JP2017014570A - アルミニウム合金線の製造方法及びアルミニウム合金線 - Google Patents
アルミニウム合金線の製造方法及びアルミニウム合金線 Download PDFInfo
- Publication number
- JP2017014570A JP2017014570A JP2015131922A JP2015131922A JP2017014570A JP 2017014570 A JP2017014570 A JP 2017014570A JP 2015131922 A JP2015131922 A JP 2015131922A JP 2015131922 A JP2015131922 A JP 2015131922A JP 2017014570 A JP2017014570 A JP 2017014570A
- Authority
- JP
- Japan
- Prior art keywords
- aluminum alloy
- wire
- heat treatment
- alloy wire
- mass
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/04—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon
- C22F1/05—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon of alloys of the Al-Si-Mg type, i.e. containing silicon and magnesium in approximately equal proportions
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C1/00—Manufacture of metal sheets, wire, rods, tubes or like semi-manufactured products by drawing
- B21C1/02—Drawing metal wire or like flexible metallic material by drawing machines or apparatus in which the drawing action is effected by drums
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C21/00—Alloys based on aluminium
- C22C21/02—Alloys based on aluminium with silicon as the next major constituent
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C21/00—Alloys based on aluminium
- C22C21/02—Alloys based on aluminium with silicon as the next major constituent
- C22C21/04—Modified aluminium-silicon alloys
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C21/00—Alloys based on aluminium
- C22C21/06—Alloys based on aluminium with magnesium as the next major constituent
- C22C21/08—Alloys based on aluminium with magnesium as the next major constituent with silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/02—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working in inert or controlled atmosphere or vacuum
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/04—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B1/00—Conductors or conductive bodies characterised by the conductive materials; Selection of materials as conductors
- H01B1/02—Conductors or conductive bodies characterised by the conductive materials; Selection of materials as conductors mainly consisting of metals or alloys
- H01B1/023—Alloys based on aluminium
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B13/00—Apparatus or processes specially adapted for manufacturing conductors or cables
- H01B13/0016—Apparatus or processes specially adapted for manufacturing conductors or cables for heat treatment
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B13/00—Apparatus or processes specially adapted for manufacturing conductors or cables
- H01B13/0036—Details
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B7/00—Insulated conductors or cables characterised by their form
- H01B7/0045—Cable-harnesses
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Manufacturing & Machinery (AREA)
- Conductive Materials (AREA)
- Non-Insulated Conductors (AREA)
Abstract
Description
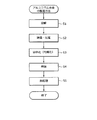
(A)0.40〜0.55質量%のMgと、0.45〜0.65質量%のSiを含有し、残部がAl及び不可避的不純物からなるアルミニウム合金を溶解する工程と、
(B)前記アルミニウム合金の溶湯を鋳造し、圧延して荒引線材を形成する工程と、
(C)前記荒引線材に溶体化処理を施す工程と、
(D)前記溶体化処理後の前記荒引線材を伸線して、線径0.5mm以下の伸線材を形成する工程と、
(E)Mg2Siが実質的に析出することなく内部歪みが除去されるように熱処理を施す工程と、を含むことを特徴とする。
合金中にMg2Si析出物が実質的にないことを特徴とする。
実施例1〜12では、工程S1〜S5に従って、アルミニウム合金線を製造した。具体的には、工程S1において、0.5質量%のMgと0.6質量%のSiを含有し、残部がAl及び不可避的不純物からなるアルミニウム合金を溶解した。工程S2において、プロペルチ方式により、線径9.5mmの荒引線材を形成した。工程S3において、550℃で5.5時間保持した後、室温まで急冷する溶体化処理を施した。
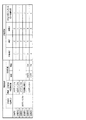
比較例1〜4では、工程S1〜S4については実施例1〜12と同様に行い(詳細は図4参照)、工程S5は行わなかった。比較例5、6では、工程S1〜工程S4については実施例1〜3と同様に行い、工程S5の最終熱処理に代えて、150℃×5時間、170℃×5時間の時効処理を行い、Mg2Siを析出させた。
実施例1〜12及び比較例1〜6で得られたアルミニウム合金線について、引張強さ、伸び、導電率を測定し、ワイヤーハーネスの用途としての特性を評価した。また、アルミニウム合金線の横断面において、電子顕微鏡により100μm四方の範囲を観察した。
(A)0.40〜0.55質量%のMgと、0.45〜0.65質量%のSiを含有し、残部がAl及び不可避的不純物からなるアルミニウム合金を溶解する工程と、
(B)前記アルミニウム合金の溶湯を鋳造し、圧延して荒引線材を形成する工程と、
(C)前記荒引線材に溶体化処理を施す工程と、
(D)前記溶体化処理後の前記荒引線材を伸線して、線径0.5mm以下の伸線材を形成する工程と、
(E)Mg2Siが析出することなく内部歪みが除去されるように熱処理を施す工程と、を含み、
工程(E)は、熱処理温度が100〜140℃で、熱処理時間が1〜10時間であることを特徴とする。
0.40〜0.55質量%のMgと、0.45〜0.65質量%のSiを含有し、残部がAl及び不可避的不純物からなるアルミニウム合金を伸線したアルミニウム合金線であって、
最終熱処理後の合金中にMg2Si析出物がなく、線径0.2〜0.5mm、引張強さ350MPa以上、伸び6%以上、導電率50%IACS以上であることを特徴とする。
Claims (8)
- (A)0.40〜0.55質量%のMgと、0.45〜0.65質量%のSiを含有し、残部がAl及び不可避的不純物からなるアルミニウム合金を溶解する工程と、
(B)前記アルミニウム合金の溶湯を鋳造し、圧延して荒引線材を形成する工程と、
(C)前記荒引線材に溶体化処理を施す工程と、
(D)前記溶体化処理後の前記荒引線材を伸線して、線径0.5mm以下の伸線材を形成する工程と、
(E)Mg2Siが実質的に析出することなく内部歪みが除去されるように熱処理を施す工程と、を含むことを特徴とするアルミニウム合金線の製造方法。 - 工程(E)における熱処理温度は、100〜140℃であることを特徴とする請求項1に記載のアルミニウム合金線の製造方法。
- 工程(E)における熱処理温度は、120〜140℃であることを特徴とする請求項2に記載のアルミニウム合金線の製造方法。
- 工程(E)における熱処理時間は、1〜10時間であることを特徴とする請求項1から3のいずれか一項に記載のアルミニウム合金線の製造方法。
- 工程(E)における熱処理時間は、3〜10時間であることを特徴とする請求項4に記載のアルミニウム合金線の製造方法。
- 工程(E)における熱処理時間は、5〜7時間であることを特徴とする請求項5に記載のアルミニウム合金線の製造方法。
- 工程(D)は、伸線途中の伸線材に対して熱処理を施す工程を含むことを特徴とする請求項1から6のいずれか一項に記載のアルミニウム合金線の製造方法。
- 0.40〜0.55質量%のMgと、0.45〜0.65質量%のSiを含有し、残部がAl及び不可避的不純物からなるアルミニウム合金を伸線したアルミニウム合金線であって、
合金中にMg2Si析出物が実質的にないことを特徴とするアルミニウム合金線。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015131922A JP6243875B2 (ja) | 2015-06-30 | 2015-06-30 | アルミニウム合金線の製造方法及びアルミニウム合金線 |
| US15/738,702 US20180171450A1 (en) | 2015-06-30 | 2016-06-02 | Aluminum alloy wire manufacturing method and aluminum alloy wire |
| PCT/JP2016/002663 WO2017002304A1 (ja) | 2015-06-30 | 2016-06-02 | アルミニウム合金線の製造方法及びアルミニウム合金線 |
| CN201680037929.9A CN107849670B (zh) | 2015-06-30 | 2016-06-02 | 铝合金线的制造方法及铝合金线 |
| US16/909,646 US20200318226A1 (en) | 2015-06-30 | 2020-06-23 | Aluminum alloy wire |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015131922A JP6243875B2 (ja) | 2015-06-30 | 2015-06-30 | アルミニウム合金線の製造方法及びアルミニウム合金線 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017014570A true JP2017014570A (ja) | 2017-01-19 |
| JP6243875B2 JP6243875B2 (ja) | 2017-12-06 |
Family
ID=57609609
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015131922A Active JP6243875B2 (ja) | 2015-06-30 | 2015-06-30 | アルミニウム合金線の製造方法及びアルミニウム合金線 |
Country Status (4)
| Country | Link |
|---|---|
| US (2) | US20180171450A1 (ja) |
| JP (1) | JP6243875B2 (ja) |
| CN (1) | CN107849670B (ja) |
| WO (1) | WO2017002304A1 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018012482A1 (ja) * | 2016-07-13 | 2018-01-18 | 古河電気工業株式会社 | アルミニウム合金材並びにこれを用いた導電部材、電池用部材、締結部品、バネ用部品および構造用部品 |
| WO2018012481A1 (ja) * | 2016-07-13 | 2018-01-18 | 古河電気工業株式会社 | アルミニウム合金材並びにこれを用いた導電部材、電池用部材、締結部品、バネ用部品および構造用部品 |
| JP6277299B1 (ja) * | 2017-03-15 | 2018-02-07 | 株式会社フジクラ | アルミニウム合金線、これを用いた電線及びワイヤハーネス |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112481527A (zh) * | 2019-09-12 | 2021-03-12 | 晟通科技集团有限公司 | 6xxx系铝合金圆铸锭及其制备方法 |
| CN113122758A (zh) * | 2021-03-16 | 2021-07-16 | 江阴沐祥节能装饰工程有限公司 | 一种越野车行李架铝型材及其加工工艺 |
| JP7404314B2 (ja) * | 2021-07-16 | 2023-12-25 | Maアルミニウム株式会社 | 内面直線溝付押出素管及び内面螺旋溝付管と熱交換器の製造方法 |
| CN116219236B (zh) * | 2023-03-02 | 2024-10-22 | 江苏中天科技股份有限公司 | 一种高强度铝合金线材及其制备方法与应用 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60155655A (ja) * | 1984-01-26 | 1985-08-15 | Furukawa Electric Co Ltd:The | 高力アルミニウム合金導体の製造方法 |
| JPS60215751A (ja) * | 1984-03-19 | 1985-10-29 | Furukawa Electric Co Ltd:The | 導電用高力アルミニウム合金線の製造方法 |
| JPH05214474A (ja) * | 1992-02-04 | 1993-08-24 | Hitachi Cable Ltd | 低明度アルミ成形品及びその製造方法並びに低明度送電線 |
| JP2012229485A (ja) * | 2011-04-11 | 2012-11-22 | Sumitomo Electric Ind Ltd | アルミニウム合金線 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AUPO084796A0 (en) * | 1996-07-04 | 1996-07-25 | Comalco Aluminium Limited | 6xxx series aluminium alloy |
| CN1121505C (zh) * | 1999-10-22 | 2003-09-17 | 何建国 | 铝硅合金线的生产工艺 |
| JP5435914B2 (ja) * | 2007-12-11 | 2014-03-05 | 株式会社Uacj | 冷間プレス成形用アルミニウム合金板の製造方法、アルミニウム合金板の冷間プレス成形方法、およびアルミニウム合金冷間プレス成形品 |
| CN102695813B (zh) * | 2009-10-30 | 2016-06-01 | 住友电气工业株式会社 | 铝合金线 |
| CN101974709B (zh) * | 2010-09-21 | 2011-12-14 | 安徽欣意电缆有限公司 | 特软铝合金导体及其制备方法 |
| CN102021442B (zh) * | 2010-09-21 | 2012-08-29 | 安徽亚南电缆厂 | 一种特细铝合金线及其制备方法 |
| WO2013147270A1 (ja) * | 2012-03-29 | 2013-10-03 | 古河電気工業株式会社 | アルミニウム合金線およびその製造方法 |
| CN104032191A (zh) * | 2014-06-24 | 2014-09-10 | 江苏长峰电缆有限公司 | 一种节能高延伸软铝合金线及其制备方法 |
-
2015
- 2015-06-30 JP JP2015131922A patent/JP6243875B2/ja active Active
-
2016
- 2016-06-02 US US15/738,702 patent/US20180171450A1/en not_active Abandoned
- 2016-06-02 CN CN201680037929.9A patent/CN107849670B/zh active Active
- 2016-06-02 WO PCT/JP2016/002663 patent/WO2017002304A1/ja not_active Ceased
-
2020
- 2020-06-23 US US16/909,646 patent/US20200318226A1/en not_active Abandoned
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60155655A (ja) * | 1984-01-26 | 1985-08-15 | Furukawa Electric Co Ltd:The | 高力アルミニウム合金導体の製造方法 |
| JPS60215751A (ja) * | 1984-03-19 | 1985-10-29 | Furukawa Electric Co Ltd:The | 導電用高力アルミニウム合金線の製造方法 |
| JPH05214474A (ja) * | 1992-02-04 | 1993-08-24 | Hitachi Cable Ltd | 低明度アルミ成形品及びその製造方法並びに低明度送電線 |
| JP2012229485A (ja) * | 2011-04-11 | 2012-11-22 | Sumitomo Electric Ind Ltd | アルミニウム合金線 |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018012482A1 (ja) * | 2016-07-13 | 2018-01-18 | 古河電気工業株式会社 | アルミニウム合金材並びにこれを用いた導電部材、電池用部材、締結部品、バネ用部品および構造用部品 |
| WO2018012481A1 (ja) * | 2016-07-13 | 2018-01-18 | 古河電気工業株式会社 | アルミニウム合金材並びにこれを用いた導電部材、電池用部材、締結部品、バネ用部品および構造用部品 |
| JP6277299B1 (ja) * | 2017-03-15 | 2018-02-07 | 株式会社フジクラ | アルミニウム合金線、これを用いた電線及びワイヤハーネス |
| WO2018168178A1 (ja) * | 2017-03-15 | 2018-09-20 | 株式会社フジクラ | アルミニウム合金線、これを用いた電線及びワイヤハーネス |
| JP2018150610A (ja) * | 2017-03-15 | 2018-09-27 | 株式会社フジクラ | アルミニウム合金線、これを用いた電線及びワイヤハーネス |
| CN110073014A (zh) * | 2017-03-15 | 2019-07-30 | 株式会社藤仓 | 铝合金线、使用该铝合金线的电线和线束 |
| EP3584336A4 (en) * | 2017-03-15 | 2020-08-05 | Fujikura Ltd. | ALUMINUM ALLOY WIRE, AND ELECTRIC WIRE AND WIRING HARNESS USING THE SAME |
Also Published As
| Publication number | Publication date |
|---|---|
| CN107849670B (zh) | 2020-01-03 |
| CN107849670A (zh) | 2018-03-27 |
| US20200318226A1 (en) | 2020-10-08 |
| WO2017002304A1 (ja) | 2017-01-05 |
| US20180171450A1 (en) | 2018-06-21 |
| JP6243875B2 (ja) | 2017-12-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6243875B2 (ja) | アルミニウム合金線の製造方法及びアルミニウム合金線 | |
| KR101813772B1 (ko) | 알루미늄 합금 도체, 알루미늄 합금 연선, 피복 전선, 와이어하네스 및 알루미늄 합금 도체의 제조 방법 | |
| JP6782169B2 (ja) | アルミニウム合金線材、アルミニウム合金撚線、被覆電線、ワイヤーハーネス、並びにアルミニウム合金線材の製造方法 | |
| US9870841B2 (en) | Aluminum alloy wire rod, aluminum alloy stranded wire, coated wire, wire harness and manufacturing method of aluminum alloy wire rod | |
| JP5802722B2 (ja) | 自動車用アルミ電線 | |
| CN104114725B (zh) | 铝合金线及其制造方法 | |
| CN104797724B (zh) | 铝合金导体、铝合金绞线、被覆电线、线束以及铝合金导体的制造方法 | |
| JP6534809B2 (ja) | アルミニウム合金線材、アルミニウム合金撚線、被覆電線、ワイヤーハーネス、並びにアルミニウム合金線材およびアルミニウム合金撚線の製造方法 | |
| JP2015096645A (ja) | アルミニウム合金導体、アルミニウム合金撚線、被覆電線およびワイヤーハーネス | |
| JP2013044038A (ja) | アルミニウム合金導体 | |
| CN104781433A (zh) | 铝合金导体、铝合金绞线、被覆电线、线束以及铝合金导体的制造方法 | |
| JP6292308B2 (ja) | アルミニウム電線の製造方法 | |
| JPWO2016088887A1 (ja) | アルミニウム合金線材、アルミニウム合金撚線、被覆電線およびワイヤーハーネスならびにアルミニウム合金線材の製造方法 | |
| JP2016108612A (ja) | アルミニウム合金線材、アルミニウム合金撚線、被覆電線およびワイヤーハーネス、ならびにアルミニウム合金線材の製造方法 | |
| WO2016170992A1 (ja) | 銅合金線、銅合金撚線、被覆電線およびワイヤーハーネス | |
| JP2013044040A (ja) | アルミニウム合金導体 | |
| US10553327B2 (en) | Aluminum alloy conductor wire, aluminum alloy stranded wire, coated wire, wire harness and method of manufacturing aluminum alloy conductor wire | |
| JP6635732B2 (ja) | アルミニウム合金導電線の製造方法、アルミニウム合金導電線、これを用いた電線及びワイヤハーネス | |
| JP2018141209A (ja) | アルミニウム合金線の製造方法 | |
| JP2018154916A (ja) | アルミニウム合金線の製造方法、これを用いた電線の製造方法及びワイヤハーネスの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20151215 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160830 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20161031 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170321 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170522 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20171017 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20171110 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6243875 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313111 |
|
| R371 | Transfer withdrawn |
Free format text: JAPANESE INTERMEDIATE CODE: R371 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313111 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |