JP2017014576A - オーステナイト系耐熱合金及び溶接構造物 - Google Patents
オーステナイト系耐熱合金及び溶接構造物 Download PDFInfo
- Publication number
- JP2017014576A JP2017014576A JP2015132551A JP2015132551A JP2017014576A JP 2017014576 A JP2017014576 A JP 2017014576A JP 2015132551 A JP2015132551 A JP 2015132551A JP 2015132551 A JP2015132551 A JP 2015132551A JP 2017014576 A JP2017014576 A JP 2017014576A
- Authority
- JP
- Japan
- Prior art keywords
- content
- upper limit
- austenitic heat
- less
- heat
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Landscapes
- Arc Welding In General (AREA)
Abstract
【課題】溶接施工性、溶接中の溶接熱影響部の耐割れ性、及び高温強度に優れたオーステナイト系耐熱合金を提供する。【解決手段】オーステナイト系耐熱合金は、化学組成が、質量%で、C:0.04〜0.14%、Si:0.05〜1%、Mn:0.5〜2.5%、P:0.03%以下、S:0.002%以下、Ni:23〜32%、Cr:20〜25%、W:1〜5%、Nb:0.1〜0.6%、V:0.1〜0.6%、N:0.1〜0.3%、B:0.0005〜0.01%、Al:0.03%以下、O:0.02%以下、並びにSe、Te、Bi、Sn、Zn、及びPbの1種又は2種以上の合計:0.001〜0.02%、Ti:0〜0.5%、Co:0〜2%、Cu:0〜4%、Mo:0〜4%、Ca:0〜0.02%、Mg:0〜0.02%、REM:0〜0.2%、残部:Fe及び不純物である。【選択図】なし
Description
本発明は、オーステナイト系耐熱合金、及び同合金を備える溶接構造物に関する。
近年、環境負荷低減の観点から、発電用ボイラ等の運転条件の高温・高圧化が世界的規模で進められている。過熱器管や再熱器管に使用される材料には、より優れた高温強度や耐食性が求められている。
このような要求を満たす材料として、多量の窒素を含有させた種々のオーステナイト系耐熱合金が開示されている。
例えば、特開2004−250783号公報には、Nを0.1〜0.35%、Crを22%超30%未満とするとともに金属組織を規定した、高温強度と耐食性に優れるオーステナイト系ステンレス鋼が提案されている。
特開2009−084606号公報には、Nを0.1〜0.35%、Crを22%超30%未満とするとともに不純物元素を規定した、高温強度耐食性に優れるオーステナイト系ステンレス鋼が提案されている。
特開2012−1749号公報には、Nを0.09〜0.30%含み、MoとWを多量に複合添加した高温強度及び熱間加工性に優れるオーステナイト系耐熱鋼が開示されている。
上記のようなオーステナイト系耐熱合金は、一般的に溶接によって組み立てられる。これらを溶接する場合、通常は溶加材料を使用する。しかし、小型の薄肉部品や、肉厚部品でも初層溶接や仮付け溶接においては、溶加材料を使用せずガスシールドアーク溶接する場合がある。この際、溶け込み深さが不十分であると、未溶融の突き合わせ面が欠陥として残存し、溶接継手において必要な強度が得られない。
溶け込み不良を防止するためには、溶接入熱を大きくすれば良い。しかしながら、近年、多量のW、Mo等を添加して、高温強度等の性能のさらなる向上を測ったオーステナイト系耐熱合金が用いられている。これらのオーステナイト系耐熱合金に対しては、溶接入熱を大きくすると、溶接熱影響部の液化割れ等の溶接割れや、アンダーカット及び溶け落ち等が生じ、溶接継手の健全性がかえって低下する場合があることが判明した。
上述の特許文献には、この課題に関しては記載されていない。一方、特開平8−120410号公報には、多量のMnを含む、溶け込み深さを大きくできるステンレス鋼が開示されている。また、同特許文献中には、材料中のSが溶け込み深さを増大するとの記載がある。しかしながら、高温で使用されるオーステナイト系耐熱合金において、Mnはクリープ強度を低下させる。さらに、Sは溶接中に溶接熱影響部の液化割れと呼ばれる割れの感受性を著しく高める。
本発明の目的は、溶接施工性、溶接中の溶接熱影響部の耐割れ性、及び高温強度に優れたオーステナイト系耐熱合金を提供することである。
本発明の一実施形態によるオーステナイト系耐熱合金は、化学組成が、質量%で、C:0.04〜0.14%、Si:0.05〜1%、Mn:0.5〜2.5%、P:0.03%以下、S:0.002%以下、Ni:23〜32%、Cr:20〜25%、W:1〜5%、Nb:0.1〜0.6%、V:0.1〜0.6%、N:0.1〜0.3%、B:0.0005〜0.01%、Al:0.03%以下、O:0.02%以下、並びにSe、Te、Bi、Sn、Zn、及びPbの1種又は2種以上の合計:0.001〜0.02%、Ti:0〜0.5%、Co:0〜2%、Cu:0〜4%、Mo:0〜4%、Ca:0〜0.02%、Mg:0〜0.0.02%、REM:0〜0.2%、残部:Fe及び不純物である。
本発明によれば、溶接施工性、溶接中の溶接熱影響部の耐割れ性、及び高温強度に優れたオーステナイト系耐熱合金が得られる。
本発明者らは、上記の課題を解決するために詳細な調査を行った。その結果、以下に述べる知見が明らかになった。
すなわち、C:0.04〜0.14%、Si:0.05〜1%、Mn:0.5〜2.5%、P:0.03%以下、S:0.002%以下、Ni:23〜32%、Cr:20〜25%、W:1〜5%、Nb:0.1〜0.6%、V:0.1〜0.6%、N:0.1〜0.3%、B:0.0005〜0.01%、Al:0.03%以下、及びO:0.02%以下を含むオーステナイト系耐熱合金において、十分な溶け込み深さを得るためには、Se、Te、Bi、Sn、Zn及びPbのうち少なくとも1種以上を含有することが必要であることが判明した。
その理由は、次にように考えられた。これらの元素のうち、Se、Te、及びBiは表面活性化元素として作用し、微量に含有した場合でも、溶融池内の内向きの対流を強くする効果を有する。そのため、アークからの熱を深さ方向に輸送しやすくなり、溶け込み深さの増大に寄与する。一方、Sn、Zn、及びPbは、溶接中の溶融池表面から蒸発しやすく、アーク中でイオン化することで通電経路の形成に寄与する。そのため、アークの電流密度が高くなり、溶け込み深さを深くする効果を発現する。
本発明者らは、これらの元素の効果を活用し、十分な溶け込み深さを得るためには、これらの元素の少なくとも1種以上を合計で0.001%以上含有させることが有効であることを見いだした。一方で、これらの元素は溶接時に溶接熱影響部の割れ感受性を高めるため、これらの元素の合計の含有量を0.02%以下とする必要があることについても併せて明らかにした。
以上の知見に基づいて、本発明は完成された。以下、本発明の一実施形態によるオーステナイト系耐熱合金を詳述する。
[化学組成]
本実施形態によるオーステナイト系耐熱合金は、以下に説明する化学組成を有する。以下の説明において、元素の含有量の「%」は、質量%を意味する。
本実施形態によるオーステナイト系耐熱合金は、以下に説明する化学組成を有する。以下の説明において、元素の含有量の「%」は、質量%を意味する。
C:0.04〜0.14%
炭素(C)は、オーステナイト組織を安定にするとともに、微細な炭化物を形成して高温使用中のクリープ強度を向上させる。この効果を十分に得るためには、0.04%以上含有する必要がある。しかしながら、Cを過剰に含有すると、その効果が飽和するとともに、炭化物が多量に析出し、クリープ延性が低下する。そのため、上限は0.14%とする。C含有量の下限は、好ましくは0.05%であり、さらに好ましくは0.06%である。C含有量の上限は、好ましくは0.13%であり、さらに好ましくは0.12%である。
炭素(C)は、オーステナイト組織を安定にするとともに、微細な炭化物を形成して高温使用中のクリープ強度を向上させる。この効果を十分に得るためには、0.04%以上含有する必要がある。しかしながら、Cを過剰に含有すると、その効果が飽和するとともに、炭化物が多量に析出し、クリープ延性が低下する。そのため、上限は0.14%とする。C含有量の下限は、好ましくは0.05%であり、さらに好ましくは0.06%である。C含有量の上限は、好ましくは0.13%であり、さらに好ましくは0.12%である。
Si:0.05〜1%
シリコン(Si)は、脱酸作用を有するとともに、高温での耐食性及び耐酸化性の向上に有効な元素である。この効果を十分に得るためには、0.05%以上含有する必要がある。しかしながら、Siを過剰に含有すると、組織の安定性が低下して、靱性及びクリープ強度の低下を招く。そのため、上限は1%とする。Si含有量の下限は、好ましくは0.1%であり、さらに好ましくは0.15%である。Si含有量の上限は、好ましくは0.6%であり、さらに好ましくは0.5%である。
シリコン(Si)は、脱酸作用を有するとともに、高温での耐食性及び耐酸化性の向上に有効な元素である。この効果を十分に得るためには、0.05%以上含有する必要がある。しかしながら、Siを過剰に含有すると、組織の安定性が低下して、靱性及びクリープ強度の低下を招く。そのため、上限は1%とする。Si含有量の下限は、好ましくは0.1%であり、さらに好ましくは0.15%である。Si含有量の上限は、好ましくは0.6%であり、さらに好ましくは0.5%である。
Mn:0.5〜2.5%
マンガン(Mn)は、Siと同様、脱酸作用を有する。Mnはまた、オーステナイト組織の安定化に寄与するとともに、アークの電流密度を高め、溶け込み深さを深くする効果をも有する元素である。この効果を十分に得るためには、0.5%以上含有する必要がある。しかしながら、Mnを過剰に含有すると、合金の脆化を招き、さらに、クリープ延性が低下する。そのため、上限は2.5%とする。Mn含有量の下限は、好ましくは0.6%であり、さらに好ましくは0.7%である。Mn含有量の上限は、好ましくは2%であり、さらに好ましくは1.5%である。
マンガン(Mn)は、Siと同様、脱酸作用を有する。Mnはまた、オーステナイト組織の安定化に寄与するとともに、アークの電流密度を高め、溶け込み深さを深くする効果をも有する元素である。この効果を十分に得るためには、0.5%以上含有する必要がある。しかしながら、Mnを過剰に含有すると、合金の脆化を招き、さらに、クリープ延性が低下する。そのため、上限は2.5%とする。Mn含有量の下限は、好ましくは0.6%であり、さらに好ましくは0.7%である。Mn含有量の上限は、好ましくは2%であり、さらに好ましくは1.5%である。
P:0.03%以下
リン(P)は、不純物として合金中に含まれ、溶接中に熱影響部の結晶粒界に偏析して液化割れ感受性を高める。Pはさらに、長時間使用後のクリープ延性を低下させる。そのため、P含有量には上限を設けて0.03%以下とする。P含有量の上限は、好ましくは0.028%、さらに好ましくは0.025%である。P含有量は可能な限り低減することが好ましいが、極度の低減は製鋼コストの増大を招く。そのため、P含有量の下限は、好ましくは0.0005%であり、さらに好ましくは0.0008%である。
リン(P)は、不純物として合金中に含まれ、溶接中に熱影響部の結晶粒界に偏析して液化割れ感受性を高める。Pはさらに、長時間使用後のクリープ延性を低下させる。そのため、P含有量には上限を設けて0.03%以下とする。P含有量の上限は、好ましくは0.028%、さらに好ましくは0.025%である。P含有量は可能な限り低減することが好ましいが、極度の低減は製鋼コストの増大を招く。そのため、P含有量の下限は、好ましくは0.0005%であり、さらに好ましくは0.0008%である。
S:0.002%以下
硫黄(S)は、Pと同様に不純物として合金中に含まれる。Sは、溶接時に溶け込み深さを増大する効果を有するものの、溶接中に溶接熱影響部の結晶粒界に偏析して液化割れ感受性を高める。そのため、上限を0.002%とする。S含有量の上限は、好ましくは0.0018%、さらに好ましくは0.0015%である。S含有量は可能な限り低減することが好ましいが、極度の低減は製鋼コストの増大を招く。そのため、S含有量の下限は、好ましくは0.0001%であり、さらに好ましくは0.0002%である。
硫黄(S)は、Pと同様に不純物として合金中に含まれる。Sは、溶接時に溶け込み深さを増大する効果を有するものの、溶接中に溶接熱影響部の結晶粒界に偏析して液化割れ感受性を高める。そのため、上限を0.002%とする。S含有量の上限は、好ましくは0.0018%、さらに好ましくは0.0015%である。S含有量は可能な限り低減することが好ましいが、極度の低減は製鋼コストの増大を招く。そのため、S含有量の下限は、好ましくは0.0001%であり、さらに好ましくは0.0002%である。
Ni:23〜32%
ニッケル(Ni)は、長時間使用時のオーステナイト相の安定性を確保するために必須の元素である。本実施形態のCr、W含有量の範囲でこの効果を十分に得るためには、Niを23%以上含有する必要がある。しかしながら、Niは高価な元素であり、多量の含有はコストの増大を招く。そのため、上限は32%とする。Ni含有量の下限は、好ましくは25%であり、さらに好ましくは25.5%である。Ni含有量の上限は、好ましくは31.5%であり、さらに好ましくは31%である。
ニッケル(Ni)は、長時間使用時のオーステナイト相の安定性を確保するために必須の元素である。本実施形態のCr、W含有量の範囲でこの効果を十分に得るためには、Niを23%以上含有する必要がある。しかしながら、Niは高価な元素であり、多量の含有はコストの増大を招く。そのため、上限は32%とする。Ni含有量の下限は、好ましくは25%であり、さらに好ましくは25.5%である。Ni含有量の上限は、好ましくは31.5%であり、さらに好ましくは31%である。
Cr:20〜25%
クロム(Cr)は、高温での耐酸化性及び耐食性の確保のために必須の元素である。Crはまた、微細な炭化物を形成してクリープ強度の確保にも寄与する。本実施形態のNi含有量の範囲でこの効果を十分に得るためには、Crを20%以上含有する必要がある。しかしながら、Crを過剰に含有すると、高温でのオーステナイト相の組織安定性が劣化してクリープ強度が低下する。そのため、上限は25%とする。Cr含有量の下限は、好ましくは20.5%であり、さらに好ましくは21%である。Cr含有量の上限は、好ましくは24.5%であり、さらに好ましくは24%である。
クロム(Cr)は、高温での耐酸化性及び耐食性の確保のために必須の元素である。Crはまた、微細な炭化物を形成してクリープ強度の確保にも寄与する。本実施形態のNi含有量の範囲でこの効果を十分に得るためには、Crを20%以上含有する必要がある。しかしながら、Crを過剰に含有すると、高温でのオーステナイト相の組織安定性が劣化してクリープ強度が低下する。そのため、上限は25%とする。Cr含有量の下限は、好ましくは20.5%であり、さらに好ましくは21%である。Cr含有量の上限は、好ましくは24.5%であり、さらに好ましくは24%である。
W:1〜5%
タングステン(W)は、マトリックスに固溶して、又は微細な金属間化合物を形成して、高温でのクリープ強度や引張強さの向上に大きく寄与する。この効果を十分に得るためには、1%以上含有する必要がある。しかしながら、Wを過剰に含有しても効果は飽和するとともに、かえってクリープ強度が低下する場合もある。さらに、Wは高価な元素であり、多量の含有はコストの増大を招く。そのため、上限は5%とする。W含有量の下限は、好ましくは1.2%であり、さらに好ましくは1.5%である。W含有量の上限は、好ましくは4.5%であり、さらに好ましくは4%である。
タングステン(W)は、マトリックスに固溶して、又は微細な金属間化合物を形成して、高温でのクリープ強度や引張強さの向上に大きく寄与する。この効果を十分に得るためには、1%以上含有する必要がある。しかしながら、Wを過剰に含有しても効果は飽和するとともに、かえってクリープ強度が低下する場合もある。さらに、Wは高価な元素であり、多量の含有はコストの増大を招く。そのため、上限は5%とする。W含有量の下限は、好ましくは1.2%であり、さらに好ましくは1.5%である。W含有量の上限は、好ましくは4.5%であり、さらに好ましくは4%である。
Nb:0.1〜0.6%
ニオブ(Nb)は、微細な炭窒化物として粒内に析出して、高温でのクリープ強度や引張強さの向上に寄与する。この効果を十分に得るためには、0.1%以上含有する必要がある。しかしながら、Nbを過剰に含有すると、炭窒化物が多量に析出してクリープ延性及び靱性の低下を招く。そのため、上限は0.6%とする。Nb含有量の下限は、好ましくは0.12%であり、さらに好ましくは0.15%である。Nb含有量の上限は、好ましくは0.55%であり、さらに好ましくは0.5%である。
ニオブ(Nb)は、微細な炭窒化物として粒内に析出して、高温でのクリープ強度や引張強さの向上に寄与する。この効果を十分に得るためには、0.1%以上含有する必要がある。しかしながら、Nbを過剰に含有すると、炭窒化物が多量に析出してクリープ延性及び靱性の低下を招く。そのため、上限は0.6%とする。Nb含有量の下限は、好ましくは0.12%であり、さらに好ましくは0.15%である。Nb含有量の上限は、好ましくは0.55%であり、さらに好ましくは0.5%である。
V:0.1〜0.6%
バナジウム(V)は、Nbと同様、微細な炭窒化物として粒内に析出して、高温でのクリープ強度や引張強さの向上に寄与する。この効果を十分に得るためには、0.1%以上含有する必要がある。しかしながら、Vを過剰に含有すると、炭窒化物が多量に析出し、クリープ延性及び靱性の低下を招く。そのため、上限は0.6%とする。V含有量の下限は、好ましくは0.12%であり、さらに好ましくは0.15%である。V含有量の上限は、好ましくは0.55%であり、さらに好ましくは0.5%である。
バナジウム(V)は、Nbと同様、微細な炭窒化物として粒内に析出して、高温でのクリープ強度や引張強さの向上に寄与する。この効果を十分に得るためには、0.1%以上含有する必要がある。しかしながら、Vを過剰に含有すると、炭窒化物が多量に析出し、クリープ延性及び靱性の低下を招く。そのため、上限は0.6%とする。V含有量の下限は、好ましくは0.12%であり、さらに好ましくは0.15%である。V含有量の上限は、好ましくは0.55%であり、さらに好ましくは0.5%である。
N:0.1〜0.3%
窒素(N)は、オーステナイト組織を安定にするとともに、マトリックスに固溶して、又は窒化物として析出して、高温強度の向上に寄与する。この効果を十分に得るためには、0.1%以上含有する必要がある。しかしながら、Nを過剰に含有すると、高温での使用中に多量の微細窒化物が粒内に析出して、クリープ延性及び靱性が低下する。そのため、上限は0.3%とする。N含有量の下限は、好ましくは0.12%であり、さらに好ましくは0.14%である。N含有量の上限は、好ましくは0.28%であり、さらに好ましくは0.26%である。
窒素(N)は、オーステナイト組織を安定にするとともに、マトリックスに固溶して、又は窒化物として析出して、高温強度の向上に寄与する。この効果を十分に得るためには、0.1%以上含有する必要がある。しかしながら、Nを過剰に含有すると、高温での使用中に多量の微細窒化物が粒内に析出して、クリープ延性及び靱性が低下する。そのため、上限は0.3%とする。N含有量の下限は、好ましくは0.12%であり、さらに好ましくは0.14%である。N含有量の上限は、好ましくは0.28%であり、さらに好ましくは0.26%である。
B:0.0005〜0.01%
ボロン(B)は、粒界炭化物を微細に分散させることによってクリープ強度を向上させるとともに、粒界に偏析して粒界を強化する。この効果を十分に得るためには、0.0005%以上含有する必要がある。しかしながら、Bを過剰に含有すると、溶接中の溶接熱サイクルによって溶融境界近傍の溶接熱影響部にBが多量に偏析して粒界の融点が低下し、液化割れ感受性が高くなる。そのため、上限は0.01%とする。B含有量の下限は、好ましくは0.0008であり、さらに好ましくは0.001%である。B含有量の上限は、好ましくは0.008%であり、さらに好ましくは0.006%である。
ボロン(B)は、粒界炭化物を微細に分散させることによってクリープ強度を向上させるとともに、粒界に偏析して粒界を強化する。この効果を十分に得るためには、0.0005%以上含有する必要がある。しかしながら、Bを過剰に含有すると、溶接中の溶接熱サイクルによって溶融境界近傍の溶接熱影響部にBが多量に偏析して粒界の融点が低下し、液化割れ感受性が高くなる。そのため、上限は0.01%とする。B含有量の下限は、好ましくは0.0008であり、さらに好ましくは0.001%である。B含有量の上限は、好ましくは0.008%であり、さらに好ましくは0.006%である。
Al:0.03%以下
アルミニウム(Al)は、脱酸作用を有する。しかしながら、Alを過剰に含有すると、合金の清浄性が劣化して熱間加工性が低下する。そのため、上限は0.03%とする。Al含有量の上限は、好ましくは0.025%であり、さらに好ましくは0.02%である。下限は特に設ける必要はないが、極度の低減は製鋼コストの増大を招く。そのため、Al含有量の下限は、好ましくは0.0005%であり、さらに好ましくは0.001%である。なお、本発明においては、Alは酸可溶Al(sol.Al)を意味する。
アルミニウム(Al)は、脱酸作用を有する。しかしながら、Alを過剰に含有すると、合金の清浄性が劣化して熱間加工性が低下する。そのため、上限は0.03%とする。Al含有量の上限は、好ましくは0.025%であり、さらに好ましくは0.02%である。下限は特に設ける必要はないが、極度の低減は製鋼コストの増大を招く。そのため、Al含有量の下限は、好ましくは0.0005%であり、さらに好ましくは0.001%である。なお、本発明においては、Alは酸可溶Al(sol.Al)を意味する。
O:0.02%以下
酸素(O)は、不純物として合金中に含まれ、溶接中の溶け込み深さを増大する効果を有する。しかしながら、Oを過剰に含有すると、熱間加工性が低下するとともに、靱性や延性が劣化する。そのため、上限は0.02%とする。O含有量の上限は、好ましくは0.018%であり、さらに好ましくは0.015%である。下限は特に設ける必要はないが、極度の低減は製鋼コストの増大を招く。そのため、O含有量の下限は、好ましくは0.0005%、さらに好ましくは0.0008%である。
酸素(O)は、不純物として合金中に含まれ、溶接中の溶け込み深さを増大する効果を有する。しかしながら、Oを過剰に含有すると、熱間加工性が低下するとともに、靱性や延性が劣化する。そのため、上限は0.02%とする。O含有量の上限は、好ましくは0.018%であり、さらに好ましくは0.015%である。下限は特に設ける必要はないが、極度の低減は製鋼コストの増大を招く。そのため、O含有量の下限は、好ましくは0.0005%、さらに好ましくは0.0008%である。
Se、Te、Bi、Sn、Zn、及びPbの1種又は2種以上の合計:0.001〜0.02%、
これらの元素のうち、Se、Te、及びBiは溶融金属の表面張力の温度依存性に影響を及ぼすことにより、Sn、Zn、及びPbは溶融池から蒸発してアークの電流密度を増大させることにより、それぞれ溶接時の溶け込み深さを増大させる効果を有する。この効果を十分に得るためには、これらの元素の1種又は2種以上を合計で0.001%以上含有する必要がある。しかしながら、これらの元素を過剰に含有すると、溶接中の溶接熱影響部の液化割れ感受性が高まる。そのため、これらの元素の合計の含有量の上限は、0.02%とする。これらの元素の合計の含有量の下限は、好ましくは0.0015%、さらに好ましくは0.002%である。これらの元素の合計の含有量の上限は、好ましくは0.018%であり、さらに好ましくは0.015%である。
これらの元素のうち、Se、Te、及びBiは溶融金属の表面張力の温度依存性に影響を及ぼすことにより、Sn、Zn、及びPbは溶融池から蒸発してアークの電流密度を増大させることにより、それぞれ溶接時の溶け込み深さを増大させる効果を有する。この効果を十分に得るためには、これらの元素の1種又は2種以上を合計で0.001%以上含有する必要がある。しかしながら、これらの元素を過剰に含有すると、溶接中の溶接熱影響部の液化割れ感受性が高まる。そのため、これらの元素の合計の含有量の上限は、0.02%とする。これらの元素の合計の含有量の下限は、好ましくは0.0015%、さらに好ましくは0.002%である。これらの元素の合計の含有量の上限は、好ましくは0.018%であり、さらに好ましくは0.015%である。
なお、本実施形態によるオーステナイト系耐熱合金の化学組成は、Se、Te、Bi、Sn、Zn、及びPbのすべての元素を含んでいる必要はなく、これらの元素の少なくとも1種を含んでいれば良い。
本実施形態によるオーステナイト系耐熱合金の化学組成の残部は、Fe及び不純物である。ここでいう不純物とは、耐熱合金を工業的に製造する際に、原料として利用される鉱石やスクラップから混入する元素、又は製造過程の環境等から混入する元素を意味する。
本実施形態によるオーステナイト系耐熱合金の化学組成はさらに、上記のFeの一部に代えて、下記の第1群から第3群のいずれかの群から選択される1種以上の元素を含有しても良い。下記の元素は、すべて選択元素である。すなわち、下記の元素は、いずれも本実施形態によるオーステナイト系耐熱合金に含有されていなくても良い。また、一部だけが含有されていても良い。
より具体的には、例えば、第1群から第3群までの群の中から1つの群だけを選択し、その群から1種以上の元素を選択しても良い。この場合、選択した群に属するすべての元素を選択する必要はない。また、第1群から第3群の中から複数の群を選択し、それぞれの群から1種以上の元素を選択しても良い。この場合も、選択した群に属するすべての元素を選択する必要はない。
第1群 Ti:0〜0.5%
第1群に属する元素は、Tiである。Tiは、析出強化によって合金のクリープ強度を向上する。
第1群に属する元素は、Tiである。Tiは、析出強化によって合金のクリープ強度を向上する。
Ti:0〜0.5%
チタン(Ti)は、NbやVと同様、炭素又は窒素と結合して微細な炭化物又は炭窒化物を形成して、クリープ強度の向上に寄与する。Tiを少しでも含有すればこの効果が得られる。しかしながら、Tiを過剰に含有すると、析出物が多量になってクリープ延性が低下する。そのため、上限は0.5%とする。Ti含有量の下限は、好ましくは0.01%であり、さらに好ましくは0.03%である。V含有量の上限は、好ましくは0.45%であり、さらに好ましくは0.4%である。
チタン(Ti)は、NbやVと同様、炭素又は窒素と結合して微細な炭化物又は炭窒化物を形成して、クリープ強度の向上に寄与する。Tiを少しでも含有すればこの効果が得られる。しかしながら、Tiを過剰に含有すると、析出物が多量になってクリープ延性が低下する。そのため、上限は0.5%とする。Ti含有量の下限は、好ましくは0.01%であり、さらに好ましくは0.03%である。V含有量の上限は、好ましくは0.45%であり、さらに好ましくは0.4%である。
第2群 Co:0〜2%、Cu:0〜4%、Mo:0〜4%
第2群に属する元素は、Co、Cu、及びMoである。これらの元素は、合金のクリープ強度を向上する。
第2群に属する元素は、Co、Cu、及びMoである。これらの元素は、合金のクリープ強度を向上する。
Co:0〜2%
コバルト(Co)は、Niと同様にオーステナイト生成元素であり、オーステナイト組織の安定性を高めてクリープ強度の向上に寄与する。Coを少しでも含有すれば、この効果が得られる。しかしながら、Coは極めて高価な元素であり、多量の含有はコストの増大を招く。そのため、上限は2%とする。Co含有量の下限は、好ましくは0.01%であり、さらに好ましくは0.03%である。Co含有量の上限は、好ましくは1.8%であり、さらに好ましくは1.5%である。
コバルト(Co)は、Niと同様にオーステナイト生成元素であり、オーステナイト組織の安定性を高めてクリープ強度の向上に寄与する。Coを少しでも含有すれば、この効果が得られる。しかしながら、Coは極めて高価な元素であり、多量の含有はコストの増大を招く。そのため、上限は2%とする。Co含有量の下限は、好ましくは0.01%であり、さらに好ましくは0.03%である。Co含有量の上限は、好ましくは1.8%であり、さらに好ましくは1.5%である。
Cu:0〜4%
銅(Cu)は、NiやCoと同様、オーステナイト組織の安定にするとともに、使用中に微細に析出してクリープ強度の向上に寄与する。Cuを少しでも含有すれば、この効果が得られる。しかしながら、Cuを過剰に含有すると、熱間加工性の低下を招く。そのため、上限は4%とする。Cu含有量の下限は、好ましくは0.01%であり、さらに好ましくは0.03%である。Cu含有量の上限は、好ましくは3.8%であり、さらに好ましくは3.5%である。
銅(Cu)は、NiやCoと同様、オーステナイト組織の安定にするとともに、使用中に微細に析出してクリープ強度の向上に寄与する。Cuを少しでも含有すれば、この効果が得られる。しかしながら、Cuを過剰に含有すると、熱間加工性の低下を招く。そのため、上限は4%とする。Cu含有量の下限は、好ましくは0.01%であり、さらに好ましくは0.03%である。Cu含有量の上限は、好ましくは3.8%であり、さらに好ましくは3.5%である。
Mo:0〜4%
モリブデン(Mo)は、Wと同様、マトリックスに固溶して高温でのクリープ強度や引張強さの向上に寄与する。Moを少しでも含有すれば、この効果が得られる。しかしながら、Moを過剰に含有しても効果は飽和するとともに、かえってクリープ強度が低下する場合がある。さらに、Moは高価な元素であり、多量の含有はコストの増大を招く。そのため、上限は4%とする。Mo含有量の下限は、好ましくは0.01%であり、さらに好ましくは0.03%である。Mo含有量の上限は、好ましくは3.8%であり、さらに好ましくは3.5%である。
モリブデン(Mo)は、Wと同様、マトリックスに固溶して高温でのクリープ強度や引張強さの向上に寄与する。Moを少しでも含有すれば、この効果が得られる。しかしながら、Moを過剰に含有しても効果は飽和するとともに、かえってクリープ強度が低下する場合がある。さらに、Moは高価な元素であり、多量の含有はコストの増大を招く。そのため、上限は4%とする。Mo含有量の下限は、好ましくは0.01%であり、さらに好ましくは0.03%である。Mo含有量の上限は、好ましくは3.8%であり、さらに好ましくは3.5%である。
第3群 Ca:0〜0.2%、Mg:0〜0.02%、REM:0〜0.02%
第3群に属する元素はCa、Mg、及びREMである。これらの元素は、合金の熱間加工性を改善する。
第3群に属する元素はCa、Mg、及びREMである。これらの元素は、合金の熱間加工性を改善する。
Ca:0〜0.02%
カルシウム(Ca)は、製造時の熱間加工性を改善する。Caを少しでも含有すれば、この効果が得られる。しかしながら、Caを過剰に含有すると、酸素と結合して合金の清浄性を著しく低下させ、かえって熱間加工性が低下する。そのため、上限は0.02%とする。Ca含有量の下限は、好ましくは0.0005%であり、さらに好ましくは0.001%である。Ca含有量の上限は、好ましくは0.01%であり、さらに好ましくは0.005%である。
カルシウム(Ca)は、製造時の熱間加工性を改善する。Caを少しでも含有すれば、この効果が得られる。しかしながら、Caを過剰に含有すると、酸素と結合して合金の清浄性を著しく低下させ、かえって熱間加工性が低下する。そのため、上限は0.02%とする。Ca含有量の下限は、好ましくは0.0005%であり、さらに好ましくは0.001%である。Ca含有量の上限は、好ましくは0.01%であり、さらに好ましくは0.005%である。
Mg:0〜0.02%
マグネシウム(Mg)は、Caと同様、製造時の熱間加工性を改善する。Mgを少しでも含有すれば、この効果が得られる。しかしながら、Mgを過剰に含有すると、酸素と結合して合金の清浄性を著しく低下させ、かえって熱間加工性が低下する。そのため、上限は0.02%とする。Mg含有量の下限は、好ましくは0.0005%であり、さらに好ましくは0.001%である。Mg含有量の上限は、好ましくは0.01%であり、さらに好ましくは0.005%である。
マグネシウム(Mg)は、Caと同様、製造時の熱間加工性を改善する。Mgを少しでも含有すれば、この効果が得られる。しかしながら、Mgを過剰に含有すると、酸素と結合して合金の清浄性を著しく低下させ、かえって熱間加工性が低下する。そのため、上限は0.02%とする。Mg含有量の下限は、好ましくは0.0005%であり、さらに好ましくは0.001%である。Mg含有量の上限は、好ましくは0.01%であり、さらに好ましくは0.005%である。
REM:0〜0.2%
希土類元素(REM)は、CaやMgと同様、製造時の熱間加工性を改善する。REMを少しでも含有すれば、この効果が得られる。しかしながら、REMを過剰に含有すると、酸素と結合して合金の清浄性を著しく低下させ、かえって熱間加工性が低下する。そのため、上限は0.2%とする。REM含有量の下限は、好ましくは0.0005%であり、さらに好ましくは0.001%である。REM含有量の上限は、好ましくは0.15%であり、さらに好ましくは0.1%である。
希土類元素(REM)は、CaやMgと同様、製造時の熱間加工性を改善する。REMを少しでも含有すれば、この効果が得られる。しかしながら、REMを過剰に含有すると、酸素と結合して合金の清浄性を著しく低下させ、かえって熱間加工性が低下する。そのため、上限は0.2%とする。REM含有量の下限は、好ましくは0.0005%であり、さらに好ましくは0.001%である。REM含有量の上限は、好ましくは0.15%であり、さらに好ましくは0.1%である。
「REM」とはSc、Y及びランタノイドの合計17元素の総称であり、REMの含有量はREMのうちの1種又は2種以上の元素の合計含有量を指す。また、REMは一般的にミッシュメタルに含有される。このため例えば、合金にミッシュメタルを添加して、REMの含有量が上記の範囲となるようにしても良い。
以上、本発明の一実施形態によるオーステナイト系耐熱合金を説明した。本実施形態によれば、溶接施工性、溶接中の溶接熱影響部の耐割れ性、及び高温強度に優れたオーステナイト系耐熱合金が得られる。
以下、実施例によって本発明をより具体的に説明する。本発明は、これらの実施例に限定されない。
表1に示す化学組成を有するA〜Iの材料を実験室溶解して鋳込んだインゴットを、1000〜1150℃の温度範囲で熱間鍛造及び熱間圧延し、厚さ15mmの板とした。なお、表1の「fn1」は、Se、Te、Bi、Sn、Zn、及びPbの合計の含有量を示す。この板をさらに冷間圧延して厚さ12mmにした。この板を1200℃で10分間保持した後水冷する固溶化熱処理を実施した。固溶化熱処理の後、機械加工によって厚さ10mm、幅50mm、長さ100mmの板に成形した。
[溶接施工性]
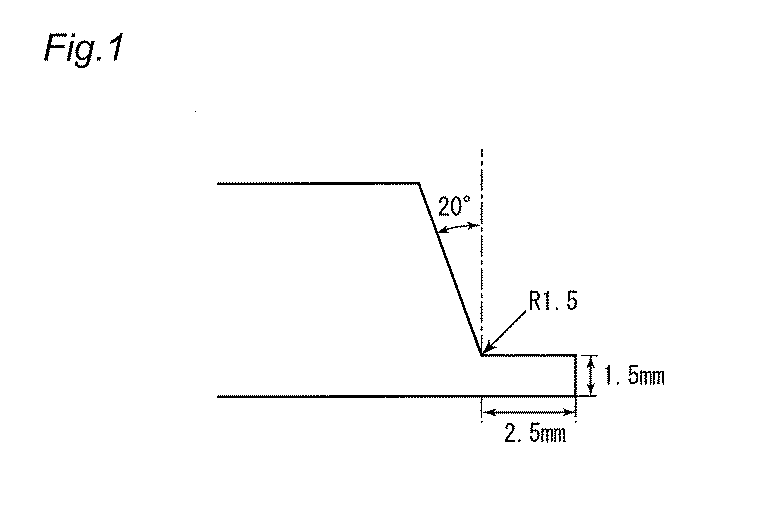
上記で作製した板の長手方向に沿って、図1に示す開先加工を施した。開先加工を施した板同士を突き合わせ、ガスタングステンアーク溶接法によって、各代符につき2継手ずつ、突き合わせ溶接を行って溶接継手を作製した。溶接は、溶加材料を用いず、入熱量は5kJ/cmとした。
上記で作製した板の長手方向に沿って、図1に示す開先加工を施した。開先加工を施した板同士を突き合わせ、ガスタングステンアーク溶接法によって、各代符につき2継手ずつ、突き合わせ溶接を行って溶接継手を作製した。溶接は、溶加材料を用いず、入熱量は5kJ/cmとした。
得られた溶接継手のうち、2継手とも溶接線の全長にわたって幅が1mm以上の裏ビードが形成されたものを、溶接施工性が良好であるとして合格とした。合格の継手のうち、全長にわたって裏ビードの幅が2mm以上であったものを「良」と判定し、一部でも幅が2mm未満の部分があったものを「可」と判定した。また、2継手のうち一部でも裏ビードが形成されない部分があったもの、及び一部でも裏ビードの幅が1mm未満の部分があったものを「不可」と判定した。
[耐溶接割れ性]
初層のみ溶接した上記の溶接継手を、JIS G 3106(2008)に規定のSM400B相当の市販の鋼板(厚さ25mm、幅200mm、長さ200mm)の上に、JIS Z 3224(2010)に規定の被覆アーク溶接棒ENi6625を用いて四周を拘束溶接した。その後、JIS Z 3334(2011)に規定のSNi6625該当のティグワイヤを用いて、入熱10〜15kJ/cmでTIG溶接により開先内に積層溶接を行って溶接継手を作製した。
初層のみ溶接した上記の溶接継手を、JIS G 3106(2008)に規定のSM400B相当の市販の鋼板(厚さ25mm、幅200mm、長さ200mm)の上に、JIS Z 3224(2010)に規定の被覆アーク溶接棒ENi6625を用いて四周を拘束溶接した。その後、JIS Z 3334(2011)に規定のSNi6625該当のティグワイヤを用いて、入熱10〜15kJ/cmでTIG溶接により開先内に積層溶接を行って溶接継手を作製した。
作製した溶接継手の各5カ所から、観察面が継手の横断面(溶接ビードと垂直な断面)になるように試料を採取した。採取した試料を鏡面研磨、腐食した後、光学顕微鏡によって検鏡し、溶接熱影響部における割れの有無を調査した。5個の試料のすべてで割れが観察されなかった溶接継手を「良」、1個の試料で割れが観察された溶接継手を「可」として、「合格」と判断した。2個以上の試料で割れが観察された溶接継手を「不可」と判断した。
[クリープ破断強さ]
耐溶接割れ性試験で合格した溶接継手から、溶接金属が平行部の中央となるように丸棒クリープ破断試験片を採取した。母材の目標破断時間が約1000時間となる700℃、167MPaの条件でクリープ破断試験を行った。母材破断し、かつ、その破断時間が母材の破断時間の90%以上(すなわち、900時間以上)となるものを「合格」とした。
耐溶接割れ性試験で合格した溶接継手から、溶接金属が平行部の中央となるように丸棒クリープ破断試験片を採取した。母材の目標破断時間が約1000時間となる700℃、167MPaの条件でクリープ破断試験を行った。母材破断し、かつ、その破断時間が母材の破断時間の90%以上(すなわち、900時間以上)となるものを「合格」とした。
[性能評価結果]
性能評価結果を表2に示す。
性能評価結果を表2に示す。
代符A〜E及びIのオーステナイト系耐熱合金を母材とする溶接継手は、化学組成が適切であった。これらの溶接継手は、初層溶接において裏ビードが全長にわたり形成され、良好な溶接施工性を有していた。また、溶接熱影響部に割れが生じず、必要とされる耐割れ性を有していた。さらに、高温のクリープ破断強度も十分であった。
代符Fのオーステナイト系耐熱合金を母材とする溶接継手は、初層溶接において、一部裏ビードに判定基準を満足しない部分があった。これは、Se、Te、Bi、Sn、Zn、及びPbの合計の含有量が少なすぎたためと考えられる。
代符Gのオーステナイト系耐熱合金を母材とする溶接継手は、液化割れと考えられる割れが溶接熱影響部に発生した。これは、Se、Te、Bi、Sn、Zn、及びPbの合計の含有量が多すぎたためと考えられる。
代符Hのオーステナイト系低熱合金を母材とする溶接継手は、溶接施工性及び耐溶接割れ性は良好であったものの、必要とされるクリープ強度を満足しなかった。これは、代符Hのオーステナイト系耐熱合金のNi含有量が少なすぎたため、相安定性が不安定になったためと考えられる。
本発明は、発電用ボイラの主蒸気管や高温再熱蒸気管等の高温部材として用いられるオーステナイト系耐熱合金として、好適に用いることができる。
Claims (3)
- 化学組成が、質量%で、
C :0.04〜0.14%、
Si:0.05〜1%、
Mn:0.5〜2.5%、
P :0.03%以下、
S :0.002%以下、
Ni:23〜32%、
Cr:20〜25%、
W :1〜5%、
Nb:0.1〜0.6%、
V :0.1〜0.6%、
N :0.1〜0.3%、
B :0.0005〜0.01%、
Al:0.03%以下、
O :0.02%以下、並びに
Se、Te、Bi、Sn、Zn、及びPbの1種又は2種以上の合計:0.001〜0.02%、
Ti:0〜0.5%、
Co:0〜2%、
Cu:0〜4%、
Mo:0〜4%、
Ca:0〜0.02%、
Mg:0〜0.02%、
REM:0〜0.2%、
残部:Fe及び不純物である、オーステナイト系耐熱合金。 - 請求項1に記載のオーステナイト系耐熱合金であって、
前記化学組成が、質量%で、下記の第1群から第3群までのいずれかの群から選択される1種以上の元素を含有する、オーステナイト系耐熱合金。
第1群 Ti:0.01〜0.5%
第2群 Co:0.01〜2%、Cu:0.01〜4%、Mo:0.01〜4%
第3群 Ca:0.0005〜0.02%、Mg:0.0005〜0.02%、REM:0.0005〜0.2% - 請求項1又は2に記載のオーステナイト系耐熱合金を備える、溶接構造物。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015132551A JP2017014576A (ja) | 2015-07-01 | 2015-07-01 | オーステナイト系耐熱合金及び溶接構造物 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015132551A JP2017014576A (ja) | 2015-07-01 | 2015-07-01 | オーステナイト系耐熱合金及び溶接構造物 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017014576A true JP2017014576A (ja) | 2017-01-19 |
Family
ID=57829223
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015132551A Pending JP2017014576A (ja) | 2015-07-01 | 2015-07-01 | オーステナイト系耐熱合金及び溶接構造物 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017014576A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2019098034A1 (ja) | 2017-11-15 | 2019-05-23 | 日本製鉄株式会社 | オーステナイト系耐熱鋼溶接金属、溶接継手、オーステナイト系耐熱鋼用溶接材料、および溶接継手の製造方法 |
| JP2020105572A (ja) * | 2018-12-27 | 2020-07-09 | 日本製鉄株式会社 | オーステナイト系耐熱鋼 |
| JPWO2021039266A1 (ja) * | 2019-08-29 | 2021-03-04 | ||
| JP2021105204A (ja) * | 2019-12-27 | 2021-07-26 | 日本製鉄株式会社 | オーステナイト系耐熱鋼 |
Citations (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4963627A (ja) * | 1972-10-23 | 1974-06-20 | ||
| JPS61147837A (ja) * | 1984-12-20 | 1986-07-05 | Sumitomo Metal Ind Ltd | 高温強度の良好な高耐食オ−ステナイト鋼 |
| JPS61147835A (ja) * | 1984-12-20 | 1986-07-05 | Sumitomo Metal Ind Ltd | 高温強度の良好な高耐食オ−ステナイト鋼 |
| JPS61179835A (ja) * | 1985-01-10 | 1986-08-12 | Sumitomo Metal Ind Ltd | 高温強度の優れた耐食性オーステナイト鋼 |
| JPS61179833A (ja) * | 1985-01-10 | 1986-08-12 | Sumitomo Metal Ind Ltd | 高温強度の良好な高耐食オ−ステナイト鋼 |
| JPS6333549A (ja) * | 1986-07-29 | 1988-02-13 | Nippon Kokan Kk <Nkk> | 耐石炭灰腐食ボイラ用オ−ステナイト鋼管およびその製造法 |
| JPH0952193A (ja) * | 1995-08-16 | 1997-02-25 | Kawasaki Steel Corp | ガスシールドアーク溶接用鋼ワイヤ |
| JP2004250783A (ja) * | 2003-01-29 | 2004-09-09 | Sumitomo Metal Ind Ltd | オーステナイト系ステンレス鋼およびその製造方法 |
| JP2004323937A (ja) * | 2003-04-25 | 2004-11-18 | Sumitomo Metal Ind Ltd | オーステナイト系ステンレス鋼 |
| JP2005023353A (ja) * | 2003-06-30 | 2005-01-27 | Sumitomo Metal Ind Ltd | 高温水環境用オーステナイトステンレス鋼 |
| JP2006291290A (ja) * | 2005-04-11 | 2006-10-26 | Sumitomo Metal Ind Ltd | オーステナイト系ステンレス鋼 |
| JP2009084606A (ja) * | 2007-09-28 | 2009-04-23 | Sumitomo Metal Ind Ltd | 長期使用後の加工性に優れた高温用オーステナイト系ステンレス鋼 |
| WO2009107585A1 (ja) * | 2008-02-27 | 2009-09-03 | 住友金属工業株式会社 | 耐浸炭性金属材料 |
| JP2012001749A (ja) * | 2010-06-15 | 2012-01-05 | Sanyo Special Steel Co Ltd | 高強度オーステナイト系耐熱鋼 |
-
2015
- 2015-07-01 JP JP2015132551A patent/JP2017014576A/ja active Pending
Patent Citations (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4963627A (ja) * | 1972-10-23 | 1974-06-20 | ||
| JPS61147837A (ja) * | 1984-12-20 | 1986-07-05 | Sumitomo Metal Ind Ltd | 高温強度の良好な高耐食オ−ステナイト鋼 |
| JPS61147835A (ja) * | 1984-12-20 | 1986-07-05 | Sumitomo Metal Ind Ltd | 高温強度の良好な高耐食オ−ステナイト鋼 |
| JPS61179835A (ja) * | 1985-01-10 | 1986-08-12 | Sumitomo Metal Ind Ltd | 高温強度の優れた耐食性オーステナイト鋼 |
| JPS61179833A (ja) * | 1985-01-10 | 1986-08-12 | Sumitomo Metal Ind Ltd | 高温強度の良好な高耐食オ−ステナイト鋼 |
| JPS6333549A (ja) * | 1986-07-29 | 1988-02-13 | Nippon Kokan Kk <Nkk> | 耐石炭灰腐食ボイラ用オ−ステナイト鋼管およびその製造法 |
| JPH0952193A (ja) * | 1995-08-16 | 1997-02-25 | Kawasaki Steel Corp | ガスシールドアーク溶接用鋼ワイヤ |
| JP2004250783A (ja) * | 2003-01-29 | 2004-09-09 | Sumitomo Metal Ind Ltd | オーステナイト系ステンレス鋼およびその製造方法 |
| JP2004323937A (ja) * | 2003-04-25 | 2004-11-18 | Sumitomo Metal Ind Ltd | オーステナイト系ステンレス鋼 |
| JP2005023353A (ja) * | 2003-06-30 | 2005-01-27 | Sumitomo Metal Ind Ltd | 高温水環境用オーステナイトステンレス鋼 |
| JP2006291290A (ja) * | 2005-04-11 | 2006-10-26 | Sumitomo Metal Ind Ltd | オーステナイト系ステンレス鋼 |
| JP2009084606A (ja) * | 2007-09-28 | 2009-04-23 | Sumitomo Metal Ind Ltd | 長期使用後の加工性に優れた高温用オーステナイト系ステンレス鋼 |
| WO2009107585A1 (ja) * | 2008-02-27 | 2009-09-03 | 住友金属工業株式会社 | 耐浸炭性金属材料 |
| JP2012001749A (ja) * | 2010-06-15 | 2012-01-05 | Sanyo Special Steel Co Ltd | 高強度オーステナイト系耐熱鋼 |
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2019098034A1 (ja) | 2017-11-15 | 2019-05-23 | 日本製鉄株式会社 | オーステナイト系耐熱鋼溶接金属、溶接継手、オーステナイト系耐熱鋼用溶接材料、および溶接継手の製造方法 |
| KR20200065067A (ko) | 2017-11-15 | 2020-06-08 | 닛폰세이테츠 가부시키가이샤 | 오스테나이트계 내열강 용접 금속, 용접 이음, 오스테나이트계 내열강용 용접 재료, 및 용접 이음의 제조 방법 |
| JP2020105572A (ja) * | 2018-12-27 | 2020-07-09 | 日本製鉄株式会社 | オーステナイト系耐熱鋼 |
| JP7167707B2 (ja) | 2018-12-27 | 2022-11-09 | 日本製鉄株式会社 | オーステナイト系耐熱鋼 |
| JPWO2021039266A1 (ja) * | 2019-08-29 | 2021-03-04 | ||
| KR20220034226A (ko) * | 2019-08-29 | 2022-03-17 | 닛폰세이테츠 가부시키가이샤 | 오스테나이트계 내열강 |
| EP4023776A4 (en) * | 2019-08-29 | 2022-08-31 | Nippon Steel Corporation | AUSTENITIC HEAT RESISTANT STEEL |
| JP7265203B2 (ja) | 2019-08-29 | 2023-04-26 | 日本製鉄株式会社 | オーステナイト系耐熱鋼 |
| KR102692774B1 (ko) | 2019-08-29 | 2024-08-08 | 닛폰세이테츠 가부시키가이샤 | 오스테나이트계 내열강 |
| JP2021105204A (ja) * | 2019-12-27 | 2021-07-26 | 日本製鉄株式会社 | オーステナイト系耐熱鋼 |
| JP7372537B2 (ja) | 2019-12-27 | 2023-11-01 | 日本製鉄株式会社 | オーステナイト系耐熱鋼 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6384610B2 (ja) | オーステナイト系耐熱合金及び溶接構造物 | |
| JP6384611B2 (ja) | オーステナイト系耐熱合金及び溶接構造物 | |
| KR102445683B1 (ko) | 오스테나이트계 스테인리스강 용접 금속 및 용접 구조물 | |
| US20180354059A1 (en) | Welding material for ferritic heat-resistant steel, welded joint for ferritic heat-resistant steel, and method for producing welded joint for ferritic heat-resistant steel | |
| JP2016196685A (ja) | Ni基耐熱合金溶接継手の製造方法およびそれを用いて得られる溶接継手 | |
| US20200238444A1 (en) | Welding material for austenitic heat resistant steel, weld metal and welded structure, and method for producing weld metal and welded structure | |
| JP2017095767A (ja) | オーステナイト系ステンレス鋼 | |
| KR102458203B1 (ko) | 오스테나이트계 스테인리스강 | |
| JP2017014575A (ja) | オーステナイト系耐熱合金及び溶接構造物 | |
| JPWO2018066573A1 (ja) | オーステナイト系耐熱合金およびそれを用いた溶接継手 | |
| KR102692774B1 (ko) | 오스테나이트계 내열강 | |
| JP2017202493A (ja) | オーステナイト系耐熱鋼用溶接材料 | |
| JP6638551B2 (ja) | オーステナイト系耐熱鋼溶接金属およびそれを有する溶接継手 | |
| JP2021098199A (ja) | オーステナイト系耐熱鋼溶接金属、溶接継手、およびオーステナイト系耐熱鋼用溶接材料 | |
| JP2021021130A (ja) | オーステナイト系耐熱合金溶接継手 | |
| JP2020116584A (ja) | オーステナイト系耐熱鋼用溶接材料、溶接金属、溶接構造物、および溶接構造物の製造方法 | |
| JP2019173122A (ja) | 溶接継手 | |
| JP2021025095A (ja) | オーステナイト系耐熱合金溶接継手 | |
| JP2021025096A (ja) | オーステナイト系耐熱合金溶接継手 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180305 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181106 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20181214 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20190423 |