JP2017103073A - 端子付電線及び端子付電線の製造方法 - Google Patents
端子付電線及び端子付電線の製造方法 Download PDFInfo
- Publication number
- JP2017103073A JP2017103073A JP2015234445A JP2015234445A JP2017103073A JP 2017103073 A JP2017103073 A JP 2017103073A JP 2015234445 A JP2015234445 A JP 2015234445A JP 2015234445 A JP2015234445 A JP 2015234445A JP 2017103073 A JP2017103073 A JP 2017103073A
- Authority
- JP
- Japan
- Prior art keywords
- electric wire
- heat
- shrinkable tube
- terminal
- connecting portion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 9
- 239000000853 adhesive Substances 0.000 claims abstract description 53
- 230000001070 adhesive effect Effects 0.000 claims abstract description 49
- 230000013011 mating Effects 0.000 claims abstract description 21
- 238000010438 heat treatment Methods 0.000 claims description 4
- 238000000034 method Methods 0.000 description 3
- 229910000838 Al alloy Inorganic materials 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 2
- 229910000881 Cu alloy Inorganic materials 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 229910052802 copper Inorganic materials 0.000 description 2
- 239000010949 copper Substances 0.000 description 2
- 238000002788 crimping Methods 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 239000011810 insulating material Substances 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 230000002093 peripheral effect Effects 0.000 description 2
- 229920005989 resin Polymers 0.000 description 2
- 239000011347 resin Substances 0.000 description 2
- 229920005992 thermoplastic resin Polymers 0.000 description 2
- 238000003466 welding Methods 0.000 description 2
- 239000004831 Hot glue Substances 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 238000007765 extrusion coating Methods 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 238000012856 packing Methods 0.000 description 1
- 229920005672 polyolefin resin Polymers 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000002265 prevention Effects 0.000 description 1
- 238000005476 soldering Methods 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images



Landscapes
- Manufacturing Of Electrical Connectors (AREA)
Abstract
【課題】熱収縮チューブを熱収縮させる際に接着剤の流れ出しを抑制でき、かつ、端子表面に対する接着剤の接着性向上を図ることを目的とする。【解決手段】端子付電線10は、電線接続部22と、相手側接続部26と、連結部28とを含み、連結部28の少なくとも一部の表面に凹凸部29が形成された端子20と、端部の露出芯線部33が電線接続部22に接続された電線30と、電線30と電線接続部22との接続部分と、凹凸部29とを覆った状態で熱収縮した熱収縮チューブ40と、電線30と電線接続部22との接続部分と、熱収縮チューブ40との間を埋めると共に、凹凸部29と熱収縮チューブ40との間を埋める接着剤50とを備える。【選択図】図3
Description
この発明は、端子と電線との接続部に熱収縮チューブを装着する技術に関する。
特許文献1は、端子と電線との圧着部分に、熱可塑性樹脂等の絶縁性の部材を設置し、この部材が設置された圧着部分を包むように熱収縮チューブを被せ、この熱収縮チューブを加熱して収縮させる技術を開示している。
しかしながら、特許文献1に開示の技術によると、熱収縮チューブが熱収縮する際、熱可塑性樹脂等の絶縁性の部材が、端子本体部に流れ込む可能性がある。絶縁性の部材が端子本体部に付着すると、端子本体部と相手側部材との間で接点障害等が生じ得る。
また、熱収縮チューブは、通常、円筒状の初期形状を記憶しており、加熱により円筒状の初期形状に収縮する。このため、熱収縮チューブが端子の板状部分に被さって熱収縮した状態においても、円筒形状に戻ろうとしている。この状態で、接着剤の劣化等が生じると、端子表面と熱収縮チューブとの間に隙間が生じる可能性がある。
そこで、本発明は、熱収縮チューブを熱収縮させる際に接着剤の流れ出しを抑制でき、かつ、端子表面に対する接着剤の接着性向上を図ることを目的とする。
上記課題を解決するため、第1の態様に係る端子付電線は、電線接続部と、相手側接続部と、前記電線接続部と前記相手側接続部とを繋ぐ平板状の連結部とを含み、前記連結部の少なくとも一部の表面に凹凸部が形成された端子と、端部の露出芯線部が前記電線接続部に接続された電線と、前記電線と前記電線接続部との接続部分と、前記凹凸部とを覆った状態で熱収縮した熱収縮チューブと、前記電線と前記電線接続部との接続部分と、前記熱収縮チューブとの間を埋めると共に、前記凹凸部と前記熱収縮チューブとの間を埋める接着剤とを備える。
第2の態様は、第1の態様に係る端子付電線であって、前記凹凸部は、前記連結部の幅方向に沿った凹溝又は凸条部を含むものである。
第3の態様は、第2の態様に係る端子付電線であって、前記凹溝又は前記凸条部は、前記連結部の幅方向全体に亘って形成されているものである。
また、上記課題を解決するため、第4の態様に係る端子付電線の製造方法は、(a)電線接続部と、相手側接続部と、前記電線接続部と前記相手側接続部とを繋ぐ平板状の連結部とを含み、前記連結部の少なくとも一部の表面に凹凸部が形成された端子と、端部の露出芯線部が前記電線接続部に接続された電線とを準備する工程と、(b)前記電線と前記電線接続部との接続部分と、前記凹凸部とを覆うように熱収縮チューブを被せる工程と、(c)前記電線と前記電線接続部との接続部分と、熱収縮チューブとの間に接着剤を配設する工程と、(d)前記熱収縮チューブを加熱による収縮させると共に、前記電線と前記電線接続部との接続部分と前記熱収縮チューブとの間、さらに、前記凹凸部と前記熱収縮チューブとの間に、前記接着剤を配設する工程と、を備える。
第1〜第4の態様によると、端子の連結部の少なくとも一部の表面に凹凸部が形成されている。このため、熱収縮チューブが熱収縮する際に、熱収縮チューブ内側の接着剤が相手側接続部側に流れ込もうとしても、その流れ込みは、当該凹凸部によって抑制される。また、連結部分のうち凹凸部に流れ込んだ接着剤は、そのままの形状で固化する。このため、連結部分の凹凸部と接着剤とは強固に接着される。このため、熱収縮チューブを熱収縮させる際に接着剤の流れ出しを抑制でき、かつ、端子表面に対する接着剤の接着性向上を図ることができる。
第2の態様によると、前記凹凸部は、前記連結部の幅方向に沿った凹溝又は凸条部を含むため、接着剤が相手側接続部側に流れ込み難い。
第3の態様によると、凹溝又は凸条部は、前記連結部の幅方向全体に亘って形成されているため、連結部の幅方向全体において、接着剤が相手側接続部側に流れ込み難い。
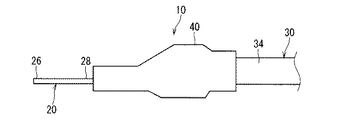
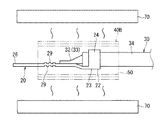
以下、実施形態にかかる端子付電線及びその製造方法について説明する。図1は端子付電線10を示す概略平面図であり、図2は端子付電線10を示す概略側面図であり、図3は図1のIII-III線における概略断面図であり、図4は図3の部分拡大図である。
端子付電線10は、端子20と、電線30と、熱収縮チューブ40と、接着剤50とを備える。
端子20は、銅、銅合金、アルミニウム、アルミニウム合金等の金属板材をプレス成形等することによって一体形成された部材であり、電線接続部22と相手側接続部26と連結部28とを備える。
電線接続部22は、電線30の露出芯線部33(後述する)が接続される部分である。ここでは、電線接続部22は、帯状の基部23の一端部(相手側接続部26とは反対側の端部)の両側部から外方に向けて一対の被覆かしめ部24が延設された構成とされている。
そして、被覆部34の端部を基部23上であって一対の被覆かしめ部24間に配設した状態で、一対の被覆かしめ部24を内向きに塑性変形させることで、一対の被覆かしめ部24が被覆部34の端部にかしめ固定される。
また、この状態で、露出芯線部33が基部23の一方主面に接合される。つまり、露出芯線部は、端子20の一方主面側に位置するように電線接続部22に接続されている。露出芯線部33と基部23との接合は、超音波溶接、抵抗溶接、半田付等により行うことができる。基部23の両側部であって上記一対の被覆かしめ部24よりも相手側接続部26寄りの位置に一対の芯線かしめ部が延設され、当該一対の芯線かしめ部が露出芯線部33にかしめ固定される構成であってもよい。なお、上記被覆かしめ部24は、省略されてもよい。
相手側接続部26は、本端子付電線10の電気的な接続先となる相手側部材が接続される部分である。ここでは、相手側接続部26は、孔26hが形成された板状(より具体的には円板状)に形成されている。そして、相手側部材に立設されたボルトが孔26hに挿通された状態で当該ボルトにナットが締結されることで、本相手側接続部26が相手側部材に固定される。相手側接続部は、上記構成の他、ピン状若しくはタブ状のオス端子形状、又は、筒状のメス端子形状に形成されていてもよい。
連結部28は、電線接続部22と相手側接続部26とを繋ぐ平板状に形成されている。より具体的には、一定幅の細長板状に形成されている。連結部28の少なくとも一部の表面に凹凸部29が形成されている。ここでは、連結部28のうち相手側接続部26に近い部分であって熱収縮チューブ40が被せられる部分の表裏両面に、凹凸部29が形成されている。凹凸部29は、凹溝29aと凸条部29bとが電線接続部22と相手側接続部26とを結ぶ方向に沿って交互に形成された構成されている。凹溝29aは、連結部28の幅方向に沿って形成された細長い溝であり、ここでは、連結部28の幅方向全体に亘って形成されている。凸条部29bは、連結部28の幅方向に沿って形成された細長い突部であり、ここでは、連結部28の幅方向全体に亘って形成されている。上記凹凸部29は、連結部28をプレス加工することによって形成される。このため、連結部28の一方主面のうち凹溝29aが形成された部分の反対側の主面には凸条部29bが形成され、連結部28の一方主面のうち凸条部29bが形成された部分の反対側の主面には凹溝29aが形成されることが好ましい。また、連結部28の両面に凹凸部29が形成されていることは必須ではなく、連結部28のいずれか一方の主面に凹凸部29が形成されていればよい。
なお、凹溝及び凸条部は、連結部の幅方向の一部において当該幅方向に沿って形成されていてもよい。また、凹凸部が、上記のような形状の凹溝又は凸条部によって形成されていることは必須ではない。凹凸部は、球状、円柱状、錐形状等の凹部又は凸部を含む形状であってもよい。また、凹凸部は、不規則な形状の凹部又は凸部を含む形状であってもよい。また、凹凸部は、切削刃、やすり等による切削加工等によって形成されてもよい。凹凸部の凹部又は凸部の大きさは特に限定されないが、後述する流れ込み防止効果及び接着効果を有効に向上させるためには、凹溝及び各凸部の最小部分の幅が100μm以上であることが好ましい。なお、連結部の平面に凹部を形成するとその周囲の部分は相対的に凸部であると評価することができ、また、連結部の表面に凸部を形成するとその周囲の部分は相対的に凹部であると評価することができる。
電線30は、芯線32と、被覆部34とを備える。
芯線32は、銅、銅合金、アルミニウム、アルミニウム合金等の金属によって形成された線状の部材である。芯線32は、単芯線によって構成されていてもよいし、複数の素線の撚り合わせ線によって構成されていてもよい。
被覆部34は、樹脂等の絶縁材料によって形成された部分であり、絶縁材料を芯線32の周囲に押出被覆等することによって形成されている。
電線30の端部において被覆部34が剥離され、電線30の端部に露出芯線部33が形成されている。この露出芯線部33が上記電線接続部22に接続されている。
熱収縮チューブ40は、電線30と電線接続部22との接続部分と、凹凸部29とを覆った状態で熱収縮した部材である。熱収縮した熱収縮チューブ40は、少なくとも露出芯線部33と電線接続部22との接続部分を覆っている。また、熱収縮チューブ40は、連結部28側に延出し、連結部28のうち凹凸部29が形成された部分を覆っている。もっとも、連結部28に形成された凹凸部29の全てが熱収縮チューブ40内に収っている必要は無く、熱収縮チューブ40の端部からはみ出していてもよい。熱収縮チューブ40のうち電線30が延出する側の端部は、端子20の基端部を越えて、被覆部34に達するように位置していることが好ましい。
熱収縮前の熱収縮チューブ40B(図6参照)は、ポリオレフィン系樹脂等によって形成された筒状の部材である。熱収縮チューブ40Bは、例えば、押し出し成形により比較的細い筒状に成形された部材が、架橋処理された後、さらに、加熱された状態で太い筒状へ引き伸ばされ、この後冷却されることによって製造される。このようにして得られた熱収縮チューブ40Bは、加熱された場合、引き伸ばされる前の細い筒状まで収縮する形状記憶特性を有する。熱収縮チューブ40Bの内径寸法は、その内部に上記露出芯線部33及び電線接続部22を収容可能な大きさに設定されている。また、熱収縮チューブ40Bの長さ寸法は、熱収縮後において、露出芯線部33及び電線接続部22の接続部分を覆い、連結部28の凹凸部29を覆える程度の大きさに設定されている。上記熱収縮後の熱収縮チューブ40は、上記熱収縮前の熱収縮チューブ40Bが、露出芯線部33及び電線接続部22の接続部分、及び、凹凸部29を覆った状態で熱収縮した部材である。
接着剤50は、ホットメルト接着剤等と呼ばれる熱によって軟化する樹脂によって形成されており、熱収縮チューブ40の内側を埋めるように配設されている。熱収縮チューブ40の内側で、接着剤50は、電線30と電線接続部22との接続部分との熱収縮チューブ40との間を埋めると共に、凹凸部29と熱収縮チューブ40との間を埋め、それらの間に充填状に介在する部材である。特に、凹凸部29が形成された部分では、接着剤50は、凹溝29a内に入り込んだ状態で、凹凸部29の表面と熱収縮チューブ40の内周面との間に充填状に介在している。この接着剤50により、露出芯線部33と電線接続部22との接続部分、特に、露出芯線部33に外部の液体が浸入することを抑制する。
例えば、上記熱収縮チューブ40Bの内側に、接着剤50を設けておき、熱収縮チューブ40Bを熱収縮させる際に、当該接着剤50を軟化させることによって、当該接着剤50を、熱収縮チューブ40の内側に充填状に介在させることができる。接着剤50は、熱収縮チューブ40Bを被せる前に、露出芯線部33及び電線接続部22の外周面の少なくとも一部に事前に塗布又は付着されていてもよい。
上記端子付電線10の製造方法について説明する。
まず、図5に示すように、端子20の電線接続部22と、電線30の露出芯線部33とが接続されたものを準備する(工程(a))。なお、端子20の連結部28は、凹凸部29が形成されている。
次に、図6に示すように、内層に接着剤50が設けられた熱収縮チューブ40Bを、相手側接続部26と電線30の端部との接続部分と凹凸部29とを覆うように被せる(工程(b))周りに被せる。熱収縮チューブ40Bの内側には予め接着剤50が設けられているため、この状態で、接着剤50が電線30と電線接続部22との接続部分と、熱収縮チューブ40Bとの間に配設される(工程(c))。
この状態で、図7に示すように、ヒータ等の加熱装置70によって、熱収縮チューブ40B及び接着剤50を加熱する。すると、熱収縮チューブ40Bが熱収縮すると共に、接着剤50が軟化する。そして、熱収縮チューブ40Bが電線30の端部及び電線接続部22の外形状に応じた形状に熱収縮して熱収縮チューブ40となる。同時に、軟化した接着剤50が電線30の端部及び電線接続部22及びその前後で、熱収縮した熱収縮チューブ40の内側に充填状に広がる。この際、軟化した接着剤50のうち余分な量は、熱収縮チューブ40の両端側から外方に流れ出そうとする。特に、熱収縮チューブ40のうち相手側接続部26から流れ出た接着剤50は、相手側接続部26に流れ出ようとする。しかしながら、軟化した接着剤50は、凹凸部29で、凹溝29a内に溜るため、その分余分な接着剤50の流れ出しが抑制される。また、接着剤50が凹凸部29上を移動する際、その凹凸形状によって接着剤50の流れの速度が遅くなり、その点からも熱収縮チューブ40からの接着剤50の流れ出しを抑制することも期待できる。
また、接着剤50は、凹凸部29と熱収縮チューブ40との間で充填状に入り込んだ状態で固化するため、接着剤50と凹凸部29とは相互に嵌まり合う構造となり、また、それらの接着面積が大きくなる。このため、熱収縮チューブ40と凹凸部29とが接着剤50によって比較的大きな接着力で接着された状態となる。
以上のように構成された端子付電線10及びその製造方法によると、端子20の連結部28の少なくとも一部の表面に凹凸部29が形成されている。このため、熱収縮チューブ40Bが熱収縮する際に、熱収縮チューブ40Bの内側の接着剤50が相手側接続部26に流れ込もうとしても、その流れ込みが凹凸部29によって抑制される。このため、相手側接続部26を相手側の接続部材に接続した場合に、接着剤50が接点障害の要因となり難く、本端子20と相手側の接続部材とをより確実に安定して接続できる。また、連結部28のうち凹凸部29に流れ込んだ接着剤50は、そのままの形状で固化する。このため、凹凸部29と接着剤50とは強固に接着され、熱収縮チューブ40と凹凸部29とも当該接着剤50を介して強固に接着される。このため、熱収縮チューブ40が熱収縮前の初期形状に戻ろうとする条件下で、車両環境要因により接着剤50が劣化したような場合でも、熱収縮チューブ40の端部と凹凸部29とが離れて相手に隙間が形成され難い。これにより、熱収縮チューブ40の止水性をより確実に保つことができる。
また、凹凸部29は、連結部28の幅方向に沿った凹溝29a又は凸条部29bを含むため、接着剤50が当該細長い凹溝29a又は凸条部29bの周りに溜る。このため、接着剤50が相手側接続部26側に流れ込み難い。
しかも、凹溝29a又は凸条部29bは、連結部28の幅方向全体に亘って形成されているため、連結部28の幅方向全体において、接着剤50が相手側接続部26に流れ込み難い。
{変形例}
なお、上記実施形態及び各変形例で説明した各構成は、相互に矛盾しない限り適宜組合わせることができる。
なお、上記実施形態及び各変形例で説明した各構成は、相互に矛盾しない限り適宜組合わせることができる。
以上のようにこの発明は詳細に説明されたが、上記した説明は、すべての局面において、例示であって、この発明がそれに限定されるものではない。例示されていない無数の変形例が、この発明の範囲から外れることなく想定され得るものと解される。
10 端子付電線
20 端子
22 電線接続部
26 相手側接続部
28 連結部
29 凹凸部
29a 凹溝
29b 凸条部
30 電線
32 芯線
33 露出芯線部
34 被覆部
40、40B 熱収縮チューブ
50 接着剤
20 端子
22 電線接続部
26 相手側接続部
28 連結部
29 凹凸部
29a 凹溝
29b 凸条部
30 電線
32 芯線
33 露出芯線部
34 被覆部
40、40B 熱収縮チューブ
50 接着剤
Claims (4)
- 電線接続部と、相手側接続部と、前記電線接続部と前記相手側接続部とを繋ぐ平板状の連結部とを含み、前記連結部の少なくとも一部の表面に凹凸部が形成された端子と、
端部の露出芯線部が前記電線接続部に接続された電線と、
前記電線と前記電線接続部との接続部分と、前記凹凸部とを覆った状態で熱収縮した熱収縮チューブと、
前記電線と前記電線接続部との接続部分と、前記熱収縮チューブとの間を埋めると共に、前記凹凸部と前記熱収縮チューブとの間を埋める接着剤と、
を備える端子付電線。 - 請求項1に記載の端子付電線であって、
前記凹凸部は、前記連結部の幅方向に沿った凹溝又は凸条部を含む、端子付電線。 - 請求項2に記載の端子付電線であって、
前記凹溝又は前記凸条部は、前記連結部の幅方向全体に亘って形成されている、端子付電線。 - (a)電線接続部と、相手側接続部と、前記電線接続部と前記相手側接続部とを繋ぐ平板状の連結部とを含み、前記連結部の少なくとも一部の表面に凹凸部が形成された端子と、端部の露出芯線部が前記電線接続部に接続された電線とを準備する工程と、
(b)前記電線と前記電線接続部との接続部分と、前記凹凸部とを覆うように熱収縮チューブを被せる工程と、
(c)前記電線と前記電線接続部との接続部分と、熱収縮チューブとの間に接着剤を配設する工程と、
(d)前記熱収縮チューブを加熱による収縮させると共に、前記電線と前記電線接続部との接続部分と前記熱収縮チューブとの間、さらに、前記凹凸部と前記熱収縮チューブとの間に、前記接着剤を配設する工程と、
を備える端子付電線の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015234445A JP2017103073A (ja) | 2015-12-01 | 2015-12-01 | 端子付電線及び端子付電線の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015234445A JP2017103073A (ja) | 2015-12-01 | 2015-12-01 | 端子付電線及び端子付電線の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017103073A true JP2017103073A (ja) | 2017-06-08 |
Family
ID=59016652
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015234445A Pending JP2017103073A (ja) | 2015-12-01 | 2015-12-01 | 端子付電線及び端子付電線の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017103073A (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018216771A1 (ja) | 2017-05-24 | 2018-11-29 | 株式会社神戸製鋼所 | アルミニウム合金ブレージングシートのろう付方法、及び、熱交換器の製造方法 |
| JP2019032962A (ja) * | 2017-08-07 | 2019-02-28 | 矢崎総業株式会社 | 端子付き電線 |
| WO2021002222A1 (ja) * | 2019-07-04 | 2021-01-07 | 住友電装株式会社 | 接続端子及びワイヤハーネス |
| JP2021005555A (ja) * | 2017-11-15 | 2021-01-14 | 日本電信電話株式会社 | 複合配線、信号取得部材、及びそれらの製造方法 |
| CN114487522A (zh) * | 2020-11-13 | 2022-05-13 | 许继集团有限公司 | 高压直流分压器用电阻、高压直流分压器及其制作方法 |
-
2015
- 2015-12-01 JP JP2015234445A patent/JP2017103073A/ja active Pending
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018216771A1 (ja) | 2017-05-24 | 2018-11-29 | 株式会社神戸製鋼所 | アルミニウム合金ブレージングシートのろう付方法、及び、熱交換器の製造方法 |
| JP2019032962A (ja) * | 2017-08-07 | 2019-02-28 | 矢崎総業株式会社 | 端子付き電線 |
| JP2021005555A (ja) * | 2017-11-15 | 2021-01-14 | 日本電信電話株式会社 | 複合配線、信号取得部材、及びそれらの製造方法 |
| JP7075020B2 (ja) | 2017-11-15 | 2022-05-25 | 日本電信電話株式会社 | 信号取得部材、及びそれらの製造方法 |
| WO2021002222A1 (ja) * | 2019-07-04 | 2021-01-07 | 住友電装株式会社 | 接続端子及びワイヤハーネス |
| JP2021012768A (ja) * | 2019-07-04 | 2021-02-04 | 住友電装株式会社 | 接続端子及びワイヤハーネス |
| CN114008862A (zh) * | 2019-07-04 | 2022-02-01 | 住友电装株式会社 | 连接端子及线束 |
| JP7222324B2 (ja) | 2019-07-04 | 2023-02-15 | 住友電装株式会社 | 接続端子及びワイヤハーネス |
| CN114008862B (zh) * | 2019-07-04 | 2024-05-17 | 住友电装株式会社 | 连接端子及线束 |
| US12095213B2 (en) | 2019-07-04 | 2024-09-17 | Sumitomo Wiring Systems, Ltd. | Connection terminal and wiring harness |
| CN114487522A (zh) * | 2020-11-13 | 2022-05-13 | 许继集团有限公司 | 高压直流分压器用电阻、高压直流分压器及其制作方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9356438B2 (en) | Wire cable assembly having a terminal with an encapsulated wire end | |
| JP5880849B2 (ja) | 圧着端子 | |
| JP5860618B2 (ja) | 電線の接続方法 | |
| JP6164257B2 (ja) | モールド部付電線及びモールド部付電線製造方法 | |
| JP5510742B2 (ja) | 端子金具、端子金具付き電線、連鎖端子及び端子金具付き電線の製造方法 | |
| JP2016186922A (ja) | ワイヤハーネスの止水構造 | |
| JP5962589B2 (ja) | 端子付電線 | |
| JP6996974B2 (ja) | 端子付き電線および端子付き電線の製造方法 | |
| JP2014203725A (ja) | 端子付電線 | |
| JP2012185984A (ja) | 端子金具付き電線 | |
| JP2017139151A (ja) | 熱収縮チューブ付電線 | |
| JP2014007030A (ja) | 端子付き電線 | |
| JP6127801B2 (ja) | ワイヤハーネスの製造方法 | |
| JP2012169121A (ja) | 端子金具付き電線および端子金具 | |
| JP2017091642A (ja) | 電線モジュール製造方法及び電線モジュール | |
| JP2516465B2 (ja) | 合金型温度ヒュ―ズ並びにその製造方法 | |
| WO2019155705A1 (ja) | 熱収縮チューブ付電線 | |
| JP2017079155A (ja) | 端子付電線及び端子付電線の製造方法 | |
| JP2017073312A (ja) | 端子付電線及び熱収縮チューブ | |
| JP2017079162A (ja) | 熱収縮チューブ付電線の製造方法及び熱収縮チューブ付電線 | |
| JP2017091643A (ja) | 電線モジュール製造方法及び電線モジュール | |
| JP2014229574A (ja) | ワイヤハーネスの製造方法及びワイヤハーネス | |
| WO2019146208A1 (ja) | 熱収縮チューブ付電線 | |
| JP2016001542A (ja) | 端子付電線 | |
| JP2017091648A (ja) | 電線モジュール製造方法及び電線モジュール |