JP2017114539A - 熱可塑性樹脂容器及びその製造方法 - Google Patents
熱可塑性樹脂容器及びその製造方法 Download PDFInfo
- Publication number
- JP2017114539A JP2017114539A JP2015253074A JP2015253074A JP2017114539A JP 2017114539 A JP2017114539 A JP 2017114539A JP 2015253074 A JP2015253074 A JP 2015253074A JP 2015253074 A JP2015253074 A JP 2015253074A JP 2017114539 A JP2017114539 A JP 2017114539A
- Authority
- JP
- Japan
- Prior art keywords
- mica
- container
- resin
- thermoplastic resin
- producing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Landscapes
- Containers Having Bodies Formed In One Piece (AREA)
- Blow-Moulding Or Thermoforming Of Plastics Or The Like (AREA)
- Compositions Of Macromolecular Compounds (AREA)
Abstract
【課題】熱可塑性樹脂にマイカを添加して成形することにより、ガス透過性を十分に抑制できて安価な容器が得られる熱可塑性樹脂容器及びその製造方法を提供する。【解決手段】容器壁により内部に密閉した空間が形成される熱可塑性樹脂容器であって、ポリオレフィン系樹脂に、変性オレフィン樹脂とゴム成分及びアスペクト比が10〜100で粒径が1〜300μmのマイカを20〜50%添加した組成物を作成し、該組成物を加熱成形して容器壁を形成することを特徴とする。前記マイカは、金マイカもしくは白マイカに表面処理を施し、押出し加工、冷却及び切断した樹脂ペレットであることを特徴とする。【選択図】図2
Description
本発明は、熱可塑性樹脂を基材として成形した燃料タンク等の容器に係わり、特に容器内のガスの外部への透過性を抑制することが可能な熱可塑性樹脂容器及びその製造方法に関する。
一般的に、熱可塑性樹脂には、ナイロン等の一部を除いてガス遮断性機能がないため、各種容器への熱可塑性樹脂の材料選択は一部に限られている。従来、燃料タンク等の容器の成形方法としては、例えば多層ブロー成形及び射出成形方法等が使用されている。このうち、多層ブロー成形においては、ガス遮断性材料を内層に使用することでガス透過性を抑制し、また、射出成形法においては、ナイロン樹脂を使用することでガス透過性を抑制している。なお、燃料タンク等の容器に関する公報としては、例えば特許文献1がある。
しかしながら、このような熱可塑性樹脂容器にあっては、多層ブロー成形法で成形した場合、設備として多層ブロー用押出機が必要になると共に、バリア層の安定化のために原料の連続押出方式及び多量生産方式となり、設備の初期投資及びその維持に費用がかかる等、コスト的に不利になり易く、小ロット生産にも不向きである。また、射出成形法で成形した場合、ナイロン樹脂がポリエチレン等の樹脂に比較して高価になって、容器にするための溶着工程が必要となる等、容器自体が高価になると共に、吸湿性を有することによる取り扱いにも負担がかかる。
本発明は、このような事情に鑑みてなされたもので、その目的は、熱可塑性樹脂にマイカを添加して成形することにより、ガス透過性を十分に抑制できて安価な容器が得られる熱可塑性樹脂容器及びその製造方法を提供することにある。
かかる目的を達成すべく、本発明のうち請求項1に記載の発明の熱可塑性樹脂容器は、容器壁により内部に密閉した空間を有する熱可塑性樹脂容器であって、前記容器壁が、ポリオレフィン系樹脂に、変性オレフィン樹脂とゴム成分及びアスペクト比が10〜100で粒径が1〜300μmのマイカを20〜50%添加した組成物を硬化して形成されていることを特徴とする。
また、請求項2に記載の発明の熱可塑性樹脂容器の製造方法は、容器壁により内部に密閉した空間が形成される熱可塑性樹脂容器の製造方法であって、ポリオレフィン系樹脂に、変性オレフィン樹脂とゴム成分及びアスペクト比が10〜100で粒径が1〜300μmのマイカを20〜50%添加した組成物を作成し、該組成物を加熱成形して前記容器壁を形成することを特徴とする。また、請求項3に記載の発明は、前記マイカが、金マイカもしくは白マイカに表面処理を施し、押出し加工、冷却及び切断した樹脂ペレットであることを特徴とする。
本発明のうち請求項1に記載の熱可塑性樹脂容器によれば、安価なポリオレフィン系樹脂にアスペクト比が10〜100で粒径が1〜300μmのマイカが添加された組成物を硬化して形成されるため、平面状に均一に配列されるマイカで容器内部のガスの透過性を抑制できると共に、変性オレフィン樹脂とゴム成分の添加で、マイカの添加によるポリオレフィン系樹脂の物性低下を抑制できる等、基本物性を損なうことなくガス透過性を十分に抑制できる安価な容器を得ることができる。
また、請求項2に記載の熱可塑性樹脂容器の製造方法によれば、安価なポリオレフィン系樹脂にアスペクト比が10〜100で粒径が1〜300μmのマイカが添加された組成物を加熱硬化するため、平面状に均一に配列されるマイカで容器内部のガスの透過性を抑制できると共に、変性オレフィン樹脂とゴム成分の添加で、マイカの添加によるポリオレフィン系樹脂の物性低下を抑制できる等、基本物性を損なうことなくガス透過性を十分に抑制できる安価な容器を容易に製造することができる。
また、請求項3に記載の発明によれば、請求項2に記載の発明の効果に加え、マイカが金マイカもしくは白マイカに表面処理を施し、押出し加工、冷却及び切断した樹脂ペレットであるため、所定粒径のマイカを容易に作成できると共に、その配列性を向上させ得てガス透過性の抑制を一層高めることができる。
以下、本発明を実施するための形態を図面に基づいて詳細に説明する。
図1は、本発明に係わる熱可塑性樹脂容器としての草刈り機等に使用される燃料タンクを示している。図1に示すように、燃料タンク(以下、容器1という)は、底面、4つの側面及び上面を形成する容器壁1a〜1cを有して、内部に空間2が形成されると共に、容器壁1cの適宜位置には燃料供給口3が設けられている。この燃料供給口3に着脱可能なキャップ4が密に装着されることで、前記空間2が密閉状態とされるようになっている。また、容器壁1a、1bの所定位置には容器1内の燃料を取り出すためのアウトレット6が設けられている。
図1は、本発明に係わる熱可塑性樹脂容器としての草刈り機等に使用される燃料タンクを示している。図1に示すように、燃料タンク(以下、容器1という)は、底面、4つの側面及び上面を形成する容器壁1a〜1cを有して、内部に空間2が形成されると共に、容器壁1cの適宜位置には燃料供給口3が設けられている。この燃料供給口3に着脱可能なキャップ4が密に装着されることで、前記空間2が密閉状態とされるようになっている。また、容器壁1a、1bの所定位置には容器1内の燃料を取り出すためのアウトレット6が設けられている。
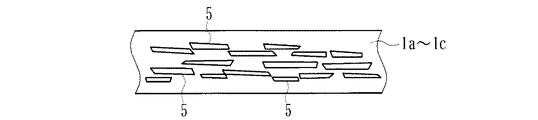
そして、前記容器壁1a〜1cは、後述する組成物としての樹脂混練物を例えばブロー成形することで形成され、容器壁1a〜1cの内部には、図2の断面模式図に示すように、マイカ5が各容器壁1a〜1c内に略平板状に配列状態とされている。このマイカ5の配列により、後述する如く容器1の空間2内に収容される例えばガソリンの気化したガス等の各容器壁1a〜1cを介した容器1外への透過性が抑制されることになる。
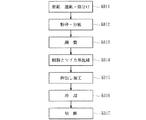
この容器1は、図3及び図4に示すようにして製造される。すなわち、先ず、マイカ混合樹脂ペレットを作成(K01)する。このマイカ混合樹脂ペレットの作成は、図4に示すように、金マイカや白マイカ等のマイカの原鉱を選鉱・篩分け(K011)し、これを粉砕・分級(K012)する。そして、粉砕・分級したマイカを、必要とする粒径等の基準に基づいて調整(K013)し、所定粒径(1〜300μm)のマイカ粒を作成する。
次に、熱可塑性ポリオレフィン系樹脂と変性オレフィン樹脂、ゴム成分及び前記マイカ粒を混練(K014)し、押出機で押出し加工(K015)する。この押出機で連続的に加工された加工品を、冷却液で満たされた冷却槽内を通過させることにより冷却(K016)し、この冷却された加工品をカッターで所定寸法に切断(K017)する。これによりマイカ混合樹脂ペレットが作成される。つまり、図4の工程K011〜K013においてマイカ粒が作成され、工程K014〜K017においてマイカ混合樹脂ペレットが作成されることになる。
このようにして作成されたマイカ混合樹脂ペレットは、図3に示すように、樹脂混練・加熱(K02)される。そして、押出機で樹脂混練された混練物(本発明の組成物)を加熱したパリソンをブロー成形機の金型サイズに合わせて押出(K03)し、その後型締め(K04)し、金型内にエアーを供給する等して所定時間成形(K05)する。
成形によりパリソンが硬化(固化)したら、型開き(K06)して、硬化物を取り出す(K07)ことによりブロー成形品が得られ、このブロー成形品の燃料供給口3に別途成形したキャップ4を装着し、必要に応じてアウトレット6部を加工することで、容器1が製造される。
なお、容器作成工程の前記K05の成形時に、組成物に所定量添加されているマイカ5が、組成物の段階でポリオレフィン系樹脂内に方向が不揃いで分散されていても、パリソン射出時のポリオレフィン系樹脂の流れに追従する配向性が有る為その向きが揃えられて、容器壁1a〜1c内部においては、図2に示すように、平板方向に均一に配列した状態となる。この配列状態のマイカ5により、容器壁1a〜1cの内側から外側に空間2内のガスが漏れ出ることが抑制、すなわちガス透過性が抑制されることになる。また、前記容器1の成形は、単層ブロー成形に限らず、射出成形機やその他の成形機を利用でき、前記各工程も使用する成形機に応じて適宜に変更されることは言うまでもない。
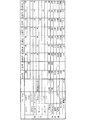
次に、本発明の実施例を図5に基づき説明する。図5の実施例1〜8は、配合材欄に示すように、ポリオレフィン系樹脂としてHDPE(高密度ポリエチレン)、ポリオレフィン系接着樹脂(変性オレフィン)としてMODICPE、ゴム成分(メタロセンプラストマー)としてカーネルKS240T、マイカとして、レプコ株式会社製金マイカW40H(脂肪酸処理有り)、金マイカS200HG(脂肪酸処理無し)、金マイカS400(脂肪酸処理無し)、レプコ株式会社製白マイカM200(脂肪酸処理無し)、白マイカM200W(脂肪酸処理有り)、白マイカM325(脂肪酸処理無し)を使用した。なお、図5の配合材欄に示す数値は、配合比率を示している。
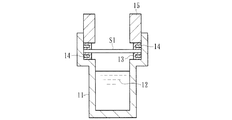
そして、各実施例1〜8について、図5の特性値欄に示すような結果が得られた。なお、ガス透過性の測定は、図8の試験方法に示すように、アルミ容器11内に燃料12(CE10)を仕込み、アルミ容器11の開口部に鍔付きワッシャ13とOリング14で挟んだ試料片S1を配置すると共に、開口部に真鍮蓋15をねじ込む。そして、アルミ容器11の重量の変化を測定してガス透過性を算出(HDPE単体を100%として算出)することで行った。なお、試料片S1とは、前述した成形方法により形成した容器1の一部を所定形状にカットしたものである。
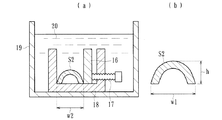
また、ESCR(耐ストレスクラック性)の測定は、図9の試験方法に示すように、押圧板16、押圧ボルト17、治具ケース18等を有する試験治具の押圧板16と治具ケース18間に試料片S2を配置し、これを試験タンク19内の界面活性材10%の水溶液20中に浸漬する。そして、試験温度50℃で押圧板16を一定量移動させて試料片S2を圧縮させ、試料片S2に割れが発生するまでの時間Hrを測定することで行った。なお、試料片S2は、図9(b)に示すように、高さがhで幅がwの断面半円弧形状に形成され、この試験では試料S2の幅w1が前記一定量である例えば15mm圧縮されて幅w2となって判定される。
これらの各実施例1〜8の結果(特性値)から、ポリオレフィン系樹脂(HDPE)と変性オレフィン系樹脂(ポリオレフィン系接着樹脂)、ゴム成分及びマイカ5を各実施例1〜8に示す比率で配合することにより、ガス透過性が目標設定40%未満の20〜35%の容器1が得られることが判明した。
図6は、比較例1〜9を示している。これらの比較例1〜9においては、HDPEの配合比率を58〜100で実施例1〜8に比較して大きくすると共に、変性PEの配合比率を2以下で、ゴム成分の配合比率を10以下にしている。また、マイカ5として、金マイカW40H(脂肪酸処理有り)、金マイカSC30、白マイカC20、白マイカC40を10〜30%配合させた。これらの比較例1〜9においては、ガス透過性が目標設定(40%以上)より高い結果が得られた。これらの実施例1〜8及び比較例1〜9の特性値から、本発明の容器1の適用範囲は、図7の適用範囲に示す値が好ましく、また最適範囲に示す値が最も好ましいと言える。
このように、前記容器1によれば、安価なポリオレフィン系樹脂にアスペクト比が10〜100で粒径が1〜300μmのマイカ5等が添加されて硬化されるため、平面状に均一に配列されるマイカ5で容器1内部のガスの透過性を抑制できると共に、変性オレフィン樹脂とゴム成分の添加で、マイカ5の添加によるポリオレフィン系樹脂の物性低下を抑制できる等、基本物性を損なうことなくガス透過性を十分に抑制できる安価な容器1を得ることができる。
また、押出し加工及び冷却後の切断で最適範囲内のマイカを使用しているため、安定した品質のマイカ混合樹脂ペレットを得ることができ、その結果、パリソン射出成形時のマイカ5の配列性が向上し、容器1のガス透過性の抑制を一層高めることができる。特に、当該マイカ5に脂肪酸処理を施したものを使用することで、マイカ5の分散性を高めることができて、ガス透過性の抑制をより一層高めることも可能になる。
また、容器1を単層ブロー成形等で成形できるため、既存のブロー成形機や押出し成形機等の汎用成形機を利用できて、初期投資費用や設備の維持管理費用等を抑えることができると共に、成形作業自体を容易に行うことができて製造コストを低減させることができる。また、容器1の各容器壁1a〜1cが単層構造で構成されるため、多層構造に比較して構成が簡素化されて軽量化が図れる等、各種装置に装着(搭載)可能な一層安価な容器1を容易に得ることが可能になる。
なお、前記実施形態においては、容器1自体に適用したが、例えば燃料供給口3を塞ぐ前記キャップ4に利用することも勿論可能であるし、容器1自体の形状やその製造方法の工程図等も一例であって、本発明に係わる各発明の要旨を逸脱しない範囲において、適宜の構成を採用することができる。
本発明は、ガソリン等の燃料タンクに限らず、食品容器や化粧品容器等、内部に気化し易い液体が収容される全ての熱可塑性樹脂容器に利用できる。
1・・・・・・・・・容器
1a〜1c・・・・・容器壁
2・・・・・・・・・空間
3・・・・・・・・・燃料供給口
4・・・・・・・・・キャップ
5・・・・・・・・・マイカ
6・・・・・・・・・アウトレット
11・・・・・・・・アルミ容器
12・・・・・・・・燃料
13・・・・・・・・鍔付きワッシャ
14・・・・・・・・Oリング
15・・・・・・・・真鍮蓋
16・・・・・・・・押圧板
17・・・・・・・・押圧ボルト
18・・・・・・・・治具ケース
19・・・・・・・・試験タンク
20・・・・・・・・水溶液
S1、S2・・・・・試料片
1a〜1c・・・・・容器壁
2・・・・・・・・・空間
3・・・・・・・・・燃料供給口
4・・・・・・・・・キャップ
5・・・・・・・・・マイカ
6・・・・・・・・・アウトレット
11・・・・・・・・アルミ容器
12・・・・・・・・燃料
13・・・・・・・・鍔付きワッシャ
14・・・・・・・・Oリング
15・・・・・・・・真鍮蓋
16・・・・・・・・押圧板
17・・・・・・・・押圧ボルト
18・・・・・・・・治具ケース
19・・・・・・・・試験タンク
20・・・・・・・・水溶液
S1、S2・・・・・試料片
Claims (3)
- 容器壁により内部に密閉した空間を有する熱可塑性樹脂容器であって、
前記容器壁が、ポリオレフィン系樹脂に、変性オレフィン樹脂とゴム成分及びアスペクト比が10〜100で粒径が1〜300μmのマイカを20〜50%添加した組成物を硬化して形成されていることを特徴とする熱可塑性樹脂容器。 - 容器壁により内部に密閉した空間が形成される熱可塑性樹脂容器の製造方法であって、
ポリオレフィン系樹脂に、変性オレフィン樹脂とゴム成分及びアスペクト比が10〜100で粒径が1〜300μmのマイカを20〜50%添加した組成物を作成し、該組成物を加熱成形して前記容器壁を形成することを特徴とする熱可塑性樹脂容器の製造方法。 - 前記マイカが、金マイカもしくは白マイカに表面処理を施し、押出し加工、冷却及び切断した樹脂ペレットであることを特徴とする請求項2に記載の熱可塑性樹脂容器の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015253074A JP2017114539A (ja) | 2015-12-25 | 2015-12-25 | 熱可塑性樹脂容器及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015253074A JP2017114539A (ja) | 2015-12-25 | 2015-12-25 | 熱可塑性樹脂容器及びその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017114539A true JP2017114539A (ja) | 2017-06-29 |
Family
ID=59233067
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015253074A Pending JP2017114539A (ja) | 2015-12-25 | 2015-12-25 | 熱可塑性樹脂容器及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017114539A (ja) |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5384044A (en) * | 1976-12-30 | 1978-07-25 | Dainippon Printing Co Ltd | Packaging container for sterilization |
| JPS54131663A (en) * | 1978-03-23 | 1979-10-12 | Continental Group | Method of making multiilayer plastics container |
| JPS5742745A (en) * | 1980-08-28 | 1982-03-10 | Idemitsu Kosan Co Ltd | Container |
| JPS6443554A (en) * | 1987-07-30 | 1989-02-15 | Du Pont | Ethylene/vinyl alcohol copolymer composition containing platelet-shaped mica filler and its production and multilayer container having layer of said composition |
| JP2000094548A (ja) * | 1998-09-25 | 2000-04-04 | Unitika Ltd | 多層容器 |
| JP2003335315A (ja) * | 2002-03-15 | 2003-11-25 | Toyo Seikan Kaisha Ltd | プラスチック製容器 |
| JP2010105680A (ja) * | 2008-10-29 | 2010-05-13 | Japan Polyethylene Corp | ポリエチレン系容器 |
| JP2015151474A (ja) * | 2014-02-14 | 2015-08-24 | 大塚包装工業株式会社 | シートおよびこれを用いた容器 |
-
2015
- 2015-12-25 JP JP2015253074A patent/JP2017114539A/ja active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5384044A (en) * | 1976-12-30 | 1978-07-25 | Dainippon Printing Co Ltd | Packaging container for sterilization |
| JPS54131663A (en) * | 1978-03-23 | 1979-10-12 | Continental Group | Method of making multiilayer plastics container |
| JPS5742745A (en) * | 1980-08-28 | 1982-03-10 | Idemitsu Kosan Co Ltd | Container |
| JPS6443554A (en) * | 1987-07-30 | 1989-02-15 | Du Pont | Ethylene/vinyl alcohol copolymer composition containing platelet-shaped mica filler and its production and multilayer container having layer of said composition |
| JP2000094548A (ja) * | 1998-09-25 | 2000-04-04 | Unitika Ltd | 多層容器 |
| JP2003335315A (ja) * | 2002-03-15 | 2003-11-25 | Toyo Seikan Kaisha Ltd | プラスチック製容器 |
| JP2010105680A (ja) * | 2008-10-29 | 2010-05-13 | Japan Polyethylene Corp | ポリエチレン系容器 |
| JP2015151474A (ja) * | 2014-02-14 | 2015-08-24 | 大塚包装工業株式会社 | シートおよびこれを用いた容器 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101516594B (zh) | 聚丙烯制杯型容器及其成型方法 | |
| WO2014080934A1 (ja) | カップ型容器及びその成形方法 | |
| WO2013046923A1 (ja) | フッ素樹脂成形品 | |
| CN106317584A (zh) | 一种聚乙烯树脂及其制备方法 | |
| CN106147111A (zh) | 一种制造3d打印用的辐射屏蔽复合材料的方法 | |
| Abohashima et al. | Minimization of defects percentage in injection molding process using design of experiment and Taguchi approach | |
| CN107849323B (zh) | 聚丙烯组合物和其热成型片材 | |
| Garg et al. | Pattern development for manufacturing applications with fused deposition modelling–A case study | |
| JP6185234B2 (ja) | カップ型容器及びその成形方法 | |
| KR20160098206A (ko) | 파이프 및 와이어 및 케이블 응용을 위한 흑색 화합물의 제조에서의 카본블랙의 직접적인 공급 / 압력관 응용을 위한 개선된 특성을 갖는 중합체 조성물 | |
| CN104961949A (zh) | 一种热收缩膜及其生产方法 | |
| JP2017030371A (ja) | フッ素樹脂成形品の製造方法及び射出成形品 | |
| JP6571237B2 (ja) | フッ素樹脂成形品 | |
| CN102648132A (zh) | 包含hdpe/ldpe共混物的拉坯吹塑制品 | |
| Chansoda et al. | Comparative study on the wood-based PLA fabricated by compression molding and additive manufacturing | |
| RU2619029C2 (ru) | Держатель для жидкого продукта и способ изготовления такого держателя | |
| JP6185235B2 (ja) | カップ型容器及びその成形法 | |
| CN109109294A (zh) | 一种塑料托盘的制备方法 | |
| CN102632600B (zh) | 应用高分子材料制造低温保鲜袋的方法 | |
| JPH1148420A (ja) | オレフィン系複合樹脂積層シート | |
| EP2687089A1 (en) | A method for manufacturing of polyethylene regranulate and extruded elements from polyethynele regranulate | |
| CN120310116B (zh) | 一种抗穿刺机用缠绕膜及其制备方法 | |
| CN109486027A (zh) | 一种可快速冲压汽车材料及其制备方法 | |
| Ekşi | Effects of manufacturing defects on thermoformed product quality | |
| CN103265754A (zh) | 一种pp瓶盖专用改性材料及其制备方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170905 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180511 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180518 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20181119 |