JP2017124424A - 鋼板の巻き取り方法 - Google Patents
鋼板の巻き取り方法 Download PDFInfo
- Publication number
- JP2017124424A JP2017124424A JP2016005003A JP2016005003A JP2017124424A JP 2017124424 A JP2017124424 A JP 2017124424A JP 2016005003 A JP2016005003 A JP 2016005003A JP 2016005003 A JP2016005003 A JP 2016005003A JP 2017124424 A JP2017124424 A JP 2017124424A
- Authority
- JP
- Japan
- Prior art keywords
- steel
- winding
- carburizing agent
- steel sheet
- carburizing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Winding, Rewinding, Material Storage Devices (AREA)
Abstract
【課題】ハイテン鋼板の内部酸化の生成を抑制することができ、酸洗の負荷を減らすことができ、生産性を向上させる、新たな手法の提供。
【解決手段】0.5〜3質量%のSi、0.5〜3質量%のMn、0.05〜0.8質量%のCを含有する鋼板を熱間圧延し;前記熱延鋼板を600℃〜900℃の巻取り温度でコイル状に巻き取り;巻き取る際に、浸炭剤を鋼板表面に吹き付けることを特徴とする鋼板の冷却方法。
【選択図】図3
【解決手段】0.5〜3質量%のSi、0.5〜3質量%のMn、0.05〜0.8質量%のCを含有する鋼板を熱間圧延し;前記熱延鋼板を600℃〜900℃の巻取り温度でコイル状に巻き取り;巻き取る際に、浸炭剤を鋼板表面に吹き付けることを特徴とする鋼板の冷却方法。
【選択図】図3
Description
本発明は、Si,Mnを含有するハイテン鋼板の熱間圧延での製造方法、特にコイル巻き取り方法に関係する。
ハイテン材は低温で硬く冷延困難なため、高温で巻き取られることが一般的である。
しかしながら、高温巻き取りしたハイテン材は酸洗性が極めてわるく、生産性を阻害するという課題がある。
酸洗性が悪い理由として下記が考えられる。Si,Mnを含有するハイテン材は高温での巻き取り状態でSi,Mnの内部酸化が生ずる。内部酸化とは鋼材表面から近傍の金属状態の鋼の内部にSiとMnの酸化物が分散している状態である。Si,Mnの酸化物はそれぞれ単独の酸化物の場合もあり、両者が複合した酸化物の場合もある。それらの酸化物は鋼の結晶粒界に分布する場合や、結晶粒内に分布する場合もある。結晶粒界に分布する場合を粒界酸化と呼ぶこともあるが、ここでは粒界酸化も含めて内部酸化と総称する。この内部酸化は、酸化スケールが酸化源となって鋼内のSi,Mnを酸化させることによって生じる(図1参照)。これらの酸化物が鋼内部に生成する内部酸化の形態をとる。このような酸化物を含む内部酸化層は、表面の酸化スケールより深い鋼内部にあって、これを除去するには長時間の酸洗が必要となる。例えば、低速での通板、あるいは2回以上の酸洗等が必要である。
熱延鋼板で生成する内部酸化に関して、これまでも様々な検討がされてきた。
特許文献1は、熱延鋼板や溶融めっき熱延鋼板の化成処理性や溶融めっき性の向上を図ろうとするものであるが、めっき不良の原因が、酸洗後の熱延鋼板の表面にSiやMn,P等の酸化物が残存することが本質的な原因であると考え、これを解決するために、鋼表層近傍に内部酸化層を形成させて、内部酸化層内部に鋼表面のSiやMn,P等を閉じこめることによって、めっき性等を向上させている。すなわち、特許文献1は、積極的に内部酸化層を生成させることを提案している。なお、具体的には、特許文献1では、熱延鋼板を黒皮スケールまま、還元の起きない雰囲気、例えば100%窒素の雰囲気で、650〜950℃で熱処理している。
特許文献1は、熱延鋼板や溶融めっき熱延鋼板の化成処理性や溶融めっき性の向上を図ろうとするものであるが、めっき不良の原因が、酸洗後の熱延鋼板の表面にSiやMn,P等の酸化物が残存することが本質的な原因であると考え、これを解決するために、鋼表層近傍に内部酸化層を形成させて、内部酸化層内部に鋼表面のSiやMn,P等を閉じこめることによって、めっき性等を向上させている。すなわち、特許文献1は、積極的に内部酸化層を生成させることを提案している。なお、具体的には、特許文献1では、熱延鋼板を黒皮スケールまま、還元の起きない雰囲気、例えば100%窒素の雰囲気で、650〜950℃で熱処理している。
特許文献2は、めっき後の外観およびめっきの密着性を鋼板の全面にわたって良好にするための溶融亜鉛めっき用の熱延鋼板の製造方法に関するものであり、めっき不良の原因が、内部酸化層の厚みにある(薄すぎるとSiの表面酸化が抑制できず、厚すぎると内部酸化層が除去しきれず、それが鋼板表面に疵を生じる)と考え、内部酸化層の厚さを1μm〜4μmの範囲に制御することを提案している。具体的には、熱延鋼板を430〜560℃でコイルに巻き取り、次いでコイルを温度保持設備に装入して、大気放冷よりも遅い冷却速度でコイルを冷却することにより、内部酸化層厚さを上記の範囲で均一化させている。
熱延鋼板の巻き取り時の表面疵発生を防止する技術も検討されている。特許文献3は、熱間圧延の巻き取りの際に鋼板の共ズレによる疵発生を防ぐことを目的として、水系溶媒に黒鉛質の固体潤滑剤を含有した共ズレ発生防止剤を、熱間圧延の巻き取り前の鋼板に塗布することを提案している。しかしながら、特許文献3は、内部酸化については記載も示唆もしておらず、また、黒鉛質の固体潤滑剤の粒径は記載しておらず、また、黒鉛質の固体潤滑剤の塗布量が1〜15×10−5g/mm2(10〜150g/m2)であり比較的多量である。
上述したとおり、高温巻き取りしたハイテン材は酸洗性が極めてわるく、生産性を阻害するという課題がある。特許文献1、2は内部酸化層を積極的に形成させたり、またはその厚さを制御したりするものであった。本願発明は、全く新たな手法により、ハイテン鋼板の内部酸化の発生を抑制することができ、酸洗の負荷を減らすことができ、生産性を向上させられる方法を提供することを目的とする。なお、特許文献3では、本願発明の構成要素の一部またはそれに関連する事項が開示されているが、その構成要素による本願発明における作用、効果については記載も示唆もされておらず、また本願発明の効果を得る前提となる必須要件および好ましい要件についての記載や示唆もない。
本発明により、以下の手段が提供される。
[1] 0.5〜3質量%のSi、0.5〜3質量%のMn、0.05〜0.8質量%のCを含有する鋼板を熱間圧延し;前記熱延鋼板を600℃〜900℃の巻取り温度でコイル状に巻き取る際に、浸炭剤を鋼板表面に配置することを特徴とする鋼板の冷却方法。
[2]前記浸炭剤は固体粉末状の黒鉛、木炭またはそれらの混合物であり、前記浸炭剤は粉末ままあるいはスラリー状として鋼板表面に配置することを特徴とする[1]記載の鋼板の巻き取り方法。
[3]前記浸炭剤は粒径が0.1〜20μmの固体粉末の黒鉛であることを特徴とする[2]記載の鋼板の巻き取り方法。
[4]前記浸炭剤は水溶性のアルコール類、糖類、炭水化物またはそれらの混合物であり、前記浸炭剤の水溶液を配置することを特徴とする[1]記載の鋼板の巻き取り方法。
[5]鋼材1m2あたりに配置する前記浸炭剤のカーボン換算量が1.0〜7.0g/m2であることを特徴とする[1]〜[4]のいずれかに記載の鋼板の巻き取り方法。
本発明により、ハイテン鋼板の内部酸化の生成を抑制することができ、酸洗の負荷を減らすことができ、生産性が向上する。
本発明によって、0.5〜3質量%のSi、0.5〜3質量%のMn、0.05〜0.8質量%のCを含有する鋼板を熱間圧延し;前記熱延鋼板を600℃〜900℃の巻取り温度でコイル状に巻き取る際に、浸炭剤を鋼板表面に配置することを特徴とする鋼板の冷却方法、が提供される。
本願発明が対象とする鋼板は、0.5〜3質量%のSi、0.5〜3質量%のMn、0.05〜0.8質量%のCを含有する鋼板であり、いわゆるハイテン鋼である。SiおよびMnは、ハイテン鋼の高強度化を実現するために添加されているが、複合酸化物を形成して内部酸化層を形成し得る元素である。SiおよびMnの少なくともいずれか一方が0.5質量%未満であれば、複合酸化物は形成されず、内部酸化層も形成されない。また、SiおよびMnの少なくともいずれか一方が3質量%超であれば、Si,Mnの酸化物からなる外部酸化層を形成し、内部酸化層は形成されない。そのため、本願発明では、0.5〜3質量%のSi、0.5〜3質量%のMnを含有する鋼板を対象とする。また、ハイテン鋼の品質の観点からも上記の含有率とすることが好ましい。SiおよびMnが少なすぎると、十分な強度が得られないので0.5質量%以上を添加することが好ましい。Siを3質量%を超えて添加すると表面性状が劣悪となるので、Si量は3質量%以下とするのが好ましい。Mnは3質量%を超えて添加すると全伸びが著しく劣化するので、Mn量は3質量%以下とするのが好ましい。
なお、本発明ではC濃度が0.05%以上、0.8%以下の鋼が対象となる。Cに関して後段で詳述するとおり、内部酸化が鋼材表層でのフェライト脱炭と関連することを本願発明者が見出した。フェライト脱炭はC濃度が0.05%以上で顕著にみられ、内部酸化の問題が顕在化するため、C濃度が0.05%以上の鋼を本発明の対象とする。C濃度が0.8%超では過共析鋼のC濃度範囲となり、本発明の対象とするSi,Mn含有ハイテン材の領域ではなくなるため、本発明の対象外とする。
なお、本発明ではC濃度が0.05%以上、0.8%以下の鋼が対象となる。Cに関して後段で詳述するとおり、内部酸化が鋼材表層でのフェライト脱炭と関連することを本願発明者が見出した。フェライト脱炭はC濃度が0.05%以上で顕著にみられ、内部酸化の問題が顕在化するため、C濃度が0.05%以上の鋼を本発明の対象とする。C濃度が0.8%超では過共析鋼のC濃度範囲となり、本発明の対象とするSi,Mn含有ハイテン材の領域ではなくなるため、本発明の対象外とする。
前記の含有量でSi、MnおよびCを含む鋼は、いわゆるハイテン鋼であって、低温で硬く冷延困難なため、熱間圧延の後速やかに巻き取られる。そのため、巻き取り温度は、600℃〜900℃である。600℃未満では、鋼板が硬くなり巻き取りが困難になる場合がある。概して、巻き取り温度が高くなるほど、鋼板は軟化し、巻き取りは容易になる。巻き取りを容易にするために、650℃以上で巻き取りを行ってもよい。巻き取り温度を高くしすぎても、巻き取りの容易性は頭打ちになり、加熱エネルギーの無駄になるので、巻き取り温度の上限は900℃とする。
上記の巻き取り温度範囲では、SiとMnは酸素が供給されると容易に酸化される。鋼板の表面には酸化スケールが存在しており、酸化スケール中の酸素が鋼内へ内方拡散し、鋼中のMn、Siと反応して、酸化物を生成する(図1参照)。この酸化物を含む層が内部酸化層であり、酸洗が容易でない。このことは、従来から知られていることであり、従来技術である特許文献1、2でもこの内部酸化層を制御することを試みている。
本願発明者は、驚くべきことに、内部酸化の進行に脱炭現象が関与していることを発見した。まず、本願発明者は、内部酸化がフェライト相(α相)からなる領域で成長しやすく、オーステナイト相(γ相)からなる領域では成長しにくいことを発見した。特定の理論に拘束されることは望まないが、α相とγ相では酸素の拡散速度が異なっており、酸素の拡散はα相で速く、γ相で遅い。つまり、γ相では酸素の内方拡散が遅いので、SiやMnとの反応による内部酸化を生じにくいと考えられる。
熱間圧延後速やかに巻き取られる鋼板の温度は、600℃〜900℃であり、この温度域はγ相からα相への変態温度を含んでおり、鋼板にはγ相とα相が存在し得る状況にある。ところで、γ相領域の鋼の表面から脱炭することで、鋼表層にα相領域の層が成長することが知られており、この現象はフェライト脱炭と呼ばれている。フェライト脱炭が生じると、α相領域の層で酸素の内方拡散が進行し、SiやMnとの反応による内部酸化が進行すると考えられる(図2参照)。
そして、鋼材の脱炭は、鋼材表面のカーボンポテンシャルが低い場合に進行する。一方で、鋼材表面のカーボンポテンシャルが高い場合には浸炭が進行する。脱炭を抑制するには鋼材表面を浸炭現象が発生する高いカーボンポテンシャルとすることで実現できる。この浸炭作用を利用して、鋼表面からの脱炭を抑制して、鋼表層にα相領域を生成させないことにより、内部酸化の生成を抑制できることを、本願発明者は知見し、本願発明を完成させた。
本願発明は、内部酸化を抑制するためには脱炭を抑制すればよいとの新たな知見に基づくものであり、以下の構成により、脱炭の抑制、それに伴う内部酸化の抑制を具現化している。
本願発明では、熱延鋼板を600℃〜900℃の巻取り温度でコイル状に巻き取る際に、浸炭剤を鋼板表面に配置する。
一般的な浸炭処理は、焼き入れ前の冷延鋼に対して行われ、浸炭処理手法として固体浸炭、液体浸炭、ガス浸炭、真空浸炭などが知られているが、浸炭箱、塩浴槽、加熱炉、真空設備等が必要である。本発明は、上記の一般的な浸炭処理とは異なり、熱延後の鋼材をコイル状に巻き取る際に浸炭剤を配置する。浸炭剤(炭素の供給源となる物質)の配置方法は特に限定はされないが、鋼板表面に連続的に浸炭剤を吹き付ける吹き付け型浸炭法を用いることができる。浸炭剤を鋼材表面に配置することで、鋼材表面が浸炭され、鋼板表面の脱炭が抑制される。
浸炭剤は、カーボンポテンシャルを高めることができるように、カーボン成分を含むものであれば特に限定はされない。黒鉛あるいは木炭は、固体であり、入手性や取扱性が容易であるため、好ましい。また、浸炭剤は、水溶性のアルコール類、糖類、炭水化物であってもよい、これらは、カーボン成分を含んでおり、且つ水溶性であるので水性塗料とすることが容易であり、水溶液は塗布が容易であるので好ましい。さらに、前記の浸炭剤を混合して用いてもよい。
鋼材の脱炭を抑制するために、カーボンポテンシャルを優位に高める十分な量の浸炭剤を用いる。これを達成するには鋼材1m2あたりに配置する浸炭剤の量は、カーボン換算量として1.0〜7.0gのカーボン量であることが好ましい。1g/m2未満の場合、浸炭効果が不足し、脱炭を抑制することができない場合があり、7.0g/m2以上の場合、浸炭効果は飽和し、無駄に浸炭剤を消費することになり、高コストとなる。
鋼板の全面を均一に脱炭抑制するため、浸炭剤を鋼材全面に配置することが好ましい。そのためには、浸炭剤の平均粒径を調整することが好ましい。一般には粒径が大きいと比表面積が小さくなり、反応性が低下する。また、一般には粒径が小さいほど均一分散する傾向があるが、コストが増大する傾向もあり、あまり粒径が小さくなると固体浸炭剤粒子が凝集する場合もあるためである。
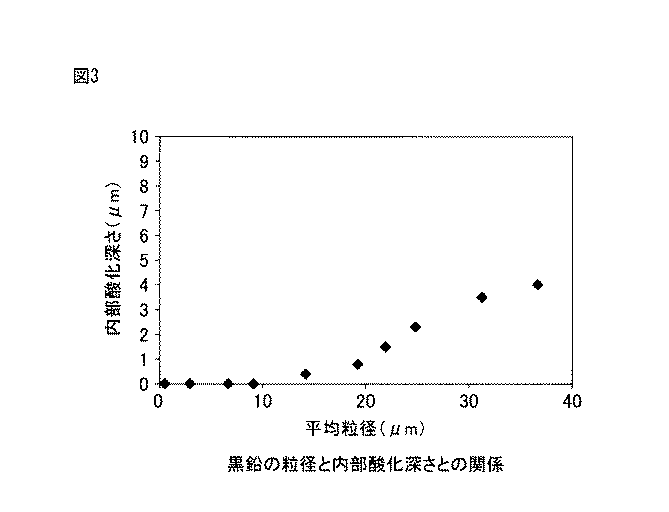
使用する黒鉛の平均粒径を変えたときの、内部酸化深さとの関係を調査し、調査結果を図3に示す。図3に示すように黒鉛の平均粒径が20μmを超えると内部酸化が深くなった。黒鉛の配置量(吹き付け量)は、1.0g/m2とし、巻き取り温度は750℃とした。これより、浸炭剤として固体の黒鉛を用いる場合、浸炭剤の粒径は20μm以下であることが好ましい。
粒径とは粉体の粒径分布の平均値である。本発明においては、具体的な測定には浸炭剤配置後の鋼材表面を顕微鏡で観察して求めた。観察した全視野の黒鉛粒の粒径を全て測定し、測定された粒径分布の上5%、下5%を除外して、中間域の粒径の個数平均を求めた。尚、統計的正確さを得るために、50個以上の黒鉛粒が存在する視野範囲で求めることが好ましく、さらに多いことより好ましい。20μmを超えると上記のように、反応性が低下し、浸炭剤としての機能が低下する傾向である。また0.1μm未満の場合は、黒鉛粉末の製造にコストがかかり、また凝集する可能性もある。以上より、浸炭剤の粒径は0.1〜20μmの範囲にあることが好ましい。
粒径とは粉体の粒径分布の平均値である。本発明においては、具体的な測定には浸炭剤配置後の鋼材表面を顕微鏡で観察して求めた。観察した全視野の黒鉛粒の粒径を全て測定し、測定された粒径分布の上5%、下5%を除外して、中間域の粒径の個数平均を求めた。尚、統計的正確さを得るために、50個以上の黒鉛粒が存在する視野範囲で求めることが好ましく、さらに多いことより好ましい。20μmを超えると上記のように、反応性が低下し、浸炭剤としての機能が低下する傾向である。また0.1μm未満の場合は、黒鉛粉末の製造にコストがかかり、また凝集する可能性もある。以上より、浸炭剤の粒径は0.1〜20μmの範囲にあることが好ましい。
浸炭剤を配置する方法として、浸漬法、ロール法、スプレー法、バーコート法等が挙げられる。固体浸炭剤は、そのまま鋼板表面に配置してもよいが、溶媒中に分散して塗料として配置してもよい。また、浸炭剤を水溶液として配置してもよい。液状塗料は上で列記した配置方法に適しており、より均一に浸炭剤を鋼材全面に配置でき、より均一に鋼板の全面を脱炭抑制できる。
巻き取り前は、通常、鋼板表面が大気に晒されており、内部酸化は限定的であると考えられる。大気中では大気中の酸素により鋼材表面には鉄酸化物からなるスケールが生成する。スケール成長している間はスケール/鋼界面では鋼表面が常に酸化されて鋼表面が順次酸化により消費されている。これは鋼の主成分である鉄が酸化でスケールに変わるためである。このような状態では鋼表面には内部酸化は生成しない。内部酸化が生成しようとしてもすぐに周囲の鋼が酸化により失われるためである。従って、主に内部酸化は、巻き取られたコイル内で進行すると考えられる。巻き取られたコイル内では板の間に大気が侵入しにくくスケールの成長がほとんど止まるためである。概して、巻き取られたコイル内での鋼板温度が高いほど、内部酸化の進行速度は速く、特に、鋼板650℃以上での内部酸化の酸化速度が速い。鋼板温度650℃未満では内部酸化の進行が遅くなり、600℃未満になると内部酸化は進行しなくなる。
前述したとおり、通常熱延鋼板は、特にハイテン鋼は、低温になると鋼板が硬くなり巻き取りが困難になる場合があるため、600℃から900℃の温度で巻き取られる。一方で、巻き取られた鋼板は、コイル状であるため冷却速度は遅く、内部酸化の進行しない温度(600℃未満)まで冷却されるのにおよそ30分〜10時間程度の長時間を要する。すなわち、巻き取り後のおよそ30分〜10時間の間は、600℃以上であり、内部酸化が進行し得る。本発明では、鋼材を巻き取る際に浸炭剤を配置することにより、コイル内の鋼材表面のカーボンポテンシャルが高くなり、鋼材表面で浸炭が進行し、鋼材表面からの脱炭は抑制され、その結果内部酸化も抑制される。
本発明では、コイル状に巻き取る際に、浸炭剤を鋼板表面に配置するため、巻き取られて隣接する鋼板表面同士の間に浸炭剤を介在させることができる。すなわち、配置された浸炭剤は、直ちにコイル内の隣接する鋼板表面同士の間に収納される。そのため、浸炭剤の外部雰囲気との接触が抑制されるため、浸炭材が燃焼して焼失することはなく、浸炭作用が有効に得られる。これに伴って、フェライト脱炭が生じず(すなわち、鋼表層にα相領域が生成しない)、内部酸化の生成を抑制できる。
浸炭剤の作用について、特定の理論に拘束されることは望まないが、以下のような説明も考えられる。下記式は、鋼の脱炭反応の一例である。この反応式を用いて、浸炭剤の作用について説明する。
C + 2FeO = CO2 + 2Fe
C + FeO = CO + Fe
C + 2Fe + 2H2O = CH4 + 2FeO
浸炭剤は、鋼板温度600℃以上であることにより、熱分解をして浸炭性ガス(CO2,CO,CH4,CH3OHなど)を生じ得る。そのため、反応式の右辺の化合物の割合が増し、脱炭(左辺から右辺への反応)が抑制される。これに伴って、フェライト脱炭が生じず(すなわち、鋼表層にα相領域が生成しない)、内部酸化の生成を抑制できる。
C + 2FeO = CO2 + 2Fe
C + FeO = CO + Fe
C + 2Fe + 2H2O = CH4 + 2FeO
浸炭剤は、鋼板温度600℃以上であることにより、熱分解をして浸炭性ガス(CO2,CO,CH4,CH3OHなど)を生じ得る。そのため、反応式の右辺の化合物の割合が増し、脱炭(左辺から右辺への反応)が抑制される。これに伴って、フェライト脱炭が生じず(すなわち、鋼表層にα相領域が生成しない)、内部酸化の生成を抑制できる。
以下、実施例を用いて、本願発明について説明する。ただし、本願発明は、実施例によって限定的に解釈されるべきものではない。
0.2質量%のC、1.0質量%のSiおよび2.3質量%のMnを含む鋼スラブを、熱間圧延して熱延鋼板とし、熱延鋼板を600〜900℃の温度範囲でコイル状に巻き取り、コイル状で鋼板を自然冷却した。予め、表1に示す条件で、浸炭剤(黒鉛、ショ糖等)を水に分散、混合したスラリー状浸炭剤を調製しておき、鋼材をコイル状に巻き取る際に、鋼板表面に上記のスラリー状浸炭剤を吹き付け、コイル内の鋼板板間に浸炭剤(黒鉛粉等)を配置した。黒鉛の配置量(吹き付け量)は、0.5〜7.0g/m2の範囲とした。なお、浸炭剤の吹き付け量(配置量)は、カーボン量換算した数値である。
なお、比較例1では、浸炭剤の吹き付け(配置)を行わず、コイル状に巻き取り自然冷却のみ行った。コイルが常温になった後に回収し、コイルからサンプル片を切り出して、サンプル片断面を、SEM(scannning electron microscope)で観察し、EDX(Energy Dispersive X-ray)分析でC、Si、O(酸素)、Mn、Feのマッピングおよび定量分析を行い、脱炭層厚さ、および内部酸化層の熱さを求めた。結果を、表1に示す。脱炭層あるいは内部酸化層の厚みが1μmまたはそれ未満の場合、脱炭層や内部酸化層は「なし」とした。
なお、比較例1では、浸炭剤の吹き付け(配置)を行わず、コイル状に巻き取り自然冷却のみ行った。コイルが常温になった後に回収し、コイルからサンプル片を切り出して、サンプル片断面を、SEM(scannning electron microscope)で観察し、EDX(Energy Dispersive X-ray)分析でC、Si、O(酸素)、Mn、Feのマッピングおよび定量分析を行い、脱炭層厚さ、および内部酸化層の熱さを求めた。結果を、表1に示す。脱炭層あるいは内部酸化層の厚みが1μmまたはそれ未満の場合、脱炭層や内部酸化層は「なし」とした。
比較例の浸炭剤を吹き付けなかった鋼板では、鋼板表面に浸炭剤が配置されていないために、脱炭と内部酸化が進行したと考えられ、脱炭層が308μmで、内部酸化層が100μmであった。本発明例では、比較例に比べて、脱炭層が薄くなり、内部酸化層も減少した。No.5、6で浸炭剤として木炭、ショ糖を用いたが、いずれも浸炭効果が得られ、脱炭層および内部酸化層なしと評価された。No.8では、黒鉛の平均粒径が20μmを超えており、内部酸化が深くなったものの、酸洗負荷には影響しない深さである。これは、黒鉛の比表面積が大きくなり、反応性が若干低下したことが考えられる。No.9では、黒鉛の吹き付け量が1g未満であり、1μmの内部酸化が生成したものの、酸洗負荷には影響しない深さである。これは、浸炭剤の量が十分でなく、浸炭効果が弱くなったことが考えられる。
Claims (5)
- 0.5〜3質量%のSi、0.5〜3質量%のMn、0.05〜0.8質量%のCを含有する鋼板を熱間圧延し;前記熱延鋼板を600℃〜900℃の巻取り温度でコイル状に巻き取り;巻き取る際に、浸炭剤を鋼板表面に配置することを特徴とする鋼板の巻き取り方法。
- 前記浸炭剤は固体粉末状の黒鉛、木炭またはそれらの混合物であり、前記浸炭剤は粉末ままあるいはスラリー状として鋼板表面に配置することを特徴とする請求項1に記載の鋼板の巻き取り方法。
- 前記浸炭剤は粒径が0.1〜20μmの固体粉末の黒鉛であることを特徴とする請求項2に記載の鋼板の巻き取り方法。
- 前記浸炭剤は水溶性のアルコール類、糖類、炭水化物またはそれらの混合物であり、前記浸炭剤の水溶液を配置することを特徴とする請求項1に記載の鋼板の巻き取り方法。
- 鋼材1m2あたりに配置する前記浸炭剤のカーボン換算量が1.0〜7.0g/m2であることを特徴とする請求項1〜4のいずれか1項に記載の鋼板の巻き取り方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016005003A JP2017124424A (ja) | 2016-01-14 | 2016-01-14 | 鋼板の巻き取り方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016005003A JP2017124424A (ja) | 2016-01-14 | 2016-01-14 | 鋼板の巻き取り方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017124424A true JP2017124424A (ja) | 2017-07-20 |
Family
ID=59363689
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016005003A Pending JP2017124424A (ja) | 2016-01-14 | 2016-01-14 | 鋼板の巻き取り方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017124424A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019084546A (ja) * | 2017-11-02 | 2019-06-06 | 新日鐵住金株式会社 | コイル状鋼板の冷却方法 |
| JP2019147182A (ja) * | 2018-02-28 | 2019-09-05 | 日本製鉄株式会社 | 連続鋳造設備及び鋳造ストリップの巻取方法 |
| JP2022139799A (ja) * | 2021-03-12 | 2022-09-26 | 日本製鉄株式会社 | 熱延鋼板の製造方法 |
-
2016
- 2016-01-14 JP JP2016005003A patent/JP2017124424A/ja active Pending
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019084546A (ja) * | 2017-11-02 | 2019-06-06 | 新日鐵住金株式会社 | コイル状鋼板の冷却方法 |
| JP2019147182A (ja) * | 2018-02-28 | 2019-09-05 | 日本製鉄株式会社 | 連続鋳造設備及び鋳造ストリップの巻取方法 |
| JP2022139799A (ja) * | 2021-03-12 | 2022-09-26 | 日本製鉄株式会社 | 熱延鋼板の製造方法 |
| JP7640836B2 (ja) | 2021-03-12 | 2025-03-06 | 日本製鉄株式会社 | 熱延鋼板の製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101431317B1 (ko) | 고강도 용융 아연 도금 강판 및 그 제조 방법 | |
| US9932659B2 (en) | Hot-dip galvanized steel sheets and galvannealed steel sheets that have good appearance and adhesion to coating and methods for producing the same (as amended) | |
| TWI458832B (zh) | 熱軋鋼板的製造方法以及熱浸鍍鋅鋼板的製造方法 | |
| JP3934604B2 (ja) | 塗膜密着性に優れた高強度冷延鋼板 | |
| EP3045559B1 (en) | Hot-dip galvanized steel sheets and galvannealed steel sheets that have good appearance and adhesion to coating and methods for producing the same | |
| CN108291283B (zh) | 高强度热浸镀锌钢板及用于其的热轧钢板和冷轧钢板的制造方法、高强度热浸镀锌钢板 | |
| CN106661657B (zh) | 高强度热镀锌钢板的制造方法 | |
| JP5811841B2 (ja) | Si含有高強度合金化溶融亜鉛めっき鋼板の製造方法 | |
| JP2004323969A (ja) | 化成処理性に優れる高強度冷延鋼板 | |
| JP5417797B2 (ja) | 高強度溶融亜鉛系めっき鋼板およびその製造方法 | |
| CN103290308B (zh) | 高强度冷轧钢板及其制造方法 | |
| US10023933B2 (en) | Galvannealed steel sheet and method for producing the same | |
| KR20130094325A (ko) | 피로 특성이 우수한 고강도 용융 아연 도금 강판 및 그 제조 방법 | |
| KR101692179B1 (ko) | 고강도 강판 및 그 제조 방법 | |
| TWI510644B (zh) | 高強度鋼板及其製造方法 | |
| JP6171872B2 (ja) | ホットスタンプ鋼材の製造方法、ホットスタンプ用鋼板の製造方法及びホットスタンプ用鋼板 | |
| Liu et al. | Influence of Al addition on the grain boundary oxidation of ultra high strength steels during hot coiling | |
| JP5545077B2 (ja) | 合金化溶融亜鉛めっき鋼板の製造方法 | |
| JP6118684B2 (ja) | 表面性状に優れた冷延鋼板の製造方法 | |
| JP5492065B2 (ja) | 表面性状に優れた冷延鋼板の製造方法および製造装置 | |
| JP6939430B2 (ja) | コイル状鋼板の内部酸化を抑制する方法 | |
| JP6717151B2 (ja) | コイル状鋼板の冷却方法 | |
| Kao et al. | Cross-sectional observation of the intermetallic phase in a galvannealed steel | |
| JP4926517B2 (ja) | 塗装後耐食性に優れた高強度冷延鋼板の製造方法 | |
| JP7640836B2 (ja) | 熱延鋼板の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180905 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190612 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190618 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20200107 |