JP2017129182A - 定圧予圧軸受 - Google Patents
定圧予圧軸受 Download PDFInfo
- Publication number
- JP2017129182A JP2017129182A JP2016007657A JP2016007657A JP2017129182A JP 2017129182 A JP2017129182 A JP 2017129182A JP 2016007657 A JP2016007657 A JP 2016007657A JP 2016007657 A JP2016007657 A JP 2016007657A JP 2017129182 A JP2017129182 A JP 2017129182A
- Authority
- JP
- Japan
- Prior art keywords
- spring
- bearing
- bearings
- spacer
- shaft
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 230000036316 preload Effects 0.000 title claims abstract description 21
- 125000006850 spacer group Chemical group 0.000 claims abstract description 21
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
Images

Landscapes
- Support Of The Bearing (AREA)
- Mounting Of Bearings Or Others (AREA)
- Rolling Contact Bearings (AREA)
Abstract
Description
予圧する目的は以下の通りである。
イ 軸受の剛性を高める。
ロ 軸受の回転精度及び位置決め精度を向上させる。
ハ 軸受の振動及び騒音を抑制する。
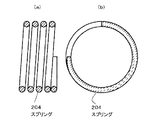
スペーサ203は円筒形に形成され、コイルばねを形成するスプリング204が覆われる。第1の軸受201と第2の軸受202がスペーサ203及びスプリング204を挟むようにそれらの両端に接触して位置する。スペーサ203の端面は両軸受201,202の内輪に接触し、スプリング204は両軸受201,202の外輪に接触する。スペーサ203には、シャフト205が挿入され、つば206が第1の軸受201の内輪に接触する。シャフト205のつば206が形成される方向とは反対側にナット207が取り付けられ、ナット207は第2の軸受202の内輪に接触する。
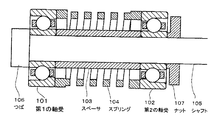
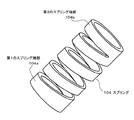
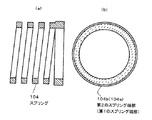
スペーサ103は円筒形に形成され、コイルばねを形成するスプリング104が覆われる。第1の軸受101と第2の軸受102がスペーサ103及びスプリング104を挟むようにそれらの両端に接触して位置する。スペーサ103の端面は両軸受101,102の内輪に接触し、第1のスプリング端部104aは第1の軸受101の外輪に、第2のスプリング端部104bは第2の軸受102の外輪に接触する。スペーサ103には、シャフト105が挿入され、つば106が第1の軸受101の内輪に接触する。シャフト105のつば106が形成される方向とは反対側にナット107が取り付けられ、ナット107は第2の軸受102の内輪に接触する。
定圧予圧軸受は、例えば、1つの軸が第1の軸受101,第2の軸受102に共通に支えられる。
102 第2の軸受
103 スペーサ
104 スプリング
104a 第1のスプリング端部
104b 第2のスプリング端部
105 シャフト
106 つば
107 ナット
Claims (1)
- 対向させた軸受の間にばねを位置させる定圧予圧軸受において、
前記ばねを両端面が長さ方向と直角に形成した円筒面に対する切削加工により切削して残った部分がスプリングを形成するようにし、
前記ばねに円筒状のスペーサを通し、前記ばねとスペーサとの両端のおのおのに軸受を配置し、シャフトを前記軸受とスペーサに通し、シャフトは一方の軸受のシャフトの長さ方向の移動を停止するとともに他方の軸受方向から当該軸受内輪を押すナットを配置したことを特徴とする定圧予圧軸受。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016007657A JP2017129182A (ja) | 2016-01-19 | 2016-01-19 | 定圧予圧軸受 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016007657A JP2017129182A (ja) | 2016-01-19 | 2016-01-19 | 定圧予圧軸受 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017129182A true JP2017129182A (ja) | 2017-07-27 |
Family
ID=59394601
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016007657A Pending JP2017129182A (ja) | 2016-01-19 | 2016-01-19 | 定圧予圧軸受 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017129182A (ja) |
Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4925574A (ja) * | 1972-07-04 | 1974-03-07 | ||
| JPS6190816A (ja) * | 1984-10-08 | 1986-05-09 | Toshiba Corp | コイル形状物の製作方法 |
| JPS61134536U (ja) * | 1985-02-12 | 1986-08-22 | ||
| US4652219A (en) * | 1985-05-30 | 1987-03-24 | Teledyne Industries, Inc. | Turbocharger having a preloaded bearing assembly |
| JPH061737U (ja) * | 1992-06-10 | 1994-01-14 | 日本精工株式会社 | 過給機用軸受装置 |
| JPH0835521A (ja) * | 1994-07-25 | 1996-02-06 | Nippon Seiko Kk | 転がり軸受装置 |
| JPH10122285A (ja) * | 1996-10-22 | 1998-05-12 | Makino Milling Mach Co Ltd | 円筒形状ばねの製造方法およびそれにより製造された円筒形状ばね |
| JP2002292503A (ja) * | 2001-03-29 | 2002-10-08 | Toshiba Mach Co Ltd | 工作機械の主軸装置 |
| JP2008057657A (ja) * | 2006-08-31 | 2008-03-13 | Citizen Seimitsu Co Ltd | Nc自動旋盤の主軸軸受構造 |
| JP2009204004A (ja) * | 2008-02-26 | 2009-09-10 | Jtekt Corp | ターボチャージャ用軸受装置 |
| JP2013096554A (ja) * | 2011-11-04 | 2013-05-20 | Nsk Ltd | 転がり軸受装置 |
-
2016
- 2016-01-19 JP JP2016007657A patent/JP2017129182A/ja active Pending
Patent Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4925574A (ja) * | 1972-07-04 | 1974-03-07 | ||
| JPS6190816A (ja) * | 1984-10-08 | 1986-05-09 | Toshiba Corp | コイル形状物の製作方法 |
| JPS61134536U (ja) * | 1985-02-12 | 1986-08-22 | ||
| US4652219A (en) * | 1985-05-30 | 1987-03-24 | Teledyne Industries, Inc. | Turbocharger having a preloaded bearing assembly |
| JPH061737U (ja) * | 1992-06-10 | 1994-01-14 | 日本精工株式会社 | 過給機用軸受装置 |
| JPH0835521A (ja) * | 1994-07-25 | 1996-02-06 | Nippon Seiko Kk | 転がり軸受装置 |
| JPH10122285A (ja) * | 1996-10-22 | 1998-05-12 | Makino Milling Mach Co Ltd | 円筒形状ばねの製造方法およびそれにより製造された円筒形状ばね |
| JP2002292503A (ja) * | 2001-03-29 | 2002-10-08 | Toshiba Mach Co Ltd | 工作機械の主軸装置 |
| JP2008057657A (ja) * | 2006-08-31 | 2008-03-13 | Citizen Seimitsu Co Ltd | Nc自動旋盤の主軸軸受構造 |
| JP2009204004A (ja) * | 2008-02-26 | 2009-09-10 | Jtekt Corp | ターボチャージャ用軸受装置 |
| JP2013096554A (ja) * | 2011-11-04 | 2013-05-20 | Nsk Ltd | 転がり軸受装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101531920B1 (ko) | 래디얼 포일 베어링 | |
| CN103890423B (zh) | 径向箔轴承 | |
| JP5216471B2 (ja) | 割出しテーブルのクランプ機構 | |
| JP2018500522A5 (ja) | ||
| JP2011079113A (ja) | 円板状回転工具の取付け装置 | |
| US20160123385A1 (en) | Rolling bearing | |
| JP6325952B2 (ja) | 無励磁作動ブレーキ | |
| US20160017915A1 (en) | Rolling bearing and method for manufacturing such a rolling bearing | |
| US20160061260A1 (en) | Rolling bearing | |
| JP6094347B2 (ja) | ボールねじ装置用ロックナット及びボールねじ装置 | |
| JP2018135971A (ja) | 転がり軸受装置 | |
| CN112443571B (zh) | 轴承组件及其旋转轴装置 | |
| JP6818494B2 (ja) | カムフォロア | |
| JP6240038B2 (ja) | メカニカルシール | |
| JP2016031128A (ja) | 軸受装置 | |
| JP2017510767A (ja) | 軸受ユニット | |
| JP2003247541A (ja) | 軸受装置 | |
| JP6357979B2 (ja) | 軸受装置 | |
| JP2015215040A (ja) | ボールねじ装置 | |
| JP2019199889A (ja) | スラストころ軸受 | |
| JP2014152922A (ja) | 回転軸装置 | |
| JPWO2025257924A5 (ja) | ||
| JP6034325B2 (ja) | ベアリング | |
| JP2016188694A (ja) | ころ軸受用保持器、及びころ軸受 | |
| JP6569292B2 (ja) | ボールねじ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20181203 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190806 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20191003 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20200225 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20200828 |