JP2017137599A - エンボス加工クレープ紙の製造装置及び製造方法 - Google Patents
エンボス加工クレープ紙の製造装置及び製造方法 Download PDFInfo
- Publication number
- JP2017137599A JP2017137599A JP2016020032A JP2016020032A JP2017137599A JP 2017137599 A JP2017137599 A JP 2017137599A JP 2016020032 A JP2016020032 A JP 2016020032A JP 2016020032 A JP2016020032 A JP 2016020032A JP 2017137599 A JP2017137599 A JP 2017137599A
- Authority
- JP
- Japan
- Prior art keywords
- crepe paper
- embossing
- roll
- paper
- embossed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images







Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H27/00—Special paper not otherwise provided for, e.g. made by multi-step processes
Landscapes
- Paper (AREA)
- Machines For Manufacturing Corrugated Board In Mechanical Paper-Making Processes (AREA)
Abstract
【課題】生産性に優れてエネルギーコストが低く、微細な凹凸形状のエンボスを有するエンボス加工クレープ紙の製造装置及び製造方法の提供。
【解決手段】湿潤状態の繊維ウェブTを加熱乾燥するドライヤー部40と、加熱乾燥後の繊維ウェブTにクレープを形成してドライクレープ紙Dを得るクレープドクター50と、を少なくとも有する抄紙機を用いたクレープ紙の製造装置において、クレープドクター50の後段に、クレープ紙Dに含浸させる処理液であって少なくとも水を含む処理液を供給する処理液供給部としてのスプレー装置63または転写ロールと、ドライヤー部40による加熱乾燥時の余熱を有し、かつ、処理液が含浸されたクレープ紙Dにエンボスを形成するエンボスロール61と、を配置するエンボス加工クレープ紙の製造装置。
【選択図】図1
【解決手段】湿潤状態の繊維ウェブTを加熱乾燥するドライヤー部40と、加熱乾燥後の繊維ウェブTにクレープを形成してドライクレープ紙Dを得るクレープドクター50と、を少なくとも有する抄紙機を用いたクレープ紙の製造装置において、クレープドクター50の後段に、クレープ紙Dに含浸させる処理液であって少なくとも水を含む処理液を供給する処理液供給部としてのスプレー装置63または転写ロールと、ドライヤー部40による加熱乾燥時の余熱を有し、かつ、処理液が含浸されたクレープ紙Dにエンボスを形成するエンボスロール61と、を配置するエンボス加工クレープ紙の製造装置。
【選択図】図1
Description
本発明は、衛生用途、家庭用途の紙製品に使用されるエンボス加工クレープ紙の製造装置及び製造方法に関する。
トイレットペーパー、ティシュペーパー、ペーパータオル、キッチンペーパー、ペーパーナプキン等の衛生用途、家庭用途の紙製品に使用されるクレープ紙は、高い吸水性、吸油性が求められる。
そこで、クレープ紙の表面に凹凸(エンボス)を付けて立体化し、嵩を高めたエンボス加工クレープ紙が提供されている。このエンボス加工クレープ紙は、特に、複数枚(例えば、2,3枚)重ねたときにクレープ紙間の空隙が増えるため、嵩高性や吸水性等に優れている。
そこで、クレープ紙の表面に凹凸(エンボス)を付けて立体化し、嵩を高めたエンボス加工クレープ紙が提供されている。このエンボス加工クレープ紙は、特に、複数枚(例えば、2,3枚)重ねたときにクレープ紙間の空隙が増えるため、嵩高性や吸水性等に優れている。
エンボス加工クレープ紙の製造方法としては、例えば、予め抄紙されたクレープ紙が巻き取られた巻き取りロールを準備し、このロールから引き出した乾燥状態のクレープ紙にエンボス加工を行う方法が知られている。この製造方法では、エンボス加工は抄紙工程後の加工工程で行われている。
このように、抄紙工程から独立した加工工程でエンボス加工を行う従来技術が、特許文献1,2に開示されている。
このように、抄紙工程から独立した加工工程でエンボス加工を行う従来技術が、特許文献1,2に開示されている。
また、抄紙工程の途中で繊維ウェブに凹凸やエンボスを成形して立体加工を行う方法も知られており、この種の従来技術は特許文献3,4,5に開示されている。
しかしながら、上記従来技術には以下のような問題があった。
特許文献1に記載の従来技術では、乾燥状態のクレープ紙をエンボスロールで押圧するため、紙の変形や伸びによりパルプ繊維間の水素結合が破壊されて強度が低下し、繊維がスムーズに移動せず、繊維間の水素結合が破壊される。その結果、得られたエンボス加工クレープ紙の強度が低下し、繊維の脱落により紙粉が多くなる。また、強度が大きい紙ではエンボスの形状が保持されるが、柔らかい紙ではエンボスの形状が消えやすい。
特許文献1に記載の従来技術では、乾燥状態のクレープ紙をエンボスロールで押圧するため、紙の変形や伸びによりパルプ繊維間の水素結合が破壊されて強度が低下し、繊維がスムーズに移動せず、繊維間の水素結合が破壊される。その結果、得られたエンボス加工クレープ紙の強度が低下し、繊維の脱落により紙粉が多くなる。また、強度が大きい紙ではエンボスの形状が保持されるが、柔らかい紙ではエンボスの形状が消えやすい。
特許文献2に記載の従来技術では、水分によりパルプ繊維間の水素結合が緩和されるため、繊維が変形しやすくなってエンボス加工が容易であると共に、エンボス加工後にパルプ繊維間に水素結合が形成されるため、柔らかい紙でもエンボスの形状が消えにくいという利点がある。
しかし、抄紙工程から独立した加工工程でエンボス加工を行うため、生産ロットの大きい製品の生産には不利である。また、加工工程は、抄紙工程と連続しておらず、抄紙後の原紙は一旦保管されるため、その後の加工時には環境温度や湿度に影響されてエンボス加工に適した状態ではなくなる場合もある。
しかし、抄紙工程から独立した加工工程でエンボス加工を行うため、生産ロットの大きい製品の生産には不利である。また、加工工程は、抄紙工程と連続しておらず、抄紙後の原紙は一旦保管されるため、その後の加工時には環境温度や湿度に影響されてエンボス加工に適した状態ではなくなる場合もある。
特許文献3に記載の従来技術では、抄紙工程で凹凸のある抄紙用ファブリックに繊維ウェブを供給するため、繊維ウェブには流動性が求められて水分率を高くする必要がある。また、その後の乾燥工程では、凹凸形状が消えないように熱源と非接触で乾燥させるか、ヤンキードライヤーにより乾燥させる場合も繊維ウェブに軽く当てるだけであり、強く押し付けて乾燥させることはできない。
このため、繊維ウェブの高い水分率と乾燥能力の不足に起因して、乾燥効率が低く、乾燥コストも高くなる。また、クレープ紙の凹凸形状が変形性を有するファブリックによって形成されるため、細かい凹凸パターンを形成することが困難である。
このため、繊維ウェブの高い水分率と乾燥能力の不足に起因して、乾燥効率が低く、乾燥コストも高くなる。また、クレープ紙の凹凸形状が変形性を有するファブリックによって形成されるため、細かい凹凸パターンを形成することが困難である。
特許文献4に記載の従来技術では、抄紙機のウェット部で搾水された繊維ウェブをエンボス加工ベルトに移送して凹凸形状を形成する。この場合、繊維ウェブに水分が多く残っており、エンボス形成後に、ヤンキードライヤーに密着させて乾燥させることができないため乾燥コストが高くなる。また、変形性のあるベルト上でエンボスを形成するので、細かい凹凸の形成が困難である。
特許文献5に記載の従来技術では、抄紙機のウェット部で搾水された繊維ウェブをエンボスロールに挟んで凹凸形状を形成する。搾水後の繊維ウェブはパルプ繊維内にも水分を多く含んでいるため、相対的に高い水分率のときにエンボス加工する必要がある。また、その後の乾燥も、繊維ウェブをドライヤーに密着させて乾燥することができないため、乾燥コストが高くなる。
そこで、本発明は上記課題を解決するためになされたものであり、その目的は、生産性に優れてエネルギーコストが低く、微細な凹凸形状を有し、かつ形状保持性の高いエンボスを備えたエンボス加工クレープ紙の製造装置及び製造方法を提供することにある。
上記課題を解決するため、請求項1に係るエンボス加工クレープ紙の製造装置は、湿潤状態の繊維ウェブを加熱乾燥するドライヤー部と、前記ドライヤー部により加熱乾燥された繊維ウェブにクレープを形成してドライクレープ紙を得るクレープ加工部と、を少なくとも有する抄紙機を用いたクレープ紙の製造装置において、
前記クレープ加工部の後段に、
前記ドライクレープ紙に含浸させる処理液であって少なくとも水を含む処理液を供給する処理液供給部と、
前記ドライヤー部による加熱乾燥時の余熱を有すると共に前記処理液が含浸された前記ドライクレープ紙に、エンボスを形成するエンボスロールと、
を配置したものである。
前記クレープ加工部の後段に、
前記ドライクレープ紙に含浸させる処理液であって少なくとも水を含む処理液を供給する処理液供給部と、
前記ドライヤー部による加熱乾燥時の余熱を有すると共に前記処理液が含浸された前記ドライクレープ紙に、エンボスを形成するエンボスロールと、
を配置したものである。
請求項2に係る製造装置は、パルプ繊維のスラリーを脱水して繊維ウェブとするワイヤー部と、前記繊維ウェブから水分を搾水するウェット部と、前記ウェット部により搾水された繊維ウェブを乾燥させるドライヤー部と、前記ドライヤー部により加熱乾燥させた繊維ウェブにクレープを形成してドライクレープ紙を得るクレープ加工部と、前記ドライヤー部による加熱乾燥時の余熱を有すると共に、少なくとも水を含む処理液を含浸させた前記ドライクレープ紙を、エンボスロールと対向ロールとにより押圧してエンボスを形成するエンボス加工部と、前記エンボス加工部を経たクレープ紙をロール状に巻き取る巻き取り部と、を備えたものである。
請求項3に係る製造装置は、請求項2に記載のエンボス加工クレープ紙の製造装置において、前記エンボス加工部と前記巻き取り部との間に、前記エンボス加工部を経たクレープ紙をプレスロールによって圧縮するプレス加工部を備えたものである。
請求項4に係る製造装置は、請求項2または請求項3に記載のエンボス加工クレープ紙の製造装置において、前記対向ロールは、前記エンボスロールより軟質な材料により形成され、かつ、前記ドライクレープ紙に接触する平滑面を有するものである。
請求項5に係る製造装置は、請求項2または請求項3に記載のエンボス加工クレープ紙の製造装置において、前記対向ロールは、硬質な材料により形成され、かつ、前記ドライクレープ紙に接触する平滑面を有するものである。
請求項6に係る製造装置は、請求項2または請求項3に記載のエンボス加工クレープ紙の製造装置において、前記対向ロールは、前記ドライクレープ紙に対向する表面に凹凸形状のエンボスを有するエンボスロールであることを特徴とする。
請求項7に係る製造装置は、請求項1〜請求項6の何れか一項に記載のエンボス加工クレープ紙の製造装置において、前記処理液を、スプレー装置により前記ドライクレープ紙に供給して含浸させるものである。
請求項8に係る製造装置は、請求項1〜請求項6の何れか一項に記載のエンボス加工クレープ紙の製造装置において、前記処理液を、転写ロールにより前記ドライクレープ紙に供給して含浸させるものである。
請求項9に係る製造装置は、請求項1〜請求項6の何れか一項に記載のエンボス加工クレープ紙の製造装置において、前記処理液を、スプレー装置により前記エンボスロールの表面に供給し、回転する前記エンボスロールの表面に付着した前記処理液を前記ドライクレープ紙に含浸させてエンボス加工を行うものである。
請求項10に係る製造装置は、請求項1〜請求項6の何れか一項に記載のエンボス加工クレープ紙の製造装置において、前記処理液を、転写ロールにより前記エンボスロールの表面に供給し、回転する前記エンボスロールの表面に付着した前記処理液を前記ドライクレープ紙に含浸させてエンボス加工を行うものである。
請求項11に係る製造装置は、請求項1〜請求項8の何れか一項に記載のエンボス加工クレープ紙の製造装置において、前記エンボスロールを加熱する加熱手段を備えたものである。
請求項12に係る製造装置は、請求項11に記載のエンボス加工クレープ紙の製造装置において、前記エンボスロールの外周面に前記ドライクレープ紙を所定の長さにわたって巻き付けるための補助ローラを備えたものである。
請求項13に係る製造装置は、請求項1〜請求項12の何れか一項に記載のエンボス加工クレープ紙の製造装置において、エンボス加工後の前記ドライクレープ紙を乾燥させる乾燥装置を備えたものである。
請求項14に係る製造装置は、請求項2〜請求項13の何れか一項に記載のエンボス加工クレープ紙の製造装置において、前記エンボスロールが、前記巻き取り部にて前記クレープ紙を巻き取るためのリールを兼ねていることを特徴とする。
請求項15に係るエンボス加工クレープ紙の製造方法は、抄紙機のワイヤー部に供給されたパルプ繊維のスラリーを脱水して繊維ウェブとする脱水工程と、
前記脱水工程を経た繊維ウェブから水分を搾水する搾水工程と、
前記搾水工程を経た繊維ウェブを加熱乾燥させる乾燥工程と、
前記乾燥工程を経た繊維ウェブにクレープ加工を行ってドライクレープ紙を得るクレープ加工工程と、
前記ドライクレープ紙に、少なくとも水を含む処理液を含浸させる処理液含浸工程と、
前記ドライヤー部による加熱乾燥時の余熱を有すると共に前記処理液が含浸された前記ドライクレープ紙に、エンボス加工を行うエンボス加工工程と、
を有するものである。
前記脱水工程を経た繊維ウェブから水分を搾水する搾水工程と、
前記搾水工程を経た繊維ウェブを加熱乾燥させる乾燥工程と、
前記乾燥工程を経た繊維ウェブにクレープ加工を行ってドライクレープ紙を得るクレープ加工工程と、
前記ドライクレープ紙に、少なくとも水を含む処理液を含浸させる処理液含浸工程と、
前記ドライヤー部による加熱乾燥時の余熱を有すると共に前記処理液が含浸された前記ドライクレープ紙に、エンボス加工を行うエンボス加工工程と、
を有するものである。
請求項16に係る製造方法は、請求項15に記載のエンボス加工クレープ紙の製造方法において、前記エンボス加工クレープ紙にプレスを行う工程を有するものである。
請求項17に係る製造方法は、請求項15または請求項16に記載のエンボス加工クレープ紙の製造方法において、前記処理液含浸工程に至る前の前記ドライクレープ紙の水分率が、12[%]以下であることを特徴とする。
請求項18に係る製造方法は、請求項15〜請求項17の何れか一項に記載のエンボス加工クレープ紙の製造方法において、前記処理液含浸工程に至る前の前記ドライクレープ紙の温度が、30〜120[℃]であることを特徴とする。
請求項19に係る製造方法は、請求項15〜請求項18の何れか一項に記載のエンボス加工クレープ紙の製造方法において、前記処理液含浸工程により前記ドライクレープ紙に含浸させる前記処理液中の水分濃度が、前記ドライクレープ紙に対して0.1〜30[重量%]であることを特徴とする。
請求項20に係る製造方法は、請求項15〜請求項19の何れか一項に記載のエンボス加工クレープ紙の製造方法において、前記処理液含浸工程により前記ドライクレープ紙に含浸させる前記処理液の温度が、30〜90[℃]であることを特徴とする。
請求項21に係る製造方法は、請求項15〜請求項20の何れか一項に記載のエンボス加工クレープ紙の製造方法において、前記処理液含浸工程では、前記処理液をスプレー装置にて前記ドライクレープ紙に供給することを特徴とする。
請求項22に係る製造方法は、請求項15〜請求項21の何れか一項に記載のエンボス加工クレープ紙の製造方法において、前記処理液含浸工程では、前記ドライクレープ紙のエンボス加工側の表面から前記処理液を含浸させることを特徴とする。
請求項23に係る製造方法は、請求項15〜請求項22の何れか一項に記載のエンボス加工クレープ紙の製造方法において、前記エンボス加工工程では、前記エンボスロールと対向ロールとにより前記処理液が含浸された前記ドライクレープ紙を押圧してエンボスを形成することを特徴とする。
請求項24に係る製造方法は、請求項15〜請求項23の何れか一項に記載のエンボス加工クレープ紙の製造方法において、前記エンボス加工工程では、前記エンボスロールを加熱して用いることを特徴とする。
請求項25に係る製造方法は、請求項15〜請求項24の何れか一項に記載のエンボス加工クレープ紙の製造方法において、エンボス加工後の前記クレープ紙を乾燥させる工程を有することを特徴とする。
本発明では、ドライヤー部による加熱乾燥の直後で温度が高く乾燥状態にあるドライクレープ紙に対し、少なくとも水を含む処理液を含浸させてエンボス加工を行う。この処理液は、ドライクレープ紙のパルプ繊維の間に侵入して拡散していき、更に、エンボス加工時の加圧により、ドライクレープ紙の厚さ方向及び平面方向に拡散する。
エンボス加工時において、パルプ繊維間に侵入した処理液は、エンボス加工により起こるパルプ繊維の移動をスムーズにする潤滑剤として機能する。また、拡散した処理液中の水分は、乾燥に伴って、エンボス加工されたパルプ繊維間に水素結合を発現させる。
エンボス加工時において、パルプ繊維間に侵入した処理液は、エンボス加工により起こるパルプ繊維の移動をスムーズにする潤滑剤として機能する。また、拡散した処理液中の水分は、乾燥に伴って、エンボス加工されたパルプ繊維間に水素結合を発現させる。
エンボス加工する際のドライクレープ紙は乾燥状態にあり、また、加熱乾燥時の余熱により高温状態にあるため、含浸された処理液はパルプ繊維の内部に浸透し、または環境中に揮発しやすく、乾燥しやすい。処理液の量は少量で良く、従来では環境中に廃棄していたドライクレープ紙の余熱を、水分の乾燥エネルギーとして有効に利用することができる。
また、処理液の水分率を上げることで、エンボスの形状や高低差を大きくしたり、形状をより明確にすることができる。
また、処理液の水分率を上げることで、エンボスの形状や高低差を大きくしたり、形状をより明確にすることができる。
エンボス加工後のドライクレープ紙の水分が多く、巻き取り時の圧力や引張り力等でエンボスが消えやすい場合には、エンボス加工後に更に乾燥を行うことが望ましい。この場合も、ドライクレープ紙自体に余熱による乾燥能力が備わっているので、設置する乾燥装置は簡易なものとすることができ、熱エネルギーコストの低減が図れる。
更に、必要に応じてドライヤー部の加熱乾燥条件を上げれば、エンボス加工前のドライクレープ紙の温度を上げることや水分率を低下させることができ、エンボス加工後の乾燥に要するエネルギーを一層少なくすることが可能である。
更に、必要に応じてドライヤー部の加熱乾燥条件を上げれば、エンボス加工前のドライクレープ紙の温度を上げることや水分率を低下させることができ、エンボス加工後の乾燥に要するエネルギーを一層少なくすることが可能である。
ロール状に巻き取られたエンボス加工クレープ紙には、エンボスによりロールの層間に隙間が生じており、水分が揮発しやすい状態にある。このため、巻き取り後のクレープ紙に水分が残っていても、製品化までに自然乾燥させることができる。
また、エンボス加工は、エンボスロールと対向ロールとによるエンボス加工であるため、明瞭で微細な凹凸形状を保持したエンボスを形成することができる。
また、エンボス加工は、エンボスロールと対向ロールとによるエンボス加工であるため、明瞭で微細な凹凸形状を保持したエンボスを形成することができる。
なお、前述した特許文献5のように、抄紙機上の脱水途中や乾燥途中の繊維ウェブに対してエンボス加工を行うことも考えられるが、脱水途中や乾燥途中の繊維ウェブでは本発明と同様の作用効果を得ることはできない。これは次の理由による。
湿潤状態の繊維ウェブの水分は、パルプ繊維間にある水分(a)、パルプ繊維表面を濡らしている水分(b)、パルプ繊維内に浸透している水分(c)の3つに分けられる。
繊維ウェブをエンボス加工する場合、エンボスの形成に寄与しやすい水分は、パルプ繊維の移動を促進するパルプ繊維間の水分(a)と、エンボス形成後の乾燥時にパルプ繊維間に水素結合を形成するパルプ繊維表面の水分(b)である。
繊維ウェブをエンボス加工する場合、エンボスの形成に寄与しやすい水分は、パルプ繊維の移動を促進するパルプ繊維間の水分(a)と、エンボス形成後の乾燥時にパルプ繊維間に水素結合を形成するパルプ繊維表面の水分(b)である。
抄紙機上の脱水過程及び乾燥過程において、繊維ウェブの水分は、脱水しやすく揮発性の高い水分(a)、(b)、(c)の順序で除去されていく。従って、特許文献5に記載された従来技術により明瞭なエンボスを形成しようとすると、水分(a)、(b)と共に水分(c)が存在する状態、つまり、過剰な水分が存在する状態でエンボス加工を行うことになる。
一方、本発明のように、ドライクレープ紙に対して外部から水を含む処理液を付与した場合、水分は(a)、(b)、(c)の順序で浸透していく。従って、本発明では水分(c)が少なく、エンボスの形成に寄与しやすい水分(a)、(b)が存在する状態で明瞭なエンボスを形成することができ、全体の水分率は少なくて良い。また、同じ水分率で比較した場合は、本発明ではエンボスの形成に寄与しやすい水分(a)、(b)が多いため、明瞭なエンボスを効果的に形成することができる。
以上のように、本発明の製造装置及び製造方法によれば、微細かつ明瞭な凹凸形状のエンボスを有するエンボス加工クレープ紙を、高生産性かつ低エネルギーコストにて製造することができる。
続いて、本発明に係るエンボス加工クレープ紙の製造装置及び製造方法の実施形態について、図を参照しつつ説明する。ここで、本発明の製造装置及び製造方法は互いに密な関係にあるため、以下では両者を一括して説明する。
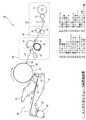
図1は、本発明の第1形態に係る製造装置1の概略的な全体構成図である。
この製造装置1は、スラリー供給部10、ワイヤー部20、ウェット部30、ドライヤー部40、クレープドクター(クレープ加工部)50、エンボス加工部60、必要に応じて追加されるプレス加工部90、巻き取り部70を備えており、換言すれば、クレープ紙を製造する抄紙機に、エンボス加工部60、及び必要に応じて追加されるプレス加工部90を組み込んで構成されている。
この製造装置1は、スラリー供給部10、ワイヤー部20、ウェット部30、ドライヤー部40、クレープドクター(クレープ加工部)50、エンボス加工部60、必要に応じて追加されるプレス加工部90、巻き取り部70を備えており、換言すれば、クレープ紙を製造する抄紙機に、エンボス加工部60、及び必要に応じて追加されるプレス加工部90を組み込んで構成されている。
ここで、ウェット部30は、第1フェルト31、第2フェルト32、サクションボックス33、第1プレスロール34、第2プレスロール35を備えている。また、ドライヤー部40は、詳しくはヤンキードライヤー41である。
エンボス加工部60は、エンボスロール61、対向ロール62、処理液供給部としてのスプレー装置63を備え、プレス加工部90は一対のプレスロール91,92を備える。また、巻き取り部70は、ガイドローラ71、リール72、巻き取りロール73を備える。
なお、スラリー供給部10、ワイヤー部20、クレープドクター50の構成等については後述する。
エンボス加工部60は、エンボスロール61、対向ロール62、処理液供給部としてのスプレー装置63を備え、プレス加工部90は一対のプレスロール91,92を備える。また、巻き取り部70は、ガイドローラ71、リール72、巻き取りロール73を備える。
なお、スラリー供給部10、ワイヤー部20、クレープドクター50の構成等については後述する。
次に、製造装置1の構成及び動作について詳細に説明する。
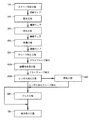
この製造装置1は、図2に示す製造方法のプロセスに沿ってエンボス加工クレープ紙を製造する。そこで、図2を参照しつ各部の構成及び動作を説明する。
この製造装置1は、図2に示す製造方法のプロセスに沿ってエンボス加工クレープ紙を製造する。そこで、図2を参照しつ各部の構成及び動作を説明する。
(1)パルプ繊維のスラリーを供給する(スラリー供給工程100)。
スラリー供給部10は、叩解、薬品配合が終わって原料濃度が例えば約0.2[%]に希釈、調整されたパルプ繊維のスラリー(水分約99.8[%])を、回転するワイヤー部20に供給する。スラリー供給部10は、ワイヤー部20の全幅にわたり、均一でフロック(小さな塊)がなく、流れ縞を生じないようにパルプ繊維を良く分散したスラリーを、適正な濃度、速度、角度でワイヤー部20上に供給する。
スラリー供給部10は、叩解、薬品配合が終わって原料濃度が例えば約0.2[%]に希釈、調整されたパルプ繊維のスラリー(水分約99.8[%])を、回転するワイヤー部20に供給する。スラリー供給部10は、ワイヤー部20の全幅にわたり、均一でフロック(小さな塊)がなく、流れ縞を生じないようにパルプ繊維を良く分散したスラリーを、適正な濃度、速度、角度でワイヤー部20上に供給する。
パルプ繊維の原料としては一般的なパルプ繊維原料を使用可能であり、特に保水性、吸水性、強度、抄紙適性、コスト等の点で、水分によって柔軟性が高まる木材繊維(針葉樹、広葉樹)、非木材植物繊維(麻、靱皮繊維、木綿、ケナフ等)が好適である。少なくとも、繊維原料の50[重量%]以上が木材または非木材植物繊維からなるものが好ましい。
(2)パルプ繊維のスラリーを脱水して、繊維ウェブTとする(脱水工程200)。
ワイヤー部20は、無端軌道を形成する円網(ワイヤー)であり、図示しない駆動部により駆動される。回転する円網(ワイヤー)の表面に均等に分散されたスラリーから水分が流出して脱水される。
ワイヤー部20は、無端軌道を形成する円網(ワイヤー)であり、図示しない駆動部により駆動される。回転する円網(ワイヤー)の表面に均等に分散されたスラリーから水分が流出して脱水される。
(3)脱水後の繊維ウェブTから水分を搾水する(搾水工程300)。
ワイヤー部20から出てきた繊維ウェブTは、ウェット部30の第1フェルト31に移って移動していく。サクションボックス33は、繊維ウェブTから水を吸引して脱水する。
繊維ウェブTは、その後に第1フェルト31,第2フェルト32に挟まれて移動し、第1プレスロール34,第2プレスロール35により両面から押圧されて圧搾脱水する。この工程で十分に搾水することにより、後段のドライヤー部40で乾燥に要するエネルギーを減少させる。
ワイヤー部20から出てきた繊維ウェブTは、ウェット部30の第1フェルト31に移って移動していく。サクションボックス33は、繊維ウェブTから水を吸引して脱水する。
繊維ウェブTは、その後に第1フェルト31,第2フェルト32に挟まれて移動し、第1プレスロール34,第2プレスロール35により両面から押圧されて圧搾脱水する。この工程で十分に搾水することにより、後段のドライヤー部40で乾燥に要するエネルギーを減少させる。
(4)搾水後の繊維ウェブTを加熱乾燥させる(乾燥工程400)。
搾水後、繊維ウェブTは第2フェルト32側に移り、更にドライヤー部40のヤンキードライヤー41の表面に転移する。ヤンキードライヤー41は、表面が鏡面仕上げされたドラム状のドライヤーであり、内部に蒸気を吹き込んで加熱し、冷却された凝縮水を排出する構造である。繊維ウェブTをヤンキードライヤー41の外周面に貼り付けた状態で加熱乾燥させることにより、繊維ウェブTは、ヤンキードライヤー41との接触面だけ艶のついた片艶紙となる。
搾水後、繊維ウェブTは第2フェルト32側に移り、更にドライヤー部40のヤンキードライヤー41の表面に転移する。ヤンキードライヤー41は、表面が鏡面仕上げされたドラム状のドライヤーであり、内部に蒸気を吹き込んで加熱し、冷却された凝縮水を排出する構造である。繊維ウェブTをヤンキードライヤー41の外周面に貼り付けた状態で加熱乾燥させることにより、繊維ウェブTは、ヤンキードライヤー41との接触面だけ艶のついた片艶紙となる。
(5)乾燥後の繊維ウェブTをクレープ加工して、ドライクレープ紙Dを得る(クレープ加工工程500)。
次に、ヤンキードライヤー41により乾燥させた繊維ウェブTを、クレープドクター50がヤンキードライヤー41の表面から剥がす。共に回転駆動されるヤンキードライヤー41と巻き取り部70のリール72との間には速度差があるため、繊維ウェブTを剥がす時に見かけの長さが短くなり、細かい皺すなわちクレープが生じてドライクレープ紙D(以下、単にクレープ紙Dともいう)が形成される。このクレープにより、紙の柔軟性や肌触り性が高められる。
次に、ヤンキードライヤー41により乾燥させた繊維ウェブTを、クレープドクター50がヤンキードライヤー41の表面から剥がす。共に回転駆動されるヤンキードライヤー41と巻き取り部70のリール72との間には速度差があるため、繊維ウェブTを剥がす時に見かけの長さが短くなり、細かい皺すなわちクレープが生じてドライクレープ紙D(以下、単にクレープ紙Dともいう)が形成される。このクレープにより、紙の柔軟性や肌触り性が高められる。
以下では、クレープ加工工程を経た直後のクレープ紙Dの特性を説明する。
[坪量]
クレープ紙Dの坪量は、6〜40[g/m2]が好ましく、更に好ましくは9〜30[g/m2]、特に好ましくは10〜25[g/m2]である。坪量が低いとクレープ紙Dにおける繊維の均一な分散が困難になり、強度も弱くなって抄紙が困難である。また、坪量が高過ぎるとクレープ紙Dの強度が強くなり過ぎて、衛生用紙や家庭用紙として相応しくなくなる。
[坪量]
クレープ紙Dの坪量は、6〜40[g/m2]が好ましく、更に好ましくは9〜30[g/m2]、特に好ましくは10〜25[g/m2]である。坪量が低いとクレープ紙Dにおける繊維の均一な分散が困難になり、強度も弱くなって抄紙が困難である。また、坪量が高過ぎるとクレープ紙Dの強度が強くなり過ぎて、衛生用紙や家庭用紙として相応しくなくなる。
[クレープ率]
このクレープ率は、ヤンキードライヤー41の周速aとリール72の周速bとを用いて(a−b)/a×100で表される。クレープ紙Dのクレープ率は、約5〜70[%]であることが好ましい。クレープ率が5[%]以下であると、均一なクレープが形成されにくくなり、クレープ紙Dの走行時に破断しやすいと共に紙に伸びが少なく、後のエンボス加工時の圧力により破断も起きやすい。また、クレープ率が70[%]以上であると、クレープの形状が粗くなる。なお、クレープ率の更に好ましい範囲は10〜50[%]、特に好ましい範囲は12〜30[%]であり、これらの範囲とすれば、クレープが均一になって明瞭で柔軟なエンボスを形成することができる。
このクレープ率は、ヤンキードライヤー41の周速aとリール72の周速bとを用いて(a−b)/a×100で表される。クレープ紙Dのクレープ率は、約5〜70[%]であることが好ましい。クレープ率が5[%]以下であると、均一なクレープが形成されにくくなり、クレープ紙Dの走行時に破断しやすいと共に紙に伸びが少なく、後のエンボス加工時の圧力により破断も起きやすい。また、クレープ率が70[%]以上であると、クレープの形状が粗くなる。なお、クレープ率の更に好ましい範囲は10〜50[%]、特に好ましい範囲は12〜30[%]であり、これらの範囲とすれば、クレープが均一になって明瞭で柔軟なエンボスを形成することができる。
[水分率]
この水分率は、ヤンキードライヤー41から離れてエンボス加工部60へ送られた時点のクレープ紙Dの水分率であり、ヤンキードライヤー41による乾燥条件により調整される。クレープ紙Dの水分率が高く、乾燥が不十分であるとヤンキードライヤー41から剥離しにくくなり、クレープが粗くなって手触りに劣る。本発明では、水分率が低い方が後から付与した処理液がエンボス形成後にクレープ紙内に吸収されやすくなるため、水分率は12[%]以下が好ましく、8[%]以下がより好ましく、更に好ましくは6[%]以下である。
なお、水分率の測定方法は、JIS P8127による。
この水分率は、ヤンキードライヤー41から離れてエンボス加工部60へ送られた時点のクレープ紙Dの水分率であり、ヤンキードライヤー41による乾燥条件により調整される。クレープ紙Dの水分率が高く、乾燥が不十分であるとヤンキードライヤー41から剥離しにくくなり、クレープが粗くなって手触りに劣る。本発明では、水分率が低い方が後から付与した処理液がエンボス形成後にクレープ紙内に吸収されやすくなるため、水分率は12[%]以下が好ましく、8[%]以下がより好ましく、更に好ましくは6[%]以下である。
なお、水分率の測定方法は、JIS P8127による。
[温度]
この温度は、ヤンキードライヤー41から離れてエンボス加工部60へ送られた時点のクレープ紙Dの温度である。
ヤンキードライヤー41から離れた直後のクレープ紙Dは、ヤンキードライヤー41から付与された熱により温度が高い状態である。クレープ紙Dの温度が高いほど、処理液を付与した後の水分を乾燥させる能力が高い。従って、クレープ紙Dの温度は、30〜120[℃]が好ましく、40〜110[℃]がより好ましく、更に好ましくは50〜100[℃]である。
この温度は、ヤンキードライヤー41から離れてエンボス加工部60へ送られた時点のクレープ紙Dの温度である。
ヤンキードライヤー41から離れた直後のクレープ紙Dは、ヤンキードライヤー41から付与された熱により温度が高い状態である。クレープ紙Dの温度が高いほど、処理液を付与した後の水分を乾燥させる能力が高い。従って、クレープ紙Dの温度は、30〜120[℃]が好ましく、40〜110[℃]がより好ましく、更に好ましくは50〜100[℃]である。
(6A)クレープ紙Dに処理液を含浸させる(処理液含浸工程600A)。
クレープ紙Dは、後述のエンボス加工の時点で適度な湿潤状態を保っている必要がある。そこで、エンボス加工の直前またはエンボス加工と同時に、実質的に乾燥状態であるクレープ紙Dに処理液を含浸させる。
クレープ紙Dは、後述のエンボス加工の時点で適度な湿潤状態を保っている必要がある。そこで、エンボス加工の直前またはエンボス加工と同時に、実質的に乾燥状態であるクレープ紙Dに処理液を含浸させる。
処理液供給部を構成するスプレー装置63には、クレープ紙Dの全幅に対応させてノズルやローターが配置されている。スプレー装置としては、エアアトマイザー、ローター式スプレー装置等を用いることができる。
図1におけるクレープ紙Dの下側表面(ヤンキードライヤー41との接触面)の全幅にわたり、スプレー装置により処理液をシャワー状に直接吹き付けることにより、クレープ紙Dに処理液を含浸させ、保持させる。クレープ紙Dの下側表面は、後述するエンボスロール61が押圧される表面であるため、この表面から処理液を含浸させれば、エンボスロール61の押圧時に処理液がクレープ紙Dの内部に拡散しやすくなる。
図1におけるクレープ紙Dの下側表面(ヤンキードライヤー41との接触面)の全幅にわたり、スプレー装置により処理液をシャワー状に直接吹き付けることにより、クレープ紙Dに処理液を含浸させ、保持させる。クレープ紙Dの下側表面は、後述するエンボスロール61が押圧される表面であるため、この表面から処理液を含浸させれば、エンボスロール61の押圧時に処理液がクレープ紙Dの内部に拡散しやすくなる。
ここで、処理液とは水のみ、または、製品の柔らかさを向上させるために、柔軟剤、保湿成分、油分、界面活性剤、製品の強度を向上させる紙力剤、着色のための着色成分等を水に溶解、乳化、混合した混合液を使用することができる。
処理液が含浸されたクレープ紙Dにおいては、処理液中の水分がクレープ紙Dを構成する繊維間に浸入して自由水の形態で存在することになり、繊維間における水素結合が少し緩んだ状態になる。
処理液が含浸されたクレープ紙Dにおいては、処理液中の水分がクレープ紙Dを構成する繊維間に浸入して自由水の形態で存在することになり、繊維間における水素結合が少し緩んだ状態になる。
エンボス加工の直前のクレープ紙Dに含まれる処理液の量は、クレープ紙Dの坪量当たり0.1〜30[%]の水分率になれば良く、好ましくは0.5〜20[%]、より好ましくは1〜10[%]である。
処理液の含浸量が少ないと、エンボスの形状保持が不十分になり、その後の外圧によってエンボス形状が消失しやすくなる。一方、処理液の含浸量が多いと、クレープ紙Dの破断やシワ等、加工適性が低下すると共に、乾燥負荷も増大する。
処理液の含浸量が少ないと、エンボスの形状保持が不十分になり、その後の外圧によってエンボス形状が消失しやすくなる。一方、処理液の含浸量が多いと、クレープ紙Dの破断やシワ等、加工適性が低下すると共に、乾燥負荷も増大する。
また、処理液は温度が高くなるほど乾燥しやすくなる。しかし、温度が高くなり過ぎるとエンボス加工前に揮発する量が多くなる。従って、処理液の温度は、0〜100[℃]、好ましくは30〜90[℃]、より好ましくは40〜80[℃]である。
(6B)処理液を含浸させたクレープ紙Dにエンボスを形成し、エンボス加工クレープ紙Eを得る(エンボス加工工程600B)。
エンボス加工に用いるエンボスロール61は、表面(外周面)に所定の形状及び深さのエンボス(凹凸)が形成され、鋼材等の硬質材料により形成された硬質のロールである。エンボスロール61の表面には、鋼等の金属材料、セラミック材料、硬質合成樹脂材料等を用いても良く、表面に各種のコーティング加工を施しても良い。
エンボス加工に用いるエンボスロール61は、表面(外周面)に所定の形状及び深さのエンボス(凹凸)が形成され、鋼材等の硬質材料により形成された硬質のロールである。エンボスロール61の表面には、鋼等の金属材料、セラミック材料、硬質合成樹脂材料等を用いても良く、表面に各種のコーティング加工を施しても良い。
クレープ紙Dを挟んでエンボスロール61に対向する対向ロール62は、エンボスロール61より軟質で表面が平滑なラバーロールである。この対向ロール62は、エンボスロール61より低硬度のゴム等の材料からなり、弾力的に変形可能であって平坦な表面をクレープ紙D側に有するロールである。
エンボスロール61と対向ロール62との間に、走行するクレープ紙Dを挟み込んでエンボス加工を行うと、対向ロール62の表面は弾性力に富むため、クレープ紙Dがエンボスロール61によって対向ロール62に押し付けられ、エンボスの凹凸に応じて変形する。この第1形態は、いわゆる「スチールラバー・エンボス」を採用している。
エンボスロール61と対向ロール62との間に、走行するクレープ紙Dを挟み込んでエンボス加工を行うと、対向ロール62の表面は弾性力に富むため、クレープ紙Dがエンボスロール61によって対向ロール62に押し付けられ、エンボスの凹凸に応じて変形する。この第1形態は、いわゆる「スチールラバー・エンボス」を採用している。
処理液を含浸させたクレープ紙Dは、パルプ繊維間の水素結合が緩んでおり、パルプ繊維同士は比較的に容易に動く。そのため、エンボス加工によって形成される凹凸に沿ってパルプ繊維が動きやすく、明瞭で微細なエンボスを形成することができる。
クレープ紙Dに形成するエンボス形状をドット状エンボスパターンとする場合、エンボスの高低差は0.05〜3.00[mm]、単位面積当たりのポイント数は4〜200[個/cm2]が好ましく、更に好ましくは、エンボスの高低差が0.1〜1.00[mm]、単位面積当たりのポイント数が10〜150[個/cm2]、特に好ましくは、エンボスの高低差が0.2〜0.70[mm]、単位面積当たりのポイント数が20〜100[個/cm2]である。
エンボスの高低差や単位面積当たりのポイント数は、必要とされる肌触り性や嵩高性に応じて設定される。
エンボスの高低差や単位面積当たりのポイント数は、必要とされる肌触り性や嵩高性に応じて設定される。
エンボスの配置パターンは、クレープ紙に嵩高性や柔軟性、吸水性等の特性機能を持たせるパターン、模様や文字、記号等を表現して意匠性を持たせるパターン、またはこれらのパターンの組み合わせ等、任意に設定することができる。
このエンボス加工において、例えば、エンボスロール61と対向ロール62との間隔を調整したり、加圧する圧力を調整したりすれば、クレープ加工後のクレープ紙Eの厚みを変化させることができる。
このエンボス加工において、例えば、エンボスロール61と対向ロール62との間隔を調整したり、加圧する圧力を調整したりすれば、クレープ加工後のクレープ紙Eの厚みを変化させることができる。
なお、本形態において、クレープ紙Eに含浸している処理液の水分は、クレープ紙Eの余熱による乾燥、エンボスロール61と対向ロール62との押圧による拡散及び揮発、パルプ繊維による吸収、クレープ紙Eの走行中や静置状態における自然乾燥等により除去されるため、特別な乾燥装置を設置する必要はないが、必要に応じて、適宜な乾燥装置によりクレープ紙Eを乾燥させても良い(図2の乾燥工程1000)。
また、クレープ紙Eに対して、必要に応じて、プレス加工部90によりプレス加工を行う(プレス加工工程900)。
このプレス加工によりエンボスの頭部を平滑にし、クレープ紙Eの表面の平滑性を向上させることができる。更に、エンボスの凹凸が加圧されることで、エンボス構造が柔軟化し、弾力性、復元性を保持させることができる。
プレス加工部90は、2本が一対になったプレスロール91,92を備えている。プレスロール91,92はカレンダーロールが好ましく、これらの表面の平滑面によってクレープ紙Eを圧接することにより、クレープ紙Eのエンボスの頭部が加圧されて平坦になり、かつ、表面にカレンダーロールの平滑面が転写されて平滑性が向上する。
このプレス加工によりエンボスの頭部を平滑にし、クレープ紙Eの表面の平滑性を向上させることができる。更に、エンボスの凹凸が加圧されることで、エンボス構造が柔軟化し、弾力性、復元性を保持させることができる。
プレス加工部90は、2本が一対になったプレスロール91,92を備えている。プレスロール91,92はカレンダーロールが好ましく、これらの表面の平滑面によってクレープ紙Eを圧接することにより、クレープ紙Eのエンボスの頭部が加圧されて平坦になり、かつ、表面にカレンダーロールの平滑面が転写されて平滑性が向上する。
(7)エンボス加工後、またはプレス加工後のクレープ紙Eを巻き取って巻き取りロールとする(巻き取り工程700)
巻き取り部70では、エンボス加工部60によるエンボス加工後のクレープ紙Eを、ガイドローラ71、リール72を介して所定の幅と長さでロール状に巻き取り、巻き取りロール73とする。この巻き取りロール73を他の加工工程で利用し、または、巻き取りロール73に対する仕上工程、検品選別、包装工程等に移行する。
巻き取り部70では、エンボス加工部60によるエンボス加工後のクレープ紙Eを、ガイドローラ71、リール72を介して所定の幅と長さでロール状に巻き取り、巻き取りロール73とする。この巻き取りロール73を他の加工工程で利用し、または、巻き取りロール73に対する仕上工程、検品選別、包装工程等に移行する。
本形態において、エンボス加工部60を除く抄紙機の各部(スラリー供給部10、ワイヤー部20、ウェット部30、ドライヤー部40、クレープドクター50、プレス加工部90、巻き取り部70)の構成は何ら限定的なものではなく、周知の機構や装置を適用することができる。
次に、この第1形態を改良した第2形態,第3形態について説明する。
これらの第2形態,第3形態はエンボス加工部60の対向ロール62にのみ変更を加えたものであり、製造装置の他の構成及び製造方法の各工程は第1形態と同様である。
これらの第2形態,第3形態はエンボス加工部60の対向ロール62にのみ変更を加えたものであり、製造装置の他の構成及び製造方法の各工程は第1形態と同様である。
まず、第2形態では、図1の対向ロール62を、エンボスロール61と比較して硬さが同等または上回る硬質材料からなり、かつ平滑な表面を有するロールとする。そして、硬質のエンボスロール61及び対向ロール62によりクレープ紙Dを押圧することにより、いわゆる片面エンボスを形成することができる。
また、第3形態では、図1の対向ロール62として、エンボスロール61と同じ鋼材等の硬質材料により形成されたエンボスロールを用いる。そして、硬質のエンボスロール61と、同じく硬質のエンボスロールである対向ロール62とを用いてクレープ紙Dを押圧することにより、クレープ紙Dの表裏にいわゆる両面エンボスを形成することができる。
特に、エンボスロール61と対向ロール62とによるエンボスの凹凸が互いに噛合うようにすれば、いわゆるスチールマッチ・エンボスを形成することができる。
特に、エンボスロール61と対向ロール62とによるエンボスの凹凸が互いに噛合うようにすれば、いわゆるスチールマッチ・エンボスを形成することができる。
続いて、本発明の第4形態に係る製造装置について説明する。以下の第4形態〜第12形態は、第1形態のエンボス加工部60を変形したものであり、製造装置の他の構成や製造方法は第1形態と同様であるため、重複する説明を省略する。
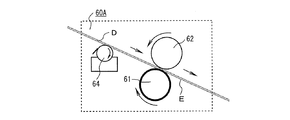
図3は、第4形態に係る製造装置のエンボス加工部60Aを示している。
このエンボス加工部60Aでは、処理液供給部として、図1に示したスプレー装置63の代わりに転写ロール64を用いている。
処理液が満たされた容器内で転写ロール64を回転させることにより、転写ロール64を湿潤状態にし、走行するクレープ紙Dに処理液を転写する。
このエンボス加工部60Aでは、処理液供給部として、図1に示したスプレー装置63の代わりに転写ロール64を用いている。
処理液が満たされた容器内で転写ロール64を回転させることにより、転写ロール64を湿潤状態にし、走行するクレープ紙Dに処理液を転写する。
転写ロール64は、エンボスロール61と対向ロール62によるエンボス加工位置の直前に配置される。第1形態と同様に、クレープ紙Dの下側表面(エンボスロール61が押圧される表面)に処理液を転写させて含浸させれば、エンボスロール61の押圧時に処理液がクレープ紙Dの内部に拡散しやすくなる。
対向ロール62には、第1〜第3形態のように、軟質または硬質の対向ロール、エンボスロール等を用いることができる。
対向ロール62には、第1〜第3形態のように、軟質または硬質の対向ロール、エンボスロール等を用いることができる。
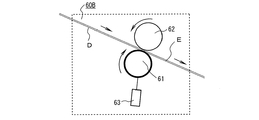
次に、第5形態に係る製造装置のエンボス加工部60Bを、図4に基づいて説明する。
このエンボス加工部60Bは、エンボスロール61の外周面にスプレー装置63にて処理液を噴射し、このエンボスロール61を転写ロールとして機能させることにより、クレープ紙Dに処理液を間接的に供給する。本形態のように、処理液によって外周面が湿潤状態となったエンボスロール61を用いれば、クレープ紙Dに対する処理液の含浸とエンボス加工とを同時に行うことができる。
対向ロール62には、第1〜第3形態のように、軟質または硬質の対向ロール、エンボスロール等を用いることができる。
このエンボス加工部60Bは、エンボスロール61の外周面にスプレー装置63にて処理液を噴射し、このエンボスロール61を転写ロールとして機能させることにより、クレープ紙Dに処理液を間接的に供給する。本形態のように、処理液によって外周面が湿潤状態となったエンボスロール61を用いれば、クレープ紙Dに対する処理液の含浸とエンボス加工とを同時に行うことができる。
対向ロール62には、第1〜第3形態のように、軟質または硬質の対向ロール、エンボスロール等を用いることができる。
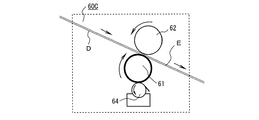
続いて、第6形態に係る製造装置のエンボス加工部60Cを、図5に基づいて説明する。
このエンボス加工部60Cは、第5形態におけるスプレー装置63に代えて、処理液供給部としての転写ロール64をエンボスロール61の近傍に配置し、転写ロール64からエンボスロール61を介してクレープ紙Dに処理液を塗布するようにしたものである。すなわち、この形態では、エンボスロール61自体も転写ロールとして機能しており、クレープ紙Dに対する処理液の含浸とエンボス加工とを同時に行うことができる。
対向ロール62には、軟質または硬質の対向ロール、エンボスロール等を用いることができる。
このエンボス加工部60Cは、第5形態におけるスプレー装置63に代えて、処理液供給部としての転写ロール64をエンボスロール61の近傍に配置し、転写ロール64からエンボスロール61を介してクレープ紙Dに処理液を塗布するようにしたものである。すなわち、この形態では、エンボスロール61自体も転写ロールとして機能しており、クレープ紙Dに対する処理液の含浸とエンボス加工とを同時に行うことができる。
対向ロール62には、軟質または硬質の対向ロール、エンボスロール等を用いることができる。
次に、第7形態に係る製造装置のエンボス加工部60Dを、図6に基づいて説明する。
クレープ紙Dに多くの水分を付与することで、形状が大きく明瞭なエンボスを形成することができる。しかし、エンボス加工後のクレープ紙Eが湿潤状態であると、クレープ紙Eの走行中や巻取り時、保管時等にエンボス形状が崩れたり不明瞭になったりすることがある。この場合には、クレープ紙Eをリール72に巻き取るまでに乾燥手段を付加することにより、パルプ繊維間に多くの水素結合を形成し、エンボスの形状を保持させることが望ましい。
クレープ紙Dに多くの水分を付与することで、形状が大きく明瞭なエンボスを形成することができる。しかし、エンボス加工後のクレープ紙Eが湿潤状態であると、クレープ紙Eの走行中や巻取り時、保管時等にエンボス形状が崩れたり不明瞭になったりすることがある。この場合には、クレープ紙Eをリール72に巻き取るまでに乾燥手段を付加することにより、パルプ繊維間に多くの水素結合を形成し、エンボスの形状を保持させることが望ましい。
そこで、第7形態のエンボス加工部60Dでは、エンボスロール61を加熱手段(図示せず)により加熱して熱エンボスロールとし、クレープ紙Eの乾燥手段としても利用することとした。なお、クレープ紙Dへの処理液の供給はスプレー装置63により行う。
熱エンボスロールとして用いるエンボスロール61は、通常のエンボスロールと共通する構造で伝熱性、耐熱性の良好な材料を用いれば良く、加熱手段としては、電熱ヒーター等を内蔵し、または、スチームや熱湯等の熱媒体による伝導熱や放射熱を利用すれば良い。
この形態における対向ロール62には、軟質または硬質の対向ロール、エンボスロールを使用可能であるが、何れにしても耐熱性の高い材料を用いることが望ましい。
熱エンボスロールとして用いるエンボスロール61は、通常のエンボスロールと共通する構造で伝熱性、耐熱性の良好な材料を用いれば良く、加熱手段としては、電熱ヒーター等を内蔵し、または、スチームや熱湯等の熱媒体による伝導熱や放射熱を利用すれば良い。
この形態における対向ロール62には、軟質または硬質の対向ロール、エンボスロールを使用可能であるが、何れにしても耐熱性の高い材料を用いることが望ましい。
エンボスロール61に熱エンボスロールを使用する場合、温度が高いほど乾燥効率が高くなるが、150[℃]より高いと紙が劣化するので、エンボスロール61の表面温度は50〜150[℃]が好ましく、70〜120[℃]がより好ましい。
エンボス加工前にクレープ紙Dに供給された処理液の水分は、過剰水としてクレープ紙Dのパルプ繊維間に存在する。この過剰水が、エンボス加工後の乾燥により蒸発し、エンボス形状を保ちつつパルプ繊維間に多くの水素結合を形成させる。その結果、エンボス形状が良好に保持されたエンボス加工クレープ紙Eを得ることができる。
特に、熱エンボスロールであるエンボスロール61を用いれば、エンボス加工の直後から乾燥が促進され、別置きの乾燥装置が不要になって製造ライン全体の小型化、低価格化に寄与する。
なお、図1,図3に示した各形態において、エンボスロール61に熱エンボスロールを使用しても良い。
特に、熱エンボスロールであるエンボスロール61を用いれば、エンボス加工の直後から乾燥が促進され、別置きの乾燥装置が不要になって製造ライン全体の小型化、低価格化に寄与する。
なお、図1,図3に示した各形態において、エンボスロール61に熱エンボスロールを使用しても良い。
更に、この第7形態では、図6に示す如く、熱エンボスロールであるエンボスロール61の近傍に補助ローラ65が配置されている。この補助ローラ65は、エンボス加工後のクレープ紙Eがエンボスロール61の外周面に十分な長さだけ周回(接触)するような位置に配置される。これにより、エンボス加工後のクレープ紙Eがエンボスロール61に接触する時間を長くして乾燥効果を高めることができる。例えば、クレープ紙Eを、エンボスロール61の円周の1/2以上にわたって接触させることが望ましい。
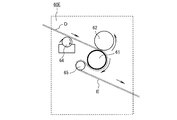
次に、第8形態に係る製造装置のエンボス加工部60Eを、図7に基づいて説明する。
このエンボス加工部60Eは、図6におけるスプレー装置63に代えて、処理液供給部として転写ロール64を用いている。また、エンボスロール61は熱エンボスロールであり、図6と同様に補助ローラ65を備えている。
本形態の作用は第4形態、第7形態等から類推可能であるため、ここでは説明を省略する。
このエンボス加工部60Eは、図6におけるスプレー装置63に代えて、処理液供給部として転写ロール64を用いている。また、エンボスロール61は熱エンボスロールであり、図6と同様に補助ローラ65を備えている。
本形態の作用は第4形態、第7形態等から類推可能であるため、ここでは説明を省略する。
続いて、第9形態に係る製造装置のエンボス加工部60Fを、図8に基づいて説明する。
このエンボス加工部60Fでは、エンボス加工位置の下流側に乾燥装置66が配置されており、エンボス加工後のクレープ紙Eを乾燥装置66により乾燥させるように構成されている。クレープ紙Dへの処理液の供給は、スプレー装置63により行う。
このエンボス加工部60Fでは、エンボス加工位置の下流側に乾燥装置66が配置されており、エンボス加工後のクレープ紙Eを乾燥装置66により乾燥させるように構成されている。クレープ紙Dへの処理液の供給は、スプレー装置63により行う。
乾燥装置66は、ヒーターによる加熱、熱風の吹き付け、赤外線や遠赤外線の照射等を行い、クレープ紙Eに残存している水分を蒸発させて急速に乾燥させる。エンボス加工後のクレープ紙Eを乾燥装置66により直ちに乾燥させれば、クレープ紙Eに形成されたエンボスがそのままの形状で迅速に固定される。水分を含んだエンボスは外力によって消失しやすいため、乾燥装置66はクレープ紙Eに非接触で乾燥可能であることが望ましい。
乾燥装置66が通気乾燥を行う場合、空気の温度が低いと乾燥効率が低くなり、また、温度が高いほど乾燥効率も高くなるが、余りに高温である場合にはクレープ紙Eが熱によって劣化するおそれがある。
従って、通気乾燥による空気温度は20〜150[℃]であれば実用上、支障はないが、50〜100[℃]であれば更に好ましい。
本形態において、エンボスロール61に熱エンボスロールを使用すれば、更に乾燥効果を高めることができる。この場合、図6,図7に示した補助ローラ65を追加しても良い。また、対向ロール62には、耐熱性のある硬質の対向ロールやエンボスロールを用いれば良い。
従って、通気乾燥による空気温度は20〜150[℃]であれば実用上、支障はないが、50〜100[℃]であれば更に好ましい。
本形態において、エンボスロール61に熱エンボスロールを使用すれば、更に乾燥効果を高めることができる。この場合、図6,図7に示した補助ローラ65を追加しても良い。また、対向ロール62には、耐熱性のある硬質の対向ロールやエンボスロールを用いれば良い。
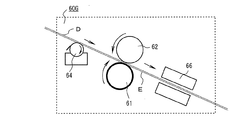
次いで、第10形態に係る製造装置のエンボス加工部60Gを、図9に基づいて説明する。
このエンボス加工部60Gは、図8におけるスプレー装置63に代えて、クレープ紙Dに対する処理液供給部として転写ロール64を用いている。また、エンボスロール61には、熱エンボスロールを用いても良いし、更に補助ローラ65を追加しても良い。
このエンボス加工部60Gは、図8におけるスプレー装置63に代えて、クレープ紙Dに対する処理液供給部として転写ロール64を用いている。また、エンボスロール61には、熱エンボスロールを用いても良いし、更に補助ローラ65を追加しても良い。
次に、第11形態に係る製造装置のエンボス加工部60Hを、図10に基づいて説明する。
このエンボス加工部60Hは、第9形態のスプレー装置63による処理液の供給対象をエンボスロール61とすることにより、エンボスロール61に処理液の転写ロールとしての機能も持たせている。この形態の作用は、第5形態、第9形態等により類推可能であるから、詳述を省略する。
このエンボス加工部60Hは、第9形態のスプレー装置63による処理液の供給対象をエンボスロール61とすることにより、エンボスロール61に処理液の転写ロールとしての機能も持たせている。この形態の作用は、第5形態、第9形態等により類推可能であるから、詳述を省略する。
更に、第12形態に係る製造装置のエンボス加工部60Iを、図11に基づいて説明する。
このエンボス加工部60Iは、第10形態の転写ロール64による処理液の供給対象をエンボスロール61とすることにより、エンボスロール61に処理液の転写ロールとしての機能も持たせている。この形態の作用は、第6形態、第10形態等により類推可能であるから、詳述を省略する。
このエンボス加工部60Iは、第10形態の転写ロール64による処理液の供給対象をエンボスロール61とすることにより、エンボスロール61に処理液の転写ロールとしての機能も持たせている。この形態の作用は、第6形態、第10形態等により類推可能であるから、詳述を省略する。
次に、図12は、本発明の第13形態に係る製造装置2の概略的な全体構成図である。
この製造装置2では、エンボス加工部80に、処理液供給部及び巻き取り部が一体化されている点が第1形態〜第12形態と相違している。エンボス加工部80の前工程にある各部の構成は図1と同一であり、また、製造装置2を用いた製造方法の各工程は、前述した図2におけるプレス工程900を除いた部分と同一であるため、以下ではエンボス加工部80の構成、動作等を中心に説明する。
この製造装置2では、エンボス加工部80に、処理液供給部及び巻き取り部が一体化されている点が第1形態〜第12形態と相違している。エンボス加工部80の前工程にある各部の構成は図1と同一であり、また、製造装置2を用いた製造方法の各工程は、前述した図2におけるプレス工程900を除いた部分と同一であるため、以下ではエンボス加工部80の構成、動作等を中心に説明する。
図12に示すように、エンボス加工部80は、ガイドローラ81、処理液供給部としてのスプレー装置82、エンボスロール83、対向ロール84、巻き取りロール85を備えている。ガイドロール81によりガイドされたクレープ紙Dに対して、スプレー装置82が処理液を噴射する。その後にエンボスロール83と対向ロール84とを用いてクレープ紙Dにエンボス加工を施し、その直後にクレープ紙Eを巻き取りロール85に巻き取る。
エンボスロール83及び対向ロール84の構成は、第1形態にて説明したエンボスロール61及び対向ロール62と同じであり、対向ロール84には、軟質または硬質の対向ロールやエンボスロールを用いることができる。エンボスロール83を熱エンボスロールとしても良い。
本形態では、図1の第1形態におけるリール72に代えてエンボスロール83が配置されており、部品点数が少なくなると共に、抄紙機全体を小型化できるという利点がある。
本形態では、図1の第1形態におけるリール72に代えてエンボスロール83が配置されており、部品点数が少なくなると共に、抄紙機全体を小型化できるという利点がある。
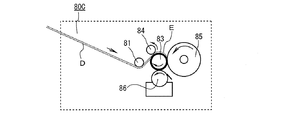
次に、図13〜図15は、第14形態〜第16形態に係る製造装置のエンボス加工部80A,80B,80Cをそれぞれ示している。
図13のエンボス加工部80Aは、図12におけるスプレー装置82に代えて、処理液供給部としての転写ロール86によりクレープ紙Dに処理液を供給する例である。
また、図14のエンボス加工部80Bは、スプレー装置82によりエンボスロール83に処理液を供給する例であり、図15のエンボス加工部80Cは、転写ロール86によりエンボスロール83に処理液を供給する例である。
これら第14形態〜第16形態の作用は、図12に示した第13形態と前述した各形態の説明から容易に類推可能であるため、詳述を省略する。
図13のエンボス加工部80Aは、図12におけるスプレー装置82に代えて、処理液供給部としての転写ロール86によりクレープ紙Dに処理液を供給する例である。
また、図14のエンボス加工部80Bは、スプレー装置82によりエンボスロール83に処理液を供給する例であり、図15のエンボス加工部80Cは、転写ロール86によりエンボスロール83に処理液を供給する例である。
これら第14形態〜第16形態の作用は、図12に示した第13形態と前述した各形態の説明から容易に類推可能であるため、詳述を省略する。
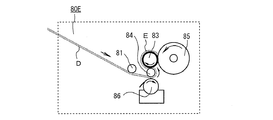
次に、図16,図17は、第17形態,第18形態に係る製造装置のエンボス加工部80D,80Eをそれぞれ示している。
これらの形態では、エンボスロール83と対向ロール84との位置が第13形態〜第16形態とは逆になっており、エンボス加工されたクレープ紙Eとエンボスロール83の外周面との接触面積が大きくなるように各ロール83,84が配置されている。
処理液は対向ロール84の外周面に供給することとし、処理液供給部として、第17形態ではスプレー装置82を用い、第18形態では転写ロール86を用いている。
これら第17形態,第18形態の作用は、前述した各形態の説明から容易に類推可能であるため詳述を省略するが、エンボスロール83として熱エンボスロールを用いる場合に、クレープ紙Eの乾燥能力を高めることができる。
これらの形態では、エンボスロール83と対向ロール84との位置が第13形態〜第16形態とは逆になっており、エンボス加工されたクレープ紙Eとエンボスロール83の外周面との接触面積が大きくなるように各ロール83,84が配置されている。
処理液は対向ロール84の外周面に供給することとし、処理液供給部として、第17形態ではスプレー装置82を用い、第18形態では転写ロール86を用いている。
これら第17形態,第18形態の作用は、前述した各形態の説明から容易に類推可能であるため詳述を省略するが、エンボスロール83として熱エンボスロールを用いる場合に、クレープ紙Eの乾燥能力を高めることができる。
以上のように、各形態の製造装置、及びこれらの製造装置を用いた製造方法においては、抄紙段階で加熱乾燥した際の余熱を有するドライクレープ紙Dに処理液を含浸させ、エンボス加工を行っている。すなわち、ドライクレープ紙Dの抄紙、乾燥、処理液の供給、及びエンボス加工を一連の抄紙工程内で連続的に行うことにより、高い生産性と少ない乾燥エネルギーのもとでエンボス加工クレープ紙Eを製造することができる。
本発明に係るエンボス加工クレープ紙の製造装置及び製造方法は、衛生用途、家庭用途の各種紙製品の生産に利用可能である。
10:スラリー供給部
20:ワイヤー部
30:ウェット部
31:第1フェルト
32:第2フェルト
33:サクションボックス
34:第1プレスロール
35:第2プレスロール
40:ドライヤー部
41:ヤンキードライヤー
50:クレープドクター
60,60A,60B,60C,60D,60E,60F,60G,60H,60I:エンボス加工部
61:エンボスロール
62:対向ロール
63:スプレー装置(処理液供給部)
64:転写ロール(処理液供給部)
65:補助ローラ
66:乾燥装置
70:巻き取り部
71:ガイドローラ
72:リール
73:巻き取りロール
80,80A,80B,80C,80D,80E:エンボス加工部
81:ガイドローラ
82:スプレー装置(処理液供給部)
83:エンボスロール
84:対向ロール
85:巻き取りロール
86:転写ロール(処理液供給部)
90:プレス加工部
91,92:プレスロール
T:繊維ウェブ
D:ドライクレープ紙
E:エンボス加工クレープ紙
Claims (25)
- 湿潤状態の繊維ウェブを加熱乾燥するドライヤー部と、前記ドライヤー部により加熱乾燥された繊維ウェブにクレープを形成してドライクレープ紙を得るクレープ加工部と、を少なくとも有する抄紙機を用いたクレープ紙の製造装置において、
前記クレープ加工部の後段に、
前記ドライクレープ紙に含浸させる処理液であって少なくとも水を含む処理液を供給する処理液供給部と、
前記ドライヤー部による加熱乾燥時の余熱を有すると共に前記処理液が含浸された前記ドライクレープ紙に、エンボスを形成するエンボスロールと、
を配置したことを特徴とするエンボス加工クレープ紙の製造装置。 - パルプ繊維のスラリーを脱水して繊維ウェブとするワイヤー部と、
前記繊維ウェブから水分を搾水するウェット部と、
前記ウェット部により搾水された繊維ウェブを乾燥させるドライヤー部と、
前記ドライヤー部により加熱乾燥させた繊維ウェブにクレープを形成してドライクレープ紙を得るクレープ加工部と、
前記ドライヤー部による加熱乾燥時の余熱を有すると共に、少なくとも水を含む処理液を含浸させた前記ドライクレープ紙を、エンボスロールと対向ロールとにより押圧してエンボスを形成するエンボス加工部と、
前記エンボス加工部を経たクレープ紙をロール状に巻き取る巻き取り部と、
を備えたことを特徴とするエンボス加工クレープ紙の製造装置。 - 請求項2に記載のエンボス加工クレープ紙の製造装置において、
前記エンボス加工部と前記巻き取り部との間に、前記エンボス加工部を経たクレープ紙をプレスロールによって圧縮するプレス加工部を備えたことを特徴とするエンボス加工クレープ紙の製造装置。 - 請求項2または3に記載のエンボス加工クレープ紙の製造装置において、
前記対向ロールは、前記エンボスロールより軟質な材料により形成され、かつ、前記ドライクレープ紙に接触する平滑面を有することを特徴とするエンボス加工クレープ紙の製造装置。 - 請求項2または3に記載のエンボス加工クレープ紙の製造装置において、
前記対向ロールは、硬質な材料により形成され、かつ、前記ドライクレープ紙に接触する平滑面を有することを特徴とするエンボス加工クレープ紙の製造装置。 - 請求項2または3に記載のエンボス加工クレープ紙の製造装置において、
前記対向ロールは、前記ドライクレープ紙に対向する表面に凹凸形状のエンボスを有するエンボスロールであることを特徴とするエンボス加工クレープ紙の製造装置。 - 請求項1〜請求項6の何れか一項に記載のエンボス加工クレープ紙の製造装置において、
前記処理液を、スプレー装置により前記ドライクレープ紙に供給して含浸させることを特徴とするエンボス加工クレープ紙の製造装置。 - 請求項1〜請求項6の何れか一項に記載のエンボス加工クレープ紙の製造装置において、
前記処理液を、転写ロールにより前記ドライクレープ紙に供給して含浸させることを特徴とするエンボス加工クレープ紙の製造装置。 - 請求項1〜請求項6の何れか一項に記載のエンボス加工クレープ紙の製造装置において、
前記処理液を、スプレー装置により前記エンボスロールの表面に供給し、回転する前記エンボスロールの表面に付着した前記処理液を前記ドライクレープ紙に含浸させてエンボス加工を行うことを特徴とするエンボス加工クレープ紙の製造装置。 - 請求項1〜請求項6の何れか一項に記載のエンボス加工クレープ紙の製造装置において、
前記処理液を、転写ロールにより前記エンボスロールの表面に供給し、回転する前記エンボスロールの表面に付着した前記処理液を前記ドライクレープ紙に含浸させてエンボス加工を行うことを特徴とするエンボス加工クレープ紙の製造装置。 - 請求項1〜請求項8の何れか一項に記載のエンボス加工クレープ紙の製造装置において、
前記エンボスロールを加熱する加熱手段を備えたことを特徴とするエンボス加工クレープ紙の製造装置。 - 請求項11に記載のエンボス加工クレープ紙の製造装置において、
前記エンボスロールの外周面に前記ドライクレープ紙を所定の長さにわたって巻き付けるための補助ローラを備えたことを特徴とするエンボス加工クレープ紙の製造装置。 - 請求項1〜請求項12の何れか一項に記載のエンボス加工クレープ紙の製造装置において、
エンボス加工後の前記ドライクレープ紙を乾燥させる乾燥装置を備えたことを特徴とするエンボス加工クレープ紙の製造装置。 - 請求項2〜請求項13の何れか一項に記載のエンボス加工クレープ紙の製造装置において、
前記エンボスロールが、前記巻き取り部にて前記クレープ紙を巻き取るためのリールを兼ねていることを特徴とするエンボス加工クレープ紙の製造装置。 - 抄紙機のワイヤー部に供給されたパルプ繊維のスラリーを脱水して繊維ウェブとする脱水工程と、
前記脱水工程を経た繊維ウェブから水分を搾水する搾水工程と、
前記搾水工程を経た繊維ウェブを加熱乾燥させる乾燥工程と、
前記乾燥工程を経た繊維ウェブにクレープ加工を行ってドライクレープ紙を得るクレープ加工工程と、
前記ドライクレープ紙に、少なくとも水を含む処理液を含浸させる処理液含浸工程と、
前記乾燥工程による加熱乾燥時の余熱を有すると共に前記処理液が含浸された前記ドライクレープ紙に対し、エンボスロールを用いてエンボスを形成するエンボス加工工程と、
を有することを特徴とするエンボス加工クレープ紙の製造方法。 - 請求項15に記載のエンボス加工クレープ紙の製造方法において、
前記エンボス加工クレープ紙にプレスを行う工程を有することを特徴とするエンボス加工クレープ紙の製造方法。 - 請求項15または請求項16に記載のエンボス加工クレープ紙の製造方法において、
前記処理液含浸工程に至る前の前記ドライクレープ紙の水分率が、12[%]以下であることを特徴とするエンボス加工クレープ紙の製造方法。 - 請求項15〜請求項17の何れか一項に記載のエンボス加工クレープ紙の製造方法において、
前記処理液含浸工程に至る前の前記ドライクレープ紙の温度が、30〜120[℃]であることを特徴とするエンボス加工クレープ紙の製造方法。 - 請求項15〜請求項18の何れか一項に記載のエンボス加工クレープ紙の製造方法において、
前記処理液含浸工程により前記ドライクレープ紙に含浸させる前記処理液中の水分濃度が、前記ドライクレープ紙に対して0.1〜30[重量%]であることを特徴とするエンボス加工クレープ紙の製造方法。 - 請求項15〜請求項19の何れか一項に記載のエンボス加工クレープ紙の製造方法において、
前記処理液含浸工程により前記ドライクレープ紙に含浸させる前記処理液の温度が、30〜90[℃]であることを特徴とするエンボス加工クレープ紙の製造方法。 - 請求項15〜請求項20の何れか一項に記載のエンボス加工クレープ紙の製造方法において、
前記処理液含浸工程では、前記処理液をスプレー装置にて前記ドライクレープ紙に供給することを特徴とするエンボス加工クレープ紙の製造方法。 - 請求項15〜請求項21の何れか一項に記載のエンボス加工クレープ紙の製造方法において、
前記処理液含浸工程では、前記ドライクレープ紙のエンボス加工側の表面から前記処理液を含浸させることを特徴とするエンボス加工クレープ紙の製造方法。 - 請求項15〜請求項22の何れか一項に記載のエンボス加工クレープ紙の製造方法において、
前記エンボス加工工程では、前記エンボスロールと対向ロールとにより、前記処理液が含浸された前記ドライクレープ紙を押圧してエンボスを形成することを特徴とするエンボス加工クレープ紙の製造方法。 - 請求項15〜請求項23の何れか一項に記載のエンボス加工クレープ紙の製造方法において、
前記エンボス加工工程では、前記エンボスロールを加熱して用いることを特徴とするエンボス加工クレープ紙の製造方法。 - 請求項15〜請求項24の何れか一項に記載のエンボス加工クレープ紙の製造方法において、
エンボス加工後の前記クレープ紙を乾燥させる工程を有することを特徴とするエンボス加工クレープ紙の製造方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016020032A JP2017137599A (ja) | 2016-02-04 | 2016-02-04 | エンボス加工クレープ紙の製造装置及び製造方法 |
| PCT/JP2016/069060 WO2017134846A1 (ja) | 2016-02-04 | 2016-06-28 | エンボス加工クレープ紙の製造装置及び製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016020032A JP2017137599A (ja) | 2016-02-04 | 2016-02-04 | エンボス加工クレープ紙の製造装置及び製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017137599A true JP2017137599A (ja) | 2017-08-10 |
Family
ID=59500784
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016020032A Pending JP2017137599A (ja) | 2016-02-04 | 2016-02-04 | エンボス加工クレープ紙の製造装置及び製造方法 |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP2017137599A (ja) |
| WO (1) | WO2017134846A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2023019622A (ja) * | 2021-07-29 | 2023-02-09 | 日本製紙クレシア株式会社 | 紙製産業用ワイパー |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| MX2022015935A (es) | 2020-07-03 | 2023-01-24 | Essity Hygiene & Health Ab | Rollos sin nucleo de un producto de papel tisu y metodos de fabricacion de rollos sin nucleo. |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4135024A (en) * | 1976-08-16 | 1979-01-16 | Scott Paper Company | Method of treating a low integrity dry-formed nonwoven web and product made therefrom |
| JPH0350098U (ja) * | 1989-09-18 | 1991-05-15 | ||
| JP3206885B2 (ja) * | 1996-09-25 | 2001-09-10 | 日本たばこ産業株式会社 | シガレット |
| US6468392B2 (en) * | 1997-09-26 | 2002-10-22 | Fort James Corporation | Soft chemi-mechanically embossed absorbent paper product and method of making same |
| JP4431995B2 (ja) * | 2005-06-09 | 2010-03-17 | 高知県 | エンボス加工クレープ紙の製造方法 |
| JP4818063B2 (ja) * | 2006-10-17 | 2011-11-16 | 花王株式会社 | 嵩高紙の製造方法 |
| CA2617812C (en) * | 2007-01-12 | 2013-07-09 | Cascades Canada Inc. | Wet embossed paperboard and method and apparatus for manufacturing same |
| JP5769229B2 (ja) * | 2010-11-22 | 2015-08-26 | 河野製紙株式会社 | クレープ紙の加工方法及び加工装置 |
-
2016
- 2016-02-04 JP JP2016020032A patent/JP2017137599A/ja active Pending
- 2016-06-28 WO PCT/JP2016/069060 patent/WO2017134846A1/ja not_active Ceased
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2023019622A (ja) * | 2021-07-29 | 2023-02-09 | 日本製紙クレシア株式会社 | 紙製産業用ワイパー |
| JP7722861B2 (ja) | 2021-07-29 | 2025-08-13 | 日本製紙クレシア株式会社 | 紙製産業用ワイパー |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2017134846A1 (ja) | 2017-08-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US4596633A (en) | Surface treatment of paper and paperboard | |
| US8425730B2 (en) | Method and device for the production of tissue paper | |
| US8597469B2 (en) | Methods and devices for the production of tissue paper, and web of tissue paper obtained using said methods and devices | |
| EP1751350B1 (en) | Paper machine and method for manufacturing paper | |
| US4196045A (en) | Method and apparatus for texturizing and softening non-woven webs | |
| TW440634B (en) | Method of producing low density resilient webs | |
| KR100729593B1 (ko) | 부직포의 제조 방법 및 제조 장치 | |
| RU2471908C2 (ru) | Структурирующая сетка для изготовления тонкого бумажного полотна и способ его изготовления | |
| JP6162368B2 (ja) | 衛生用紙ウェッブの製造方法 | |
| MX2011005622A (es) | Aparato y procedimiento para producir una banda de material de fibra. | |
| JPS607760B2 (ja) | 微細なメツシユ布で吸液性のテイシユペイパ−製品を製造する方法 | |
| US3300368A (en) | Creped sheet materials and the process of producing the same | |
| JP6333536B2 (ja) | エンボス加工装置、ロールワインダ装置、プライマシン装置、及びエンボス加工方法 | |
| JP2012110407A (ja) | クレープ紙の加工方法及び加工装置 | |
| JP7620397B2 (ja) | 複合型不織布およびその製造方法 | |
| JP6735536B2 (ja) | 薄葉紙製造方法 | |
| US20140259490A1 (en) | Disposable wipers and towels containing 100% recycled fibers | |
| WO2017134846A1 (ja) | エンボス加工クレープ紙の製造装置及び製造方法 | |
| CN107075812A (zh) | 纸张的制造方法及纸张 | |
| US1772185A (en) | Method and means for making crepe paper | |
| US1541977A (en) | Paper making | |
| JP6649101B2 (ja) | タッチローラー、紙乾燥装置及び紙の製造方法 | |
| JP2023114129A (ja) | 複合型不織布およびその製造方法 | |
| CN114318947A (zh) | 竹浆生活用纸制造方法及竹浆生活用纸 | |
| CN112771227A (zh) | 用于制造纤维料幅的机器和方法 |