JP2017137614A - 炭素繊維束およびその製造方法 - Google Patents

炭素繊維束およびその製造方法 Download PDF

Info

Publication number
JP2017137614A
JP2017137614A JP2017000980A JP2017000980A JP2017137614A JP 2017137614 A JP2017137614 A JP 2017137614A JP 2017000980 A JP2017000980 A JP 2017000980A JP 2017000980 A JP2017000980 A JP 2017000980A JP 2017137614 A JP2017137614 A JP 2017137614A
Authority
JP
Japan
Prior art keywords
carbon fiber
fiber bundle
flameproofing
ratio
carbon
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Pending
Application number
JP2017000980A
Other languages
English (en)
Inventor
直浩 松本
Naohiro Matsumoto
直浩 松本
潤 渡邉
Jun Watanabe
潤 渡邉
文彦 田中
Fumihiko Tanaka
文彦 田中
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Toray Industries Inc
Original Assignee
Toray Industries Inc
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Toray Industries Inc filed Critical Toray Industries Inc
Publication of JP2017137614A publication Critical patent/JP2017137614A/ja
Pending legal-status Critical Current

Links

Images

Landscapes

  • Inorganic Fibers (AREA)

Abstract

【課題】優れた引張強度を有する高性能炭素繊維複合材料を得ることができる炭素繊維束、ならびにその製造方法を提供すること。【解決手段】単繊維直径dと単繊維ループ法で評価される破断直前のループ幅Wの比d/Wとストランド弾性率Eとの積E×d/Wが所定値以上であるか、結晶配向度が所定範囲であり、破断面の亀裂進展部凹凸度Raが所定の範囲である炭素繊維で構成される、所定値以上のストランド強度を有する炭素繊維束である。かかる炭素繊維束の好適な製造方法は、所定の延伸倍率の予備炭素化工程を有することである。【選択図】なし

Description

本発明は、炭素繊維複合材料用の炭素繊維束、ならびにその製造方法に関するものである。
環境問題に対する意識の高まりから、複合材料が注目を浴びている。炭素繊維は、複合材料用の強化繊維として、その用途が各種方面に拡がり、更なる高性能化が強く求められている。炭素繊維の樹脂含浸ストランド引張試験における引張強度(単に、ストランド強度とも略記する。)を高めることは、圧力容器などの部材軽量化に寄与するため、ストランド強度をさらに高めることが重要な課題となっている。
炭素繊維のような脆性材料においては、グリフィスの式に従って炭素繊維の欠陥サイズを小さくするか、炭素繊維の破壊靱性値を高めることで炭素繊維のストランド強度を高めることができる。特に炭素繊維の破壊靱性値の改善は、炭素繊維の欠陥サイズの状態に依存せずに炭素繊維のストランド強度を高めることができる点で有効である(特許文献1)。さらに、炭素繊維の破壊靱性値の改善は、それを用いて得られる炭素繊維複合材料の引張強度を効率的に高めることができるという点でも有効である。
これまで、炭素繊維のストランド強度と樹脂含浸ストランド引張試験における引張弾性率(単に、ストランド弾性率とも略記する。)を向上させる方法として、耐炎化工程において温度の異なる複数の炉を用いることにより耐炎化温度を高温化する方法や、複数個の炉から構成される耐炎化炉において、各炉を通過した炭素繊維前駆体繊維をその密度に応じて伸長させる方法が提案されている(特許文献2〜5)。また、耐炎化工程の温度制御領域数を2〜3にして領域間の温度差を付けた温度制御を行う方法が提案されている(特許文献6)。
さらに、単繊維の圧縮強度を調べるに際し、炭素繊維単繊維のループ法が用いられてきた(特許文献7、8)。特許文献8では低ストランド弾性率の炭素繊維を用いて高い圧縮破壊歪みを得ており、また、特許文献7ではイオン注入技術を用いて炭素繊維の圧縮強度を高めているものの、炭素繊維のストランド強度を十分に高めることができるものではなかった。
炭素繊維複合材料の引張弾性率および有孔板引張強度を向上させるために、炭素繊維の短試長領域の単繊維強度分布を制御する手法が知られている(特許文献9、10)。
国際公開第97/45576号 特開昭58−163729号公報 特開平6−294020号公報 特開昭62−257422号公報 特開2013−23778号公報 特開2012−82541号公報 特開平9−170170号公報 特開2014−185402号公報 特開2014−159564号公報 特開2014−159664号公報
炭素繊維の破壊靱性値を高めることは重要であり、破壊靱性値を高めるには本質的に炭素繊維の微細構造制御が重要である。特許文献1の提案は、シリコーン油剤、単繊維繊度および内外構造差を制御し、表面欠陥制御あるいは微細構造分布制御による物性改善を図るのみであって、微細構造そのものの改善を図ったものではなかった。
特許文献2の提案は、耐炎化工程の温度制御領域数を2〜3にして、各領域でなるべく高温で処理しようとしているが、その処理時間には44〜60分もの時間を要している。特許文献3の提案は、耐炎化工程の温度制御領域数を2〜3にし、高温の領域での熱処理時間を長くすることにより短時間での耐炎化を行うものであるため、高温での耐炎化時間が長いものであった。特許文献4の提案は、耐炎化炉での伸長程度を複数段設定する、または耐炎化時間短縮のために3〜6個の炉を必要とするものであるが、満足できる炭素繊維の微細構造制御には至っていない。特許文献5の提案は、耐炎化工程途中での繊維比重を1.27以上としてから280〜400℃で10〜120秒熱処理するものであるが、ごく終盤のみを高温化するだけでは満足できる炭素繊維の微細構造制御には至っていない。特許文献6の提案は、第1耐炎化炉後の耐炎糸比重を1.27以上に制御するものであって、満足できる微細構造制御には至っていない。
特許文献7、8の提案は炭素繊維のストランド強度を高めようとするものではないし、実際にループ形状から判断される炭素繊維のストランド強度が高いものでもない。
特許文献9の提案は、炭素繊維の短試長領域の単繊維強度分布を制御して有孔板引張強度を向上させているものの、炭素繊維複合材料の引張強度との両立という面では改善の余地を残しているものであった。特許文献10の提案は、炭素繊維の単繊維直径を小さくすることで欠陥を減少させて炭素繊維の短試長領域の単繊維強度分布を制御しており、炭素繊維複合材料の引張弾性率および有孔板引張強度を効率的に向上させるためには、改善の余地を残しているものであった。
本発明は、かかる課題を解決すべく、引張強度の高い炭素繊維複合材料を得ることができる炭素繊維(炭素繊維束)、およびその製造方法を提供することを目的とする。
本発明者らは、単繊維直径dと単繊維ループ法で評価される破断直前のループ幅Wの比d/Wとストランド弾性率Eとの積E×d/Wが高まるときに、炭素繊維束の樹脂含浸ストランド(以下、単にストランドと略記することもある。)引張試験によるストランド強度が高い傾向にあるだけでなく、得られる炭素繊維複合材料の0°引張強度を効果的に高めることができることを見出した。
上記の目的を達成するため、本発明の炭素繊維束は、次の特徴を有するものである。
すなわち、樹脂含浸ストランド引張試験における引張弾性率Eが240〜440GPaであり、かつ単繊維直径dと単繊維ループ法で評価される破断直前のループ幅Wの比d/Wと引張弾性率Eとの積E×d/Wが15.5GPa以上である炭素繊維束である。
また、本発明の好ましい態様として、単繊維20本に対して評価したE×d/Wのワイブルプロットにおけるワイブル形状係数mが12以上であること、単繊維直径が4.5μm以上であること、または比重が1.81〜1.85であること、が挙げられる。
また、本発明の別の態様は、炭素繊維の結晶配向度が81〜93%であり、かつ破断面の亀裂進展部凹凸度Raが30nm以上である、樹脂含浸ストランド引張試験における引張強度が7.6GPa以上の炭素繊維束である。
かかる炭素繊維束は、ポリアクリロニトリル系炭素繊維前駆体繊維束を、赤外スペクトルにおける1370cm−1のピーク強度に対する1453cm−1のピーク強度の比が0.98〜1.10の範囲となるまで8〜25分間耐炎化する第1耐炎化工程を行い、さらに、赤外スペクトルにおける1370cm−1のピーク強度に対する1453cm−1のピーク強度の比が0.70〜0.75の範囲、かつ、赤外スペクトルにおける1370cm−1のピーク強度に対する1254cm−1のピーク強度の比が0.50〜0.65の範囲となるまで5〜14分間耐炎化する第2耐炎化工程と、該耐炎化工程で得たれた繊維束を最高温度500〜1000℃の不活性雰囲気中で延伸倍率を1.16〜1.25として予備炭素化する予備炭素化工程と、該予備炭素化工程で得られた繊維束を最高温度1000〜3000℃の不活性雰囲気中で炭素化する炭素化工程と、該炭素化工程で得られた繊維束を電解表面処理して炭素繊維束を得る製造方法を経ることで好適に得られる。
本発明によれば、優れた引張強度を発現する、高性能な炭素繊維強化複合材料を得ることができる炭素繊維束が得られる。
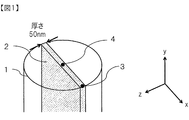
亀裂進展部凹凸度の測定部を示す図である。
1 炭素繊維単繊維破断面
2 切片化領域
3 破断起点
4 破断面中心
本発明において、単繊維直径dと単繊維ループ法で評価される破断直前のループ幅Wの比d/Wとストランド弾性率Eとの積E×d/Wは15.5GPa以上であり、好ましくは16.2GPa以上、より好ましくは17.0GPa以上である。単繊維ループ法とは、単繊維をループ状に変形させることで単繊維に与えた歪みと単繊維破断や座屈などの破壊挙動との関係を調べる手法である。単繊維をループ状に変形させると、単繊維の内側には圧縮歪み、外側には引張歪みが与えられる。引張破壊の前に圧縮座屈が起こることから、単繊維ループ法は、従来は炭素繊維の単繊維圧縮強度の試験方法として用いられることが多かった。引張破壊時点の引張歪みを評価することで、炭素繊維の到達可能引張強度とも言える値を評価できる。すなわち、d/Wは引張歪みに比例する値であり、この値とストランド弾性率E(詳細は後述する)との積は、単繊維の引張強度に相当する値であると言える。単に炭素繊維のストランド強度を高めても炭素繊維複合材料の引張強度は高まらないことがあるが、かかるE×d/Wを高めることで効果的に炭素繊維複合材料の引張強度を高めることができる。かかるE×d/Wの上限に特に制約はないが、19.0GPaをE×d/Wの上限とすれば十分である。なお、かかるパラメーターは、後述する本発明の炭素繊維束の製造方法を用いることにより制御することができる。
なお、特許文献2に記載の炭素繊維において、破断直前の曲率半径を本発明のWに換算すると以下のことが言える。すなわち、破断直前の曲率半径をW/2と仮定すれば、炭素繊維のストランド弾性率が142〜252GPaにおいてE×d/Wが最大で14.1GPaとなる。特許文献2に記載の従来の炭素繊維のE×d/Wの値は、このレベルであると推定できる。
本発明において、ストランド弾性率は240〜440GPaであり、好ましくは280〜400GPaであり、より好ましくは310〜400GPaである。ストランド弾性率が240〜440GPaであれば、引張弾性率と引張強度のバランスに優れるために好ましい。ストランド弾性率は、後述する<炭素繊維のストランド引張試験>に記載の方法により求めることができる。このとき、歪み範囲を0.1〜0.6%とする。炭素繊維束のストランド弾性率は、主に炭素繊維束の製造工程におけるいずれかの熱処理過程で繊維束に張力を付与するか、炭素化温度を変えることにより制御できる。
本発明において、単繊維20本に対して評価したE×d/Wの値のワイブルプロットにおけるワイブル形状係数mが12以上であることが好ましい。ワイブルプロットは、強度分布を評価するために広く用いられる手法であり、ワイブル形状係数mにより分布の広がりを知ることができる。本発明においてワイブルプロットはE×d/Wの値の小さいものから1、・・、i、・・、20のように番号をふり、縦軸をln(−ln(1−(i−0.5)/20))、横軸をln(E×d/W)として描く。ここでlnは自然対数を意味する。かかるプロットを最小自乗法により直線近似した際に、その傾きとしてワイブル形状係数mが得られる。ワイブル形状係数mが大きいほど強度分布は狭く、小さいほど強度分布が広いことを意味する。通常の炭素繊維の場合、単繊維引張試験により評価した引張強度のワイブル形状係数mは5付近の値をとることが多い。これは大きな欠陥のサイズ分布に由来すると解釈されている。一方、詳しい理由は必ずしも明確ではないが、本発明の炭素繊維の場合、E×d/Wのワイブル形状係数mは5付近よりも有意に大きいことを見出した。また炭素繊維の欠陥が多い場合、ワイブルプロットが屈曲することでmの値が小さくなることが分かった。ワイブル形状係数mが12以上であれば、炭素繊維の欠陥が十分に少なく好ましい。
本発明において、炭素繊維束の単繊維直径は4.5μm以上であることが好ましく、より好ましくは4.5〜6.0μmであり、さらに好ましくは4.5〜5.3μmである。単繊維直径が小さいほど欠陥が減少する傾向となるが、単繊維直径が4.5μm以上の場合、ストランド強度が安定的となるため好ましい。単繊維直径は、炭素繊維束の単位長さ当たりの質量と比重から計算できる。本発明において、炭素繊維束の比重は1.81〜1.85であることが好ましく、より好ましくは1.82〜1.85である。炭素繊維束の比重が1.81〜1.85の場合、炭素繊維の内部構造が十分に緻密であることを表し、結果としてストランド強度を高めることができる。
本発明において、炭素繊維束を構成する炭素繊維の結晶配向度が好ましくは81〜93%であるとよく、好ましくは83〜91%である。結晶配向度が本範囲内となれば炭素繊維束のストランド弾性率が上述の範囲となり、ストランド強度とのバランスに優れるために好ましい。炭素繊維束の結晶配向度は後述する広角X線回折測定で評価することができる。炭素繊維束の結晶配向度は、主に熱処理過程で炭素繊維束に張力を付与するか、炭素化温度を高温化することで高めることができる。
本発明において、炭素繊維束を構成する炭素繊維の炭素繊維破断面の亀裂進展部凹凸度Raは30nm以上であるとよく、好ましくは32nm以上である。炭素繊維破断面の亀裂進展部凹凸度Raの評価方法の詳細は後述するが、炭素繊維単繊維の引張破断後の破断面を薄片化して透過型電子顕微鏡により亀裂進展部を観察することで評価する。炭素繊維破断面の亀裂進展部凹凸度Raは、炭素繊維単繊維が破断する際に欠陥(初期亀裂)先端から亀裂が進展していく経路の複雑さを示しており、亀裂進展経路が複雑である(Raが高い)ほど、亀裂が進展するときに多くの応力を必要とする(高いストランド強度を発現する)ことを意味している。かかる亀裂進展部凹凸度Raが30nm以上であれば、欠陥サイズが同等の場合においてもストランド強度を十分高めることができ好ましい。耐炎化繊維束の赤外スペクトルの値を特定の範囲に制御するように耐炎化温度を制御することや予備炭素化工程の延伸倍率を高めることで、亀裂進展部凹凸度は高められる。
次に、本発明の炭素繊維束を得るのに好適な炭素繊維前駆体繊維束および炭素繊維束の製造方法について述べる。
炭素繊維前駆体繊維束の製造に供する原料としてはポリアクリロニトリル系重合体を用いることが好ましい。なお、本発明においてポリアクリロニトリル系重合体とは、少なくともアクリロニトリルが重合体骨格の主構成成分となっているものを言う。主構成成分とは、通常、重合体骨格の90〜100モル%を占める構成成分のことを言う。
炭素繊維前駆体繊維束の製造において、ポリアクリロニトリル系重合体は、製糸性向上の観点および、耐炎化処理を効率よく行う観点等から、共重合成分を含むことが好ましい。
共重合成分として使用可能な単量体としては、耐炎化を促進する観点から、カルボン酸基またはアミド基を1種以上含有する単量体が好ましく用いられる。例えば、カルボン酸基を含有する単量体としては、アクリル酸、メタクリル酸、イタコン酸およびそれらのアルカリ金属塩、およびアンモニウム塩等が挙げられる。また、アミド基を含有する単量体としては、アクリルアミド等が挙げられる。
炭素繊維前駆体繊維束の製造において、ポリアクリロニトリル系重合体の製造方法としては、公知の重合方法の中から選択することができる。
炭素繊維前駆体繊維束を製造するにあたり、製糸方法は乾湿式紡糸法および湿式紡糸法のいずれを用いてもよいが、得られる炭素繊維束のストランド強度に有利な乾湿式紡糸法を用いるのが好ましい。製糸工程は、乾湿式紡糸法により紡糸口金から凝固浴に紡糸原液を吐出させ紡糸する紡糸工程と、該紡糸工程で得られた繊維を水浴中で洗浄する水洗工程と、該水洗工程で得られた繊維を水浴中で延伸する水浴延伸工程と、該水浴延伸工程で得られた繊維を乾燥熱処理する乾燥熱処理工程からなり、必要に応じて、該乾燥熱処理工程で得られた繊維をスチーム延伸するスチーム延伸工程を含むことが好ましい。なお、各工程の順序を適宜入れ替えることも可能である。紡糸原液は、前記したポリアクリロニトリル系重合体を、ジメチルスルホキシド、ジメチルホルムアミドおよびジメチルアセトアミドなどのポリアクリロニトリルが可溶な溶媒に溶解したものである。
前記凝固浴には、紡糸原液の溶媒として用いたジメチルスルホキシド、ジメチルホルムアミドおよびジメチルアセトアミドなどの溶媒と、いわゆる凝固促進成分を含ませることが好ましい。凝固促進成分としては、前記ポリアクリロニトリル系重合体を溶解せず、かつ紡糸溶液に用いる溶媒と相溶性があるものを使用することができる。具体的には、凝固促進成分として水を使用することが好ましい。
前記水洗工程における水洗浴としては、温度が30〜98℃の複数段からなる水洗浴を用いることが好ましい。
また、水浴延伸工程における延伸倍率は、2〜6倍であることが好ましい。
水浴延伸工程の後、単繊維同士の接着を防止する目的から、糸条にシリコーン等からなる油剤を付与することが好ましい。かかるシリコーン油剤は、変性されたシリコーンを用いることが好ましく、耐熱性の高いアミノ変性シリコーンを含有するものを用いることが好ましい。
乾燥熱処理工程は、公知の方法を利用することができる。例えば、乾燥温度は100〜200℃が例示される。
前記した水洗工程、水浴延伸工程、油剤付与工程、乾燥熱処理工程の後、必要に応じ、スチーム延伸を行うことにより、本発明の炭素繊維束を得るのに好適な炭素繊維前駆体繊維束が得られる。スチーム延伸は、加圧スチーム中において、延伸倍率は2〜6倍であることが好ましい。
炭素繊維束を製造する方法において、炭素繊維前駆体繊維束を耐炎化工程、予備炭素化工程、および炭素化工程に供することにより、炭素繊維束を得る。炭素繊維の単繊維ループ法で評価されるE×d/Wを高めるためには、特に炭素繊維前駆体繊維束を耐炎化工程に供する際に、得られた耐炎化繊維が、赤外スペクトルにおける1370cm−1のピーク強度に対する1453cm−1のピーク強度の比が0.70〜0.75の範囲、かつ、赤外スペクトルの1370cm−1のピーク強度に対する1254cm−1のピーク強度の比が0.50〜0.65の範囲になるように制御するのがよい。赤外スペクトルにおける1453cm−1のピークはアルケン由来であり、耐炎化の進行とともに減少していく。1370cm−1のピークと1254cm−1のピークは耐炎化構造(それぞれナフチリジン環および水素化ナフチリジン環構造と考えられる。)に由来するピークであり、耐炎化の進行とともに増加していく。得られた耐炎化繊維の比重が1.35の場合に、1370cm−1のピーク強度に対する1453cm−1のピーク強度の比が、0.63〜0.69程度であることが好ましい。耐炎化工程においては、ポリアクリロニトリルに由来するピークをなるべく減少させて炭化収率を高めるようにすることが一般的であるが、本発明ではあえて多くのアルケンを残すように、耐炎化工程の条件を設定する。このような構造を有する耐炎化繊維を予備炭素化工程に供することにより、得られる炭素繊維束の単繊維ループ法で評価されるE×d/Wを高める効果があると考えられる。さらに、1370cm−1のピーク強度に対する1254cm−1のピーク強度の比が0.50〜0.65となるように耐炎化条件を設定するのが重要である。1254cm−1のピークは耐炎化が不十分な部分で多く見られ、この構造が多いと、得られる炭素繊維の単繊維ループ法で評価されるE×d/Wを低下させると考えられる。かかるピーク強度比は耐炎化の進行とともに減少していき、特に初期の減少が大きいが、耐炎化条件次第では、時間を増やしてもかかるピーク強度比が0.65以下とならないこともある。
この2つのピーク強度比を目的の範囲内で両立させるためには、基本的には、炭素繊維前駆体繊維束を構成するポリアクリロニトリル系重合体に含まれる共重合成分の量が少ないこと、炭素繊維前駆体繊維束の結晶配向度が高いこと、炭素繊維前駆体繊維束の繊度を小さくすること、および耐炎化温度を後半に高くすることに主に注目して条件設定すればよい。赤外スペクトルにおける1370cm−1のピーク強度に対する1453cm−1のピーク強度の比が0.98〜1.10の範囲となるまで熱処理し(第1耐炎化工程)、続いて、第1耐炎化工程よりも高い温度で、赤外スペクトルにおける1370cm−1のピーク強度に対する1453cm−1のピーク強度の比を0.70〜0.75の範囲、かつ、赤外スペクトルにおける1370cm−1のピーク強度に対する1254cm−1ピーク強度の比が0.50〜0.65の範囲となるまで耐炎化時間を5〜14分、好ましくは5〜10分として熱処理(第2耐炎化工程)するのがよい。第2耐炎化工程の耐炎化時間を短くするためには耐炎化温度を高く調整すればよいが、適切な耐炎化温度はポリアクリロニトリル前駆体繊維束の特性に依存する。炭素繊維束中心温度が好ましくは280〜310℃、より好ましくは280〜300℃、さらに好ましくは285〜295℃になるようにすることが、上述の赤外スペクトルの範囲に制御するために好ましい。耐炎化温度は一定である必要はなく、多段階の温度設定でも構わない。得られる炭素繊維の単繊維ループ法で評価されるE×d/Wを高めるためには、耐炎化温度は高く、耐炎化時間を短くすることが好ましい。第1耐炎化工程は、耐炎化時間が好ましくは8〜25分、より好ましくは8〜15分で、上述の範囲となるような耐炎化温度で耐炎化することが好ましい。
ここで述べる耐炎化時間とは耐炎化炉内に繊維束が滞留している時間を意味し、耐炎化繊維束とは、耐炎化工程後、予備炭素化工程前の繊維束を意味する。また、ここで述べるピーク強度とは、耐炎化繊維を少量サンプリングして赤外スペクトルを測定して得られたスペクトルをベースライン補正した後の各波長における吸光度のことであり、特にピーク分割などは行わない。また、試料の濃度は0.67質量%となるようにKBrで希釈して測定する。このように、耐炎化条件設定を変更するたびに赤外スペクトルを測定して、後述の好ましい製造方法にしたがって条件検討すればよい。耐炎化繊維の赤外スペクトルピーク強度比を適切に制御することで、得られる炭素繊維の単繊維ループ法で評価されるE×d/Wを制御することができる。
本発明において、耐炎化工程とは、炭素繊維前駆体繊維束を酸素雰囲気濃度で200〜300℃で熱処理することを言う。
耐炎化工程のトータルの処理時間は、好ましくは13〜20分の範囲で適宜選択することができる。また、得られる炭素繊維束の単繊維ループ法で評価されるE×d/Wを向上させる目的から、得られる耐炎化繊維束の比重が好ましくは1.28〜1.32、より好ましくは1.30〜1.32の範囲となるように耐炎化の処理時間を設定する。より好ましい耐炎化工程の処理時間は耐炎化温度に依存する。耐炎化繊維束の比重は1.28以上なければ炭素繊維束のストランド強度が低下することがある。耐炎化繊維束の比重が1.32以下であれば単繊維ループ法で評価されるE×d/Wを高めることができる。耐炎化繊維束の比重は耐炎化工程の処理時間と耐炎化温度により制御する。また、第1耐炎化工程から第2耐炎化工程に切り替えるタイミングは、繊維束の比重が1.21〜1.23の範囲とすることが好ましい。この際も前記赤外スペクトル強度比の範囲を満たすことを優先して耐炎化工程の条件を制御する。これらの耐炎化の処理時間や耐炎化温度の好ましい範囲は炭素繊維前駆体繊維束の特性やポリアクリロニトリル系重合体の共重合組成によって変化する。
耐炎化工程において、炭素繊維前駆体繊維束の比重が1.22以上であって、かつ、220℃以上で熱処理される間に繊維に与えられる熱量の積算値を、好ましくは50〜150J・h/g、より好ましくは70〜100J・h/gとするのがよい。耐炎化工程後半に与えられる熱量の積算値をかかる範囲に調整することで、得られる炭素繊維の単繊維ループ法で評価されるE×d/Wを高めやすい。熱量の積算値は、耐炎化温度T(K)と耐炎化炉の滞留時間t(h)、およびポリアクリルニトリル系前駆体繊維束の熱容量1.507J/g・℃を用いて、下式により求めた値である。
熱量の積算値(J・h/g)=T×t×1.507
ここで耐炎化工程に温度条件が複数ある場合には、各温度での滞留時間から熱量を計算して、積算すればよい。
耐炎化工程で得られた繊維束を予備炭素化する予備炭素化工程においては、得られた耐炎化繊維を、不活性雰囲気中、最高温度500〜1000℃において、比重が1.5〜1.8になるまで熱処理することが好ましい。予備炭素化工程の延伸倍率は1.16〜1.25であるのがよく、好ましくは1.17〜1.20である。かかる温度領域では、延伸処理による繊維の欠陥が生じにくく、予備炭素化工程の延伸倍率が1.16以上であれば繊維内部の分子間の炭素化初期構造の形成反応を促進し、緻密な繊維構造を形成することができるため、結果として炭素繊維束のストランド強度を高めることができる。予備炭素化工程の延伸倍率が1.25以上であると予備炭素化繊維束に高い張力がかかるため糸切れを起こす場合があるため、1.25以下と設定するのが好ましい。
予備炭素化された繊維束を不活性雰囲気中、最高温度1000〜3000℃において炭素化する。炭素化工程の最高温度は、得られる炭素繊維のストランド弾性率を高める観点からは、高い方が好ましいが、高すぎると高強度領域の強度が低下する場合があり、両者を勘案して設定するのがよい。より好ましい最高温度は1200〜2000℃であり、さらに好ましくは、1200〜1600℃である。
以上のようにして得られた炭素繊維束は、酸化処理が施されることが好ましく、酸素含有官能基が導入される。本発明の電解表面処理については、気相酸化、液相酸化および液相電解酸化が用いられるが、生産性が高く、均一処理ができるという観点から、液相電解酸化が好ましく用いられる。本発明において、液相電解酸化の方法については特に制約はなく、公知の方法で行えばよい。
かかる電解処理の後、得られた炭素繊維束に集束性を付与するため、サイジング処理をすることもできる。サイジング剤には、複合材料に使用されるマトリックス樹脂の種類に応じて、マトリックス樹脂との相溶性の良いサイジング剤を適宜選択することができる。
本発明において用いられる各種物性値の測定方法は、次のとおりである。
<単繊維ループ試験>
長さ約10cmの単繊維をスライドガラス上に置き、中央部にグリセリンを1〜2滴たらして単繊維両端部を繊維周方向に軽くねじることで単繊維中央部にループを作り、その上にカバーガラスを置く。これを顕微鏡のステージに設置し、トータル倍率が100倍、フレームレートが15フレーム/秒の条件で動画撮影を開始する。ループが視野から外れないようにステージを都度調節しながら、ループさせた繊維の両端を指でスライドガラス方向に押しつけつつ逆方向に一定速度で引っ張ることで、単繊維が破断するまで歪をかける。コマ送りにより破断直前のフレームを特定し、画像解析により破断直前のループの横幅Wを測定する。繊維直径dをWで除してd/Wを算出する。試験のn数は20とし、d/Wの平均値にストランド弾性率をかけ算することによりE×d/Wを求める。
<亀裂進展部凹凸度Raの測定>
炭素繊維単繊維を、穴あき台紙に接着剤を用いて固定する。単繊維を固定した台紙を引張試験機に取り付け、ゲージ長50mm、歪速度2mm/分で繊維軸方向に引張破断し、図1に示すように得られた破断面に対し亀裂に添って破断起点部と断面中心を結ぶ線上を、フォーカスドイオンビーム(例えば、SMI3200SE、SIINT製)を用いてy方向(繊維軸方向)に対して水平に厚さ50nmで切片化する。得られた切片をz方向(繊維軸垂直方向であり切片に対して垂直方向)から透過電子顕微鏡(例えば、JEM−ARM200F、JEOL製)を用いて観察することで、破断面の断面画像を取得する。得られた断面画像に対して画像解析ソフト「ImageJ」を用いて二値化処理により試料部分を抽出する。1μmの範囲で約1000画素の断面プロファイルを抽出し、得られたプロットと最小二乗直線の差をとることにより傾斜を補正してえられたデータf(x)を用いて、次式により破断面の二次元算術平均粗さを求め、3箇所で測定した平均値を亀裂進展部凹凸度Raとする。
・算術平均粗さ(nm)= 1/1000×Σ|f(x)|
ただし、測定する視野の選択は、欠陥などによる不安定破壊が生じた部位を裂けるため、データf(x)において幅200nmで高さ300nmを超える凹凸が含まれる視野は除外する。
<炭素繊維の結晶配向度>
測定に供する炭素繊維束を引き揃え、コロジオン・アルコール溶液を用いて固めることにより、長さ4cm、1辺の長さが1mmの四角柱の測定試料を用意する。用意された測定試料について、広角X線回折装置を用いて、次の条件により測定を行う。
・X線源:CuKα線(管電圧40kV、管電流30mA)
・検出器:ゴニオメーター+モノクロメーター+シンチレーションカウンター
2θ=25〜26°付近に現れるピークを円周方向にスキャンして得られる回折強度分布の半価幅H(°)から次式を用いて求める。
・結晶配向度(%)=[(180−H)/180]×100
上記広角X線回折装置として、例えば島津製作所製XRD−6100を用いることができる。
<炭素繊維のストランド引張試験>
炭素繊維の樹脂含浸ストランド引張弾性率(ストランド弾性率E)、引張強度は、JIS R7608(2008)「樹脂含浸ストランド試験法」に従って求める。ストランド弾性率Eは歪み範囲0.1〜0.6%の範囲で測定する。なお、試験片は、次の樹脂組成物を炭素繊維束に含浸し、130℃の温度で35分間熱処理の硬化条件により作製する。
[樹脂組成]
・3,4−エポキシシクロヘキシルメチル−3,4−エポキシ−シクロヘキサン−カルボキシレート(100質量部)
・3フッ化ホウ素モノエチルアミン(3質量部)
・アセトン(4質量部)。
また、ストランドの測定本数は6本とし、測定結果の算術平均値をその炭素繊維のストランド弾性率およびストランド強度とする。なお、後述の実施例および比較例においては、上記の3,4−エポキシシクロヘキシルメチル−3,4−エポキシ−シクロヘキサン−カルボキシレートとして、ユニオンカーバイド(株)製、“BAKELITE(登録商標)”ERL−4221を用いた。ひずみは伸び計を用いて測定する。
<炭素繊維の単繊維直径>
測定する多数本の炭素フィラメントからなる炭素繊維束について、単位長さ当たりの質量Af(g/m)および比重Bf(g/cm3)を求める。求めたAfおよびBfの値ならびに測定する炭素繊維束のフィラメント数をCfから、炭素繊維の単繊維直径(μm)を、下記式で算出する。
炭素繊維の単繊維直径(μm)=((Af/Bf/Cf)/π)(1/2)×2×103。
<炭素繊維の比重測定>
測定する繊維束について、1mサンプリングし、比重液をo−ジクロロエチレンとしてアルキメデス法で測定する。試料数は3で測定を行う。
<赤外スペクトルの強度比>
測定に供する耐炎化繊維を、凍結粉砕後に2mgを精秤して採取し、それをKBr300mgと良く混合して、成形用治具に入れ、プレス機を用いて40MPaで2分間加圧することで測定用錠剤を作製する。この錠剤をフーリエ変換赤外分光光度計にセットし、1000〜2000cm−1の範囲でスペクトルを測定する。なお、バックグラウンド補正は、1700〜2000cm−1の範囲における最小値が0になるようにその最小値を各強度から差し引くことで行う。なお、上記フーリエ変換赤外分光光度計として、パーキンエルマー製Paragon1000を用いた。
<炭素繊維複合材料の0°引張強度>
JIS K7017(1999)に記載されているとおり、一方向繊維強化複合材料の繊維方向を軸方向として、その軸方向を0°軸、軸直交方向を90°軸と定め、作製後24時間以内の一方向プリプレグを所定の大きさにカットし、これを一方向に6枚積層した後、真空バッグ法により、オートクレーブを用いて、温度180℃、圧力6kg/cm2、2時間で硬化させ、一方向強化材(炭素繊維複合材料)を得る。この一方向強化材を幅12.7mm、長さ230mmにカットし、両端に1.2mm、長さ50mmのガラス繊維強化プラスチック製のタブを接着し試験片を得る。このようにして得られた試験片について、インストロン社製万能試験機を用いてクロスヘッドスピード1.27mm/分で引張試験を行い、0°引張強度を求める。
(実施例1〜5および比較例1〜4)
アクリロニトリル99.0質量%とイタコン酸1.0質量%からなる共重合体を、ジメチルスルホキシドを溶媒として溶液重合法により重合させ、ポリアクリロニトリル系共重合体を含む紡糸溶液を得た。得られた紡糸溶液を、紡糸口金から一旦空気中に吐出し、ジメチルスルホキシドの水溶液からなる凝固浴に導入する乾湿式紡糸法により凝固糸条を得た。
この凝固糸条を、常法により水洗した後、2槽の温水浴中で、3.5倍の延伸を行った。続いて、この水浴延伸後の繊維束に対して、アミノ変性シリコーン系シリコーン油剤を付与し、160℃の加熱ローラーを用いて、乾燥緻密化処理を行った。単繊維本数12000本としてから、加圧スチーム中で3.7倍延伸することにより、製糸全延伸倍率を13倍とし、その後交絡処理を行って、結晶配向度93%、単繊維本数12000本の炭素繊維前駆体繊維束を得た。炭素繊維前駆体繊維束の単繊維繊度は0.7dtexであった。
次に、第1耐炎化工程を耐炎化温度250℃、耐炎化時間11分の条件を用いて、第2耐炎化工程を耐炎化温度280℃、耐炎化時間6分の条件を用いて、空気雰囲気のオーブン中で炭素繊維前駆体繊維束を延伸比1で延伸しながら耐炎化処理し、表1に示す耐炎化繊維束を得た。
ここで、表1において、「第1炉」において耐炎化する工程が第1耐炎化工程に該当し、「第2炉」において耐炎化する工程が第2耐炎化工程に該当する。なお、本発明において第1耐炎化工程および第2耐炎化工程を行う耐炎化炉数に制限は無い。
得られた耐炎化繊維束を、最高温度800℃の窒素雰囲気中において、表1に示す延伸比で延伸しながら予備炭素化処理を行い、予備炭素化繊維束を得た。得られた予備炭素化繊維束を、窒素雰囲気中において、最高温度1500℃、表1に示す延伸比で延伸しながら炭素化処理を行った。得られた炭素繊維束に表面処理およびサイジング剤塗布処理を行って最終的な炭素繊維束としたものの物性を表1に示す。
比較例4においては、予備炭素化繊維束の延伸比が高く糸切れしてしまい、炭素繊維束を得られなかった。
表1から読み取れるとおり、実施例1〜5ではストランド強度が7.6GPa以上の炭素繊維束が得られ、比較例1〜4はストランド強度が7.6GPa以上の炭素繊維束が得られなかった。
(比較例5)
第1耐炎化工程を耐炎化温度250℃、耐炎化時間14.4分の条件を用いて、第2耐炎化工程を耐炎化温度270℃、耐炎化時間20.5分の条件を用いて、空気雰囲気のオーブン中で炭素繊維前駆体繊維束を延伸比1で延伸しながら耐炎化処理して表1の耐炎化繊維束を得る以外は実施例1と同様に行って炭素繊維束を得た。最終的な炭素繊維束としたものの物性を表1に示す。
表1から読み取れるとおり、比較例5ではストランド強度が7.6GPa以上の炭素繊維束が得られなかった。
(比較例6)
炭素繊維前駆体繊維束の単繊維繊度を0.5dtexとし、第1耐炎化工程を耐炎化温度250℃、耐炎化時間12.5分の条件を用いて、第2耐炎化工程を耐炎化温度290℃、耐炎化時間11.5分の条件を用いて、空気雰囲気のオーブン中で炭素繊維前駆体繊維束を延伸比1で延伸しながら耐炎化処理して表1の耐炎化繊維束を得る以外は実施例1と同様に行って炭素繊維束を得た。
さらに、得られた炭素繊維束を用いた炭素繊維複合材料の特性を評価するため、実施例1および比較例6の炭素繊維束について以下の手順で炭素繊維複合材料評価を実施した。まず、混練装置で、テトラグリシジルジアミノジフェニルメタン“スミエポキシ(登録商標)”ELM434(住友化学(株)製)を35質量部、ビスフェノールAジグリシジルエーテル“jER(登録商標)”828(三菱化学(株)製)を35質量部、N−ジグリシジルアニリンGAN(日本化薬(株)製)を30質量部、および、14質量部の“スミカエクセル(登録商標)”5003Pを混練して溶解した後、さらに4,4’−ジアミノジフェニルスルホンを40質量部加えて混練し、炭素繊維強化複合材料用のエポキシ樹脂組成物を作製した。得られたエポキシ樹脂組成物を、ナイフコーターを用いて樹脂目付52g/m2で離型紙上にコーティングし、樹脂フィルムを作製した。この樹脂フィルムを、一方向に引き揃えた炭素繊維束(目付190g/m2)の両側に重ね合せて、ヒートロールを用い、温度100℃、1気圧で加熱加圧しながらエポキシ樹脂組成物を炭素繊維束に含浸させプリプレグを得た。
かかるプリプレグを用いて炭素繊維複合材料を作製し、0°引張強度を評価した。表1から読み取れるとおり、実施例1および比較例6において、炭素繊維束のストランド強度は7.6GPaで同等であったものの、炭素繊維複合材料0°引張強度は、比較例6に比べて実施例1が優れていた。
(比較例7)
第1耐炎化工程を耐炎化温度240℃、耐炎化時間82分の条件を用いて、第2耐炎化工程を耐炎化温度250℃、耐炎化時間85分の条件を用いて、空気雰囲気のオーブン中で炭素繊維前駆体繊維束を延伸比1で延伸しながら耐炎化処理して表1の耐炎化繊維束を得る以外は実施例1と同様に行って炭素繊維束を得た。最終的な炭素繊維束としたものの物性を表1に示す。
表1から読み取れるとおり、比較例7ではストランド強度が7.6GPa以上の炭素繊維束が得られなかった。
(参考例)
市販されている炭素繊維である、東レ株式会社製“トレカ(登録商標)”T1100G(ストランド強度:6.6GPa、ストランド弾性率:324GPa)の結晶配向度、および亀裂進展部凹凸度を評価したところ、それぞれ84%、29nmであった。
Figure 2017137614
なお、表中の「予備炭素化延伸比」「炭素化延伸比」は、それぞれ、予備炭素化工程の延伸倍率、炭素化工程の延伸倍率を意味する。

Claims (7)

  1. 樹脂含浸ストランド引張試験における引張弾性率Eが240〜440GPaであり、かつ単繊維直径dと単繊維ループ法で評価される破断直前のループ幅Wの比d/Wと引張弾性率Eとの積E×d/Wが15.5GPa以上である炭素繊維束。
  2. 単繊維20本に対して評価したE×d/Wのワイブルプロットにおけるワイブル形状係数mが12以上である、請求項1に記載の炭素繊維束。
  3. 単繊維直径が4.5μm以上である、請求項1または2記載の炭素繊維束。
  4. 比重が1.81〜1.85である、請求項1〜3のいずれかに記載の炭素繊維束。
  5. 結晶配向度が81〜93%であり、かつ破断面の亀裂進展部凹凸度Raが30nm以上である炭素繊維で構成される、樹脂含浸ストランド引張試験における引張強度が7.6GPa以上の炭素繊維束。
  6. 結晶配向度が81〜93%であり、かつ破断面の亀裂進展部凹凸度Raが30nm以上である炭素繊維で構成され、樹脂含浸ストランド引張試験における引張強度が7.6GPa以上である、請求項1〜4のいずれかに記載の炭素繊維束。
  7. ポリアクリロニトリル系炭素繊維前駆体繊維束を、赤外スペクトルにおける1370cm−1のピーク強度に対する1453cm−1のピーク強度の比が0.98〜1.10の範囲となるまで8〜25分間耐炎化する第1耐炎化工程を行い、さらに、赤外スペクトルにおける1370cm−1のピーク強度に対する1453cm−1のピーク強度の比が0.70〜0.75の範囲、かつ、赤外スペクトルにおける1370cm−1のピーク強度に対する1254cm−1のピーク強度の比が0.50〜0.65の範囲となるまで5〜14分間耐炎化する第2耐炎化工程と、該耐炎化工程で得たれた繊維束を最高温度500〜1000℃の不活性雰囲気中で延伸倍率を1.16〜1.25として予備炭素化する予備炭素化工程と、該予備炭素化工程で得られた繊維束を最高温度1000〜3000℃の不活性雰囲気中で炭素化する炭素化工程と、該炭素化工程で得られた繊維束を電解表面処理して炭素繊維束を得る炭素繊維束の製造方法。
JP2017000980A 2016-01-28 2017-01-06 炭素繊維束およびその製造方法 Pending JP2017137614A (ja)

Applications Claiming Priority (2)

Application Number Priority Date Filing Date Title
JP2016014035 2016-01-28

Publications (1)

Publication Number Publication Date
JP2017137614A true JP2017137614A (ja) 2017-08-10

Family

ID=59566723

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2017000980A Pending JP2017137614A (ja) 2016-01-28 2017-01-06 炭素繊維束およびその製造方法

Country Status (1)

Country Link
JP (1) JP2017137614A (ja)

Cited By (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2021187160A1 (ja) 2020-03-19 2021-09-23 東レ株式会社 炭素繊維とその製造方法および炭素繊維複合材料
JP2022096210A (ja) * 2020-12-17 2022-06-29 帝人株式会社 炭素繊維の製造方法
WO2023042597A1 (ja) 2021-09-15 2023-03-23 東レ株式会社 炭素繊維束およびその製造方法
JP2024043467A (ja) * 2022-09-16 2024-03-29 株式会社豊田中央研究所 耐炎化繊維束の製造方法、炭素繊維束の製造方法、および耐炎化繊維束

Citations (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2006307407A (ja) * 2005-03-29 2006-11-09 Toray Ind Inc 炭素繊維および、炭素繊維の製造方法
WO2009125832A1 (ja) * 2008-04-11 2009-10-15 東レ株式会社 炭素繊維前駆体繊維および炭素繊維とその製造方法
WO2016068034A1 (ja) * 2014-10-29 2016-05-06 東レ株式会社 炭素繊維束およびその製造方法

Patent Citations (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2006307407A (ja) * 2005-03-29 2006-11-09 Toray Ind Inc 炭素繊維および、炭素繊維の製造方法
WO2009125832A1 (ja) * 2008-04-11 2009-10-15 東レ株式会社 炭素繊維前駆体繊維および炭素繊維とその製造方法
WO2016068034A1 (ja) * 2014-10-29 2016-05-06 東レ株式会社 炭素繊維束およびその製造方法

Cited By (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2021187160A1 (ja) 2020-03-19 2021-09-23 東レ株式会社 炭素繊維とその製造方法および炭素繊維複合材料
JPWO2021187160A1 (ja) * 2020-03-19 2021-09-23
JP7655307B2 (ja) 2020-03-19 2025-04-02 東レ株式会社 炭素繊維とその製造方法および炭素繊維複合材料
US12655542B2 (en) 2020-03-19 2026-06-16 Toray Industries, Inc. Carbon fiber, manufacturing method thereof, and carbon fiber composite material
JP2022096210A (ja) * 2020-12-17 2022-06-29 帝人株式会社 炭素繊維の製造方法
WO2023042597A1 (ja) 2021-09-15 2023-03-23 東レ株式会社 炭素繊維束およびその製造方法
JP2024043467A (ja) * 2022-09-16 2024-03-29 株式会社豊田中央研究所 耐炎化繊維束の製造方法、炭素繊維束の製造方法、および耐炎化繊維束

Similar Documents

Publication Publication Date Title
JP5907321B1 (ja) 炭素繊維束およびその製造方法
JP6950526B2 (ja) 炭素繊維束およびその製造方法
WO2019203088A1 (ja) 炭素繊維束とその製造方法、プリプレグおよび炭素繊維強化複合材料
US12435451B2 (en) Method for manufacturing precursor fiber bundle, method for manufacturing carbon fiber bundle, and carbon fiber bundle
JP2026083281A (ja) 炭素繊維束
JP5561446B1 (ja) 炭素繊維束の製造方法ならびに炭素繊維束
KR102797777B1 (ko) 탄소 섬유 다발 및 그 제조 방법
WO2021187160A1 (ja) 炭素繊維とその製造方法および炭素繊維複合材料
JPS58214534A (ja) 高強伸度炭素繊維束およびその製法
EP4570973A1 (en) Carbon fiber bundle, tow-preg, carbon fiber-reinforced composite material and pressure vessel, and method for producing carbon fiber bundle
JP6359860B2 (ja) 炭素繊維前駆体繊維および炭素繊維前駆体繊維の製造方法
JP6304046B2 (ja) 炭素繊維束およびその製造方法
JP2006283225A (ja) 耐炎化繊維及び炭素繊維の製造方法
JP4754855B2 (ja) 耐炎化繊維の製造方法、炭素繊維の製造方法
WO2025028341A1 (ja) サイジング剤を含有する炭素繊維束、炭素繊維強化複合材料および圧力容器
WO2024232032A1 (ja) 炭素繊維束及び炭素繊維束の製造方法
JP2016125173A (ja) 炭素繊維束およびその製造方法
KR101626223B1 (ko) 탄소 섬유 전구체 섬유용 중합물 및 이를 이용한 탄소 섬유
CN121057855A (zh) 碳纤维束以及碳纤维束的制造方法
JP2004360077A (ja) プリカーサー及び炭素繊維の製造方法
JP2005008995A (ja) プリカーサー、耐炎化繊維、及び炭素繊維の製造方法
JP2004360078A (ja) プリカーサー及び炭素繊維の製造方法
JP2018009274A (ja) 炭素繊維束
JP2005054284A (ja) プリカーサー及び炭素繊維の製造方法

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20191122

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20200826

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20200901

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20201005

A02 Decision of refusal

Free format text: JAPANESE INTERMEDIATE CODE: A02

Effective date: 20210302