JP2017145280A - ポリ乳酸系熱可塑性樹脂組成物およびその成形品 - Google Patents

ポリ乳酸系熱可塑性樹脂組成物およびその成形品 Download PDF

Info

Publication number
JP2017145280A
JP2017145280A JP2016026016A JP2016026016A JP2017145280A JP 2017145280 A JP2017145280 A JP 2017145280A JP 2016026016 A JP2016026016 A JP 2016026016A JP 2016026016 A JP2016026016 A JP 2016026016A JP 2017145280 A JP2017145280 A JP 2017145280A
Authority
JP
Japan
Prior art keywords
weight
polylactic acid
resin
rubber
parts
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2016026016A
Other languages
English (en)
Other versions
JP5954507B1 (ja
Inventor
佑生 柿本
Yuki Kakimoto
佑生 柿本
川口 英一郎
Eiichiro Kawaguchi
英一郎 川口
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Techno UMG Co Ltd
Original Assignee
UMG ABS Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by UMG ABS Ltd filed Critical UMG ABS Ltd
Priority to JP2016026016A priority Critical patent/JP5954507B1/ja
Application granted granted Critical
Publication of JP5954507B1 publication Critical patent/JP5954507B1/ja
Publication of JP2017145280A publication Critical patent/JP2017145280A/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Landscapes

  • Biological Depolymerization Polymers (AREA)
  • Manufacture Of Macromolecular Shaped Articles (AREA)
  • Compositions Of Macromolecular Compounds (AREA)

Abstract

【課題】石油系プラスチックと同等の実用上十分な成形サイクルで成形することができ、曲げ強度、弾性率等の機械的特性、耐熱性、分散性などにも優れる成形品を得ることができるポリ乳酸系熱可塑性樹脂組成物を提供する。【解決手段】ポリ乳酸樹脂(A)65〜90重量部と、ゴム質重合体に1種または2種以上のビニル系単量体をグラフト重合してなるゴム強化樹脂(B)35〜10重量部との合計100重量部に対して、核剤(C)0.1〜3重量部と、セルロースを含む充填材(D)0.1〜40重量部と、分散剤(E)0.1〜4.3重量部とを含有するポリ乳酸系熱可塑性樹脂組成物。【選択図】なし

Description

本発明は、成形サイクルを短縮することができ、生産性に優れると共に、耐熱性、曲げ強度、弾性率等の機械的特性等の物性がバランスよく改善されたポリ乳酸系熱可塑性樹脂組成物に関するものである。本発明はまた、このポリ乳酸系熱可塑性樹脂組成物を成形してなる成形品に関するものである。
従来より地球温暖化の要因として、大気中における炭酸ガス濃度の上昇が指摘され、地球規模での炭酸ガス排出規制の必要性が唱えられている。炭酸ガス排出源としては、生物の呼吸、バクテリアによる腐敗・発酵等も有るが、人間による産業革命以後の石油資源を浪費した経済活動によってもたらされたものと言って過言ではない。
一方で、以前よりカーボンニュートラルとして、炭酸ガスを吸収、固定する植物資源の有効活用が注目されている。即ち、植生によって、炭酸ガスの吸収を図り、将来枯渇が予想される石油資源の代替を図るという動きがある。
プラスチックにおいても、植物を由来原料とするバイオマスプラスチックが開発された。
当初、これらは生分解性樹脂として親環境的な特性を有することで大いに注目され、石油系プラスチックと同等の物性と量産性の可能性を見出すべく、ポリ乳酸樹脂(PLA)の実用化が期待されてきたが、ポリ乳酸樹脂は、既存の石油系プラスチックに比べると成形サイクルが非常に長く、その改良が望まれてきた。
そこで、ポリ乳酸樹脂の成形サイクルの短縮という課題に関して、さまざまな検討が行われている。
例えば、特許文献1には、充填材としてタルクや炭酸カルシウムを配合して、樹脂の結晶化を促す方法が示されている。結晶化した樹脂は耐熱性が上昇する結果として剛性が向上することから、樹脂温度が従来に比べて高温でも金型から離型しやすい。結果として冷却時間の短縮による成形サイクルの改善が見られるが、石油系プラスチックの量産性と比較すると、未だ十分とは言えない。
特許文献2には、結晶核剤の添加が示されている。しかし、これらの結晶核剤の添加においても結晶化時間が長いという問題があり、実用的とは言えない。
特許文献3には、金型温度を高くし、成形後急激に低くするヒート&クール法での成形が示されているが、特殊な温調装置が必要であることと成形時間の短縮に関しても近年の要求を満足し得ず、汎用的な生産手法としては不十分である。
特開2015−81282号公報 特開2005−162867号公報 特開2008−246954号公報
本発明は、上述した従来技術における課題を解決し、石油系プラスチックと同等の実用上十分な成形サイクルで成形することができ、曲げ強度、弾性率等の機械的特性、耐熱性、充填材の分散性などにも優れる成形品を得ることができるポリ乳酸系熱可塑性樹脂組成物と、このポリ乳酸系熱可塑性樹脂組成物を成形してなる成形品を提供することを目的とする。
本発明者らは、従来技術の検証・改良に鋭意努力した結果、ポリ乳酸樹脂を短時間で結晶化させて耐熱性を付与し、成形サイクルを短縮することができると共に、曲げ強度、弾性率等の機械的特性などにも優れる樹脂組成を発見し、本発明に至った。
即ち、本発明の要旨は、ポリ乳酸樹脂(A)65〜90重量部と、ゴム質重合体に1種または2種以上のビニル系単量体をグラフト重合してなるゴム強化樹脂(B)35〜10重量部との合計100重量部(ただし、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計で100重量部)に対して、核剤(C)0.1〜3重量部と、セルロースを含む充填材(D)0.1〜40重量部と、分散剤(E)0.1〜4.3重量部とを含有するポリ乳酸系熱可塑性樹脂組成物、に存する。
本発明の別の要旨は、このような本発明のポリ乳酸系熱可塑性樹脂組成物を成形してなる成形品、に存する。
本発明のポリ乳酸系熱可塑性樹脂組成物は、曲げ強度、弾性率等の機械的特性、耐熱性、充填材の分散性などにバランス良く優れ、しかも、結晶化速度を向上させて成形サイクルを短縮することができ、高生産性が要求される各種筐体や構造部材としての用途に適した素材である。
本発明によれば、このように実用的なポリ乳酸系熱可塑性樹脂組成物を提供することにより、植物系樹脂であるポリ乳酸樹脂の用途を広げ、カーボンニュートラルの理念の実践を促進して、環境負荷の低減に貢献することができる。
以下に本発明の実施の形態を詳細に説明する。
なお、本明細書において、「(メタ)アクリル」は「アクリル」Aと「メタクリル」Bもしくは「アクリル、メタクリル双方を含む共重合体」A+Bを意味する。
また、ポリ乳酸樹脂(A)の重量平均分子量(Mw)や、ゴム強化樹脂(B)のアセトン可溶分の重量平均分子量(Mw)は、いずれも、ゲルパーミエーションクロマトグラフィー(GPC)にてテトラヒドロフラン(THF)に溶解して測定したものをポリスチレン(PS)換算で示したものである。
[ポリ乳酸樹脂(A)]
本発明の樹脂組成物に適用されるポリ乳酸樹脂(A)は、乳酸を直接脱水縮重合する方法、或いはラクチドを開環重合する方法等といった、公知の手段で得る事ができる。
ポリ乳酸樹脂にはL体、D体、DL体の3種の光学異性体が存在し、市販されているポリ乳酸樹脂としては、L体の純度が100%に近いものがあるが、本発明で用いるポリ乳酸樹脂(A)は、結晶化という観点から、L体もしくはD体の光学純度が98%以上のものである。また、本発明の効果を損なわない範囲で、他の共重合成分を含んだ共重合体でも構わない。
ポリ乳酸樹脂(A)に含まれる他の共重合成分としては、エチレングリコール、ブロピレングリコール、ブタンジオール、ヘプタンジオール、ヘキサンジオール、オクタンジオール、ノナンジオ−ル、デカンジオール、1,4−シクロヘキサンジメタノ−ル、ネオペンチルグリコール、グリセリン、ペンタエリスリトール、ビスフェノ−ルA、ポリエチレングリコール、ポリプロピレングリコール、ポリテトラメチレングリコールなどのグリコール化合物;シュウ酸、コハク酸、アジピン酸、セバシン酸、アゼライン酸、ドデカンジオン酸、マロン酸、グルタル酸、シクロヘキサンジカルボン酸、テレフタル酸、イソフタル酸、フタル酸、ナフタレンジカルボン酸、ビス(p−カルボキシフェニル)メタン、アントラセンジカルボン酸、4,4’−ジフェニルエーテルジカルボン酸、5−ナトリウムスルホイソフタル酸、5−テトラブチルホスホニウムイソフタル酸などのジカルボン酸;グリコール酸、ヒドロキシプロピオン酸、ヒドロキシ酪酸、ヒドロキシ吉草酸、ヒドロキ
シカプロン酸、ヒドロキシ安息香酸などのヒドロキシカルボン酸;カプロラクトン、バレロラクトン、プロピオラクトン、ウンデカラクトン、1,5−オキセパン−2−オンなどのラクトン類などを挙げることができる。このような共重合成分の含有量は、ポリ乳酸樹脂(A)中の全単量体成分中通常30モル%以下の含有量とするのが好ましく、10モル%以下であることがより好ましい。
ポリ乳酸樹脂(A)の分子量や分子量分布については、実質的に成形加工が可能であれば特に制限されるものではないが、重量平均分子量としては、通常1万以上、好ましくは5万以上、さらに10万以上であることが望ましい。ポリ乳酸樹脂(A)の重量平均分子量の上限については特に制限はないが、通常40万以下である。
なお、ポリ乳酸樹脂(A)の分子量は、前述の如く、GPC(溶媒THF)にて測定することができるが、ポリ乳酸がペレット状の場合、THFに溶解し難い場合があり、その場合は、クロロホルムに溶解させた後、メタノールを用いてポリマー成分を析出させ、そのポリマー成分を乾燥させたものをTHFに溶解させて可溶分の分子量を測定することができる。また、必要に応じて加温するなどして溶解させることもできる。
上記のポリ乳酸樹脂(A)は1種を単独で用いても良く、2種以上を混合して用いても良い。
このようなポリ乳酸樹脂の具体例としては、例えば、Nature Works社製「NATUREWORKS」、中国海生生物材料公司社製「レヴォダ」などが挙げられ、いずれも本発明に使用することができる。
本発明において、ポリ乳酸系熱可塑性樹脂組成物中のポリ乳酸樹脂(A)の配合量は、ポリ乳酸樹脂(A)と後述のゴム強化樹脂(B)との合計100重量部に対して65〜90重量部(ゴム強化樹脂(B)は10〜35重量部)の範囲であり、好ましくは70〜90重量部(ゴム強化樹脂(B)は10〜30重量部)、より好ましくは75〜85重量部(ゴム強化樹脂(B)は15〜25重量部)であることが、カーボンニュートラルの観点や、コンパウンド性や耐熱性改善の点において好ましい。この範囲よりも、ポリ乳酸樹脂(A)の配合量が少ないとポリ乳酸樹脂(A)を有効利用する本発明の目的を達成し得ず、多いと成形中にバリ等が発生し易くなり、良好な成形性のもとにポリ乳酸系熱可塑性樹脂成形品を得ることができなくなる。
[ゴム強化樹脂(B)]
本発明で使用するゴム強化樹脂(B)は、ゴム質重合体にシアン化ビニル系単量体、芳香族ビニル系単量体、(メタ)アクリル酸エステル系単量体等のビニル系単量体の少なくとも1種をグラフト重合してなるものであり、一般にABS、ASA、AES、MBS等で表現される。
ゴム強化樹脂(B)を形成するゴム質重合体としては、例えば、ポリブタジエン、スチレン/ブタジエン共重合体、アクリル酸エステル/ブタジエン共重合体等のブタジエン系ゴムや、スチレン/イソプレン共重合体等の共役ジエン系ゴム;ポリアクリル酸ブチル等のアクリル系ゴム、エチレン/プロピレン共重合体等のオレフィン系ゴム等が挙げられ、これらのうち、耐衝撃性の観点でポリブタジエン系ゴム、アクリル系ゴム、オレフィン系ゴムが好ましく、中でもポリブタジエン系ゴムが好ましい。これらのゴム質重合体は1種を単独で、或いは2種以上を混合して使用することができる。
なお、これらゴム質重合体は、モノマーから使用することができ、ゴム質重合体の構造がコア/シェル構造をとっても良い。例えば、ポリブタジエンをコアにして、アクリル酸エステルをシェルにしたゴム質重合体とすることもできる。
上記のゴム質重合体のゲル含有量は、好ましくは50〜99重量%、より好ましくは60〜95重量%で、特に好ましくは70〜85重量%である。ゲル含有量がこの範囲内であれば、得られるポリ乳酸系熱可塑性樹脂組成物の特性、特に、耐衝撃強度を向上させることができる。
なお、ゴム質重合体のゲル含有量を測定するには、具体的には、秤量したゴム質重合体を、適当な溶剤に室温(23℃)で20時間かけて溶解させ、次いで、100メッシュ金網で分取して、金網上に残った不溶分を60℃で24時間乾燥した後秤量する。分取前のゴム質重合体に対する不溶分の割合(重量%)を求め、ゴム質重合体のゲル含有量とする。ゴム質重合体の溶解に用いる溶剤としては、例えば、ポリブタジエンではトルエンを、ポリブチルアクリレートではアセトンを用いると測定が行いやすい。
また、ゴム質重合体の粒子径は、特に限定されるものではないが、0.1〜1μmが好ましく、0.2〜0.5μmであることがより好ましい。なお、ゴム質重合体の平均粒子径は、グラフト重合前であれば、光学的な方法で測定することができる。また、グラフト重合した後は、染色剤によりゴム質重合体を染色した後に透過型電子顕微鏡(TEM)を用いて平均粒子径を算出することができる。
ゴム強化樹脂(B)は、好ましくは上記のゴム質重合体40〜80重量%の存在下、グラフト重合可能なビニル系単量体成分60〜20重量%をグラフト重合させて得ることができる(ただし、ゴム質重合体と単量体混合物との合計で100重量%とする。)。ここで、ゴム質重合体が上記下限値以上であると、得られるポリ乳酸系熱可塑性樹脂成形品の耐衝撃性が良好となり、また、上記上限値以下であると耐衝撃性や流動性などの低下を防止することができる。
ゴム質重合体にグラフト重合可能なビニル系単量体成分としては、シアン化ビニル系単量体、芳香族ビニル系単量体、メタクリル酸エステル系単量体、アクリル酸エステル系単量体、マレイミド化合物が挙げられ、上記単量体はそれぞれ、1種または2種以上を選択して使用することができる。
シアン化ビニル系単量体としては、アクリロニトリル、メタクリルニトリル等が挙げられ、特にアクリロニトリルが好ましい。また、芳香族ビニル系単量体としては、スチレン、α−メチルスチレン、p−メチルスチレン、ブロムスチレン等が挙げられ、特にスチレン、α−メチルスチレンが好ましい。メタクリル酸エステル系単量体としては、メタクリル酸メチル、メタクリル酸エチル、メタクリル酸プロピル、メタクリル酸ブチルおよびこれらの誘導体等が挙げられ、この中でも特にメタクリル酸メチルが好ましい。アクリル酸エステル系単量体としては、アクリル酸メチル、アクリル酸エチル、アクリル酸プロピル、アクリル酸ブチルおよびこれらの誘導体等が挙げられ、この中でも特にアクリル酸メチルが好ましい。マレイミド化合物としては、N−フェニルマレイミド、N−シクロヘキシルマレイミド等が挙げられる。
また、これらの単量体成分には、場合により官能基により変性された単量体を含んでもよく、このような単量体としては例えば、不飽和カルボン酸として、アクリル酸、メタクリル酸、イタコン酸、フマル酸等が挙げられる。これらは、それぞれ1種を単独で、或いは2種以上を混合して用いることができる。その使用割合は単量体成分の合計100重量%に対して30重量%以下、特に10重量%以下であることが好ましい。
ゴム強化樹脂(B)のゴム質重合体にグラフトするビニル系単量体成分としては、上記例示単量体のうち、特にシアン化ビニル系単量体および芳香族ビニル系単量体の組み合わせ、メタクリル酸エステル系単量体およびアクリル酸エステル系単量体の組み合わせが好ましい。シアン化ビニル系単量体および芳香族ビニル系単量体の組み合わせとして、シアン化ビニル系単量体としてはアクリロニトリルが、芳香族ビニル系単量体としてはスチレンが、特に得られるポリ乳酸系熱可塑性樹脂成形品の耐衝撃性をさらに向上させる点から好ましい。この場合、シアン化ビニル系単量体と芳香族ビニル系単量体の重量組成比は、20/80〜35/65の範囲が好ましく、より好ましくは25/75〜30/70である。この範囲内であることにより、分散性や熱安定性が良好なものとなる。また、メタクリル酸エステル系単量体およびアクリル酸エステル系単量体の組み合わせとして、メタクリル酸エステル系単量体としてはメタクリル酸メチルが、アクリル酸エステル系単量体としてはアクリル酸メチルが、特に得られるポリ乳酸系熱可塑性樹脂成形品の耐衝撃性をさらに向上させると共に、ウエルド外観を向上させ、さらに冷却時間を短縮できる点から好ましい。この場合、メタクリル酸エステル系単量体とアクリル酸エステル系単量体の重量組成比は100/0〜50/50が好ましく、さらには99/1〜80/20の範囲である。この範囲内であることにより、ウエルド外観を保持したまま、冷却時間を短縮でき、成形性が良好なものとなる。
なお、ゴム強化樹脂(B)のアセトン可溶分の重量平均分子量は、50,000〜600,000の範囲が好ましく、より好ましくは50,000〜550,000、さらに好ましくは100,000〜450,000の範囲である。ゴム強化樹脂(B)のアセトン可溶分の重量平均分子量が上記下限値以上であることにより、得られるポリ乳酸系熱可塑性樹脂成形品の耐衝撃性が十分なものとなり、また、上記上限値以下であることにより、ポリ乳酸系熱可塑性樹脂組成物の成形加工性が良好となる。なお、アセトン可溶分とは、ゴム質重合体にビニル系単量体をグラフト重合した際に生じるゴム質重合体にグラフト重合していないビニル系単量体の重合体生成物に相当するものである。
また、ゴム強化樹脂(B)のグラフト率((アセトン不溶分重量/ゴム質重合体重量−1)×100)は、15〜120重量%であることが好ましく、さらに20〜85重量%であることがより好ましい。ゴム強化樹脂(B)のグラフト率が上記下限値以上であることにより、ゴム強化樹脂(B)の分散性、得られるポリ乳酸系熱可塑性樹脂成形品の耐衝撃強度が良好となる。また、グラフト率が上記上限値以下であることにより、耐衝撃強度や成形性が良好となる。なお、ゴム質重合体にグラフトしている共重合体は、ゴム質重合体の外部のみならず内部にオクルードした構造であっても良い。
グラフト重合は、公知の乳化重合、懸濁重合、溶液重合、塊状重合により行うことができ、これらの重合方法を組み合わせた方法でもよい。
この際、ゴム強化樹脂(B)中のゴム含有量は、5〜80重量%、特に10〜70重量%の範囲となるように調整することが好ましい。ゴム強化樹脂(B)中のゴム質重合体の含有量が上記下限値以上であることにより、十分な耐衝撃性が得られるようになる。ただし、ゴム含有グラフト共重合体(B)中のゴム質重合体は多くても衝撃強度は低下する傾向にあることから、上記上限値以下であることが好ましい。なお、ゴム強化樹脂(B)中のゴム質重合体の含有量は、赤外分光測定装置を使用することにより測定することができる。
ゴム強化樹脂(B)としては、重合方法や成分組成の異なるゴム強化樹脂(B)の2種以上を混合して用いても良い。
[核剤(C)]
本発明において、ポリ乳酸系熱可塑性樹脂組成物中の核剤(C)の配合量は、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計100重量部に対して0.1〜3重量部の範囲であるが、好ましくは0.5〜2.5重量部、より好ましくは0.5〜2重量部であることが、耐熱性改善の点において好ましい。この範囲よりも、核剤(C)の配合量が少ないとポリ乳酸樹脂(A)を速やかに結晶化させることができず、本発明の目的を達成しない。また、この範囲よりも核剤(C)の配合量が多いとポリ乳酸樹脂(A)を速やかに結晶化させる弊害となり成形サイクルに優れたポリ乳酸系熱可塑性樹脂成形品が得られなくなる。
本発明で使用可能な核剤(C)としては、特に限定するものではなく、例えば、安息香酸ナトリウムなどの有機カルボン酸金属塩、フェニルホスホン酸金属塩、ロジン酸金属塩、燐酸エステル金属塩、フェニルスルホン酸金属塩などのスルホン化化合物の金属塩、カルボン酸アミドなどの有機核剤などが挙げられる。なお、核剤(C)は1種を単独で用いても良く、2種以上を混合して用いても良い。
[セルロースを含む充填材(D)]
本発明において、ポリ乳酸系熱可塑性樹脂組成物中のセルロースを含む充填材(D)の配合量は、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計100重量部に対して1〜40重量部の範囲であるが、好ましくは3〜35重量部、より好ましくは5〜30重量部であることが、耐熱性、成形サイクル性の改善、分散性の点において好ましい。この範囲よりも、充填材(D)の配合量が少ないと成形時の冷却時間が長くなり、本発明の目的を達成しない。また、この範囲よりも充填材(D)の配合量が多いと生産性や分散性に優れたポリ乳酸系熱可塑性樹脂成形品が得られなくなる。
本発明において、充填材(D)として、機械的裁断および化学的処理にて精製された植物由来繊維のセルロースを用いることが必須であり、必要に応じてセルロース以外の針状(ここで、「針状」とは「繊維状」、「棒状」を含む、いわゆる長尺状のものをさす。)、板状、粉状のいずれかのフィラーの1種または2種以上を混合して用いても良い。
なお、ここで「セルロース」とは、天然の植物質から、ヘミセルロースとリグニンを除去したものをさす。「セルロース」の要件として、ヘミセルロースとリグニンを除去することは必須であり、これらを除去していない場合、例えば、単なる木粉などでは、成形サイクルを改善することはできず、また、変色等発色に大きな支障をきたすため、本発明の目的を達成しない場合がある。
セルロースに、その他の充填材として針状、板状、粉状のいずれかのフィラーを混合使用する場合、その他の充填材は、無機フィラーであってもよく、有機フィラーであってもよい。具体的には、無機フィラーとしては、炭素繊維、ガラス繊維、タルク、ウォラストナイト、炭酸カルシウム、シリカなどが挙げられる。有機フィラーとしては、ケナフや竹繊維などの植物由来繊維(これらはヘミセルロースとリグニンを除去したものではなく、セルロースとは区別される。)などが挙げられる。これらの他の充填材は1種のみを用いてもよく、2種以上を併用してもよいが、これらの他の充填材の配合量が多過ぎると、相対的にセルロースの配合量が少なくなって、得られるポリ乳酸系熱可塑性樹脂成形品の曲げ強度や弾性率が低下したり、結晶化の速度が低下する可能性があり、本発明の目的を達成しない場合があるため、その他の充填材を用いる場合は、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計100重量部に対して1〜20重量部の範囲で用い、セルロースが、セルロースを含む充填材(D)の全量に対して50〜100重量%となるように用いることが好ましい。
セルロースを含む充填材(D)の大きさについては、平均粒子径が10〜70μmの範囲であることが好ましく、より好ましくは13〜65μm、さらに好ましくは15〜60μmの範囲であることが、冷却時間短縮の点で好ましい。この平均粒子径範囲の外になると、冷却時間が長くなり、本発明の目的を達成し得ない場合がある。
なお、充填材(D)の平均粒子径とは、当該充填材(D)を2枚の平行な板で挟んだ場合に2枚の板の距離が最も大きくなる部分の長さをいい、セルロースについてはD50のメディアン径の値をさす。また、粉状(粒状)フィラーの場合は粒子径をさし、針状のフィラーの場合、その長尺部分の長さをさす。更に板状のフィラーの場合、板面の最も長い部分の長さをさす。
また、2種以上の充填材を併用した場合は、各々の平均粒子径とその配合量とで全体の充填材(D)の平均粒子径を求めることができる。例えば、2種の充填材を混合使用した場合一方の充填材の配合量をd1、平均粒子径をd1’、他方の充填材の配合量をd2、平均粒子径をd2’とすると、全体の充填材(D)の平均粒子径は、下記式で算出される。
平均粒子径=(d1×d1’+d2×d2’)/(d1+d2)
セルロース単体での大きさについては、平均粒子径が10〜70μmの範囲であることが好ましく、より好ましくは15〜60μm、さらに好ましくは25〜45μmの範囲であることが、冷却時間短縮の点で好ましい。この平均粒子径の範囲外になると、冷却時間が長くなり、本発明の目的を達し得ない場合がある。
[分散剤(E)]
本発明において、ポリ乳酸系熱可塑性樹脂組成物中の分散剤(E)の配合量は、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計100重量部に対して0.1〜4.3重量部の範囲であるが、好ましくは0.1〜3重量部、より好ましくは0.1〜2.5重量部であることが、耐熱性改善、分散性の点において好ましい。この範囲よりも、分散剤(E)の配合量が少なくても多くても、分散効果が不十分であり、また、成形時の冷却時間が長くなる可能性があり、本発明の目的を達成しない。
本発明で使用可能な分散剤(E)としては、特に限定するものではなく、グリセリン脂肪酸エステル、ポリグリセリン脂肪酸エステル、ソルビタン脂肪酸エステル、ポリオキシエチレン・ソルビタン脂肪酸エステル、エチレングリコール脂肪酸エステル、ポリエチレングリコールジベンゾエート、カプリル酸モノグリセライドジアセテート、モンタン酸エステルなどのエステル類、エチレン・ビス脂肪酸アミド、エチレン・ビスステアリン酸アミド、高級脂肪酸ポリアミドなどのアミド化合物、ステアリン酸亜鉛、ステアリン酸マグネシウム、ステアリン酸リチウム、ステアリン酸カルシウム、燐酸亜鉛、燐酸マグネシウム、燐酸リチウム、燐酸カルシウムなどの金属塩、硬化ヒマシ油などの植物由来油などが挙げられ、特に、グリセリン脂肪酸エステル、燐酸カルシウムが好ましい。
なお、分散剤(E)は、1種を単独で用いてもよく、2種以上を混合して用いてもよいが、冷却時間の短縮の観点から、金属塩の1種以上とそれ以外の分散剤の1種以上を混合して用いることが好ましい。特に、グリセリン脂肪酸エステルと燐酸カルシウムとを併用することが冷却時間の短縮やウエルド外観が優れることから好ましい。
このように金属塩の1種以上とそれ以外の分散剤の1種以上を併用する場合、分散剤(E)の合計に占める金属塩の割合が5〜50重量%、特に7〜35重量%となるように用いることが耐加水分解性の点で好ましい。
[その他の成分]
本発明のポリ乳酸系熱可塑性樹脂組成物には、上記ポリ乳酸樹脂(A)、ゴム強化樹脂(B)、核剤(C)、セルロースを含む充填材(D)、分散剤(E)の他、更に各種の添加剤やその他の樹脂を配合することができる。この場合、各種添加剤としては、公知の酸化防止剤、紫外線吸収剤、滑剤、可塑剤、安定剤、離型剤、帯電防止剤、着色剤(顔料、染料など)、難燃剤(ハロゲン系難燃剤、リン系難燃剤、アンチモン化合物など)、ドリップ防止剤、抗菌剤、防カビ剤、シリコ−ンオイル、カップリング剤、耐加水分解防止剤などの1種または2種以上が挙げられる。
また、その他の樹脂としては、HIPS樹脂などのゴム強化スチレン系樹脂、その他に、AS樹脂、ポリスチレン樹脂、ポリカーボネート樹脂、ナイロン樹脂、メタクリル樹脂、ポリ塩化ビニル樹脂、ポリブチレンテレフタレート樹脂、ポリエチレンテレフタレート樹脂、ポリフェニレンエーテル樹脂、ポリエチレン樹脂、ポリエチレンナフタレート樹脂、ポリプロピレン樹脂、ポリプロピレンテレフタレート樹脂、ポリフェニレンサルファイド樹脂、ポリアセタール樹脂、ポリイミド樹脂、フェノール樹脂、メラミン樹脂、シリコーン樹脂、不飽和ポリエステル樹脂、エポキシ樹脂などが挙げられる。また、これらを2種類以上ブレンドしたものでも良く、さらに、相溶化剤や官能基などにより変性された上記樹脂を配合してもよい。
ただし、本発明のポリ乳酸系熱可塑性樹脂組成物において、上述のその他の樹脂は、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計100重量部に対して50重量部以下、特に30重量部以下であることが、ポリ乳酸樹脂(A)の有効利用の面で好ましい。
[ポリ乳酸系熱可塑性樹脂組成物の製造および成形]
本発明のポリ乳酸系熱可塑性樹脂組成物をペレット化する方法としては、特に制限はなく、例えば、二軸押出機、バンバリーミキサー、加熱ロール等を用いることができるが、中でも二軸押出機による溶融混練が好ましく、必要に応じて、サイドフィードなどにより樹脂やその他の添加剤を配合することもできる。
本発明のポリ乳酸系熱可塑性樹脂組成物は、射出成形、ブロー成形、シート成形、真空成形などの通常の成形方法によって、各種成形品に成形することができるが、その成形法としては特に射出成形が好適である。
得られる成形品の用途としては特に制限はないが、家電関連では、冷蔵庫や洗濯機といった白物家電のハウジング部材や携帯電話の筐体、充電台など、自動車関連では、トランク内の敷板、タイヤカバー、フロアボックスなどに好適に用いることができる。
なお、本発明のポリ乳酸系熱可塑性樹脂組成物の各成分を調製する際、或いはこれらの成分を混合、混練、成形する際などに発生する樹脂屑等は、そのままの状態もしくは、場合によって破砕して溶融再生処理に供することができる。この場合、成形中に回収することも可能であるが、別途回収しておいて、上述のペレットの製造工程において、原料として混合使用することも可能である。
以下に、合成例、実施例、参考例および比較例を挙げて本発明をより具体的に説明するが、本発明は、その要旨を超えない限り、以下の実施例に何ら制限されるものではない。
なお、以下において、「部」は「重量部」を意味するものとする。
重量平均分子量は、東ソー(株)製:GPC(ゲル・パーミエーション・クロマトグラフィー、溶媒;THF)を用いた標準PS(ポリスチレン)換算法にて測定した。ゴム質重合体の平均粒子径は、日機装(株)製:Microtrac Model:9230UPAを用いて動的光散乱法により求めた。
単量体の重量組成比率は、(株)堀場製作所製:FT−IRを使用して求めた。
[ポリ乳酸樹脂(A)]
ポリ乳酸樹脂(a−1):ポリ乳酸樹脂(L体/D体=98/2(重量比)、
重量平均分子量=140,000、融点=171℃)
[ゴム強化樹脂(B)]
<合成例1:ゴム含有グラフト共重合体(b−1)の製造>
以下の配合にて、乳化重合法によりゴム含有グラフト共重合体を合成した。
〔配合〕
スチレン(ST) 25部
アクリロニトリル(AN) 10部
ポリブタジエンラテックス 65部(固形分として)
不均化ロジン酸カリウム 1部
水酸化カリウム 0.03部
ターシャリードデシルメルカプタン(t−DM) 0.04部
クメンハイドロパーオキサイド 0.3部
硫酸第一鉄 0.007部
ピロリン酸ナトリウム 0.1部
結晶ブドウ糖 0.3部
蒸留水 190部
オートクレーブに蒸留水、不均化ロジン酸カリウム、水酸化カリウムおよびポリブタジエンラテックス(ゲル含有量80重量%、平均粒子径0.3μm)を仕込み、60℃に加熱後、硫酸第一鉄、ピロリン酸ナトリウム、結晶ブドウ糖を添加し、60℃に保持したままST、AN、t−DMおよびクメンハイドロパーオキサイドを2時間かけて連続添加し、その後70℃に昇温して1時間保って反応を完結した。かかる反応によって得たABSラテックスに酸化防止剤を添加し、その後硫酸により凝固させ、十分水洗後、乾燥してABSグラフト共重合体(b−1)を得た。
<合成例2:ゴム含有グラフト共重合体(b−2)の製造>
合成例1の原料配合において、ゴム質重合体としてゲル含有量97重量%であるポリブタジエン(平均粒子径0.3μm)50部(固形分として)を用い、単量体としてスチレン(ST)37部とアクリロニトリル(AN)13部を反応させたこと以外は、合成例1と同様にしてグラフト重合を行い、ABSグラフト共重合体(b−2)を得た。
<合成例3:ゴム含有グラフト共重合体(b−1−3)の製造>
合成例1の原料配合において、ゴム質重合体としてポリアクリル酸ブチル(ゲル含有量65重量%、平均粒子径0.34μm)60部(固形分として)を用い、単量体としてメタクリル酸メチル(MMA)36部、アクリル酸メチル(MA)4部を反応させたこと以外は、合成例1と同様にグラフト重合を行いグラフト共重合体(b−3)を得た。
合成例1,2,3で製造したゴム含有グラフト共重合体のゴム含有量、単量体の重量組成比率、グラフト率、およびアセトン可溶分の重量平均分子量を測定したところ、以下の通りであった。
ゴム含有グラフト共重合体(b−1):ゴム含有量=66.2重量%
AN/ST=28/72
グラフト率=40重量%
重量平均分子量(Mw)=154,000
ゴム含有グラフト共重合体(b−2):ゴム含有量=52.4重量%
AN/ST=26/74
グラフト率=57重量%
重量平均分子量(Mw)=145,000
ゴム含有グラフト共重合体(b−3):ゴム含有量=62.3重量%
MMA/MA=90/10
グラフト率=35重量%
重量平均分子量(Mw)=70,000
[その他の添加剤]
核剤(C)、充填材(D)、分散剤(E)については、下記のものを使用した。
<核剤(C)>
核剤(c−1):日産化学(株)社製「エコプロモートPPA−ZN」(フェニルスルホン酸亜鉛(II))
<充填材(D)>
フィラー(d−1):日本製紙(株)社製「W−100GK」(セルロース 平均粒子径37μm 機械的裁断)
フィラー(d−2):日本製紙(株)社製「W50GK」(セルロース 平均粒子径45μm 機械的裁断)
フィラー(d−3):日本製紙(株)社製「W400G」(セルロース 平均粒子径25μm 化学的処理)
フィラー(d−4):日本製紙(株)社製「W−100Y」(セルロース 平均粒子径37μm 化学的処理)
フィラー(d−5):富士タルク工業(株)社製「TP−A25」(タルク(板状)、平均粒子径5μm,板の縦横比2.0)
フィラー(d−6):AMERICANWOOD FIBERS社製「Wood Flour12020」(木粉、平均粒子径117μm)
<分散剤(E)>
分散剤(e−1):太陽化学(株)社製「VR−02」(グリセリン脂肪酸エステル系界面活性剤)
分散剤(e−2):丸尾カルシウム(株)社製「HAP−08NP」(燐酸カルシウム)
[ポリ乳酸系熱可塑性樹脂組成物ペレットの製造および評価]
上記の各成分を表1,2に示す配合割合で混合し、更に、安定剤として、日清紡(株)社製「カルボジライトHMV−8CA」0.3部と共に混合した後、200〜240℃で2軸押出機(日本製鋼所製「TEX−30α」)にて溶融混合し、ペレット化することにより、ポリ乳酸系熱可塑性樹脂組成物のペレットを作製した。
これらの樹脂ペレットを2オンス射出成形機(東芝(株)製)で200〜220℃にて成形し、曲げ強度、曲げ弾性率、耐熱性(荷重たわみ温度)を下記方法で測定した。
曲げ強度(MPa):ISO 178(常温)
曲げ弾性率(MPa):ISO 178(常温)
荷重たわみ温度(℃):ISO 75(測定荷重0.45MPa)
また、以下の方法で冷却時間を調べると共に、生産性、分散性を評価した。
冷却時間:樹脂ペレットを2オンス射出成形機(東芝(株)製)で200〜220℃にて成形した際に、保圧終了後、金型冷却が開始されてから成形品を金型から取り出すまでの時間を冷却時間とした。
生産性:粉原料を2軸押出機(日本製鋼所製)で200〜220℃にてコンパウンドした際に、(1)ホッパー内にある原料の棚付き性、(2)ストランド引取り性、(3)ペレタイザーによるカッティング性を生産性とし、(1)〜(3)の項目中悪い結果となった数を、下記基準で評価し、◎、○を実用性があると判断した。
◎:上記(1)〜(3)項目中該当数:0
○:上記(1)〜(3)項目中該当数:1
△:上記(1)〜(3)項目中該当数:2
×:上記(1)〜(3)項目中該当数:3
分散性:射出成形機(日本製鋼所製)で成形して得た成形品の表面外観の状態(ムラ)を分散性として下記基準で評価し、◎、○を実用性があると判断した。
◎:表面外観にムラ無し
○:表面外観に若干ムラ有り
×:表面外観全体にムラ有り
[実施例、参考例および比較例]
表1,2に、実施例1〜11、参考例1,2、および比較例1〜8の結果を示した。
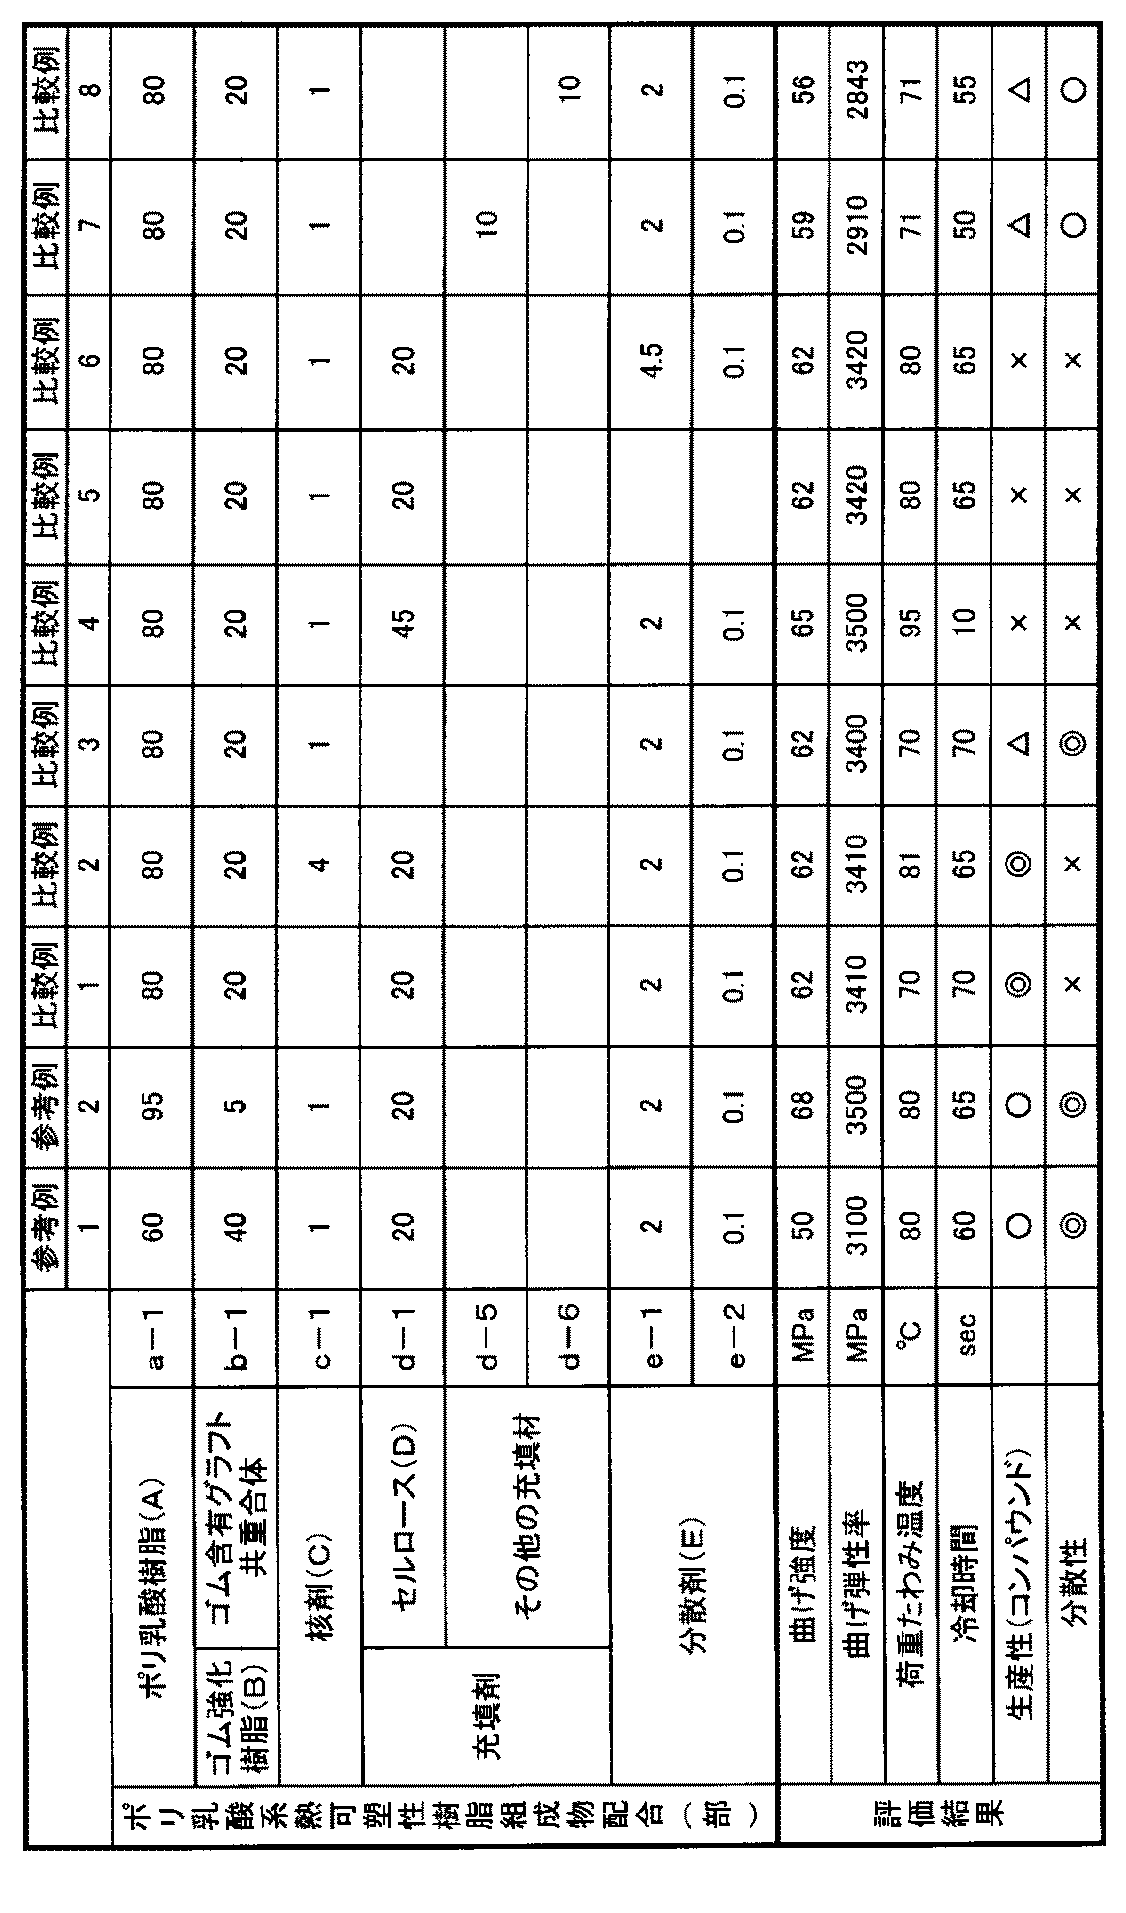
Figure 2017145280
Figure 2017145280
[考察]
表1,2から明らかなように、本発明の請求項の要件を満たす実施例1〜11のポリ乳酸系熱可塑性樹脂組成物は、成形サイクルが短く、機械的特性、耐熱性などにも優れる成形品を得ることができる。
これに対して、核剤(C)を含まない比較例1では、冷却時間が長く、耐熱性も著しく劣る。逆に核剤(C)を多く含んだ比較例2でも冷却時間に改善が見られず、耐熱性も著しく劣る。充填材(D)を含まない比較例3では、冷却時間が長く、耐熱性にも劣る。逆に、充填材(D)を多く含んだ比較例4では、冷却時間の改善は見られるが、生産性と分散性が低下することから実用的とは言えない。分散剤(E)を含まない比較例5では、分散効果が不十分となる。逆に分散剤(E)を多く含んだ比較例6でも分散効果が不十分となる。いずれの場合も冷却時間が長い。比較例7、8のように、充填材(D)を用いても、タルクや木粉単独添加でセルロースを用いていないと、冷却時間を短縮し得ず、耐熱性も低い。なお、参考例1ではポリ乳酸樹脂(A)が少なく、ゴム強化樹脂(B)の比率が多く、ポリ乳酸樹脂(A)の結晶化が阻害されているため、冷却時間が長い結果となっている。参考例2ではポリ乳酸樹脂(A)が多いことにより結晶化に要する冷却時間が長くなる結果となっている。
本発明のポリ乳酸系熱可塑性樹脂組成物は、成形サイクルが短く、生産性に優れ、その成形品は、耐熱性、曲げ強度、弾性率等の機械的特性等のバランスにも優れている。本発明のポリ乳酸系熱可塑性樹脂組成物を成形してなる成形品は、例えば、各種筐体や構造部材としての用途に適した素材であり、市場のニーズに合わせて多彩な用途に使用することができ、その工業的有用性は非常に高い上に、環境負荷の低減にも有効である。
本発明は、成形サイクルを短縮することができ、生産性に優れると共に、耐熱性、曲げ強度、弾性率等の機械的特性等の物性がバランスよく改善されたポリ乳酸系熱可塑性樹脂組成物に関するものである。本発明はまた、このポリ乳酸系熱可塑性樹脂組成物を成形してなる成形品に関するものである。
従来より地球温暖化の要因として、大気中における炭酸ガス濃度の上昇が指摘され、地球規模での炭酸ガス排出規制の必要性が唱えられている。炭酸ガス排出源としては、生物の呼吸、バクテリアによる腐敗・発酵等も有るが、人間による産業革命以後の石油資源を浪費した経済活動によってもたらされたものと言って過言ではない。
一方で、以前よりカーボンニュートラルとして、炭酸ガスを吸収、固定する植物資源の有効活用が注目されている。即ち、植生によって、炭酸ガスの吸収を図り、将来枯渇が予想される石油資源の代替を図るという動きがある。
プラスチックにおいても、植物を由来原料とするバイオマスプラスチックが開発された。
当初、これらは生分解性樹脂として親環境的な特性を有することで大いに注目され、石油系プラスチックと同等の物性と量産性の可能性を見出すべく、ポリ乳酸樹脂(PLA)の実用化が期待されてきたが、ポリ乳酸樹脂は、既存の石油系プラスチックに比べると成形サイクルが非常に長く、その改良が望まれてきた。
そこで、ポリ乳酸樹脂の成形サイクルの短縮という課題に関して、さまざまな検討が行われている。
例えば、特許文献1には、充填材としてタルクや炭酸カルシウムを配合して、樹脂の結晶化を促す方法が示されている。結晶化した樹脂は耐熱性が上昇する結果として剛性が向上することから、樹脂温度が従来に比べて高温でも金型から離型しやすい。結果として冷却時間の短縮による成形サイクルの改善が見られるが、石油系プラスチックの量産性と比較すると、未だ十分とは言えない。
特許文献2には、結晶核剤の添加が示されている。しかし、これらの結晶核剤の添加においても結晶化時間が長いという問題があり、実用的とは言えない。
特許文献3には、金型温度を高くし、成形後急激に低くするヒート&クール法での成形が示されているが、特殊な温調装置が必要であることと成形時間の短縮に関しても近年の要求を満足し得ず、汎用的な生産手法としては不十分である。
特開2015−81282号公報 特開2005−162867号公報 特開2008−246954号公報
本発明は、上述した従来技術における課題を解決し、石油系プラスチックと同等の実用上十分な成形サイクルで成形することができ、曲げ強度、弾性率等の機械的特性、耐熱性、充填材の分散性などにも優れる成形品を得ることができるポリ乳酸系熱可塑性樹脂組成物と、このポリ乳酸系熱可塑性樹脂組成物を成形してなる成形品を提供することを目的とする。
本発明者らは、従来技術の検証・改良に鋭意努力した結果、ポリ乳酸樹脂を短時間で結晶化させて耐熱性を付与し、成形サイクルを短縮することができると共に、曲げ強度、弾性率等の機械的特性などにも優れる樹脂組成を発見し、本発明に至った。
即ち、本発明の要旨は、ポリ乳酸樹脂(A)65〜90重量部と、ゴム質重合体に1種または2種以上のビニル系単量体をグラフト重合してなるゴム強化樹脂(B)35〜10重量部との合計100重量部(ただし、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計で100重量部)に対して、核剤(C)0.1〜3重量部と、セルロース(D)0.1〜40重量部と、分散剤(E)0.1〜4.3重量部とを含有するポリ乳酸系熱可塑性樹脂組成物、に存する。
本発明の別の要旨は、このような本発明のポリ乳酸系熱可塑性樹脂組成物を成形してなる成形品、に存する。
本発明のポリ乳酸系熱可塑性樹脂組成物は、曲げ強度、弾性率等の機械的特性、耐熱性、充填材の分散性などにバランス良く優れ、しかも、結晶化速度を向上させて成形サイクルを短縮することができ、高生産性が要求される各種筐体や構造部材としての用途に適した素材である。
本発明によれば、このように実用的なポリ乳酸系熱可塑性樹脂組成物を提供することにより、植物系樹脂であるポリ乳酸樹脂の用途を広げ、カーボンニュートラルの理念の実践を促進して、環境負荷の低減に貢献することができる。
以下に本発明の実施の形態を詳細に説明する。
なお、本明細書において、「(メタ)アクリル」は「アクリル」Aと「メタクリル」Bもしくは「アクリル、メタクリル双方を含む共重合体」A+Bを意味する。
また、ポリ乳酸樹脂(A)の重量平均分子量(Mw)や、ゴム強化樹脂(B)のアセトン可溶分の重量平均分子量(Mw)は、いずれも、ゲルパーミエーションクロマトグラフィー(GPC)にてテトラヒドロフラン(THF)に溶解して測定したものをポリスチレン(PS)換算で示したものである。
[ポリ乳酸樹脂(A)]
本発明の樹脂組成物に適用されるポリ乳酸樹脂(A)は、乳酸を直接脱水縮重合する方法、或いはラクチドを開環重合する方法等といった、公知の手段で得る事ができる。
ポリ乳酸樹脂にはL体、D体、DL体の3種の光学異性体が存在し、市販されているポリ乳酸樹脂としては、L体の純度が100%に近いものがあるが、本発明で用いるポリ乳酸樹脂(A)は、結晶化という観点から、L体もしくはD体の光学純度が98%以上のものである。また、本発明の効果を損なわない範囲で、他の共重合成分を含んだ共重合体でも構わない。
ポリ乳酸樹脂(A)に含まれる他の共重合成分としては、エチレングリコール、ブロピレングリコール、ブタンジオール、ヘプタンジオール、ヘキサンジオール、オクタンジオール、ノナンジオ−ル、デカンジオール、1,4−シクロヘキサンジメタノ−ル、ネオペンチルグリコール、グリセリン、ペンタエリスリトール、ビスフェノ−ルA、ポリエチレングリコール、ポリプロピレングリコール、ポリテトラメチレングリコールなどのグリコール化合物;シュウ酸、コハク酸、アジピン酸、セバシン酸、アゼライン酸、ドデカンジオン酸、マロン酸、グルタル酸、シクロヘキサンジカルボン酸、テレフタル酸、イソフタル酸、フタル酸、ナフタレンジカルボン酸、ビス(p−カルボキシフェニル)メタン、アントラセンジカルボン酸、4,4’−ジフェニルエーテルジカルボン酸、5−ナトリウムスルホイソフタル酸、5−テトラブチルホスホニウムイソフタル酸などのジカルボン酸;グリコール酸、ヒドロキシプロピオン酸、ヒドロキシ酪酸、ヒドロキシ吉草酸、ヒドロキ
シカプロン酸、ヒドロキシ安息香酸などのヒドロキシカルボン酸;カプロラクトン、バレロラクトン、プロピオラクトン、ウンデカラクトン、1,5−オキセパン−2−オンなどのラクトン類などを挙げることができる。このような共重合成分の含有量は、ポリ乳酸樹脂(A)中の全単量体成分中通常30モル%以下の含有量とするのが好ましく、10モル%以下であることがより好ましい。
ポリ乳酸樹脂(A)の分子量や分子量分布については、実質的に成形加工が可能であれば特に制限されるものではないが、重量平均分子量としては、通常1万以上、好ましくは5万以上、さらに10万以上であることが望ましい。ポリ乳酸樹脂(A)の重量平均分子量の上限については特に制限はないが、通常40万以下である。
なお、ポリ乳酸樹脂(A)の分子量は、前述の如く、GPC(溶媒THF)にて測定することができるが、ポリ乳酸がペレット状の場合、THFに溶解し難い場合があり、その場合は、クロロホルムに溶解させた後、メタノールを用いてポリマー成分を析出させ、そのポリマー成分を乾燥させたものをTHFに溶解させて可溶分の分子量を測定することができる。また、必要に応じて加温するなどして溶解させることもできる。
上記のポリ乳酸樹脂(A)は1種を単独で用いても良く、2種以上を混合して用いても良い。
このようなポリ乳酸樹脂の具体例としては、例えば、Nature Works社製「NATUREWORKS」、中国海生生物材料公司社製「レヴォダ」などが挙げられ、いずれも本発明に使用することができる。
本発明において、ポリ乳酸系熱可塑性樹脂組成物中のポリ乳酸樹脂(A)の配合量は、ポリ乳酸樹脂(A)と後述のゴム強化樹脂(B)との合計100重量部に対して65〜90重量部(ゴム強化樹脂(B)は10〜35重量部)の範囲であり、好ましくは70〜90重量部(ゴム強化樹脂(B)は10〜30重量部)、より好ましくは75〜85重量部(ゴム強化樹脂(B)は15〜25重量部)であることが、カーボンニュートラルの観点や、コンパウンド性や耐熱性改善の点において好ましい。この範囲よりも、ポリ乳酸樹脂(A)の配合量が少ないとポリ乳酸樹脂(A)を有効利用する本発明の目的を達成し得ず、多いと成形中にバリ等が発生し易くなり、良好な成形性のもとにポリ乳酸系熱可塑性樹脂成形品を得ることができなくなる。
[ゴム強化樹脂(B)]
本発明で使用するゴム強化樹脂(B)は、ゴム質重合体にシアン化ビニル系単量体、芳香族ビニル系単量体、(メタ)アクリル酸エステル系単量体等のビニル系単量体の少なくとも1種をグラフト重合してなるものであり、一般にABS、ASA、AES、MBS等で表現される。
ゴム強化樹脂(B)を形成するゴム質重合体としては、例えば、ポリブタジエン、スチレン/ブタジエン共重合体、アクリル酸エステル/ブタジエン共重合体等のブタジエン系ゴムや、スチレン/イソプレン共重合体等の共役ジエン系ゴム;ポリアクリル酸ブチル等のアクリル系ゴム、エチレン/プロピレン共重合体等のオレフィン系ゴム等が挙げられ、これらのうち、耐衝撃性の観点でポリブタジエン系ゴム、アクリル系ゴム、オレフィン系ゴムが好ましく、中でもポリブタジエン系ゴムが好ましい。これらのゴム質重合体は1種を単独で、或いは2種以上を混合して使用することができる。
なお、これらゴム質重合体は、モノマーから使用することができ、ゴム質重合体の構造がコア/シェル構造をとっても良い。例えば、ポリブタジエンをコアにして、アクリル酸エステルをシェルにしたゴム質重合体とすることもできる。
上記のゴム質重合体のゲル含有量は、好ましくは50〜99重量%、より好ましくは60〜95重量%で、特に好ましくは70〜85重量%である。ゲル含有量がこの範囲内であれば、得られるポリ乳酸系熱可塑性樹脂組成物の特性、特に、耐衝撃強度を向上させることができる。
なお、ゴム質重合体のゲル含有量を測定するには、具体的には、秤量したゴム質重合体を、適当な溶剤に室温(23℃)で20時間かけて溶解させ、次いで、100メッシュ金網で分取して、金網上に残った不溶分を60℃で24時間乾燥した後秤量する。分取前のゴム質重合体に対する不溶分の割合(重量%)を求め、ゴム質重合体のゲル含有量とする。ゴム質重合体の溶解に用いる溶剤としては、例えば、ポリブタジエンではトルエンを、ポリブチルアクリレートではアセトンを用いると測定が行いやすい。
また、ゴム質重合体の粒子径は、特に限定されるものではないが、0.1〜1μmが好ましく、0.2〜0.5μmであることがより好ましい。なお、ゴム質重合体の平均粒子径は、グラフト重合前であれば、光学的な方法で測定することができる。また、グラフト重合した後は、染色剤によりゴム質重合体を染色した後に透過型電子顕微鏡(TEM)を用いて平均粒子径を算出することができる。
ゴム強化樹脂(B)は、好ましくは上記のゴム質重合体40〜80重量%の存在下、グラフト重合可能なビニル系単量体成分60〜20重量%をグラフト重合させて得ることができる(ただし、ゴム質重合体と単量体混合物との合計で100重量%とする。)。ここで、ゴム質重合体が上記下限値以上であると、得られるポリ乳酸系熱可塑性樹脂成形品の耐衝撃性が良好となり、また、上記上限値以下であると耐衝撃性や流動性などの低下を防止することができる。
ゴム質重合体にグラフト重合可能なビニル系単量体成分としては、シアン化ビニル系単量体、芳香族ビニル系単量体、メタクリル酸エステル系単量体、アクリル酸エステル系単量体、マレイミド化合物が挙げられ、上記単量体はそれぞれ、1種または2種以上を選択して使用することができる。
シアン化ビニル系単量体としては、アクリロニトリル、メタクリルニトリル等が挙げられ、特にアクリロニトリルが好ましい。また、芳香族ビニル系単量体としては、スチレン、α−メチルスチレン、p−メチルスチレン、ブロムスチレン等が挙げられ、特にスチレン、α−メチルスチレンが好ましい。メタクリル酸エステル系単量体としては、メタクリル酸メチル、メタクリル酸エチル、メタクリル酸プロピル、メタクリル酸ブチルおよびこれらの誘導体等が挙げられ、この中でも特にメタクリル酸メチルが好ましい。アクリル酸エステル系単量体としては、アクリル酸メチル、アクリル酸エチル、アクリル酸プロピル、アクリル酸ブチルおよびこれらの誘導体等が挙げられ、この中でも特にアクリル酸メチルが好ましい。マレイミド化合物としては、N−フェニルマレイミド、N−シクロヘキシルマレイミド等が挙げられる。
また、これらの単量体成分には、場合により官能基により変性された単量体を含んでもよく、このような単量体としては例えば、不飽和カルボン酸として、アクリル酸、メタクリル酸、イタコン酸、フマル酸等が挙げられる。これらは、それぞれ1種を単独で、或いは2種以上を混合して用いることができる。その使用割合は単量体成分の合計100重量%に対して30重量%以下、特に10重量%以下であることが好ましい。
ゴム強化樹脂(B)のゴム質重合体にグラフトするビニル系単量体成分としては、上記例示単量体のうち、特にシアン化ビニル系単量体および芳香族ビニル系単量体の組み合わせ、メタクリル酸エステル系単量体およびアクリル酸エステル系単量体の組み合わせが好ましい。シアン化ビニル系単量体および芳香族ビニル系単量体の組み合わせとして、シアン化ビニル系単量体としてはアクリロニトリルが、芳香族ビニル系単量体としてはスチレンが、特に得られるポリ乳酸系熱可塑性樹脂成形品の耐衝撃性をさらに向上させる点から好ましい。この場合、シアン化ビニル系単量体と芳香族ビニル系単量体の重量組成比は、20/80〜35/65の範囲が好ましく、より好ましくは25/75〜30/70である。この範囲内であることにより、分散性や熱安定性が良好なものとなる。また、メタクリル酸エステル系単量体およびアクリル酸エステル系単量体の組み合わせとして、メタクリル酸エステル系単量体としてはメタクリル酸メチルが、アクリル酸エステル系単量体としてはアクリル酸メチルが、特に得られるポリ乳酸系熱可塑性樹脂成形品の耐衝撃性をさらに向上させると共に、ウエルド外観を向上させ、さらに冷却時間を短縮できる点から好ましい。この場合、メタクリル酸エステル系単量体とアクリル酸エステル系単量体の重量組成比は100/0〜50/50が好ましく、さらには99/1〜80/20の範囲である。この範囲内であることにより、ウエルド外観を保持したまま、冷却時間を短縮でき、成形性が良好なものとなる。
なお、ゴム強化樹脂(B)のアセトン可溶分の重量平均分子量は、50,000〜600,000の範囲が好ましく、より好ましくは50,000〜550,000、さらに好ましくは100,000〜450,000の範囲である。ゴム強化樹脂(B)のアセトン可溶分の重量平均分子量が上記下限値以上であることにより、得られるポリ乳酸系熱可塑性樹脂成形品の耐衝撃性が十分なものとなり、また、上記上限値以下であることにより、ポリ乳酸系熱可塑性樹脂組成物の成形加工性が良好となる。なお、アセトン可溶分とは、ゴム質重合体にビニル系単量体をグラフト重合した際に生じるゴム質重合体にグラフト重合していないビニル系単量体の重合体生成物に相当するものである。
また、ゴム強化樹脂(B)のグラフト率((アセトン不溶分重量/ゴム質重合体重量−1)×100)は、15〜120重量%であることが好ましく、さらに20〜85重量%であることがより好ましい。ゴム強化樹脂(B)のグラフト率が上記下限値以上であることにより、ゴム強化樹脂(B)の分散性、得られるポリ乳酸系熱可塑性樹脂成形品の耐衝撃強度が良好となる。また、グラフト率が上記上限値以下であることにより、耐衝撃強度や成形性が良好となる。なお、ゴム質重合体にグラフトしている共重合体は、ゴム質重合体の外部のみならず内部にオクルードした構造であっても良い。
グラフト重合は、公知の乳化重合、懸濁重合、溶液重合、塊状重合により行うことができ、これらの重合方法を組み合わせた方法でもよい。
この際、ゴム強化樹脂(B)中のゴム含有量は、5〜80重量%、特に10〜70重量%の範囲となるように調整することが好ましい。ゴム強化樹脂(B)中のゴム質重合体の含有量が上記下限値以上であることにより、十分な耐衝撃性が得られるようになる。ただし、ゴム含有グラフト共重合体(B)中のゴム質重合体は多くても衝撃強度は低下する傾向にあることから、上記上限値以下であることが好ましい。なお、ゴム強化樹脂(B)中のゴム質重合体の含有量は、赤外分光測定装置を使用することにより測定することができる。
ゴム強化樹脂(B)としては、重合方法や成分組成の異なるゴム強化樹脂(B)の2種以上を混合して用いても良い。
[核剤(C)]
本発明において、ポリ乳酸系熱可塑性樹脂組成物中の核剤(C)の配合量は、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計100重量部に対して0.1〜3重量部の範囲であるが、好ましくは0.5〜2.5重量部、より好ましくは0.5〜2重量部であることが、耐熱性改善の点において好ましい。この範囲よりも、核剤(C)の配合量が少ないとポリ乳酸樹脂(A)を速やかに結晶化させることができず、本発明の目的を達成しない。また、この範囲よりも核剤(C)の配合量が多いとポリ乳酸樹脂(A)を速やかに結晶化させる弊害となり成形サイクルに優れたポリ乳酸系熱可塑性樹脂成形品が得られなくなる。
本発明で使用可能な核剤(C)としては、特に限定するものではなく、例えば、安息香酸ナトリウムなどの有機カルボン酸金属塩、フェニルホスホン酸金属塩、ロジン酸金属塩、燐酸エステル金属塩、フェニルスルホン酸金属塩などのスルホン化化合物の金属塩、カルボン酸アミドなどの有機核剤などが挙げられる。なお、核剤(C)は1種を単独で用いても良く、2種以上を混合して用いても良い。
[充填材]
本発明において、ポリ乳酸系熱可塑性樹脂組成物中のセルロース(D)の配合量は、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計100重量部に対して0.1〜40重量部、好ましくは1〜40重量部の範囲であるが、好ましくは3〜35重量部、より好ましくは5〜30重量部であることが、耐熱性、成形サイクル性の改善、分散性の点において好ましい。この範囲よりも、セルロース(D)の配合量が少ないと成形時の冷却時間が長くなり、本発明の目的を達成しない。また、この範囲よりもセルロース(D)の配合量が多いと生産性や分散性に優れたポリ乳酸系熱可塑性樹脂成形品が得られなくなる。
本発明において、充填材として、機械的裁断および化学的処理にて精製された植物由来繊維のセルロース(D)を用いることが必須であり、必要に応じてセルロース(D)以外の針状(ここで、「針状」とは「繊維状」、「棒状」を含む、いわゆる長尺状のものをさす。)、板状、粉状のいずれかのフィラーの1種または2種以上を混合して用いても良い。
なお、ここで「セルロース」とは、天然の植物質から、ヘミセルロースとリグニンを除去したものをさす。「セルロース」の要件として、ヘミセルロースとリグニンを除去することは必須であり、これらを除去していない場合、例えば、単なる木粉などでは、成形サイクルを改善することはできず、また、変色等発色に大きな支障をきたすため、本発明の目的を達成しない場合がある。
セルロース(D)に、その他の充填材として針状、板状、粉状のいずれかのフィラーを混合使用する場合、その他の充填材は、無機フィラーであってもよく、有機フィラーであってもよい。具体的には、無機フィラーとしては、炭素繊維、ガラス繊維、タルク、ウォラストナイト、炭酸カルシウム、シリカなどが挙げられる。有機フィラーとしては、ケナフや竹繊維などの植物由来繊維(これらはヘミセルロースとリグニンを除去したものではなく、セルロース(D)とは区別される。)などが挙げられる。これらの他の充填材は1種のみを用いてもよく、2種以上を併用してもよいが、これらの他の充填材の配合量が多過ぎると、相対的にセルロースの配合量が少なくなって、得られるポリ乳酸系熱可塑性樹脂成形品の曲げ強度や弾性率が低下したり、結晶化の速度が低下する可能性があり、本発明の目的を達成しない場合があるため、その他の充填材を用いる場合は、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計100重量部に対して1〜20重量部の範囲で用い、セルロース(D)が、セルロース(D)を含む充填材の全量に対して50〜100重量%で、セルロース(D)と他の充填材との合計が0.1〜40重量部の範囲となるように用いることが好ましい。
セルロース(D)を含む充填材の大きさについては、平均粒子径が10〜70μmの範囲であることが好ましく、より好ましくは13〜65μm、さらに好ましくは15〜60μmの範囲であることが、冷却時間短縮の点で好ましい。この平均粒子径範囲の外になると、冷却時間が長くなり、本発明の目的を達成し得ない場合がある。
なお、充填材の平均粒子径とは、当該充填材を2枚の平行な板で挟んだ場合に2枚の板の距離が最も大きくなる部分の長さをいい、セルロース(D)についてはD50のメディアン径の値をさす。また、粉状(粒状)フィラーの場合は粒子径をさし、針状のフィラーの場合、その長尺部分の長さをさす。更に板状のフィラーの場合、板面の最も長い部分の長さをさす。
また、2種以上の充填材を併用した場合は、各々の平均粒子径とその配合量とで全体の充填材の平均粒子径を求めることができる。例えば、2種の充填材を混合使用した場合一方の充填材の配合量をd1、平均粒子径をd1’、他方の充填材の配合量をd2、平均粒子径をd2’とすると、全体の充填材の平均粒子径は、下記式で算出される。
平均粒子径=(d1×d1’+d2×d2’)/(d1+d2)
セルロース(D)の大きさについては、平均粒子径が10〜70μmの範囲であることが好ましく、より好ましくは15〜60μm、さらに好ましくは25〜45μmの範囲であることが、冷却時間短縮の点で好ましい。この平均粒子径の範囲外になると、冷却時間が長くなり、本発明の目的を達し得ない場合がある。
[分散剤(E)]
本発明において、ポリ乳酸系熱可塑性樹脂組成物中の分散剤(E)の配合量は、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計100重量部に対して0.1〜4.3重量部の範囲であるが、好ましくは0.1〜3重量部、より好ましくは0.1〜2.5重量部であることが、耐熱性改善、分散性の点において好ましい。この範囲よりも、分散剤(E)の配合量が少なくても多くても、分散効果が不十分であり、また、成形時の冷却時間が長くなる可能性があり、本発明の目的を達成しない。
本発明で使用可能な分散剤(E)としては、特に限定するものではなく、グリセリン脂肪酸エステル、ポリグリセリン脂肪酸エステル、ソルビタン脂肪酸エステル、ポリオキシエチレン・ソルビタン脂肪酸エステル、エチレングリコール脂肪酸エステル、ポリエチレングリコールジベンゾエート、カプリル酸モノグリセライドジアセテート、モンタン酸エステルなどのエステル類、エチレン・ビス脂肪酸アミド、エチレン・ビスステアリン酸アミド、高級脂肪酸ポリアミドなどのアミド化合物、ステアリン酸亜鉛、ステアリン酸マグネシウム、ステアリン酸リチウム、ステアリン酸カルシウム、燐酸亜鉛、燐酸マグネシウム、燐酸リチウム、燐酸カルシウムなどの金属塩、硬化ヒマシ油などの植物由来油などが挙げられ、特に、グリセリン脂肪酸エステル、燐酸カルシウムが好ましい。
なお、分散剤(E)は、1種を単独で用いてもよく、2種以上を混合して用いてもよいが、冷却時間の短縮の観点から、金属塩の1種以上とそれ以外の分散剤の1種以上を混合して用いることが好ましい。特に、グリセリン脂肪酸エステルと燐酸カルシウムとを併用することが冷却時間の短縮やウエルド外観が優れることから好ましい。
このように金属塩の1種以上とそれ以外の分散剤の1種以上を併用する場合、分散剤(E)の合計に占める金属塩の割合が5〜50重量%、特に7〜35重量%となるように用いることが耐加水分解性の点で好ましい。
[その他の成分]
本発明のポリ乳酸系熱可塑性樹脂組成物には、上記ポリ乳酸樹脂(A)、ゴム強化樹脂(B)、核剤(C)、セルロース(D)を含む充填材、分散剤(E)の他、更に各種の添加剤やその他の樹脂を配合することができる。この場合、各種添加剤としては、公知の酸化防止剤、紫外線吸収剤、滑剤、可塑剤、安定剤、離型剤、帯電防止剤、着色剤(顔料、染料など)、難燃剤(ハロゲン系難燃剤、リン系難燃剤、アンチモン化合物など)、ドリップ防止剤、抗菌剤、防カビ剤、シリコ−ンオイル、カップリング剤、耐加水分解防止剤などの1種または2種以上が挙げられる。
また、その他の樹脂としては、HIPS樹脂などのゴム強化スチレン系樹脂、その他に、AS樹脂、ポリスチレン樹脂、ポリカーボネート樹脂、ナイロン樹脂、メタクリル樹脂、ポリ塩化ビニル樹脂、ポリブチレンテレフタレート樹脂、ポリエチレンテレフタレート樹脂、ポリフェニレンエーテル樹脂、ポリエチレン樹脂、ポリエチレンナフタレート樹脂、ポリプロピレン樹脂、ポリプロピレンテレフタレート樹脂、ポリフェニレンサルファイド樹脂、ポリアセタール樹脂、ポリイミド樹脂、フェノール樹脂、メラミン樹脂、シリコーン樹脂、不飽和ポリエステル樹脂、エポキシ樹脂などが挙げられる。また、これらを2種類以上ブレンドしたものでも良く、さらに、相溶化剤や官能基などにより変性された上記樹脂を配合してもよい。
ただし、本発明のポリ乳酸系熱可塑性樹脂組成物において、上述のその他の樹脂は、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計100重量部に対して50重量部以下、特に30重量部以下であることが、ポリ乳酸樹脂(A)の有効利用の面で好ましい。
[ポリ乳酸系熱可塑性樹脂組成物の製造および成形]
本発明のポリ乳酸系熱可塑性樹脂組成物をペレット化する方法としては、特に制限はなく、例えば、二軸押出機、バンバリーミキサー、加熱ロール等を用いることができるが、中でも二軸押出機による溶融混練が好ましく、必要に応じて、サイドフィードなどにより樹脂やその他の添加剤を配合することもできる。
本発明のポリ乳酸系熱可塑性樹脂組成物は、射出成形、ブロー成形、シート成形、真空成形などの通常の成形方法によって、各種成形品に成形することができるが、その成形法としては特に射出成形が好適である。
得られる成形品の用途としては特に制限はないが、家電関連では、冷蔵庫や洗濯機といった白物家電のハウジング部材や携帯電話の筐体、充電台など、自動車関連では、トランク内の敷板、タイヤカバー、フロアボックスなどに好適に用いることができる。
なお、本発明のポリ乳酸系熱可塑性樹脂組成物の各成分を調製する際、或いはこれらの成分を混合、混練、成形する際などに発生する樹脂屑等は、そのままの状態もしくは、場合によって破砕して溶融再生処理に供することができる。この場合、成形中に回収することも可能であるが、別途回収しておいて、上述のペレットの製造工程において、原料として混合使用することも可能である。
以下に、合成例、実施例、参考例および比較例を挙げて本発明をより具体的に説明するが、本発明は、その要旨を超えない限り、以下の実施例に何ら制限されるものではない。
なお、以下において、「部」は「重量部」を意味するものとする。
重量平均分子量は、東ソー(株)製:GPC(ゲル・パーミエーション・クロマトグラフィー、溶媒;THF)を用いた標準PS(ポリスチレン)換算法にて測定した。ゴム質重合体の平均粒子径は、日機装(株)製:Microtrac Model:9230UPAを用いて動的光散乱法により求めた。
単量体の重量組成比率は、(株)堀場製作所製:FT−IRを使用して求めた。
[ポリ乳酸樹脂(A)]
ポリ乳酸樹脂(a−1):ポリ乳酸樹脂(L体/D体=98/2(重量比)、
重量平均分子量=140,000、融点=171℃)
[ゴム強化樹脂(B)]
<合成例1:ゴム含有グラフト共重合体(b−1)の製造>
以下の配合にて、乳化重合法によりゴム含有グラフト共重合体を合成した。
〔配合〕
スチレン(ST) 25部
アクリロニトリル(AN) 10部
ポリブタジエンラテックス 65部(固形分として)
不均化ロジン酸カリウム 1部
水酸化カリウム 0.03部
ターシャリードデシルメルカプタン(t−DM) 0.04部
クメンハイドロパーオキサイド 0.3部
硫酸第一鉄 0.007部
ピロリン酸ナトリウム 0.1部
結晶ブドウ糖 0.3部
蒸留水 190部
オートクレーブに蒸留水、不均化ロジン酸カリウム、水酸化カリウムおよびポリブタジエンラテックス(ゲル含有量80重量%、平均粒子径0.3μm)を仕込み、60℃に加熱後、硫酸第一鉄、ピロリン酸ナトリウム、結晶ブドウ糖を添加し、60℃に保持したままST、AN、t−DMおよびクメンハイドロパーオキサイドを2時間かけて連続添加し、その後70℃に昇温して1時間保って反応を完結した。かかる反応によって得たABSラテックスに酸化防止剤を添加し、その後硫酸により凝固させ、十分水洗後、乾燥してABSグラフト共重合体(b−1)を得た。
<合成例2:ゴム含有グラフト共重合体(b−2)の製造>
合成例1の原料配合において、ゴム質重合体としてゲル含有量97重量%であるポリブタジエン(平均粒子径0.3μm)50部(固形分として)を用い、単量体としてスチレン(ST)37部とアクリロニトリル(AN)13部を反応させたこと以外は、合成例1と同様にしてグラフト重合を行い、ABSグラフト共重合体(b−2)を得た。
<合成例3:ゴム含有グラフト共重合体(b−1−3)の製造>
合成例1の原料配合において、ゴム質重合体としてポリアクリル酸ブチル(ゲル含有量65重量%、平均粒子径0.34μm)60部(固形分として)を用い、単量体としてメタクリル酸メチル(MMA)36部、アクリル酸メチル(MA)4部を反応させたこと以外は、合成例1と同様にグラフト重合を行いグラフト共重合体(b−3)を得た。
合成例1,2,3で製造したゴム含有グラフト共重合体のゴム含有量、単量体の重量組成比率、グラフト率、およびアセトン可溶分の重量平均分子量を測定したところ、以下の通りであった。
ゴム含有グラフト共重合体(b−1):ゴム含有量=66.2重量%
AN/ST=28/72
グラフト率=40重量%
重量平均分子量(Mw)=154,000
ゴム含有グラフト共重合体(b−2):ゴム含有量=52.4重量%
AN/ST=26/74
グラフト率=57重量%
重量平均分子量(Mw)=145,000
ゴム含有グラフト共重合体(b−3):ゴム含有量=62.3重量%
MMA/MA=90/10
グラフト率=35重量%
重量平均分子量(Mw)=70,000
[その他の添加剤]
核剤(C)、充填材、分散剤(E)については、下記のものを使用した。
<核剤(C)>
核剤(c−1):日産化学(株)社製「エコプロモートPPA−ZN」(フェニルスルホン酸亜鉛(II))
<充填材>
フィラー(d−1):日本製紙(株)社製「W−100GK」(セルロース 平均粒子径37μm 機械的裁断)
フィラー(d−2):日本製紙(株)社製「W50GK」(セルロース 平均粒子径45μm 機械的裁断)
フィラー(d−3):日本製紙(株)社製「W400G」(セルロース 平均粒子径25μm 化学的処理)
フィラー(d−4):日本製紙(株)社製「W−100Y」(セルロース 平均粒子径37μm 化学的処理)
フィラー(d−5):富士タルク工業(株)社製「TP−A25」(タルク(板状)、平均粒子径5μm,板の縦横比2.0)
フィラー(d−6):AMERICANWOOD FIBERS社製「Wood Flour12020」(木粉、平均粒子径117μm)
<分散剤(E)>
分散剤(e−1):太陽化学(株)社製「VR−02」(グリセリン脂肪酸エステル系界面活性剤)
分散剤(e−2):丸尾カルシウム(株)社製「HAP−08NP」(燐酸カルシウム)
[ポリ乳酸系熱可塑性樹脂組成物ペレットの製造および評価]
上記の各成分を表1,2に示す配合割合で混合し、更に、安定剤として、日清紡(株)社製「カルボジライトHMV−8CA」0.3部と共に混合した後、200〜240℃で2軸押出機(日本製鋼所製「TEX−30α」)にて溶融混合し、ペレット化することにより、ポリ乳酸系熱可塑性樹脂組成物のペレットを作製した。
これらの樹脂ペレットを2オンス射出成形機(東芝(株)製)で200〜220℃にて成形し、曲げ強度、曲げ弾性率、耐熱性(荷重たわみ温度)を下記方法で測定した。
曲げ強度(MPa):ISO 178(常温)
曲げ弾性率(MPa):ISO 178(常温)
荷重たわみ温度(℃):ISO 75(測定荷重0.45MPa)
また、以下の方法で冷却時間を調べると共に、生産性、分散性を評価した。
冷却時間:樹脂ペレットを2オンス射出成形機(東芝(株)製)で200〜220℃にて成形した際に、保圧終了後、金型冷却が開始されてから成形品を金型から取り出すまでの時間を冷却時間とした。
生産性:粉原料を2軸押出機(日本製鋼所製)で200〜220℃にてコンパウンドした際に、(1)ホッパー内にある原料の棚付き性、(2)ストランド引取り性、(3)ペレタイザーによるカッティング性を生産性とし、(1)〜(3)の項目中悪い結果となった数を、下記基準で評価し、◎、○を実用性があると判断した。
◎:上記(1)〜(3)項目中該当数:0
○:上記(1)〜(3)項目中該当数:1
△:上記(1)〜(3)項目中該当数:2
×:上記(1)〜(3)項目中該当数:3
分散性:射出成形機(日本製鋼所製)で成形して得た成形品の表面外観の状態(ムラ)を分散性として下記基準で評価し、◎、○を実用性があると判断した。
◎:表面外観にムラ無し
○:表面外観に若干ムラ有り
×:表面外観全体にムラ有り
[実施例、参考例および比較例]
表1,2に、実施例1〜11、参考例1,2、および比較例1〜8の結果を示した。
Figure 2017145280
Figure 2017145280
[考察]
表1,2から明らかなように、本発明の請求項の要件を満たす実施例1〜11のポリ乳酸系熱可塑性樹脂組成物は、成形サイクルが短く、機械的特性、耐熱性などにも優れる成形品を得ることができる。
これに対して、核剤(C)を含まない比較例1では、冷却時間が長く、耐熱性も著しく劣る。逆に核剤(C)を多く含んだ比較例2でも冷却時間に改善が見られず、耐熱性も著しく劣る。充填材を含まない比較例3では、冷却時間が長く、耐熱性にも劣る。逆に、充填材を多く含んだ比較例4では、冷却時間の改善は見られるが、生産性と分散性が低下することから実用的とは言えない。分散剤(E)を含まない比較例5では、分散効果が不十分となる。逆に分散剤(E)を多く含んだ比較例6でも分散効果が不十分となる。いずれの場合も冷却時間が長い。比較例7、8のように、充填材を用いても、タルクや木粉単独添加でセルロース(D)を用いていないと、冷却時間を短縮し得ず、耐熱性も低い。なお、参考例1ではポリ乳酸樹脂(A)が少なく、ゴム強化樹脂(B)の比率が多く、ポリ乳酸樹脂(A)の結晶化が阻害されているため、冷却時間が長い結果となっている。参考例2ではポリ乳酸樹脂(A)が多いことにより結晶化に要する冷却時間が長くなる結果となっている。
本発明のポリ乳酸系熱可塑性樹脂組成物は、成形サイクルが短く、生産性に優れ、その成形品は、耐熱性、曲げ強度、弾性率等の機械的特性等のバランスにも優れている。本発明のポリ乳酸系熱可塑性樹脂組成物を成形してなる成形品は、例えば、各種筐体や構造部材としての用途に適した素材であり、市場のニーズに合わせて多彩な用途に使用することができ、その工業的有用性は非常に高い上に、環境負荷の低減にも有効である。

Claims (4)

  1. ポリ乳酸樹脂(A)65〜90重量部と、ゴム質重合体に1種または2種以上のビニル系単量体をグラフト重合してなるゴム強化樹脂(B)35〜10重量部との合計100重量部(ただし、ポリ乳酸樹脂(A)とゴム強化樹脂(B)との合計で100重量部)に対して、核剤(C)0.1〜3重量部と、セルロースを含む充填材(D)0.1〜40重量部と、分散剤(E)0.1〜4.3重量部とを含有するポリ乳酸系熱可塑性樹脂組成物。
  2. 前記ゴム質重合体が、ポリブタジエン系ゴム、アクリル系ゴム、およびオレフィン系ゴムよりなる群から選ばれる1種または2種以上である請求項1に記載のポリ乳酸系熱可塑性樹脂組成物。
  3. 前記セルロースを含む充填材(D)は、セルロースであるか、もしくはセルロースとセルロース以外の充填材として針状、板状、粉状のいずれかのフィラーの1種以上とを含む請求項1または2に記載のポリ乳酸系熱可塑性樹脂組成物。
  4. 請求項1ないし3のいずれか1項に記載のポリ乳酸系熱可塑性樹脂組成物を成形してなる成形品。
JP2016026016A 2016-02-15 2016-02-15 ポリ乳酸系熱可塑性樹脂組成物およびその成形品 Active JP5954507B1 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2016026016A JP5954507B1 (ja) 2016-02-15 2016-02-15 ポリ乳酸系熱可塑性樹脂組成物およびその成形品

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2016026016A JP5954507B1 (ja) 2016-02-15 2016-02-15 ポリ乳酸系熱可塑性樹脂組成物およびその成形品

Publications (2)

Publication Number Publication Date
JP5954507B1 JP5954507B1 (ja) 2016-07-20
JP2017145280A true JP2017145280A (ja) 2017-08-24

Family

ID=56418744

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2016026016A Active JP5954507B1 (ja) 2016-02-15 2016-02-15 ポリ乳酸系熱可塑性樹脂組成物およびその成形品

Country Status (1)

Country Link
JP (1) JP5954507B1 (ja)

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2022100092A (ja) * 2020-12-23 2022-07-05 竹本油脂株式会社 樹脂シート用改質剤、ポリエステル樹脂組成物、ポリエステル樹脂シート、積層シート及び成形体の製造方法
US20220380578A1 (en) * 2019-06-24 2022-12-01 Sumitomo Rubber Industries, Ltd. Nanocellulose/surfactant composite

Family Cites Families (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2006137908A (ja) * 2004-11-15 2006-06-01 Umg Abs Ltd ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP5017818B2 (ja) * 2005-08-30 2012-09-05 ユーエムジー・エービーエス株式会社 ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP5092228B2 (ja) * 2005-11-02 2012-12-05 ユーエムジー・エービーエス株式会社 ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP5348161B2 (ja) * 2011-03-17 2013-11-20 ユーエムジー・エービーエス株式会社 ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP5737359B2 (ja) * 2013-10-22 2015-06-17 ユーエムジー・エービーエス株式会社 ポリ乳酸系熱可塑性樹脂組成物およびその成形品

Cited By (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US20220380578A1 (en) * 2019-06-24 2022-12-01 Sumitomo Rubber Industries, Ltd. Nanocellulose/surfactant composite
JP2022100092A (ja) * 2020-12-23 2022-07-05 竹本油脂株式会社 樹脂シート用改質剤、ポリエステル樹脂組成物、ポリエステル樹脂シート、積層シート及び成形体の製造方法
JP7411229B2 (ja) 2020-12-23 2024-01-11 竹本油脂株式会社 ポリエステル樹脂シート用改質剤、ポリエステル樹脂組成物、ポリエステル樹脂シート、積層シート及び成形体の製造方法

Also Published As

Publication number Publication date
JP5954507B1 (ja) 2016-07-20

Similar Documents

Publication Publication Date Title
KR101922246B1 (ko) 내충격성 또는 내열성이 우수한 고분자 수지 조성물
JP5737359B2 (ja) ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP5290313B2 (ja) 樹脂組成物の製造方法
JP2006137908A (ja) ポリ乳酸系熱可塑性樹脂組成物およびその成形品
CN102417699A (zh) 一种塑料合金材料组合物、塑料合金材料及注塑件
JP5352937B2 (ja) ポリ乳酸系熱可塑性樹脂組成物およびその成形品
WO2012111587A1 (ja) 熱可塑性樹脂組成物およびその成形品
JP5279415B2 (ja) 樹脂組成物およびそれを用いた成形体
JP2010100759A (ja) 樹脂組成物
JP2010143978A (ja) 樹脂組成物及びこれを用いた成形品
JP5954507B1 (ja) ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP6790883B2 (ja) ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP2006328163A (ja) ポリ乳酸系樹脂組成物、その成形体及びその成形方法
JP5704596B2 (ja) ゴム含有ポリ乳酸系熱可塑性樹脂組成物の処理方法及び再生熱可塑性樹脂組成物
JP2007126589A (ja) 射出成形体
JP5092228B2 (ja) ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP5625720B2 (ja) 複合ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP6249129B1 (ja) ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP5348161B2 (ja) ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP5017818B2 (ja) ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP5353986B2 (ja) ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP5569118B2 (ja) ポリ乳酸系熱可塑性樹脂ペレットの製造方法
JP5590182B2 (ja) ポリ乳酸系熱可塑性樹脂組成物およびその成形品
JP2006348159A (ja) ポリ乳酸系樹脂組成物、その成形体及びそれらの製造方法
JP2011116954A (ja) ポリ乳酸系樹脂組成物および成形体

Legal Events

Date Code Title Description
A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20160415

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20160517

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20160530

R150 Certificate of patent or registration of utility model

Ref document number: 5954507

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

S111 Request for change of ownership or part of ownership

Free format text: JAPANESE INTERMEDIATE CODE: R313111

S531 Written request for registration of change of domicile

Free format text: JAPANESE INTERMEDIATE CODE: R313531

R371 Transfer withdrawn

Free format text: JAPANESE INTERMEDIATE CODE: R371

S111 Request for change of ownership or part of ownership

Free format text: JAPANESE INTERMEDIATE CODE: R313111

R350 Written notification of registration of transfer

Free format text: JAPANESE INTERMEDIATE CODE: R350

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250