JP2017153261A - 回転電機、及びその製造方法 - Google Patents
回転電機、及びその製造方法 Download PDFInfo
- Publication number
- JP2017153261A JP2017153261A JP2016033830A JP2016033830A JP2017153261A JP 2017153261 A JP2017153261 A JP 2017153261A JP 2016033830 A JP2016033830 A JP 2016033830A JP 2016033830 A JP2016033830 A JP 2016033830A JP 2017153261 A JP2017153261 A JP 2017153261A
- Authority
- JP
- Japan
- Prior art keywords
- bus bar
- stator
- axial direction
- partition wall
- axial
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- H—ELECTRICITY
- H02—GENERATION; CONVERSION OR DISTRIBUTION OF ELECTRIC POWER
- H02K—DYNAMO-ELECTRIC MACHINES
- H02K3/00—Details of windings
- H02K3/04—Windings characterised by the conductor shape, form or construction, e.g. with bar conductors
- H02K3/28—Layout of windings or of connections between windings
-
- H—ELECTRICITY
- H02—GENERATION; CONVERSION OR DISTRIBUTION OF ELECTRIC POWER
- H02K—DYNAMO-ELECTRIC MACHINES
- H02K3/00—Details of windings
- H02K3/46—Fastening of windings on the stator or rotor structure
- H02K3/52—Fastening salient pole windings or connections thereto
- H02K3/521—Fastening salient pole windings or connections thereto applicable to stators only
- H02K3/522—Fastening salient pole windings or connections thereto applicable to stators only for generally annular cores with salient poles
-
- H—ELECTRICITY
- H02—GENERATION; CONVERSION OR DISTRIBUTION OF ELECTRIC POWER
- H02K—DYNAMO-ELECTRIC MACHINES
- H02K15/00—Processes or apparatus specially adapted for manufacturing, assembling, maintaining or repairing of dynamo-electric machines
-
- H—ELECTRICITY
- H02—GENERATION; CONVERSION OR DISTRIBUTION OF ELECTRIC POWER
- H02K—DYNAMO-ELECTRIC MACHINES
- H02K15/00—Processes or apparatus specially adapted for manufacturing, assembling, maintaining or repairing of dynamo-electric machines
- H02K15/30—Manufacture of winding connections
- H02K15/32—Manufacture of terminal arrangements; Connecting the terminals to external circuits
-
- H—ELECTRICITY
- H02—GENERATION; CONVERSION OR DISTRIBUTION OF ELECTRIC POWER
- H02K—DYNAMO-ELECTRIC MACHINES
- H02K15/00—Processes or apparatus specially adapted for manufacturing, assembling, maintaining or repairing of dynamo-electric machines
- H02K15/30—Manufacture of winding connections
- H02K15/33—Connecting winding sections; Forming leads; Connecting leads to terminals
-
- H—ELECTRICITY
- H02—GENERATION; CONVERSION OR DISTRIBUTION OF ELECTRIC POWER
- H02K—DYNAMO-ELECTRIC MACHINES
- H02K3/00—Details of windings
- H02K3/46—Fastening of windings on the stator or rotor structure
- H02K3/50—Fastening of winding heads, equalising connectors, or connections thereto
-
- H—ELECTRICITY
- H02—GENERATION; CONVERSION OR DISTRIBUTION OF ELECTRIC POWER
- H02K—DYNAMO-ELECTRIC MACHINES
- H02K2203/00—Specific aspects not provided for in the other groups of this subclass relating to the windings
- H02K2203/09—Machines characterised by wiring elements other than wires, e.g. bus rings, for connecting the winding terminations
Landscapes
- Engineering & Computer Science (AREA)
- Power Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Insulation, Fastening Of Motor, Generator Windings (AREA)
- Manufacture Of Motors, Generators (AREA)
Abstract
【課題】安価な製造コストでしかも容易に製造することができる回転電機、及びその製造方法を提供する。【解決手段】結線部材に保持されるバスバーのバスバー導出端子は、バスバーからステータの軸方向に突出するように形成され、複数のバスバー収納溝は、ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、複数の隔壁のうち、径方向に於ける最も外周側に位置する最外周隔壁と径方向に於ける最も内周側に位置する最内周隔壁との軸方向の長さは、最外周隔壁と最内周隔壁との間に位置する複数の中間隔壁の軸方向の長さより大きく形成されている。【選択図】図1
Description
この発明は、回転電機、特に、ステータコイルに配電するための結線部材をステータの軸方向の端部に備えた回転電機、及びその回転電機の製造方法に関するものである。
周知のように、ステータコアの内周面に複数の集中巻されたステータコイルを備えた回転電機にあっては、ステータコアとステータコイルからなるステータの軸方向の一方の端部若しくは両方の端部に、各ステータコイルを相互に結線し且つステータコイルに配電するための結線部材が設けられている。この結線部材は、例えば樹脂等の絶縁物で形成された環状のホルダと、このホルダに設けられた凹溝内に収納された複数のバスバーとを備える。
従来の回転電機に於いて、前述の結線部材は、例えば、特許文献1に示されているように、樹脂成型用の金型を用いて樹脂とバスバーとを一体にインサート成型して製造され、或いは、特許文献2に示されているように、予め形成された樹脂製のホルダのバスバー収納溝にバスバーを挿入し、その後、接着用樹脂により樹脂製のホルダとバスバーとを一体に固定して製造される。
特許文献1に開示されたインサート成型により結線部材を製造する場合、バスバーから突出したターミナル部をクランプする等によりシールしてインサート成型するが、ターミナル部をシールするためのスペースが必要となる等、レイアウト上の制約が発生する。又、インサート成型する場合、金型内にバスバーをセットした後、樹脂を流し込んで樹脂とバスバーを一体に加圧成形するため、製造に長時間が必要となり、更には金型の構造が複雑化されており製造のための技術的難易度が高く、製造コストが高くなる等の課題があった。
一方、予め形成された樹脂製のホルダ―のバスバー収納溝にバスバーを挿入した後、接着用樹脂によりバスバーと樹脂ホルダーを一体に固定して結線部材を製造する場合は、接着用樹脂を塗布するためのノズルを干渉物を避けて移動させながら接着用樹脂を塗布する必要があり、接着用樹脂の塗布時間が多く必要となり、製造コストが高くなる等の課題があった。
この発明は、前述のような課題を可決するためになされたもので、安価な製造コストでしかも容易に製造することができる回転電機、及びその製造方法を提供することを目的とする。
この発明による回転電機は、
環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数の環状のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子を備え、
前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成され、
前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記複数の中間隔壁の前記軸方向の長さは、実質的に同一に形成されている、
ことを特徴とする。
環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数の環状のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子を備え、
前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成され、
前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記複数の中間隔壁の前記軸方向の長さは、実質的に同一に形成されている、
ことを特徴とする。
又、この発明による回転電機は、
環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数の環状のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子を備え、
前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成され、
前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記複数の中間隔壁は、前記軸方向の長さが異なる複数の中間隔壁が混在するように構成されている、
ことを特徴とする。
環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数の環状のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子を備え、
前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成され、
前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記複数の中間隔壁は、前記軸方向の長さが異なる複数の中間隔壁が混在するように構成されている、
ことを特徴とする。
この発明による回転電機に於いて、望ましくは、
前記複数の中間隔壁のうちの前記径方向の実質的に中央に位置する中間隔壁は、他の中間隔壁よりも前記軸方向の長さが大きく形成される。
前記複数の中間隔壁のうちの前記径方向の実質的に中央に位置する中間隔壁は、他の中間隔壁よりも前記軸方向の長さが大きく形成される。
更に、この発明による回転電機に於いて、望ましくは、
前記バスバー導出端子は、
前記バスバーから前記ステータの軸方向に導出され、厚さ方向が前記ステータの径方向に実質的に一致し、幅方向が前記ステータの周方向に実質的に一致するように構成された第1の延出部と、
前記第1の延出部の前記ステータの軸方向の端部から前記第1の延出部のエッジワイズ方向に屈曲され、前記ステータの周方向に延びる第2の延出部と、
を備える。
前記バスバー導出端子は、
前記バスバーから前記ステータの軸方向に導出され、厚さ方向が前記ステータの径方向に実質的に一致し、幅方向が前記ステータの周方向に実質的に一致するように構成された第1の延出部と、
前記第1の延出部の前記ステータの軸方向の端部から前記第1の延出部のエッジワイズ方向に屈曲され、前記ステータの周方向に延びる第2の延出部と、
を備える。
又、この発明による回転電機に於いて、望ましくは、
前記バスバーは、前記バスバーから前記ステータの軸方向に突出するように形成された突起部を備える。
前記バスバーは、前記バスバーから前記ステータの軸方向に突出するように形成された突起部を備える。
この発明による回転電機の製造方法は、
環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数の環状のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子を備え、
前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成された、
回転電機の製造方法であって、
前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、予め前記複数のバスバー収納溝に前記接着用樹脂を塗布する第1の工程と、
前記バスバー導出端子に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前駆複数のバスバー収納溝に挿入する第2の工程と、
前記ホルダを、前記軸方向の一端部が前記ステータの前記軸方向の一端部に対向するように前記ステータに装着する第3の工程と、
前記バスバー導出端子と前記コイル導出端子とを接合する第4の工程と、
を備えた、
ことを特徴とする。
環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数の環状のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子を備え、
前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成された、
回転電機の製造方法であって、
前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、予め前記複数のバスバー収納溝に前記接着用樹脂を塗布する第1の工程と、
前記バスバー導出端子に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前駆複数のバスバー収納溝に挿入する第2の工程と、
前記ホルダを、前記軸方向の一端部が前記ステータの前記軸方向の一端部に対向するように前記ステータに装着する第3の工程と、
前記バスバー導出端子と前記コイル導出端子とを接合する第4の工程と、
を備えた、
ことを特徴とする。
又、この発明による回転電機の製造方法に於いて、望ましくは、
前記バスバー導出端子は、
前記バスバーから前記ステータの軸方向に導出され、厚さ方向が前記ステータの径方向に実質的に一致し、幅方向が前記ステータの周方向に実質的に一致するように構成された第1の延出部と、
前記第1の延出部の前記ステータの軸方向の端部から前記第1の延出部のエッジワイズ方向に屈曲され、前記ステータの周方向に延びる第2の延出部と、
を備え、
前記第2の工程は、
前記第2の延出部に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前記複数のバスバー収納溝に挿入する工程からなっている。
前記バスバー導出端子は、
前記バスバーから前記ステータの軸方向に導出され、厚さ方向が前記ステータの径方向に実質的に一致し、幅方向が前記ステータの周方向に実質的に一致するように構成された第1の延出部と、
前記第1の延出部の前記ステータの軸方向の端部から前記第1の延出部のエッジワイズ方向に屈曲され、前記ステータの周方向に延びる第2の延出部と、
を備え、
前記第2の工程は、
前記第2の延出部に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前記複数のバスバー収納溝に挿入する工程からなっている。
更に、この発明による回転電機の製造方法は、
環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、
前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子と、
前記バスバーから前記ステータの軸方向に突出するように形成された突起部と、
を備えた、
回転電機の製造方法であって、
前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、予め前記複数のバスバー収納溝に前記接着用樹脂を塗布する第1の工程と、
前記バスバーの突起部に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前駆複数のバスバー収納溝に挿入する第2の工程と、
前記ホルダを、前記軸方向の一端部が前記ステータの前記軸方向の一端部に対向するように前記ステータに装着する第3の工程と、
前記バスバー導出端子と前記コイル導出端子とを接合する第4の工程と、
を備えた、
ことを特徴とする。
環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、
前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子と、
前記バスバーから前記ステータの軸方向に突出するように形成された突起部と、
を備えた、
回転電機の製造方法であって、
前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、予め前記複数のバスバー収納溝に前記接着用樹脂を塗布する第1の工程と、
前記バスバーの突起部に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前駆複数のバスバー収納溝に挿入する第2の工程と、
前記ホルダを、前記軸方向の一端部が前記ステータの前記軸方向の一端部に対向するように前記ステータに装着する第3の工程と、
前記バスバー導出端子と前記コイル導出端子とを接合する第4の工程と、
を備えた、
ことを特徴とする。
又、この発明による回転電機の製造方法に於いて、望ましくは、
前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記第1の工程は、前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、予め前記複数のバスバー収納溝に前記接着用樹脂を塗布する工程からなっている。
前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記第1の工程は、前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、予め前記複数のバスバー収納溝に前記接着用樹脂を塗布する工程からなっている。
更に、この発明による回転電機の製造方法に於いて、望ましくは、
前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記複数の中間隔壁のうちの前記径方向の実質的に中央に位置する中間隔壁は、他の中間隔壁よりも前記軸方向の長さが大きく形成され、
前記第1の工程は、前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、前記他の中間隔壁よりも前記軸方向の長さが大きく形成された前記中間隔壁をガイドにして前記接着用樹脂を予め前記複数のバスバー収納溝に塗布する工程からなっている。
前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記複数の中間隔壁のうちの前記径方向の実質的に中央に位置する中間隔壁は、他の中間隔壁よりも前記軸方向の長さが大きく形成され、
前記第1の工程は、前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、前記他の中間隔壁よりも前記軸方向の長さが大きく形成された前記中間隔壁をガイドにして前記接着用樹脂を予め前記複数のバスバー収納溝に塗布する工程からなっている。
この発明による回転電機によれば、前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成され、前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、前記複数の中間隔壁の前記軸方向の長さは、実質的に同一に形成されているので、例えば比較的太いノズルを用いて比較的多量の接着用樹脂を前記最外周隔壁と前記最内周隔壁との間に流し込むことで、複数の複数のバスバー収納溝に同時に塗布することができる。又、前記バスバーから前記ステータの軸方向に突出するように形成された前記バスバー導出端子を押圧してバスバーを、接着用樹脂が塗布されたバスバー収納溝に確実に挿入することができる。従って、安価な製造コストでしかも容易に製造することができる回転電機を得ることができる。
又、この発明による回転電機によれば、前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成され、前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、前記複数の中間隔壁は、前記軸方向の長さが異なる複数の中間隔壁が混在するように構成されているので、例えば前記軸方向の長さが異なる複数の中間隔壁のうちの最も前記軸方向の長さが大きい中間隔壁をガイドとして他の中間隔壁の前記軸方向の端部が埋没するように接着用樹脂をバスバー収納溝内に流し込むことで、確実に接着用樹脂をバスバー収納溝に塗布することができる。又、前記バスバーから前記ステータの軸方向に突出するように形成された前記バスバー導出端子を押圧してバスバーを、接着用樹脂が塗布されたバスバー収納溝に確実に挿入することができる。従って、安価な製造コストでしかも容易に製造することができる回転電機を得ることができる。
又、この発明による回転電機の製造方法によれば、前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、予め前記複数のバスバー収納溝に前記接着用樹脂を塗布する第1の工程と、前記バスバー導出端子に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前駆複数のバスバー収納溝に挿入する第2の工程と、前記ホルダを、前記軸方向の一端部が前記ステータの前記軸方向の一端部に対向するように前記ステータに装着する第3の工程と、前記バスバー導出端子と前記コイル導出端子とを接合する第4の工程と、を備えているので、バスバーが挿入されていない段階で接着用樹脂をホルダのバスバー収納溝に塗布することができ、接着用樹脂の塗布が極めて容易となる。又、前記バスバー導出端子に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前駆複数のバスバー収納溝に挿入することで、バスバーをバスバー収納溝に押し込むツールに接着剤が付着することがなく、別ワークに接着用樹脂が付着してコイル導出端子とバスバー導出端子とを溶接等により結合する際に溶接不良等を引き起こすことを防止することができる。又、バスバーをバスバー収納溝に押し込む際に、必要十分な力でバスバーを押圧することができ、バスバーがホルダから浮いたり、挿入具合が不均一になり、コイル導出端子とバスバー導出端子とを溶接する溶接部の寸法がばらつくことを防止することができる。
更に、この発明による回転電機の製造方法によれば、前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、予め前記複数のバスバー収納溝に前記接着用樹脂を塗布する第1の工程と、前記バスバーの突起部に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前駆複数のバスバー収納溝に挿入する第2の工程と、前記ホルダを、前記軸方向の一端部が前記ステータの前記軸方向の一端部に対向するように前記ステータに装着する第3の工程と、前記バスバー導出端子と前記コイル導出端子とを接合する第4の工程と、を備えているので、前記バスバーの突起部に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前駆複数のバスバー収納溝に挿入することで、バスバーをバスバー収納溝に押し込むツールに接着剤が付着することがなく、別ワークに接着用樹脂が付着してコイル導出端子とバスバー導出端子とを溶接等により結合する際に溶接不良等を引き起こすことを防止することができる。又、バスバーをバスバー収納溝に押し込む際に、より十分な力でバスバーを押圧することができ、バスバーがホルダから浮いたり、挿入具合が不均一になり、コイル導出端子とバスバー導出端子とを溶接する溶接部の寸法がばらつくことを防止することができる。
実施の形態1.
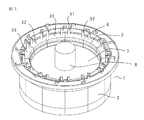
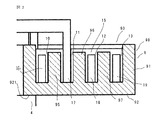
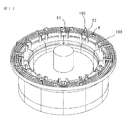
以下、この発明の実施の形態1による回転電機と、その製方法について、図に基づいて説明する。実施の形態1による回転電機は、一例としてインナーロータタイプの三相ブラシレス電動機として構成されており、自動車等の車両の駆動源として用いられる。図1はこの発明の実施の形態1による回転電機の概略斜視図、図2はこの発明の実施の形態1による回転電機の概略縦断面図、図3はこの発明の実施の形態1による回転電機の一部分を拡大して示す断面図、図4はこの発明の実施の形態1による回転電機の一部分を拡大して示す斜視図である。図1から図4に於いて、中空の環状に形成されたステータ1は、3n個(整数)の分割コア2をステータ1の周方向に結合して構成されている。夫々の分割コア2は、積層鋼板をステータ1の軸方向に積層して構成されている。ステータ1の内周部には、複数の分割コア2に絶縁部材4を介して集中巻された複数のステータコイル3を備えている。
以下、この発明の実施の形態1による回転電機と、その製方法について、図に基づいて説明する。実施の形態1による回転電機は、一例としてインナーロータタイプの三相ブラシレス電動機として構成されており、自動車等の車両の駆動源として用いられる。図1はこの発明の実施の形態1による回転電機の概略斜視図、図2はこの発明の実施の形態1による回転電機の概略縦断面図、図3はこの発明の実施の形態1による回転電機の一部分を拡大して示す断面図、図4はこの発明の実施の形態1による回転電機の一部分を拡大して示す斜視図である。図1から図4に於いて、中空の環状に形成されたステータ1は、3n個(整数)の分割コア2をステータ1の周方向に結合して構成されている。夫々の分割コア2は、積層鋼板をステータ1の軸方向に積層して構成されている。ステータ1の内周部には、複数の分割コア2に絶縁部材4を介して集中巻された複数のステータコイル3を備えている。
複数のステータコイル3は、U相電流が供給される複数のU相コイル部31と、V相電流が供給される複数のV相コイル部32と、W相電流が供給される複数のW相コイル部33により構成されている。集中巻された複数のステータコイル3は、夫々、ステータコイル3の巻始めとなる第1のコイル導出端子51と、ステータコイル3の巻終わりとなる第2のコイル導出端子52とを備えている。第1のコイル導出端子51と第2のコイル導出端子52は、夫々、ステータ1の軸方向の一方の端面からステータ1の軸方向に突出するように構成されており、後述のバスバーに設けられたバスバー導出端子6に溶接により接合されている。
ロータ7は、積層鋼板を軸方向に積層して構成され、中央部がロータシャフト8に貫通されてこのロータシャフト8に固定されたロータコア71と、このロータコア71の外周面部に固定された複数のロータ磁極(図示せず)を備えている。ロータ磁極は、所定方向に着磁された永久磁石により構成されている。ロータ7は、ロータ磁極の外周面がステータ1の内周面に所定の間隙を介して対向するように、環状のステータ1の内側空間部に挿入されている。ロータ7は、ロータシャフト8を介して一対の軸受け(図示せず)により回動自在に支持されている。
結線部材9は、ステータ1の軸方向の一端部に装着されている。結線部材9は、樹脂等の絶縁物により形成された環状のホルダ91を備えている。この絶縁物製のホルダ91は、その軸方向の一端部92の内周側端面921が、ステータ1に設けられた絶縁部材4の軸方向の一端部に当接している。図3によく示されているように、ホルダ91の軸方向の他端部93には、ホルダ9の径方向に所定の間隔を介して形成された第1のバスバー収納溝10と、第2のバスバー収納溝11と、第3のバスバー収納溝12、及び第4のバスバー収納溝13が形成されている。
第1のバスバー収納溝10は、ホルダ9の最内周側に設けられた最内周隔壁94と、この最内周隔壁94の外径側に隣接する第1の中間隔壁95との間に存在している。第2のバスバー収納溝11は、ホルダ9に設けられた第1の中間隔壁95と、この第1の中間隔壁95の外径側に隣接する第2の中間隔壁96との間に存在している。第3のバスバー収納溝12は、ホルダ9に設けられた第2の中間隔壁96と、この第2の中間隔壁96の外径側に隣接する第3の中間隔壁97との間に存在している。第4のバスバー収納溝13は、ホルダ9に設けられた第3の中間隔壁97と、この第3の中間隔壁97の外径側に隣接する最外周隔壁98との間に存在している。
ステータ1の径方向に於ける最も外周側に位置する最外周隔壁98と、ステータ1の径方向に於ける最も内周側に位置する最内周隔壁94とのステータ1の軸方向の長さは、最外周隔壁98と最内周隔壁94との間に位置する複数の中間隔壁である第1の中間隔壁95、第2の中間隔壁96、第3の中間隔壁97の軸方向の長さより大きく形成され、且つ第1の中間隔壁95、第2の中間隔壁96、第3の中間隔壁97の軸方向の長さは、実質的に同一に形成されている。
第1のバスバー収納溝10の内部には、例えば中性バスバーとしての環状に形成された第1のバスバー16が収納されている。第2のバスバー収納溝11の内部には、例えばU相バスバーとしての環状に形成された第2のバスバー17が収納されている。第3のバスバー収納溝12の内部には、例えばV相バスバーとしての環状に形成された第3のバスバー118が収納されている。第4のバスバー収納溝13の内部には、例えばW相バスバーとしての環状に形成された第4のバスバー19が収納されている。
第1のバスバー収納溝10と、第2のバスバー収納溝11と、第3のバスバー収納溝12、及び第4のバスバー収納溝13には、接着用樹脂15が塗布されており、第1のバスバー16と、第2のバスバー17と第3のバスバー18、及び第4のバスバー19が接着用樹脂15によりホルダ91に固着されている。
第1のバスバー16、第2のバスバー17、第3のバスバー18、及び第4のバスバー19は、夫々の軸方向の一端部から軸方向に延びる複数のバスバー導出端子6が設けられている。これ等のバスバー導出端子6は、夫々対応する第1〜第4のバスバー16、17、18、19に電気的及び機械的に接続されており、対応するステータコイル3の第1のコイル導出端子51及び第2のコイル導出端子52に、溶接により接合されている。
バスバー導出端子6は、図1及び図4によく示されているように、第1〜第4のバスバー16、17、18、19からステータの軸方向に導出され、厚さ方向が前記ステータ1の径方向に実質的に一致し、幅方向が前記ステータ1の周方向に実質的に一致するように構成された第1の延出部61と、第1の延出部61のステータ1の軸方向の端部から前記第1の延出部61のエッジワイズ方向に屈曲され、ステータ1の周方向に延びる第2の延出部62と、第2の延出部62からステータ1の径方向に屈曲された第3の延出部63とを備える。複数のバスバー導出端子6の夫々の第3の延出部63は、ステータコイル3の対応する第1のコイル導出端子51又は第2のコイル導出端子52に溶接により接合される。バスバー導出端子6の溶接部は、バスバー溶接部立ち上がり幅である第1の延出部61の幅(ステータ1の周方向の長さ)と、エッジワイズ方向に屈曲された曲げ半径との和の寸法以上に、第2の延出部62によりステータ1の周方向に延出された第3の延出部63により構成される。
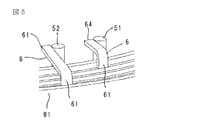
図5は、この発明の実施の形態1による回転電機の一部分の変形例を拡大して示す斜視図である。ス5に示すように、バスバー導出端子6は、第1〜第4のバスバー16、17、18、19からステータの軸方向に導出され、厚さ方向が前記ステータ1の径方向に実質的に一致し、幅方向が前記ステータ1の周方向に実質的に一致するように構成された第1の延出部61と、第1の延出部61からステータ1の径方向に屈曲された第4の延出部64とを備えるように構成されていても良い。この変形例の場合、図4に示す第1の延出部61のステータ1の軸方向の端部から前記第1の延出部61のエッジワイズ方向に屈曲され、ステータ1の周方向に延びる第2の延出部62と、第2の延出部62からステータ1の径方向に屈曲された第3の延出部63とを備えていない。そして複数のバスバー導出端子6の夫々の第4の延出部634、ステータコイル3の対応する第1のコイル導出端子51又は第2のコイル導出端子52に溶接により接合される。
例えば、ステータコイルが三相Y結線される場合、第2のバスバー17は、複数のU相コイル部31の第1のコイル導出端子51を相互に接続し、第3のバスバー18は、複数のV相コイル部32の第1のコイル導出端子51を相互に接続し、第4のバスバー19は、複数のW相コイル部33の第1のコイル導出端子51を相互に接続する。第1のバスバー16は、複数のU相コイル部31の第2のコイル導出端子52と複数のV相コイル部32の第2のコイル導出端子52と複数のW相コイル部33の第2のコイル導出端子52を相互に接続して三相Y結線の中性点を構成する。
そして、第2のバスバー17はインバータのU相出力端子(図示せず)に接続され、第3のバスバー18はインバータのV相出力端子(図示せず)に接続され、第4のバスバー19はインバータのW相出力端子(図示せず)に接続され、インバータからの夫々U相電流、V相電流、W相電流が、U相コイル部31、V相コイル部32、W相コイル部33に夫々供給される。
尚、以上のように構成された、この発明の実施の形態1による回転電機に於ける、電動機としての動作、及び発電機としての動作は、周知のこの種の回転電機と同様であるので説明を省略する。
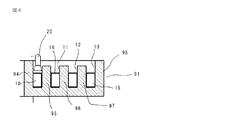
次に、この発明の実施の形態1による回転電機の製造方法について説明する。図6は、この発明の実施の形態1による回転電機の製造方法を示す説明図であって、樹脂等により構成された絶縁物製のホルダ91の第1〜第4のバスバー収納溝10、11、12、13に、ノズル20から熱硬化性の液状の接着用樹脂15を流し込んで塗布する第1の工程を示している。この実施の形態1の場合、前述のように、径方向に於ける最も外周側に位置する最外周隔壁98と、径方向に於ける最も内周側に位置する最内周隔壁94との軸方向の長さは、最外周隔壁98と最内周隔壁94との間に位置する複数の中間隔壁である第1の中間隔壁95、第2の中間隔壁96、第3の中間隔壁97の軸方向の長さより大きく形成され、且つ第1の中間隔壁95、第2の中間隔壁96、第3の中間隔壁97の軸方向の長さは、実質的に同一に形成されているので、ノズル20を径方向に順次移動させて、第1〜第4のバスバー収納溝10、11、12、及び13の内部に接着用樹脂15を充填させる第1の工程を実行することができる。
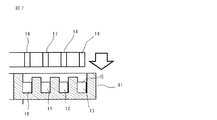
図7は、この発明の実施の形態1による回転電機の製造方法を示す説明図であって、図1〜図4に示すバスバー導出端子6に於けるステータ1の軸方向の端部を、実質的にステータ1の軸方向に押圧して、第1〜第4のバスバー16、17、18、及び19を接着用樹脂15が塗布された第1〜第4のバスバー収納溝10、11、12、及び13に挿入する第2の工程を示している。この第2の工程が完了すれば、ホルダ91、及び第1〜第4のバスバー16、17、18、及び19は、図3に示すように組み合わされた状態となる。次に、高温化で接着用樹脂15を硬化させることにより、ホルダ91と第1〜第4のバスバー16、17、18、及び19は一体化されて結線部材9が完成する。
次に、結線部材9のホルダ91を、軸方向の一端部がステータ1の軸方向の一端部に対向するようにステータ1に装着する第3の工程を実施する。尚、第3の工程は、前述の第1の工程の前に行われても良い。
次に、バスバー導出端子6と、第1のコイル導出端子51及び第2のコイル導出端子52を、溶接等により接合する第4の工程を実施する。これにより、図1及び図2に示す回転電機が製造される。
以上述べたように、接着用樹脂15を予めホルダ91の各バスバー収納溝内に塗布しておき、バスバーを後挿入することで、従来のようにバスバー及び溶接部を避けてノズルを移動させる必要がなく、バスバーをバスバー収納溝に押し込むツールに接着剤が付着することがなく、別ワークに接着用樹脂が付着してコイル導出端子とバスバー導出端子とを溶接等により結合する際に溶接不良等を引き起こすことを防止することができる。又、従来のようにバスバー挿入後に樹脂を塗布する場合、バスバーとホルダの隙間に樹脂が充填され難く、又、固定力を安定させるためにノズルをバスバーに近づけてゆっくりと塗布する必要があり、更に干渉物を避けて塗布しなければならず、塗布時間が増大していたが、この発明の実施の形態1による製造方法によれば、そのような課題が全て解消され、低コストで回転電機を製造することができる。
又、この発明の実施の形態1によれば、複数の隔壁のうち、径方向に於ける最も外周側に位置する最外周隔壁と径方向に於ける最も内周側に位置する最内周隔壁との軸方向の長さは、最外周隔壁と最内周隔壁との間に位置する複数の中間隔壁の軸方向の長さより大きく形成され、複数の中間隔壁の軸方向の長さは、実質的に同一に形成されているので、各隔壁内にノズルを入れる必要がなくなるため太いノズルを用いることができ、塗布時間を短縮させることができる。更に、各バスバー収納溝毎に接着用樹脂の塗布量が不均一になることがない。更に隔壁毎にノズルを周回させる必要なくなり、ノズルの位置精度を落とすことができ、タクト・設備費の低減を図ることができる。
更に、この発明の実施の形態1によれば、バスバー導出端子は、バスバーからステータの軸方向に導出され、厚さ方向がステータの径方向に実質的に一致し、幅方向がステータの周方向に実質的に一致するように構成された第1の延出部と、第1の延出部のステータの軸方向の端部から第1の延出部のエッジワイズ方向に屈曲され、ステータの周方向に延びる第2の延出部とを備え、第2の工程は、第2の延出部に於ける軸方向の端部を、実質的に軸方向に押圧して、複数のバスバーを接着用樹脂が塗布された複数のバスバー収納溝に挿入する工程からなるようにしているので、立ち上がりからそのまま周方向に曲げた場合のように、バスバーの曲げ方向と同方向を押すことになり押し面の剛性が不足し押し切れないことが懸念されることがなく、大きな押圧力で確実にバスバーをホルダ91のバス場0収納溝に挿入することができる。又、バスバー導出端子は、バスバーからステータの軸方向に突出するように形成されているので、接着用樹脂がバスバー収納溝内に充填されていても、バスバーをバスバー収納溝内に容易に押し込むことができる。
実施の形態2.
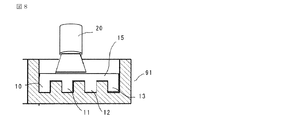
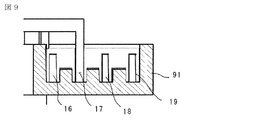
次に、この発明の実施の形態2による回転電機、及びその製造方法について説明する。図8は、この発明の実施の形態2による回転電機の製造方法を示す説明図であって、ホルダのバスバー収納溝に接着用樹脂15を塗布する第1の工程を示している。図9は、この発明の実施の形態2による回転電機の製造方法を示す説明図であって、前述の第2の工程によりホルダのバスバー収納溝にバスバーを挿入した状態を示している。
次に、この発明の実施の形態2による回転電機、及びその製造方法について説明する。図8は、この発明の実施の形態2による回転電機の製造方法を示す説明図であって、ホルダのバスバー収納溝に接着用樹脂15を塗布する第1の工程を示している。図9は、この発明の実施の形態2による回転電機の製造方法を示す説明図であって、前述の第2の工程によりホルダのバスバー収納溝にバスバーを挿入した状態を示している。
実施の形態2では、径方向に於ける最も外周側に位置する最外周隔壁98と、径方向に於ける最も内周側に位置する最内周隔壁94との軸方向の長さは、最外周隔壁98と最内周隔壁94との間に位置する複数の中間隔壁である第1の中間隔壁95、第2の中間隔壁96、第3の中間隔壁97の軸方向の長さより大きく形成され、且つ第1の中間隔壁95、第2の中間隔壁96、第3の中間隔壁97の軸方向の長さは、実質的に同一に形成されており、第1〜第3の中間隔壁95、96、97の軸方向長さは、実施の形態1の場合より小さく、図8に示すように、太いノズル20により、第1〜第2のバスバー収納溝10、11、12、13に同時に接着用樹脂15を塗布する。この場合、第1〜第3の中間隔壁95、96、97の軸方向端部は接着用樹脂15内に埋没する。
次に、前述の第2の工程として、バスバー導出端子6に於ける軸方向の端部を、実質的に軸方向に押圧して、第1〜第4のバスバー16、17、18、19を、接着用樹脂が塗布された第1〜第4のバスバー収納溝10、11、12、13内に挿入する。
回転電機のその他の構成、回転電機の製造方法の他の工程は、前述の実施の形態1と同様である。
この発明の実施の形態2によれば、前述の実施の形態1の場合の効果と同様の効果を奏することができ、特に複数の中間隔壁の軸方向の長さは、実質的に同一に形成され、かつ塗布される接着用樹脂によりその軸方向端部が埋没されるように短く形成されているので、各隔壁内にノズルを入れる必要がなくなるため太いノズルを用いることができ、塗布時間を短縮させることができる。更に、各バスバー収納溝毎に接着用樹脂の塗布量が不均一になることがない。更に隔壁毎にノズルを周回させる必要なくなり、ノズルの位置精度を落とすことができ、タクト・設備費の低減を図ることができる。
実施の形態3.
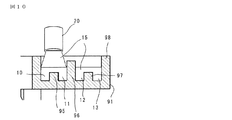
次に、この発明の実施の形態2による回転電機、及びその製造方法について説明する。図10は、この発明の実施の形態3による回転電機の製造方法を示す説明図であって、ホルダのバスバー収納溝に接着用樹脂15を塗布する第1の工程を示している。図11は、この発明の実施の形態3による回転電機の製造方法を示す説明図であって、前述の第2の工程によりホルダのバスバー収納溝にバスバーを挿入した状態を示している。
次に、この発明の実施の形態2による回転電機、及びその製造方法について説明する。図10は、この発明の実施の形態3による回転電機の製造方法を示す説明図であって、ホルダのバスバー収納溝に接着用樹脂15を塗布する第1の工程を示している。図11は、この発明の実施の形態3による回転電機の製造方法を示す説明図であって、前述の第2の工程によりホルダのバスバー収納溝にバスバーを挿入した状態を示している。
実施の形態3では、複数の隔壁のうち、径方向に於ける最も外周側に位置する最外周隔壁と径方向に於ける最も内周側に位置する最内周隔壁との軸方向の長さは、最外周隔壁と最内周隔壁との間に位置する複数の中間隔壁の軸方向の長さより大きく形成され、複数の中間隔壁のうちの径方向の実質的に中央に位置する中間隔壁は、他の中間隔壁よりも軸方向の長さが大きく形成されている。そして第1の工程は、複数のバスバーが複数のバスバー収納溝に収納される前に、他の中間隔壁よりも軸方向の長さが大きく形成された中間隔壁をガイドにして接着用樹脂を予め複数のバスバー収納溝に塗布し記他の中間隔壁の軸方向の端部を接着用樹脂により埋没させる工程からなる、
即ち、図10に於いて、ホルダ91の複数の隔壁のうち、径方向に於ける最も外周側に位置する最外周隔壁98と径方向に於ける最も内周側に位置する最内周隔壁94との軸方向の長さは、最外周隔壁98と最内周隔壁94との間に位置する第1〜第3の中間隔壁95、96、97の軸方向の長さより大きく形成され、且つ、第1〜第3の中間隔壁95、96、97のうちの径方向の実質的に中央に位置する第2の中間隔壁96は、第1及び第3の中間隔壁95、97よりも軸方向の長さが大きく形成されている。
ホルダ91の第1〜第4のバスバー収納溝10、11、12、13に接着用樹脂15を塗布する第1の工程では、第1〜第4のバスバー16、17、18、19を第1〜第4のバスバー収納溝10、11、12、13に収納される前に、先ず、軸方向の長さが最も大きく形成された第2の中間隔壁96をガイドにして接着用樹脂15を第1及び第2のバスバー収納溝10、11に塗布する。この時、第2の中間隔壁96は、ノズル20をホルダ91の環状形状に沿って移動させる移動ガイドとして用いられる。次に、ノズル20を軸方向の長さが最も大きく形成された第2の中間隔壁96をガイドにして接着用樹脂15を第3及び第4のバスバー収納溝12、13に塗布する。この時、第2の中間隔壁96は、ノズル20をホルダ91の環状形状に沿って移動させる移動ガイドとして用いられる。尚、第1、第2のバスバー収納溝10、11への接着用樹脂15の塗布と、第3、第4のバスバー収納溝12、13への接着用樹脂15の塗布の順序を上記とは逆にしてもよいことは勿論である。
尚、第1のバスバー収納溝10には、最内周隔壁94をガイドとして接着用樹脂15を塗布し、第4のバスバー収納溝13には最外周隔壁98をガイドとして接着用樹脂15を塗布し、第2のバスバー収納溝11には、第2の中間隔壁96をガイドとして接着用樹脂15を塗布し、第3のバスバー収納溝12には第2の中間隔壁96をガイドとして接着用樹脂15を塗布するようにしてもよい。
次に、図11に示すように、前述の第2の工程として、バスバー導出端子6に於ける軸方向の端部を、実質的に軸方向に押圧して、第1〜第4のバスバー16、17、18、19を、接着用樹脂が塗布された第1〜第4のバスバー収納溝10、11、12、13内に挿入する。
回転電機のその他の構成、回転電機の製造方法の他の工程は、前述の実施の形態1と同様である。
この発明の実施の形態3によれば、各中間隔壁を接着用樹脂15に埋没させる場合でも、第2の中間隔壁96の軸方向の長さが大きいので、これをガイドとして効率よく接着用樹脂15を塗布することができる。
実施の形態4、
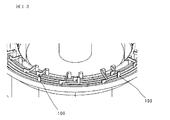
次に、この発明の実施の形態4による回転電機、及びその製造方法について説明する。図12は、この発明の実施の形態4による回転電機の概略斜視図、図13は、この発明の実施の形態4による回転電機の要部を拡大して示す概略斜視図である。この実施の形態4では、図12、図13に示すように、第1〜第4のバスバー16、17、18、19は、ステータの軸方向に突出するように形成された複数の突起部100を周方向に所定の間隔を介して夫々備えている。その他の構成は、前述の実施の形態1の場合と同様である。
次に、この発明の実施の形態4による回転電機、及びその製造方法について説明する。図12は、この発明の実施の形態4による回転電機の概略斜視図、図13は、この発明の実施の形態4による回転電機の要部を拡大して示す概略斜視図である。この実施の形態4では、図12、図13に示すように、第1〜第4のバスバー16、17、18、19は、ステータの軸方向に突出するように形成された複数の突起部100を周方向に所定の間隔を介して夫々備えている。その他の構成は、前述の実施の形態1の場合と同様である。
実施の形態4に於いて、各バスバーの突起部100に於ける前記軸方向の端部を、実質的にステータ1の軸方向に押圧して、各バスバーを接着用樹脂が塗布された各バスバー収納溝に挿入する第2の工程を備える。その他の工程は前述の実施の形態1〜3の場合と同様である。
この実施の形態4によれば、各バスバーに突起部を設けているので、この突起部を押圧することで各バスバーを、確実にバスバー収納溝に挿入することができる。又、共振点等の関係からバスバー導出端子を周方向に延出できない場合でも確実に各バスバーをバスバー収納溝に挿入することができる。押し込むことが出来る。更に、バスバー導出端子を押圧する必要がないので、バスバー導出端子を変形させることがなく、溶接不具合を発生させる懸念はなくなる。又、複数のバスバー導出端子が設けられている周方向の間隔が大きくても、それに関係なく突起を適切に配置することで各バスバーをバスバー収納溝に挿入することができる。
この発明は、その精神を逸脱しない範囲で、各実施の形態を適宜組み合わせ、或いは変形することも可能である。
1 ステータ、2 分割コア、3 ステータコイル、31 U相コイル部、32 V相コイル部、 33 W相コイル部、4 絶縁部材、51 第1のコイル導出端子、52 第2のコイル導出端子、6 バスバー導出端子、61 第1の延出部、62 第2の延出部、63 第3の延出部、64 第4の延出部、7 ロータ、71 ロータコア、8 ロータシャフト、9 バスバー保持部材、91 ホルダ、92 ホルダの軸方向の一端部、921 ホルダの軸方向の一端部に於ける内周側端面、93 ホルダの軸方向の他端部、9
4 最内周隔壁、95 第1の中間隔壁、96 第2の中間隔壁、97 第3の中間隔壁、98 最外周隔壁、10 第1のバスバー収納溝、11 第2のバスバー収納溝、12 第3のバスバー収納溝、13 第4のバスバー収納溝、15 接着用樹脂、16 第1のバスバー、17 第2のバスバー、18 第3のバスバー、19 第4のバスバー、100 突起部
4 最内周隔壁、95 第1の中間隔壁、96 第2の中間隔壁、97 第3の中間隔壁、98 最外周隔壁、10 第1のバスバー収納溝、11 第2のバスバー収納溝、12 第3のバスバー収納溝、13 第4のバスバー収納溝、15 接着用樹脂、16 第1のバスバー、17 第2のバスバー、18 第3のバスバー、19 第4のバスバー、100 突起部
この発明による回転電機は、
環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数の環状のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子を備え、
前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成され、
前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記複数の中間隔壁は、前記軸方向の長さが異なる複数の中間隔壁が混在するように構成されている、
ことを特徴とする。
環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数の環状のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子を備え、
前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成され、
前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記複数の中間隔壁は、前記軸方向の長さが異なる複数の中間隔壁が混在するように構成されている、
ことを特徴とする。
この発明による回転電機によれば、前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成され、前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、前記複数の中間隔壁は、前記軸方向の長さが異なる複数の中間隔壁が混在するように構成されているので、例えば前記軸方向の長さが異なる複数の中間隔壁のうちの最も前記軸方向の長さが大きい中間隔壁をガイドとして他の中間隔壁の前記軸方向の端部が埋没するように接着用樹脂をバスバー収納溝内に流し込むことで、確実に接着用樹脂をバスバー収納溝に塗布することができる。又、前記バスバーから前記ステータの軸方向に突出するように形成された前記バスバー導出端子を押圧してバスバーを、接着用樹脂が塗布されたバスバー収納溝に確実に挿入することができる。従って、安価な製造コストでしかも容易に製造することができる回転電機を得ることができる。
Claims (10)
- 環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数の環状のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子を備え、
前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成され、
前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記複数の中間隔壁の前記軸方向の長さは、実質的に同一に形成されている、
ことを特徴とする回転電機。 - 環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数の環状のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子を備え、
前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成され、
前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記複数の中間隔壁は、前記軸方向の長さが異なる複数の中間隔壁が混在するように構成されている、
ことを特徴とする回転電機。 - 前記複数の中間隔壁のうちの前記径方向の実質的に中央に位置する中間隔壁は、他の中間隔壁よりも前記軸方向の長さが大きく形成されている、
ことを特徴とする請求項2に記載の回転電機。 - 前記バスバー導出端子は、
前記バスバーから前記ステータの軸方向に導出され、厚さ方向が前記ステータの径方向に実質的に一致し、幅方向が前記ステータの周方向に実質的に一致するように構成された第1の延出部と、
前記第1の延出部の前記ステータの軸方向の端部から前記第1の延出部のエッジワイズ方向に屈曲され、前記ステータの周方向に延びる第2の延出部と、
を備えている、
ことを特徴とする請求項1から3のうちの何れか一項に記載の回転電機。 - 前記バスバーは、前記バスバーから前記ステータの軸方向に突出するように形成された突起部を備えている、
ことを特徴とする請求項1から4のうちの何れか一項に記載の回転電機。 - 環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数の環状のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子を備え、
前記バスバー導出端子は、前記バスバーから前記ステータの軸方向に突出するように形成された、
回転電機の製造方法であって、
前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、予め前記複数のバスバー収納溝に前記接着用樹脂を塗布する第1の工程と、
前記バスバー導出端子に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前駆複数のバスバー収納溝に挿入する第2の工程と、
前記ホルダを、前記軸方向の一端部が前記ステータの前記軸方向の一端部に対向するように前記ステータに装着する第3の工程と、
前記バスバー導出端子と前記コイル導出端子とを接合する第4の工程と、
を備えた、
ことを特徴とする回転電機の製造方法。 - 前記バスバー導出端子は、
前記バスバーから前記ステータの軸方向に導出され、厚さ方向が前記ステータの径方向に実質的に一致し、幅方向が前記ステータの周方向に実質的に一致するように構成された第1の延出部と、
前記第1の延出部の前記ステータの軸方向の端部から前記第1の延出部のエッジワイズ方向に屈曲され、前記ステータの周方向に延びる第2の延出部と、
を備え、
前記第2の工程は、
前記第2の延出部に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前記複数のバスバー収納溝に挿入する工程からなる、
ことを特徴とする請求項6に記載の回転電機の製造方法。 - 環状に形成されたステータコアの内周部に複数相のステータコイルを備えたステータと、
前記ステータの中央空間部に挿入され、外周部に複数の磁極を備えたロータと、
前記ステータの軸方向の少なくとも一端部に装着され、前記複数相のステータコイルを相互に結線すると共に前記複数相のステータコイルに給電するバスバーを保持する結線部材とを有し、
前記結線部材は、
環状に形成され、軸方向の一端部が前記ステータの前記軸方向の一端部に対向して前記ステータに装着され、軸方向の他端部に、同心状に配置された複数の環状のバスバー収納溝を有する絶縁物製のホルダと、
前記ホルダの前記複数のバスバー収納溝に夫々個別に収納され、前記複数相に夫々対応する複数のバスバーと、
前記夫々のバスバー収納溝に配置され、前記複数のバスバーと前記ホルダとを固着させる接着用樹脂とを備え、
前記複数のバスバーは、
前記対応する複数相のステータコイルのコイル導出端子に夫々結合されるバスバー導出端子と、
前記バスバーから前記ステータの軸方向に突出するように形成された突起部と、
を備えた、
回転電機の製造方法であって、
前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、予め前記複数のバスバー収納溝に前記接着用樹脂を塗布する第1の工程と、
前記バスバーの突起部に於ける前記軸方向の端部を、実質的に前記軸方向に押圧して、前記複数のバスバーを前記接着用樹脂が塗布された前記複数のバスバー収納溝に挿入する第2の工程と、
前記ホルダを、前記軸方向の一端部が前記ステータの前記軸方向の一端部に対向するように前記ステータに装着する第3の工程と、
前記バスバー導出端子と前記コイル導出端子とを接合する第4の工程と、
を備えた、
ことを特徴とする回転電機の製造方法。 - 前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記第1の工程は、前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、予め前記複数のバスバー収納溝に前記接着用樹脂を塗布する工程からなる、
ことを特徴とする請求項6から8のうちの何れか一項に記載の回転電機の製造方法。 - 前記複数のバスバー収納溝は、前記ステータの径方向に間隔を介して同心状に配置された複数の隔壁により形成され、
前記複数の隔壁のうち、前記径方向に於ける最も外周側に位置する最外周隔壁と前記径方向に於ける最も内周側に位置する最内周隔壁との前記軸方向の長さは、前記最外周隔壁と前記最内周隔壁との間に位置する複数の中間隔壁の前記軸方向の長さより大きく形成され、
前記複数の中間隔壁のうちの前記径方向の実質的に中央に位置する中間隔壁は、他の中間隔壁よりも前記軸方向の長さが大きく形成され、
前記第1の工程は、前記複数のバスバーが前記複数のバスバー収納溝に収納される前に、前記他の中間隔壁よりも前記軸方向の長さが大きく形成された前記中間隔壁をガイドにして前記接着用樹脂を予め前記複数のバスバー収納溝に塗布する工程からなる、
ことを特徴とする請求項6から8のうちの何れか一項に記載の回転電機の製造方法。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016033830A JP6139723B1 (ja) | 2016-02-25 | 2016-02-25 | 回転電機、及びその製造方法 |
| US15/190,280 US10193405B2 (en) | 2016-02-25 | 2016-06-23 | Rotary electric machine and manufacturing method thereof |
| CN201610973184.9A CN107124056B (zh) | 2016-02-25 | 2016-11-07 | 旋转电机及其制造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016033830A JP6139723B1 (ja) | 2016-02-25 | 2016-02-25 | 回転電機、及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP6139723B1 JP6139723B1 (ja) | 2017-05-31 |
| JP2017153261A true JP2017153261A (ja) | 2017-08-31 |
Family
ID=58794489
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016033830A Expired - Fee Related JP6139723B1 (ja) | 2016-02-25 | 2016-02-25 | 回転電機、及びその製造方法 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US10193405B2 (ja) |
| JP (1) | JP6139723B1 (ja) |
| CN (1) | CN107124056B (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020054208A1 (ja) * | 2018-09-13 | 2020-03-19 | 株式会社デンソー | 回転電機、その固定子、および回転電機の製造方法 |
| JP2022153148A (ja) * | 2021-03-29 | 2022-10-12 | 日本電産株式会社 | バスバー樹脂成形品の製造方法及びバスバー樹脂成形品 |
| JP2023179280A (ja) * | 2022-06-07 | 2023-12-19 | 株式会社デンソー | 固定子 |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE112016006953T5 (de) * | 2016-06-08 | 2019-02-14 | Mitsubishi Electric Corporation | Elektrische Rotationsmaschine |
| EP3683442B1 (en) * | 2017-09-13 | 2025-03-12 | LG Innotek Co., Ltd. | Electric pump and motor |
| JP2020010504A (ja) * | 2018-07-06 | 2020-01-16 | トヨタ自動車株式会社 | 回転電機のステータ |
| CN109494909B (zh) * | 2018-12-27 | 2024-05-03 | 宁波圣龙汽车动力系统股份有限公司 | 定子组件及具有其的外转子电机 |
| US11699942B2 (en) * | 2019-05-23 | 2023-07-11 | GM Global Technology Operations LLC | Hybrid additive manufacturing assisted prototyping for making electro-mechanical components |
| WO2021031783A1 (zh) * | 2019-08-20 | 2021-02-25 | 安徽威灵汽车部件有限公司 | 汇流排、汇流排主体、电机、电动助力转向系统和车辆 |
| KR20210088976A (ko) * | 2020-01-07 | 2021-07-15 | 엘지이노텍 주식회사 | 모터 |
| JP2021151117A (ja) * | 2020-03-19 | 2021-09-27 | 株式会社マキタ | 電動作業機 |
| JP7472630B2 (ja) * | 2020-04-28 | 2024-04-23 | 株式会社デンソー | 回転電機 |
| US11626766B2 (en) * | 2020-05-22 | 2023-04-11 | Hitachi Astemo, Ltd. | Power connection with overmolded axially adjusted connecting rings |
| CN117856499A (zh) * | 2022-09-30 | 2024-04-09 | 日本电产株式会社 | 马达 |
| JP2025023736A (ja) * | 2023-08-04 | 2025-02-17 | 株式会社ミツバ | モータ |
| DE102023130169A1 (de) * | 2023-10-31 | 2025-04-30 | Iwis Mobility Systems Gmbh & Co. Kg | Anschlusseinheit für einen dreiphasigen Elektromotor |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0622486A (ja) * | 1992-07-03 | 1994-01-28 | Kokusan Denki Co Ltd | 回転電機用電機子 |
| JP2002171708A (ja) * | 2000-12-05 | 2002-06-14 | Mitsubishi Electric Corp | 回転電機 |
| JP2003324883A (ja) * | 2002-04-26 | 2003-11-14 | Mitsubishi Electric Corp | 回転電機およびその製造方法 |
| JP2005312221A (ja) * | 2004-04-23 | 2005-11-04 | Mitsubishi Electric Corp | 回転電機 |
| JP2010141953A (ja) * | 2008-12-09 | 2010-06-24 | Nissan Motor Co Ltd | 集中巻モータ用の集中配電部材 |
| JP2011120441A (ja) * | 2009-12-03 | 2011-06-16 | Hyundai Motor Co Ltd | ハイブリッド車両用駆動モータの集中巻コイルの結合構造物 |
| JP2011120477A (ja) * | 2011-03-25 | 2011-06-16 | Toyota Motor Corp | 回転電機用端末モジュールおよび回転電機 |
| JP2014197951A (ja) * | 2013-03-29 | 2014-10-16 | 株式会社ミツバ | バスバーユニットおよびブラシレスモータ |
| WO2015093182A1 (ja) * | 2013-12-18 | 2015-06-25 | 日立オートモティブシステムズ株式会社 | 回転電機 |
| JP2015171245A (ja) * | 2014-03-07 | 2015-09-28 | 日産自動車株式会社 | 集中巻きモータの配電部材 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003079079A (ja) * | 2001-09-03 | 2003-03-14 | Honda Motor Co Ltd | 回転電機の集配電リング |
| JP3733313B2 (ja) * | 2001-10-26 | 2006-01-11 | 住友電装株式会社 | 車両用薄型ブラシレスモータの集中配電部材 |
| JP2007110797A (ja) * | 2005-10-12 | 2007-04-26 | Honda Motor Co Ltd | ステータにおける給電線とターミナルの接続構造、および接合装置 |
| JP4789676B2 (ja) * | 2006-03-29 | 2011-10-12 | トヨタ自動車株式会社 | 回転電機用端末モジュールおよび回転電機 |
| JP5652004B2 (ja) | 2010-06-02 | 2015-01-14 | 日産自動車株式会社 | 配電構造部品およびその製造方法 |
| JP5452570B2 (ja) * | 2011-11-09 | 2014-03-26 | 三菱電機株式会社 | 回転電機およびそのステータコイルの結線ユニットの製造方法 |
-
2016
- 2016-02-25 JP JP2016033830A patent/JP6139723B1/ja not_active Expired - Fee Related
- 2016-06-23 US US15/190,280 patent/US10193405B2/en not_active Expired - Fee Related
- 2016-11-07 CN CN201610973184.9A patent/CN107124056B/zh not_active Expired - Fee Related
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0622486A (ja) * | 1992-07-03 | 1994-01-28 | Kokusan Denki Co Ltd | 回転電機用電機子 |
| JP2002171708A (ja) * | 2000-12-05 | 2002-06-14 | Mitsubishi Electric Corp | 回転電機 |
| JP2003324883A (ja) * | 2002-04-26 | 2003-11-14 | Mitsubishi Electric Corp | 回転電機およびその製造方法 |
| JP2005312221A (ja) * | 2004-04-23 | 2005-11-04 | Mitsubishi Electric Corp | 回転電機 |
| JP2010141953A (ja) * | 2008-12-09 | 2010-06-24 | Nissan Motor Co Ltd | 集中巻モータ用の集中配電部材 |
| JP2011120441A (ja) * | 2009-12-03 | 2011-06-16 | Hyundai Motor Co Ltd | ハイブリッド車両用駆動モータの集中巻コイルの結合構造物 |
| JP2011120477A (ja) * | 2011-03-25 | 2011-06-16 | Toyota Motor Corp | 回転電機用端末モジュールおよび回転電機 |
| JP2014197951A (ja) * | 2013-03-29 | 2014-10-16 | 株式会社ミツバ | バスバーユニットおよびブラシレスモータ |
| WO2015093182A1 (ja) * | 2013-12-18 | 2015-06-25 | 日立オートモティブシステムズ株式会社 | 回転電機 |
| JP2015171245A (ja) * | 2014-03-07 | 2015-09-28 | 日産自動車株式会社 | 集中巻きモータの配電部材 |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020054208A1 (ja) * | 2018-09-13 | 2020-03-19 | 株式会社デンソー | 回転電機、その固定子、および回転電機の製造方法 |
| JP2020043738A (ja) * | 2018-09-13 | 2020-03-19 | 株式会社デンソー | 回転電機、その固定子、および回転電機の製造方法 |
| CN112673553A (zh) * | 2018-09-13 | 2021-04-16 | 株式会社电装 | 旋转电机、旋转电机的定子以及旋转电机的制造方法 |
| DE112019004593T5 (de) | 2018-09-13 | 2021-07-29 | Denso Corporation | Elektrische Rotationsmaschine, Stator davon und Herstellungsverfahren einer elektrischen Rotationsmaschine |
| JP7047682B2 (ja) | 2018-09-13 | 2022-04-05 | 株式会社デンソー | 回転電機、その固定子、および回転電機の製造方法 |
| CN112673553B (zh) * | 2018-09-13 | 2023-11-28 | 株式会社电装 | 旋转电机、旋转电机的定子以及旋转电机的制造方法 |
| JP2022153148A (ja) * | 2021-03-29 | 2022-10-12 | 日本電産株式会社 | バスバー樹脂成形品の製造方法及びバスバー樹脂成形品 |
| JP7491252B2 (ja) | 2021-03-29 | 2024-05-28 | ニデック株式会社 | バスバー樹脂成形品の製造方法及びバスバー樹脂成形品 |
| JP2023179280A (ja) * | 2022-06-07 | 2023-12-19 | 株式会社デンソー | 固定子 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN107124056A (zh) | 2017-09-01 |
| JP6139723B1 (ja) | 2017-05-31 |
| CN107124056B (zh) | 2019-03-19 |
| US10193405B2 (en) | 2019-01-29 |
| US20170250585A1 (en) | 2017-08-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6139723B1 (ja) | 回転電機、及びその製造方法 | |
| CN113258704B (zh) | 线圈骨架、定子铁芯及分布绕组径向间隙型旋转电机 | |
| CN103107625B (zh) | 旋转电机及其定子线圈的接线单元的制造方法 | |
| US7626303B2 (en) | Stator for inner rotor type mold brushless motor | |
| JP5353366B2 (ja) | 回転電機のステータ | |
| JP5703604B2 (ja) | バスバーユニット及びモータ | |
| KR101883857B1 (ko) | 회전 전기 기계 스테이터 | |
| EP2639933B1 (en) | Dynamo-electric machine | |
| JP5629860B2 (ja) | ロータ、ロータの製造方法及びモータ | |
| EP2963778B1 (en) | Stator for a rotary electric machine | |
| JP6416965B1 (ja) | コイル巻回部品及び回転電機 | |
| WO2017013773A1 (ja) | バスバーユニット、これを備えた回転電機及びバスバーユニットの製造方法 | |
| CN105210267A (zh) | 旋转电机及其制造方法 | |
| JP6640912B2 (ja) | 電動機の電機子 | |
| JP7394216B2 (ja) | 回転電機の固定子及びその組立て方法 | |
| JP5181627B2 (ja) | 回転電機および回転電機の製造方法 | |
| JP5245781B2 (ja) | 回転電機および回転電機の製造方法 | |
| JP2010141965A (ja) | ステータ、回転電機、ステータの製造方法および回転電機の製造方法 | |
| EP2940836B1 (en) | Rotating machine | |
| JP2013176194A (ja) | 回転電機 | |
| JP5387604B2 (ja) | 回転電機用端末モジュールおよび回転電機 | |
| JP5800075B2 (ja) | ロータ、ロータの製造方法及びモータ | |
| US20260142517A1 (en) | Stator of rotating electric machine and method for manufacturing same | |
| EP4604364A1 (en) | Stator of rotating electric machine and method for manufacturing same | |
| CN113228467B (zh) | 电动机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20170404 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20170427 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 6139723 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |