JP2017156345A - 装入物レベル計測装置用アンテナ、装入物レベル計測方法、および転炉予備処理方法 - Google Patents

装入物レベル計測装置用アンテナ、装入物レベル計測方法、および転炉予備処理方法 Download PDF

Info

Publication number
JP2017156345A
JP2017156345A JP2017021775A JP2017021775A JP2017156345A JP 2017156345 A JP2017156345 A JP 2017156345A JP 2017021775 A JP2017021775 A JP 2017021775A JP 2017021775 A JP2017021775 A JP 2017021775A JP 2017156345 A JP2017156345 A JP 2017156345A
Authority
JP
Japan
Prior art keywords
antenna
charge level
level measuring
slag
converter
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2017021775A
Other languages
English (en)
Other versions
JP6402789B2 (ja
Inventor
伊藤 友彦
Tomohiko Ito
友彦 伊藤
淳一 四辻
Junichi Yotsutsuji
淳一 四辻
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
JFE Steel Corp
Original Assignee
JFE Steel Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by JFE Steel Corp filed Critical JFE Steel Corp
Publication of JP2017156345A publication Critical patent/JP2017156345A/ja
Application granted granted Critical
Publication of JP6402789B2 publication Critical patent/JP6402789B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Carbon Steel Or Casting Steel Manufacturing (AREA)
  • Waveguide Aerials (AREA)
  • Radar Systems Or Details Thereof (AREA)
  • Measurement Of Levels Of Liquids Or Fluent Solid Materials (AREA)
  • Refinement Of Pig-Iron, Manufacture Of Cast Iron, And Steel Manufacture Other Than In Revolving Furnaces (AREA)
  • Waste-Gas Treatment And Other Accessory Devices For Furnaces (AREA)

Abstract

【課題】小さく設けられた貫通孔であっても、安価かつ安全にメンテナンス性よく、高精度で装入物レベル計測をすることができる装入物レベル計測装置用アンテナ、装入物レベル計測方法、および転炉予備処理方法を提供することを目的とする。【解決手段】上部に開口を持つ容器内の装入物のレベルを、前記開口の上方に具備されたフードに設けられ、内部を気体によってパージされている貫通孔に設置した、マイクロ波式装入物レベル計測装置で計測するための装入物レベル計測装置用アンテナであって、該装入物レベル計測装置用アンテナは矩形のホーン型であって、前記容器の中心向きの矩形の先端に切り欠きを備える。【選択図】図1

Description

本発明は、上部に開口を持つ容器内の装入物(容器内の内容物)のレベルをマイクロ波式装入物レベル計測装置で計測するための装入物レベル計測装置用アンテナ、装入物レベル計測方法、および転炉予備処理方法に関するものである。
工業用の炉においては、装入物(内容物)に熱を加えて装入物を燃焼させる、または溶けた物質を入れ炉内部で成分調整をするなどが行われているものがある。例えば、廃棄物の焼却を行うごみ焼却炉や、製鉄設備の高炉から出てくる溶銑を貯める溶銑鍋、溶銑中の成分調整を行う転炉型精錬炉(以下、「転炉」とも略記する)などの大型の設備がある。
ゴミ焼却炉内のごみの層高を計測、監視することは、ごみ焼却炉では与える熱量を決める指標となる。また、高炉から出た溶銑を貯める溶銑鍋ではできるだけ多くの溶銑を貯めること、そして、転炉においてはスティッピング、スロッピングといった吹錬中の現象によって炉外へ噴出する溶銑量を低減することで、それぞれ歩留まりの低下防止に資する。
ごみ焼却炉や転炉では、上部に焼却灰や、粉塵などを吸引するためのダクトが設置されている。こうしたダクトは、炉の開口部(炉口)を覆う覆い(フード)の役目を果たすように上方に設置されている。
そして、炉の直上部の炉内を見下ろすことが可能な位置に、監視用またはプローブ挿入のためにダクトを貫通する開孔が設けられている。通常、このような貫通孔は、焼却灰や粉塵が外部へ漏れないよう、できるだけ小さく設計されている。
ごみ焼却炉内の層高を測定する技術としては、例えば、特許文献1に開示された技術がある。特許文献1に開示された技術は、廃棄物溶融炉の炉頂部炉本体の中心線からずれた位置にマイクロ波の送受信装置のマイクロ波の照射角度が炉本体の中心線に対して3〜10°傾けて、炉内の廃棄物の層高を計測する技術である。
また、転炉の上方のダクトには、溶銑の成分を測定するためのプローブを挿入するサブランス孔が設置されている。サブランス孔にアンテナを設置してスラグレベルをマイクロ波で計測する技術としては、例えば、特許文献2に開示された技術がある。
特許文献2に開示された技術は、炉内に挿入される送信アンテナおよび受信アンテナを有し、送信アンテナに対してマイクロ波信号を出力し、炉内のスラグ面で反射され、受信アンテナによって受信されたマイクロ波信号からこれらアンテナとスラグ面との距離を算出してレーダ計測値信号として出力するマイクロ波レーダと、炉内に挿入された送受信アンテナを昇降させる昇降装置と、アンテナ位置を計測し、アンテナ位置信号を出力するアンテナ位置計測装置と、マイクロ波レーダのレーダ計測値信号とアンテナ位置計測装置と、マイクロ波レーダのレーダ計測値信号とアンテナ位置計測装置のアンテナ位置信号から炉内のスラグレベル位置の算出を行い、その炉内のスラグレベル位置と所定の設定値或いは上限値および比較してアンテナ昇降量を算出し、そのアンテナ昇降量をアンテナ昇降制御信号としてアンテナ昇降装置に出力する信号処理部が備わった技術である。
また、特許文献3には、転炉型精錬炉にて脱珪処理中の脱珪スラグのスラグ高さを、マイクロ波を用いて測定し、測定結果に基づいて処理条件を調整することにより、脱珪スラグのフォーミングの量を制御する技術が開示されている。
この特許文献3に記載のスラグ高さの測定方法では、擬似ランダム信号処理レーダー方式マイクロ波距離計を用い、10GHz以下の周波数のマイクロ波を転炉型精錬炉内に送信して炉内からの反射波を受信し、反射波の往復伝播時間から対象物までの距離を求める。
そして、炉口から溶銑浴面までの範囲に存在する対象物からの反射波の信号のうちで、反射波の信号に対応する対象物までの距離が脱珪処理開始時から変化せずに、継続して存在する反射波の信号をノイズとして除去する。
そして、溶銑浴面に対応する反射波の信号を除いて最も反射強度が高い反射波の信号をスラグ表面からの反射波の信号と判定してスラグ表面までの距離を求め、求めたスラグ表面までの距離に基づいてスラグ高さを測定する。
さらに、特許文献4には、マイクロ波を用いたスラグレベル計測方法において、マイクロ波の進行方向を示す軸線、すなわちアンテナの中心とマイクロ波の照射範囲の中心とを結ぶ線が、メインランスまたは転炉の炉壁に対して傾斜させるようにアンテナを設置することが開示されている。
特開2005−55008号公報 特開平03−264882号公報 国際公開WO2014/115526 特開2015−110817号公報
しかしながら、前述した特許文献1に開示されているように、マイクロ波の送受信装置を炉本体の中心線に対して傾けて設置することは、小さく設けられた貫通孔にあっては難しいという問題がある。
また、特許文献2に開示されている炉内レベル計は、送受信アンテナを昇降させる昇降装置など設備が大がかりで建設コストがかさむばかりでなく、故障が生じた際にはアンテナを動かすことが不可能となり操業に支障が生じる問題がある。そして、水冷アンテナの重管が劣化し水冷管から水が漏れた場合には、炉内の溶融物(装入物)が水蒸気爆発を起こす可能性もあり、安全面でも問題がある。
また、特許文献3に開示された技術では、転炉型精錬炉の炉口や炉口のすぐ下側の炉壁等に付着する地金によって、送信したマイクロ波の多くが散乱されてしまい、スラグ表面からの反射波を捉えられないことが生じる。特に、転炉型精錬炉の使用回数に伴って、炉口や炉壁には地金が多く付着し、成長するため、スラグ高さを精度よく測定することが困難となるという問題がある。
さらに、特許文献4に開示された技術では、マイクロ波の軸線を傾斜させた場合、メインランスや炉壁とスラグ表面とにおいてコーナーリフレクト効果が発生することで、スラグ面からの反射信号が大きくなることが予想される。
しかしながら、スラグ面は、底吹きガスやランスから吹きだす吹錬用の酸素の影響で常に動いており、さらに、吹錬の進行に伴ってスラグ面が上昇する。このため、吹錬中に軸線の傾斜をコーナーリフレクト効果が十分に得られるよう動かすことは難しく、また、ランス本体や炉口自体から反射してくる信号は却って外乱となってしまい、精度のよい測定ができないという問題がある。
本発明は、このような従来の問題に鑑みてなされたものであり、小さく設けられた貫通孔であっても、安価かつ安全にメンテナンス性よく、高精度で装入物レベル計測をすることができる装入物レベル計測装置用アンテナ、装入物レベル計測方法、および転炉予備処理方法を提供することを目的とする。
上記課題は、以下の発明によって解決できる。
[1] 上部に開口を持つ容器内の装入物のレベルを、前記開口の上方に具備されたフードに設けられ、内部を気体によってパージされている貫通孔に設置した、マイクロ波式装入物レベル計測装置で計測するための装入物レベル計測装置用アンテナであって、
該装入物レベル計測装置用アンテナは矩形のホーン型であって、前記容器の中心向きの矩形の先端に切り欠きを備えたことを特徴とする装入物レベル計測装置用アンテナ。
[2] 上記[1]に記載された装入物レベル計測装置用アンテナにおいて、
前記切り欠きの長さは、測定に使用する信号の搬送周波数に対応する波長の整数倍であることを特徴とする装入物レベル計測装置用アンテナ。
[3] 上記[1]または[2]に記載の装入物レベル計測装置用アンテナにおいて、
前記アンテナの先端部は着脱可能な構造であることを特徴とする装入物レベル計測装置用アンテナ。
[4] 上記[1]〜[3]のいずれかに記載の装入物レベル計測装置用アンテナにおいて、
前記装入物レベル計測装置用アンテナの内壁に離型剤を塗布したことを特徴とする装入物レベル計測装置用アンテナ。
[5] 上記[1]〜[4]のいずれかに記載の装入物レベル計測装置用アンテナを用いて装入物レベルを計測する、装入物レベル計測方法であって、
前記装入物レベル計測装置用アンテナからマイクロ波信号を送信し、送信した領域にある装入物から反射された反射波を受信し、受信した反射波が検出された時間を測定し、伝搬時間と伝搬速度の積の1/2の値を装入物レベルとして算出することを特徴とする装入物レベル計測方法。
[6] 上記[5]に記載の装入物レベル計測方法を用いた転炉予備処理方法であって、
転炉内に収容された溶銑に上吹きランスから酸素ガスを吹き込むことで前記溶銑を脱珪処理し、
該脱珪処理で生成したスラグの一部を前記転炉から排出し、
その後、前記転炉内にCaO系媒溶剤を添加し、前記上吹きランスから酸素ガスを吹き込むことで、前記転炉内の前記溶銑を脱燐処理するにあたって、
前記装入物レベル計測方法を用いて前記転炉内のスラグ高さを測定し、測定されたスラグ高さに応じて処理条件を調整することでスラグのフォーミングを制御することを特徴とする転炉予備処理方法。
本発明によれば、ホーンアンテナの一部を切り欠いたことにより、残った面は電磁波の遮蔽板となり、炉壁または炉口側へ拡散する電磁波を低減することが可能となり、炉壁、または炉口からの反射を低減することが可能となり、装入物レベルの高精度計測が可能となった。また、狭い貫通孔に設置しても、アンテナを傾けることなく、壁からの反射を避けることが可能となった。
また、先端部を着脱可能とすることで、メンテナンス性が向上し、飛散した装入物(溶融物など)の付着などにより、先端部が歪んだ際には交換すれば、元の通り精度よく計測が可能となった。さらには、アンテナの内側に離型剤を塗布することで、装入物自体の付着を低減することも可能となった。
さらに、上記装入物レベル計測方法を用いた転炉予備処理方法によって、スラグがオーバーフローすることもなく、適正な時間で溶銑予備処理が可能となった。
本発明を適用する装置構成例およびアンテナの設置例を示す図である。 アンテナの設置状況および形状を示す図である。 切り欠きを入れたアンテナの放射特性の一例を示す図である。 送信アンテナの全長形状を示す図である。 送信アンテナの先端形状を示す図である。 切り欠き有無によるアンテナの反射波形例を示す図である。 吹錬開始から終了にわたるスラグレベル計測結果の一例を示す図である。
以下、図面および数式を参照して、本発明の実施形態を説明する。なお、本実施形態では転炉のマイクロ波スラグレベル計測(装入物がスラグ、溶銑等の溶融物の場合)について説明を行うが、転炉と同様な設備構成を持つ産業用の焼却炉や、他の溶融金属の精錬炉などでも適用が可能であり、これに限られるものでない。
図1は、本発明を適用する装置構成例およびアンテナの設置例を示す図である。図2は、アンテナの設置状況および形状を示す図である。図4は、送信アンテナの全長形状を示す図である。図5は、送信アンテナの先端形状を示す図である。図中、1は転炉炉体、2は炉口、3はダクト、4はメインランス、5はサブランス孔、6はホーンアンテナ、61は送信アンテナ、611は切り欠き(送信アンテナ)、612はフランジ、62は受信アンテナ、621は切り欠き(受信アンテナ)、7はマイクロ波発振検出器、8はパージ配管、81はパージ枝管、9は変換器、10は同軸ケーブル、11は装入物、Sはスラグ、およびMは溶銑をそれぞれ表す。
先ず、図1(a)にて、本発明を適用する装置構成例を説明する。装入物11(溶銑MとスラグS等の溶融物から形成された)を保持した転炉炉体1の炉口2の上方には、炉口2を覆う覆い(フード)の役目を果たすダクト3が設けられている。このダクト3には、転炉吹錬に用いるメインランス4を挿入する孔、およびサンプリングプローブなどを挿入するサブランス(図示せず)を炉内に導入するためのサブランス孔5が設置されている。
サブランス孔5は、長さ1m程度の筒状の金属管で貫通孔内部は炉内の飛散物が外へ漏れださないよう、また、壁面に溶融物が付着しないように、パージ配管8(図1(b))から気体(通常は窒素)を送ってパージしている。気体は常温でかまわないが、特に常温である必要はない。
装入物11のレベル計測に用いるマイクロ波レーダのアンテナは飛散物の堆積による計測精度の劣化が懸念される。そのため、比較的メンテナンスが容易な矩形のホーン型であるホーンアンテナ6を用いるのがよい。
サブランス孔5内に設置したホーンアンテナ6から送出されるマイクロ波信号は、鉛直下方へ進むが、それとともに拡散してしまう。拡散したマイクロ波は、転炉の炉口2やメインランス4にも照射され、これらの設備から反射された信号は測定上の外乱となり、計測精度を低下させてしまう。特に、炉口2付近では、操業を経るとともに地金が成長して、徐々にマイクロ波の照射面積が大きくなるため、対処が必要である。
ホーンアンテナ6はサブランス孔5の長さよりも短い場合は、サブランス孔内部でマイクロ波が反射し、この信号も外乱となる。また、アンテナ先端がサブランス孔5より下部に位置し、かつアンテナ開口の大きさが大きい場合は、飛散した溶融物の付着が多量となって計測精度が著しく低下するだけでなく、サブランス孔5を使用できなくなるため、操業上影響が出てしまう。
したがって、図1(b)に示すように、ホーンアンテナ6の先端はサブランス孔5下面に一致するように寸法を揃えるのがよい。ホーンアンテナ6に信号を供給するには、マイクロ波発振検出器7から同軸ケーブル10で接続する。このとき同軸ケーブル10と同軸導波管の変換器9は、アンテナ上部に接続されている。なお、飛散物によるホーンアンテナ6の閉塞防止のためには、アンテナにパージ枝管81を設置してホーンアンテナ6の内部にパージガスを導入して、閉塞を防止するとよい。
ホーンアンテナ6では、アンテナの指向角θ[rad]は、アンテナ開口の大きさD[m]および、周波数f[Hz]から決まる波長λ[m]とで、以下に示す(1)式のような関係があることが知られている。(1)式からアンテナ開口Dが大きいほど指向角θが小さくなることが分る。
Figure 2017156345
よって、ホーンアンテナ6は、サブランス孔5に収納可能な開口径となるように設計するとよい。なお、アンテナの指向性はアンテナの長さにも依存し、長いほど指向性がよい。サブランス孔5とホーンアンテナ6の位置関係を、図1(b)に示す。ホーンアンテナ6は、耐熱性の観点からステンレスなどの高融点金属を使用することが望ましく、また、板厚は熱変形の影響を抑制するためt=2[mm]以上あることが望ましい。
ホーンアンテナ6の先端部から送出されるマイクロ波は拡散することになるが、遮蔽板を設けることで炉口2方向へ伝搬するマイクロ波を低減することが可能である。遮蔽板は通常、伝搬経路上などアンテナとは別の場所に設けられるが、転炉やその他の炉では、マイクロ波の伝搬経路上にこうした設備を設けるのは事実上困難である。
このため、本発明者らは、ホーンアンテナ6の先端部の一部を遮蔽板として利用することを考案した。図2の右図は、転炉の上方(図1(a)のT方向)から見た図であり、図2の左図は、転炉内部からサブランス孔5を見上げた(図1(b)のI方向から)図である。
サブランス孔5の内部には、ホーンアンテナ6として、それぞれ矩形のマイクロ波送信用の送信アンテナ61と、反射したマイクロ波受信用の受信アンテナ62とを並べて配置している。送信アンテナ61と受信アンテナ62との先端には、転炉炉体1の中心を向いた一面に、切り欠き(送信アンテナ)611と切り欠き(受信アンテナ)621をそれぞれ設けている。
このようにアンテナの一面を切り欠くと、残った部分が遮蔽板として機能することになる。切り欠く面は、炉の中心を向く面とする。こうすることで、切り欠き面と反対側の炉口方向への照射を低減することが可能となり、不要な反射の影響を低減することが可能である。
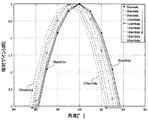
図3は、切り欠きを入れたアンテナの放射特性の一例を示す図である。これは、マイクロ波伝搬シミュレーションによって計算した、切り欠きの長さとマイクロ波の放射パターンの関係を示したものである。ここで、グラフの縦軸に示している相対ゲインとは、同じ切り欠き長さのうち一番強いマイクロ波の強度を基準としたときの各角度におけるマイクロ波強度を示している。また、グラフの横軸の角度は、90°がアンテナの下方真下方向で、90°未満が切り欠き側を示しており、凡例の0lambda、4lambda、・・・、20lambdaは、それぞれ波長の0倍(切り欠きなし)、4倍、・・・20倍の長さの切り欠きを入れた場合のマイクロ波の反射強度を示している。なお、奇数倍については、隣り合う偶数倍の間に入ってくるので省略している。
図3からは、搬送周波数に対応する波長の整数倍の長さを切り欠いた場合、切り欠いた面(アンテナの中心に向かった面)に飛来するマイクロ波信号を、より効率的に受信可能なことが分る。しかも、切り欠きの長さを大きくしていくにしたがって、この傾向が強くなっていることが分る。従って、外乱となる反射信号が顕著となる方向に対して、逆の方向に切り欠いた面を向くようにアンテナを設置することで、外乱を抑制することが可能である。
前述のように、アンテナ先端部は飛散した溶融物や、溶融物の輻射により、熱変形する場合がある。熱変形が生じると、マイクロ波がどの方向へ伝搬するか不明となるため、変形を修正する必要がある。操業の合間に変形を直すには時間がかかるため、アンテナ中間部の常温ガスでパージされた熱変形のない部分で切り離し可能としておくことが好ましい。
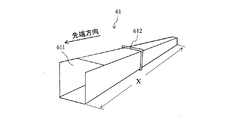
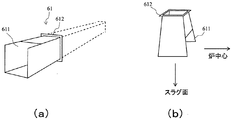
図4は、送信アンテナの全長形状を斜視図で、図5は、送信アンテナの先端形状を(a)は図4と同じ斜視図で、また(b)は正立した状態で示す図であり、受信アンテナも同様である。
図4または図5に示すように、送信アンテナ61の中間部から切り欠き(送信アンテナ)611を有する先端部をアンテナ本体と同じ部材で製作しておき、先端部に変形が生じ、進行したときは交換する。アンテナ本体と先端部の接続部は、フランジ612で取り付けるように着脱可能とするとよい。ここで、着脱可能とする位置は予め、サブランス孔内の高さ方向の温度分布を調べ、十分に溶融物の輻射の影響が小さくなる位置とする。
さらに、飛散溶融物が先端に付着するのを防止するため、アンテナ内側に予め離型剤を塗布しておくとよい。例えば、BN(窒化ホウ素)型の離型剤では、800〜1000℃の耐熱性能が得られ、長期間にわたって安定した高精度の計測を行うことが可能となる。また、飛散物によるアンテナ閉塞防止のためには、前述のようにアンテナに枝管を設置してパージガスを導入することも効果がある。
次に、本実施形態に係る転炉予備処理方法について説明する。本実施形態に係る予備処理では、図1に示されたような転炉型精錬炉を用いて、溶銑Mの脱珪処理および脱燐処理を連続して行う。
まず、溶銑Mと、後述する前チャージの脱燐処理で発生したスラグSと、必要に応じて添加される媒溶剤とを転炉炉体1に収容し、メインランス4から所定量の酸素ガスを吹き込むこと(「吹錬」ともいう)で溶銑Mの脱珪処理を行う。
その際、後述するスラグ高さの測定方法を用いて、スラグの水平面の高さを測定し、静止時の溶銑Mの浴面からスラグの上端までの高さであるスラグ高さを測定結果から算出することで、スラグSのフォーミングの状態を監視する。
ここで、スラグのフォーミングとは、溶融したスラグが吹錬処理時に発生するCO気泡を含み、見掛け上、体積膨脹する現象であるが、このスラグフォーミングはスラグの塩基度や操業諸元によってフォーミングの状況が変化するため、吹錬中のスラグ高さを常に監視、測定する必要がある。
また、スラグ高さを監視する際、スラグ高さが目標範囲内となっているかどうかで、フォーミング状態の良否が判断される。つまり、スラグ高さが目標範囲よりも下回っている場合には、スラグが十分にフォーミングしていないと判断され、スラグ高さが目標範囲よりも上回っている場合には、スラグが過剰にフォーミングしていると判断される。なお、スラグ高さの目標範囲は、脱燐処理で発生したスラグの量や媒溶剤の添加量、溶銑Mの成分・処理温度、吹錬条件等の種々に条件に応じて設定される。
脱珪処理おいて、スラグが適切にフォーミングしていない場合、脱珪処理の後工程となる排滓処理において、速やかに且つ十分な量のスラグを排出することができない。例えば、スラグが十分にフォーミングしていない場合、スラグの流動性が低くなるため、スラグの排出速度が低下する。このため、所定時間内で十分な量のスラグを排出することができなくなる。
一方、スラグのフォーミングが過剰となる場合、排滓処理において、スラグが転炉炉体1からスラグポット(図示せず)へ排出された後、スラグとともに排出された粒鉄中の炭素とスラグS中の酸化鉄とが反応してさらにフォーミングが進行してしまう。
スラグポット内でフォーミングが進行すると、スラグがスラグポットからオーバーフローして操業を阻害するリスクがある。このため、スラグがスラグポットからオーバーフローしないように、スラグの排出速度を低減しなければならず、排滓処理に掛かる時間が長くなってしまう。
したがって、スラグ高さが低く、フォーミングが十分でないと判断された場合には、メインランス4からの酸素ガスの供給流量やランス高さ、攪拌用ガスの供給流量、媒溶剤の添加等が行われることで、適正なスラグ高さとなるように調整が行われる。
一方、スラグ高さが高く、フォーミングが過剰であると判断された場合には、C等のガス発生物質を含むフォーミング鎮静剤の添加等が行われることで、適正なスラグ高さとなるように調整が行われる。
そして、脱珪処理が終了した後、脱珪処理で発生したスラグの一部を転炉炉体1から排出する排滓処理が行われる。排滓処理では、転炉炉体1を傾動させることでスラグを炉口2から排出させ、排出されたスラグを転炉炉体1の下方に設けたスラグポット内に収容させる。この際、その後の脱燐処理での精錬コストや転炉型精錬炉での生産性向上の観点から、短時間に且つ十分な量のスラグを排出するように排滓処理が行われることが求められる。
次いで、所定量のスラグが排出された後、CaO系媒溶剤を炉内に添加し、上吹きランスから所定量の酸素ガスを吹き込むことで、脱燐処理が行われる。脱燐処理が終了した後、転炉炉体1の側部に設けられた出鋼口(図示せず)から溶銑Mが溶銑鍋(図示せず)へ排出される。溶銑Mの排出は、脱燐処理によって生じたスラグが転炉炉体1の内部に収容されたままの状態で行われる。
溶銑Mが排出された後、脱燐処理で発生したスラグSが収容された転炉炉体1の内部に、次に処理される溶銑Mがさらに収容され、上記の脱珪処理および脱燐処理が繰り返し行われる。
次に、本実施形態に係るスラグ高さの測定方法について、図1または2を参照しながら説明する。本実施形態では、上記の脱珪処理にて発生するスラグのスラグ高さを測定する。スラグ高さの測定は、脱珪処理の全期間にわたって行われる。
まず、送信アンテナ61はマイクロ波発振検出器7と同軸ケーブル10で繋がれている。脱珪処理中にマイクロ波発振検出器7で生成されたマイクロ波信号を送信アンテナ61から送信する。このとき同軸導波管の変換器9は、受信した信号をマイクロ波に変換し、導波管および送信アンテナ61へ伝搬させる。
次いで、マイクロ波の照射領域にある金属体から反射された反射波は受信アンテナ62で受信し、受信アンテナ62に繋がった導波管を伝搬し、同軸導波管の変換器9に繋がった同軸ケーブル10を介してマイクロ波発振検出器7に入力する。マイクロ波発振検出器7は、受信した反射信号から、反射波が検出された時間(伝搬時間ともいう)を測定し、伝搬時間と伝搬速度の積の1/2の値をスラグSの水平面の高さとして算出する。
なお、本実施形態では、伝搬速度は光速とする。この際、反射信号には、炉口2まわりの炉口金物やそれに付着した地金等の金属体からの反射波も一部含まれる場合があるが、伝搬時間の違いから、スラグ表面からの反射信号と炉口2や地金等の金属体からの反射信号とを弁別する処理を行うようにしてもよい。炉口2や地金等の金属体は、スラグの表面に比べて上部に位置するため、伝搬時間が短くなる。そして、マイクロ波発振検出器7の測定部は、スラグSの水平面の高さから、溶銑Mの質量から算出される溶銑Mの浴面の高さを差し引くことで、スラグSのスラグ高さを算出する。
図4または図5に示したアンテナ形状を用いて、本発明に係る装入物レベル計測装置用アンテナについてその効果を確かめた。図4に示すアンテナの長さXは1.15mであり、これはサブランス孔の長さ(長辺1.3m、短辺1.0m、図1に示すように傾いたダクトにサブランス孔を設けたため長さに違いがでている)の平均値に一致させている。また、送受信アンテナそれぞれの開口の寸法は短辺が121mm、長辺が251mmである。
スラグレベル計測にあたっては、搬送周波数8.5GHzのマイクロ波を、800MHzをクロック周波数とする127ビットの疑似ランダム信号で変調した送信波として送信した。
アンテナ断面の短辺の面うち片面に設けた切り欠きの長さは、搬送周波数8.5GHzに対応する波長35.3mmの4倍の141.2mmとした。また、送信アンテナの隣には、同じ寸法で同じ切り欠きを入れた受信アンテナを設置し、両アンテナの切り欠き面が炉内側に向くようにした。このようにして、炉内のスラグ面などで反射した信号を受信するようにした。受信した信号は信号処理回路で検波され、わずかにクロック周波数の異なる疑似ランダム信号とミキシング(掛け算処理)を行って復調した。
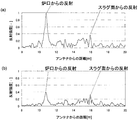
図6は、切り欠き有無によるアンテナの反射波形例を示す図である。図6(a)には切り欠きのない場合のアンテナを用いた場合の反射波形と、図6(b)切り欠きのある場合のアンテナを用いた反射波形を示している。
縦軸は相対強度を示しており、図6(a)において、炉口からの反射強度の最大値を1としたときの相対的な変化を示している。図6(b)の切り欠きのある場合の炉口からの反射強度は、図6(a)の切り欠きのない場合に比べて小さくなっており、切り欠きのあるアンテナは遮蔽効果により、転炉の炉口からの反射波の検出を大きく抑制することが可能であることを確認した。
このように、本発明に係る装入物レベル計測装置用アンテナを用いることにより、S(信号:スラグ面からの反射信号)に対するN(ノイズ:炉口からの反射信号)の値を小さくでき、S/N比の大きい高精度で装入物のレベル計測することが可能となった。
アンテナ先端は、先端から400mmより上方では温度分布がほぼ一定となり、アンテナ自体にもこれより上方に位置する部分では熱変形が見られなかった。しかしながら、安全を考慮して、先端から600mmの位置で着脱可能とした。さらに、アンテナ内部にはBN(窒化ホウ素)を塗布したことにより、先端部の付着物は少量に抑えられ、長時間安定した計測が可能であった。
図7は、吹錬開始から終了にわたるスラグレベル計測結果の一例を示す図である。炉口より下部の所定の高さまでスラグがフォーミングした時点で吹錬を終了し、スラグがオーバーフローすることもなく、適正な時間(5分程度)で吹錬を終了可能であった。
以上、本発明は、ホーンアンテナの一部を切り欠いたことにより、残った面は電磁波の遮蔽板となり、炉壁または炉口側へ拡散する電磁波を低減することが可能となり、炉壁、または炉口からの反射を低減することが可能となり、装入物レベルの高精度計測が可能となった。
また、狭い貫通孔に設置しても、アンテナを傾けることなく、壁からの反射を避けることが可能となった。また、先端部を着脱可能とすることで、メンテナンス性が向上し、飛散した装入物の付着などにより、先端部が歪んだ際には交換すれば、元の通り精度よく計測が可能となった。さらには、アンテナの内側に離型剤を塗布することで、装入物自体の付着を低減することも可能となった。
さらに、上記装入物レベル計測方法を用いた転炉予備処理方法によって、スラグがオーバーフローすることもなく、適正な時間で溶銑予備処理が可能となった。
1 転炉炉体
2 炉口
3 ダクト
4 メインランス
5 サブランス孔
6 ホーンアンテナ
61 送信アンテナ
611 切り欠き(送信アンテナ)
612 フランジ
62 受信アンテナ
621 切り欠き(受信アンテナ)
7 マイクロ波発振検出器
8 パージ配管
81 パージ枝管
9 変換器
10 同軸ケーブル
11 装入物
S スラグ
M 溶銑

Claims (6)

  1. 上部に開口を持つ容器内の装入物のレベルを、前記開口の上方に具備されたフードに設けられ、内部を気体によってパージされている貫通孔に設置した、マイクロ波式装入物レベル計測装置で計測するための装入物レベル計測装置用アンテナであって、
    該装入物レベル計測装置用アンテナは矩形のホーン型であって、前記容器の中心向きの矩形の先端に切り欠きを備えたことを特徴とする装入物レベル計測装置用アンテナ。
  2. 請求項1に記載された装入物レベル計測装置用アンテナにおいて、
    前記切り欠きの長さは、測定に使用する信号の搬送周波数に対応する波長の整数倍であることを特徴とする装入物レベル計測装置用アンテナ。
  3. 請求項1または請求項2に記載の装入物レベル計測装置用アンテナにおいて、
    前記アンテナの先端部は着脱可能な構造であることを特徴とする装入物レベル計測装置用アンテナ。
  4. 請求項1〜請求項3のいずれかに記載の装入物レベル計測装置用アンテナにおいて、
    前記装入物レベル計測装置用アンテナの内壁に離型剤を塗布したことを特徴とする装入物レベル計測装置用アンテナ。
  5. 請求項1〜請求項4のいずれかに記載の装入物レベル計測装置用アンテナを用いて装入物レベルを計測する、装入物レベル計測方法であって、
    前記装入物レベル計測装置用アンテナからマイクロ波信号を送信し、送信した領域にある装入物から反射された反射波を受信し、受信した反射波が検出された時間を測定し、伝搬時間と伝搬速度の積の1/2の値を装入物レベルとして算出することを特徴とする装入物レベル計測方法。
  6. 請求項5に記載の装入物レベル計測方法を用いた転炉予備処理方法であって、
    転炉内に収容された溶銑に上吹きランスから酸素ガスを吹き込むことで前記溶銑を脱珪処理し、
    該脱珪処理で生成したスラグの一部を前記転炉から排出し、
    その後、前記転炉内にCaO系媒溶剤を添加し、前記上吹きランスから酸素ガスを吹き込むことで、前記転炉内の前記溶銑を脱燐処理するにあたって、
    前記装入物レベル計測方法を用いて前記転炉内のスラグ高さを測定し、測定されたスラグ高さに応じて処理条件を調整することでスラグのフォーミングを制御することを特徴とする転炉予備処理方法。
JP2017021775A 2016-02-26 2017-02-09 装入物レベル計測装置用アンテナ、装入物レベル計測方法、および転炉予備処理方法 Active JP6402789B2 (ja)

Applications Claiming Priority (2)

Application Number Priority Date Filing Date Title
JP2016034970 2016-02-26

Publications (2)

Publication Number Publication Date
JP2017156345A true JP2017156345A (ja) 2017-09-07
JP6402789B2 JP6402789B2 (ja) 2018-10-10

Family

ID=59808815

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2017021775A Active JP6402789B2 (ja) 2016-02-26 2017-02-09 装入物レベル計測装置用アンテナ、装入物レベル計測方法、および転炉予備処理方法

Country Status (1)

Country Link
JP (1) JP6402789B2 (ja)

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2023074153A (ja) * 2021-11-17 2023-05-29 日鉄テックスエンジ株式会社 溶銑のレベル測定装置およびレベル測定方法

Citations (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS598408A (ja) * 1982-07-06 1984-01-17 Denki Kogyo Kk 放射方向制御装置付き電磁ホ−ン
JPH0360028U (ja) * 1989-10-13 1991-06-13
JP2570886B2 (ja) * 1989-04-27 1997-01-16 日本鋼管株式会社 炉内レベル計
JP2007178207A (ja) * 2005-12-27 2007-07-12 Wire Device:Kk マイクロ波距離計
JP4064314B2 (ja) * 2003-08-05 2008-03-19 新日鉄エンジニアリング株式会社 廃棄物溶融炉内の廃棄物層高レベル測定装置
WO2014115526A1 (ja) * 2013-01-24 2014-07-31 Jfeスチール株式会社 溶銑の予備処理方法
JP6221708B2 (ja) * 2013-12-06 2017-11-01 新日鐵住金株式会社 レベル計及びレベル計測方法

Patent Citations (9)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS598408A (ja) * 1982-07-06 1984-01-17 Denki Kogyo Kk 放射方向制御装置付き電磁ホ−ン
JP2570886B2 (ja) * 1989-04-27 1997-01-16 日本鋼管株式会社 炉内レベル計
JPH0360028U (ja) * 1989-10-13 1991-06-13
JP4064314B2 (ja) * 2003-08-05 2008-03-19 新日鉄エンジニアリング株式会社 廃棄物溶融炉内の廃棄物層高レベル測定装置
JP2007178207A (ja) * 2005-12-27 2007-07-12 Wire Device:Kk マイクロ波距離計
JP5004469B2 (ja) * 2005-12-27 2012-08-22 株式会社ワイヤーデバイス マイクロ波距離計
WO2014115526A1 (ja) * 2013-01-24 2014-07-31 Jfeスチール株式会社 溶銑の予備処理方法
JP5761459B2 (ja) * 2013-01-24 2015-08-12 Jfeスチール株式会社 溶銑の予備処理方法
JP6221708B2 (ja) * 2013-12-06 2017-11-01 新日鐵住金株式会社 レベル計及びレベル計測方法

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2023074153A (ja) * 2021-11-17 2023-05-29 日鉄テックスエンジ株式会社 溶銑のレベル測定装置およびレベル測定方法
JP7745439B2 (ja) 2021-11-17 2025-09-29 日鉄テックスエンジ株式会社 溶銑のレベル測定装置およびレベル測定方法

Also Published As

Publication number Publication date
JP6402789B2 (ja) 2018-10-10

Similar Documents

Publication Publication Date Title
JP6252531B2 (ja) スラグ高さ測定装置、スラグ高さ測定方法および溶銑の予備処理方法
JP6168111B2 (ja) 溶銑の精錬方法
CA2241276A1 (en) Method and device for measuring electromagnetic waves emanating from a melt
EP0451987B1 (en) In-furnace slag level measuring method and apparatus therefor
US6004504A (en) Method and apparatus for controlling bath level and measurement of bath characteristics
CN104955965B (zh) 铁水的预处理方法
CA2036779A1 (en) In-furnace level meter and antenna therefor
US4651976A (en) Method for operating a converter used for steel refining
JP6402789B2 (ja) 装入物レベル計測装置用アンテナ、装入物レベル計測方法、および転炉予備処理方法
JP2009097035A (ja) ランスの位置制御方法及びランス装置
JP2018066589A (ja) 高温物体の表面検出装置
JP2011043343A (ja) マイクロ波によるスラグ厚の測定方法及び測定装置
EP0162949B1 (en) Method and apparatus for measuring slag-forming conditions within converter
JP6583204B2 (ja) スラグ高さ測定装置、スラグ高さ測定方法および溶銑の予備処理方法
MX2011001248A (es) Metodo para control de escoria espumosa en masa fundida inoxidable en horno de arco electrico.
US4749171A (en) Method and apparatus for measuring slag-foam conditions within a converter
JP2017133060A (ja) 溶銑の精錬方法
KR102438958B1 (ko) 레벨 계측 장치
JP2026002783A (ja) 装入物の堆積レベル測定装置及び各種設備の操業方法
JPH01191734A (ja) スロッピング予知方法
JP2002206110A (ja) 溶銑鍋内の溶銑レベル測定方法
JP2005147698A (ja) 受湯中の受湯鍋内溶湯レベル計測方法および装置
EP4477765A2 (en) Furnace with level detection system
US20250257946A1 (en) Systems and methods to measure oxidation losses of furnace electrodes
JP2025135802A (ja) 距離測定装置及び操業方法

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20170922

RD03 Notification of appointment of power of attorney

Free format text: JAPANESE INTERMEDIATE CODE: A7423

Effective date: 20180502

RD04 Notification of resignation of power of attorney

Free format text: JAPANESE INTERMEDIATE CODE: A7424

Effective date: 20180509

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20180613

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20180619

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20180730

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20180814

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20180827

R150 Certificate of patent or registration of utility model

Ref document number: 6402789

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

RD04 Notification of resignation of power of attorney

Free format text: JAPANESE INTERMEDIATE CODE: R3D04

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250