JP2017159221A - 窓用透明積層フィルムの製造方法 - Google Patents
窓用透明積層フィルムの製造方法 Download PDFInfo
- Publication number
- JP2017159221A JP2017159221A JP2016044894A JP2016044894A JP2017159221A JP 2017159221 A JP2017159221 A JP 2017159221A JP 2016044894 A JP2016044894 A JP 2016044894A JP 2016044894 A JP2016044894 A JP 2016044894A JP 2017159221 A JP2017159221 A JP 2017159221A
- Authority
- JP
- Japan
- Prior art keywords
- film
- windows
- transparent
- liquid
- refractive index
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Landscapes
- Securing Of Glass Panes Or The Like (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Surface Treatment Of Glass (AREA)
Abstract
【課題】高速成膜する場合においても高屈折率薄膜の透明性および接着性を満足する窓用透明積層フィルムの製造方法を提供する。
【解決手段】窓に設置する窓用透明積層フィルムの製造方法であって、トリアジン環含有重合体100質量部に対しフッ素系化合物からなるレベリング剤を0.20〜20.32質量部含む配合液を繰り出し搬送される長尺の透明高分子フィルム12の面に連続的に塗布してその透明高分子フィルム12の面に配合液の液膜を連続的に形成する連続塗布工程と、液膜が形成された透明高分子フィルム12の搬送中に液膜を連続的に乾燥する連続乾燥工程と、を有し、長尺の透明高分子フィルム12の面にトリアジン環含有重合体およびレベリング剤を含む高屈折率薄膜14を連続成膜する。
【選択図】図1
【解決手段】窓に設置する窓用透明積層フィルムの製造方法であって、トリアジン環含有重合体100質量部に対しフッ素系化合物からなるレベリング剤を0.20〜20.32質量部含む配合液を繰り出し搬送される長尺の透明高分子フィルム12の面に連続的に塗布してその透明高分子フィルム12の面に配合液の液膜を連続的に形成する連続塗布工程と、液膜が形成された透明高分子フィルム12の搬送中に液膜を連続的に乾燥する連続乾燥工程と、を有し、長尺の透明高分子フィルム12の面にトリアジン環含有重合体およびレベリング剤を含む高屈折率薄膜14を連続成膜する。
【選択図】図1
Description
本発明は、窓に設置する窓用透明積層フィルムの製造方法に関するものである。
高屈折率薄膜の形成用材料として、トリアジン環含有重合体が知られている。
製造コストの低減には、高屈折率薄膜の高速成膜が求められる。塗工による高速成膜でナノオーダーの高屈折率薄膜を形成する場合、薄膜表面の凹凸が大きくなり、透明性が低下する。ここに、例えばレベリング剤を添加すると、基材との接着性が低下する。
本発明が解決しようとする課題は、高速成膜する場合においても高屈折率薄膜の透明性および接着性を満足する窓用透明積層フィルムの製造方法を提供することにある。
上記課題を解決するため本発明に係る窓用透明積層フィルムの製造方法は、窓に設置する窓用透明積層フィルムの製造方法であって、トリアジン環含有重合体100質量部に対しフッ素系化合物からなるレベリング剤を0.20〜20.32質量部含む配合液を繰り出し搬送される長尺の透明高分子フィルムの面に連続的に塗布してその透明高分子フィルムの面に前記配合液の液膜を連続的に形成する連続塗布工程と、前記液膜が形成された透明高分子フィルムの搬送中に前記液膜を連続的に乾燥する連続乾燥工程と、を有し、前記長尺の透明高分子フィルムの面に前記トリアジン環含有重合体および前記レベリング剤を含む高屈折率薄膜を連続成膜することを要旨とするものである。
前記配合液には多官能(メタ)アクリレートが含まれ、該多官能(メタ)アクリレートを架橋する架橋工程をさらに有することが好ましい。この場合、光照射により前記多官能(メタ)アクリレートを架橋することが好ましい。前記透明高分子フィルムの軟化点は69℃以下であることが好ましい。前記連続乾燥工程において、前記液膜に対し90℃以下に加熱することにより前記液膜を連続的に乾燥することが好ましい。この場合、前記連続乾燥工程において、前記液膜の加熱時間が60s以下であることが好ましい。前記液膜の厚みは100nm以下であることが好ましい。
本発明に係る窓用透明積層フィルムの製造方法によれば、トリアジン環含有重合体100質量部に対しフッ素系化合物からなるレベリング剤を0.20〜20.32質量部含む配合液を用いて透明高分子フィルムの面に高屈折率薄膜を連続成膜することから、高速成膜する場合においても高屈折率薄膜の透明性および接着性を満足する。
この場合、配合液に多官能(メタ)アクリレートが含まれ、多官能(メタ)アクリレートを架橋する架橋工程をさらに有すると、高屈折率薄膜中に多官能(メタ)アクリレートから形成される架橋ポリマーが含まれることとなり、これによりレベリング剤の移行が抑えられ、高屈折率薄膜の接着性が向上する。このとき、光照射により多官能(メタ)アクリレートを架橋すると、耐熱性の低い透明高分子フィルム上にも高屈折率薄膜を形成することができる。連続乾燥工程において、液膜に対し90℃以下に加熱することにより液膜を連続的に乾燥すると、耐熱性の低い透明高分子フィルム上にも高屈折率薄膜を形成することができる。この場合、連続乾燥工程において、液膜の加熱時間が60s以下であると、生産性に優れる。
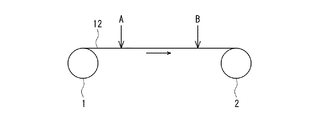
本発明に係る窓用透明積層フィルムの製造方法について詳細に説明する。図1は、本発明の一実施形態に係る窓用透明積層フィルムの製造方法を説明する模式図である。
窓用透明積層フィルムは、窓に設置する透明積層フィルムである。窓に設置するとは、窓ガラスに直接貼付する、当該窓用透明積層フィルムがロールスクリーンにその一部として含まれそのロールスクリーンを介して窓ガラスに対し設置することなどを含む。窓は、ビル・住宅等の建築物の窓や、自動車等の車両の窓、冷蔵庫等のショーケースの窓などを含む。
本発明に係る窓用透明積層フィルムの製造方法(以下、本製造方法ということがある)は、長尺の透明高分子フィルムの面に高屈折率薄膜を連続成膜するものである。本製造方法は、特定の配合液を透明高分子フィルムに塗布する連続塗布工程と、特定の配合液からなる液膜を乾燥する連続乾燥工程と、を有する。
図1に示すように、長尺の透明高分子フィルム12は、繰出ドラム1に巻き付けられている。透明高分子フィルム12は、矢印の方向に沿って、繰出ドラム1から繰り出し搬送される。連続塗布工程において、繰り出し搬送された長尺の透明高分子フィルム12の面に、例えば図1のA点において特定の配合液を連続的に塗布してその透明高分子フィルム12の面に特定の配合液の液膜を連続的に形成する。連続塗布工程は、コーターなどの公知の塗布手段を用いて行うことができる。次いで、連続乾燥工程において、液膜が形成された透明高分子フィルム12の搬送中に、例えば図1のB点(A点よりも搬送方向下流側)において液膜を連続的に乾燥する。連続乾燥工程は、公知の乾燥手段により行えばよく、例えば加熱乾燥などにより行うことができる。これにより、長尺の透明高分子フィルム12の面に高屈折率薄膜14を連続成膜する。高屈折率薄膜14が形成された長尺の透明高分子フィルム12は、巻取ドラム2に巻き取られる。
図2には、これにより得られた窓用透明積層フィルム10の断面図を示している。窓用透明積層フィルム10は、透明高分子フィルム12と、高屈折率薄膜14と、を有する。高屈折率薄膜14は、高屈折率薄膜14の面上に接して設けられている。
高屈折率薄膜14の屈折率は、1.6以上であることが好ましい。より好ましくは1.7以上である。屈折率は、633nmの光に対する屈折率をいう。下記するように、トリアジン環含有重合体を含むことで、高屈折率薄膜14の屈折率を上記する高屈折率にすることができる。
特定の配合液は、トリアジン環含有重合体およびフッ素系化合物からなるレベリング剤を含有する。フッ素系化合物は、フッ素を含有する化合物である。レベリング剤の含有量は、トリアジン環含有重合体100質量部に対し0.20〜20.32質量部の範囲内である。レベリング剤の含有量が0.20質量部未満であると、高屈折率薄膜14を高速成膜する場合に、高屈折率薄膜14表面の凹凸が大きくなり、透明性が満足しない。レベリング剤の含有量が20.32質量部超であると、高屈折率薄膜14の接着性が満足しない。レベリング剤の含有量は、透明性の向上などの観点から、トリアジン環含有重合体100質量部に対し、より好ましくは0.5質量部以上、さらに好ましくは1.0質量部以上である。また、レベリング剤の含有量は、接着性の向上などの観点から、トリアジン環含有重合体100質量部に対し、より好ましくは15質量部以下、さらに好ましくは10質量部以下である。
フッ素系化合物からなるレベリング剤としては、商品名エフトップEF301、EF303、EF352(三菱マテリアル電子化成(株)製(旧(株)ジェムコ製))、商品名メガファックF171、F173、R−08、R−30、R−40、F−553、F−554、F−559、RS−75、RS−72−K(DIC(株)製)、フロラードFC430、FC431(住友スリーエム(株)製)、商品名アサヒガードAG710、サーフロンS−382、SC101、SC102、SC103、SC104、SC105、SC106(旭硝子(株)製)等が挙げられる。
特定の配合液には、トリアジン環含有重合体およびフッ素系化合物からなるレベリング剤に加え、多官能(メタ)アクリレートが含まれていてもよい。多官能(メタ)アクリレートは、多官能アクリレートまたは多官能メタクリレートである。多官能(メタ)アクリレートは、架橋処理により架橋ポリマーを形成する。高屈折率薄膜14に架橋ポリマーが含まれることで、レベリング剤の移行が抑えられ、高屈折率薄膜14の接着性が向上する。
特定の配合液に多官能(メタ)アクリレートが含まれる場合には、本製造方法において、多官能(メタ)アクリレートを架橋する架橋工程をさらに有することが好ましい。架橋工程における架橋方法は、特に限定されるものではなく、過酸化物架橋、硫黄架橋、光架橋など、種々の方法が挙げられる。これらのうちでは、光架橋が好ましい。低温で架橋することができ、耐熱性の低い基材、例えばポリオレフィンフィルムなどの熱変形を抑えることができる。また、光による短時間での架橋が可能となる。架橋工程は、その架橋方法により、連続乾燥工程の後、あるいは連続乾燥工程と同時に行うことができる。
多官能アクリレートまたは多官能メタクリレートとしては、(メタ)アクリル基を一分子中2個以上有するものであれば特に限定されるものではない。具体的には、エチレングリコールジアクリレート、エチレングリコールジメタクリレート、ポリエチレングリコールジアクリレート、ポリエチレングリコールジメタクリレート、エトキシ化ビスフェノールAジアクリレート、エトキシ化ビスフェノールAジメタクリレート、エトキシ化トリメチロールプロパントリアクリレート、エトキシ化トリメチロールプロパントリメタクリレート、エトキシ化グリセリントリアクリレート、エトキシ化グリセリントリメタクリレート、エトキシ化ペンタエリスリトールテトラアクリレート、エトキシ化ペンタエリスリトールテトラメタクリレート、エトキシ化ジペンタエリスリトールヘキサアクリレート、ポリグリセリンモノエチレンオキサイドポリアクリレート、ポリグリセリンポリエチレングリコールポリアクリレート、ジペンタエリスリトールヘキサアクリレート、ジペンタエリスリトールヘキサメタクリレート、ネオペンチルグリコールジアクリレート、ネオペンチルグリコールジメタクリレート、ペンタエリスリトールトリアクリレート、ペンタエリスリトールトリメタクリレート、トリメチロールプロパントリアクリレート、トリメチロールプロパントリメタクリレート、トリシクロデカンジメタノールジアクリレート、トリシクロデカンジメタノールジメタクリレート、1,6−ヘキサンジオールジアクリレート、1,6−ヘキサンジオールジメタクリレート等が挙げられる。
多官能アクリレートまたは多官能メタクリレートを用いる場合には、光ラジカル重合開始剤を用いることもできる。光ラジカル重合開始剤としても、公知のものから適宜選択して用いればよく、例えば、アセトフェノン類、ベンゾフェノン類、ミヒラーのベンゾイルベンゾエート、アミロキシムエステル、テトラメチルチウラムモノサルファイドおよびチオキサントン類等が挙げられる。光ラジカル重合開始剤を用いる場合、多官能アクリレートまたは多官能メタクリレート100質量部に対して、0.1〜15質量部の範囲で使用することが好ましく、より好ましくは1〜10質量部の範囲である。
多官能(メタ)アクリレートの含有量は、トリアジン環含有重合体100質量部に対し、2〜100質量部の範囲内が好ましい。より好ましくは5〜20質量部の範囲内である。トリアジン環含有重合体100質量部に対し、多官能(メタ)アクリレートの含有量が2質量部以上であると、レベリング剤の移行を抑えやすく、これによる高屈折率薄膜14の接着性低下を抑えやすい。トリアジン環含有重合体100質量部に対し、多官能(メタ)アクリレートの含有量が100質量部以下であると、多官能(メタ)アクリレートの含有量が抑えられているため、トリアジン環含有重合体による高屈折率薄膜14の接着力に優れる。
透明高分子フィルム12は、高屈折率薄膜14を形成するための基材となるフィルムである。透明高分子フィルム12の材料としては、具体的には、ポリエチレンテレフタレート、ポリカーボネート、ポリメタクリル酸メチル、ポリエチレン、ポリプロピレン、エチレン−αオレフィン共重合体、シクロオレフィンポリマー、エチレン−酢酸ビニル共重合体、ポリスチレン、ポリアミド、ポリブチレンテレフタレート、ポリエーテルエーテルケトン、ポリ塩化ビニル、ポリ塩化ビニリデン、トリアセチルセルロース、ポリウレタンなどの高分子材料が挙げられる。これらは単独で用いてもよいし、2種以上を組み合わせて用いてもよい。これらのうちでは、透明性、耐久性、加工性に優れるなどの観点から、ポリエチレンテレフタレート、ポリカーボネート、ポリメタクリル酸メチル、ポリエチレン、ポリプロピレン、エチレン−αオレフィン共重合体、シクロオレフィンポリマーがより好ましい材料として挙げられる。また、ポリエチレン、ポリプロピレン、エチレン−αオレフィン共重合体、シクロオレフィンポリマーなどのポリオレフィン(鎖状ポリオレフィン、環状ポリオレフィン)がより好ましい材料として挙げられる。
ポリオレフィンは、ポリエチレンテレフタレート(PET)のような官能基を有していないので、フィルム自体の赤外線の吸収が小さい。また、ポリオレフィンフィルムは柔軟性に優れるので、柔軟性が求められる用途への適用に好適である。また、ポリオレフィンフィルムはPETフィルムと比べてコストが低減する。なお、ポリオレフィンは、PETフィルムと比べて官能基を有していない分、高屈折率薄膜14との接着性が低下するが、本発明の構成によれば、高屈折率薄膜14との接着性および高屈折率薄膜14の形成材料の塗工精度がよくなる。フィルムは、薄い膜状のものであり、一般には200μm以下あるいは250μm以下の厚みのものである。ロール状に巻けるほどの柔軟性を有するものであればよく、そのようなものであれば、200μm以上あるいは250μm以上の厚いものであってもよい。フィルムは、一般にロール状物として供出される。
ポリオレフィンとしては、透明性、耐久性、加工性などの観点から、ポリプロピレンが好ましい。特に、透明性などの観点から、二軸延伸ポリプロピレン(OPP)が好ましい。二軸延伸ポリプロピレンは、ポリオレフィンフィルムの中で比較的コシが強い点でも好ましい。
ポリオレフィンフィルムは、その一方あるいは両方の表面に、表面処理が施されていてもよい。表面処理としては、コロナ処理、プラズマ処理などが挙げられる。表面処理により、ポリオレフィンフィルムの表面には水酸基や酸素基などが形成され、ポリオレフィンフィルムに接する層との接着性が向上する。
透明高分子フィルム12の厚みは、10μm以上であることが好ましい。より好ましくは15μm以上、さらに好ましくは20μm以上である。また、ロールtoロールでの生産性に優れるなどの観点から、100μm以下であることが好ましい。より好ましくは50μm以下である。
透明高分子フィルム12には、軟化点が69℃以下の耐熱性の低いものを用いることができる。この場合、連続乾燥工程における温度は、90℃以下とすることが好ましい。これにより、透明高分子フィルム12の熱変形が抑えられ、透明性が維持される。連続乾燥工程における乾燥時間(加熱時間)は、搬送速度により調整することができる。生産性の観点から、乾燥時間(加熱時間)は60s以下が好ましい。ただし、乾燥時間(加熱時間)が速くなれば、高屈折率薄膜14の表面凹凸が大きくなり、透明性が低下する傾向にある。高屈折率薄膜14の厚みは、100nm以下が好ましい。この場合、表面凹凸による透明性への影響が大きくなる傾向にある。
本発明に係る窓用透明積層フィルムの製造方法によれば、トリアジン環含有重合体100質量部に対しフッ素系化合物からなるレベリング剤を0.20〜20.32質量部含む配合液を用いて透明高分子フィルム12の面に高屈折率薄膜14を連続成膜することから、高速成膜する場合においても高屈折率薄膜14の透明性および接着性を満足する。また、軟化点が69℃以下の耐熱性の低いものを用い、連続乾燥工程における温度を90℃以下とし、乾燥時間(加熱時間)を60s以下としたときにも、高屈折率薄膜14の表面凹凸が大きくなるのを抑え、透明性の低下を抑えることができる。さらに、高屈折率薄膜14の厚みを100nm以下としても、表面凹凸による透明性への影響を抑え、透明性の低下を抑えることができる。
本発明に係る窓用透明積層フィルム10は、高屈折率薄膜14を有し、高屈折率層を必要とする光学フィルムに好適である。このような光学フィルムとしては、さらに金属薄膜層を有する遮熱フィルムや、さらに金属薄膜層や低屈折率層を有する透明遮熱フィルム、反射防止フィルムなどが挙げられる。
以下、実施例および比較例を用いて本発明を詳細に説明する。
<配合液の調製>
表1に記載の配合組成にて、グラビアコーターで塗工可能な粘度(0.1〜3.0mPa・s)まで希釈溶剤(シクロペンタノン)を使用し、配合液を調製した。
・トリアジン環含有重合体、光重合開始剤および多官能アクリレートを含有する組成物(日産化学工業社製「UR−108NPT3」)
・レベリング剤(DIC株式会社製「メガファックF−559」、フッ素系化合物(オリゴマー))
表1に記載の配合組成にて、グラビアコーターで塗工可能な粘度(0.1〜3.0mPa・s)まで希釈溶剤(シクロペンタノン)を使用し、配合液を調製した。
・トリアジン環含有重合体、光重合開始剤および多官能アクリレートを含有する組成物(日産化学工業社製「UR−108NPT3」)
・レベリング剤(DIC株式会社製「メガファックF−559」、フッ素系化合物(オリゴマー))
<窓用透明積層フィルムの作製>
(実施例1−4、比較例1−2)
マイクログラビアコーターを用い、作製した配合液を、繰出ドラムから繰り出し搬送した長尺の透明高分子フィルム(東洋紡製PETフィルム「コスモシャインA4100、厚み50μm)の面に連続的に塗布してその透明高分子フィルムの面に配合液の液膜を連続的に形成した後、液膜が形成された透明高分子フィルムの搬送中に、80℃で60秒間乾燥して、液膜を連続的に乾燥した。次いで、200mJ/cm2の紫外線を照射して架橋処理することにより、高屈折率薄膜(膜厚20nm)を連続成膜した。以上により、実施例1−4、比較例1−2の窓用透明積層フィルムを作製した。
(実施例1−4、比較例1−2)
マイクログラビアコーターを用い、作製した配合液を、繰出ドラムから繰り出し搬送した長尺の透明高分子フィルム(東洋紡製PETフィルム「コスモシャインA4100、厚み50μm)の面に連続的に塗布してその透明高分子フィルムの面に配合液の液膜を連続的に形成した後、液膜が形成された透明高分子フィルムの搬送中に、80℃で60秒間乾燥して、液膜を連続的に乾燥した。次いで、200mJ/cm2の紫外線を照射して架橋処理することにより、高屈折率薄膜(膜厚20nm)を連続成膜した。以上により、実施例1−4、比較例1−2の窓用透明積層フィルムを作製した。
(実施例5)
透明高分子フィルムとしてOPPフィルム(東レ製「トレファンBO40−2500」、厚み40μm)を用いた以外は実施例1−4、比較例1−2と同様にして、実施例5の窓用透明積層フィルムを作製した。
透明高分子フィルムとしてOPPフィルム(東レ製「トレファンBO40−2500」、厚み40μm)を用いた以外は実施例1−4、比較例1−2と同様にして、実施例5の窓用透明積層フィルムを作製した。
得られた窓用透明積層フィルムについて、透明性、接着性を評価した。
(透明性)
厚さ3mmの板ガラスと窓用透明積層フィルム(以降、フィルム)の高屈折率薄膜面側を厚さ25μmのアクリル粘着シート(積水化学工業社製「5402」)で貼り付けて試験片1を作製した。試験片1を用い、JIS A5759に準拠し分光光度計(島津製作所(株)製)で波長380nm〜780nmの透過スペクトルを測定することにより可視光線透過率を求めた。外観は三波長蛍光灯の光をフィルムに反射させながら、30cm離れた位置から目視にて確認した。可視光線透過率が60%以上かつ外観に色ムラが無い場合を透明性が良好「○」、可視光線透過率が60%未満もしくは、色ムラが有る場合を透明性が不良「×」とした。
厚さ3mmの板ガラスと窓用透明積層フィルム(以降、フィルム)の高屈折率薄膜面側を厚さ25μmのアクリル粘着シート(積水化学工業社製「5402」)で貼り付けて試験片1を作製した。試験片1を用い、JIS A5759に準拠し分光光度計(島津製作所(株)製)で波長380nm〜780nmの透過スペクトルを測定することにより可視光線透過率を求めた。外観は三波長蛍光灯の光をフィルムに反射させながら、30cm離れた位置から目視にて確認した。可視光線透過率が60%以上かつ外観に色ムラが無い場合を透明性が良好「○」、可視光線透過率が60%未満もしくは、色ムラが有る場合を透明性が不良「×」とした。
(接着性)
JIS K5600−5−6に準拠して測定した。高屈折率薄膜を形成した透明高分子フィルムの面に対して垂直になるように刃を当て、2mm間隔で6本の切り込みを入れた後、90度方向を変えて先の切り込みと直交する6本の切り込みを2mm間隔で入れて、25マスを作製した。その後、フィルムの格子にカットした部分にテープを貼り、テープ上をこすった。その後、テープを60度に近い角度で確実に引き剥がした上で、残マス数を目視にて確認した。残マス数が25であった場合を接着性が特に良好「◎」、残マス数が20以上25未満であった場合を接着性が良好「○」、残マス数が20未満であった場合を接着性が不良「×」とした。
JIS K5600−5−6に準拠して測定した。高屈折率薄膜を形成した透明高分子フィルムの面に対して垂直になるように刃を当て、2mm間隔で6本の切り込みを入れた後、90度方向を変えて先の切り込みと直交する6本の切り込みを2mm間隔で入れて、25マスを作製した。その後、フィルムの格子にカットした部分にテープを貼り、テープ上をこすった。その後、テープを60度に近い角度で確実に引き剥がした上で、残マス数を目視にて確認した。残マス数が25であった場合を接着性が特に良好「◎」、残マス数が20以上25未満であった場合を接着性が良好「○」、残マス数が20未満であった場合を接着性が不良「×」とした。

比較例1では、高屈折率薄膜を形成する配合液にレベリング剤が含まれていないため、透明性に劣っている。比較例2では、高屈折率薄膜を形成する配合液に含まれるレベリング剤の量が多い。このため、透明性、接着性に劣っている。これに対し、実施例では、高屈折率薄膜を形成する配合液に特定量のレベリング剤が含まれている。このため、高速成膜においても透明性、接着性に優れる。透明高分子フィルムは、上記接着性の観点からいえば、OPP(ポリオレフィン)フィルムよりもPETフィルムのほうが優れていた。
以上、本発明の実施例について説明したが、本発明は上記実施例に何ら限定されるものではなく、本発明の趣旨を逸脱しない範囲内で種々の改変が可能である。
10 窓用透明積層フィルム
12 透明高分子フィルム
14 高屈折率薄膜
12 透明高分子フィルム
14 高屈折率薄膜
Claims (7)
- 窓に設置する窓用透明積層フィルムの製造方法であって、
トリアジン環含有重合体100質量部に対しフッ素系化合物からなるレベリング剤を0.20〜20.32質量部含む配合液を繰り出し搬送される長尺の透明高分子フィルムの面に連続的に塗布してその透明高分子フィルムの面に前記配合液の液膜を連続的に形成する連続塗布工程と、
前記液膜が形成された透明高分子フィルムの搬送中に前記液膜を連続的に乾燥する連続乾燥工程と、を有し、
前記長尺の透明高分子フィルムの面に前記トリアジン環含有重合体および前記レベリング剤を含む高屈折率薄膜を連続成膜することを特徴とする窓用透明積層フィルムの製造方法。 - 前記配合液には多官能(メタ)アクリレートが含まれ、該多官能(メタ)アクリレートを架橋する架橋工程をさらに有することを特徴とする請求項1に記載の窓用透明積層フィルムの製造方法。
- 光照射により前記多官能(メタ)アクリレートを架橋することを特徴とする請求項2に記載の窓用透明積層フィルムの製造方法。
- 前記透明高分子フィルムの軟化点が69℃以下であることを特徴とする請求項1から3のいずれか1項に記載の窓用透明積層フィルムの製造方法。
- 前記連続乾燥工程において、前記液膜に対し90℃以下に加熱することにより前記液膜を連続的に乾燥することを特徴とする請求項4に記載の窓用透明積層フィルムの製造方法。
- 前記連続乾燥工程において、前記液膜の加熱時間が60s以下であることを特徴とする請求項5に記載の窓用透明積層フィルムの製造方法。
- 前記高屈折率薄膜の厚みが100nm以下であることを特徴とする請求項1から6のいずれか1項に記載の窓用透明積層フィルムの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016044894A JP2017159221A (ja) | 2016-03-08 | 2016-03-08 | 窓用透明積層フィルムの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016044894A JP2017159221A (ja) | 2016-03-08 | 2016-03-08 | 窓用透明積層フィルムの製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017159221A true JP2017159221A (ja) | 2017-09-14 |
Family
ID=59854406
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016044894A Pending JP2017159221A (ja) | 2016-03-08 | 2016-03-08 | 窓用透明積層フィルムの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017159221A (ja) |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS574273A (en) * | 1980-06-11 | 1982-01-09 | Asahi Denka Kogyo Kk | Formation of matte paint film |
| JPH07179432A (ja) * | 1993-05-17 | 1995-07-18 | Ciba Geigy Ag | 光、熱および酸素による損傷に対して安定化されたコーティング組成物 |
| US20070218287A1 (en) * | 2006-03-14 | 2007-09-20 | Newport Corporation | Coatings for affecting spectral performance of photonic devices in optical applications and methods of manufacture |
| JP2009515732A (ja) * | 2005-11-10 | 2009-04-16 | エクスアテック、エル.エル.シー. | 向上した耐候性を有するポリカーボネート・システム及び同システムの製造方法 |
| WO2012111682A1 (ja) * | 2011-02-15 | 2012-08-23 | 日産化学工業株式会社 | 光硬化型膜形成用組成物および硬化膜の製造方法 |
| JP2013007815A (ja) * | 2011-06-23 | 2013-01-10 | Konica Minolta Holdings Inc | 熱線遮蔽フィルム、該フィルムを用いた熱線遮蔽体及び熱線遮蔽フィルム用材料 |
| WO2014208745A1 (ja) * | 2013-06-28 | 2014-12-31 | 住友理工株式会社 | 光透過性積層体 |
-
2016
- 2016-03-08 JP JP2016044894A patent/JP2017159221A/ja active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS574273A (en) * | 1980-06-11 | 1982-01-09 | Asahi Denka Kogyo Kk | Formation of matte paint film |
| JPH07179432A (ja) * | 1993-05-17 | 1995-07-18 | Ciba Geigy Ag | 光、熱および酸素による損傷に対して安定化されたコーティング組成物 |
| JP2009515732A (ja) * | 2005-11-10 | 2009-04-16 | エクスアテック、エル.エル.シー. | 向上した耐候性を有するポリカーボネート・システム及び同システムの製造方法 |
| US20070218287A1 (en) * | 2006-03-14 | 2007-09-20 | Newport Corporation | Coatings for affecting spectral performance of photonic devices in optical applications and methods of manufacture |
| WO2012111682A1 (ja) * | 2011-02-15 | 2012-08-23 | 日産化学工業株式会社 | 光硬化型膜形成用組成物および硬化膜の製造方法 |
| JP2013007815A (ja) * | 2011-06-23 | 2013-01-10 | Konica Minolta Holdings Inc | 熱線遮蔽フィルム、該フィルムを用いた熱線遮蔽体及び熱線遮蔽フィルム用材料 |
| WO2014208745A1 (ja) * | 2013-06-28 | 2014-12-31 | 住友理工株式会社 | 光透過性積層体 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4661946B2 (ja) | 光学用易接着性ポリエステルフィルム及び光学用積層ポリエステルフィルム | |
| KR101883685B1 (ko) | 적층 폴리에스테르 필름 및 하드 코트 필름 | |
| TW201121787A (en) | Functional sheet and lens using the same | |
| TWI668113B (zh) | 偏光板及顯示裝置 | |
| TW201617428A (zh) | 光硬化性接著劑、以及使用該接著劑之偏光板、積層光學構件與液晶顯示裝置 | |
| JP6551232B2 (ja) | 多層積層フィルム | |
| US20160340550A1 (en) | Aqueous composition, hard coat film, laminated film, transparent conductive film, and touch panel | |
| JP2009126035A (ja) | 被覆ポリエステルフィルム、およびそれを用いたハードコートフィルム | |
| JP2013067164A (ja) | 積層ポリエステルフィルム | |
| JP2014224852A (ja) | 偏光板及びこれを用いた液晶表示装置 | |
| KR102303304B1 (ko) | 점착 시트 | |
| JP5031883B2 (ja) | 積層ポリエステルフィルム | |
| JP2018063432A (ja) | 偏光板及びこれを用いた液晶表示装置 | |
| WO2018074524A1 (ja) | ガスバリア性光学フィルム及び有機elディスプレイ | |
| US20180275327A1 (en) | Light-transmitting laminate and method for producing light-transmitting laminate | |
| JPWO2020196482A1 (ja) | 位相差フィルムおよび位相差層付偏光板 | |
| JP2011191693A (ja) | 光選択透過フィルター及びその製造方法 | |
| KR102887571B1 (ko) | 수지 필름의 제조 방법 및 편광 필름의 제조 방법 | |
| KR20230113511A (ko) | 광학 적층체 및 화상 표시 장치 | |
| JP6414081B2 (ja) | 光学反射フィルム | |
| JP5489971B2 (ja) | 積層ポリエステルフィルム | |
| JP7160838B2 (ja) | 液晶ディスプレイ保護板の製造方法 | |
| JP2018128503A (ja) | ポリエステルフィルム | |
| WO2017154276A1 (ja) | 光透過性積層体および光透過性積層体の製造方法 | |
| JP2006281731A (ja) | 積層フィルム |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20181205 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20191118 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20191126 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20200602 |