JP2017159571A - スモークウッド成型機 - Google Patents
スモークウッド成型機 Download PDFInfo
- Publication number
- JP2017159571A JP2017159571A JP2016046824A JP2016046824A JP2017159571A JP 2017159571 A JP2017159571 A JP 2017159571A JP 2016046824 A JP2016046824 A JP 2016046824A JP 2016046824 A JP2016046824 A JP 2016046824A JP 2017159571 A JP2017159571 A JP 2017159571A
- Authority
- JP
- Japan
- Prior art keywords
- upper mold
- mold
- raw material
- smoke
- wood
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 241000134400 Cotinus coggygria Species 0.000 title claims abstract description 45
- 238000000465 moulding Methods 0.000 title claims abstract description 19
- 239000002994 raw material Substances 0.000 claims abstract description 45
- 239000002023 wood Substances 0.000 claims abstract description 29
- 239000002562 thickening agent Substances 0.000 claims description 16
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 11
- 238000003825 pressing Methods 0.000 claims description 7
- 239000000203 mixture Substances 0.000 claims description 4
- 239000000463 material Substances 0.000 abstract description 8
- 235000013312 flour Nutrition 0.000 abstract description 6
- 230000008719 thickening Effects 0.000 abstract description 6
- 238000002156 mixing Methods 0.000 abstract description 3
- 239000000843 powder Substances 0.000 description 11
- 239000000779 smoke Substances 0.000 description 8
- 238000004519 manufacturing process Methods 0.000 description 6
- 238000000034 method Methods 0.000 description 5
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 230000000391 smoking effect Effects 0.000 description 4
- 241000167854 Bourreria succulenta Species 0.000 description 3
- 235000019693 cherries Nutrition 0.000 description 3
- 241000251468 Actinopterygii Species 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 229910052742 iron Inorganic materials 0.000 description 2
- 235000013372 meat Nutrition 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 229920001864 tannin Polymers 0.000 description 2
- 239000001648 tannin Substances 0.000 description 2
- 235000018553 tannin Nutrition 0.000 description 2
- 241000723418 Carya Species 0.000 description 1
- 240000000731 Fagus sylvatica Species 0.000 description 1
- 235000010099 Fagus sylvatica Nutrition 0.000 description 1
- 229920002907 Guar gum Polymers 0.000 description 1
- 241000758791 Juglandaceae Species 0.000 description 1
- 241000220225 Malus Species 0.000 description 1
- 241000219492 Quercus Species 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- 239000003610 charcoal Substances 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 238000002845 discoloration Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000000665 guar gum Substances 0.000 description 1
- 229960002154 guar gum Drugs 0.000 description 1
- 235000010417 guar gum Nutrition 0.000 description 1
- 230000020169 heat generation Effects 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 235000020234 walnut Nutrition 0.000 description 1
Images




Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02A—TECHNOLOGIES FOR ADAPTATION TO CLIMATE CHANGE
- Y02A40/00—Adaptation technologies in agriculture, forestry, livestock or agroalimentary production
- Y02A40/90—Adaptation technologies in agriculture, forestry, livestock or agroalimentary production in food processing or handling, e.g. food conservation
Landscapes
- Dry Formation Of Fiberboard And The Like (AREA)
Abstract
【課題】 粉砕した木粉に増粘材と水分とを加えて混合した原料を型内で圧縮する際に、水分と増粘材が型から漏れ出ないようにして、ヒビ割れが発生することのないスモークウッドの成型ができるようにする。
【解決手段】 断面長方形筒状の雌型である下型3と、上から押し下げられて、下型3の中に嵌入可能な雄型形状をした上型とよりなる。上型は、第1の上型5と第2の上型6とに分割し、下型3の中に充填した原料1を、第1の上型5で、半分の面積だけを押圧する。また、第2の上型6で、原料1の残りの半分の面積を押圧する。その動作を、第1の上型5と第2の上型6とで交互に行って原料1を圧縮する。
【選択図】 図1
【解決手段】 断面長方形筒状の雌型である下型3と、上から押し下げられて、下型3の中に嵌入可能な雄型形状をした上型とよりなる。上型は、第1の上型5と第2の上型6とに分割し、下型3の中に充填した原料1を、第1の上型5で、半分の面積だけを押圧する。また、第2の上型6で、原料1の残りの半分の面積を押圧する。その動作を、第1の上型5と第2の上型6とで交互に行って原料1を圧縮する。
【選択図】 図1
Description
本発明は、魚,肉等を燻製装置で燻製する際に燻煙を発生させるのに用いるスモークウッドを成型する、スモークウッド成型機に関するものである。
従来、魚,肉等を燻製装置で燻製する場合、燻製装置内で桜,楢等のチップを燃焼させて燻煙を発生させていたが、チップを用いる方法では、炭などの熱源がいるし、一定に煙が出るようにチップを補給してやる必要があって、慣れていない人には難しく、燻製の質を高くできない。そこで、桜,楢等の木片を粉砕して木粉とし、それに水分と増粘材とを加えて混合し、固形化して棒状にしたスモークウッドが開発された。
スモークウッドは線香と似ていて、一度火を付ければ熱源が他になくても、自分で煙を出し続ける。また、燻製時間も、最大約4時間、2本連結すれば8時間というように長時間の燻製が可能であり、しかも、スモークウッドを折って長さを変えることにより調整も可能である。したがって、燻製にあまり慣れていない人でも、質の高い燻製が可能になる。
スモークウッドの従来の製造方法は、粉砕した木粉に水分と増粘材とを加えて混合した原料を型の中に入れ、その上から木槌で何度も叩いて突き固めるという方法が採られていた。しかし、その方法では、すべて手作業のため非常に手間がかかって効率が悪く、品質にもムラが生じ、また、作業者が体力を消耗するため、製造本数にも限界があった。
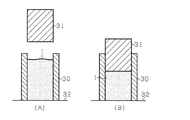
そこで、特許文献1では、図9に示すようなスモークウッド製造方法が提案されている。そのスモークウッド製造方法では、図9(A)に示すように、台板32の上に載置した断面長方形筒状の雌型である下型30に、粉砕した木粉に水分と増粘材とを加えて混合した原料1を注入する。そして、図9(B)に示すように、下型30の上から、下型30の内側に嵌入可能な形状の上型31を押下げて、下型30の中の原料1を圧縮する。そのような上型31の動作を2回繰り返した後、下型30と上型31を上に引き上げて、出来上がったスモークウッドを取り出す。
このようにすれば、スモークウッドを、手間をかけずに効率的に製造することができる。
ところで、上記原料1は、粉砕した木粉に対して、その量の2倍を超える水分と少量の増粘材とを混合して作るが、上記従来のスモークウッド製造方法では、上型31で原料1を圧縮すると、水分と増粘材の行き場がなくなって下型30と上型31の間の隙間から外に漏れ出してしまうという問題点があった。そのようにして水分と増粘材が少なくなってしまうと、木粉が固形化できなくなり、スモークウッドの形状を保てなくなって、手で持てないほど強度がなくなる。また、形状を保てたとしてもヒビが発生したりする。
本発明は、そのような問題点に鑑み、粉砕した木粉に増粘材と水分とを加えて混合した
原料を型内で圧縮する際に、水分と増粘材が型から漏れ出ないようにして、ヒビ割れが発生することなくスモークウッドの成型ができるようにすることを目的とするものである。
原料を型内で圧縮する際に、水分と増粘材が型から漏れ出ないようにして、ヒビ割れが発生することなくスモークウッドの成型ができるようにすることを目的とするものである。
前記課題を解決するため、本願の請求項1にかかる発明は、断面長方形筒状の雌型である下型と、上から押し下げられて、前記下型の中に嵌入可能な雄型形状をした上型であって、前記下型の中に充填した、木粉,水及び増粘材の混合物よりなる原料を、その一部の面積分だけを押圧する第1の上型と、前記原料の残りの面積分を押圧する第2の上型とを備え、前記第1の上型と第2の上型とを交互に押し下げて前記原料を圧縮するようにしたことを特徴とする。
また、本願の請求項2にかかる発明は、請求項1にかかる発明において、前記第1の上型と第2の上型とで押圧する面積を半分ずつにしたことを特徴とする。
また、本願の請求項3にかかる発明は、請求項1又は2にかかる発明において、前記第1の上型と第2の上型が対向する部分の一方の縁部下面に、前記下型を横断するように突条を設けたことを特徴とする。
本発明は、次のような効果を奏する。
すなわち、請求項1にかかる発明においては、下型の中に充填した、木粉,水及び増粘材の混合物よりなる原料を、第1の上型と第2の上型とを交互に押し下げて圧縮するようにした。その結果、原料を型内で圧縮する際に、水分と増粘材は、一方の上型で押圧された側から、押圧されない他方の側に移動できるため、型から漏れ出ずに原料内に留まることができ、木粉が固形化しにくくなって、スモークウッドの形状を保てなくなったりすることもなく、固形化後にヒビが発生したりすることもなくなる。
すなわち、請求項1にかかる発明においては、下型の中に充填した、木粉,水及び増粘材の混合物よりなる原料を、第1の上型と第2の上型とを交互に押し下げて圧縮するようにした。その結果、原料を型内で圧縮する際に、水分と増粘材は、一方の上型で押圧された側から、押圧されない他方の側に移動できるため、型から漏れ出ずに原料内に留まることができ、木粉が固形化しにくくなって、スモークウッドの形状を保てなくなったりすることもなく、固形化後にヒビが発生したりすることもなくなる。
また、請求項2にかかる発明においては、請求項1にかかるスモークウッド成型機において、前記第1の上型と第2の上型とで押圧する面積を半分ずつにしたので、下型の中の原料が均等に圧縮される。
また、請求項3にかかる発明においては、請求項1又は2にかかるスモークウッド成型機において、第1の上型と第2の上型が対向する部分の一方の縁部下面に、前記下型を横断するように突条を設けたので、成形されたスモークウッドの上面に、スモークウッドを横断する形で凹溝が形成され、そこでスモークウッドを折って切断し、長さを調整することができ、燻煙時間の調整が容易になる。
以下、本発明の実施例を図面に基づいて詳細に説明する。
図1は、本発明の第1実施例に係るスモークウッド成型機の概略構成を示す図である。図1において、1は、木粉,水及び増粘材の混合物よりなる原料、2は、出来上がったスモークウッドを受けるトレー、3は、スモークウッドを成型する下型、4は、下型3に充填する原料1を受ける補助下型、5は、下型3の中の原料1を圧縮して突き固めるための第1の上型、6は、同じく第2の上型である。
原料1は、サクラ,リンゴ,ナラ,ヒッコリー,ブナ,クルミ等の木片を粉砕機で粉砕して作った木粉と、70℃程度の温水及びグァーガム等の増粘材を、コンクリートミキサーのようなステンレス製のミキサーに入れて攪拌し、木粉に十分に水分と増粘材を吸わせる。木粉と温水と増粘材の配合量としては、一例として、スモークウッド1本当り、木粉約120g、温水約230g、増粘材約1.6gとすることができる。
図1(A)に示すように、第1の上型5と第2の上型6を上に上げたまま、断面長方形筒状の雌型である下型3の上に補助下型4を一体的に載せた状態で、上記のような原料1を投入する。そして、第1の上型5と第2の上型6のいずれか一方、例えば、図1(B)に示すように、第1の上型5を押し下げて、下型3の中の原料1の内の半分の面積分を圧縮する。その後、第1の上型5を引き上げて、次に、図1(C)に示すように、第2の上型6を押し下げて、下型3の中の原料1の内の残りの半分の面積分を圧縮する。そのような動作を何回か繰り返して、下型3内の原料1を突き固める。
原料1の中には、木粉の2倍程の水分と増粘材が含まれているが、本発明では、上記の様に、第1の上型5と第2の上型6とを交互に押し下げるようにしたので、一方の上型で圧縮された部分の原料1に含まれる水分と増粘材は、他方の圧縮されていない部分に移動することで、下型3と補助下型4の外に漏れ出さず、突き固められた状態でも原料1の中に留まらせることができる。
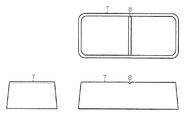
また、第1の上型5の、第2の上型6と対向する側の縁部下面に、下型3を横断するように突条5aを設けている。この突条5aは、第1の上型5で原料1を圧縮する際に、原料1の表面に凹溝を作り、図2に出来上がったスモークウッドを示すように、スモークウッド7の上面中央に、凹溝8が形成されるようにしている。スモークウッド7は、その凹溝8で折ることにより切断し易くなり、そのようにして長さを調整することにより、燻煙時間の調整が容易になる。
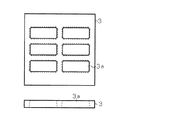
本発明では、このようにしてスモークウッドを製造するが、1本ずつ製造するのでは効率が悪い。そこで、実際には、図3に示すような、複数本分の空洞部3aを設けた下型3を用いて、一度に複数本のスモークウッドを同時に成型できるようにしている。
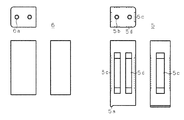
そして、上型としては、図4に示すように、上型集合体として、第1の上型保持板9に、下型3の空洞部3aに合わせて複数本の第1の上型5を取り付けたものと、同じく、第2の上型保持板10に複数本の第2の上型6を取り付けたものを用いる。図6に示すように、第1の上型5の上面には、第1の上型5を第1の上型保持板9に取り付けるためのボルトを受けるボルト孔5bが設けられ、側面には、第1の上型5が上下動する際、第2の上型6や第2の上型保持板10との摩擦を減らすための細長い凹陥部5c,5dが、縦方向に設けられている。また、第2の上型6の上面には、第2の上型6を第2の上型保持板10に取り付けるためのボルトを受けるボルト孔6aが設けられている。
第2の上型保持板10には、第1の上型5を通す開口が設けられていて、第1の上型5は、その開口を通して上下にスライドできるようになっている。そして、下型3に原料1を入れた状態で、第1の上型保持板9と第2の上型保持板10の一方、例えば第2の上型保持板10を上に上げた状態で、他方の第1の上型保持板9を下に下降させ、次に、下降させた第1の上型保持板9を上に上げて、もう一方の第2の上型保持板10を下に下降させるという動作を、交互に繰り返して、スモークウッドの成型を行う。
図5は、第1実施例に係るスモークウッド成型機を示す図である。基盤11の上面4隅に、支柱12を立設し、上記第1の上型保持板9,第2の上型保持板10は、それらの支柱12にスライド可能な状態で貫挿されている。また、基盤11の上面中央には、基台13が設けられ、その上にトレー14を載せ、その上に下型3と補助下型4を載せる。下型3と補助下型4は、ボルトで一体的に連結され、エアシリンダ15により上下動できるように設けられている。
連動板16,17は、連結棒18により連結されており、それらの4隅は、支柱12にスライド可能な状態で貫挿されていて、一体的に上下動する。そして、上部の連動板16は、頂部に設けられたモータ19により、歯車20,22とチェーン21を介してネジ棒23を回転させ、そのネジ棒23の回転に応じて上下に移動されるようになっている。したがって、モータ19を駆動させることにより、連動板16,17を一体的に上下動させることができる。
また、連動板16,17には、エアシリンダ24,27が設けられており、それらにより、第1の上型保持板9,第2の上型保持板10を上下に移動させることができるようになっている。すなわち、エアシリンダ24を押し出すように作動させると、作動棒25が下方に伸びて第1の上型保持板9を下方に移動させ、それに伴って第1の上型5が下降する。同様に、エアシリンダ27を押し出すように作動させると、作動棒28が下方に伸び、作動板26,作動棒29を介して第2の上型保持板10を下方に移動させ、それに伴って第2の上型6が下降する。また、エアシリンダ24,27を逆に作動させれば、第1の上型保持板9や第2の上型保持板10は上方に移動し、第1の上型5や第2の上型6が上昇する。
なお、第1の上型保持板9及び連動板17には、作動棒29を通す貫通孔が設けられ、作動板26には、連結棒18を通す貫通孔、及び、ネジ棒23を通す貫通孔が設けられていて、それらに関わりなく、支柱12に沿って上下にスライド移動ができるようになっている。
次に、このスモークウッド成型機によるスモークウッドの成型工程を説明する。
予め、モータ19により連動板16,17を最上位置に移動させ、かつ、エアシリンダ24,27により、第1の上型保持板9と第2の上型保持板10を最上位置に移動させておく。また、基台13の上にトレー14を置いた状態で、エアシリンダ15を下降させ、下型3,補助下型4を下降位置にセットする。
予め、モータ19により連動板16,17を最上位置に移動させ、かつ、エアシリンダ24,27により、第1の上型保持板9と第2の上型保持板10を最上位置に移動させておく。また、基台13の上にトレー14を置いた状態で、エアシリンダ15を下降させ、下型3,補助下型4を下降位置にセットする。
この状態で、原料1を計量して、所定量を下型3の6個の空洞部3aの中に詰める。その際、空洞部3a内の原料1を、指先等で軽く押して表面にあまり凹凸がないようにする。
下型3への原料1の充填が完了したら、スタートボタンを押す。スタートボタンが押されると、以下の動作が自動的に行われる。まず、モータ19が作動して連動板16,17が下降し、所定の位置まで来ると、リミットスイッチが作動して減速し、下死点リミットスイッチにより下降を停止させる。
次に、エアシリンダ24,27を同時に作動させて、第1の上型保持板9と第2の上型保持板10を2回ほど上下させ、第1の上型5と第2の上型6とにより原料1の表面を、軽く押圧する。その後、第1の上型保持板9と第2の上型保持板10を全て引き上げる。
次に、エアシリンダ24を作動させて、第1の上型保持板9を下降させ、第1の上型5により、所定の秒数(例えば、2秒)だけ下型3の空洞部3a内の原料1の半分の面積を押圧した後、第1の上型5を引き上げる。それと同時に、エアシリンダ27を作動させて、第2の上型6を下降させ、第2の上型6により、所定の秒数(例えば、2秒)だけ下型3の空洞部3a内の原料1の残りの半分の面積を押圧した後、第2の上型6を引き上げる。
そのような動作を所定回数(例えば、5回)繰り返し、下型3の空洞部3a内の原料1の半分ずつを交互に圧縮する。そして、第1の上型5と第2の上型6とを同時に、上昇と下降を何回か繰り返して、原料1の上面の押し固めと表面の平面化を行なった後、モータ19により第1の上型5と第2の上型6を10〜15mmほど上昇させる。その後、エアシリンダ15を作動させて下型3と補助下型4を引き上げると、下型3内で成型した製品は、第1の上型5と第2の上型6に上面が当たって下型3から分離され、トレー14の上に落下する。
その後、連動板16,17及び第1の上型保持板9,第2の上型保持板10はスタート位置に引き上げて、次の製造に備える。トレー14の上の製品は、乾燥機に入れて乾燥させる。以下、同様な操作を繰り返す。なお、第1の上型5や第2の上型6で原料1を圧縮する秒数や回数等は、適宜設定できるようにする。
上記第1実施例では、上型を第1の上型5と第2の上型6に2分割し、下型3の中の原料1を、半分ずつ交互に圧縮するようにしたが、その方式は、比較的長さが短いスモークウッドの製造に向いている。一方、第2実施例は、長さがより長いスモークウッドの製造に向いている。
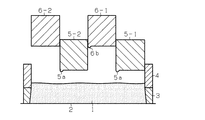
図7は、本発明の第2実施例に係るスモークウッド成型機の概略構成を示す図である。この実施例では、第1の上型5と第2の上型6を、それぞれ二つに分割し、分割した第1の上型5-1,5−2と第2の上型6-1,6-2を交互に配置し、第1の上型5-1,5−2は同時に上下させ、第2の上型6-1,6-2も同時に上下させる。
また、スモークウッドの上面に、スモークウッドを折り易くするための凹溝を形成するため、第1の上型5-1,5−2、及び、第2の上型6-1の、一端の縁部下面に、下型3を横断するように突条5a,6aを設けている。それらの突条5a,6aにより、図8に出来上がったスモークウッドを示すように、スモークウッド7を4分割する位置の上面に、凹溝8が形成される。図2に示したものと同様に、スモークウッド7は、その凹溝8で折ることにより切断し易くなり、そのようにして長さを調整することにより、燻煙時間の調整が容易になる。
第1実施例のように原料1を半分ずつ圧縮すると、長さが長いスモークウッドの場合、圧縮された側の水分と増粘材の移動は、移動距離が長くなってスムーズにできなくなるが、このように、上型を多数に分割すれば、水分と増粘材の移動がスムーズになる。
なお、燻製に使用される木粉にはタンニンが含まれ、鉄を使用すると鉄を黒変させて、製造したスモークウッドの表面にホクロのような変色が発生するため、製品に接する箇所
には、ステンレス,アルミニウム等、タンニンにより黒変しない材料を用いる必要がある。
には、ステンレス,アルミニウム等、タンニンにより黒変しない材料を用いる必要がある。
また、この実施例では、第1の上型5と第2の上型6を、それぞれ二つに分割し、分割した第1の上型5-1,5−2と第2の上型6-1,6-2を交互に配置し、それらを交互に上下させるようにしたが、そのようにすると、隣接する型同士が擦れ合う面積が大きくなり、摩耗したり、熱を帯びて停止してしまったりすることがある。その点、第1実施例のように、第1の上型5及び第2の上型6として、それぞれ1個ずつの上型で構成すれば、隣接する型同士が擦れ合う面積が小さくなって、摩耗や発熱の問題が改善される。
1 原料
2 トレー
3 下型
4 補助下型
5 第1の上型
6 第2の上型
7 スモークウッド
8 凹溝
9 第1の上型保持板
10 第2の上型保持板
11 基盤
12 支柱
13 基台
14 トレー
15,24,27 エアシリンダ
16,17 連動板
18 連結棒
19 モータ
20,22 歯車
21 チェーン
23 ネジ棒
25,28,29 作動棒
26 作動板
2 トレー
3 下型
4 補助下型
5 第1の上型
6 第2の上型
7 スモークウッド
8 凹溝
9 第1の上型保持板
10 第2の上型保持板
11 基盤
12 支柱
13 基台
14 トレー
15,24,27 エアシリンダ
16,17 連動板
18 連結棒
19 モータ
20,22 歯車
21 チェーン
23 ネジ棒
25,28,29 作動棒
26 作動板
Claims (3)
- 断面長方形筒状の雌型である下型と、上から押し下げられて、前記下型の中に嵌入可能な雄型形状をした上型であって、前記下型の中に充填した、木粉,水及び増粘材の混合物よりなる原料を、その一部の面積分だけを押圧する第1の上型と、前記原料の残りの面積分を押圧する第2の上型とを備え、前記第1の上型と第2の上型とを交互に押し下げて前記原料を圧縮するようにしたことを特徴とするスモークウッド成型機。
- 前記第1の上型と第2の上型とで押圧する面積を半分ずつにしたことを特徴とする請求項1に記載のスモークウッド成型機。
- 前記第1の上型と第2の上型が対向する部分の一方の縁部下面に、前記下型を横断するように突条を設けたことを特徴とする請求項1又は2に記載のスモークウッド成型機。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016046824A JP6342932B2 (ja) | 2016-03-10 | 2016-03-10 | スモークウッド成型機 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016046824A JP6342932B2 (ja) | 2016-03-10 | 2016-03-10 | スモークウッド成型機 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017159571A true JP2017159571A (ja) | 2017-09-14 |
| JP6342932B2 JP6342932B2 (ja) | 2018-06-13 |
Family
ID=59854594
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016046824A Expired - Fee Related JP6342932B2 (ja) | 2016-03-10 | 2016-03-10 | スモークウッド成型機 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6342932B2 (ja) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5359006A (en) * | 1976-11-06 | 1978-05-27 | Nat Jutaku Kenzai | Apparatus for grooving of decorated veneer pasted board |
| JPS55156044A (en) * | 1979-04-20 | 1980-12-04 | Siempelkamp Gmbh & Co | Continuously working device for pressing press material on way of manufacture of chip board* fiber board* etc* |
| JPH05116114A (ja) * | 1991-10-25 | 1993-05-14 | Shinsei Sangyo Kk | くん製用スモークウツドの製造方法 |
| JP2000000805A (ja) * | 1998-06-16 | 2000-01-07 | Misawa Homes Co Ltd | 板材への溝加工方法 |
| US20030230827A1 (en) * | 2002-06-18 | 2003-12-18 | Soh Sung Kuk | Method and apparatus for producing non-planar formed parts using compaction molding compounds, and parts formed using same |
-
2016
- 2016-03-10 JP JP2016046824A patent/JP6342932B2/ja not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5359006A (en) * | 1976-11-06 | 1978-05-27 | Nat Jutaku Kenzai | Apparatus for grooving of decorated veneer pasted board |
| JPS55156044A (en) * | 1979-04-20 | 1980-12-04 | Siempelkamp Gmbh & Co | Continuously working device for pressing press material on way of manufacture of chip board* fiber board* etc* |
| JPH05116114A (ja) * | 1991-10-25 | 1993-05-14 | Shinsei Sangyo Kk | くん製用スモークウツドの製造方法 |
| JP2000000805A (ja) * | 1998-06-16 | 2000-01-07 | Misawa Homes Co Ltd | 板材への溝加工方法 |
| US20030230827A1 (en) * | 2002-06-18 | 2003-12-18 | Soh Sung Kuk | Method and apparatus for producing non-planar formed parts using compaction molding compounds, and parts formed using same |
Non-Patent Citations (1)
| Title |
|---|
| AMAZON|ロゴス燻煙材LOGOSの森林消えないスモークウッド(サクラ)81066100|チップ・, JPN6017048621, 5 December 2017 (2017-12-05) * |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6342932B2 (ja) | 2018-06-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| NO753296L (ja) | ||
| RU2003133299A (ru) | Способ прессования для получения лекарственной формы фенитоина натрия | |
| EP1479511A3 (de) | Verfahren zur Herstellung von Presslingen | |
| US3318984A (en) | Process of manufacturing artificial stone elements | |
| US3534439A (en) | Molding apparatus | |
| JP6342932B2 (ja) | スモークウッド成型機 | |
| US3840631A (en) | Method of making a composite tablet | |
| US4085176A (en) | Method of manufacturing non-slip pavement blocks | |
| US1684525A (en) | Method of forming cement blocks | |
| EP1481592A3 (en) | Method of preparing roasted confectionery containing solid state center material | |
| SE7310463L (ja) | ||
| KR101345355B1 (ko) | 무늬가 형성된 건축용 마감판재 및 그 제조방법 | |
| KR20110047401A (ko) | 전통메주 성형기 및 이를 이용한 성형방법 | |
| CN108582306A (zh) | 以木材薄单板为原料的重组木方料生产方法 | |
| US20160030303A1 (en) | Make-up element, and method to produce it | |
| CN207578636U (zh) | 一种路缘石生产的液压装置 | |
| KR101895892B1 (ko) | 강정 자동 제조장치 | |
| TWM620840U (zh) | 含餡豆腐製作裝置 | |
| CN201108011Y (zh) | 紧压茶模具 | |
| CN205928972U (zh) | 一种琉璃瓦压制模具 | |
| CN206870426U (zh) | 一种压片成型机 | |
| KR200228809Y1 (ko) | 벽돌 성형기 | |
| RU2350477C2 (ru) | Способ получения изделий из отходов шишек хвойных деревьев и композиция из этих отходов для получения изделий | |
| KR20090100064A (ko) | 동일한 두께로 강도가 우수한 인조석의 제조장치. | |
| SU914180A1 (ru) | Пресс-форма для прессования изделий из порошка 1 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20171213 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180109 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180327 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6342932 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |