JP2017159937A - 液体用紙容器 - Google Patents
液体用紙容器 Download PDFInfo
- Publication number
- JP2017159937A JP2017159937A JP2016045951A JP2016045951A JP2017159937A JP 2017159937 A JP2017159937 A JP 2017159937A JP 2016045951 A JP2016045951 A JP 2016045951A JP 2016045951 A JP2016045951 A JP 2016045951A JP 2017159937 A JP2017159937 A JP 2017159937A
- Authority
- JP
- Japan
- Prior art keywords
- layer
- plate
- paper container
- liquid paper
- adhesive
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Landscapes
- Laminated Bodies (AREA)
- Cartons (AREA)
Abstract
Description
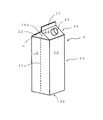
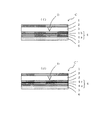
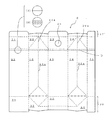
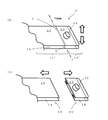
図1は本発明に係る液体用紙容器の一実施形態を示す斜視図、図2は本発明に係る液体用紙容器の一実施形態の積層体例を示す断面図、図3は本発明に係る液体用紙容器の一実施形態のブランクを示す平面図、図4、図5は本発明に係る液体用紙容器の一実施形態の作用を示す説明図であり、図中のAは液体用紙容器、A’は空の液体用紙容器、Bはブランク、C、C’は積層体、Dは傷、1はポリオレフィン系樹脂層、2は紙層、3、5は接着層、4は中間層、4aは基材層、4b、4cはバリア層、6は接着性樹脂層、10、10’は胴部、10aは胴部折線、11は後面板、12、14は側面板、13は前面板、15は接着板、20、20’は頂部、20aは頂部折線、21、22、23、24は頂部形成板、25は注出口栓取付孔、26は注出口栓、27、27’は頂部接着部、30は底部、31、32、33、34は底部形成板をそれぞれ示す。
本願発明では、手で引き裂くことが可能なフィルムを手切れ性フィルムと称し、縦方向(MD)及び横方向(TD)の伝播抵抗値が40mN以上75mN以下の延伸フィルムと定義する。なお、伝播抵抗値は、日本工業規格(JISK7128)の引裂き強さ試験法による測定値をいう。
手切れ性フィルムとしてはセロファンやポリエステルフィルムが挙げられる。バリア性を付与させることができるため、特に手切れ性ポリエステルフィルムが好ましく、具体例として東洋紡株式会社製のティアファインが挙げられる。バリア層4bとしては基材層4aの上に設けられる蒸着層であり、蒸着層は基材層4aを担体としてその上にアルミニウム等の金属や、酸化アルミニウム、酸化珪素等の無機物を蒸着することにより設けられる。また、バリア層4cとしては基材層4aの上に設けられるアルミニウム等の金属箔であり、その金属箔の厚さは6μm〜12μmである。基材層4aとバリア層4cとしての金属箔はドライラミネーション法や押出しラミネーション法で積層される。
同様の理由で胴部折線10aの下方の斜線も折罫に接することなく少し間隔をあけた状態で形成されている。胴部折線10a及び頂部折線20aは設ける方が好ましく、使用後の空の液体用紙容器A’の折り畳み操作が容易となる。
〔実施例1〕
その後、製函機を用いて側面板12と前面板13の間に施されたブランクBの上端から下端に至る縦折罫(図3の上下方向)及び側面板14と接着板15の間に施されたブランクBの上端から下端に至る縦折罫で折り曲げて接着板15の外面と後面板11の内面とをフレームで炙り熱接着し、折り畳まれたスリーブ状に製函した。また、接着板15にはスカイブ・ヘミング加工を施しブランクBの端面が内容物と接することがないように端面処理を施した。
中間層4として厚さ12μmの二軸延伸された手切れ性ポリエステルフィルム(東洋紡株式会社製、ティアファインTF110)に酸化珪素を蒸着したフィルムを用いた以外は実施例1と同様にした。
中間層に実施例1のVMTOX、接着性樹脂層6として厚さ60μmの直鎖状低密度ポリエチレン樹脂の無延伸フィルムをそれぞれ用い、先にVMTOXのアルミニウム蒸着面と接着性樹脂層6をウレタン系2液硬化型ドライラミネート接着剤を用いてドライラミネーション法で積層した以外は実施例1と同様にした。
中間層4として厚さ12μmの二軸延伸された手切れ性ポリエステルフィルム(東洋紡株式会社製、ティアファインTF110)に酸化珪素を蒸着したフィルムを用い、接着性樹脂層6として厚さ60μmの直鎖状低密度ポリエチレン樹脂の無延伸フィルムをそれぞれ用い、先に中間層4の酸化珪素蒸着面と接着性樹脂層6をウレタン系2液硬化型ドライラミネート接着剤を用いてドライラミネーション法で積層した以外は実施例1と同様にした。
中間層4として基材層4aに厚さ12μmの二軸延伸された手切れ性ポリエステルフィルム(東洋紡株式会社製、ティアファインTF110)を用い、バリア層4cに厚さ7μmのアルミニウム箔を用い、ウレタン系2液硬化型ドライラミネート接着剤を用いてドライラミネーション法で積層した。さらに基材層4aのバリア層4cが積層された反対側に接着性樹脂層6として厚さ60μmの直鎖状低密度ポリエチレン樹脂の無延伸フィルムを用い、ウレタン系2液硬化型ドライラミネート接着剤を用いてドライラミネーション法で積層した。それ以外は実施例1と同様にした。なお、バリア層4cのアルミニウム箔は接着層3側とした。
中間層4の基材層4aに手切れ性を有していない厚さ12μmの二軸延伸ポリエステルフィルム(東洋紡株式会社製、エステルフィルムE5200)を用いた以外は実施例1と同様にした。
紙層2に傷Dを設けなかった以外は実施例1と同様にした。
B ブランク
C、C’ 積層体
D 傷
1 ポリオレフィン系樹脂層
2 紙層
3、5 接着層
4 中間層
4a 基材層
4b、4c バリア層
6 接着性樹脂層
10、10’ 胴部
10a 胴部折線
11 後面板
12、14 側面板
13 前面板
15 接着板
20、20’ 頂部
20a 頂部折線
21、22、23、24 頂部形成板
25 注出口栓取付孔
26 注出口栓
27、27’ 頂部接着部
30 底部
31、32、33、34 底部形成板
Claims (3)
- 厚さ方向にポリオレフィン系樹脂層、紙層、中間層、接着性樹脂層を備えた積層体で構成され、前面板と後面板と両側面板が連接状態の筒状の胴部と、前記前面板と前記後面板と前記両側面板に連接状態の頂部形成板で前記胴部の上端を閉塞する頂部と、前記前面板と前記後面板と前記両側面板に連接状態の底部形成板で前記胴部の下端を閉塞する底部からなるゲーベルトップ型の液体用紙容器であって、
前記紙層は傷を有し、
前記中間層はバリア層と基材層を備え、前記基材層が手切れ性フィルムであることを特徴とする液体用紙容器。 - 前記傷が前記前面板、前記後面板、及び前記両側面板を跨ぎ、前記胴部の全周に延びる線状に設けられていることを特徴とする請求項1に記載の液体用紙容器。
- 前記胴部の両側面板及び前記両側面板に連接する前記頂部の頂部形成板の中央部にそれぞれ、前記胴部を折り畳むための胴部折線及び前記頂部を折り畳むための頂部折線が設けられていることを特徴とする請求項1または請求項2に記載の液体用紙容器。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016045951A JP2017159937A (ja) | 2016-03-09 | 2016-03-09 | 液体用紙容器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016045951A JP2017159937A (ja) | 2016-03-09 | 2016-03-09 | 液体用紙容器 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017159937A true JP2017159937A (ja) | 2017-09-14 |
Family
ID=59854704
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016045951A Pending JP2017159937A (ja) | 2016-03-09 | 2016-03-09 | 液体用紙容器 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017159937A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112654560A (zh) * | 2018-07-23 | 2021-04-13 | 日本制纸株式会社 | 纸容器 |
| JPWO2022009609A1 (ja) * | 2020-07-09 | 2022-01-13 | ||
| JPWO2022009608A1 (ja) * | 2020-07-09 | 2022-01-13 | ||
| JPWO2022009610A1 (ja) * | 2020-07-09 | 2022-01-13 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH08169439A (ja) * | 1994-12-21 | 1996-07-02 | Nippon Paper Ind Co Ltd | 易開封性液体紙容器 |
| JP2006341424A (ja) * | 2005-06-08 | 2006-12-21 | Toyobo Co Ltd | 接着性に優れた二軸延伸ポリエステル系フィルム |
| JP2010001031A (ja) * | 2008-06-18 | 2010-01-07 | Dainippon Printing Co Ltd | ゲーベルトップ型紙容器 |
| JP2011042089A (ja) * | 2009-08-20 | 2011-03-03 | Snow Brand Milk Prod Co Ltd | 包装用フィルム、充填包装体および充填包装方法 |
| JP2012166796A (ja) * | 2011-02-10 | 2012-09-06 | Dainippon Printing Co Ltd | 液体紙容器 |
| JP2013018230A (ja) * | 2011-07-13 | 2013-01-31 | Toppan Printing Co Ltd | 積層体および包装袋 |
| JP2015193416A (ja) * | 2014-03-18 | 2015-11-05 | 凸版印刷株式会社 | 液体用紙容器 |
-
2016
- 2016-03-09 JP JP2016045951A patent/JP2017159937A/ja active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH08169439A (ja) * | 1994-12-21 | 1996-07-02 | Nippon Paper Ind Co Ltd | 易開封性液体紙容器 |
| JP2006341424A (ja) * | 2005-06-08 | 2006-12-21 | Toyobo Co Ltd | 接着性に優れた二軸延伸ポリエステル系フィルム |
| JP2010001031A (ja) * | 2008-06-18 | 2010-01-07 | Dainippon Printing Co Ltd | ゲーベルトップ型紙容器 |
| JP2011042089A (ja) * | 2009-08-20 | 2011-03-03 | Snow Brand Milk Prod Co Ltd | 包装用フィルム、充填包装体および充填包装方法 |
| JP2012166796A (ja) * | 2011-02-10 | 2012-09-06 | Dainippon Printing Co Ltd | 液体紙容器 |
| JP2013018230A (ja) * | 2011-07-13 | 2013-01-31 | Toppan Printing Co Ltd | 積層体および包装袋 |
| JP2015193416A (ja) * | 2014-03-18 | 2015-11-05 | 凸版印刷株式会社 | 液体用紙容器 |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112654560A (zh) * | 2018-07-23 | 2021-04-13 | 日本制纸株式会社 | 纸容器 |
| CN112654560B (zh) * | 2018-07-23 | 2024-05-14 | 日本制纸株式会社 | 纸容器 |
| JPWO2022009609A1 (ja) * | 2020-07-09 | 2022-01-13 | ||
| JPWO2022009608A1 (ja) * | 2020-07-09 | 2022-01-13 | ||
| JPWO2022009610A1 (ja) * | 2020-07-09 | 2022-01-13 | ||
| JP7800427B2 (ja) | 2020-07-09 | 2026-01-16 | Toppanホールディングス株式会社 | ガスバリア積層体及び包装袋 |
| JP7800428B2 (ja) | 2020-07-09 | 2026-01-16 | Toppanホールディングス株式会社 | ガスバリア積層体及び包装袋 |
| JP7800426B2 (ja) | 2020-07-09 | 2026-01-16 | Toppanホールディングス株式会社 | ガスバリア積層体及び包装袋 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10759577B2 (en) | Packaging container | |
| JP6137097B2 (ja) | 包装容器の解体方法 | |
| US10954027B2 (en) | Packaging container and disposal method for the same | |
| JP6136132B2 (ja) | 液体用紙容器 | |
| JP6492541B2 (ja) | 液体用紙容器 | |
| JP6780228B2 (ja) | 包装容器 | |
| JP6834149B2 (ja) | 液体用紙容器 | |
| JP2017159945A (ja) | 液体用紙容器 | |
| JP5787225B2 (ja) | 紙容器用ブランク材の製造方法 | |
| JP5948728B2 (ja) | ゲーベルトップ型紙容器用カートンの製造方法 | |
| JP6922201B2 (ja) | 包装容器及び包装容器用ブランク | |
| JP2017165465A (ja) | 液体用紙容器 | |
| JP6808912B2 (ja) | 液体用紙容器 | |
| JP2021095160A (ja) | ピロー包装袋 | |
| JP2017202870A (ja) | 紙容器 | |
| JP2017206314A (ja) | 液体用紙容器 | |
| JP7490933B2 (ja) | 包装体 | |
| JP6897133B2 (ja) | 積層体及び包装容器 | |
| JP2016084161A (ja) | 液体紙容器用積層体、液体紙容器用積層体の製造方法、およびそれを用いた液体用紙容器 | |
| JP6911306B2 (ja) | 包装容器 | |
| JP2018126951A (ja) | 積層体及び包装容器 | |
| JP6720571B2 (ja) | 包装容器に用いる積層体の製造方法 | |
| JP6428154B2 (ja) | 液体用紙容器 | |
| TWI659907B (zh) | 包裝容器及其解體方法 | |
| JP6065445B2 (ja) | 液体用紙容器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20190124 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20191007 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20191105 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20191226 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20200630 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20200828 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20210105 |