JP2017163797A - 電動機用ステータの製造方法および電動機用ステータ - Google Patents
電動機用ステータの製造方法および電動機用ステータ Download PDFInfo
- Publication number
- JP2017163797A JP2017163797A JP2016048673A JP2016048673A JP2017163797A JP 2017163797 A JP2017163797 A JP 2017163797A JP 2016048673 A JP2016048673 A JP 2016048673A JP 2016048673 A JP2016048673 A JP 2016048673A JP 2017163797 A JP2017163797 A JP 2017163797A
- Authority
- JP
- Japan
- Prior art keywords
- resin layer
- slot
- stator
- stator core
- winding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Landscapes
- Insulation, Fastening Of Motor, Generator Windings (AREA)
- Manufacture Of Motors, Generators (AREA)
Abstract
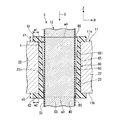
【解決手段】ステータコア11のスロット23の内面23iに絶縁性の樹脂層60を一体成形し、スロット23の内面23iに樹脂層60を形成した後に、スロット23に巻線12を挿入することを特徴とする。
【選択図】図4
Description
ここで、下記特許文献1には、導線の周りに形成された熱硬化性樹脂からなる内被膜と、内被膜の周りに形成された熱可塑性樹脂からなる外被膜とを有した巻線が開示されている。この巻線は、該巻線がスロットに収容された後に、前記外被膜に含有された発泡剤が熱処理によって発泡することで所望厚の絶縁層を形成する。
また、内被膜と外被膜とからなる二重構造の被膜を巻線に設けるとともに、外被膜に発泡剤を含有させる構成では、二重構造の被膜を巻線に形成する工程や、外被膜に発泡剤を含有させる工程が必要になる。このため、ステータの製造性の向上を図ることが難しい場合がある。
また、スロットの内面に絶縁性の樹脂層が一体に設けられると、絶縁紙のような破れや潰れが生じないため、樹脂層の厚さを薄くすることができる。これにより、スロット内の占積率を高めることができ、電動機の性能向上も図ることができる。
まず、図1から図6を参照し、第1の実施形態のステータ3について説明する。
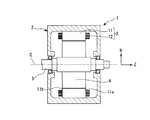
図1は、本実施形態のステータ3を含む電動機(回転電機)1の全体構成を示す。
電動機1は、例えば、ハイブリッド自動車や電気自動車のような車両に搭載される走行用モータである。ただし、本実施形態の構成は、上記例に限らず、発電用モータやその他用途のモータにも適用可能であり、また車両に搭載される以外の電動機(発電機を含む)にも適用可能である。本実施形態の電動機1は、例えば分布巻モータであるがこれに限らず、集中巻モータでもよい。
ケース2は、例えばステータ3およびロータ4を収容する筒状に形成されている。
ステータ3は、環状に形成されて、例えばケース2の内周面に取り付けられている。ステータ3は、ステータコア11と、ステータコア11に取り付けられた巻線12とを有し、ロータ4に対して回転磁界を作用させる。
ロータ4は、例えば、ロータコアと、ロータコアに取り付けられた磁石とを有し、ステータ3の内側で回転駆動される。
出力シャフト5は、ロータ4に接続されてロータ4の回転を駆動力として出力する。
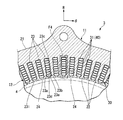
図2は、ステータ3の一部を示す断面図である。
図2に示すように、ステータ3は、ステータコア11と、巻線12と、スロット内面樹脂層60(図4参照)と、スロット充填固着部70(図4参照)とを備える。なお図2では、説明の便宜上、スロット内面樹脂層60およびスロット充填固着部70の図示を省略している。
ステータコア11は、環状のヨーク部21と、複数のティース部22と、複数のスロット23とを有する。複数のティース部22は、ヨーク部21からステータコア11の径方向Rの内側に向けて突出している。各スロット23は、ステータコア11の周方向θにおいて互いに隣り合う2つのティース部22の間に形成されている。このため、複数のスロット23は、ステータコア11の周方向θに並んで配置されている。各スロット23は、ステータコア11の軸方向Zにステータコア11を貫通している。
また本実施形態のスロット23は、径方向Rの内側が閉じられていないオープンスロットである。すなわち本実施形態のステータコア11は、一対のティース部22の先端部の間に形成されたスリット24を有する。スリット24は、ステータコア11の径方向Rでスロット23に連通している。スリット24の周方向θの幅は、スロット23の周方向θの幅(一対の側面23a,23bの間の距離)よりも小さい。なおこれに限らず、本実施形態の構成は、径方向Rの内側が閉じられたクローズドスロットにも適用可能である。
図4は、図2中に示されたステータ3のF4線で囲まれた領域を拡大して示す断面図である。なお、図4以降の図では、スロット23内の巻線部40の数を模式的に4つに簡略して示す。
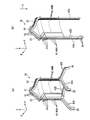
図5に示すように、樹脂層60は、ステータコア11の軸方向Zにおいて、スロット23の全長に亘って設けられている。
第1突出部66は、本体部65と繋がるとともに、ステータコア11の外部に向けてステータコア11の第1端面11aよりも突出している。ステータコア11の第1端面11aに対する第1突出部66の突出量s1は、例えば樹脂層60の最小厚さt1以上である。第1突出部66の突出量s1は、例えば0.15mm以上である。また、第1突出部66は、ステータコア11の軸方向Zに沿って見た平面視において、スロット23の内面23iの略全周(すなわち、内面23iの側面23a,23b、底面23c、および先端部端面23d,23e)に沿う環状に形成されている。
図4に示すように、スロット充填固着部70(以下、単に「充填固着部70」と称する。)は、ステータコア11のスロット23の内部に設けられている。充填固着部70は、例えばワニスのような絶縁材料がスロット23の内部に充填されて固化されることで形成されている。充填固着部70は、複数の巻線部40と樹脂層60との間を埋めており、スロット23内における巻線部40の位置を安定して保持している。また、充填固着部70は、巻線部40とステータコア11との間の電気的な絶縁をさらに確実にしている。
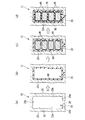
図6は、ステータ3の製造方法の流れを示す断面図である
まず、複数のピースが連結されるか、または複数の積層鋼板が積層されることで、ステータコア11が形成される(図6中の(a)参照)。次に、ステータコア11のスロット23の内面23iに樹脂層60が一体成形される(図6中の(b)参照)。すなわち、スロット23の内面23iに対して、流動性がある状態の樹脂材料が供給され、その後、樹脂材料が冷えて固化することで、スロット23の内面23iに樹脂層60が一体成形される。例えば、樹脂層60は、スロット23の内面23iに樹脂層60が一体成形されるときに、該樹脂層60の最小厚さt1が0.15mm以上に形成される。
最後に、巻線12に対する電源接続部等が取り付けられる。これにより、ステータ3が完成する。
また、スロット23の内面23iに絶縁性の樹脂層60が一体に設けられると、スロット23の内面23iに対して樹脂層60が固定されているため、スロット23に対する巻線12の挿入工程において樹脂層60が邪魔になりにくい。このため、スロット23内に絶縁紙が単に配置される場合に比べて、スロット23に対する巻線12の良好な挿入性を得ることできる。これらにより、ステータ3の製造性の向上を図ることができる。
さらに、スロット23の内面23iに絶縁性の樹脂層60が一体に設けられると、絶縁紙のような破れや潰れが生じないため、樹脂層60の厚さを薄くすることができる。これにより、スロット23内の占積率を高めることができ、電動機1の性能向上も図ることができる。
次に、図7を参照し、第2の実施形態のステータ3について説明する。
本実施形態のステータ3は、ステータコア11の端面11a,11bの一部を覆う張出部81,82を樹脂層60が有する点、および、樹脂層60の内面60iが傾斜部83を有する点で第1の実施形態とは異なる。なお、本実施形態のその他の構成は、第1の実施形態の構成と同様である。そのため、第1の実施形態と同様の部分の説明は省略する。なお図7では、説明の便宜上、充填固着部70の図示を省略している。また図7では、傾斜部83の傾きを実際よりも強調して表している。
図7に示すように、樹脂層60は、第1張出部81と、第2張出部82とを有する。
第1張出部(第1覆い部)81は、本体部65に繋がるとともに、ステータコア11の外部に向けてステータコア11の第1端面11aよりも突出している。ステータコア11の第1端面11aに対する第1張出部81の突出量s1は、例えば樹脂層60の最小厚さt1以上である。第1張出部81の突出量s1は、例えば0.15mm以上である。
図7に示すように、樹脂層60の内面(内周面)60iは、傾斜部(傾斜面)83を有する。なお、樹脂層60の内面60iとは、樹脂層60のなかで巻線12に面する表面である。
さらに本実施形態では、第1張出部81および第2張出部82が設けられることで、巻線12のなかでスロット23の外部に位置する部分とステータコア11の端面11a,11bとの間の絶縁性をさらに確実に確保することができる。また、第1張出部81および第2張出部82が設けられると、樹脂層60の端部の強度が高められている。このため、スロット23に対する巻線12の挿入時において、樹脂層60の割れなどを抑制することができる。ここで、ステータ3の冷熱時などには、ステータコア11と樹脂層60との熱膨張率の違いに起因して、樹脂層60がスロット23の内面23iから剥がれようとする場合がある。ただし、第1張出部81および第2張出部82が設けられていると、例えば第1張出部81および第2張出部82がステータコア11を両側から挟んでいるため、樹脂層60がスロット23の内面23iから剥がれることを確実に抑制することができる。
本実施形態の第1開口部85の開口角部および第2開口部86の開口角部は、C面加工(45°面取り)、R面加工(丸み面取り)、または他の面取り加工などが施されてもよい。この場合には、巻線12の挿入性をより向上させることが可能となる。
Claims (8)
- ステータコアのスロットの内面に絶縁性の樹脂層を一体成形し、
前記スロットの内面に前記樹脂層を形成した後に、前記スロットに巻線を挿入する、
ことを特徴とする電動機用ステータの製造方法。 - 前記スロットの内面に前記樹脂層を一体成形するときに、前記樹脂層となる樹脂材料を前記スロットの内面から前記ステータコアの軸方向の端面にオーバーフローさせ、前記端面において前記スロットに隣接した少なくとも一部の領域を前記樹脂層の一部で覆うことを特徴とする請求項1に記載の電動機用ステータの製造方法。
- 前記スロットの内面に前記樹脂層を一体成形するときに、前記スロットへの前記巻線の挿入方向に対して傾斜した傾斜部を前記樹脂層の内面に形成することを特徴とする請求項1または請求項2に記載の電動機用ステータの製造方法。
- 前記スロットの内面に前記樹脂層を一体成形するときに、前記樹脂層を熱硬化性樹脂で形成するとともに前記樹脂層の最小厚さを0.15mm以上に形成することを特徴とする請求項1から請求項3のいずれか1項に記載の電動機用ステータの製造方法。
- スロットが設けられたステータコアと、
前記スロットの内面と一体に設けられた絶縁性の樹脂層と、
前記スロットに収容されて、前記樹脂層に面する巻線と、
を備えたことを特徴とする電動機用ステータ。 - 前記樹脂層は、前記ステータコアの軸方向の端面において前記スロットに隣接した少なくとも一部の領域を覆う張出部を有したことを特徴とする請求項5に記載の電動機用ステータ。
- 前記樹脂層の内面は、前記ステータコアの軸方向に進むに従い前記巻線の表面から離れる方向に傾斜した傾斜部を有したことを特徴とする請求項5または請求項6に記載の電動機用ステータ。
- 前記樹脂層は、熱硬化性樹脂で形成されており、最小厚さが0.15mm以上であることを特徴とする請求項5から請求項7のいずれか1項に記載の電動機用ステータ。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016048673A JP2017163797A (ja) | 2016-03-11 | 2016-03-11 | 電動機用ステータの製造方法および電動機用ステータ |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016048673A JP2017163797A (ja) | 2016-03-11 | 2016-03-11 | 電動機用ステータの製造方法および電動機用ステータ |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019074216A Division JP6709870B2 (ja) | 2019-04-09 | 2019-04-09 | 電動機用ステータの製造方法および電動機用ステータ |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017163797A true JP2017163797A (ja) | 2017-09-14 |
Family
ID=59857431
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016048673A Pending JP2017163797A (ja) | 2016-03-11 | 2016-03-11 | 電動機用ステータの製造方法および電動機用ステータ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017163797A (ja) |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018147073A1 (ja) * | 2017-02-13 | 2018-08-16 | 株式会社三井ハイテック | 固定子積層鉄心の製造方法及び固定子積層鉄心 |
| CN111200345A (zh) * | 2018-11-19 | 2020-05-26 | 马勒国际有限公司 | 特别是用于车辆的电机 |
| CN111200344A (zh) * | 2018-11-19 | 2020-05-26 | 马勒国际有限公司 | 特别是用于车辆的电机 |
| JP2020102898A (ja) * | 2018-12-19 | 2020-07-02 | アイシン・エィ・ダブリュ株式会社 | 電機子および電機子の製造方法 |
| CN113039705A (zh) * | 2018-11-19 | 2021-06-25 | 马勒国际有限公司 | 电机、特别是用于机动车辆的电机 |
| JPWO2022124329A1 (ja) * | 2020-12-09 | 2022-06-16 | ||
| JPWO2022176794A1 (ja) * | 2021-02-18 | 2022-08-25 | ||
| US20250038601A1 (en) * | 2021-11-11 | 2025-01-30 | Sumitomo Bakelite Co., Ltd. | Thermosetting resin composition and stator |
Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07111747A (ja) * | 1993-10-08 | 1995-04-25 | Fanuc Ltd | 電動機のステータ |
| JP2000014099A (ja) * | 1998-06-25 | 2000-01-14 | Toyota Motor Corp | モーターステータコアの絶縁コーティング方法 |
| JP2000166152A (ja) * | 1998-11-20 | 2000-06-16 | Mitsubishi Electric Corp | 車両用交流発電機の固定子およびその製造方法 |
| JP2001292548A (ja) * | 2000-01-31 | 2001-10-19 | Hitachi Ltd | 回転電機の固定子 |
| WO2003028188A1 (fr) * | 2001-09-21 | 2003-04-03 | Aisin Aw Co., Ltd. | Noyau dote d'un element d'isolation et procede de production dudit noyau |
| JP2003143791A (ja) * | 2001-11-02 | 2003-05-16 | Toyota Motor Corp | 回転電機のステータ |
| JP2003324913A (ja) * | 2002-05-08 | 2003-11-14 | Aisin Aw Co Ltd | 絶縁部材を備えたコアの製造方法及びそれにより製造されたコア |
| WO2006006242A1 (ja) * | 2004-07-14 | 2006-01-19 | Mitsubishi Denki Kabushiki Kaisha | 回転電機の固定子 |
| JP3808641B2 (ja) * | 1998-10-15 | 2006-08-16 | 三菱電機株式会社 | 固定子鉄心の製造方法および固定子鉄心の絶縁層被覆用モールド金型、並びに固定子鉄心 |
| JP2010239706A (ja) * | 2009-03-30 | 2010-10-21 | Honda Motor Co Ltd | 電動機用ステータ又はロータとその製造方法 |
| JP2013009493A (ja) * | 2011-06-23 | 2013-01-10 | Hitachi Automotive Systems Ltd | 回転電機、回転電機用絶縁材およびスロットライナ |
| JP2013128339A (ja) * | 2011-12-16 | 2013-06-27 | Toyota Motor Corp | モータ用ステータとその製造方法 |
| JP2017038505A (ja) * | 2015-08-11 | 2017-02-16 | 株式会社三井ハイテック | 積層鉄心の樹脂封止方法 |
-
2016
- 2016-03-11 JP JP2016048673A patent/JP2017163797A/ja active Pending
Patent Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07111747A (ja) * | 1993-10-08 | 1995-04-25 | Fanuc Ltd | 電動機のステータ |
| JP2000014099A (ja) * | 1998-06-25 | 2000-01-14 | Toyota Motor Corp | モーターステータコアの絶縁コーティング方法 |
| JP3808641B2 (ja) * | 1998-10-15 | 2006-08-16 | 三菱電機株式会社 | 固定子鉄心の製造方法および固定子鉄心の絶縁層被覆用モールド金型、並びに固定子鉄心 |
| JP2000166152A (ja) * | 1998-11-20 | 2000-06-16 | Mitsubishi Electric Corp | 車両用交流発電機の固定子およびその製造方法 |
| JP2001292548A (ja) * | 2000-01-31 | 2001-10-19 | Hitachi Ltd | 回転電機の固定子 |
| WO2003028188A1 (fr) * | 2001-09-21 | 2003-04-03 | Aisin Aw Co., Ltd. | Noyau dote d'un element d'isolation et procede de production dudit noyau |
| JP2003143791A (ja) * | 2001-11-02 | 2003-05-16 | Toyota Motor Corp | 回転電機のステータ |
| JP2003324913A (ja) * | 2002-05-08 | 2003-11-14 | Aisin Aw Co Ltd | 絶縁部材を備えたコアの製造方法及びそれにより製造されたコア |
| WO2006006242A1 (ja) * | 2004-07-14 | 2006-01-19 | Mitsubishi Denki Kabushiki Kaisha | 回転電機の固定子 |
| JP2010239706A (ja) * | 2009-03-30 | 2010-10-21 | Honda Motor Co Ltd | 電動機用ステータ又はロータとその製造方法 |
| JP2013009493A (ja) * | 2011-06-23 | 2013-01-10 | Hitachi Automotive Systems Ltd | 回転電機、回転電機用絶縁材およびスロットライナ |
| JP2013128339A (ja) * | 2011-12-16 | 2013-06-27 | Toyota Motor Corp | モータ用ステータとその製造方法 |
| JP2017038505A (ja) * | 2015-08-11 | 2017-02-16 | 株式会社三井ハイテック | 積層鉄心の樹脂封止方法 |
Cited By (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11245315B2 (en) | 2017-02-13 | 2022-02-08 | Mitsui High-Tec, Inc. | Method of manufacturing stacked stator core |
| WO2018147073A1 (ja) * | 2017-02-13 | 2018-08-16 | 株式会社三井ハイテック | 固定子積層鉄心の製造方法及び固定子積層鉄心 |
| US11705794B2 (en) | 2017-02-13 | 2023-07-18 | Mitsui High-Tec, Inc. | Stacked stator core |
| JP7570173B2 (ja) | 2018-11-19 | 2024-10-21 | マーレ インターナショナル ゲゼルシャフト ミット ベシュレンクテル ハフツング | 電気機械用のステータを製造するための方法 |
| CN111200344A (zh) * | 2018-11-19 | 2020-05-26 | 马勒国际有限公司 | 特别是用于车辆的电机 |
| CN113039705A (zh) * | 2018-11-19 | 2021-06-25 | 马勒国际有限公司 | 电机、特别是用于机动车辆的电机 |
| JP2022507430A (ja) * | 2018-11-19 | 2022-01-18 | マーレ インターナショナル ゲゼルシャフト ミット ベシュレンクテル ハフツング | 特に車両用の電気機械 |
| JP2020099179A (ja) * | 2018-11-19 | 2020-06-25 | マーレ インターナショナル ゲゼルシャフト ミット ベシュレンクテル ハフツングMAHLE International GmbH | 電気機械 |
| CN113039705B (zh) * | 2018-11-19 | 2025-07-22 | 马勒国际有限公司 | 电机、特别是用于机动车辆的电机 |
| CN111200345A (zh) * | 2018-11-19 | 2020-05-26 | 马勒国际有限公司 | 特别是用于车辆的电机 |
| JP2020102898A (ja) * | 2018-12-19 | 2020-07-02 | アイシン・エィ・ダブリュ株式会社 | 電機子および電機子の製造方法 |
| JP7139933B2 (ja) | 2018-12-19 | 2022-09-21 | 株式会社アイシン | 電機子および電機子の製造方法 |
| JPWO2022124329A1 (ja) * | 2020-12-09 | 2022-06-16 | ||
| US20240006947A1 (en) * | 2020-12-09 | 2024-01-04 | Sumitomo Bakelite Co., Ltd. | Stator, rotating electric machine, and method of manufacturing stator |
| JP7594011B2 (ja) | 2020-12-09 | 2024-12-03 | 住友ベークライト株式会社 | ステータ、回転電機およびステータの製造方法 |
| WO2022124329A1 (ja) * | 2020-12-09 | 2022-06-16 | 住友ベークライト株式会社 | ステータ、回転電機およびステータの製造方法 |
| US12627189B2 (en) * | 2020-12-09 | 2026-05-12 | Sumitomo Bakelite Co., Ltd. | Stator, rotating electric machine, and method of manufacturing stator |
| JP7468774B2 (ja) | 2021-02-18 | 2024-04-16 | 株式会社オートネットワーク技術研究所 | ステータ |
| JPWO2022176794A1 (ja) * | 2021-02-18 | 2022-08-25 | ||
| US12573907B2 (en) | 2021-02-18 | 2026-03-10 | Autonetworks Technologies, Ltd. | Stator having slots filled with resin for insulation |
| US20250038601A1 (en) * | 2021-11-11 | 2025-01-30 | Sumitomo Bakelite Co., Ltd. | Thermosetting resin composition and stator |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3166209B1 (en) | Rotary electric machine stator | |
| JP6060257B2 (ja) | 回転機 | |
| JP4905568B2 (ja) | 回転電機の固定子 | |
| JP6508682B2 (ja) | ステータ用巻線およびステータ | |
| JP5533285B2 (ja) | 絶縁部材、ステータの製造方法 | |
| US10418864B2 (en) | Stator core | |
| JP7647338B2 (ja) | 固定子 | |
| CN111628592B (zh) | 电能与机械能的转换器 | |
| JP5157755B2 (ja) | 回転電機の固定子 | |
| CN111066227B (zh) | 旋转电机的定子及定子的制造方法 | |
| JP4502041B2 (ja) | 回転電機の固定子およびその製造方法 | |
| JP2015177598A (ja) | 二層巻コイル及び二層巻コイルの製造方法 | |
| JP2019088139A (ja) | ステータおよび回転電機 | |
| JP2016116417A (ja) | コイル巻回部品、コイル巻回部品の製造方法、ステータ、及び回転電機 | |
| JP2009291004A (ja) | 回転電機 | |
| CN111628591A (zh) | 定子、定子组件、以及电能与机械能的转换器 | |
| JP2019134677A (ja) | 電動機用ステータの製造方法および電動機用ステータ | |
| JP7514255B2 (ja) | 回転電機の固定子の製造方法、回転電機の固定子、及び回転電機 | |
| WO2011148501A1 (ja) | ステータ | |
| US20220209611A1 (en) | Rotating electric machine and method of manufacturing core | |
| JP7694241B2 (ja) | 固定子 | |
| JP7205454B2 (ja) | ステータ、ステータアッセンブリ、電気エネルギーと力学的エネルギーとの変換器 | |
| CN111864925B (zh) | 定子芯体的分割式芯体的制造方法及制造装置 | |
| JP7331670B2 (ja) | 回転電機のステータ、及び回転電機のステータの製造方法 | |
| CN105556803A (zh) | 旋转电机的定子 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170126 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20171227 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180206 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20180406 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180607 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20181005 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181211 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20181221 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20181221 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20190212 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190409 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20190730 |