JP2017170554A - ラップ盤用低圧加工ビトリファイド砥石とそれを用いた研磨加工方法 - Google Patents
ラップ盤用低圧加工ビトリファイド砥石とそれを用いた研磨加工方法 Download PDFInfo
- Publication number
- JP2017170554A JP2017170554A JP2016058445A JP2016058445A JP2017170554A JP 2017170554 A JP2017170554 A JP 2017170554A JP 2016058445 A JP2016058445 A JP 2016058445A JP 2016058445 A JP2016058445 A JP 2016058445A JP 2017170554 A JP2017170554 A JP 2017170554A
- Authority
- JP
- Japan
- Prior art keywords
- grindstone
- abrasive grains
- low
- vitrified
- lapping
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images





Landscapes
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Polishing Bodies And Polishing Tools (AREA)
Abstract
【課題】砥粒粒径の小さな固定砥粒砥石による低回転速度、低加圧の条件での研磨加工において高め研磨効率が得られるラップ盤用のビトリファイド砥石を提供する。
【解決手段】各々の粒径が10μ以下の硬質砥粒と軟質砥粒を組み合わせた複合砥粒を900℃以下の温度で溶融して熱分解される低融点・低収縮性ビトリファイドボンドで結合させ、前記ビトリファイドボンドによる結合相がポーラス組織を有していて砥石の体積比での気孔率が55%以上となっており、加工対象のワークに押し当てる表面に、外部に開放された微細な気孔7,8が無数に存在する砥石にした。
【選択図】図8
【解決手段】各々の粒径が10μ以下の硬質砥粒と軟質砥粒を組み合わせた複合砥粒を900℃以下の温度で溶融して熱分解される低融点・低収縮性ビトリファイドボンドで結合させ、前記ビトリファイドボンドによる結合相がポーラス組織を有していて砥石の体積比での気孔率が55%以上となっており、加工対象のワークに押し当てる表面に、外部に開放された微細な気孔7,8が無数に存在する砥石にした。
【選択図】図8
Description
この発明は、ラップ盤(平面研磨盤)に採用する低圧加工ビトリファイド砥石、詳しくは、高精度研磨を能率的に行うことを可能にした砥石とそれを用いた研磨加工方法に関する。
半導体基板やセラミックスの機構、機能部品などの脆性材料の加工には、ラッピング盤を用い、定盤とワーク(加工物)との間に遊離砥粒を流し込んで行う遊離砥粒加工が多用されているが、その遊離砥粒加工は、加工能率、環境保全、加工精度などに関する問題を抱えていることから、固定砥粒砥石を用いた加工に置き換えることが検討されている。
その固定砥粒砥石としては、例えば、下記特許文献1〜3に記載されたものなどが知られている。特許文献1に開示された固定砥粒砥石は、炭酸塩からなる反応焼結剤と金属フッ化物からなる融剤を含有したビトリファイドボンドで砥粒を結合させたビトリファイド砥石である。
その特許文献1のビトリファイド砥石については、砥粒径4〜8μm(2500メッシュ)の砥粒を用いた砥石及び砥粒径2〜4μm(4000メッシュ)の砥粒を用いた砥石と、最大気孔率が54.5%の砥石が実施例に挙げられている。
特許文献2の砥石は、定盤の回転中心と同心の円に沿うように湾曲させた扇形の砥石片を径方向に並べて扇形のセグメントを構成し、そのセグメントを定盤の表面に放射状に配列して貼付けたものであって、研磨時に使用するクーラント中に分散した研磨屑や脱落砥粒が外部に効率よく排出される構造にしている。
また、特許文献3の砥石(ラップ盤用回転定盤)は、扇形の帯状砥石片を径方向に隣接する砥石片間と周方向に隣接する砥石片間に折れ曲がって周方向に連なる溝と径方向に直線的に伸びる溝が形成されるように円環形状担持体の表面に接着して研磨部への研磨液の供給性を向上させている。
固定砥粒砥石を使用するラップ盤で例えば厚みの薄いワークを反りや傷の無い高精度に加工しようとすると、通常の研磨加工に比べて砥石回転速度、ワーク回転速度、砥石に対するワーク押し付け圧を極端に下げた加工が強いられる。
例えば、1分間当たりの砥石回転数(回転速度)は40〜100回転、ワーク回転数(回転速度)は20〜50回転、砥石に対するワーク押し付け圧は50g/cm2〜500g/cm2と言った切れ味が悪くなる条件下での加工が強いられる。
このような条件に対応できる従来品の固定砥粒砥石は、#2000(2000メッシュ、砥粒径5〜10μm、平均粒径8μm)までが限界である。
しかし、その#2000の砥石では加工面の面粗さが粗い上に大きな疵も発生し易く、最終仕上げのポリシング工程での負担が大きくなって加工時間が非常に長くなる。
そこで、最終のポリシング加工の負担軽減の観点から、より細かな砥粒を用いた砥石(#2000よりも番手の大きい砥石)を使用して極力鏡面を狙った加工を行うことが望まれているが、ラップ加工では、砥石の砥粒の粒度が細かくなるほど切れ味が顕著に低下する傾向があって研磨の効率が悪化する。
既存の固定砥粒砥石は、ラップ盤での粗加工には利用できるが、砥粒粒度の細かい砥石で仕上げ加工を行うと切れ味が低下し、所謂取り代(研磨深さ)が減少して前加工で生じた疵を除去できず、加工面が粗くなる。或いは、疵を取り切るまで加工すると必然的に加工時間が長くなる。
それでも、鏡面を狙う加工(加工面の面粗度を高める加工)では、砥粒の粒度の細かい砥石が必要になる。
その砥粒粒度の細かい砥石を使用して低回転速度、低加圧の条件で高精度の研磨(ラッピング)加工を効率よく行う要求に対して満足に応えた製品は見当たらない。
例えば、上記特許文献2の砥石は、クーラント中に分散した研磨屑や脱落砥粒を砥石の高速回転により外部に積極的に排出することで砥石表面(加工面)の目詰まりを防止する。
そのことによって、切れ味の低下を抑えるが、低回転速度、低加圧の条件での研磨加工でクーラント中に分散した研磨屑や脱落砥粒を外部に排出することは、研磨効率の向上に関してむしろ逆効果になる知見を発明者等は得た。
この知見に関する示唆は、特許文献2だけでなく特許文献1、3にも見受けられない。
上記の知見に基づき、砥粒径の小さな固定砥粒砥石による低回転速度、低加圧の条件での研磨加工において研磨効率を高める工夫を種々模索し、上記特許文献1に示されているようなビトリファイド砥石に下記の工夫を施したものが有効であることを見出した。
この発明は、その工夫されたラップ盤用のビトリファイド砥石とそれを用いた高面粗さの加工面が得られる研磨加工方法を提供することを課題としている。
この発明のラップ盤用低圧加工ビトリファイド砥石は、各々の粒径が10μ以下の硬質砥粒と軟質砥粒を組み合わせた複合砥粒を、融点及び熱分解温度が900℃以下の低融点・低収縮性ビトリファイドボンドで結合させた砥石であって、前記ビトリファイドボンドによる結合相がポーラス組織を有していて砥石の体積比での気孔率が55%以上となっており、加工対象のワークに押し当てる表面に、外部に開放された微細な気孔が無数に存在するものである。
前記気孔は、小サイズ気孔と中サイズ気孔又は小サイズ気孔と中サイズ気孔と大サイズ気孔が混在しており、砥石の使用中に破砕、脱落した砥粒を取り込むことができる。
気孔のサイズは、小サイズ気孔については、使用する硬質砥粒の粒径に近い大きさ、中サイズ気孔と大サイズ気孔については、硬質砥粒の粒径の10〜20倍程度の大きさを適用する。
具体的数値の一例を挙げると、例えば#8000の砥石の場合、小サイズ気孔1〜3μm程度、中サイズ気孔20μm程度である。
この気孔の大きさは、使用する砥粒の大きさ(砥石の番手)によって変わる。粒径の小さな砥粒を用いた砥石(番手の大きい砥石)ほど、その気孔のサイズは小さくなる。
この砥石は、砥石粒度と下記の試験条件での砥石硬さ(砥石結合度)について表1に示す関係を満たす。

前記複合砥粒の硬質砥粒は、ダイヤモンド砥粒又は立方晶窒化硼素(CBN)砥粒である。また、前記軟質砥粒は酸化セリウム、シリカ、硫酸バリウム、酸化ジルコニウムから選ばれた砥粒である。
その硬質砥粒と軟質砥粒の体積比での割合は、硬質砥粒70〜95%、軟質砥粒5〜30%が好ましい。
前記低融点・低収縮性ビトリファイドボンドは、前記特許文献1に開示されたもの、例えば、炭酸亜鉛、炭酸マグネシウムの少なくとも一方からなる反応焼結剤と金属フッ化物の融剤としてフッ化リチウムを含有したものが低い加圧力で結合させた砥粒の微小脱落を引き起こすことができて好ましい。
前記複合砥粒の硬質砥粒は、例えば、アルミナ(Al2O3)、サファイヤ(Al2O3)、炭化珪素(SiC)、窒化珪素(Si3N4)、ジルコニア(ZrO2)、窒化アルミニウム(AlN)、珪素(Si)、石英・水晶(SiO2)、コージライト(2MgO・2Al2O3・5SiO2)、超硬、PCD(ダイヤモンド焼結体)、PCB(ボロン焼結体)ガラスなどの脆性材料の研磨用途にはダイヤモンド砥粒を用い、鉄系材料の研磨用途には立方晶型窒化硼素砥粒を用いる。
さらに、前記軟質砥粒は、メカノケミカル反応による加工補助効果と面粗さの向上効果を発揮させるために、加工対象の材料を考慮して、既述の酸化セリウム、シリカ、硫酸バリウム、酸化ジルコニウムなどを使い分ける。
また、砥石硬さは、使用する砥粒の粒度に応じて変化させる。砥粒が微粒になるほど、同一集中度でもその砥粒の個数が飛躍的に増加し、砥粒1個当たりに作用する切削荷重が低下する。従って、使用する砥粒が微粒になるほど砥石硬さを低くする。これにより、低押し付け荷重でも砥石表面の砥粒が微小破砕脱落を生じ易くなる。
砥石の形態は、下記1)〜3)に挙げるものがよい。
1)径方向に複数個に分割された台形砥石セグメントをラップ定盤の表面に、隣り合う砥石セグメント間に2mm以下の隙間(離間距離)をあけるか隙間の無い状態に放射状に貼り付けた放射配置タイプ。
2)方形砥石セグメントを隣り合う砥石セグメント間に2mm以下の隙間をあけるか隙間の無い状態に格子状にラップ定盤に貼り付けた格子形状タイプ。
3)六角形の砥石セグメントを上記同様、隣り合う砥石セグメント間に2mm以下の隙間をあけるか隙間の無い状態にハニカム状にラップ定盤に貼り付けたハニカム形状タイプ。
1)径方向に複数個に分割された台形砥石セグメントをラップ定盤の表面に、隣り合う砥石セグメント間に2mm以下の隙間(離間距離)をあけるか隙間の無い状態に放射状に貼り付けた放射配置タイプ。
2)方形砥石セグメントを隣り合う砥石セグメント間に2mm以下の隙間をあけるか隙間の無い状態に格子状にラップ定盤に貼り付けた格子形状タイプ。
3)六角形の砥石セグメントを上記同様、隣り合う砥石セグメント間に2mm以下の隙間をあけるか隙間の無い状態にハニカム状にラップ定盤に貼り付けたハニカム形状タイプ。
直径が300mmを超えるような大サイズ砥石(外径がφ1210mmに達するものもある)には、前記1)〜3)の形態が適する。
この発明の砥石は、砥石回転数:100rpm以上、より好ましくは100〜200rpm、ワーク回転数:30〜50rpm、ワークに対する砥石押し付け圧:100〜1000g/cm2、加工液供給の条件で使用すると好ましい。
この加工での加工液は、後工程の洗浄を容易にするために環境面も考慮して水を使用するが、添加剤を加えても構わない。添加剤は、例えば、シンセティックタイプの水溶性切削油剤にエチレングリコールを加えたものを利用できる。
この加工液の供給量は、20ml/min以下が好ましい。より好ましくは、3〜10ml/minである。
この加工液の供給量は、20ml/min以下が好ましい。より好ましくは、3〜10ml/minである。
この発明は、前記硬質砥粒としてダイヤモンド砥粒を採用したビトリファイド砥石とラップ盤を使用して硬質脆性材料を上記の条件で加工する研磨加工方法と、前記硬質砥粒としてCBN砥粒を採用したビトリファイド砥石とラップ盤を使用して鉄系材料を上記の条件で加工する研磨加工方法も併せて提供する。
ビトリファイドボンドを砥粒の結合剤として用いた砥石は、ドレッシング性に優れていながら砥粒支持力も強く、使用時の形状崩れが起こらない。そのため、遊離砥粒を用いた研磨加工で問題となるワーク端面部の加工ダレの無い高精度加工が行える。
この発明のビトリファイド砥石は、ビトリファイドボンドで砥粒を固めて気孔率を高めており、また、使用する砥粒の粒径が小さくなるほど砥石硬さを小さくしており、そのために、低加工圧力で砥粒の破砕、脱落が起こる。
使用砥粒が微粒になるほど、同じ集中度でも単位体積当たりの砥粒の個数は飛躍的に増加し、砥粒1個が受ける実荷重が低下する。そのため、細粒になるほど砥石硬さを小さくしており、使用砥粒が微粒で、しかも、ワークに対する砥石押し付け圧が低い加工条件においても砥粒の微小脱落が起こる。
また、気孔率が大きいため、砥石の表面に開放した気孔が無数に存在し、その解放された気孔が、破砕、脱落して加工液(これは水でよい)に混入した砥粒を取り込んで保持する。
これにより、固定砥粒砥石による加工と開放気孔に取り込まれて保持された半固定化砥粒による加工が複合化された形態の切れ味の良い加工が進行し、砥粒粒度の細かい砥石を使用し、低回転速度、低加圧の条件での研磨加工を効率よく行うことが可能になる。
台形、方形或いは六角形の砥石セグメントをラップ定盤に貼り付けた砥石は、ワークに対する食いつき性が1枚の平板の砥石に比べて優れており、その構造の砥石を利用することも研磨加工の効率向上につながる。
この発明の研磨加工方法は、砥粒粒度の細かい砥石を使用して低回転速度、低加圧の条件で加工を行うので高精度の研磨加工が行える。特に、加工液の供給量を20ml/min以下の範囲に制限して行う方法によれば、脱落した砥粒の加工面からの流出が抑えられて脱落した砥粒が砥石の表面の気孔中に保持され易く、半固定化砥粒による加工の効率が高まって加工時間が短縮される。
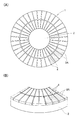
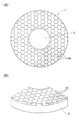
以下、添付図面の図1〜図8に基づいて、この発明のラップ盤用低圧加工ビトリファイド砥石とそれを用いた研磨加工方法の実施の形態を説明する。
図1の(A)、(B)〜図6の(A)、(B)は、いずれも低圧加工ビトリファイド砥石1の具体例であって、各図の(A)は各砥石の全体を表す平面図、(B)は、各砥石の一部を表す斜視図である。各図の低圧加工ビトリファイド砥石1は、ラップ定盤2と砥石3とから成る。
図1の低圧加工ビトリファイド砥石1は、放射配置タイプであって、径方向に複数個に分割された台形の砥石セグメント3Aをラップ定盤2の表面に、隣り合う砥石セグメントを隙間無く密着させて放射状に貼付けている。砥石セグメント3Aは、径方向に3列以上配列しても構わない。
図2の低圧加工ビトリファイド砥石1は、図1の放射配置タイプの変形例であって、径方向に複数個に分割された台形の砥石セグメント3Aをラップ定盤2の表面に、隣り合う砥石セグメント間に2mm以下の隙間gをあけて放射状に貼付けている。
図3、図4の低圧加工ビトリファイド砥石1は、格子形状タイプであって、小サイズの複数個の方形の砥石セグメント3Bを図3のように互いに密着させるか、または、図4のように隣り合う方形の砥石セグメント3B間に2mm以下の隙間gをあけて貼付けている。
図5、図6の低圧加工ビトリファイド砥石1は、ハニカム形状タイプであって、小サイズの六角形(図のそれは正六角形)の砥石セグメント3Cを図5のように互いに密着させるか、または、図6のように隣り合う方形の砥石セグメント3C間に2mm以下の隙間gをあけて貼付けている。
前記砥石セグメント3A,3B,3Cは、各々の粒径が10μ以下の硬質砥粒5と軟質砥粒4(図8参照)を組み合わせた複合砥粒を融点と熱分解温度が900℃以下(実施例での使用品は850℃以下)低融点・低収縮性ビトリファイドボンドで結合させたものが用いられている。
図8に示すように、ビトリファイドボンドによる結合相6は、少なくとも中サイズ気孔7と小サイズ気孔8が多数点在したポーラスな組織となっており(砥石の粒度によっては、大サイズ気孔も含まれる)、これにより、砥石3や砥石セグメント3A,3B,3Cの体積比での気孔率が55%以上となっている。また、砥石硬さは、既述の表1の関係を満たすものになっている。
前記中サイズ気孔7と大サイズ気孔(これは図示せず)のサイズは、硬質砥粒5の粒径の10〜20倍程度である。
また、小サイズ気孔8のサイズは、硬質砥粒5の粒径に近いもの(硬質砥粒5の粒径よりも大きいだけでなく小さいものも存在する)になっている。これ等の気孔は一部がワークに押し当てる砥石表面にあり、これにより、砥石の表面は無数の微細な開放気孔(凹部)を備える。
硬質砥粒5は、ダイヤモンド砥粒またはCBN砥粒であり、研磨の粗加工には粒径5〜10μm(#2000、2000メッシュ)から粒径2〜4μm(#4000、4000メッシュ)の砥粒が適している。その粗加工は、取り代20μm以上の条件で加工して0.1μmRa以下の加工面粗さを確保する。
また、研磨の仕上げ加工には、粒径0〜2μm(#8000、8000メッシュ)から粒径0〜0.1μm(#120000、120000メッシュ)の砥粒が適しており、この仕上げでは、取代5〜10μmの加工にして0.01μmRa以下鏡面を確保する。
前記軟質砥粒4は、酸化セリウム、シリカ、硫酸バリウム、酸化ジルコニウムなどであり、例示の砥石については粒径が0.05〜0.1μmのものが用いられている。
さらに、結合材の低融点・低収縮性ビトリファイドボンドは、炭酸亜鉛又は炭酸マグネシウムからなる反応焼結剤とフッ化リチウムを含有したものが用いられている。
かかる砥石を用いたラップ盤での研磨加工は、砥石回転数:100rpm以上、より好ましくは100〜200rpm、ワーク回転数:30〜50rpm、ワークに対する砥石押し付け圧:100〜1000g/cm2、加工液供給量:1ml/min以上、20ml/min(砥石の表面積1cm2当たりに換算した値は0.02ml)以下、より好ましくは3〜10ml/min(0.003〜0.01ml/cm2)の条件を満たして行う。
ここでいう砥石の表面積1cm2の換算値は、外径φ380mm、内径:φ140mmの試作砥石について求めた値(以下も同様)である。
ここでいう砥石の表面積1cm2の換算値は、外径φ380mm、内径:φ140mmの試作砥石について求めた値(以下も同様)である。
その加工の状況を図7に示す。同図の1は、ラップ定盤2上に砥石3を貼付けた低圧加工ビトリファイド砥石、Wはワーク(加工物)、9は、ワークWを貼付けたホルダプレート、10は、ホルダプレート9経由でワークWに押し付け圧と回転力を加える回転加圧体、11は砥石を装着したラップ盤の回転テーブルである。
ホルダプレート9に対するワークWの貼付けは、ワックスを使用して行われる。
加工液の滴下供給量は、上述した通り、20ml/min以下にする。これは、一般的な研磨加工における供給量に比べると少ない。加工液の供給量は、脱落して加工液に混入した砥粒が加工部から流出しない量から、最小は水の動圧効果が得られる程度の流量が最適である。
性能評価のために、表1に示す組成の実施例の砥石A〜Fと、比較例の砥石A、B、Cを作成した。各砥石に使用した砥粒は、表2に示す配合、即ち、体積比で硬質砥粒(ダイヤモンド砥粒):約90%、軟質砥粒(SiO2砥粒)約10%の複合砥粒である。
実施例、比較例とも、ダイヤモンド砥粒は、砥粒径0〜2μm(8000メッシュ)の粒度のものを用い、SiO2の軟質砥粒は、平均粒径0.05μmのものを用いた。
集中度(コンセントレーション)の影響を確認するため、集中度110の高集中度品(実施例A)、集中度82及び57の中集中度品(実施例D、E)、集中度12の低集中度品(実施例F)も準備した。
実施例、比較例の結合剤の組成を、表3に示す。
試作した試料の単位砥粒1質量部に対する結合剤率は、実施例Aと比較例Aが0.25重量部、実施例Bと比較例Bが0.3重量部、実施例C〜Fと比較例Cが0.4重量部である。
各試作試料は、砥粒と結合剤を均一に混合した後、所定形状、所定寸法に圧縮成形し、乾燥後に焼成した。
焼成温度は、実施例A〜Cについては、最高焼成温度770℃で4時間保持、比較例A〜Cについては、最高焼成温度720℃で3時間保持とした。
得られた試作砥石の硬さと、体積比%での組織と、集中度を前掲の表2に併記した。
なお、表2の砥石硬さは、ロックウェルスーパーフィシャル硬さ試験機を使用して、直径φ3.175mmの鋼球圧子を基準荷重29.4N,試験荷重196Nで押し当てる方法で測定した値で表した。
次に、上記の試作砥石を用いて図1〜図6に示した形状のラップ盤用低圧加工ビトリファイド砥石を試作した。その試作品は、砥石外径:φ380mm、内径:φ140mmである。この試作砥石における砥石セグメントのサイズと使用枚数を表4に示す。
表2の実施例A〜Fと比較例A,B,Cのラップ盤用低圧加工ビトリファイド砥石による実削試験を行った。使用した砥石の形態は、表4の1〜9である。
この試験では、加工液として水道水を使用した。その加工液である水道水の滴下供給量は、1ml/min(0.001ml/cm2)、2ml/min(0.002ml/cm2)、3ml/min(0.003ml/cm2)、6ml/min(0.006ml/cm2)、10ml/min(0.01ml/cm2)、20ml/min(0.02ml/cm2)60ml/min(0.06ml/cm2)、100ml/min(0.1ml/cm2)の8水準とした。
この8水準の供給量のうち、20ml/min以下の供給量によれば、ラップ加工において固定砥粒砥石から微小破砕を起こして脱落したダイヤモンド砥粒や軟質砥粒のシリカ(SiO2)が加工液(水)に混入して砥石とワークとの間に滞留し、遊離砥粒及び微細な解放気孔に取り込まれた半固定化砥粒として有効に機能する。
実削試験は、直径4インチのサファイヤ基板を加工対象にし、その基板のC面の研磨加工を行った。サファイヤ基板のC面に対して以下の条件で前加工を行い、C面を面粗さ0.7μmRa(中心線平均粗さ)に統一した。
−前加工−
砥粒径22〜36μm(600メッシュ)のダイヤモンド砥粒を用いたコンセントレーション140のビトリファイド砥石による研磨加工。
砥粒径22〜36μm(600メッシュ)のダイヤモンド砥粒を用いたコンセントレーション140のビトリファイド砥石による研磨加工。
実削試験のための加工には、日本エンギス製Trinity-Yラッピング盤EJW-380I-1ALD/CMPを用いた。
試験に用いた低圧加工ビトリファイド砥石の寸法は、外径:φ380mm、内径φ:140mm、厚み5mmである。
加工条件は、砥石回転数50rpm、100rpm、150rpm、200rpmの4水準とした。
また、ワーク回転数は、10rpm、30rpm、50rpmの3水準とした。加工に供したラッピング装置の可能ワーク回転数の上限が60rpmであり、その60rpmでは加工の安定性に不安があることからこの試験でのワーク回転数は50rpmを上限にした。
表2、表3に示した組成の試料と、表4に示した砥石形態と、砥石回転数、ワーク回転数、加工の実荷重、加工液の供給量の組み合わせ状況を表5に示す。
加工液は水道水を使用した。この加工試験の評価結果を表5に併せて示す。評価は、加工レート(1分間当たりの取り代T)砥石損耗量W、仕上げ比(T/W)、仕上げ面粗さを測定し、得られたデータを比較する方法で行った。
表5の試験結果より、
−結合剤の影響−
結合剤の量が同じでボンドタイプのみが異なる実施例1,3,18、32と比較例1〜4を比較すると、実施例の砥石は、損耗量は比較例と大差が無いのに取り代が40〜60%向上しており、仕上げ面粗さも良くなっている。このことから、発明品の砥石の有効性を確認することができる。
−結合剤の影響−
結合剤の量が同じでボンドタイプのみが異なる実施例1,3,18、32と比較例1〜4を比較すると、実施例の砥石は、損耗量は比較例と大差が無いのに取り代が40〜60%向上しており、仕上げ面粗さも良くなっている。このことから、発明品の砥石の有効性を確認することができる。
−砥石の集中度(コンセントレーション)の影響−
集中度の影響をみた実施例19と実施例33〜実施例35の比較から、硬質砥粒(ダイヤモンド砥粒)の割合が70%で、集中度が82と低い実施例33の砥石は、実施例19の砥石に比べて取り代が2割程度低下し、その一方で砥石損耗量は若干勝っている。
集中度の影響をみた実施例19と実施例33〜実施例35の比較から、硬質砥粒(ダイヤモンド砥粒)の割合が70%で、集中度が82と低い実施例33の砥石は、実施例19の砥石に比べて取り代が2割程度低下し、その一方で砥石損耗量は若干勝っている。
また、集中度が13と極端に低い実施例35は、切れず、摩耗もしない状況となっており、高能率加工の砥石としては全く機能していない。
これらのことから、固定砥粒砥石における硬質砥粒(ダイヤモンド砥粒)の体積比での含有割合は、70%以上が必要であろうと推察できる。
逆に、軟質砥粒の含有量をゼロにした硬質砥粒(ダイヤモンド砥粒)100%の砥石は、耐摩耗性には優れるが、取り代が低下し、また、加工面の面粗さは若干悪化する程度であるがワークの加工面に対する疵の発生が多くなることが過去の試験で判明しており、これから考えて、硬質砥粒の割合は70〜95%が有効と思われる。
−砥石回転数の影響−
実施例2〜実施例5の試験結果から、単位時間当たりの砥石回転数を多くする(回転速度を早くする)ほど、砥石損耗量と仕上げ面粗さの悪化を伴うことなく取り代が増加する。砥石の回転数が50rpmと少ない実施例2は、取り代が極端に少なく、仕上げ面粗さも良くない。
実施例2〜実施例5の試験結果から、単位時間当たりの砥石回転数を多くする(回転速度を早くする)ほど、砥石損耗量と仕上げ面粗さの悪化を伴うことなく取り代が増加する。砥石の回転数が50rpmと少ない実施例2は、取り代が極端に少なく、仕上げ面粗さも良くない。
これに対し、単位時間当たりの砥石回転数が150rpmの実施例4,19,23,25〜27、及び29と砥石回転数が200rpmの実施例5,20,24、30は、取り代が多く、仕上げ面粗さも良好である。
試験での砥石回転数は、ラップ盤の仕様は200rpmが限界であるため、それ以上の回転数での加工はできなかったが、取り代と仕上げ面粗さについては、より高速(高回転数)で加工するほど好結果が得られるであろうことは容易に推測できる。
ちなみに、遊離砥粒を用いた研磨加工では、50〜100rpmの砥石回転数が通常用いられており、100rpmを超えるような砥石回転数での加工は一般的な加工法とは明らかに相違する。
−ワーク回転数の影響−
ワーク回転数を異ならせた実施例3,6,7の試験結果から、ワークの単位時間当たりの回転数を多くする(回転速度を早くする)ほど、砥石損耗量の増加は伴うが取り代が増加し、加工面の仕上げ面粗さも向上する。
ワーク回転数を異ならせた実施例3,6,7の試験結果から、ワークの単位時間当たりの回転数を多くする(回転速度を早くする)ほど、砥石損耗量の増加は伴うが取り代が増加し、加工面の仕上げ面粗さも向上する。
実験結果では、ワーク回転数:50rpmが最良の結果をもたらし、10rpmの低回転の実施例6は取り代が極端に少なくて仕上げ面粗さも悪い。
なお、ワーク回転数は、使用したラップ盤の場合60rpmが限界であるため、安定した性能が発揮される50rpmを試験での上限にした。ワークが高速回転するほど加工したワーク表面の平坦度が悪化する(中凹状の面になる)ので、ワーク回転数の上限は、遊離砥粒を用いた加工と同じく50rpm程度が適当であると考えられる。
−加工圧力(実荷重)の影響−
実荷重を異ならせた実施例3と8〜11の試験結果から、実荷重を高めるほど取り代は多くなり、実荷重1000g/cm2の実施例11でその取り代が最大になっている。ただし、実荷重が高くなるほど砥石損耗量も増加する。従って、固定砥粒砥石での加工圧力は300g/cm2〜1000g/cm2がよく、砥石損耗量を考慮すると、300g/cm2〜500g/cm2がより良い。
実荷重を異ならせた実施例3と8〜11の試験結果から、実荷重を高めるほど取り代は多くなり、実荷重1000g/cm2の実施例11でその取り代が最大になっている。ただし、実荷重が高くなるほど砥石損耗量も増加する。従って、固定砥粒砥石での加工圧力は300g/cm2〜1000g/cm2がよく、砥石損耗量を考慮すると、300g/cm2〜500g/cm2がより良い。
遊離砥粒加工で通常採用される加工圧力は、50g/cm2〜200g/cm2であるが、固定砥粒砥石での加工は高加工圧力にするのが望ましい。ただし、薄物ワークの加工が多いラップ加工では、ワークの反りやキャリアの回転の問題などから500g/cm2以上の実荷重を掛けての加工は実用的でない。
−加工液の滴下供給量の影響−
加工液(実施例は水)の滴下供給量を異ならせた実施例3と実施例12〜17の試験結果から、3ml/min〜10ml/minの供給量で取り代が多く、6ml/minの供給量(実施例3)で取り代が一番多くなっている。
加工液(実施例は水)の滴下供給量を異ならせた実施例3と実施例12〜17の試験結果から、3ml/min〜10ml/minの供給量で取り代が多く、6ml/minの供給量(実施例3)で取り代が一番多くなっている。
一方、仕上げ面粗さは、供給量3ml/minの実施例13が最も優れている。この加工液の供給量の影響は顕著であり、試験結果から、有効な供給量は3ml/min〜10ml/minであることが判る。
この加工液の供給量が少ないと脱落した砥粒が研磨部から外部に排出されることは少なくなるが、同時にその脱落した砥粒が自由に運動することもできなくなるため、取り代の低下につながる。
また、加工液の供給量が多すぎると脱落した砥粒がラップ盤の外部に排出されてしまって遊離砥粒や半固定化砥粒として機能することができなくなって取り代が減少する。
砥石損耗量は、脱落砥粒が外部に排出されることでその脱落砥粒に砥石が削られることが抑制されて小さくなるが、高能率加工を目標にする場合には取り代を多くすることを優先する必要がある。
−砥石形状及び砥石セグメント間隙間寸法の影響−
台形砥石セグメントをラップ定盤に隙間無く貼付けた実施例3〜5に対し、台形砥石セグメント間に隙間を設けた実施例18〜20は、同一加工条件で、若干の取り代増加と砥石損耗量の改善が見られる。
台形砥石セグメントをラップ定盤に隙間無く貼付けた実施例3〜5に対し、台形砥石セグメント間に隙間を設けた実施例18〜20は、同一加工条件で、若干の取り代増加と砥石損耗量の改善が見られる。
方形砥石セグメントを用いた実施例22〜24については、砥石回転数:150rpmの実施例23の場合、取り代の増加が見られるのに対し、砥石回転数:200rpmの実施例24は取り代が砥石回転数:100rpmの実施例22の取り代と同程度にまで減少している。実施例22〜24は、いずれも砥石損耗量は3.0〜4.0μmであり、比較的小さい。
六角形砥石セグメントを用いた実施例28〜31については、取り代の増加は見られないが、砥石損耗量は4.0μm以下に抑えられている。
砥石セグメントをラップ定盤に貼付けた砥石は、砥石セグメント形状が、台形、方形、六角形のいずれであっても、砥石セグメント間隙間を2mmにすると砥石損耗量は少なくなるが、取り代が減少する。
これは、微小破砕した砥粒や脱落した砥粒がラップ盤の外部に排出されて砥石の表面に留まれないためである。
これは、微小破砕した砥粒や脱落した砥粒がラップ盤の外部に排出されて砥石の表面に留まれないためである。
砥石セグメント間に隙間を開ける構造は、六角形砥石セグメントを使用すると、他の形状の砥石セグメントを用いたものと比較して取り代、砥石損耗量が共に減少する。
これは、破砕或いは脱落した砥粒が溝に添って砥石の外部に排出され易く、砥石とワーク間に対する滞留が減少して遊離砥粒や半固定化砥粒としての機能が発揮されなくなることによる。
これは、破砕或いは脱落した砥粒が溝に添って砥石の外部に排出され易く、砥石とワーク間に対する滞留が減少して遊離砥粒や半固定化砥粒としての機能が発揮されなくなることによる。
このことが、脱落砥粒が砥石に与えるダメージを軽減させ、それが、耐摩耗性を向上させる(砥石損耗量を低減させる)要因になったと推察される。
台形砥石セグメントや方形砥石セグメントを採用した砥石で砥石セグメント間に隙間を開けたものは、砥石が回転しているため、脱落砥粒が砥石の外周に向かって真っ直ぐに流出することが抑制され、これにより、砥石とワーク間に滞留し易くなり、これが砥石表面の解放気孔に入り込み、半固定化砥粒として機能する。そのことが有効に働いて取り代が増加すると考えられる。
なお、砥石セグメントを隙間を開けて貼付けたものは、隙間無く貼付けたものに比べて砥石損耗量が小さくなっていることから、脱落した砥粒はある程度のものが砥石にダメージを与えることなく外部に排出されていると思われる。
このことは、隙間が2mmの実施例27はこの傾向が助長されたことで実施例23に比べて取り代の低減と砥石損耗量の改善が図られていることからも伺える。
砥石セグメント間に隙間を開けたものについては、六角形砥石セグメントを用いた実施例28〜30や方形砥石セグメントを用いた実施例22〜24は、砥石回転数が100rpm時よりも150rpm時の方が取り代が増加し、その一方で取り代は減少している。これは高回転になるほど脱落した砥粒がセグメント間の溝を伝って外部に排出される傾向が高まるからであると考えられる。この脱落砥粒の外部への排出傾向は、六角形砥石セグメントを用いた砥石が方形砥石セグメントを用いた砥石よりも大きい。
台形砥石セグメントを用いた砥石は、セグメント間隙間が0の実施例3〜5と、その隙間が1mmの実施例18〜20の比較から、取り代に関しては同一砥石回転数の場合には有意差がなく、砥石回転数が高まるにつれてその取り代は大きくなる。
一方、この台形砥石セグメントを用いた砥石の場合、砥石損耗量は、セグメント間隙間が1mmのものが隙間0のものに比べて20〜30%減少傾向にある。
これは、台形砥石セグメントを用いた砥石については、セグメント間隙間を設けても、微小破砕した砥粒や脱落した砥粒の大部分が外部に排出されずに砥石とワーク間に残り、それが砥石表面の微細な解放気孔に入り込んで保持されて半固定化砥粒として有効に機能していると推察できる。
なお、実施例21の結果から判るように、台形砥石セグメントを用いた砥石と言えども、セグメント間隙間を2mmにすると、破砕・脱落した砥粒が外部に排出される傾向が高まり、そのために、砥石損耗量が小さくなって耐摩耗性は向上するが、取り代が減少して高能率加工の面で不利になる。
砥石セグメント間隙間を1mmに設定して加工液の供給量を変えた実施例23,25,26の試験結果によると、加工液の供給量が少ない(実施例25)と破砕・脱落した砥粒が砥石とワーク間において自由に動くことができず、砥石表面の解放気孔に入り込むことができずに半固定化砥粒として機能することが難しくなって取り代が若干減少している。
ただし、砥石損耗量やワークの加工面の仕上げ面粗さは、加工液供給量の多い実施例23,26と大差がなく、加工液供給量2m1/minも実用可能な範囲であると言える。
その加工液供給量が多過ぎると砥石セグメント間に隙間が無くても破砕・脱落した砥粒が外部に排出されてしまって切れ味が低下し加工代が減少する。従って、加工液の滴下供給量は、1〜20ml/min(0.002〜0.02ml/cm2)が良好であり、2〜10ml/min(0.003〜0.01ml/cm2)ならばより良い。
1 低圧加工ビトリファイド砥石
2 ラップ定盤
3 砥石
3A 台形砥石セグメント
3B 方形の砥石セグメント
3C 六角形の砥石セグメント
4 軟質砥粒
5 硬質砥粒
6 結合相
7 中サイズ気孔
8 小サイズ気孔
9 ホルダプレート
10 回転加圧体
11 回転テーブル
g 隙間
2 ラップ定盤
3 砥石
3A 台形砥石セグメント
3B 方形の砥石セグメント
3C 六角形の砥石セグメント
4 軟質砥粒
5 硬質砥粒
6 結合相
7 中サイズ気孔
8 小サイズ気孔
9 ホルダプレート
10 回転加圧体
11 回転テーブル
g 隙間
Claims (8)
- 各々の粒径が10μ以下の硬質砥粒と軟質砥粒を組み合わせた複合砥粒を融点及び熱分解温度が900℃以下の低融点・低収縮性ビトリファイドボンドで結合させた砥石であって、前記ビトリファイドボンドによる結合相がポーラス組織を有していて砥石の体積比での気孔率が55%以上となっており、加工対象のワークに押し当てる表面に、外部に開放された微細な気孔が無数に存在するラップ盤用低圧加工ビトリファイド砥石。
- 前記気孔は、20μm程度の中サイズ気孔と、1〜3μm程度の小サイズ気孔が混在している請求項1に記載のラップ盤用低圧加工ビトリファイド砥石。
- 砥石粒度と下記の試験条件での砥石硬さについて下表に示す関係を満たす請求項1又は2に記載のラップ盤用低圧加工ビトリファイド砥石。
- 前記複合砥粒の硬質砥粒がダイヤモンド砥粒又は立方晶窒化硼素砥粒であり、前記軟質砥粒が酸化セリウム、シリカ、硫酸バリウム、酸化ジルコニウムから選ばれた砥粒であり、その硬質砥粒と軟質砥粒の体積比での割合が、硬質砥粒70〜95%、軟質砥粒5〜30%である請求項1〜3のいずれかに記載のラップ盤用低圧加工ビトリファイド砥石。
- 径方向に複数個に分割された台形砥石セグメント、方形砥石セグメント又は六角形砥石セグメントをラップ定盤の表面に、隣り合う砥石セグメント間に2mm以下の隙間をあけるか隙間の無い状態に貼り付けて構成された請求項1〜4のいずれかに記載のラップ盤用低圧加工ビトリファイド砥石。
- 前記硬質砥粒としてダイヤモンド砥粒を用いた請求項1〜5のいずれかに記載のラップ盤用低圧加工ビトリファイド砥石を用いて、砥石回転数:100rpm以上、ワーク回転数:30〜50rpm、ワークに対する砥石押し付け圧:100〜1000g/cm2、加工液供給量:1mml/min以上、20ml/min以下の条件下で硬質脆性材料からなるワークの表面の研磨加工を行う研磨加工方法。
- 前記硬質砥粒としてCBN砥粒を用いた請求項1〜5のいずれかに記載のラップ盤用低圧加工ビトリファイド砥石を用いて、砥石回転数:100rpm以上、ワーク回転数:30〜50rpm、ワークに対する砥石押し付け圧:100〜1000g/cm2、加工液供給量:1ml/min以上、20ml/min以下の条件下で鉄系材料からなるワークの表面の研磨加工を行う研磨加工方法。
- 前記砥石回転数を100〜200rpm、前記加工液供給量を3〜10ml/minにして研磨加工を行う請求項6又は7に記載の研磨加工方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016058445A JP2017170554A (ja) | 2016-03-23 | 2016-03-23 | ラップ盤用低圧加工ビトリファイド砥石とそれを用いた研磨加工方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016058445A JP2017170554A (ja) | 2016-03-23 | 2016-03-23 | ラップ盤用低圧加工ビトリファイド砥石とそれを用いた研磨加工方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017170554A true JP2017170554A (ja) | 2017-09-28 |
Family
ID=59969980
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016058445A Pending JP2017170554A (ja) | 2016-03-23 | 2016-03-23 | ラップ盤用低圧加工ビトリファイド砥石とそれを用いた研磨加工方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017170554A (ja) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019093468A (ja) * | 2017-11-21 | 2019-06-20 | 株式会社ミズホ | ビトリファイド砥石とその砥石の調質方法 |
| JP2019141974A (ja) * | 2018-02-22 | 2019-08-29 | 株式会社ミズホ | 両面ラップ盤とそれを用いた薄肉ファインセラミックスの研削方法 |
| WO2019193908A1 (ja) * | 2018-04-06 | 2019-10-10 | 株式会社ノリタケカンパニーリミテド | 均質構造の高気孔率cbnビトリファイド砥石 |
| JP2021051840A (ja) * | 2019-09-23 | 2021-04-01 | 日本特殊陶業株式会社 | セラミックヒータ及びグロープラグ |
| CN113211302A (zh) * | 2021-05-18 | 2021-08-06 | 华侨大学 | 用于半导体衬底研磨的金刚石结构研磨盘 |
| CN115533771A (zh) * | 2022-10-03 | 2022-12-30 | 临沂三超磨具有限公司 | 多拼砂布轮及其生产方法 |
| WO2026018640A1 (ja) * | 2024-07-16 | 2026-01-22 | 住友電気工業株式会社 | ビトリファイドボンド超砥粒ホイール |
-
2016
- 2016-03-23 JP JP2016058445A patent/JP2017170554A/ja active Pending
Cited By (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019093468A (ja) * | 2017-11-21 | 2019-06-20 | 株式会社ミズホ | ビトリファイド砥石とその砥石の調質方法 |
| JP7078972B2 (ja) | 2017-11-21 | 2022-06-01 | 株式会社ミズホ | ビトリファイド砥石とその砥石の調質方法 |
| JP2019141974A (ja) * | 2018-02-22 | 2019-08-29 | 株式会社ミズホ | 両面ラップ盤とそれを用いた薄肉ファインセラミックスの研削方法 |
| JP2019181614A (ja) * | 2018-04-06 | 2019-10-24 | 株式会社ノリタケカンパニーリミテド | 均質構造の高気孔率cbnビトリファイド砥石 |
| WO2019193908A1 (ja) * | 2018-04-06 | 2019-10-10 | 株式会社ノリタケカンパニーリミテド | 均質構造の高気孔率cbnビトリファイド砥石 |
| US11458593B2 (en) | 2018-04-06 | 2022-10-04 | Noritake Co., Limited | High-porosity CBN vitrified grinding stone having homogeneous structure |
| TWI809066B (zh) * | 2018-04-06 | 2023-07-21 | 日商則武股份有限公司 | 均質結構之高氣孔率cbn玻化磨石 |
| JP2021051840A (ja) * | 2019-09-23 | 2021-04-01 | 日本特殊陶業株式会社 | セラミックヒータ及びグロープラグ |
| JP7236970B2 (ja) | 2019-09-23 | 2023-03-10 | 日本特殊陶業株式会社 | セラミックヒータ及びグロープラグ |
| CN113211302A (zh) * | 2021-05-18 | 2021-08-06 | 华侨大学 | 用于半导体衬底研磨的金刚石结构研磨盘 |
| CN115533771A (zh) * | 2022-10-03 | 2022-12-30 | 临沂三超磨具有限公司 | 多拼砂布轮及其生产方法 |
| WO2026018640A1 (ja) * | 2024-07-16 | 2026-01-22 | 住友電気工業株式会社 | ビトリファイドボンド超砥粒ホイール |
| JP7834942B1 (ja) * | 2024-07-16 | 2026-03-24 | 住友電気工業株式会社 | ビトリファイドボンド超砥粒ホイール |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3791610B2 (ja) | 鏡面加工用超砥粒ホイール | |
| CN104736300B (zh) | 磨具以及使用了该磨具的磨削抛光装置 | |
| JP4340184B2 (ja) | 砥石 | |
| JP3086667B2 (ja) | 超砥粒砥石 | |
| WO2020158631A1 (ja) | 高硬質脆性材用メタルボンド砥石 | |
| JP2003136410A (ja) | 超砥粒ビトリファイドボンド砥石 | |
| JPH0615572A (ja) | 研削砥石 | |
| JPH11333730A (ja) | ダイヤモンドラップ定盤 | |
| JP2000024934A (ja) | 鏡面加工用超砥粒砥石 | |
| JPH0957614A (ja) | 両面砥石ラッピング装置 | |
| JP6231334B2 (ja) | 薄板基板の研削加工方法およびそれに用いる研削加工装置 | |
| JP6302889B2 (ja) | 砥石 | |
| JPS62292367A (ja) | ダイヤモンド被覆弾性粒研磨シ−ト | |
| JP4898016B2 (ja) | 歯車用ホーニング砥石 | |
| JPH04269175A (ja) | 研磨ディスク及びその製造方法 | |
| JP2004243465A (ja) | ダイヤモンドラップ定盤 | |
| JP2003053668A (ja) | ビトリファイドボンド砥石 | |
| JP2015199138A (ja) | 砥石、研磨装置、研磨方法およびセラミックス部材の製造方法 | |
| JP2003225866A (ja) | 薄板加工用メタルボンドダイヤモンドラップ定盤 | |
| JP2003071723A (ja) | ビトリファイド砥石 | |
| JP2000190199A (ja) | 定盤平面修正方法 | |
| JPH04122571A (ja) | セラミックスの精密研磨方法 | |
| JP2002224963A (ja) | 超砥粒ビトリファイドボンド砥石 | |
| JPH11216675A (ja) | 高精度超砥粒ホイール | |
| JP2001038640A (ja) | センタレス砥石及びその再生方法及び研削方法 |