JP2017171995A - めっき装置 - Google Patents
めっき装置 Download PDFInfo
- Publication number
- JP2017171995A JP2017171995A JP2016059544A JP2016059544A JP2017171995A JP 2017171995 A JP2017171995 A JP 2017171995A JP 2016059544 A JP2016059544 A JP 2016059544A JP 2016059544 A JP2016059544 A JP 2016059544A JP 2017171995 A JP2017171995 A JP 2017171995A
- Authority
- JP
- Japan
- Prior art keywords
- plated
- anode electrode
- plating
- product
- article
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Electroplating Methods And Accessories (AREA)
Abstract
Description
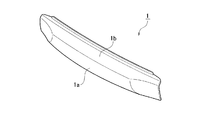
1a,1b 傾斜面
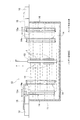
10 めっき装置
11 めっき槽
12 めっき液
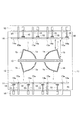
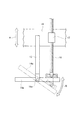
14 アノード電極
14a 部分アノード電極
Claims (5)
- めっき液が入れられためっき槽と、前記めっき液に浸漬された被めっき品と、前記めっき液に浸漬され、前記被めっき品に間隔を置いて配置可能なアノード電極とを備えためっき装置において、
前記アノード電極は、複数の部分アノード電極に分割されており、前記各部分アノード電極が前記被めっき品の表面に対する向きをそれぞれ可変自在に設けられていることを特徴とするめっき装置。 - 請求項1記載のめっき装置であって、
前記各部分アノード電極は、回転自在に設けられ、回転によって前記被めっき品の表面に対する向きをそれぞれ可変自在であることを特徴とするめっき装置。 - 請求項1又は請求項2記載のめっき装置であって、
前記各部分アノード電極は、前記被めっき品の表面に対する向きを二次元で可変可能に設けられていることを特徴とするめっき装置。 - 請求項1又は請求項2記載のめっき装置であって、
前記各部分アノード電極は、前記被めっき品の表面に対する向きを三次元で可変可能に設けられていることを特徴とするめっき装置。 - 請求項1〜請求項4のいずれかに記載のめっき装置であって、
前記各部分アノード電極は、前記被めっき品との間隔を可変する方向にそれぞれ移動可能に設けられていることを特徴とするめっき装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016059544A JP6715049B2 (ja) | 2016-03-24 | 2016-03-24 | めっき装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016059544A JP6715049B2 (ja) | 2016-03-24 | 2016-03-24 | めっき装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017171995A true JP2017171995A (ja) | 2017-09-28 |
| JP6715049B2 JP6715049B2 (ja) | 2020-07-01 |
Family
ID=59972988
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016059544A Active JP6715049B2 (ja) | 2016-03-24 | 2016-03-24 | めっき装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6715049B2 (ja) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4910828A (ja) * | 1972-06-01 | 1974-01-30 | ||
| JPS52139632A (en) * | 1976-05-18 | 1977-11-21 | Suzuki Motor Co | Plating anode |
| JPH03285097A (ja) * | 1990-03-30 | 1991-12-16 | Mitsubishi Materials Corp | 電気めっき用陽極及び電気めっき方法 |
| JP2000045093A (ja) * | 1998-07-27 | 2000-02-15 | Mitsubishi Heavy Ind Ltd | ゴム混練機用ロータの電極型及びメッキ施工方法 |
| WO2012043514A1 (ja) * | 2010-09-30 | 2012-04-05 | 株式会社シンク・ラボラトリー | シリンダ用メッキ方法及び装置 |
-
2016
- 2016-03-24 JP JP2016059544A patent/JP6715049B2/ja active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4910828A (ja) * | 1972-06-01 | 1974-01-30 | ||
| JPS52139632A (en) * | 1976-05-18 | 1977-11-21 | Suzuki Motor Co | Plating anode |
| JPH03285097A (ja) * | 1990-03-30 | 1991-12-16 | Mitsubishi Materials Corp | 電気めっき用陽極及び電気めっき方法 |
| JP2000045093A (ja) * | 1998-07-27 | 2000-02-15 | Mitsubishi Heavy Ind Ltd | ゴム混練機用ロータの電極型及びメッキ施工方法 |
| WO2012043514A1 (ja) * | 2010-09-30 | 2012-04-05 | 株式会社シンク・ラボラトリー | シリンダ用メッキ方法及び装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6715049B2 (ja) | 2020-07-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8623194B2 (en) | Multi-anode system for uniform plating of alloys | |
| TWI400350B (zh) | Target support plate assembly | |
| KR101506910B1 (ko) | 이방성 도금 방법 및 박막 코일 | |
| CN103540898A (zh) | 一种真空蒸镀装置 | |
| KR20200082718A (ko) | 전기 도금 장치 및 이를 이용한 전기 도금 방법 | |
| US11649555B2 (en) | Electroplating apparatus and electroplating method using the same | |
| Chrzanowska et al. | Influence of chloride anions and polyethylene glycol on the morphology of electrodeposited copper layers | |
| CN102373497B (zh) | 电镀装置及电镀方法 | |
| CN201924097U (zh) | 电镀装置 | |
| CN103088298A (zh) | 镀膜修正板及镀膜装置 | |
| JPH06346270A (ja) | 電気めっき方法および電気めっき用分割型不溶性電極 | |
| JP6715049B2 (ja) | めっき装置 | |
| JP2015527215A (ja) | 面状のスクリーン材料およびスクリーン | |
| JP2009120935A (ja) | 円形めっき槽 | |
| CN110129724A (zh) | 掩膜板组件及其制备方法 | |
| CN103993276B (zh) | 旋转阴极磁棒及具有旋转阴极磁棒的旋转靶材 | |
| KR101894443B1 (ko) | 전주 도금 시트의 제조 방법 및 전주 도금 장치 | |
| JP2774209B2 (ja) | 金属箔連続製造装置用の陽極 | |
| JP6459597B2 (ja) | 電解めっき装置 | |
| JP2023167900A (ja) | 電解めっき装置及びめっき皮膜の形成方法 | |
| US20170051424A1 (en) | Shielding Unit and Plating Apparatus Including the Same | |
| KR101666461B1 (ko) | 에지 영역 과도금 방지를 위한 전기 도금 장치 | |
| KR102215842B1 (ko) | 전기도금용 음극드럼 및 그의 제조방법 | |
| JP5364173B2 (ja) | スパッタリングターゲット | |
| JP2006291274A (ja) | 電解用回転治具、電解表面処理方法、及び電解表面処理装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180921 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190618 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190619 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190718 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20191218 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20200117 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200602 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200608 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6715049 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |