JP2017172008A - 部分めっき方法 - Google Patents
部分めっき方法 Download PDFInfo
- Publication number
- JP2017172008A JP2017172008A JP2016060489A JP2016060489A JP2017172008A JP 2017172008 A JP2017172008 A JP 2017172008A JP 2016060489 A JP2016060489 A JP 2016060489A JP 2016060489 A JP2016060489 A JP 2016060489A JP 2017172008 A JP2017172008 A JP 2017172008A
- Authority
- JP
- Japan
- Prior art keywords
- plated
- plating
- mask member
- width direction
- partial
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Electroplating Methods And Accessories (AREA)
Abstract
Description
この工程では、長尺の帯板状の被めっき材(ワーク)10の長手方向に延びる幅方向両側の周縁部12の各々の側面から離間した位置に、それぞれ一列に且つ各々の側面と平行に配置されるように、被めっき材の一方の面から他方の面まで貫通する複数の位置決め穴10aを互いに離間して形成する。この位置決め穴10aの形成は、被めっき材10を(順送)金型によりプレス加工して行うことができる。
この工程では、被めっき材10の位置決め穴10aと長手方向に延びる各々の側面との間隔が所定の間隔になるように、被めっき材10の長手方向に延びる幅方向両側の周縁部の一部(幅方向両端部)を長手方向に沿って(幅0.5〜1mm程度)切断する。また、被めっき材10の長手方向に延びる幅方向両側の周縁部12の各々の側面に、長手方向に所定の間隔(図示した実施の形態では略等間隔)で離間した略V字形の複数の切欠き部10bを形成する。この被めっき材10の幅方向両端部の切断と切欠き部10bの形成は、被めっき材10を(順送)金型によりプレス加工して同時に行うことができる。なお、帯板材の幅方向周縁部の切断は、一般にスリッタにより行われているが、長尺の帯板状の被めっき材の幅方向周縁部を精度良く切断するためには、(順送)金型によりプレス加工して行うのが好ましい。被めっき材の幅方向の寸法精度は、(被めっき材を材料として使用する端子などの種類によるが)±30μm以下(好ましくは±20μm以下、さらに好ましくは±15μm以下)であることが要求される場合があり、スリッタの加工精度は±50μm以上程度であるため、精度良く切断することができる(順送)金型によりプレス加工して行うのが好ましい。
この工程では、被めっき材10の(表裏の)全面に下地めっき層14としてNiめっき層を形成する。この下地めっき層14としてのNiめっき皮膜は、電気めっきにより、Niめっきを行うことによって形成することができる。
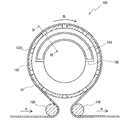
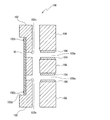
この工程では、図2〜図4に示すような部分めっき装置を使用して部分めっき(スポットめっき)を行う。図2は本発明による部分めっき方法の実施の形態に使用する部分めっき装置の側面を示す図であり、図3は図2の部分めっき装置を水平面で切断して示す断面図、図4は図3の部分めっき装置をIV−IV線で切断して示す拡大断面図である。なお、図2において、マスク部材上に配置される前後の被めっき材を見易くするために、被めっき材の方向を変える支持ロールをマスク部材の外側に示している。
この工程では、被めっき材10の周縁部12に周縁部めっき層としてSnめっき皮膜を形成する。この周縁部めっき層としてのSnめっき皮膜の形成は、被めっき材10の一方の側面(下側に配置した側面)から一定の幅の部分(一方の側面側の周縁部)をSnめっき液に浸漬して、電気めっきによりSnめっき皮膜を形成した後、被めっき材10を反転させて他方の側面を下側に配置させ、その他方の側面から一定の幅の部分(他方の側面側の周縁部)をSnめっき液に浸漬して、電気めっきによりSnめっき皮膜を形成することによって行うことができる。
なお、上述した下地めっき層、部分めっき層および周縁部めっき層の形成は、リール・ツー・リールめっき装置により、1ライン、1パスで行うことができる。
この工程では、上記のめっき後のめっき材の両側面を基準として、めっき材の両側面から等距離で長手方向に延びる直線(図1において点線で示す長手方向の中心軸線)に沿ってスリッタによりめっき材を半分に切断して分離する。なお、マスク部材102の位置決めピン102bと嵌合する被めっき材10の位置決め穴10aが、被めっき材10の幅方向両側の側面から所定の間隔で精度良く配置され、マスク部材の開口部102cも位置決めピン102bから幅方向内側に所定の間隔で離間して精度良く形成され、めっき後のめっき材の両側面から等距離で長手方向に延びる直線に沿ってめっき材を半分に切断して分離しているので、分離した2つのめっき材の各々に精度良く部分めっきすることができる。
10a 位置決め穴
10b 切欠き
12 周縁部
14 下地めっき層
16 部分めっき層
100 部分めっき装置
102 マスク部材
102a 凹部(被めっき材支持部)
102b 位置決めピン
102c 開口部
104 アノード
106 めっき液噴流部
106a スリット
108 入口側支持ロール
110 出口側支持ロール
Claims (8)
- 帯板状の被めっき材の長手方向に延びる幅方向両側の周縁部の各々の側面から幅方向に離間した位置にそれぞれ一列に配置されるように、被めっき材の一方の面から他方の面まで貫通する複数の位置決め穴を互いに離間して形成する位置決め穴形成工程と、これらの位置決め穴と被めっき材の長手方向に延びる各々の側面との間隔が所定の間隔になるように、被めっき材の幅方向両側の周縁部の一部を長手方向に沿って切断する周縁部切断工程と、この切断後の被めっき材の複数の位置決め穴とそれぞれ嵌合する複数の位置決めピンが一方の面から突出して形成されたマスク部材の一方の面に被めっき材を密着させてマスク部材の位置決めピンを被めっき材の位置決め穴に嵌合させ、マスク部材の複数の位置決めピンのそれぞれの列から所定の間隔だけ幅方向内側に離間してそれぞれ一列に配置されるようにマスク部材に互いに離間して形成された複数の開口部の各々を介して、被めっき材にめっき液を供給するとともに、マスク部材の他方の面側に配置された電極と被めっき材との間に電流を流して、被めっき材上のマスク部材の開口部に対向する部分をめっきする部分めっき工程と、この部分めっきしためっき材の長手方向に延びる両側の側面から等距離になるようにめっき材を切断して分離する分離工程とを備えたことを特徴とする、部分めっき方法。
- 前記マスク部材が略円筒形の部材であり、前記マスク部材の一方の面および他方の面がそれぞれ外周面および内周面であることを特徴とする、請求項1に記載の部分めっき方法。
- 前記マスク部材が円周方向に回転可能であり、前記被めっき材を前記マスク部材の外周面に密着させて搬送しながら、前記めっき材上の前記マスク部材の開口部に対向する部分をめっきすることを特徴とする、請求項2に記載の部分めっき方法。
- 前記開口部が略矩形であることを特徴とする、請求項1乃至3のいずれかに記載の部分めっき方法。
- 前記マスク部材が非導電性部材からなることを特徴とする、請求項1乃至4のいずれかに記載の部分めっき方法。
- 前記周縁部切断工程と前記部分めっき工程との間に、前記被めっき材の全面に下地めっき層を形成する下地めっき工程を行うことを特徴とする、請求項1乃至5のいずれかに記載の部分めっき方法。
- 前記部分めっき工程と前記分離工程との間に、前記被めっき材の幅方向両側の周縁部に周縁部めっき層を形成することを特徴とする、請求項1乃至6のいずれかに記載の部分めっき方法。
- 前記被めっき材の幅方向両側の周縁部の一部の切断が、プレス加工によって行われることを特徴とする、請求項1乃至7のいずれかに記載の部分めっき方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016060489A JP6687437B2 (ja) | 2016-03-24 | 2016-03-24 | 部分めっき方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016060489A JP6687437B2 (ja) | 2016-03-24 | 2016-03-24 | 部分めっき方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017172008A true JP2017172008A (ja) | 2017-09-28 |
| JP6687437B2 JP6687437B2 (ja) | 2020-04-22 |
Family
ID=59970618
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016060489A Active JP6687437B2 (ja) | 2016-03-24 | 2016-03-24 | 部分めっき方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6687437B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113668042A (zh) * | 2021-08-25 | 2021-11-19 | 维达力实业(深圳)有限公司 | 电镀产品与电镀遮蔽件自动分离装置 |
| CN117300527A (zh) * | 2023-08-25 | 2023-12-29 | 富联裕展科技(深圳)有限公司 | 金属工件的加工设备及加工方法 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5767194A (en) * | 1980-10-13 | 1982-04-23 | Furukawa Electric Co Ltd:The | Continuous method of partial plating for metallic strip |
| JPH11240653A (ja) * | 1998-02-25 | 1999-09-07 | Dainippon Printing Co Ltd | スリット基材の巻取装置 |
| JPH11330334A (ja) * | 1998-05-18 | 1999-11-30 | Mitsui High Tec Inc | リードフレームの製造方法 |
| JP2003342782A (ja) * | 2002-05-23 | 2003-12-03 | Fuji Denshi Kogyo Kk | ストライプめっき条及びストライプめっき方法 |
| JP2012097322A (ja) * | 2010-11-02 | 2012-05-24 | Dowa Metaltech Kk | 部分めっき方法および部分めっき装置 |
| WO2013069689A1 (ja) * | 2011-11-07 | 2013-05-16 | 古河電気工業株式会社 | 整流子材料およびその製造方法、それを用いたマイクロモータ |
| JP2013100593A (ja) * | 2011-10-19 | 2013-05-23 | Dowa Metaltech Kk | 部分めっき装置 |
| JP2014082312A (ja) * | 2012-10-16 | 2014-05-08 | Renesas Electronics Corp | 半導体装置の製造方法および半導体装置 |
| JP2014192470A (ja) * | 2013-03-28 | 2014-10-06 | Tdk Corp | シールドケース及び電子部品モジュールの製造方法 |
-
2016
- 2016-03-24 JP JP2016060489A patent/JP6687437B2/ja active Active
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5767194A (en) * | 1980-10-13 | 1982-04-23 | Furukawa Electric Co Ltd:The | Continuous method of partial plating for metallic strip |
| JPH11240653A (ja) * | 1998-02-25 | 1999-09-07 | Dainippon Printing Co Ltd | スリット基材の巻取装置 |
| JPH11330334A (ja) * | 1998-05-18 | 1999-11-30 | Mitsui High Tec Inc | リードフレームの製造方法 |
| JP2003342782A (ja) * | 2002-05-23 | 2003-12-03 | Fuji Denshi Kogyo Kk | ストライプめっき条及びストライプめっき方法 |
| JP2012097322A (ja) * | 2010-11-02 | 2012-05-24 | Dowa Metaltech Kk | 部分めっき方法および部分めっき装置 |
| JP2013100593A (ja) * | 2011-10-19 | 2013-05-23 | Dowa Metaltech Kk | 部分めっき装置 |
| WO2013069689A1 (ja) * | 2011-11-07 | 2013-05-16 | 古河電気工業株式会社 | 整流子材料およびその製造方法、それを用いたマイクロモータ |
| JP2014082312A (ja) * | 2012-10-16 | 2014-05-08 | Renesas Electronics Corp | 半導体装置の製造方法および半導体装置 |
| JP2014192470A (ja) * | 2013-03-28 | 2014-10-06 | Tdk Corp | シールドケース及び電子部品モジュールの製造方法 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113668042A (zh) * | 2021-08-25 | 2021-11-19 | 维达力实业(深圳)有限公司 | 电镀产品与电镀遮蔽件自动分离装置 |
| CN113668042B (zh) * | 2021-08-25 | 2022-12-23 | 维达力实业(深圳)有限公司 | 电镀产品与电镀遮蔽件自动分离装置 |
| CN117300527A (zh) * | 2023-08-25 | 2023-12-29 | 富联裕展科技(深圳)有限公司 | 金属工件的加工设备及加工方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6687437B2 (ja) | 2020-04-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110144547B (zh) | 蒸镀掩模用基材、蒸镀掩模用基材的制造方法及蒸镀掩模的制造方法 | |
| US4431500A (en) | Selective electroplating apparatus | |
| JP2014118634A5 (ja) | ||
| JP6993613B2 (ja) | 銅張積層板の製造方法 | |
| KR20190041982A (ko) | 증착 마스크용 기재, 증착 마스크용 기재의 제조 방법, 증착 마스크의 제조 방법, 및 표시 장치의 제조 방법 | |
| US3746630A (en) | Apparatus for selective electroplating of strips | |
| US20030102209A1 (en) | Metal foil electrolytic manufacturing apparatus | |
| JPWO2020008662A1 (ja) | めっき装置 | |
| JP6687437B2 (ja) | 部分めっき方法 | |
| JP2020084280A (ja) | 銅張積層板および銅張積層板の製造方法 | |
| JP5109821B2 (ja) | 電解めっき装置及び電解めっき方法 | |
| TW201508095A (zh) | 製造可撓性印刷電路板的電鍍設備 | |
| JP2019183249A (ja) | アノード遮蔽板、電解めっき装置、および金属張積層板の製造方法 | |
| JP7107189B2 (ja) | 銅張積層板および銅張積層板の製造方法 | |
| JP6687415B2 (ja) | 部分めっき方法およびそれに用いるマスク部材 | |
| US12344955B2 (en) | Electroplating co-planarity improvement by die shielding | |
| JP6367664B2 (ja) | 部分めっき方法およびその装置 | |
| US2761831A (en) | Electroplating fixture | |
| JP6912942B2 (ja) | スリット装置およびスリット方法 | |
| TW201925547A (zh) | 電鍍設備 | |
| JP6533652B2 (ja) | 端子部材のめっき方法およびめっき装置 | |
| JP2023121244A (ja) | 部分めっき用マスク部材及び部分めっき方法 | |
| JP6646331B2 (ja) | 部分めっき方法およびその装置 | |
| CN107407002B (zh) | 取向性电磁钢带的连续电解蚀刻方法及取向性电磁钢带的连续电解蚀刻装置 | |
| JP6024613B2 (ja) | 電気めっき装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20190110 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190918 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20191029 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20191120 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200331 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200402 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6687437 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |