JP2017172064A - 壁紙及びその製造方法 - Google Patents
壁紙及びその製造方法 Download PDFInfo
- Publication number
- JP2017172064A JP2017172064A JP2016057664A JP2016057664A JP2017172064A JP 2017172064 A JP2017172064 A JP 2017172064A JP 2016057664 A JP2016057664 A JP 2016057664A JP 2016057664 A JP2016057664 A JP 2016057664A JP 2017172064 A JP2017172064 A JP 2017172064A
- Authority
- JP
- Japan
- Prior art keywords
- layer
- resin
- wallpaper
- foamed resin
- base paper
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Landscapes
- Synthetic Leather, Interior Materials Or Flexible Sheet Materials (AREA)
- Laminated Bodies (AREA)
Abstract
【課題】インキ抜けの発生を防止できるようにした壁紙及びその製造方法を提供する。【解決手段】原紙層1と、原紙層1上に形成されたアンダーコート層3と、アンダーコート層3上に形成された発泡樹脂層5と、発泡樹脂層5上に形成された絵柄印刷層7と、絵柄印刷層7上に形成されたトップコート層9と、を備える。アンダーコート層3を構成する樹脂はアクリル樹脂を含む。発泡樹脂層5を構成する樹脂は塩化ビニル樹脂を含む。発泡樹脂層5の坪量は180g/m2以上240g/m2以下である。【選択図】図1
Description
本発明は、壁紙及びその製造方法に関する。
壁紙は建築物の意匠性向上のために設けられるものであるが、それ以外にも、下地の壁面の凹みや隙間、段差などを隠蔽するために設けるということもある。また、汚れた場合には貼りかえることで容易に新しい状態とすることが可能なものである。
下地の壁面の凹みや隙間、段差などを隠蔽するという目的を達成するために、壁紙に隠蔽性向上のためボリューム感が求められる。壁紙においては、樹脂を発泡形成させかつその発泡倍率を上げることでボリューム感を上げることができる。例えば、基材上に発泡樹脂層を備える壁紙として、特許文献1に開示されたものがある。
下地の壁面の凹みや隙間、段差などを隠蔽するという目的を達成するために、壁紙に隠蔽性向上のためボリューム感が求められる。壁紙においては、樹脂を発泡形成させかつその発泡倍率を上げることでボリューム感を上げることができる。例えば、基材上に発泡樹脂層を備える壁紙として、特許文献1に開示されたものがある。
ところで、従来の技術では、基材として原紙層を用いて壁紙を生産する際に、原紙層の表面が毛羽立つことにより、インキ抜けが生じやすいという課題がある。例えば、原紙層の毛羽立ちした表面上にインキを塗布して絵柄印刷層を形成すると、毛羽に塗られたインキが原紙層の表面から離れて、インキ抜けが生じ易い。また、原紙層上に発泡樹脂層を形成し、その上に絵柄印刷層を形成する場合でも、原紙層の毛羽が発泡樹脂層の表面に現れていると、その毛羽に塗られたインキが発泡樹脂層の表面から離れて、インキ抜けが生じ易くなる。インキ抜けが生じると、絵柄印刷層の一部が欠けたように見えるため好ましくなく、製品の歩留まり低下の原因となる。
そこで、この発明はこのような事情に鑑みてなされたものであって、インキ抜けの発生を防止できるようにした壁紙及びその製造方法を提供することを目的する。
そこで、この発明はこのような事情に鑑みてなされたものであって、インキ抜けの発生を防止できるようにした壁紙及びその製造方法を提供することを目的する。
上記課題を解決するために、本発明の一態様に係る壁紙は、原紙層と、前記原紙層上に形成されたアンダーコート層と、前記アンダーコート層上に形成された発泡樹脂層と、前記発泡樹脂層上に形成された絵柄印刷層と、前記絵柄印刷層上に形成されたトップコート層と、を備え、前記アンダーコート層を構成する樹脂はアクリル樹脂を含み、前記発泡樹脂層を構成する樹脂は塩化ビニル樹脂を含み、前記発泡樹脂層の坪量は180g/m2以上240g/m2以下であることを特徴とする。
本発明の一態様に係る壁紙の製造方法は、原紙層上に、アクリル樹脂を含むと塗布液を塗布してアンダーコート層を形成する工程と、前記アンダーコート層上に発泡樹脂層を形成する工程と、前記発泡樹脂層上に絵柄印刷層を形成する工程と、前記絵柄印刷層上にトップコート層を形成する工程と、を備え、前記アンダーコート層を形成する工程では、前記原紙層上に、前記アンダーコート層を構成する樹脂としてアクリル樹脂を塗布し、前記発泡樹脂層を形成する工程では、前記アンダーコート層上に、前記発泡樹脂層を構成する樹脂として発泡剤を含む塩化ビニル樹脂を180g/m2以上240g/m2以下の塗布量で塗布することを特徴とする。
本発明の一態様によれば、インキ抜けの発生を防止できるようにした壁紙及びその製造方法を提供することができる。
以下、本発明の実施形態を図面を用いて説明する。なお、以下に説明する各図において相互に対応する部分には同一符号を付し、同一符号を付した部分について繰り返しの説明を適宜省略する。また、本発明の実施形態は、本発明の技術的思想を具体化するための構成を例示するものであって、各部の材質、形状、構造、配置、寸法等を下記のものに特定するものでない。本発明の技術的思想は、特許請求の範囲に記載された請求項が規定する技術的範囲内において、種々の変更を加えることができる。
<構成>
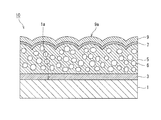
図1は、本発明の実施形態に係る壁紙10の構成例を示す断面図である。図1に示すように、この壁紙10は、原紙層1と、原紙層1上に形成されたアンダーコート層3と、アンダーコート層3上に形成された発泡樹脂層5と、発泡樹脂層5上に形成された絵柄印刷層7と、絵柄印刷層7上に形成されたトップコート層9と、を備える。以下、壁紙10を構成する各層について、例を挙げて説明する。
図1は、本発明の実施形態に係る壁紙10の構成例を示す断面図である。図1に示すように、この壁紙10は、原紙層1と、原紙層1上に形成されたアンダーコート層3と、アンダーコート層3上に形成された発泡樹脂層5と、発泡樹脂層5上に形成された絵柄印刷層7と、絵柄印刷層7上に形成されたトップコート層9と、を備える。以下、壁紙10を構成する各層について、例を挙げて説明する。
(原紙層)
原紙層1は、例えば普通紙であり、その坪量は60g/m2以上90g/m2以下である。また、原紙層1は、従来ある壁紙用裏打紙といわれているものに通常使用されているものでもよい。原紙層1の厚みは、0.20mm以上0.30mm以下である。
原紙層1は、例えば普通紙であり、その坪量は60g/m2以上90g/m2以下である。また、原紙層1は、従来ある壁紙用裏打紙といわれているものに通常使用されているものでもよい。原紙層1の厚みは、0.20mm以上0.30mm以下である。
(アンダーコート層)
アンダーコート層3は、原紙層1の表面1a全体を覆う樹脂層である。アンダーコート層3を構成する樹脂はアクリル樹脂を含む。また、アンダーコート層3は、アクリル樹脂の他に、充填材、その他の各種添加剤が添加されていてもよい。アンダーコート層3の坪量は2g/m2以上10g/m2未満である。アンダーコート層3の厚みは、2μm以上10μm以下である。
アンダーコート層3は、原紙層1の表面1a全体を覆う樹脂層である。アンダーコート層3を構成する樹脂はアクリル樹脂を含む。また、アンダーコート層3は、アクリル樹脂の他に、充填材、その他の各種添加剤が添加されていてもよい。アンダーコート層3の坪量は2g/m2以上10g/m2未満である。アンダーコート層3の厚みは、2μm以上10μm以下である。
(発泡樹脂層)
発泡樹脂層5は、例えば塩化ビニル樹脂からなる層であり、その内部に多数の空隙部6を有し、その坪量は180g/m2以上240g/m2以下である。また、発泡樹脂層5の厚みは、200μm以上1000μm以下である。
発泡樹脂層5は、例えば塩化ビニル樹脂に発泡剤を加えて発泡させることにより形成される。また、発泡樹脂層5は、発泡剤の他に、充填材、その他の各種添加剤を加えて発泡させることにより形成されてもよい。塩化ビニル樹脂は、成膜性、柔軟性、低温での加工性を有し、比較的低コストの壁紙とすることができる。この発泡樹脂層5により、壁紙10に難燃性が付与される。また、発泡樹脂層5により、絵柄印刷層7のインキ組成物(例えば、アクリル樹脂系インキ)がアンダーコート層3及び原紙層1へ浸透することが抑制される。
発泡樹脂層5は、例えば塩化ビニル樹脂からなる層であり、その内部に多数の空隙部6を有し、その坪量は180g/m2以上240g/m2以下である。また、発泡樹脂層5の厚みは、200μm以上1000μm以下である。
発泡樹脂層5は、例えば塩化ビニル樹脂に発泡剤を加えて発泡させることにより形成される。また、発泡樹脂層5は、発泡剤の他に、充填材、その他の各種添加剤を加えて発泡させることにより形成されてもよい。塩化ビニル樹脂は、成膜性、柔軟性、低温での加工性を有し、比較的低コストの壁紙とすることができる。この発泡樹脂層5により、壁紙10に難燃性が付与される。また、発泡樹脂層5により、絵柄印刷層7のインキ組成物(例えば、アクリル樹脂系インキ)がアンダーコート層3及び原紙層1へ浸透することが抑制される。
なお、本実施形態において、発泡樹脂層5を構成する樹脂は、塩化ビニル樹脂のみに限定されるものではない。例えば、発泡樹脂層5を構成する樹脂は、塩化ビニル樹脂と他の樹脂との重合体でもよいし、塩化ビニル樹脂と他の樹脂との混合樹脂であってもよいし、塩化ビニル以外の他の樹脂であってもよい。
(絵柄印刷層)
絵柄印刷層7は、例えばアクリル樹脂系インキで印刷された層であり、その坪量は0.1g/m2以上5g/m2以下であり、一例を挙げると2g/m2である。また、絵柄印刷層7の厚みは、0.1μm以上5μm以下である。
アクリル樹脂系インキは、アクリル樹脂に、顔料、染料などの着色剤、体質顔料、溶剤、安定剤、可塑剤、触媒、硬化剤などが適宜混合されたものである。
絵柄印刷層7は、例えばアクリル樹脂系インキで印刷された層であり、その坪量は0.1g/m2以上5g/m2以下であり、一例を挙げると2g/m2である。また、絵柄印刷層7の厚みは、0.1μm以上5μm以下である。
アクリル樹脂系インキは、アクリル樹脂に、顔料、染料などの着色剤、体質顔料、溶剤、安定剤、可塑剤、触媒、硬化剤などが適宜混合されたものである。
絵柄印刷層7は、グラビア印刷、フレキソ印刷、オフセット印刷、シルクスクリーン印刷、転写シートからの転写印刷等、周知の印刷方法により形成することができる。絵柄印刷層7の模様としては、木目模様、大理石等の岩石の表面を模した石目模様、布目や布状の模様を模した布地模様、タイル貼模様、煉瓦積模様等が挙げられる。
なお、本実施形態において、絵柄印刷層7の印刷に使用されるインキは、アクリル樹脂系インキに限定されるものではない。絵柄印刷層7の印刷に使用されるインキは、アクリル樹脂系インキ以外の他のインキでもよい。
なお、本実施形態において、絵柄印刷層7の印刷に使用されるインキは、アクリル樹脂系インキに限定されるものではない。絵柄印刷層7の印刷に使用されるインキは、アクリル樹脂系インキ以外の他のインキでもよい。
(トップコート層)
トップコート層9は、例えばアクリル樹脂を含む水性のコート層であり、その坪量は1g/m2以上10g/m2以下であり、一例を挙げると6g/m2である。また、トップコート層9の厚みは、1μm以上10μm以下である。このトップコート層9の表面には凹凸が形成されている。凹凸の平面視によるパターン(模様)としては、木目、導管、碁盤目、万線、ヘアーライン、砂目、布目等が挙げられる。
トップコート層9は、例えばアクリル樹脂を含む水性のコート層であり、その坪量は1g/m2以上10g/m2以下であり、一例を挙げると6g/m2である。また、トップコート層9の厚みは、1μm以上10μm以下である。このトップコート層9の表面には凹凸が形成されている。凹凸の平面視によるパターン(模様)としては、木目、導管、碁盤目、万線、ヘアーライン、砂目、布目等が挙げられる。
なお、本実施形態において、トップコート層9に含まれる樹脂は、アクリル樹脂のみに限定されるものではない。トップコート層9に含まれる樹脂は、エチレン−ビニルアルコール共重合体と他の樹脂との重合体でもよいし、エチレン−ビニルアルコール共重合体と他の樹脂との混合樹脂であってもよいし、エチレン−ビニルアルコール共重合体以外の他の樹脂であってもよい。
<製造方法>
次に、図1に示した壁紙10の製造方法について説明する。
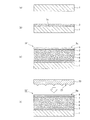
図2(a)〜(d)は、本発明の実施形態に係る壁紙10の製造方法を工程順に示す断面図である。図2(a)に示すように、まず原紙層1を用意する。次に、図2(b)に示すように、原紙層1上にアクリル樹脂を含む塗布液(以下、アクリル樹脂系塗布液)を塗布し、これを乾燥させてアンダーコート層3を形成する。アクリル樹脂系塗布液の塗布量は、2g/m2以上10g/m2未満である。アンダーコート層3によって、原紙層1の表面1a全体が覆われる。
次に、図1に示した壁紙10の製造方法について説明する。
図2(a)〜(d)は、本発明の実施形態に係る壁紙10の製造方法を工程順に示す断面図である。図2(a)に示すように、まず原紙層1を用意する。次に、図2(b)に示すように、原紙層1上にアクリル樹脂を含む塗布液(以下、アクリル樹脂系塗布液)を塗布し、これを乾燥させてアンダーコート層3を形成する。アクリル樹脂系塗布液の塗布量は、2g/m2以上10g/m2未満である。アンダーコート層3によって、原紙層1の表面1a全体が覆われる。
次に、図2(c)に示すように、アンダーコート層3上に発泡樹脂層5を形成する。例えば、塩化ビニル樹脂を主成分とし、発泡剤、充填材、その他の各種添加剤を含む塗布液(以下、塩化ビニル樹脂系塗布液)をアンダーコート層3上に塗布して塗膜を形成する。次に、この塗膜を加熱し、発泡させて発泡樹脂層5を形成する。塩化ビニル樹脂系塗布液の塗布量と物性は、次の通りである。なお、%は、質量%を意味する。
・塗布量:180g/m2以上240g/m2以下
・発泡倍率:1.5倍以上6倍以下
・発泡剤量:0.5%以上2%以下
・充填材量:30%以上50%以下
・粘度:1500cps以上6000cps以下
・塗布量:180g/m2以上240g/m2以下
・発泡倍率:1.5倍以上6倍以下
・発泡剤量:0.5%以上2%以下
・充填材量:30%以上50%以下
・粘度:1500cps以上6000cps以下
次に、アクリル樹脂系インキを用いて、発泡樹脂層5上に絵柄印刷層7をグラビア印刷する。アクリル樹脂系インキの塗布量は、2g/m2である。
次に、絵柄印刷層7上にトップコート層9を形成する。例えば、絵柄印刷層7上に、エチレン−ビニルアルコール共重合体を含む水性の塗布液を塗布し、これを乾燥させてトップコート層9を形成する。水性の塗布液の塗布量は、6g/m2である。以上の工程を経て、原紙層1上に、アンダーコート層3と、発泡樹脂層5と、絵柄印刷層7と、トップコート層9とがこの順で積層された積層シート10’が完成する。
次に、絵柄印刷層7上にトップコート層9を形成する。例えば、絵柄印刷層7上に、エチレン−ビニルアルコール共重合体を含む水性の塗布液を塗布し、これを乾燥させてトップコート層9を形成する。水性の塗布液の塗布量は、6g/m2である。以上の工程を経て、原紙層1上に、アンダーコート層3と、発泡樹脂層5と、絵柄印刷層7と、トップコート層9とがこの順で積層された積層シート10’が完成する。
次に、図2(d)に示すように、積層シート10’をエンボス加工機に配置して、トップコート層9の表面9aにエンボス版20の凹凸面21を向ける。そして、トップコート層9の表面9aにエンボス版20の凹凸面を押圧する。積層シート10’に対するエンボス版20の押圧力(すなわち、エンボス圧)は、1.2トン以上2トン以下である。その後、トップコート層9の表面9aからエンボス版20を離す。これにより、トップコート層9の表面9aに凹凸を形成する。
以上の工程を経て、図1に示した壁紙10が完成する。
以上の工程を経て、図1に示した壁紙10が完成する。
<実施形態の効果>
本発明の実施形態によれば、原紙層1の表面1aの毛羽立ちをアクリル樹脂系のアンダーコート層3で抑えることができるので、発泡樹脂層上に絵柄印刷層を形成する際に、毛羽にインキが塗布されることを防ぐことができる。これにより、インキ抜けの発生を防止することができ、例えば、均質な意匠感のある濃色柄の壁紙を生産することが可能となる。
本発明の実施形態によれば、原紙層1の表面1aの毛羽立ちをアクリル樹脂系のアンダーコート層3で抑えることができるので、発泡樹脂層上に絵柄印刷層を形成する際に、毛羽にインキが塗布されることを防ぐことができる。これにより、インキ抜けの発生を防止することができ、例えば、均質な意匠感のある濃色柄の壁紙を生産することが可能となる。
原紙層上にアンダーコート層と、発泡樹脂層と、絵柄印刷層と、トップコート層とがこの順で積層された積層シートを作製した。そして、積層シートのトップコート層の表面にエンボス版を押圧して凹凸を形成し、壁紙を得た。
原紙層、アンダーコート層、発泡樹脂層、絵柄印刷層、トップコート層の各材料、製品名等は、以下のとおりである。各層の材料について、使用可能な製品名を複数例示した。
原紙層、アンダーコート層、発泡樹脂層、絵柄印刷層、トップコート層の各材料、製品名等は、以下のとおりである。各層の材料について、使用可能な製品名を複数例示した。
・原紙層:普通紙
日本製紙(株)…NI65AT
中越パルプ(株)…CP−60、CP−65
KJ特殊紙(株)…WK665IHT、WK685IHT、WK690IHT
・アンダーコート層:アクリル樹脂
日信化学工業(株)…ビニブラン 100、ビニブラン 840B
ビニブラン HD−065、ビニブラン SS−8B
ビニブラン SS−35−3
日本製紙(株)…NI65AT
中越パルプ(株)…CP−60、CP−65
KJ特殊紙(株)…WK665IHT、WK685IHT、WK690IHT
・アンダーコート層:アクリル樹脂
日信化学工業(株)…ビニブラン 100、ビニブラン 840B
ビニブラン HD−065、ビニブラン SS−8B
ビニブラン SS−35−3
・発泡樹脂層:塩化ビニル樹脂、発泡剤
塩化ビニル樹脂:(株)カネカ…PSL−275、PSL−280
東ソー(株)…T−70A、T−10Z
新第一塩ビ(株)…PQ84、P−24
発泡剤:永和化成工業(株)…ビニホールAC#3CK−2
大塚化学(株)…ユニフォームAZウルトラ#7043−I
ユニフォームAZウルトラ#1195−I
ユニフォームAZウルトラ#1043−I
ユニセル(株)…OH−300N
塩化ビニル樹脂:(株)カネカ…PSL−275、PSL−280
東ソー(株)…T−70A、T−10Z
新第一塩ビ(株)…PQ84、P−24
発泡剤:永和化成工業(株)…ビニホールAC#3CK−2
大塚化学(株)…ユニフォームAZウルトラ#7043−I
ユニフォームAZウルトラ#1195−I
ユニフォームAZウルトラ#1043−I
ユニセル(株)…OH−300N
・絵柄印刷層:アクリル樹脂系インキ
大日精化工業(株)…ハイドリック WP EX(G6)
ハイドリック WP 65 アオ
ハイドリック WP 18 アカ、ハイドリック WP 42 キ
・トップコート層:アクリル樹脂
日信化学工業(株)…ビニブラン 100、ビニブラン 840B
ビニブラン HD−065、ビニブラン 890
ビニブラン SS−8B、ビニブラン SS−35−3
大日精化工業(株)…ハイドリック WP EX(G6)
ハイドリック WP 65 アオ
ハイドリック WP 18 アカ、ハイドリック WP 42 キ
・トップコート層:アクリル樹脂
日信化学工業(株)…ビニブラン 100、ビニブラン 840B
ビニブラン HD−065、ビニブラン 890
ビニブラン SS−8B、ビニブラン SS−35−3
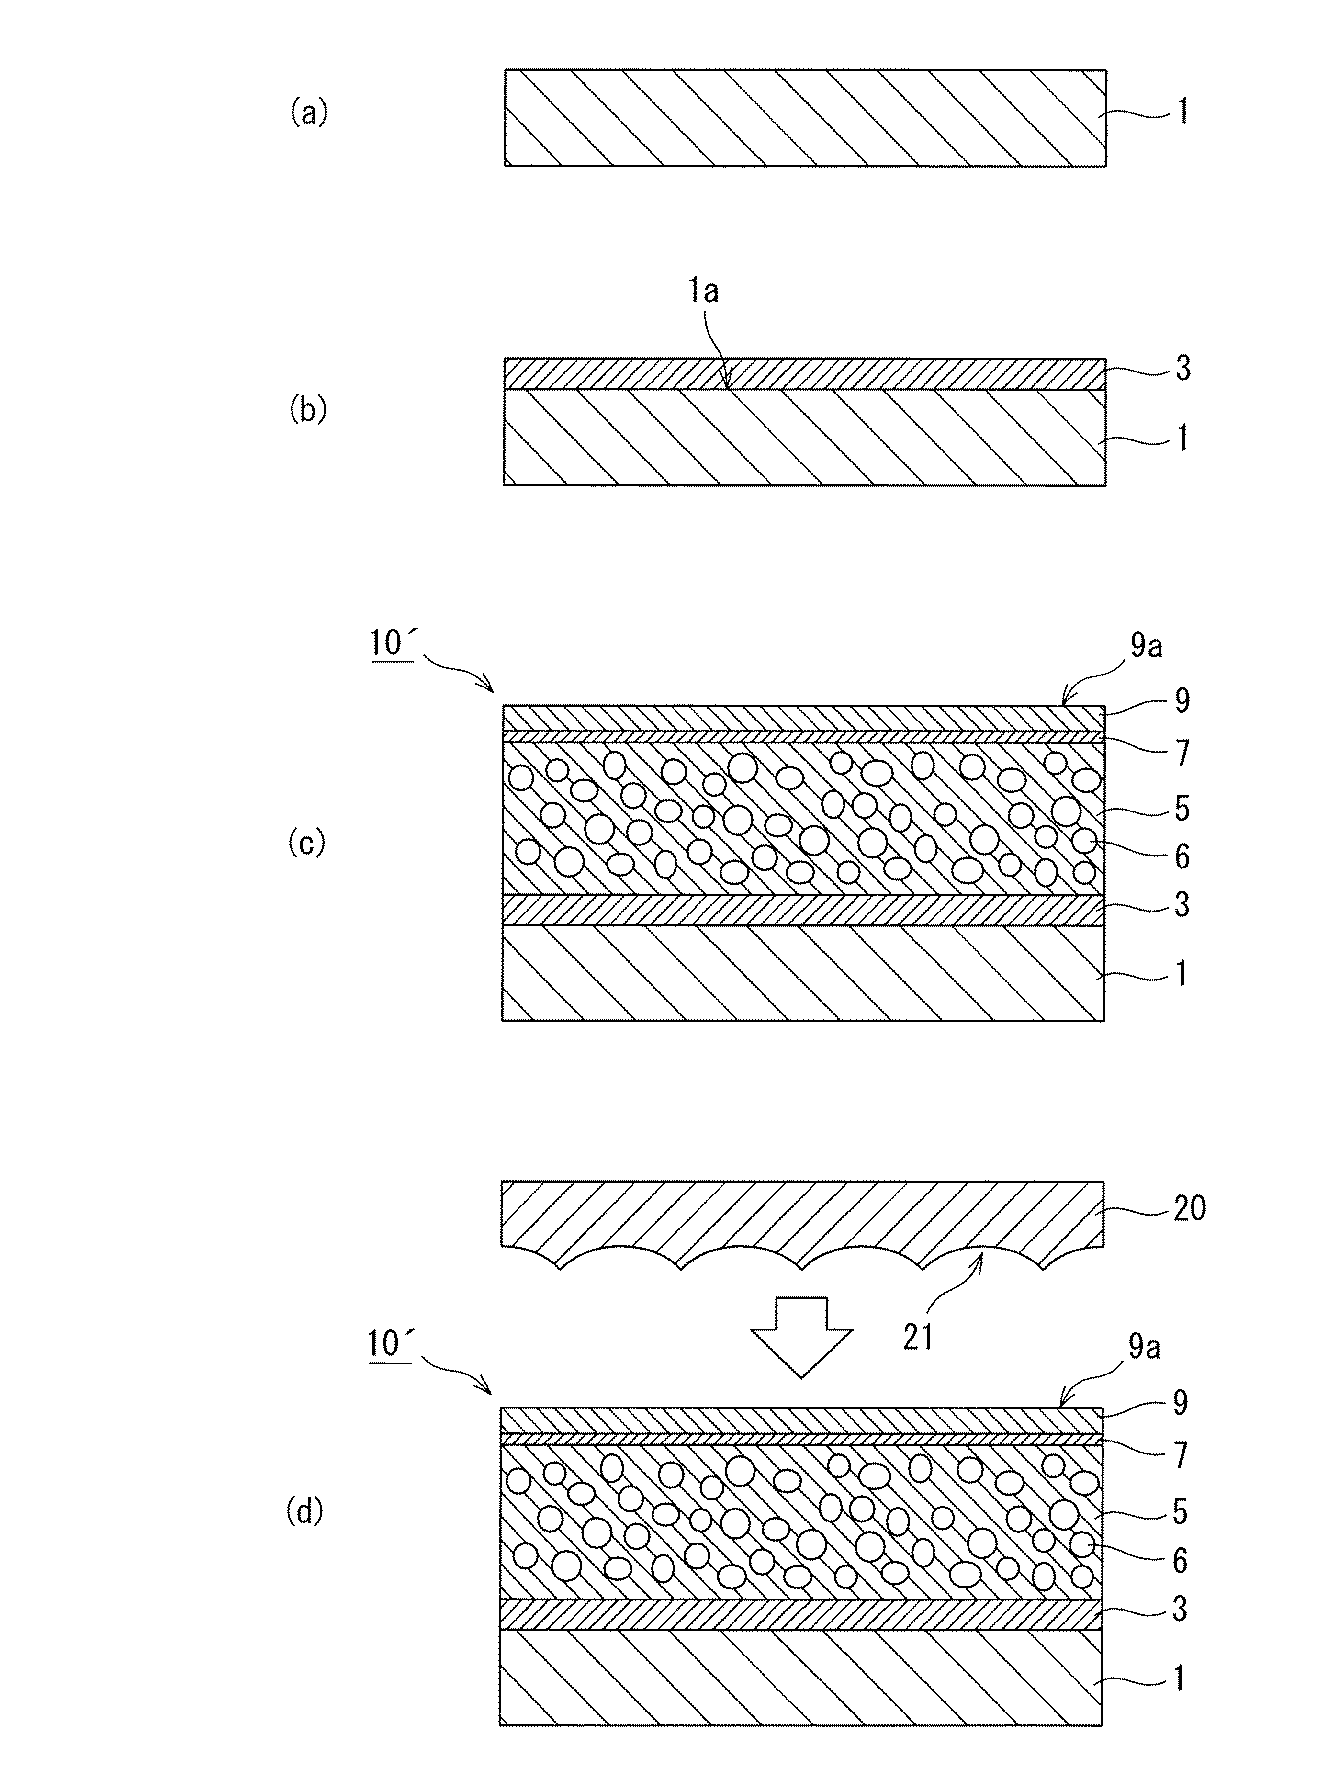
また、表1に示すように、原紙の厚みと坪量、アンダーコート層、発泡樹脂層の各坪量とについて、それぞれ条件を振って壁紙を製作し、実施例1〜4及び比較例とした。
<インキ抜けの評価>
実施例で得た壁紙について、インキ抜けを評価した。評価方法は、次の通りである。インキ抜けした箇所の個数が、1000m当たり0個以上30個以下の場合を合格(○、△)とし、30個を超える場合を不合格(×)とした。
(結果)
表1に示すように、実施例1〜4の壁紙は、インキ抜けの評価結果が合格であり、十分満足のいく品質を有することを確認した。
実施例で得た壁紙について、インキ抜けを評価した。評価方法は、次の通りである。インキ抜けした箇所の個数が、1000m当たり0個以上30個以下の場合を合格(○、△)とし、30個を超える場合を不合格(×)とした。
(結果)
表1に示すように、実施例1〜4の壁紙は、インキ抜けの評価結果が合格であり、十分満足のいく品質を有することを確認した。
<不燃性の評価>
実施例で得た壁紙について、不燃性を評価した。評価方法は、次の通りである。ISO5660−1に準拠し、建築基準法第二条第9号及び建築基準法施工令第108条の2に基づく防耐火試験方法と性能評価規格に従うコーンカロリーメーター試験機による発熱性試験を実施した。そして、加熱開始後20分間の総発熱量(MJ/m2)が8MJ/m2以下であり、加熱開始後20分間の最大発熱速度として、10秒以上継続して200kW/m2を超えなければ合格(○、△)とし、総発熱量又は最大発熱速度が前述の範囲を超えれば不合格(×)とした。ただし、基材の亀裂も評価し、基材に亀裂や穴のないことも判定の条件とした。
(結果)
表1に示すように、実施例1〜3の壁紙は、不燃性の評価結果が合格であり、十分満足のいく不燃性を有することを確認した。
実施例で得た壁紙について、不燃性を評価した。評価方法は、次の通りである。ISO5660−1に準拠し、建築基準法第二条第9号及び建築基準法施工令第108条の2に基づく防耐火試験方法と性能評価規格に従うコーンカロリーメーター試験機による発熱性試験を実施した。そして、加熱開始後20分間の総発熱量(MJ/m2)が8MJ/m2以下であり、加熱開始後20分間の最大発熱速度として、10秒以上継続して200kW/m2を超えなければ合格(○、△)とし、総発熱量又は最大発熱速度が前述の範囲を超えれば不合格(×)とした。ただし、基材の亀裂も評価し、基材に亀裂や穴のないことも判定の条件とした。
(結果)
表1に示すように、実施例1〜3の壁紙は、不燃性の評価結果が合格であり、十分満足のいく不燃性を有することを確認した。
1 原紙層
3 アンダーコート層
5 発泡樹脂層
6 空隙部
7 絵柄印刷層
9 トップコート層
10 壁紙
10’ 積層シート
20 エンボス版
21 凹凸面
3 アンダーコート層
5 発泡樹脂層
6 空隙部
7 絵柄印刷層
9 トップコート層
10 壁紙
10’ 積層シート
20 エンボス版
21 凹凸面
Claims (6)
- 原紙層と、
前記原紙層上に形成されたアンダーコート層と、
前記アンダーコート層上に形成された発泡樹脂層と、
前記発泡樹脂層上に形成された絵柄印刷層と、
前記絵柄印刷層上に形成されたトップコート層と、を備え、
前記アンダーコート層を構成する樹脂はアクリル樹脂を含み、
前記発泡樹脂層を構成する樹脂は塩化ビニル樹脂を含み、
前記発泡樹脂層の坪量は180g/m2以上240g/m2以下であることを特徴とする壁紙。 - 前記アンダーコート層の坪量は2g/m2以上10g/m2未満であることを特徴とする請求項1に記載の壁紙。
- 前記トップコート層の表面に凹凸が形成されていることを特徴とする請求項1又は請求項2に記載の壁紙。
- 原紙層上に、アクリル樹脂を含むと塗布液を塗布してアンダーコート層を形成する工程と、
前記アンダーコート層上に発泡樹脂層を形成する工程と、
前記発泡樹脂層上に絵柄印刷層を形成する工程と、
前記絵柄印刷層上にトップコート層を形成する工程と、を備え、
前記アンダーコート層を形成する工程では、
前記原紙層上に、前記アンダーコート層を構成する樹脂としてアクリル樹脂を塗布し、
前記発泡樹脂層を形成する工程では、
前記アンダーコート層上に、前記発泡樹脂層を構成する樹脂として発泡剤を含む塩化ビニル樹脂を180g/m2以上240g/m2以下の塗布量で塗布することを特徴とする壁紙の製造方法。 - 前記アンダーコート層を形成する工程では、
前記アクリル樹脂を2g/m2以上10g/m2未満の塗布量で塗布することを特徴とする請求項4に記載の壁紙の製造方法。 - 前記トップコート層の表面にエンボス版を押圧して凹凸を形成する工程をさらに備えることを特徴とする請求項4又は請求項5に記載の壁紙の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016057664A JP2017172064A (ja) | 2016-03-22 | 2016-03-22 | 壁紙及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016057664A JP2017172064A (ja) | 2016-03-22 | 2016-03-22 | 壁紙及びその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017172064A true JP2017172064A (ja) | 2017-09-28 |
Family
ID=59970641
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016057664A Pending JP2017172064A (ja) | 2016-03-22 | 2016-03-22 | 壁紙及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017172064A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109295810A (zh) * | 2018-08-30 | 2019-02-01 | 安庆市双龙纸业有限公司 | 一种具有极好防水效果的纸杯 |
-
2016
- 2016-03-22 JP JP2016057664A patent/JP2017172064A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109295810A (zh) * | 2018-08-30 | 2019-02-01 | 安庆市双龙纸业有限公司 | 一种具有极好防水效果的纸杯 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6120207B2 (ja) | 壁紙 | |
| JP6686383B2 (ja) | 化粧シート | |
| JP2002067068A (ja) | 化粧材の製造方法 | |
| JP7631678B2 (ja) | 樹脂含浸化粧紙、及び樹脂含浸化粧板 | |
| KR102693750B1 (ko) | 수지 함침 화장판용 화장지, 수지 함침 화장지 및 수지 함침 화장판 | |
| JP7234500B2 (ja) | 発泡壁紙、及び発泡壁紙の製造方法 | |
| JP7815632B2 (ja) | 発泡壁紙及びその製造方法 | |
| JP6821917B2 (ja) | 不燃性能を有する壁紙の製造方法 | |
| KR100611354B1 (ko) | 합지 벽지 | |
| JP7027703B2 (ja) | 木目意匠壁紙 | |
| JP5092478B2 (ja) | 発泡床材シート及びその製造方法 | |
| JP2001277407A (ja) | 多層発泡化粧材 | |
| EP1426120B1 (en) | The use of collapsable microspheres to create texture in surface coverings | |
| JPH07148878A (ja) | 装飾用シート | |
| SE437633B (sv) | Forfarande for framstellning av ett ark- eller banformigt material med reliefartat strukturerad yta | |
| JP2018122575A (ja) | パール意匠化粧用シート | |
| JP2024029828A (ja) | 壁紙 | |
| JP7532890B2 (ja) | 壁紙 | |
| JP7753667B2 (ja) | 発泡壁紙 | |
| JP3401916B2 (ja) | 壁紙の製造方法 | |
| JP4359549B2 (ja) | インク受像紙の製造方法 | |
| JP2009263581A (ja) | 水性樹脂エマルジョン組成物、発泡化粧材およびその製造方法 | |
| JP2018122576A (ja) | パールグロスマット化粧用シート | |
| JP2019002086A (ja) | 発泡壁紙 | |
| JP2025024752A (ja) | 壁紙 |