JP2017172819A - 耐火材料の連続施工装置 - Google Patents

耐火材料の連続施工装置 Download PDF

Info

Publication number
JP2017172819A
JP2017172819A JP2016055917A JP2016055917A JP2017172819A JP 2017172819 A JP2017172819 A JP 2017172819A JP 2016055917 A JP2016055917 A JP 2016055917A JP 2016055917 A JP2016055917 A JP 2016055917A JP 2017172819 A JP2017172819 A JP 2017172819A
Authority
JP
Japan
Prior art keywords
cemented carbide
rotating shaft
mixture
container
refractory material
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2016055917A
Other languages
English (en)
Other versions
JP6630204B2 (ja
Inventor
和典 関
Kazunori Seki
和典 関
淳一 佃
Junichi Tsukuda
淳一 佃
敏陽 田辺
Toshiharu Tanabe
敏陽 田辺
佐藤 正治
Masaharu Sato
正治 佐藤
浩太朗 梅本
Koutaro Umemoto
浩太朗 梅本
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Nippon Steel Corp
Krosaki Harima Corp
Original Assignee
Krosaki Harima Corp
Nippon Steel and Sumitomo Metal Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Krosaki Harima Corp, Nippon Steel and Sumitomo Metal Corp filed Critical Krosaki Harima Corp
Priority to JP2016055917A priority Critical patent/JP6630204B2/ja
Publication of JP2017172819A publication Critical patent/JP2017172819A/ja
Application granted granted Critical
Publication of JP6630204B2 publication Critical patent/JP6630204B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Furnace Housings, Linings, Walls, And Ceilings (AREA)

Abstract

【課題】回転軸の回転力を利用して耐火材料と水とを連続的に混合する耐火材料の連続施工装置において、回転軸の摩耗を低減し、かつ回転軸の割れ等の損傷を防ぎ、耐用性を向上させる。【解決手段】耐火材料と水と混合物を包含する容器と、容器の上流部に前記混合物を導入する導入部20と、容器10の下流部に前記混合物を排出する排出部60と、排出部60から排出された前記混合物を被施工体へ投射する投射部70と、導入部20から排出部60に至る容器10の中心軸方向に伸びる回転軸30とを備えた耐火材料の連続施工装置であって、回転軸30は、外表面に突状部材40,41を複数備え、導入部20に対向する位置に超硬合金層31と、当該超硬合金層の内側に金属層32とを備える。【選択図】図2

Description

本発明は、溶融金属容器、溶融金属処理装置、高温雰囲気炉の内張りの施工あるいは補修に用いられる耐火材料の連続施工装置に関する。
従来、耐火材料の連続施工装置として、回転力を利用して耐火材料と水とを連続的に混合し、その混合物を被施工体へ連続的に投射する、例えば特許文献1の連続施工装置が知られている。
図3は、特許文献1に開示された連続施工装置を示す。同図において、耐火材料と水の混合物が、導入部3Bから外筒3Aの中に気流搬送により連続的に導入され、回転軸3Cの回転力によりさらに混合される。その混合物は、投射部4から被施工体へ連続的に投射される。
しかし、本発明者らが特許文献1に開示された連続施工装置を長期間にわたり使用したところ、特に導入部3B近傍の回転軸3Cに摩耗が生じることが明らかになった。このとき、回転軸3Cには機械構造用炭素鋼(S45C)を用いた。回転軸3Cの摩耗が進むと、その変形などが起こり、耐火材料の連続施工に支障を来たすことになり、連続施工装置の十分な耐用性が得られなくなる。
特開2013−137167号公報
本発明者らが、図3の特許文献1に開示された連続施工装置において導入部3B近傍の回転軸3Cに摩耗が生じる原因について検討したところ、導入部3Bから連続的に供給される耐火材料と水の混合物が回転軸3Cに衝突するためであることがわかった。衝突時、耐火材料と水の混合物の速度は数十m/sにも及び、その高速の耐火材料と水の混合物が回転軸3Cに連続的に衝突するため、導入部3B近傍の回転軸3Cに摩耗が生じていたのである。
本発明者らは、上述の原因による摩耗を低減するため、回転軸の導入部に対向する位置に超硬合金層を設けることとした。ここで超硬合金とは、硬質の金属炭化物やバインダー等の粉末を圧縮成形し、得られた成型体を焼結して作られる合金であり、ロックウェル硬さ(HRA)が80以上のものである。しかし、回転軸の導入部に対向する位置に超硬合金層を単層で設けた場合、超硬合金層が割れてしまうことが課題となり、連続施工装置の十分な耐用性は得られなかった。
そこで本発明が解決しようとする課題は、回転力を利用して耐火材料と水とを連続的に混合する耐火材料の連続施工装置において、回転軸の摩耗を低減し、かつ回転軸の割れ等の損傷を防ぎ、連続施工装置の耐用性を向上させることにある。
回転軸の導入部に対向する位置に超硬合金層を単層で設けた場合に超硬合金層が割れた原因は耐火材料と水の混合物が超高合金層に衝突した時に生じる衝撃及び回転軸が高速に回転する際に生じるねじれ応力や回転に対する抵抗、振動などが合わさって複合的に発生する衝撃力によるものと考えた。超硬合金が耐摩耗性には優れるものの、破壊じん性には劣るためと本発明者らは想到した。
そこで超硬合金層の割れを防ぐ構造として、本発明者らは回転軸の外側に超高合金層を、その内側に金属層を配した複層構造の考案に至った。超高合金層と金属層は有機接着剤等により接合される。金属層は超高合金より破壊じん性に優れ、回転軸に生じる衝撃を吸収、減衰することで回転軸の割れを防止できる。また性質の違う2種の層が存在することから、振動を減衰する効果が得られる。
すなわち本発明の耐火材料の連続施工装置は、耐火材料と水とを連続的に供給し、前記耐火材料と前記水との混合物を被施工体へ投射する耐火材料の連続施工装置であって、前記混合物を包含する容器と、前記容器の上流部に前記混合物を導入する導入部と、前記容器の下流部に前記混合物を排出する排出部と、前記排出部から排出された前記混合物を被施工体へ投射する投射部と、前記導入部から前記排出部に至る前記容器の中心軸方向に伸びる回転軸を備え、前記回転軸は、外表面に突状部材を複数備え、前記導入部に対向する位置に超硬合金層と当該超硬合金層の内側に金属層を備えることを特徴とするものである。
金属層は少なくとも超高合金層より破壊じん性に優れる必要があり、また回転軸に生じる応力に耐える強度(引張強度200MPa以上)を有する必要がある。選択される材料としては、鉄鋼材料が好ましく、一般構造用圧延鋼(SS400など)や機械構造用炭素鋼(S45Cなど)、炭素鋼鋳鋼品(SC410など)、工具鋼(SK6など)、ステンレス鋼(SUS304など)が好適である。非鉄金属の黄銅なども選択でき、例えばCu−Mn系の合金は振動を吸収する減衰能が高く、また少量のAlを添加することで強度を増すことができる。またジュラルミンなどのアルミニウム合金も本発明の金属層としての性能は十分に満たすものの、調達の容易さや経済性の点で鉄鋼材料に劣る。また一般的に機械構造用に用いられない純アルミニウムや純マグネシウム、鉛、錫などの非鉄金属は、強度が低いため適さない。
また本発明の好ましい形態では、前記複数の突状部材のうち、前記超硬合金層の外表面に配置される複数の突状部材は、当該超硬合金層と同一材質として一体化されている。
また本発明の好ましい形態では、前記回転軸の上流側に位置する金属層は複数に分割されており、その分割された一の金属層に前記超硬合金層として超硬合金製のスリーブが装着されている。
本発明の連続施工装置において回転軸は、耐火材料と水とを連続的に供給する導入部に対向する位置に超硬合金層を有する。したがって、導入部から供給される耐火材料が回転軸に衝突しても、超硬合金層は金属層よりも耐摩耗性に優れるので、回転軸の摩耗を低減することができる。また、超硬合金層の内側には金属層があり、超硬合金層と金属層とは接着剤やろう付けにより装着されている。金属層は超高合金より破壊じん性に優れ、回転軸に生じる衝撃を吸収、減衰することで回転軸の割れを防止できる。また性質の違う2種の層が存在することから、振動を減衰する効果が得られる。このため超硬合金層が割れてしまうのを防止することができる。これらにより、連続施工装置の耐用性を向上させることができる。
また本発明の好ましい形態では、超硬合金層の外表面に配置される突状部材は、超硬合金層と同一材質として焼結により一体化されているので、超硬合金層の外表面に配置される突状部材の耐用性も向上させることができる。例えば、突状部材が回転軸に対して金属製のボルトナットで接合された場合、金属製のボルトナットに耐火材料と水の混合物が衝突し、金属製のボルトナットが磨耗してしまい突状部材が剥落してしまうことがある。これに対して、超硬合金層の外表面に配置される突状部材を超硬合金層と同一材質として焼結等により一体化すれば、接合部が磨耗することによって、突状部材が剥落するのを確実に防ぐことができる。
また本発明の好ましい形態では、回転軸の上流側に位置する金属層は複数に分割されており、その分割された一の金属層に超硬合金層として超硬合金製のスリーブが装着されている。この構成により、超硬合金製のスリーブが磨耗して交換が必要な場合、超硬合金製のスリーブのみを取り外して交換することができる。このため、超硬合金製のスリーブの交換を容易に行うことができ、かつ、金属層及び超硬合金層の全てを交換する必要がないため経済性に優れた効果を奏する。
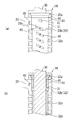
本発明の一実施形態による連続施工装置の基本構成を概念的に示す機構図である。 (a)は、図1の連続施工装置の導入部近傍の具体的構成を示す外観図である。(b)は、図1の連続施工装置の導入部近傍の具体的構成を示す断面図である。 特許文献1に開示された連続施工装置を示す機構図である。
図1は、本発明の一実施形態による連続施工装置の基本構成を概念的に示す機構図である。
まずその基本構成を説明すると、図1の連続施工装置は、容器(外筒)10と、導入部20と、回転軸30と、突状部材40(41)と、内筒50と、排出部60と、投射部70を備えて構成される。
容器10は、導入部20から連続的に導入する耐火材料と水の混合物(以下、単に「混合物」という。)を包含する。また、容器10は、上下方向に内部が連通しており、その内部の中心には回転軸30が備えられている。なお、容器10は、その上流側は円筒形で構成され、下流側は下流方向に径が漸次拡大して構成されている。
導入部20は、容器10の上流部に形成され、上述のとおり混合物を容器10内に連続的に導入する。
回転軸30は、駆動モータ(図示省略)に連結されている。回転軸30の上流側には、後述する金属層と超硬合金層が備えられている。回転軸30の下流側には内筒50が固定されており、内筒50は容器10の下流側の形状に倣って、下流方向に径が漸次拡大して構成されている。回転軸30の外表面には、突状部材40(41)が複数設置されており、内筒50の外表面には突状部材40が設置されている。なお、容器10の内面と、突状部材40の先端との間には、混合物が通過するための空間を有している。
以上の構成において、回転軸30が駆動モータ(図示省略)により回転すると、回転軸30と共に突状部材40(41)が回転し、混合物が導入部20から導入されると、混合物がさらに混合(混練)される。その混合物は、容器10の下流側へ順次移動し、排出部60から投射部70へ排出される。排出部60から排出された混合物は、投射部70から被施工体へ投射される。投射部70の構成は上記特許文献1に開示されたものと同じであり、回転による遠心力により混合物を被施工体へ投射する。
なお、本発明の連続施工装置において使用する耐火材料の組成は、特に限定されず、例えば、アルミナ質、シリカ質、アルミナ−シリカ質、アルミナ−スピネル質、アルミナ−マグネシア質、アルミナ−カーボン質、アルミナ−炭化珪素質、アルミナ−炭化珪素−カーボン質、マグネシア質、マグネシア−カーボン質等、カーボン質、炭化珪素質、窒化珪素質、ジルコニア質、カルシア質、ドロマイト質、クロム質、クロム−マグネシア質、マグネシア−ライム質、マグネシア−アルミナ質及びこれらの組み合わせからなる。
また、耐火材料には結合剤を添加し、さらに必要に応じて分散剤、硬化調整剤、急結剤等を添加してもよい。結合剤としては、例えば、アルミナセメント、水硬性遷移アルミナ、マグネシアセメント、燐酸塩、ケイ酸塩等を用いることができる。分散剤としては、例えば、トリポリリン酸ソーダ、ヘキサメタリン酸ソーダ、ウルトラポリリン酸ソーダ等のアルカリ金属燐酸塩、ポリカルボン酸ソーダ等のポリカルボン酸塩、アルキルスルホン酸塩、芳香族スルホン酸塩、ポリアクリル酸ソーダ、及びスルホン酸ソーダ等から選択される一種以上を用いることができる。硬化調整剤には、硬化促進剤と硬化遅延剤とがあり、硬化促進剤として、例えば、消石灰、塩化カルシウム、アルミン酸ソーダ、及び炭酸リチウム等から選択される一種以上を用いることができ、硬化遅延剤として、例えば、硼酸、クエン酸、炭酸ソーダ、及び砂糖等から選択される一種以上を用いることができる。急結剤としては、例えば、消石灰や塩化カルシウム等のカルシウム塩、珪酸塩、アルミン酸塩、炭酸塩、及び硫酸塩等から選択される一種以上の粉体又は液体を用いることができる。
次に、本発明の特徴的構成について図2を参照して説明する。図2(a)は、図1の連続施工装置の導入部20近傍の具体的構成を示す外観図であり、図2(b)は、図1の連続施工装置の導入部20近傍の具体的構成を示す断面図である。
回転軸30は、導入部20に対向する位置に超硬合金層31と、当該超硬合金層31の内側に金属層32とを備える。本実施形態において超硬合金層31は、超硬合金製のスリーブによって構成されており、この超硬合金スリーブ31が金属層32(金属製スリーブ32b)の外表面を覆うように接着やろう付けにより装着される。例えば、接着の場合、液性エポキシ樹脂接着剤が金属層32(金属製スリーブ32b)に塗布された後、超硬合金スリーブ31が装着され、接着剤が硬化する。また、ろう付けする場合は、例えば銀ろうが用いられる。
また、金属層32は、金属製のスリーブによって構成されており、この金属スリーブが金属製の回転軸30に装着されている。
図2に示すように、突状部材40が各金属製スリーブ32a〜32cとそれぞれボルトナットによって着脱可能に固定される。超硬合金スリーブ31に固定される突状部材41は超硬合金スリーブ31とボルトナットによって着脱可能に固定されても良いものの、焼結により一体成形されて構成されるほうが好ましい。突状部材41がボルトナットで固定される場合はボルトナットの摩耗が生じてしまい、突状部材が欠落してしまうことがある。突状部材41が超硬スリーブ31と一体成形された場合は、突状部材41の耐用性を向上させることができる。
なお、突状部材40、41は、超硬合金スリーブ31と同じ超硬合金からなり、その下面は一方向に傾斜していることが好ましく10度〜45度の傾斜角度が例示され、より好ましくは25度が例示される。また、突状部材40、41は、回転軸30の外表面にらせん状に配置されることが好ましい。具体的に、突状部材40は回転軸30の外表面に2条のらせんに沿って配置され、突状部材41は回転軸30の外表面に1条のらせんに沿って配置される。これにより、突状部材40、41の回転に伴って、混合物が順次下流へ搬送され、容器10の下側への円滑な搬送を実現できる。
図2に示すように、回転軸30の導入部20に対向する位置に超硬合金層31を有することで、導入部20から供給される混合物が回転軸30に衝突しても、回転軸30の摩耗を低減できる。また、超硬合金スリーブ31の内側には金属層32が接着剤やろう付けにより装着されているので、混合物が超硬合金スリーブ31に衝突した際、衝突により生じる振動が金属層32に分散されることで超硬合金スリーブ31に生じる応力が低減され、混合物の衝突によって超硬合金スリーブ31が割れてしまうのを防止できる。
また、本実施形態では、超硬合金層31が超硬合金スリーブによって構成されているので、その装着や交換が容易である。例えば、超硬合金スリーブ31が磨耗した場合において、超硬合金スリーブ31と金属層32との装着部分を熱することにより、超硬合金スリーブ31を容易に取り外して交換することができる。装着については、上記の通り接着やろう付けにより容易に行うことができる。
金属スリーブは、上段(32a)、中段(32b)及び下段(32c)の3段に分割され、中段の金属製スリーブ32bの一部が超硬合金層31の内側の金属層32を構成していることが好ましい。この構成により、超硬合金スリーブ31が磨耗して交換が必要な場合、超硬合金スリーブ31のみを交換することが可能である。具体的には、金属製スリーブ32aが外された後、金属製スリーブ32bから超硬合金スリーブ31が外されて交換される。そして、新品の超硬合金スリーブ31が金属製スリーブ32bに装着され、その後、金属製スリーブ32aが装着される。これにより、超硬合金スリーブ31が磨耗して交換が必要な場合、超硬合金スリーブ31の交換を容易に行うことができる。超硬合金スリーブ31は、上記の通り、接着やろう付けにより金属層32に対して装着されているが、図2(a)に示すように、回り止め部材33aによっても、中段の金属製スリーブ32b(金属層32)に対して装着されている。また、各金属製スリーブ32a〜32cは、図2(b)に示すように、回り止め部材33bによって、回転軸30に固定されている。したがって、回転軸30を駆動モータ(図示省略)により回転させると、回転軸30と各金属製スリーブ32a〜32cと超硬合金スリーブ31とが回転軸30と一体的に回転する。
なお、図2は、金属層32が金属製スリーブ32a、32b、32cとして分割されている構造を示したが、金属層32は一体構造であってもよい。金属層32が一体構造の場合、超硬合金スリーブ31を交換するときは、金属層32及び超硬合金スリーブ31を全て交換する必要があり、コストアップにつながる。このため、金属層32は図2に示すような分割構造の方が経済性に優れた効果を奏するので好ましい。
なお、本実施形態において超硬合金としては、炭化タングステンをコバルトで結合したもの(炭化タングステン−コバルト系合金)を使用したが、他の超硬合金を使用してもよい。例えば、炭化タングステン−炭化チタン−コバルト系合金、炭化タングステン−炭化タンタル−コバルト系合金、炭化タングステン−炭化チタン−炭化タンタル−コバルト系合金などを使用してもよい。また、金属層(金属スリーブ)及び回転軸は一般構造用圧延鋼材(SS400)によって構成したが、他の機械構造用炭素鋼など(S45Cなど)を用いてもよい。
図2に示した回転軸30の構成において、突状部材41をボルトナットで超硬合金スリーブ31に固定したものを実施例1とし、焼結により一体化したものを実施例2とし、実施例1および実施例2の連続施工装置をそれぞれ実施工に供した。具体的には、回転軸30の直径はφ130mmとし、超硬合金スリーブ31や突状部材40および41等の超硬合金の構成部は炭化タングステン-コバルトとし、その他の金属スリーブ32a〜32c等の金属の構成部は機械構造用鋼(S45C)とした。なお、突状部材41はらせん状に配置した。また実施工の条件は、回転軸30の回転速度を800rpm、導入部20への耐火材料と水の混合物の流入量を80kg/minとした。施工する耐火材料の組成はアルミナ―マグネシア質とした。
併せて、図2において回転軸30の導入部20近傍の構成を機械構造用鋼(S45C)単層とした比較例1も実施工に供した。比較例1における実施工の条件は実施例と同様である。なお、実施工における耐用性は、回転軸30の肉厚が元厚の2分の1となるまでに施工した耐火物の施工量を耐用トン数とし、比較例1における耐用トン数を100として指数化して示した。突状部材41は一つ以上が欠落にいたるまでを耐用とし、比較例1における耐用トン数を100として指数化して示した。
Figure 2017172819
本発明の実施例1および実施例2は、比較例1に比べて回転軸30の磨耗が低減され、かつ、回転軸30の割れも確認されなかった。具体的には、本発明の実施例1では突状部材41を固定するボルトナットが摩耗して突状部材41が途中で欠落し、その交換を要したものの、回転軸30の肉厚が元厚の2分の1となるまでの耐用性が従来の構成に相当する比較例1の8倍に向上した。実施例2は、従来の構成に相当する比較例1に比べ、8倍も耐用性が向上した。また実施例1では突状部材41を固定するボルトナットが摩耗して、突状部材41が途中で欠落し、その交換を要した。実施例2は突状部材41が途中で欠落することなく、比較例1に比べ8倍に耐用性が向上した。
10 容器
20 導入部
30 回転軸
31 超硬合金層(超硬合金スリーブ)
32 金属層
32a〜32c 金属スリーブ
33a,33b 回り止め部材
40,41 突状部材
50 内筒
60 排出部
70 投射部

Claims (3)

  1. 耐火材料と水とを連続的に供給し、前記耐火材料と前記水との混合物を被施工体へ投射する耐火材料の連続施工装置であって、
    前記混合物を包含する容器と、
    前記容器の上流部に前記混合物を導入する導入部と、
    前記容器の下流部に前記混合物を排出する排出部と、
    前記排出部から排出された前記混合物を被施工体へ投射する投射部と、
    前記導入部から前記排出部に至る前記容器の中心軸方向に伸びる回転軸を備え、
    前記回転軸は、外表面に突状部材を複数備え、前記導入部に対向する位置に超硬合金層と当該超硬合金層の内側に金属層とを備えることを特徴とする耐火材料の連続施工装置。
  2. 前記複数の突状部材のうち、前記超硬合金層の外表面に配置される突状部材は、当該超硬合金層と同一材質として一体化されている請求項1に記載の耐火材料の連続施工装置。
  3. 前記回転軸の上流側に位置する金属層は複数に分割されており、その分割された一の金属層の外側に前記超硬合金層として超硬合金製のスリーブが装着されている請求項1または2のいずれかに記載の連続施工装置。
JP2016055917A 2016-03-18 2016-03-18 耐火材料の連続施工装置 Active JP6630204B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2016055917A JP6630204B2 (ja) 2016-03-18 2016-03-18 耐火材料の連続施工装置

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2016055917A JP6630204B2 (ja) 2016-03-18 2016-03-18 耐火材料の連続施工装置

Publications (2)

Publication Number Publication Date
JP2017172819A true JP2017172819A (ja) 2017-09-28
JP6630204B2 JP6630204B2 (ja) 2020-01-15

Family

ID=59970828

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2016055917A Active JP6630204B2 (ja) 2016-03-18 2016-03-18 耐火材料の連続施工装置

Country Status (1)

Country Link
JP (1) JP6630204B2 (ja)

Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH0177847U (ja) * 1987-11-12 1989-05-25
JP2000039268A (ja) * 1998-07-22 2000-02-08 Harima Ceramic Co Ltd 不定形耐火物の湿式吹き付け装置
JP2009061431A (ja) * 2007-09-10 2009-03-26 Shin Nichinan:Kk 混練装置
JP2009281697A (ja) * 2008-05-26 2009-12-03 Nippon Steel Corp 耐火物の連続混練装置
JP2013137167A (ja) * 2011-12-28 2013-07-11 Kurosaki Harima Corp 耐火材料の連続施工方法、耐火材料、及び連続施工装置

Patent Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH0177847U (ja) * 1987-11-12 1989-05-25
JP2000039268A (ja) * 1998-07-22 2000-02-08 Harima Ceramic Co Ltd 不定形耐火物の湿式吹き付け装置
JP2009061431A (ja) * 2007-09-10 2009-03-26 Shin Nichinan:Kk 混練装置
JP2009281697A (ja) * 2008-05-26 2009-12-03 Nippon Steel Corp 耐火物の連続混練装置
JP2013137167A (ja) * 2011-12-28 2013-07-11 Kurosaki Harima Corp 耐火材料の連続施工方法、耐火材料、及び連続施工装置

Also Published As

Publication number Publication date
JP6630204B2 (ja) 2020-01-15

Similar Documents

Publication Publication Date Title
CN107226687A (zh) 用于高炉内衬喷补的浇注料及其制备方法
KR101310737B1 (ko) 연속 주조용 노즐
JP2010058155A (ja) セラミック複合部材
JP6630204B2 (ja) 耐火材料の連続施工装置
TW201604167A (zh) 鑄造用耐火物、使用其之鑄造用嘴以及滑動嘴用板
CN101821037A (zh) 连续铸造用浇注嘴及其制造方法
US7165757B2 (en) Control pin
JP6680647B2 (ja) 塗工用ダイヘッドおよび塗工装置
JP7522833B2 (ja) コンクリートポンプ車用スペクタクルプレート、その調製方法およびコンクリートポンプ車
JP5590662B2 (ja) キャスタブル耐火物の製造方法
JP7607605B2 (ja) 黒鉛含有耐火物の製造方法
JP5472822B2 (ja) 耐摩耗性複合材
CN211488024U (zh) 一种采用陶瓷耐磨块的立轴式破碎机抛料头
US20050200146A1 (en) Grabbing tool
CN105601300A (zh) 高温耐磨复合浇注料
JP5016371B2 (ja) 熱間吹付け施工方法
JP5129684B2 (ja) 連続鋳造用ノズル
JP5134464B2 (ja) 連続鋳造に使用するノズル用耐火物及び連続鋳造用ノズル
CN221681165U (zh) 脱气器轴
JP2001220605A (ja) 耐摩耗性に優れた摺動部材
Foster Ceramic applications for wear protection of pipe lines and cyclones
CN113117907A (zh) 一种耐磨旋流器及其制造方法
CN201711227U (zh) 一种旋流器复合沉沙咀
CN1320127C (zh) 三元复合材料内衬高炉布料溜槽的制备工艺
CN2786133Y (zh) 三元复合材料内衬高炉布料溜槽

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20190109

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20191030

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20191112

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20191206

R150 Certificate of patent or registration of utility model

Ref document number: 6630204

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250