JP2017177510A - 三次元造形物の製造方法、三次元造形物製造装置および三次元造形物 - Google Patents
三次元造形物の製造方法、三次元造形物製造装置および三次元造形物 Download PDFInfo
- Publication number
- JP2017177510A JP2017177510A JP2016067511A JP2016067511A JP2017177510A JP 2017177510 A JP2017177510 A JP 2017177510A JP 2016067511 A JP2016067511 A JP 2016067511A JP 2016067511 A JP2016067511 A JP 2016067511A JP 2017177510 A JP2017177510 A JP 2017177510A
- Authority
- JP
- Japan
- Prior art keywords
- dimensional structure
- forming
- pattern
- composition
- forming composition
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 127
- 239000000203 mixture Substances 0.000 claims abstract description 259
- 238000007599 discharging Methods 0.000 claims abstract description 32
- 239000000126 substance Substances 0.000 claims abstract description 24
- 238000000034 method Methods 0.000 claims description 154
- 230000008569 process Effects 0.000 claims description 114
- 239000002245 particle Substances 0.000 claims description 110
- 239000011230 binding agent Substances 0.000 claims description 49
- 238000005304 joining Methods 0.000 claims description 44
- 230000015572 biosynthetic process Effects 0.000 claims description 27
- 230000007261 regionalization Effects 0.000 claims description 19
- 239000010410 layer Substances 0.000 description 88
- 239000000463 material Substances 0.000 description 39
- 238000005238 degreasing Methods 0.000 description 34
- 239000002904 solvent Substances 0.000 description 33
- 229920005989 resin Polymers 0.000 description 27
- 239000011347 resin Substances 0.000 description 27
- 238000005245 sintering Methods 0.000 description 27
- 239000000470 constituent Substances 0.000 description 19
- 238000010438 heat treatment Methods 0.000 description 16
- 230000006870 function Effects 0.000 description 15
- 239000007788 liquid Substances 0.000 description 10
- -1 argon ion Chemical class 0.000 description 8
- 238000006243 chemical reaction Methods 0.000 description 8
- 229910052751 metal Inorganic materials 0.000 description 8
- 239000002184 metal Substances 0.000 description 8
- 239000007769 metal material Substances 0.000 description 7
- 239000000178 monomer Substances 0.000 description 6
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 5
- 150000001875 compounds Chemical class 0.000 description 5
- 239000002612 dispersion medium Substances 0.000 description 5
- 230000003028 elevating effect Effects 0.000 description 5
- 239000007789 gas Substances 0.000 description 5
- 230000008018 melting Effects 0.000 description 5
- 238000002844 melting Methods 0.000 description 5
- 150000002739 metals Chemical class 0.000 description 5
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 4
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 description 4
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 4
- 239000012298 atmosphere Substances 0.000 description 4
- 239000003795 chemical substances by application Substances 0.000 description 4
- 230000000694 effects Effects 0.000 description 4
- 239000003906 humectant Substances 0.000 description 4
- 239000003112 inhibitor Substances 0.000 description 4
- 238000006116 polymerization reaction Methods 0.000 description 4
- 230000009466 transformation Effects 0.000 description 4
- ZWEHNKRNPOVVGH-UHFFFAOYSA-N 2-Butanone Chemical compound CCC(C)=O ZWEHNKRNPOVVGH-UHFFFAOYSA-N 0.000 description 3
- CSCPPACGZOOCGX-UHFFFAOYSA-N Acetone Chemical compound CC(C)=O CSCPPACGZOOCGX-UHFFFAOYSA-N 0.000 description 3
- UHOVQNZJYSORNB-UHFFFAOYSA-N Benzene Chemical compound C1=CC=CC=C1 UHOVQNZJYSORNB-UHFFFAOYSA-N 0.000 description 3
- XEKOWRVHYACXOJ-UHFFFAOYSA-N Ethyl acetate Chemical compound CCOC(C)=O XEKOWRVHYACXOJ-UHFFFAOYSA-N 0.000 description 3
- OKKJLVBELUTLKV-UHFFFAOYSA-N Methanol Chemical compound OC OKKJLVBELUTLKV-UHFFFAOYSA-N 0.000 description 3
- JUJWROOIHBZHMG-UHFFFAOYSA-N Pyridine Chemical compound C1=CC=NC=C1 JUJWROOIHBZHMG-UHFFFAOYSA-N 0.000 description 3
- YXFVVABEGXRONW-UHFFFAOYSA-N Toluene Chemical compound CC1=CC=CC=C1 YXFVVABEGXRONW-UHFFFAOYSA-N 0.000 description 3
- 229910052786 argon Inorganic materials 0.000 description 3
- 150000002736 metal compounds Chemical class 0.000 description 3
- 238000007254 oxidation reaction Methods 0.000 description 3
- 230000001590 oxidative effect Effects 0.000 description 3
- 239000003505 polymerization initiator Substances 0.000 description 3
- 238000012545 processing Methods 0.000 description 3
- 150000003254 radicals Chemical class 0.000 description 3
- 239000007787 solid Substances 0.000 description 3
- HXVNBWAKAOHACI-UHFFFAOYSA-N 2,4-dimethyl-3-pentanone Chemical compound CC(C)C(=O)C(C)C HXVNBWAKAOHACI-UHFFFAOYSA-N 0.000 description 2
- OISVCGZHLKNMSJ-UHFFFAOYSA-N 2,6-dimethylpyridine Chemical compound CC1=CC=CC(C)=N1 OISVCGZHLKNMSJ-UHFFFAOYSA-N 0.000 description 2
- VTYYLEPIZMXCLO-UHFFFAOYSA-L Calcium carbonate Chemical compound [Ca+2].[O-]C([O-])=O VTYYLEPIZMXCLO-UHFFFAOYSA-L 0.000 description 2
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 description 2
- IAZDPXIOMUYVGZ-UHFFFAOYSA-N Dimethylsulphoxide Chemical compound CS(C)=O IAZDPXIOMUYVGZ-UHFFFAOYSA-N 0.000 description 2
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- CSNNHWWHGAXBCP-UHFFFAOYSA-L Magnesium sulfate Chemical compound [Mg+2].[O-][S+2]([O-])([O-])[O-] CSNNHWWHGAXBCP-UHFFFAOYSA-L 0.000 description 2
- LRHPLDYGYMQRHN-UHFFFAOYSA-N N-Butanol Chemical compound CCCCO LRHPLDYGYMQRHN-UHFFFAOYSA-N 0.000 description 2
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 2
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 2
- XLOMVQKBTHCTTD-UHFFFAOYSA-N Zinc monoxide Chemical compound [Zn]=O XLOMVQKBTHCTTD-UHFFFAOYSA-N 0.000 description 2
- 239000006096 absorbing agent Substances 0.000 description 2
- 229920000122 acrylonitrile butadiene styrene Polymers 0.000 description 2
- 238000012644 addition polymerization Methods 0.000 description 2
- 238000005054 agglomeration Methods 0.000 description 2
- 230000002776 aggregation Effects 0.000 description 2
- 229910045601 alloy Inorganic materials 0.000 description 2
- 239000000956 alloy Substances 0.000 description 2
- 150000001450 anions Chemical class 0.000 description 2
- 230000002421 anti-septic effect Effects 0.000 description 2
- 239000002518 antifoaming agent Substances 0.000 description 2
- 229940121375 antifungal agent Drugs 0.000 description 2
- 239000003429 antifungal agent Substances 0.000 description 2
- 239000003963 antioxidant agent Substances 0.000 description 2
- 229940064004 antiseptic throat preparations Drugs 0.000 description 2
- DKPFZGUDAPQIHT-UHFFFAOYSA-N butyl acetate Chemical compound CCCCOC(C)=O DKPFZGUDAPQIHT-UHFFFAOYSA-N 0.000 description 2
- OSGAYBCDTDRGGQ-UHFFFAOYSA-L calcium sulfate Chemical compound [Ca+2].[O-]S([O-])(=O)=O OSGAYBCDTDRGGQ-UHFFFAOYSA-L 0.000 description 2
- 150000001768 cations Chemical class 0.000 description 2
- 239000000919 ceramic Substances 0.000 description 2
- 239000002738 chelating agent Substances 0.000 description 2
- 238000004140 cleaning Methods 0.000 description 2
- 239000002131 composite material Substances 0.000 description 2
- 238000012718 coordination polymerization Methods 0.000 description 2
- 238000000354 decomposition reaction Methods 0.000 description 2
- 239000000539 dimer Substances 0.000 description 2
- 229910001873 dinitrogen Inorganic materials 0.000 description 2
- 239000002270 dispersing agent Substances 0.000 description 2
- 238000010304 firing Methods 0.000 description 2
- NGAZZOYFWWSOGK-UHFFFAOYSA-N heptan-3-one Chemical compound CCCCC(=O)CC NGAZZOYFWWSOGK-UHFFFAOYSA-N 0.000 description 2
- 239000004615 ingredient Substances 0.000 description 2
- 238000010030 laminating Methods 0.000 description 2
- 238000005649 metathesis reaction Methods 0.000 description 2
- 229910052759 nickel Inorganic materials 0.000 description 2
- 230000000704 physical effect Effects 0.000 description 2
- 239000000049 pigment Substances 0.000 description 2
- 238000012805 post-processing Methods 0.000 description 2
- YKYONYBAUNKHLG-UHFFFAOYSA-N propyl acetate Chemical compound CCCOC(C)=O YKYONYBAUNKHLG-UHFFFAOYSA-N 0.000 description 2
- UMJSCPRVCHMLSP-UHFFFAOYSA-N pyridine Natural products COC1=CC=CN=C1 UMJSCPRVCHMLSP-UHFFFAOYSA-N 0.000 description 2
- 238000007151 ring opening polymerisation reaction Methods 0.000 description 2
- 238000007665 sagging Methods 0.000 description 2
- 238000004904 shortening Methods 0.000 description 2
- 239000012748 slip agent Substances 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 238000004381 surface treatment Methods 0.000 description 2
- 239000004094 surface-active agent Substances 0.000 description 2
- 229920005992 thermoplastic resin Polymers 0.000 description 2
- 239000002562 thickening agent Substances 0.000 description 2
- 239000010936 titanium Substances 0.000 description 2
- 229910052719 titanium Inorganic materials 0.000 description 2
- 239000013638 trimer Substances 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- JOLQKTGDSGKSKJ-UHFFFAOYSA-N 1-ethoxypropan-2-ol Chemical compound CCOCC(C)O JOLQKTGDSGKSKJ-UHFFFAOYSA-N 0.000 description 1
- ARXJGSRGQADJSQ-UHFFFAOYSA-N 1-methoxypropan-2-ol Chemical compound COCC(C)O ARXJGSRGQADJSQ-UHFFFAOYSA-N 0.000 description 1
- XNWFRZJHXBZDAG-UHFFFAOYSA-N 2-METHOXYETHANOL Chemical compound COCCO XNWFRZJHXBZDAG-UHFFFAOYSA-N 0.000 description 1
- ZNQVEEAIQZEUHB-UHFFFAOYSA-N 2-ethoxyethanol Chemical compound CCOCCO ZNQVEEAIQZEUHB-UHFFFAOYSA-N 0.000 description 1
- BSKHPKMHTQYZBB-UHFFFAOYSA-N 2-methylpyridine Chemical compound CC1=CC=CC=N1 BSKHPKMHTQYZBB-UHFFFAOYSA-N 0.000 description 1
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- 239000005695 Ammonium acetate Substances 0.000 description 1
- OYPRJOBELJOOCE-UHFFFAOYSA-N Calcium Chemical compound [Ca] OYPRJOBELJOOCE-UHFFFAOYSA-N 0.000 description 1
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 description 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- KRHYYFGTRYWZRS-UHFFFAOYSA-N Fluorane Chemical compound F KRHYYFGTRYWZRS-UHFFFAOYSA-N 0.000 description 1
- YCKRFDGAMUMZLT-UHFFFAOYSA-N Fluorine atom Chemical compound [F] YCKRFDGAMUMZLT-UHFFFAOYSA-N 0.000 description 1
- 229920000106 Liquid crystal polymer Polymers 0.000 description 1
- 239000004977 Liquid-crystal polymers (LCPs) Substances 0.000 description 1
- FYYHWMGAXLPEAU-UHFFFAOYSA-N Magnesium Chemical compound [Mg] FYYHWMGAXLPEAU-UHFFFAOYSA-N 0.000 description 1
- 229910001240 Maraging steel Inorganic materials 0.000 description 1
- NTIZESTWPVYFNL-UHFFFAOYSA-N Methyl isobutyl ketone Chemical compound CC(C)CC(C)=O NTIZESTWPVYFNL-UHFFFAOYSA-N 0.000 description 1
- UIHCLUNTQKBZGK-UHFFFAOYSA-N Methyl isobutyl ketone Natural products CCC(C)C(C)=O UIHCLUNTQKBZGK-UHFFFAOYSA-N 0.000 description 1
- GRYLNZFGIOXLOG-UHFFFAOYSA-N Nitric acid Chemical compound O[N+]([O-])=O GRYLNZFGIOXLOG-UHFFFAOYSA-N 0.000 description 1
- 239000004677 Nylon Substances 0.000 description 1
- CTQNGGLPUBDAKN-UHFFFAOYSA-N O-Xylene Chemical compound CC1=CC=CC=C1C CTQNGGLPUBDAKN-UHFFFAOYSA-N 0.000 description 1
- 229910019142 PO4 Inorganic materials 0.000 description 1
- 239000004696 Poly ether ether ketone Substances 0.000 description 1
- 229930182556 Polyacetal Natural products 0.000 description 1
- 239000004952 Polyamide Substances 0.000 description 1
- 239000004962 Polyamide-imide Substances 0.000 description 1
- 239000004695 Polyether sulfone Substances 0.000 description 1
- 239000004697 Polyetherimide Substances 0.000 description 1
- 239000004642 Polyimide Substances 0.000 description 1
- 239000004721 Polyphenylene oxide Substances 0.000 description 1
- 239000004734 Polyphenylene sulfide Substances 0.000 description 1
- 239000004743 Polypropylene Substances 0.000 description 1
- 239000004793 Polystyrene Substances 0.000 description 1
- 229910052581 Si3N4 Inorganic materials 0.000 description 1
- 229920010524 Syndiotactic polystyrene Polymers 0.000 description 1
- 229910001069 Ti alloy Inorganic materials 0.000 description 1
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 description 1
- NRTOMJZYCJJWKI-UHFFFAOYSA-N Titanium nitride Chemical compound [Ti]#N NRTOMJZYCJJWKI-UHFFFAOYSA-N 0.000 description 1
- 239000005083 Zinc sulfide Substances 0.000 description 1
- MTHLBYMFGWSRME-UHFFFAOYSA-N [Cr].[Co].[Mo] Chemical compound [Cr].[Co].[Mo] MTHLBYMFGWSRME-UHFFFAOYSA-N 0.000 description 1
- PRXLCSIMRQFQMX-UHFFFAOYSA-N [O].[I] Chemical compound [O].[I] PRXLCSIMRQFQMX-UHFFFAOYSA-N 0.000 description 1
- YRKCREAYFQTBPV-UHFFFAOYSA-N acetylacetone Natural products CC(=O)CC(C)=O YRKCREAYFQTBPV-UHFFFAOYSA-N 0.000 description 1
- YBCVMFKXIKNREZ-UHFFFAOYSA-N acoh acetic acid Chemical class CC(O)=O.CC(O)=O YBCVMFKXIKNREZ-UHFFFAOYSA-N 0.000 description 1
- XECAHXYUAAWDEL-UHFFFAOYSA-N acrylonitrile butadiene styrene Chemical compound C=CC=C.C=CC#N.C=CC1=CC=CC=C1 XECAHXYUAAWDEL-UHFFFAOYSA-N 0.000 description 1
- 239000004676 acrylonitrile butadiene styrene Substances 0.000 description 1
- 150000001298 alcohols Chemical class 0.000 description 1
- WNROFYMDJYEPJX-UHFFFAOYSA-K aluminium hydroxide Chemical compound [OH-].[OH-].[OH-].[Al+3] WNROFYMDJYEPJX-UHFFFAOYSA-K 0.000 description 1
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- OJMOMXZKOWKUTA-UHFFFAOYSA-N aluminum;borate Chemical compound [Al+3].[O-]B([O-])[O-] OJMOMXZKOWKUTA-UHFFFAOYSA-N 0.000 description 1
- 229940043376 ammonium acetate Drugs 0.000 description 1
- 235000019257 ammonium acetate Nutrition 0.000 description 1
- 239000000010 aprotic solvent Substances 0.000 description 1
- 150000004945 aromatic hydrocarbons Chemical class 0.000 description 1
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 150000001642 boronic acid derivatives Chemical class 0.000 description 1
- UIZLQMLDSWKZGC-UHFFFAOYSA-N cadmium helium Chemical compound [He].[Cd] UIZLQMLDSWKZGC-UHFFFAOYSA-N 0.000 description 1
- 229910052791 calcium Inorganic materials 0.000 description 1
- 239000011575 calcium Substances 0.000 description 1
- 229910000019 calcium carbonate Inorganic materials 0.000 description 1
- 239000001506 calcium phosphate Substances 0.000 description 1
- 229910000389 calcium phosphate Inorganic materials 0.000 description 1
- 235000011010 calcium phosphates Nutrition 0.000 description 1
- 239000000378 calcium silicate Substances 0.000 description 1
- 229910052918 calcium silicate Inorganic materials 0.000 description 1
- OYACROKNLOSFPA-UHFFFAOYSA-N calcium;dioxido(oxo)silane Chemical compound [Ca+2].[O-][Si]([O-])=O OYACROKNLOSFPA-UHFFFAOYSA-N 0.000 description 1
- 239000001569 carbon dioxide Substances 0.000 description 1
- 229910002092 carbon dioxide Inorganic materials 0.000 description 1
- 150000004649 carbonic acid derivatives Chemical class 0.000 description 1
- 125000002091 cationic group Chemical group 0.000 description 1
- 229910010293 ceramic material Inorganic materials 0.000 description 1
- 239000011651 chromium Substances 0.000 description 1
- 229910052804 chromium Inorganic materials 0.000 description 1
- 239000011247 coating layer Substances 0.000 description 1
- 229910017052 cobalt Inorganic materials 0.000 description 1
- 239000010941 cobalt Substances 0.000 description 1
- GUTLYIVDDKVIGB-UHFFFAOYSA-N cobalt atom Chemical compound [Co] GUTLYIVDDKVIGB-UHFFFAOYSA-N 0.000 description 1
- 238000004040 coloring Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- PMHQVHHXPFUNSP-UHFFFAOYSA-M copper(1+);methylsulfanylmethane;bromide Chemical compound Br[Cu].CSC PMHQVHHXPFUNSP-UHFFFAOYSA-M 0.000 description 1
- 230000006837 decompression Effects 0.000 description 1
- CCAFPWNGIUBUSD-UHFFFAOYSA-N diethyl sulfoxide Chemical compound CCS(=O)CC CCAFPWNGIUBUSD-UHFFFAOYSA-N 0.000 description 1
- HPYNZHMRTTWQTB-UHFFFAOYSA-N dimethylpyridine Natural products CC1=CC=CN=C1C HPYNZHMRTTWQTB-UHFFFAOYSA-N 0.000 description 1
- NJLLQSBAHIKGKF-UHFFFAOYSA-N dipotassium dioxido(oxo)titanium Chemical compound [K+].[K+].[O-][Ti]([O-])=O NJLLQSBAHIKGKF-UHFFFAOYSA-N 0.000 description 1
- 239000006185 dispersion Substances 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- LYCAIKOWRPUZTN-UHFFFAOYSA-N ethylene glycol Natural products OCCO LYCAIKOWRPUZTN-UHFFFAOYSA-N 0.000 description 1
- 230000001747 exhibiting effect Effects 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 239000011737 fluorine Substances 0.000 description 1
- 229910052731 fluorine Inorganic materials 0.000 description 1
- 239000003574 free electron Substances 0.000 description 1
- 230000004927 fusion Effects 0.000 description 1
- 230000009931 harmful effect Effects 0.000 description 1
- 230000017525 heat dissipation Effects 0.000 description 1
- CPBQJMYROZQQJC-UHFFFAOYSA-N helium neon Chemical compound [He].[Ne] CPBQJMYROZQQJC-UHFFFAOYSA-N 0.000 description 1
- 229910000040 hydrogen fluoride Inorganic materials 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-M hydroxide Chemical compound [OH-] XLYOFNOQVPJJNP-UHFFFAOYSA-M 0.000 description 1
- WGCNASOHLSPBMP-UHFFFAOYSA-N hydroxyacetaldehyde Natural products OCC=O WGCNASOHLSPBMP-UHFFFAOYSA-N 0.000 description 1
- 239000007943 implant Substances 0.000 description 1
- 239000011261 inert gas Substances 0.000 description 1
- 239000002608 ionic liquid Substances 0.000 description 1
- 150000002500 ions Chemical class 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 230000001678 irradiating effect Effects 0.000 description 1
- GJRQTCIYDGXPES-UHFFFAOYSA-N iso-butyl acetate Natural products CC(C)COC(C)=O GJRQTCIYDGXPES-UHFFFAOYSA-N 0.000 description 1
- FGKJLKRYENPLQH-UHFFFAOYSA-M isocaproate Chemical compound CC(C)CCC([O-])=O FGKJLKRYENPLQH-UHFFFAOYSA-M 0.000 description 1
- 125000001449 isopropyl group Chemical group [H]C([H])([H])C([H])(*)C([H])([H])[H] 0.000 description 1
- OQAGVSWESNCJJT-UHFFFAOYSA-N isovaleric acid methyl ester Natural products COC(=O)CC(C)C OQAGVSWESNCJJT-UHFFFAOYSA-N 0.000 description 1
- 238000003475 lamination Methods 0.000 description 1
- 229910052749 magnesium Inorganic materials 0.000 description 1
- 239000011777 magnesium Substances 0.000 description 1
- ZLNQQNXFFQJAID-UHFFFAOYSA-L magnesium carbonate Chemical compound [Mg+2].[O-]C([O-])=O ZLNQQNXFFQJAID-UHFFFAOYSA-L 0.000 description 1
- 239000001095 magnesium carbonate Substances 0.000 description 1
- 229910000021 magnesium carbonate Inorganic materials 0.000 description 1
- VTHJTEIRLNZDEV-UHFFFAOYSA-L magnesium dihydroxide Chemical compound [OH-].[OH-].[Mg+2] VTHJTEIRLNZDEV-UHFFFAOYSA-L 0.000 description 1
- 239000000347 magnesium hydroxide Substances 0.000 description 1
- 229910001862 magnesium hydroxide Inorganic materials 0.000 description 1
- HCWCAKKEBCNQJP-UHFFFAOYSA-N magnesium orthosilicate Chemical compound [Mg+2].[Mg+2].[O-][Si]([O-])([O-])[O-] HCWCAKKEBCNQJP-UHFFFAOYSA-N 0.000 description 1
- 239000000395 magnesium oxide Substances 0.000 description 1
- CPLXHLVBOLITMK-UHFFFAOYSA-N magnesium oxide Inorganic materials [Mg]=O CPLXHLVBOLITMK-UHFFFAOYSA-N 0.000 description 1
- 239000000391 magnesium silicate Substances 0.000 description 1
- 229910052919 magnesium silicate Inorganic materials 0.000 description 1
- 235000019792 magnesium silicate Nutrition 0.000 description 1
- 229910052943 magnesium sulfate Inorganic materials 0.000 description 1
- 235000019341 magnesium sulphate Nutrition 0.000 description 1
- AXZKOIWUVFPNLO-UHFFFAOYSA-N magnesium;oxygen(2-) Chemical compound [O-2].[Mg+2] AXZKOIWUVFPNLO-UHFFFAOYSA-N 0.000 description 1
- 150000001247 metal acetylides Chemical class 0.000 description 1
- 229910000000 metal hydroxide Inorganic materials 0.000 description 1
- 150000004692 metal hydroxides Chemical class 0.000 description 1
- 229910044991 metal oxide Inorganic materials 0.000 description 1
- 150000004706 metal oxides Chemical class 0.000 description 1
- 229910052976 metal sulfide Inorganic materials 0.000 description 1
- 230000007935 neutral effect Effects 0.000 description 1
- 229910017604 nitric acid Inorganic materials 0.000 description 1
- 150000004767 nitrides Chemical class 0.000 description 1
- 150000002825 nitriles Chemical class 0.000 description 1
- 229910052757 nitrogen Inorganic materials 0.000 description 1
- 229920001778 nylon Polymers 0.000 description 1
- 239000001301 oxygen Substances 0.000 description 1
- 229910052760 oxygen Inorganic materials 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
- 235000021317 phosphate Nutrition 0.000 description 1
- 150000003013 phosphoric acid derivatives Chemical class 0.000 description 1
- 229920002492 poly(sulfone) Polymers 0.000 description 1
- 229920002647 polyamide Polymers 0.000 description 1
- 229920002312 polyamide-imide Polymers 0.000 description 1
- 229920001230 polyarylate Polymers 0.000 description 1
- 229920001707 polybutylene terephthalate Polymers 0.000 description 1
- 229920000515 polycarbonate Polymers 0.000 description 1
- 239000004417 polycarbonate Substances 0.000 description 1
- 229920000570 polyether Polymers 0.000 description 1
- 229920006393 polyether sulfone Polymers 0.000 description 1
- 229920002530 polyetherether ketone Polymers 0.000 description 1
- 229920001601 polyetherimide Polymers 0.000 description 1
- 239000005020 polyethylene terephthalate Substances 0.000 description 1
- 229920000139 polyethylene terephthalate Polymers 0.000 description 1
- 229920001721 polyimide Polymers 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 239000002861 polymer material Substances 0.000 description 1
- 229920006324 polyoxymethylene Polymers 0.000 description 1
- 229920001955 polyphenylene ether Polymers 0.000 description 1
- 229920000069 polyphenylene sulfide Polymers 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 229920002223 polystyrene Polymers 0.000 description 1
- 229920001343 polytetrafluoroethylene Polymers 0.000 description 1
- 239000004810 polytetrafluoroethylene Substances 0.000 description 1
- 238000007781 pre-processing Methods 0.000 description 1
- 239000002243 precursor Substances 0.000 description 1
- BDERNNFJNOPAEC-UHFFFAOYSA-N propan-1-ol Chemical compound CCCO BDERNNFJNOPAEC-UHFFFAOYSA-N 0.000 description 1
- 239000010979 ruby Substances 0.000 description 1
- 229910001750 ruby Inorganic materials 0.000 description 1
- 229910052594 sapphire Inorganic materials 0.000 description 1
- 239000010980 sapphire Substances 0.000 description 1
- 239000004065 semiconductor Substances 0.000 description 1
- 150000004760 silicates Chemical class 0.000 description 1
- HBMJWWWQQXIZIP-UHFFFAOYSA-N silicon carbide Chemical compound [Si+]#[C-] HBMJWWWQQXIZIP-UHFFFAOYSA-N 0.000 description 1
- 229910010271 silicon carbide Inorganic materials 0.000 description 1
- 239000000377 silicon dioxide Substances 0.000 description 1
- HQVNEWCFYHHQES-UHFFFAOYSA-N silicon nitride Chemical compound N12[Si]34N5[Si]62N3[Si]51N64 HQVNEWCFYHHQES-UHFFFAOYSA-N 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
- 150000003462 sulfoxides Chemical class 0.000 description 1
- 150000003467 sulfuric acid derivatives Chemical class 0.000 description 1
- 125000005207 tetraalkylammonium group Chemical group 0.000 description 1
- MCZDHTKJGDCTAE-UHFFFAOYSA-M tetrabutylazanium;acetate Chemical compound CC([O-])=O.CCCC[N+](CCCC)(CCCC)CCCC MCZDHTKJGDCTAE-UHFFFAOYSA-M 0.000 description 1
- 229920001187 thermosetting polymer Polymers 0.000 description 1
- XOLBLPGZBRYERU-UHFFFAOYSA-N tin dioxide Chemical compound O=[Sn]=O XOLBLPGZBRYERU-UHFFFAOYSA-N 0.000 description 1
- 229910001887 tin oxide Inorganic materials 0.000 description 1
- OGIDPMRJRNCKJF-UHFFFAOYSA-N titanium oxide Inorganic materials [Ti]=O OGIDPMRJRNCKJF-UHFFFAOYSA-N 0.000 description 1
- QORWJWZARLRLPR-UHFFFAOYSA-H tricalcium bis(phosphate) Chemical compound [Ca+2].[Ca+2].[Ca+2].[O-]P([O-])([O-])=O.[O-]P([O-])([O-])=O QORWJWZARLRLPR-UHFFFAOYSA-H 0.000 description 1
- NFMWFGXCDDYTEG-UHFFFAOYSA-N trimagnesium;diborate Chemical compound [Mg+2].[Mg+2].[Mg+2].[O-]B([O-])[O-].[O-]B([O-])[O-] NFMWFGXCDDYTEG-UHFFFAOYSA-N 0.000 description 1
- MTPVUVINMAGMJL-UHFFFAOYSA-N trimethyl(1,1,2,2,2-pentafluoroethyl)silane Chemical compound C[Si](C)(C)C(F)(F)C(F)(F)F MTPVUVINMAGMJL-UHFFFAOYSA-N 0.000 description 1
- 239000008096 xylene Substances 0.000 description 1
- 239000011787 zinc oxide Substances 0.000 description 1
- 229910052984 zinc sulfide Inorganic materials 0.000 description 1
- DRDVZXDWVBGGMH-UHFFFAOYSA-N zinc;sulfide Chemical compound [S-2].[Zn+2] DRDVZXDWVBGGMH-UHFFFAOYSA-N 0.000 description 1
- 229910052845 zircon Inorganic materials 0.000 description 1
- GFQYVLUOOAAOGM-UHFFFAOYSA-N zirconium(iv) silicate Chemical compound [Zr+4].[O-][Si]([O-])([O-])[O-] GFQYVLUOOAAOGM-UHFFFAOYSA-N 0.000 description 1
Images






Abstract
【課題】寸法精度に優れた三次元造形物を提供すること。
【解決手段】本発明の三次元造形物の製造方法は、実体部形成用組成物およびサポート部形成用組成物を用いて層の形成を繰り返し行うことにより、三次元造形物を製造する方法であって、前記サポート部形成用組成物を吐出して第1のパターンを形成する第1のパターン形成工程と、前記実体部形成用組成物を吐出して第2のパターンを形成する第2のパターン形成工程とを有し、前記第1のパターン形成工程では、第1の走査方向に沿って、前記サポート部形成用組成物を吐出して第1の線状部分を形成し、前記第2のパターン形成工程は、前記第1の走査方向と交差する第2の走査方向に沿って、前記実体部形成用組成物を吐出して第2の線状部分を形成し、当該第2の線状部分の端部を前記第1の線状部分の側面部に接触させることにより行う。
【選択図】なし
【解決手段】本発明の三次元造形物の製造方法は、実体部形成用組成物およびサポート部形成用組成物を用いて層の形成を繰り返し行うことにより、三次元造形物を製造する方法であって、前記サポート部形成用組成物を吐出して第1のパターンを形成する第1のパターン形成工程と、前記実体部形成用組成物を吐出して第2のパターンを形成する第2のパターン形成工程とを有し、前記第1のパターン形成工程では、第1の走査方向に沿って、前記サポート部形成用組成物を吐出して第1の線状部分を形成し、前記第2のパターン形成工程は、前記第1の走査方向と交差する第2の走査方向に沿って、前記実体部形成用組成物を吐出して第2の線状部分を形成し、当該第2の線状部分の端部を前記第1の線状部分の側面部に接触させることにより行う。
【選択図】なし
Description
本発明は、三次元造形物の製造方法、三次元造形物製造装置および三次元造形物に関する。
従来より、例えば、三次元CADソフト、三次元スキャナー等で生成した三次元物体のモデルデータを基にして、三次元造形物を形成する方法が知られている。
三次元造形物を形成する方法として、積層法(三次元造形法)が知られている。積層法では、一般的に、三次元物体のモデルデータを多数の二次元断面層データ(スライスデータ)に分割した後、各二次元断面層データに対応する断面部材を順次造形しつつ、断面部材を順次積層することによって三次元造形物を形成する。
積層法は、造形しようとする三次元造形物のモデルデータさえあれば、直ちに形成することが可能であり、造形に先立って金型を作成するなどの必要がないので、迅速にしかも安価に三次元造形物を形成することが可能である。また、薄い板状の断面部材を一層ずつ積層して形成するので、例えば内部構造を有する複雑な物体であっても、複数の部品に分けることなく一体の造形物として形成することが可能である。
このような積層法として、三次元造形物の実体部の形成に用いる組成物(実体部形成用組成物)とともに、三次元造形物の実体部となるべき部位を支持するサポート部(サポート材)形成用の組成物(サポート部形成用組成物)を用いて、三次元造形物を製造する技術が知られている(例えば、特許文献1参照)。
このような技術によれば、上層(第n+1層)に形成される実体部が、下層(第n層)に形成される実体部と重なり合わない部位を有する場合であっても造形が可能であり、製造することのできる三次元造形物の形状の範囲を広げることができる。
しかしながら、上記のような技術では、三次元造形物の寸法精度を十分に優れたものとすることができないという問題があった。
本発明の目的は、寸法精度に優れた三次元造形物を製造することができる三次元造形物の製造方法、三次元造形物製造装置を提供すること、また、寸法精度に優れた三次元造形物を提供することにある。
このような目的は、下記の本発明により達成される。
本発明の三次元造形物の製造方法は、三次元造形物の実体部の形成に用いる実体部形成用組成物、および、前記実体部となるべき部位を支持するサポート部の形成に用いるサポート部形成用組成物を用いて層の形成を繰り返し行うことにより、三次元造形物を製造する三次元造形物の製造方法であって、
前記サポート部形成用組成物を吐出して第1のパターンを形成する第1のパターン形成工程と、
前記実体部形成用組成物を吐出して第2のパターンを形成する第2のパターン形成工程とを有し、
前記第1のパターン形成工程は、前記第1のパターンの少なくとも一部において、前記層の面内方向である第1の走査方向に沿って、前記サポート部形成用組成物を吐出して第1の線状部分を形成することにより行うものであり、
前記第2のパターン形成工程は、前記層の面内方向で、かつ、前記第1の走査方向と交差する第2の走査方向に沿って、前記実体部形成用組成物を吐出して第2の線状部分を形成し、当該第2の線状部分の端部を前記第1の線状部分の側面部に接触させることにより行うものであることを特徴とする。
本発明の三次元造形物の製造方法は、三次元造形物の実体部の形成に用いる実体部形成用組成物、および、前記実体部となるべき部位を支持するサポート部の形成に用いるサポート部形成用組成物を用いて層の形成を繰り返し行うことにより、三次元造形物を製造する三次元造形物の製造方法であって、
前記サポート部形成用組成物を吐出して第1のパターンを形成する第1のパターン形成工程と、
前記実体部形成用組成物を吐出して第2のパターンを形成する第2のパターン形成工程とを有し、
前記第1のパターン形成工程は、前記第1のパターンの少なくとも一部において、前記層の面内方向である第1の走査方向に沿って、前記サポート部形成用組成物を吐出して第1の線状部分を形成することにより行うものであり、
前記第2のパターン形成工程は、前記層の面内方向で、かつ、前記第1の走査方向と交差する第2の走査方向に沿って、前記実体部形成用組成物を吐出して第2の線状部分を形成し、当該第2の線状部分の端部を前記第1の線状部分の側面部に接触させることにより行うものであることを特徴とする。
これにより、寸法精度に優れた三次元造形物を製造することができる三次元造形物の製造方法を提供することができる。
本発明の三次元造形物の製造方法では、前記第2のパターン形成工程において、前記第2の線状部分の側面部を、前記第1の線状部分の側面部に接触させることが好ましい。
これにより、最終的に得られる三次元造形物の寸法精度をより優れたものとすることができる。
本発明の三次元造形物の製造方法では、前記第1のパターンの形成を行っている前記層において、前記第1のパターンの形成が完了する前に、前記第2のパターン形成工程を開始することが好ましい。
これにより、三次元造形物の生産性をより優れたものとすることができる。
これにより、三次元造形物の生産性をより優れたものとすることができる。
本発明の三次元造形物の製造方法では、nを1以上の整数としたときに、第n番目の前記層において前記第2のパターン形成工程を行いつつ、第n+1番目の前記層において、前記第1のパターン形成工程を行うことが好ましい。
これにより、三次元造形物の生産性をより優れたものとすることができる。
これにより、三次元造形物の生産性をより優れたものとすることができる。
本発明の三次元造形物の製造方法では、前記第2の線状部分の端部に接触する前記第1の線状部分の長さが、当該第1の線状部分に接触する前記第2のパターンの幅よりも大きいものであることが好ましい。
これにより、第1の線状部分の側面部に接触する第2の線状部分の端部の形状をより好適に制御することができる。したがって、三次元造形物全体としての寸法精度のさらなる向上を図ることができる。
本発明の三次元造形物の製造方法では、前記実体部形成用組成物は、粒子を含むものであり、前記第1のパターン形成工程の後に、前記粒子同士を接合するための接合処理を施す接合工程を有していることが好ましい。
これにより、三次元造形物の機械的強度等を特に優れたものとすることができる。
これにより、三次元造形物の機械的強度等を特に優れたものとすることができる。
本発明の三次元造形物の製造方法では、前記接合処理は、前記層を複数備えた積層体に対して施すものであることが好ましい。
これにより、三次元造形物の生産性をより優れたものとすることができる。
これにより、三次元造形物の生産性をより優れたものとすることができる。
本発明の三次元造形物の製造方法では、前記第1のパターン形成工程および前記第2のパターン形成工程を含む層形成工程と、前記接合工程とを含む一連の工程を繰り返し行うことが好ましい。
これにより、粒子同士の接合のためのエネルギーを効率よく粒子に与えることができ、三次元造形物の機械的強度をより確実に優れたものとすることができる。また、三次元造形物の信頼性をより優れたものとすることができる。
本発明の三次元造形物の製造方法では、前記サポート部形成用組成物は、バインダーを含むものであり、
前記第2のパターン形成工程は、前記第1のパターン中に前記バインダーが含まれる状態で行うものであることが好ましい。
前記第2のパターン形成工程は、前記第1のパターン中に前記バインダーが含まれる状態で行うものであることが好ましい。
これにより、実体部形成用組成物の構成成分が第1のパターン中に不本意に浸透してしまうことをより効果的に防止することができ、三次元造形物の寸法精度をより優れたものとすることができる。
本発明の三次元造形物の製造方法では、前記実体部形成用組成物および前記サポート部形成用組成物を、それぞれ、ディスペンサーを用いて吐出することが好ましい。
これにより、最終的に得られる三次元造形物の寸法精度をより優れたものとすることができる。また、高粘度のサポート部形成用組成物、実体部形成用組成物を用いることで、厚みが比較的大きい層を容易に形成することができ、三次元造形物の生産性をより優れたものとすることができる。
本発明の三次元造形物製造装置は、層の形成を繰り返し行うことにより、三次元造形物を製造する三次元造形物製造装置であって、
三次元造形物の実体部となるべき部位を支持するサポート部の形成に用いるサポート部形成用組成物を吐出するサポート部形成用組成物吐出ノズルと、
前記実体部の形成に用いる実体部形成用組成物を吐出する実体部形成用組成物吐出ノズルと、
前記サポート部形成用組成物吐出ノズルおよび前記実体部形成用組成物吐出ノズルの駆動、前記サポート部形成用組成物吐出ノズルによる前記サポート部形成用組成物の吐出、ならびに、前記実体部形成用組成物吐出ノズルによる前記実体部形成用組成物の吐出を制御する制御手段とを備え、
前記制御手段は、前記サポート部形成用組成物吐出ノズルを前記層の面内方向である第1の走査方向に走査させるとともに、前記実体部形成用組成物吐出ノズルを前記層の面内方向で、かつ、前記第1の走査方向に交差する方向である第2の走査方向に走査させるように制御することができるものであることを特徴とする。
三次元造形物の実体部となるべき部位を支持するサポート部の形成に用いるサポート部形成用組成物を吐出するサポート部形成用組成物吐出ノズルと、
前記実体部の形成に用いる実体部形成用組成物を吐出する実体部形成用組成物吐出ノズルと、
前記サポート部形成用組成物吐出ノズルおよび前記実体部形成用組成物吐出ノズルの駆動、前記サポート部形成用組成物吐出ノズルによる前記サポート部形成用組成物の吐出、ならびに、前記実体部形成用組成物吐出ノズルによる前記実体部形成用組成物の吐出を制御する制御手段とを備え、
前記制御手段は、前記サポート部形成用組成物吐出ノズルを前記層の面内方向である第1の走査方向に走査させるとともに、前記実体部形成用組成物吐出ノズルを前記層の面内方向で、かつ、前記第1の走査方向に交差する方向である第2の走査方向に走査させるように制御することができるものであることを特徴とする。
これにより、寸法精度に優れた三次元造形物を製造することができる三次元造形物製造装置を提供することができる。
本発明の三次元造形物は、本発明の三次元造形物製造装置を用いて製造されたものであることを特徴とする。
これにより、寸法精度に優れた三次元造形物を提供することができる。
これにより、寸法精度に優れた三次元造形物を提供することができる。
以下、添付する図面を参照しつつ、好適な実施形態について詳細な説明をする。
《三次元造形物の製造方法》
まず、本発明の三次元造形物の製造方法について説明する。
《三次元造形物の製造方法》
まず、本発明の三次元造形物の製造方法について説明する。
[第1実施形態]
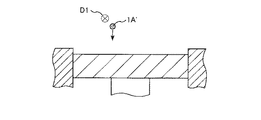
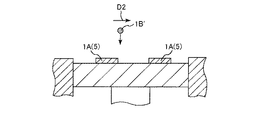
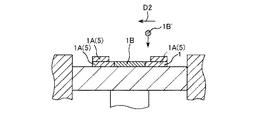
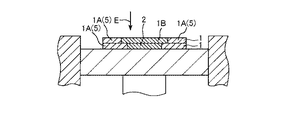
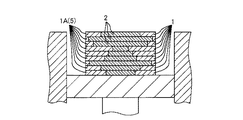
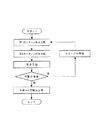
図1〜図8は、本発明の第1実施形態の三次元造形物の製造方法の工程を模式的に示す縦断面図である。図9は、第1のパターンと第2のパターンとの位置関係の一例を説明するための模式的な平面図である。図10、図11は、第1のパターンと第2のパターンとの位置関係の他の例を説明するための模式的な平面図である。図12は、本発明の第1実施形態の三次元造形物の製造方法を示すフローチャートである。
図1〜図8は、本発明の第1実施形態の三次元造形物の製造方法の工程を模式的に示す縦断面図である。図9は、第1のパターンと第2のパターンとの位置関係の一例を説明するための模式的な平面図である。図10、図11は、第1のパターンと第2のパターンとの位置関係の他の例を説明するための模式的な平面図である。図12は、本発明の第1実施形態の三次元造形物の製造方法を示すフローチャートである。
本実施形態の三次元造形物10の製造方法は、三次元造形物10の実体部2の形成に用いる実体部形成用組成物1B’、および、実体部2となるべき部位を支持するサポート部(支持部、サポート材)5の形成に用いるサポート部形成用組成物1A’を用いて層1の形成を繰り返し行うことにより、三次元造形物10を製造する方法である。
そして、サポート部形成用組成物1A’を吐出して第1のパターン1Aを形成する第1のパターン形成工程と、実体部形成用組成物1B’を吐出して第2のパターン1Bを形成する第2のパターン形成工程とを有している。
以下、各工程について詳細に説明する。
≪第1のパターン形成工程≫
≪第1のパターン形成工程≫
第1のパターン形成工程では、サポート部形成用組成物1A’を吐出し、線状部分(第1の線状部分)11Aを形成し、複数の線状部分11Aの集合体としての第1のパターン1Aを形成する。そして、第1のパターン1Aの少なくとも一部において、層1の面内方向である第1の走査方向D1(本実施形態では、図1、図3での紙面の法線方向、図9〜図11での上下方向)に沿って、サポート部形成用組成物1A’を吐出して、第1の線状部分11Aを形成する。
このように、サポート部形成用組成物1A’を吐出して第1のパターン1Aを形成することより、微細な形状、複雑な形状を有するパターンであっても好適に形成することができる。
サポート部形成用組成物1A’の吐出方法は、特に限定されず、例えば、インクジェット装置等を用いて行うこともできるが、ディスペンサーを用いて行うのが好ましい。
このように、ディスペンサーを用いてサポート部形成用組成物1A’の吐出を行うことにより、高粘度のサポート部形成用組成物1A’であっても好適に供給(吐出)することができ、サポート部形成用組成物1A’が目的の部位に接触した後の当該サポート部形成用組成物1A’のダレ等をより効果的に防止することができる。その結果、最終的に得られる三次元造形物10の寸法精度をより優れたものとすることができる。また、高粘度のサポート部形成用組成物1A’を用いることにより、厚みが比較的大きい層1を容易に形成することができ、三次元造形物10の生産性をより優れたものとすることができる。吐出するサポート部形成用組成物の形態としては、連続体状で吐出することにより線状部分(第1の線状部分)11Aを形成しても良いし、複数の液滴として吐出して目的の部位に配置することにより線状部分(第1の線状部分)11Aを形成しても良い。
サポート部形成用組成物1A’は、例えば、ペースト状のものであってもよい。
サポート部形成用組成物1A’は、例えば、ペースト状のものであってもよい。
本工程におけるサポート部形成用組成物1A’の粘度は、100mPa・s以上1000000mPa・s以下であるのが好ましく、500mPa・s以上100000mPa・s以下であるのがより好ましく、1000mPa・s以上20000mPa・s以下であるのがさらに好ましい。
これにより、例えば、サポート部形成用組成物1A’の吐出安定性をより優れたものとすることができるとともに、適度な厚みを有する層1の形成に好適であり、三次元造形物10の生産性をより優れたものとすることができる。また、被着体に接触したサポート部形成用組成物1A’が過剰に濡れ広がることがより効果的に防止され、最終的に得られる三次元造形物10の寸法精度をより優れたものとすることができる。
なお、本明細書中において、粘度とは、特に条件の指定がない限り、せん断速度:10[s−1]という条件で、レオメーターを用いて測定される値をいう。
本工程では、サポート部形成用組成物1A’を、複数の液滴として吐出するのが好ましい。
これにより、例えば、微細な構造を有する三次元造形物10の製造にもより好適に対応することができ、三次元造形物10の寸法精度をより優れたものとすることができる。
本工程でサポート部形成用組成物1A’を複数の液滴として吐出する場合、吐出される液滴の1滴あたりの体積は、1pL以上500pL以下であるのが好ましく、2pL以上300pL以下であるのがより好ましい。
これにより、例えば、微細な構造を有する三次元造形物10の製造にもより好適に対応することができ、三次元造形物10の寸法精度をより優れたものとすることができるとともに、三次元造形物10の生産性をより優れたものとすることができる。
三次元造形物10の製造においては、サポート部形成用組成物1A’として、複数種の組成物を用いてもよい。
なお、サポート部形成用組成物1A’については、後に詳述する。
なお、サポート部形成用組成物1A’については、後に詳述する。
≪第2のパターン形成工程≫
第2のパターン形成工程では、実体部形成用組成物1B’を吐出し、第2のパターン1Bを形成する。特に、本実施形態では、第1のパターン1Aで取り囲まれた領域に実体部形成用組成物1B’を吐出し、第2のパターン1Bの周囲全体が、第1のパターン1Aと接触するようにする。
第2のパターン形成工程では、実体部形成用組成物1B’を吐出し、第2のパターン1Bを形成する。特に、本実施形態では、第1のパターン1Aで取り囲まれた領域に実体部形成用組成物1B’を吐出し、第2のパターン1Bの周囲全体が、第1のパターン1Aと接触するようにする。
また、第2のパターン形成工程では、層1の面内方向で、かつ、第1の走査方向D1と交差する第2の走査方向D2(本実施形態では、図2、図4での左右方向、図9〜図11での左右方向)に沿って、実体部形成用組成物1B’を吐出し、線状部分(第2の線状部分)11Bを形成し、複数の線状部分11Bの集合体としての第2のパターン1Bを形成する。そして、第2の線状部分11Bの端部111Bを、第1のパターン1Aを構成する第1の線状部分11Aの側面部112Aに接触させる。
これにより、以下のような効果が得られる。
これにより、以下のような効果が得られる。
すなわち、組成物を吐出してパターンを形成する場合、様々な形状に好適に対応することができるという利点がある一方で、線状のパターンの端部付近では、組成物が不本意に拡散してしまったり、吐出部からの液切れの問題等で過剰の組成物が存在しまったりすることにより、形状を十分に制御できないという問題があった。
これに対し、本実施形態では、先に形成された線状のパターン(サポート部形成用組成物1A’により形成された線状部分11A)の中でも特に形状が安定している側面部112Aに、実体部形成用組成物1B’による線状部分11Bの端部111Bを接触させることにより、実体部形成用組成物1B’を用いて形成される第2のパターン1Bの不本意な変形(特に、線状部分11Bの端部111B付近での変形)を効果的に防止することができる。その結果、最終的に得られる三次元造形物10は寸法精度に優れたものとなる。
線状部分11Bの一方の端部111Bのみで、線状部分11Aの側面部112Aに接触していてもよいが、本実施形態では、両方の端部111Bで、線状部分11Aの側面部112Aに接触している。
これにより、上記のような効果がより顕著に発揮され、最終的に得られる三次元造形物10の寸法精度は、より優れたものとなる。
また、第1の走査方向D1と第2の走査方向D2とは、交差するものであればよいが、第1の走査方向D1と第2の走査方向D2とのなす角は、45°以上90°以下であるのが好ましく、55°以上90°以下であるのがより好ましい。
これにより前述した効果がより顕著に発揮され、三次元造形物10の寸法精度をより優れたものとすることができる。
また、第2のパターン形成工程においては、第2のパターン1Bを構成する線状部分11Bの側面部112Bを、第1のパターン1Aを構成する線状部分11Aの側面部112Aに接触させるようにして実体部形成用組成物1B’を付与するのが好ましい(図9、図10、図11参照)。
このように、線状部分11Aの側面部112Aも、第2のパターン1Bのうち比較的高い精度で形成されている線状部分11Bの側面部112Bと接触させることにより、第2のパターン1Bをより高い精度で形成することができ、最終的に得られる三次元造形物10の寸法精度をより優れたものとすることができる。
図9に示す構成では、第2のパターン1Bを構成する線状部分11Bの側面部112Bに接触する第1のパターン1Aの線状部分11Aの長さが、当該線状部分(第2の線状部分)11Aに接触する線状部分(第2の線状部分)11Bの長さよりも長いものである。
これにより、側面部112Aに接触する側面部112Bの形状をより好適に制御することができる。そして、任意の層1中に含まれる第2のパターン1B全体の縁部に占める側面部112Bに対応する部分の割合は、一般に大きいものである。したがって、このような部位の形状を好適に制御することにより、三次元造形物10全体としての寸法精度を向上させる上で有利である。
また、図10に示す構成では、第2のパターン1Bを構成する線状部分11Bの端部111Bに接触する第1のパターン1Aの線状部分11Aの長さLが、当該線状部分11Aに接触する第2のパターン1Bの幅W(線状部分11Bの長手方向に直交する方向の幅)よりも大きいものである。
これにより、側面部112Aに接触する端部111Bの形状をより好適に制御することができる。そして、前述したように、線状部分11B(線状パターン)の端部111B付近での形状の制御は、三次元造形物10全体の寸法精度に大きな影響を与えるものであるため、上記のような構成により、三次元造形物10全体としての寸法精度のさらなる向上を図ることができる。
また、図11に示す構成では、第1のパターン1Aを構成する走査方向の異なる2種類の線状部分11Aの接触部が、第2のパターン1Bの角部の二等分線B上に位置するように、パターン形成されている。
これにより、層1内での膜厚の均一性をより高いものとすることができる。その結果、三次元造形物10の寸法精度をより優れたものとすることができる。
実体部形成用組成物1B’の吐出方法は、特に限定されず、例えば、インクジェット装置等を用いて行うこともできるが、ディスペンサーを用いて行うのが好ましい。
このように、ディスペンサーを用いて実体部形成用組成物1B’の吐出を行うことにより、高粘度の実体部形成用組成物1B’であっても好適に供給(吐出)することができ、実体部形成用組成物1B’が目的の部位に接触した後の当該実体部形成用組成物1B’のダレ等をより効果的に防止することができる。その結果、最終的に得られる三次元造形物10の寸法精度をより優れたものとすることができる。また、高粘度の実体部形成用組成物1B’を用いることにより、厚みが比較的大きい層1を容易に形成することができ、三次元造形物10の生産性をより優れたものとすることができる。吐出する実体部形成用組成物1B’の形態としては、連続体状で吐出しても良いし、複数の液滴として吐出して目的の部位に配置することにより形成しても良い。
実体部形成用組成物1B’は、三次元造形物10の実体部2の形成に用いることができるものであれば、いかなるものであってもよいが、複数個の粒子を含むものであるのが好ましい。
これにより、三次元造形物10の構成材料の選択の幅を広いものとすることができ、所望の物性、質感等を有する三次元造形物10を好適に得ることができる。例えば、溶媒に溶解した材料を用いて三次元造形物を製造する場合、使用することのできる材料に制限があるが、粒子を含む実体部形成用組成物1B’を用いることによりこのような制限を解消することができる。
また、実体部形成用組成物1B’は、粒子に加え、さらに、層1(第2のパターン1B)中において粒子同士を仮結合する機能を有するバインダーを含むものであってもよい。
これにより、実体部形成用組成物1B’を用いて形成された第2のパターン1Bの不本意な変形をより効果的に防止することができる。その結果、三次元造形物10の寸法精度をより優れたものとすることができる。また、三次元造形物10中における空隙率(空孔率)、三次元造形物10の密度等の調整を好適に行うことができる。
以下、実体部形成用組成物1B’が複数個の粒子と、バインダーとを含むものである場合について中心的に説明する。
サポート部形成用組成物1A’がバインダーを含むものである場合、第2のパターン形成工程は、第1のパターン1A中にバインダーが含まれる状態で行うものであるのが好ましい。
これにより、実体部形成用組成物1B’の構成成分が第1のパターン1A中に不本意に浸透してしまうことをより効果的に防止することができ、三次元造形物10の寸法精度をより優れたものとすることができる。
実体部形成用組成物1B’は、例えば、ペースト状のものであってもよい。
本工程における実体部形成用組成物1B’の粘度は、100mPa・s以上1000000mPa・s以下であるのが好ましく、500mPa・s以上100000mPa・s以下であるのがより好ましく、1000mPa・s以上20000mPa・s以下であるのがさらに好ましい。
本工程における実体部形成用組成物1B’の粘度は、100mPa・s以上1000000mPa・s以下であるのが好ましく、500mPa・s以上100000mPa・s以下であるのがより好ましく、1000mPa・s以上20000mPa・s以下であるのがさらに好ましい。
これにより、例えば、実体部形成用組成物1B’の吐出安定性をより優れたものとすることができるとともに、適度な厚みを有する層1の形成に好適であり、三次元造形物10の生産性をより優れたものとすることができる。また、被着体に接触した実体部形成用組成物1B’が過剰に濡れ広がることがより効果的に防止され、最終的に得られる三次元造形物10の寸法精度をより優れたものとすることができる。
本工程では、実体部形成用組成物1B’を、複数の液滴として吐出するのが好ましい。
これにより、例えば、微細な構造を有する三次元造形物10の製造にもより好適に対応することができ、三次元造形物10の寸法精度をより優れたものとすることができる。
これにより、例えば、微細な構造を有する三次元造形物10の製造にもより好適に対応することができ、三次元造形物10の寸法精度をより優れたものとすることができる。
本工程で実体部形成用組成物1B’を複数の液滴として吐出する場合、吐出される液滴の1滴あたりの体積は、1pL以上500pL以下であるのが好ましく、2pL以上300pL以下であるのがより好ましい。
これにより、例えば、微細な構造を有する三次元造形物10の製造にもより好適に対応することができ、三次元造形物10の寸法精度をより優れたものとすることができるとともに、三次元造形物10の生産性をより優れたものとすることができる。
三次元造形物10の製造においては、実体部形成用組成物1B’として、複数種の組成物を用いてもよい。
これにより、例えば、三次元造形物10の各部位に求められる特性に応じて、材料を組み合わせることができ、三次元造形物10全体としての特性(外観、機能性(例えば、弾性、靱性、耐熱性、耐腐食性等)等を含む)をより優れたものとすることができる。
なお、実体部形成用組成物1B’については、後に詳述する。
なお、実体部形成用組成物1B’については、後に詳述する。
上記のような第1のパターン形成工程、第2のパターン形成工程を行うことにより、第1のパターン1A、第2のパターン1Bを有する層1が形成される。言い換えると、層形成工程は、第1のパターン形成工程および第2のパターン形成工程を含むものである。
サポート部形成用組成物1A’、実体部形成用組成物1B’を用いて形成される各層1の厚みは、特に限定されないが、10μm以上500μm以下であるのが好ましく、20μm以上250μm以下であるのがより好ましい。
これにより、三次元造形物10の生産性を優れたものとしつつ、三次元造形物10の寸法精度をより優れたものとすることができる。
三次元造形物10の製造においては、所定回数だけ層形成工程を行い、複数の層1が積層された積層体50を得る。
すなわち、すでに形成された層1上に新たな層1を形成すべきか否かを判断し、形成すべき層1がある場合には新たな層1を形成し、形成すべき層1がない場合には積層体50に対して後に詳述する工程を行う。
≪脱脂工程≫
本実施形態では、上記のようにして層形成工程(第1のパターン形成工程、第2のパターン形成工程)を繰り返し行うことにより得られた積層体50に対して、脱脂処理を施す脱脂工程を有している。これにより、脱脂体70が得られる。このような脱脂体70を得ることにより、後の焼結工程(接合工程)をより好適に行うことができる。
本実施形態では、上記のようにして層形成工程(第1のパターン形成工程、第2のパターン形成工程)を繰り返し行うことにより得られた積層体50に対して、脱脂処理を施す脱脂工程を有している。これにより、脱脂体70が得られる。このような脱脂体70を得ることにより、後の焼結工程(接合工程)をより好適に行うことができる。
なお、本明細書において、脱脂体とは、所定の形状に成形された成形体(積層体50)に対し、バインダーを除去するための処理(脱脂処理)を施すことにより得られた物のことをいう。脱脂処理では、成形体(積層体50)中に含まれるバインダーのうちの少なくとも一部を除去すればよく、脱脂体には、バインダーの一部が残存していてもよい。
脱脂処理は、積層体50中に含まれるバインダーを除去する方法であればいかなる方法で行ってもよいが、酸素、硝酸ガス等の酸化性雰囲気の他、非酸化性雰囲気中、例えば真空または減圧状態下(例えば1.33×10⁻⁴Pa以上13.3Pa以下)、または、窒素ガス、アルゴンガス等のガス中で、熱処理を行うことによりなされる。
また、脱脂工程(熱処理)における処理温度は、特に限定されないが、100℃以上750℃以下であるのが好ましく、150℃以上700℃以下であるのがより好ましい。
これにより、脱脂工程における積層体50、脱脂体70の不本意な変形をより確実に防止することができ、脱脂処理をより効率よく進行させることができる。その結果、より優れた寸法精度の三次元造形物10をより優れた生産性で製造することができる。
また、脱脂工程(熱処理)における処理時間(熱処理時間)は、0.5時間以上20時間以下であるのが好ましく、1時間以上10時間以下であるのがより好ましい。
これにより、三次元造形物10の生産性をより優れたものとすることができる。また、脱脂体70におけるバインダーの残存率を十分に低いものとすることができ、最終的に得られる三次元造形物10の信頼性をより優れたものとすることができる。
また、このような熱処理による脱脂は、種々の目的(例えば、脱脂時間の短縮等の目的)で、複数の工程(段階)に分けて行ってもよい。この場合、例えば、前半を低温で、後半を高温で脱脂するような方法や、低温と高温を繰り返し行う方法等が挙げられる。
≪サポート部除去工程≫
そして、脱脂工程を行った後に、サポート部5を除去する。これにより、脱脂体70が取り出される。
そして、脱脂工程を行った後に、サポート部5を除去する。これにより、脱脂体70が取り出される。
本工程の具体的な方法としては、例えば、刷毛等でサポート部5を払い除ける方法、サポート部5を吸引により除去する方法、空気等の気体を吹き付ける方法、水等の液体を付与する方法(例えば、液体中に前記のようにして得られたサポート部5と脱脂体70との複合物を浸漬する方法、液体を吹き付ける方法等)、超音波振動等の振動を付与する方法等が挙げられる。また、これらから選択される2種以上の方法を組み合わせて行うことができる。
また、サポート部5は、例えば、サポート部5の少なくとも一部を溶解する液体を用いることにより除去されるものであってもよいし、化学反応により分解されることにより除去されるものであってもよい。
≪焼結工程(接合工程)≫
本実施形態では、脱脂工程で得られた脱脂体中に含まれる粒子を接合するための接合処理を施す接合工程としての焼結工程を有している。言い換えると、本実施形態では、実体部形成用組成物1B’は、粒子を含むものであり、第1のパターン形成工程の後に、粒子同士を接合するための接合処理を施す接合工程を有している。
本実施形態では、脱脂工程で得られた脱脂体中に含まれる粒子を接合するための接合処理を施す接合工程としての焼結工程を有している。言い換えると、本実施形態では、実体部形成用組成物1B’は、粒子を含むものであり、第1のパターン形成工程の後に、粒子同士を接合するための接合処理を施す接合工程を有している。
これにより、脱脂体70中に含まれる粒子同士が接合(焼結)されて接合部(実体部)2が形成され、焼結体としての三次元造形物10が得られる。
このように接合部2が形成されることにより、三次元造形物10は、粒子が強固に接合して構成されたものとなり、三次元造形物10の機械的強度等を特に優れたものとすることができる。
特に、本実施形態では、接合処理は、層1を複数備えた積層体(脱脂体70)に対して施すものである。
これにより、三次元造形物10の生産性をより優れたものとすることができる。
これにより、三次元造形物10の生産性をより優れたものとすることができる。
焼結工程は、加熱処理により行う。
焼結工程での加熱は、脱脂体70を構成する粒子の構成材料の融点以上の温度で行うのが好ましい。
これにより、粒子の接合をより効率よく行うことができる。
焼結工程での加熱は、脱脂体70を構成する粒子の構成材料の融点以上の温度で行うのが好ましい。
これにより、粒子の接合をより効率よく行うことができる。
焼結工程での加熱処理は、通常、脱脂工程での加熱処理よりも高い温度で行う。
粒子の構成材料の融点をTm[℃]としたとき、焼結工程での加熱温度は、(Tm+1)℃以上(Tm+80)℃以下であるのが好ましく、(Tm+5)℃以上(Tm+60)℃以下であるのがより好ましい。
粒子の構成材料の融点をTm[℃]としたとき、焼結工程での加熱温度は、(Tm+1)℃以上(Tm+80)℃以下であるのが好ましく、(Tm+5)℃以上(Tm+60)℃以下であるのがより好ましい。
これにより、より短時間の加熱処理でより効率よく粒子の接合を行うことができるとともに、焼結工程における脱脂体70の不本意な変形をより効果的に防止することができ、三次元造形物10の寸法精度をより優れたものとすることができる。
なお、粒子が複数の成分を含むものである場合には、前記融点としては、最も含有率の高い成分の融点を採用することができる。
焼結工程での加熱時間は、特に限定されないが、30秒以上60分以下であるのが好ましく、1分以上30分以下であるのがより好ましい。
これにより、粒子同士の接合を十分に進行させつつ本工程における不本意な変形をより効果的に防止することができ、三次元造形物10の機械的強度、寸法精度をより高いレベルで両立することができるとともに、三次元造形物10の生産性をより優れたものとすることができる。
また、焼結処理時の雰囲気は、特に限定されないが、非酸化性雰囲気、例えば真空または減圧状態下(例えば1.33×10⁻⁴Pa以上133Pa以下)、または、窒素ガス、アルゴンガス等の不活性ガスとすることができる。
また、焼結工程は、2段階またはそれ以上に分けて行ってもよい。これにより、焼結の効率が向上し、より短い処理時間で焼結(焼成)を行うことができる。
また、焼結工程は、前述の脱脂工程と連続して行ってもよい。
これにより、脱脂工程は、焼結前工程を兼ねることができ、脱脂体70に予熱を与えて、脱脂体70をより確実に焼結させることができる。
これにより、脱脂工程は、焼結前工程を兼ねることができ、脱脂体70に予熱を与えて、脱脂体70をより確実に焼結させることができる。
また、このような焼結工程は、種々の目的(例えば、焼成時間の短縮等の目的)で、複数の工程(段階)に分けて行ってもよい。この場合、例えば、前半を低温で、後半を高温で焼成するような方法や、低温と高温を繰り返し行う方法等が挙げられる。
前述したような本発明の製造方法によれば、寸法精度に優れた三次元造形物を効率よく製造することができる。
前述したような三次元造形物の製造方法をフローチャートにまとめると、図12のようになる。
[第2実施形態]
次に、第2実施形態の三次元造形物の製造方法について説明する。
次に、第2実施形態の三次元造形物の製造方法について説明する。
図13〜図20は、本発明の第2実施形態の三次元造形物の製造方法の工程を模式的に示す縦断面図である。また、図21は、本発明の第2実施形態の三次元造形物の製造方法を示すフローチャートである。以下の説明では、前述した実施形態との相違点について中心的に説明し、同様の事項についての説明は省略する。
本実施形態の三次元造形物10の製造方法では、接合処理を各層1ごとに行う。すなわち、第1のパターン形成工程および第2のパターン形成工程を含む層形成工程と、接合工程とを含む一連の工程を繰り返し行う。
これにより、各層1ごとに接合部2を形成することができ、粒子同士の接合のためのエネルギーを効率よく粒子に与えることができる。その結果、三次元造形物10の機械的強度をより確実に優れたものとすることができる。また、層1中にバインダー等が不本意に残存することをより確実に防止することができ、三次元造形物10の信頼性をより優れたものとすることができる。また、本実施形態では、各層1ごとに接合処理を行うため、積層体に対する脱脂工程、焼結工程を省略することができる。
各層1に対する接合処理は、粒子を接合することができればいかなる方法で行ってもよいが、図示の構成では、レーザー光Eの照射により行うのが好ましい。
これにより、所望の部位に高い選択性で粒子の接合に用いるエネルギーを付与することができ、エネルギー効率や三次元造形物10の生産性の観点から有利である。また、所望の部位に高い選択性でエネルギーを付与することにより、好ましくない部位の不本意な変形をより効果的に防止することができ、最終的に得られる三次元造形物10の寸法精度をより高いものとすることができる。
また、レーザー光Eの照射により形成される接合部2は、一般に、粒子同士が強固に接合したものとなる。また、本工程で、レーザー光Eが照射されるパターン(特に、第2のパターン1B)よりも下側に、接合部2が形成された層1を有する場合には、一般に、当該下側の層1の接合部2と、新たに形成される接合部2とが、強固に接合したものとなる。このようなことから、最終的に得られる三次元造形物10の機械的強度をより優れたものとすることができる。
また、レーザー光Eを照射することにより、粒子の接合を行うとともに、粒子以外の不要な成分を効率よく除去することができる。例えば、バインダー、溶剤等を除去することができ、これらの成分が形成される接合部(実体部)2中に残存することを効果的に防止することができる。
接合の形態は、粒子の構成材料等により異なるが、例えば、融着、焼結、溶融固化等が挙げられる。
接合工程で用いることのできるレーザーとしては、例えば、ルビーレーザー、YAGレーザー、Nd:YAGレーザー、チタンサファイアレーザー、半導体レーザー等の固体レーザー;色素レーザー等の液体レーザー;中性原子レーザー(ヘリウムネオンレーザー等)、イオンレーザー(アルゴンイオンレーザー等)、分子レーザー(炭酸ガスレーザー、窒素レーザー等)、エキシマレーザー、金属蒸気レーザー(ヘリウムカドミニウムレーザー等)等のガスレーザー;自由電子レーザー;酸素−ヨウ素化学レーザー、フッ化水素レーザー等の化学レーザー;ファイバーレーザー等が挙げられる。
接合工程で照射されるレーザー光Eのビーム径は、0.5μm以上100μm以下であるのが好ましく、1μm以上15μm以下であるのがより好ましい。
これにより、三次元造形物10の寸法精度をより優れたものとしつつ、接合部2をより効率よく形成することができ、三次元造形物10の生産性をより優れたものとすることができる。
レーザーの出力は、特に限定されないが、50W以上100W以下であるのが好ましい。
これにより、装置の大型化を防止しつつ、効率よく接合部2を形成することができる。
これにより、装置の大型化を防止しつつ、効率よく接合部2を形成することができる。
また、サポート部形成用組成物1A’が粒子を含むものである場合、本工程において、当該粒子の接合も行ってもよい。
サポート部形成用組成物1A’を構成する粒子の接合は、例えば、実体部形成用組成物1B’を構成する粒子の接合の方法、条件として説明したのと同様の方法、条件(例えば、レーザー光Eの照射条件等)により行うことができる。
接合工程においてサポート部形成用組成物1A’を構成する粒子の接合を行う場合、当該粒子の接合は、実体部形成用組成物1B’を構成する粒子の接合と、サポート部形成用組成物1A’を構成する粒子の接合とは、同一の条件で行うものであってもよいし、異なる条件で行うものであってもよい。
接合工程においてサポート部形成用組成物1A’を構成する粒子の接合を行う場合、当該粒子の接合は、当該粒子同士の接合強度(例えば、焼結度)が、実体部形成用組成物1B’を構成する粒子同士の接合強度(例えば、焼結度)よりも小さくなるように行うものであってもよい。
これにより、サポート部5としての機能を効果的に発揮させつつ、後述するサポート部除去工程でのサポート部5の除去をより容易に行うことができる。
前述したような三次元造形物の製造方法をフローチャートにまとめると、図21のようになる。
[第3実施形態]
次に、第3実施形態の三次元造形物の製造方法について説明する。
次に、第3実施形態の三次元造形物の製造方法について説明する。
図22は、本発明の第3実施形態の三次元造形物の製造方法の工程(第1のパターン形成工程および第2のパターン形成工程)を模式的に示す平面図である。以下の説明では、前述した実施形態との相違点について中心的に説明し、同様の事項についての説明は省略する。
本実施形態の三次元造形物10の製造方法では、第1のパターンの形成を行っている層1において、第1のパターンの形成が完了する前に、第2のパターン形成工程を開始する。
このように、第1のパターンと第2のパターン形成工程とは、同時進行的に行ってもよい。
これにより、三次元造形物10の生産性をより優れたものとすることができる。
これにより、三次元造形物10の生産性をより優れたものとすることができる。
なお、図22中、矢印は、サポート部形成用組成物1A’および実体部形成用組成物1B’の吐出を行う際の走査方向を示す。
[第4実施形態]
次に、第4実施形態の三次元造形物の製造方法について説明する。
次に、第4実施形態の三次元造形物の製造方法について説明する。
図23は、本発明の第4実施形態の三次元造形物の製造方法の工程(第n層に対する第2のパターン形成工程、および、第n+1層に対する第1のパターン形成工程)を模式的に示す縦断面図である。以下の説明では、前述した実施形態との相違点について中心的に説明し、同様の事項についての説明は省略する。
本実施形態の三次元造形物10の製造方法では、nを1以上の整数としたときに、第n番目の層1(第n層)において第2のパターン形成工程を行いつつ、第n+1番目の層1(第n+1層)において、第1のパターン形成工程を行う。
このように、本発明では、異なる層において、複数の処理を同時進行的に行ってもよい。
これにより、三次元造形物10の生産性をより優れたものとすることができる。
これにより、三次元造形物10の生産性をより優れたものとすることができる。
《三次元造形物製造装置》
次に、前述した本発明の三次元造形物の製造方法を好適に実行することができる三次元造形物製造装置について説明する。
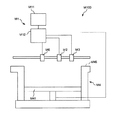
図24は、三次元造形物製造装置の好適な実施形態を模式的に示す断面図である。
次に、前述した本発明の三次元造形物の製造方法を好適に実行することができる三次元造形物製造装置について説明する。
図24は、三次元造形物製造装置の好適な実施形態を模式的に示す断面図である。
三次元造形物製造装置M100は、層1の形成を繰り返し行うことにより、三次元造形物10を製造するのに用いられるものであって、制御部(制御手段)M1と、三次元造形物10の実体部2となるべき部位を支持するサポート部5の形成に用いるサポート部形成用組成物1A’を吐出するサポート部形成用組成物吐出ノズル(第1のノズル)M2と、三次元造形物10の実体部2の形成に用いる実体部形成用組成物1B’を吐出する実体部形成用組成物吐出ノズル(第2のノズル)M3とを備えている。
制御部M1は、コンピューターM11と、駆動制御部M12とを有している。
制御部M1は、コンピューターM11と、駆動制御部M12とを有している。
コンピューターM11は、内部にCPUやメモリ等を備えて構成される一般的な卓上型コンピューター等である。コンピューターM11は、三次元造形物10の形状をモデルデータとしてデータ化し、それを平行な幾層もの薄い断面体にスライスして得られる断面データ(スライスデータ)を駆動制御部M12に対して出力する。
制御部M1が有する駆動制御部M12は、サポート部形成用組成物吐出ノズルM2、実体部形成用組成物吐出ノズルM3、層形成部M4等をそれぞれに駆動する制御手段として機能する。具体的には、例えば、サポート部形成用組成物吐出ノズルM2および実体部形成用組成物吐出ノズルM3の駆動、サポート部形成用組成物吐出ノズルM2によるサポート部形成用組成物1A’の吐出、実体部形成用組成物吐出ノズルM3による実体部形成用組成物1B’の吐出、ステージ(昇降ステージ)M41の下降量等を制御する。
また、制御部M1は、サポート部形成用組成物吐出ノズルM2を層1の面内方向である第1の走査方向D1に走査させるとともに、実体部形成用組成物吐出ノズルM3を層1の面内方向で、かつ、第1の走査方向D1に交差する方向である第2の走査方向D2に走査させるように制御することができるものである。
これにより、前述したような本発明の製造方法を好適に実行することができ、寸法精度に優れた三次元造形物10を製造することができる。
層形成部M4は、サポート部形成用組成物1A’および実体部形成用組成物1B’が供給され、サポート部形成用組成物1A’および実体部形成用組成物1B’を用いて形成された層1を支持するステージ(昇降ステージ)M41と、昇降ステージM41を取り囲む枠体M45とを有している。
昇降ステージM41は、先に形成された層1の上に、新たな層1を形成するのに際して、駆動制御部M12からの指令により所定量だけ順次下降する。
ステージM41は、表面(より詳しくは、サポート部形成用組成物1A’および実体部形成用組成物1B’が付与される部位)が平坦なものである。これにより、厚みの均一性の高い層1を容易かつ確実に形成することができる。
ステージM41は、高強度の材料で構成されたものであるのが好ましい。ステージM41の構成材料としては、例えば、ステンレス鋼等の各種金属材料等が挙げられる。
また、ステージM41の表面には、表面処理が施されていてもよい。これにより、例えば、サポート部形成用組成物1A’の構成材料や、実体部形成用組成物1B’の構成材料がステージM41に強固に付着してしまうことをより効果的に防止したり、ステージM41の耐久性を特に優れたものとし、三次元造形物10のより長期間にわたる安定的な生産を図ったりすることができる。ステージM41の表面の表面処理に用いられる材料としては、例えば、ポリテトラフルオロエチレン等のフッ素系樹脂等が挙げられる。
サポート部形成用組成物吐出ノズルM2は、駆動制御部M12からの指令により移動し、サポート部形成用組成物1A’をステージM41上の所望の部位に所定のパターンで吐出するように構成されている。
サポート部形成用組成物吐出ノズルM2としては、例えば、インクジェットヘッドノズル、各種ディスペンサーノズル等が挙げられるが、ディスペンサーノズルであるのが好ましい。
これにより、例えば、インクジェット法等で組成物を吐出する場合に比べて、三次元造形物10の生産性を特に優れたものとすることができる。また、比較的高い粘度の組成物であっても好適に吐出することができ、材料選択の幅が広がる。
サポート部形成用組成物吐出ノズルM2の吐出部の大きさ(ノズル径)は、特に限定されないが、10μm以上100μm以下であるのが好ましい。
これにより、三次元造形物10の寸法精度をより優れたものとしつつ、三次元造形物10の生産性をより優れたものとすることができる。
サポート部形成用組成物吐出ノズルM2は、サポート部形成用組成物1A’を液滴として吐出するものであるのが好ましい。これにより、微細なパターンでサポート部形成用組成物1A’を付与することができ、微細な構造を有する三次元造形物10であっても、特に高い寸法精度、特に高い生産性で製造することができる。
実体部形成用組成物吐出ノズルM3は、駆動制御部M12からの指令により移動し、実体部形成用組成物1B’をステージM41上の所望の部位に所定のパターンで吐出するように構成されている。
実体部形成用組成物吐出ノズルM3としては、例えば、インクジェットヘッドノズル、各種ディスペンサーノズル等が挙げられるが、ディスペンサーノズルであるのが好ましい。
これにより、例えば、インクジェット法等で組成物を吐出する場合に比べて、三次元造形物10の生産性を特に優れたものとすることができる。また、比較的高い粘度の組成物であっても好適に吐出することができ、材料選択の幅が広がる。
実体部形成用組成物吐出ノズルM3の吐出部の大きさ(ノズル径)は、特に限定されないが、10μm以上100μm以下であるのが好ましい。
これにより、三次元造形物10の寸法精度をより優れたものとしつつ、三次元造形物10の生産性をより優れたものとすることができる。
実体部形成用組成物吐出ノズルM3は、実体部形成用組成物1B’を液滴として吐出するものであるのが好ましい。これにより、微細なパターンで実体部形成用組成物1B’を付与することができ、微細な構造を有する三次元造形物10であっても、特に高い寸法精度、特に高い生産性で製造することができる。
上記のような構成により、複数の層1を積層して、積層体50を得ることができる。
得られた積層体50に対して、脱脂処理、接合処理(焼結処理)を施すことにより、三次元造形物10を得ることができる。
得られた積層体50に対して、脱脂処理、接合処理(焼結処理)を施すことにより、三次元造形物10を得ることができる。
また、本実施形態の三次元造形物製造装置M100は、実体部形成用組成物1B’を用いて形成された第2のパターン1B上に粒子を接合するためのエネルギー線を照射(走査)する接合エネルギー付与手段(レーザー光照射手段)M6を備えている。
これにより、層1の形成等と、接合処理とを同一の装置で行うことができ、三次元造形物10の生産性をより優れたものとすることができる。特に、前述した第2実施形態の製造方法のように、接合処理を各層1ごとに行う場合に、三次元造形物10の生産性をさらに優れたものとすることができる。
なお、前述したような脱脂処理、接合処理(焼結処理)は、三次元造形物製造装置M100とは異なる装置等を用いて行ってもよい。また、三次元造形物製造装置M100が、図示しない脱脂処理を行う脱脂手段を備えるものである場合には、当該処理を三次元造形物製造装置M100により行ってもよい。また、三次元造形物製造装置M100が、積層体(脱脂体70)に対して接合処理(焼結処理)を施す焼結手段(接合手段)を備えるものである場合には、当該処理を三次元造形物製造装置M100により行ってもよい。
《サポート部形成用組成物》
次に、三次元造形物10の製造に用いるサポート部形成用組成物1A’について説明する。
次に、三次元造形物10の製造に用いるサポート部形成用組成物1A’について説明する。
サポート部形成用組成物1A’は、サポート部5の形成(第1のパターン1Aの形成)に用いることのできるものであれば、その構成成分等は特に限定されないが、複数個の粒子を含むものが好ましく、複数個の粒子に加え、バインダーを含むものであるのがより好ましい。
以下の説明では、サポート部形成用組成物1A’が粒子およびバインダーを含むものである場合について、代表的に説明する。
(粒子)
サポート部形成用組成物1A’が、粒子を含むものであることにより、形成すべきサポート部5(第1のパターン1A)が微細な形状を有するもの等である場合であっても、サポート部5を高い寸法精度で、効率よく形成することができる。また、サポート部5を構成する複数の粒子の隙間から、溶剤やバインダー(分解物を含む)を効率よく除去することができ、三次元造形物10の生産性をより優れたものとすることができる。また、脱脂体70に不本意に溶剤、バインダー等が残存することをより効果的に防止することができ、最終的に得られる三次元造形物10の信頼性をより優れたものとすることができる。
サポート部形成用組成物1A’が、粒子を含むものであることにより、形成すべきサポート部5(第1のパターン1A)が微細な形状を有するもの等である場合であっても、サポート部5を高い寸法精度で、効率よく形成することができる。また、サポート部5を構成する複数の粒子の隙間から、溶剤やバインダー(分解物を含む)を効率よく除去することができ、三次元造形物10の生産性をより優れたものとすることができる。また、脱脂体70に不本意に溶剤、バインダー等が残存することをより効果的に防止することができ、最終的に得られる三次元造形物10の信頼性をより優れたものとすることができる。
サポート部形成用組成物1A’に含まれる粒子の構成材料としては、例えば、金属材料、金属化合物(セラミックス等)、樹脂材料、顔料等が挙げられる。
ただし、サポート部形成用組成物1A’を構成する粒子は、実体部形成用組成物1B’を構成する粒子よりも高融点の材料で構成されたものであるのが好ましい。
粒子の形状は、特に限定されず、球状、紡錘形状、針状、筒状、鱗片状等、いかなる形状であってもよく、また、不定形のものであってもよいが、球状をなすものであるのが好ましい。
粒子の平均粒径は、特に限定されないが、0.1μm以上20μm以下であるのが好ましく、0.2μm以上10μm以下であるのがより好ましい。
これにより、サポート部形成用組成物1A’の流動性をより好適なものとすることができ、第1のパターン形成工程をより円滑に行うことができる。また、サポート部5(第1のパターン1A)を構成する複数の粒子の隙間から、溶剤やバインダー(分解物を含む)をより効率よく除去することができ、三次元造形物10の生産性をさらに優れたものとすることができる。また、脱脂体70に不本意に溶剤、バインダー等が残存することをより効果的に防止することができ、最終的に得られる三次元造形物10の信頼性をより優れたものとすることができる。また、三次元造形物10の寸法精度をより優れたものとすることができる。
なお、本発明において、平均粒径とは、体積基準の平均粒径を言い、例えば、サンプルをメタノールに添加し、超音波分散器で3分間分散した分散液をコールターカウンター法粒度分布測定器(COULTER ELECTRONICS INS製TA−II型)にて、50μmのアパチャーを用いて測定することにより求めることができる。
粒子のDmaxは、0.2μm以上25μm以下であるのが好ましく、0.4μm以上15μm以下であるのがより好ましい。
これにより、サポート部形成用組成物1A’の流動性をより好適なものとすることができ、サポート部形成用組成物1A’の供給をより円滑に行うことができる。また、サポート部5(第1のパターン1A)を構成する複数の粒子の隙間から、溶剤やバインダー(分解物を含む)をより効率よく除去することができ、三次元造形物10の生産性をさらに優れたものとすることができる。また、脱脂体70に不本意に溶剤、バインダー等が残存することをより効果的に防止することができ、最終的に得られる三次元造形物10の信頼性をより優れたものとすることができる。また、三次元造形物10の寸法精度をさらに優れたものとすることができる。
サポート部形成用組成物1A’中における粒子の含有率は、30質量%以上99質量%以下であるのが好ましく、35質量%以上98質量%以下であるのがより好ましい。
これにより、サポート部形成用組成物1A’の取扱いのし易さをより優れたものとしつつ、三次元造形物10の製造過程において除去される成分の量をより少ないものとすることができ、三次元造形物10の生産性、生産コスト、省資源の観点等から特に有利である。また、最終的に得られる三次元造形物10の寸法精度をより優れたものとすることができる。
なお、粒子は、三次元造形物10の製造過程(例えば、接合工程等)において、化学反応(例えば、酸化反応等)をする材料で構成されたものであり、サポート部形成用組成物1A’中に含まれる粒子の組成と、最終的な三次元造形物10の構成材料とで、組成が異なっていてもよい。
また、サポート部形成用組成物1A’は、2種以上の粒子を含むものであってもよい。
また、サポート部形成用組成物1A’は、2種以上の粒子を含むものであってもよい。
(バインダー)
バインダーは、層1(第1のパターン1A)中において粒子同士を仮結合する機能を有するものである。
バインダーは、層1(第1のパターン1A)中において粒子同士を仮結合する機能を有するものである。
このようなバインダーを含むことにより、例えば、サポート部形成用組成物1A’を用いて形成された第1のパターン1Aの不本意な変形をより効果的に防止することができる。その結果、三次元造形物10の寸法精度をより優れたものとすることができる。
バインダーとしては、脱脂工程に供される前のサポート部形成用組成物1A’(すなわち、第1のパターン1A)中において粒子を仮固定する機能を有するものであればよく、例えば、熱可塑性樹脂、硬化性樹脂等の各種樹脂材料等を用いることができる。
硬化性樹脂を含む場合、サポート部形成用組成物1A’の吐出後であって接合工程よりも前のタイミングで、当該硬化性樹脂の硬化反応を行ってもよい。
これにより、サポート部形成用組成物1A’を用いて形成されたパターンの不本意な変形をさらに効果的に防止することができ、三次元造形物10の寸法精度をさらに優れたものとすることができる。
硬化性樹脂の硬化反応を進行させる硬化処理は、例えば、加熱や紫外線等のエネルギー線の照射により行うことができる。
硬化性樹脂としては、例えば、各種熱硬化性樹脂、光硬化性樹脂等を好適に用いることができる。
硬化性樹脂(重合性化合物)としては、例えば、各種モノマー、各種オリゴマー(ダイマー、トリマー等を含む)、プレポリマー等を用いることができるが、サポート部形成用組成物1A’は、硬化性樹脂(重合性化合物)として、少なくともモノマー成分を含むものであるのが好ましい。モノマーは、オリゴマー成分等に比べて、一般に、低粘度の成分であるため、硬化性樹脂(重合性化合物)の吐出安定性をより優れたものとする上で有利である。
硬化性樹脂(重合性化合物)としては、エネルギー線の照射により、重合開始剤から生じるラジカル種またはカチオン種等により、付加重合または開環重合が開始され、重合体を生じるものが好ましく使用される。付加重合の重合様式として、ラジカル、カチオン、アニオン、メタセシス、配位重合が挙げられる。また、開環重合の重合様式として、カチオン、アニオン、ラジカル、メタセシス、配位重合が挙げられる。
サポート部形成用組成物1A’は、硬化性樹脂(重合性化合物)として、モノマー以外に、オリゴマー(ダイマー、トリマー等を含む)、プレポリマー等を含むものであってもよい。
サポート部形成用組成物1A’中において、バインダーは、いかなる形態で含まれるものであってもよいが、液状(例えば、溶融状態、溶解状態等)をなすものであるのが好ましい。すなわち、分散媒の構成成分として含まれているのが好ましい。
これにより、バインダーは、粒子を分散する分散媒として機能することができ、サポート部形成用組成物1A’の吐出性をより優れたものとすることができる。
サポート部形成用組成物1A’中におけるバインダーの含有率は、0.1質量%以上48質量%以下であるのが好ましく、0.5質量%以上20質量%以下であるのがより好ましい。
これにより、第1のパターン形成工程でのサポート部形成用組成物1A’の流動性をより適切なものとしつつ、バインダーによる粒子の仮固定の機能がより効果的に発揮される。また、接合工程でのバインダーの除去をより確実に行うことができる。このようなことから、三次元造形物10の生産性をより優れたものとしつつ、製造される三次元造形物10の寸法精度、信頼性をより優れたものとすることができる。
(溶剤)
サポート部形成用組成物1A’は、溶剤を含むものであってもよい。
サポート部形成用組成物1A’は、溶剤を含むものであってもよい。
溶剤を含むことにより、サポート部形成用組成物1A’中において粒子を好適に分散させることができ、ディスペンサー等によるサポート部形成用組成物1A’の吐出を安定的に行うことができる。
溶剤は、サポート部形成用組成物1A’中において粒子を分散させる機能(分散媒としての機能)を有するものであれば、特に限定されないが、揮発性のものであるのが好ましい。
揮発性の溶剤は、三次元造形物10の製造過程において効率よく除去することができるため、最終的に得られる三次元造形物10中に、不本意に残存することによる弊害の発生を効果的に防止することができる。
溶剤としては、例えば、水;エチレングリコールモノメチルエーテル、エチレングリコールモノエチルエーテル、プロピレングリコールモノメチルエーテル、プロピレングリコールモノエチルエーテル等の(ポリ)アルキレングリコールモノアルキルエーテル類;酢酸エチル、酢酸n−プロピル、酢酸iso−プロピル、酢酸n−ブチル、酢酸iso−ブチル等の酢酸エステル類;ベンゼン、トルエン、キシレン等の芳香族炭化水素類;メチルエチルケトン、アセトン、メチルイソブチルケトン、エチル−n−ブチルケトン、ジイソプロピルケトン、アセチルアセトン等のケトン類;エタノール、プロパノール、ブタノール等のアルコール類;ジメチルスルホキシド、ジエチルスルホキシド等のスルホキシド系溶剤;ピリジン、ピコリン、2,6−ルチジン等のピリジン系溶剤;テトラアルキルアンモニウムアセテート(例えば、テトラブチルアンモニウムアセテート等)等のイオン液体等が挙げられ、これらから選択される1種または2種以上を組み合わせて用いることができる。
サポート部形成用組成物1A’が金属材料で構成された粒子を含むものである場合、溶剤としては、非プロトン性溶剤を用いるのが好ましい。これにより、粒子の構成材料の不本意な酸化反応等を効果的に防止することができる。
サポート部形成用組成物1A’中における溶剤の含有量は、0.5質量%以上68質量%以下であるのが好ましく、25質量%以上60質量%以下であるのがより好ましい。
これにより、サポート部形成用組成物1A’の取扱いのし易さをより優れたものとしつつ、三次元造形物10の製造過程において除去される成分の量をより少ないものとすることができ、三次元造形物10の生産性、生産コスト、省資源の観点等から特に有利である。また、最終的に得られる三次元造形物10の寸法精度をより優れたものとすることができる。
なお、溶剤としては、例えば、重合性のモノマー等のように、重合反応により固化し、揮発性を有さないものを用いてもよい。
(その他の成分)
また、サポート部形成用組成物1A’は、前述した以外の成分を含むものであってもよい。このような成分としては、例えば、重合開始剤;分散剤;界面活性剤;増粘剤;凝集防止剤;消泡剤;スリップ剤(レベリング剤);染料;重合禁止剤;重合促進剤;浸透促進剤;湿潤剤(保湿剤);定着剤;防黴剤;防腐剤;酸化防止剤;紫外線吸収剤;キレート剤;pH調整剤等が挙げられる。
また、サポート部形成用組成物1A’は、前述した以外の成分を含むものであってもよい。このような成分としては、例えば、重合開始剤;分散剤;界面活性剤;増粘剤;凝集防止剤;消泡剤;スリップ剤(レベリング剤);染料;重合禁止剤;重合促進剤;浸透促進剤;湿潤剤(保湿剤);定着剤;防黴剤;防腐剤;酸化防止剤;紫外線吸収剤;キレート剤;pH調整剤等が挙げられる。
《実体部形成用組成物》
次に、三次元造形物10の製造に用いる実体部形成用組成物1B’について説明する。
次に、三次元造形物10の製造に用いる実体部形成用組成物1B’について説明する。
実体部形成用組成物1B’は、実体部2の形成(第2のパターン1Bの形成)に用いることのできるものであれば、その構成成分等は特に限定されないが、複数個の粒子を含むものが好ましく、複数個の粒子に加え、バインダーを含むものであるのがより好ましい。
以下の説明では、実体部形成用組成物1B’が粒子およびバインダーを含むものである場合について、代表的に説明する。
(粒子)
実体部形成用組成物1B’が、粒子を含むものであることにより、三次元造形物10の構成材料の選択の幅を広いものとすることができ、所望の物性、質感等を有する三次元造形物10を好適に得ることができる。例えば、溶媒に溶解した材料を用いて三次元造形物を製造する場合、使用することのできる材料に制限があるが、粒子を含む実体部形成用組成物1B’を用いることによりこのような制限を解消することができる。
実体部形成用組成物1B’が、粒子を含むものであることにより、三次元造形物10の構成材料の選択の幅を広いものとすることができ、所望の物性、質感等を有する三次元造形物10を好適に得ることができる。例えば、溶媒に溶解した材料を用いて三次元造形物を製造する場合、使用することのできる材料に制限があるが、粒子を含む実体部形成用組成物1B’を用いることによりこのような制限を解消することができる。
実体部形成用組成物1B’に含まれる粒子の構成材料としては、例えば、金属材料、金属化合物(セラミックス等)、樹脂材料、顔料等が挙げられる。
実体部形成用組成物1B’は、金属材料、セラミックス材料のうち少なくとも一方を含む材料で構成された粒子を含むものであるのが好ましい。
これにより、例えば、三次元造形物10の質感(高級感)、機械的強度、耐久性等をより優れたものとすることができる。
特に、粒子が金属材料を含む材料で構成されたものであると、三次元造形物10の高級感、重量感、機械的強度、靱性等を特に優れたものとすることができる。また、粒子の接合のためのエネルギーを付与した後の放熱が効率よく進行するため、三次元造形物10の生産性を特に優れたものとすることができる。
粒子を構成する金属材料としては、例えば、マグネシウム、鉄、銅、コバルト、チタン、クロム、ニッケルやこれらのうち少なくとも1種を含む合金(例えば、マルエージング鋼、ステンレス鋼、コバルトクロムモリブデン、チタニウム合金、ニッケル基調合金、アルミニウム合金等)等が挙げられる。
粒子を構成する金属化合物としては、例えば、シリカ、アルミナ、酸化チタン、酸化亜鉛、酸化ジルコン、酸化錫、酸化マグネシウム、チタン酸カリウム等の各種金属酸化物;水酸化マグネシウム、水酸化アルミニウム、水酸化カルシウム等の各種金属水酸化物;窒化珪素、窒化チタン、窒化アルミニウム等の各種金属窒化物;炭化珪素、炭化チタン等の各種金属炭化物;硫化亜鉛等の各種金属硫化物;炭酸カルシウム、炭酸マグネシウム等の各種金属の炭酸塩;硫酸カルシウム、硫酸マグネシウム等の各種金属の硫酸塩;ケイ酸カルシウム、ケイ酸マグネシウム等の各種金属のケイ酸塩;リン酸カルシウム等の各種金属のリン酸塩;ホウ酸アルミニウム、ホウ酸マグネシウム等の各種金属のホウ酸塩や、これらの複合化物等が挙げられる。
粒子を構成する樹脂材料としては、例えば、ポリブチレンテレフタレート、ポリエチレンテレフタレート、ポリプロピレン、ポリスチレン、シンジオタクチック・ポリスチレン、ポリアセタール、変性ポリフェニレンエーテル、ポリエーテルエーテルケトン、ポリカーボネート、アクリロニトリル−ブタジエン−スチレン共重合体(ABS樹脂)、ポリエーテルニトリル、ポリアミド(ナイロン等)、ポリアリレート、ポリアミドイミド、ポリエーテルイミド、ポリイミド、液晶ポリマー、ポリサルホン、ポリエーテルサルホン、ポリフェニレンサルファイド、フッ素樹脂等が挙げられる。
粒子の形状は、特に限定されず、球状、紡錘形状、針状、筒状、鱗片状等、いかなる形状であってもよく、また、不定形のものであってもよいが、球状をなすものであるのが好ましい。
粒子の平均粒径は、特に限定されないが、0.1μm以上20μm以下であるのが好ましく、0.2μm以上10μm以下であるのがより好ましい。
これにより、実体部形成用組成物1B’の流動性をより好適なものとすることができ、第2のパターン形成工程をより円滑に行うことができるとともに、接合工程での粒子の接合をより好適に行うことができる。また、例えば、層1中に含まれる溶剤やバインダー等の除去等を効率よく除去することができ、不本意に粒子以外の構成材料が最終的な三次元造形物10中に残存することをより効果的に防止することができる。このようなことから、三次元造形物10の生産性をより優れたものとしつつ、製造される三次元造形物10の信頼性、機械的強度をより優れたものとすることができ、製造される三次元造形物10における不本意な凹凸の発生等をより効果的に防止し、三次元造形物10の寸法精度をより優れたものとすることができる。
粒子のDmaxは、0.2μm以上25μm以下であるのが好ましく、0.4μm以上15μm以下であるのがより好ましい。
これにより、実体部形成用組成物1B’の流動性をより好適なものとすることができ、第2のパターン形成工程をより円滑に行うことができるとともに、接合工程での粒子の接合をより好適に行うことができる。その結果、三次元造形物10の生産性をより優れたものとしつつ、製造される三次元造形物10の機械的強度をより優れたものとすることができ、製造される三次元造形物10における不本意な凹凸の発生等をより効果的に防止し、三次元造形物10の寸法精度をより優れたものとすることができる。
実体部形成用組成物1B’中における粒子の含有率は、30質量%以上99質量%以下であるのが好ましく、35質量%以上98質量%以下であるのがより好ましい。
これにより、実体部形成用組成物1B’の取扱いのし易さをより優れたものとしつつ、三次元造形物10の製造過程において除去される成分の量をより少ないものとすることができ、三次元造形物10の生産性、生産コスト、省資源の観点等から特に有利である。また、最終的に得られる三次元造形物10の寸法精度をより優れたものとすることができる。
なお、粒子は、三次元造形物10の製造過程(例えば、接合工程等)において、化学反応(例えば、酸化反応等)をする材料で構成されたものであり、実体部形成用組成物1B’中に含まれる粒子の組成と、最終的な三次元造形物10の構成材料とで、組成が異なっていてもよい。
また、実体部形成用組成物1B’は、2種以上の粒子を含むものであってもよい。
(バインダー)
バインダーは、層1(第2のパターン1B)中において粒子同士を仮結合する機能を有するものである。
バインダーは、層1(第2のパターン1B)中において粒子同士を仮結合する機能を有するものである。
このようなバインダーを含むことにより、例えば、実体部形成用組成物1B’を用いて形成された第2のパターン1Bの不本意な変形をより効果的に防止することができる。その結果、三次元造形物10の寸法精度をより優れたものとすることができる。また、三次元造形物10中における空隙率(空孔率)、三次元造形物10の密度等の調整を好適に行うことができる。
バインダーとしては、脱脂工程に供される前の実体部形成用組成物1B’(すなわち、第2のパターン1B)中において粒子を仮固定する機能を有するものであればよく、例えば、熱可塑性樹脂、硬化性樹脂等の各種樹脂材料等を用いることができる。
硬化性樹脂を含む場合、実体部形成用組成物1B’の吐出後であって接合工程よりも前のタイミングで、当該硬化性樹脂の硬化反応を行ってもよい。
これにより、実体部形成用組成物1B’を用いて形成されたパターンの不本意な変形をさらに効果的に防止することができ、三次元造形物10の寸法精度をさらに優れたものとすることができる。
硬化性樹脂の硬化反応を進行させる硬化処理は、例えば、加熱や紫外線等のエネルギー線の照射により行うことができる。
実体部形成用組成物1B’が硬化性樹脂を含むものである場合、当該硬化性樹脂としては、例えば、サポート部形成用組成物1A’の構成成分として説明したものと同様のもの等を用いることができる。
なお、実体部形成用組成物1B’中に含まれる硬化性樹脂と、サポート部形成用組成物1A’中に含まれる硬化性樹脂とは、同一の条件(例えば、同一の組成等)のものであってもよいし、異なる条件のものであってもよい。
実体部形成用組成物1B’中において、バインダーは、いかなる形態で含まれるものであってもよいが、液状(例えば、溶融状態、溶解状態等)をなすものであるのが好ましい。すなわち、分散媒の構成成分として含まれているのが好ましい。
これにより、バインダーは、粒子を分散する分散媒として機能することができ、実体部形成用組成物1B’の吐出性をより優れたものとすることができる。
実体部形成用組成物1B’中におけるバインダーの含有率は、0.1質量%以上48質量%以下であるのが好ましく、0.5質量%以上10質量%以下であるのがより好ましい。
これにより、第2のパターン形成工程での実体部形成用組成物1B’の流動性をより適切なものとしつつ、バインダーによる粒子の仮固定の機能がより効果的に発揮される。また、接合工程でのバインダーの除去をより確実に行うことができる。このようなことから、三次元造形物10の生産性をより優れたものとしつつ、製造される三次元造形物10の寸法精度、信頼性をより優れたものとすることができる。
(溶剤)
実体部形成用組成物1B’は、溶剤を含むものであってもよい。
実体部形成用組成物1B’は、溶剤を含むものであってもよい。
溶剤を含むことにより、実体部形成用組成物1B’中において粒子を好適に分散させることができ、ディスペンサー等による実体部形成用組成物1B’の吐出を安定的に行うことができる。
実体部形成用組成物1B’中に含まれる溶剤としては、例えば、サポート部形成用組成物1A’の構成材料として説明したものと同様のものが挙げられる。これにより、前述したのと同様の効果が得られる。
なお、実体部形成用組成物1B’中に含まれる溶剤の組成は、サポート部形成用組成物1A’中に含まれる溶剤の組成と同一であってもよいし、異なるものであってもよい。
実体部形成用組成物1B’中における溶剤の含有量は、0.5質量%以上68質量%以下であるのが好ましく、1質量%以上60質量%以下であるのがより好ましい。
これにより、実体部形成用組成物1B’の取扱いのし易さをより優れたものとしつつ、三次元造形物10の製造過程において除去される成分の量をより少ないものとすることができ、三次元造形物10の生産性、生産コスト、省資源の観点等から特に有利である。また、最終的に得られる三次元造形物10の寸法精度をより優れたものとすることができる。
(その他の成分)
また、実体部形成用組成物1B’は、前述した以外の成分を含むものであってもよい。このような成分としては、例えば、重合開始剤;分散剤;界面活性剤;増粘剤;凝集防止剤;消泡剤;スリップ剤(レベリング剤);染料;重合禁止剤;重合促進剤;浸透促進剤;湿潤剤(保湿剤);定着剤;防黴剤;防腐剤;酸化防止剤;紫外線吸収剤;キレート剤;pH調整剤等が挙げられる。
また、実体部形成用組成物1B’は、前述した以外の成分を含むものであってもよい。このような成分としては、例えば、重合開始剤;分散剤;界面活性剤;増粘剤;凝集防止剤;消泡剤;スリップ剤(レベリング剤);染料;重合禁止剤;重合促進剤;浸透促進剤;湿潤剤(保湿剤);定着剤;防黴剤;防腐剤;酸化防止剤;紫外線吸収剤;キレート剤;pH調整剤等が挙げられる。
《三次元造形物》
本発明の三次元造形物は、前述したような本発明の三次元造形物製造装置を用いて製造することができる。
これにより、寸法精度に優れた三次元造形物を提供することができる。
本発明の三次元造形物は、前述したような本発明の三次元造形物製造装置を用いて製造することができる。
これにより、寸法精度に優れた三次元造形物を提供することができる。
三次元造形物の用途は、特に限定されないが、例えば、人形、フィギュア等の鑑賞物・展示物;インプラント等の医療機器等が挙げられる。
また、三次元造形物は、プロトタイプ、量産品、オーダーメード品のいずれに適用されるものであってもよい。
以上、本発明の好適な実施形態について説明したが、本発明は、これらに限定されるものではない。
例えば、前述した実施形態では、第1のパターンを構成する線状部分、および、第2のパターンを構成する線状部分を、いずれも、直線状のものとして形成する場合について代表的に説明したが、第1のパターンを構成する線状部分、第2のパターンを構成する線状部分のうち少なくとも一方は、例えば、屈曲線状に設けられたものであってもよいし、湾曲線状に設けられたものであってもよいし、これらを組み合わせたものであってもよい。
また、本発明の三次元造形物製造装置では、各部の構成は、同様の機能を発揮する任意の構成のものに置換することができ、また、任意の構成を付加することもできる。
例えば、本発明の三次元造形物製造装置は、図示しない減圧手段を備えていてもよい。これにより、例えば、吐出された組成物(サポート部形成用組成物、実体部形成用組成物)から溶剤を効率よく除去することができ、三次元造形物の生産性を特に優れたものとすることができる。
また、三次元造形物製造装置は、吐出された組成物(サポート部形成用組成物、実体部形成用組成物)から溶剤を除去するための加熱手段を備えていてもよい。これにより、三次元造形物の生産性を特に優れたものとすることができる。
また、前述した実施形態では、ステージの表面に直接層を形成する場合について代表的に説明したが、例えば、ステージ上に造形プレートを配置し、当該造形プレート上に層を積層して三次元造形物を製造してもよい。
また、本発明の三次元造形物の製造方法は、前述したような三次元造形物製造装置を用いて実行するものに限定されない。
また、前述した実施形態では、全ての層の形成に第1のパターンおよび第2のパターンを形成する場合について代表的に説明したが、積層体を構成する複数の層のうち少なくとも一部の層に、第1のパターンと第2のパターンとを形成すればよく、積層体は、例えば、第1のパターンを有さない層や、第2のパターンを有さない層を備えるものであってもよい。
また、前述した実施形態では、全ての層に実体部に対応する部位が形成される場合について代表的に説明したが、実体部に対応する部位が形成されない層を有していてもよい。例えば、ステージとの接触面(ステージの直上)に、実体部に対応する部位が形成されない層(例えば、サポート部のみで構成された層)を形成し、当該層を犠牲層として機能させてもよい。
また、本発明の三次元造形物の製造方法においては、工程・処理の順番は、前述したものに限定されず、その少なくとも一部を入れ替えて行ってもよい。例えば、前述した第1実施形態では、積層体を得たのちに、脱脂工程、サポート部除去工程、焼結工程をこの順に行う場合について代表的に説明したが、これらの順番を入れ替えて行ってもよい。より具体的には、脱脂工程、焼結工程、サポート部除去工程の順で行ってもよいし、サポート部除去工程、脱脂工程、焼結工程の順で行ってもよい。
また、例えば、バインダーを含まない組成物を用いる場合には、脱脂工程を省略することができる。また、バインダーを含む組成物を用いる場合であっても、接合工程において、粒子の接合とともに、バインダーの除去を行ってもよく、このような場合、脱脂工程を省略することができる。
また、前述した実施形態では、接合工程において、実体部形成用組成物中に含まれる粒子の接合を行い、サポート部形成用組成物中に含まれる粒子の接合を行わない場合について中心的に説明したが、接合工程では、実体部形成用組成物中に含まれる粒子の接合とともに、サポート部形成用組成物中に含まれる粒子の接合を行ってもよい。
また、前述した実施形態では、実体部形成用組成物およびサポート部形成用組成物が、それぞれ、粒子およびバインダーを含むものである場合について中心的に説明したが、実体部形成用組成物およびサポート部形成用組成物のうち少なくとも一方は、粒子やバインダーを含まないものであってもよい。
例えば、これらの組成物のうちの少なくとも一方は、溶融状態の固定分を含むものや、溶解状態の固形分を含むものであってもよい。また、これらの組成物のうちの少なくとも一方は、硬化反応により硬化する液状成分(例えば、モノマー等の高分子材料の前駆体等)を含むものであってもよい。
実体部形成用組成物およびサポート部形成用組成物のうち少なくとも一方が、上記のような材料で構成されたものである場合、接合工程や脱脂工程を省略することができる。
また、本発明の製造方法においては、必要に応じて、前処理工程、中間処理工程、後処理工程を行ってもよい。
前処理工程としては、例えば、ステージの清掃工程等が挙げられる。
後処理工程としては、例えば、洗浄工程、バリ取り等を行う形状調整工程、着色工程、被覆層形成工程、粒子の接合強度を向上させるための熱処理工程等が挙げられる。
後処理工程としては、例えば、洗浄工程、バリ取り等を行う形状調整工程、着色工程、被覆層形成工程、粒子の接合強度を向上させるための熱処理工程等が挙げられる。
10…三次元造形物、50…積層体、70…脱脂体、1…層、1A’…サポート部形成用組成物、1B’…実体部形成用組成物、1A…第1のパターン、11A…線状部分(第1の線状部分)、112A…側面部、1B…第2のパターン、11B…線状部分(第2の線状部分)、111B…端部、112B…側面部、2…接合部(実体部)、5…サポート部(支持部、サポート材)、M100…三次元造形物製造装置、M1…制御部(制御手段)、M11…コンピューター、M12…駆動制御部、M2…サポート部形成用組成物吐出ノズル(第1のノズル)、M3…実体部形成用組成物吐出ノズル(第2のノズル)、M4…層形成部、M41…ステージ(昇降ステージ、支持体)、M45…枠体、M6…接合エネルギー付与手段(レーザー光照射手段)、D1…第1の走査方向、D2…第2の走査方向、L…長さ、W…幅、B…二等分線、E…レーザー光
Claims (12)
- 三次元造形物の実体部の形成に用いる実体部形成用組成物、および、前記実体部となるべき部位を支持するサポート部の形成に用いるサポート部形成用組成物を用いて層の形成を繰り返し行うことにより、三次元造形物を製造する三次元造形物の製造方法であって、
前記サポート部形成用組成物を吐出して第1のパターンを形成する第1のパターン形成工程と、
前記実体部形成用組成物を吐出して第2のパターンを形成する第2のパターン形成工程とを有し、
前記第1のパターン形成工程は、前記第1のパターンの少なくとも一部において、前記層の面内方向である第1の走査方向に沿って、前記サポート部形成用組成物を吐出して第1の線状部分を形成することにより行うものであり、
前記第2のパターン形成工程は、前記層の面内方向で、かつ、前記第1の走査方向と交差する第2の走査方向に沿って、前記実体部形成用組成物を吐出して第2の線状部分を形成し、当該第2の線状部分の端部を前記第1の線状部分の側面部に接触させることにより行うものであることを特徴とする三次元造形物の製造方法。 - 前記第2のパターン形成工程において、前記第2の線状部分の側面部を、前記第1の線状部分の側面部に接触させる請求項1に記載の三次元造形物の製造方法。
- 前記第1のパターンの形成を行っている前記層において、前記第1のパターンの形成が完了する前に、前記第2のパターン形成工程を開始する請求項1または2に記載の三次元造形物の製造方法。
- nを1以上の整数としたときに、第n番目の前記層において前記第2のパターン形成工程を行いつつ、第n+1番目の前記層において、前記第1のパターン形成工程を行う請求項1ないし3のいずれか1項に記載の三次元造形物の製造方法。
- 前記第2の線状部分の端部に接触する前記第1の線状部分の長さが、当該第1の線状部分に接触する前記第2のパターンの幅よりも大きいものである請求項1ないし4のいずれか1項に記載の三次元造形物の製造方法。
- 前記実体部形成用組成物は、粒子を含むものであり、前記第1のパターン形成工程の後に、前記粒子同士を接合するための接合処理を施す接合工程を有している請求項1ないし5のいずれか1項に記載の三次元造形物の製造方法。
- 前記接合処理は、前記層を複数備えた積層体に対して施すものである請求項6に記載の三次元造形物の製造方法。
- 前記第1のパターン形成工程および前記第2のパターン形成工程を含む層形成工程と、前記接合工程とを含む一連の工程を繰り返し行う請求項6に記載の三次元造形物の製造方法。
- 前記サポート部形成用組成物は、バインダーを含むものであり、
前記第2のパターン形成工程は、前記第1のパターン中に前記バインダーが含まれる状態で行うものである請求項6ないし8のいずれか1項に記載の三次元造形物の製造方法。 - 前記実体部形成用組成物および前記サポート部形成用組成物を、それぞれ、ディスペンサーを用いて吐出する請求項1ないし9のいずれか1項に記載の三次元造形物の製造方法。
- 層の形成を繰り返し行うことにより、三次元造形物を製造する三次元造形物製造装置であって、
三次元造形物の実体部となるべき部位を支持するサポート部の形成に用いるサポート部形成用組成物を吐出するサポート部形成用組成物吐出ノズルと、
前記実体部の形成に用いる実体部形成用組成物を吐出する実体部形成用組成物吐出ノズルと、
前記サポート部形成用組成物吐出ノズルおよび前記実体部形成用組成物吐出ノズルの駆動、前記サポート部形成用組成物吐出ノズルによる前記サポート部形成用組成物の吐出、ならびに、前記実体部形成用組成物吐出ノズルによる前記実体部形成用組成物の吐出を制御する制御手段とを備え、
前記制御手段は、前記サポート部形成用組成物吐出ノズルを前記層の面内方向である第1の走査方向に走査させるとともに、前記実体部形成用組成物吐出ノズルを前記層の面内方向で、かつ、前記第1の走査方向に交差する方向である第2の走査方向に走査させるように制御することができるものであることを特徴とする三次元造形物製造装置。 - 請求項10に記載の三次元造形物製造装置を用いて製造されたものであることを特徴とする三次元造形物。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016067511A JP2017177510A (ja) | 2016-03-30 | 2016-03-30 | 三次元造形物の製造方法、三次元造形物製造装置および三次元造形物 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016067511A JP2017177510A (ja) | 2016-03-30 | 2016-03-30 | 三次元造形物の製造方法、三次元造形物製造装置および三次元造形物 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017177510A true JP2017177510A (ja) | 2017-10-05 |
Family
ID=60008992
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016067511A Pending JP2017177510A (ja) | 2016-03-30 | 2016-03-30 | 三次元造形物の製造方法、三次元造形物製造装置および三次元造形物 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017177510A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020100885A (ja) * | 2018-12-25 | 2020-07-02 | エルジー・ケム・リミテッド | 成形装置及び成形体の製造方法 |
| JP2024005260A (ja) * | 2022-06-30 | 2024-01-17 | セイコーエプソン株式会社 | 三次元造形物の製造方法、三次元造形システム、情報処理装置 |
-
2016
- 2016-03-30 JP JP2016067511A patent/JP2017177510A/ja active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020100885A (ja) * | 2018-12-25 | 2020-07-02 | エルジー・ケム・リミテッド | 成形装置及び成形体の製造方法 |
| US12479027B2 (en) | 2018-12-25 | 2025-11-25 | Lg Chem, Ltd. | Forming apparatus and method of producing formed body |
| JP2024005260A (ja) * | 2022-06-30 | 2024-01-17 | セイコーエプソン株式会社 | 三次元造形物の製造方法、三次元造形システム、情報処理装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6825293B2 (ja) | 三次元造形物製造用組成物および三次元造形物の製造方法 | |
| JP2017110271A (ja) | 三次元造形物の製造方法、三次元造形物製造装置および三次元造形物 | |
| CN110366465B (zh) | 三维造型物制造用组合物、三维造型物的制造方法以及三维造型物制造装置 | |
| US20200269320A1 (en) | Molding method and apparatus, particularly applicable to metal and/or ceramics | |
| CN107020739B (zh) | 三维造型物的制造方法 | |
| JP2018141225A (ja) | 三次元造形物製造用組成物および三次元造形物の製造方法 | |
| JP2017031490A (ja) | 三次元造形物の製造方法、三次元造形物製造装置、三次元造形物および三次元造形物製造用組成物 | |
| JP2017159475A (ja) | 三次元造形物の製造方法、三次元造形物製造装置および三次元造形物 | |
| JP2017031495A (ja) | 三次元造形物の製造方法、三次元造形物製造装置および三次元造形物 | |
| JP2017160471A (ja) | 三次元造形物の製造方法、三次元造形物製造装置および三次元造形物 | |
| JP2017159474A (ja) | 三次元造形物の製造方法、三次元造形物製造装置および三次元造形物 | |
| CN110366464B (zh) | 三维造型物制造用组合物、三维造型物的制造方法以及三维造型物制造装置 | |
| JP2017136712A (ja) | 三次元造形物の製造方法、三次元造形物製造装置および三次元造形物 | |
| CN110475634B (zh) | 三维造型物的制造方法 | |
| JP2017113888A (ja) | 三次元造形物の製造方法、三次元造形物製造装置、三次元造形物および三次元造形物製造用組成物 | |
| JP2018159110A (ja) | 組成物および三次元造形物の製造方法 | |
| JP2017106082A (ja) | 三次元造形物の製造方法、三次元造形物製造装置および三次元造形物 | |
| JP2018052084A (ja) | 三次元造形物製造用組成物、三次元造形物製造用組成物セット、三次元造形物の製造方法および三次元造形物製造装置 | |
| JP2017171959A (ja) | 三次元造形物の製造方法 | |
| JP2018141222A (ja) | 三次元造形物製造用組成物および三次元造形物の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD05 | Notification of revocation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7425 Effective date: 20180907 |