JP2017185497A - 溝付き金属管の製造方法 - Google Patents
溝付き金属管の製造方法 Download PDFInfo
- Publication number
- JP2017185497A JP2017185497A JP2016073757A JP2016073757A JP2017185497A JP 2017185497 A JP2017185497 A JP 2017185497A JP 2016073757 A JP2016073757 A JP 2016073757A JP 2016073757 A JP2016073757 A JP 2016073757A JP 2017185497 A JP2017185497 A JP 2017185497A
- Authority
- JP
- Japan
- Prior art keywords
- metal tube
- grooved
- concave
- roll
- metal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images






Landscapes
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
Description
電縫管に凹部を形成する方法として特許文献1の「エンボス模様を有する角形金属素管の成形方法」がある。この特許文献1には、角形金属管の両側面に管長手方向に間隔をあけて矩形の凹部(エンボス)を形成することが示されている。
特許文献1の角形金属管の前記矩形の凹部は、梱包した鋼材を床面に直接でなく隙間をあけて置くためのスキッド(枕木)としの用途を想定していることから、図13に示すように角形金属管31の径方向(辺長方向)に細長い矩形の凹部30を間隔をあけて形成して、床に枕木として置いた角形金属管の径方向に加わる圧潰荷重に対する強度を高めている。
なお、従来、管長手方向に伸びる凹溝を有する鋼管等の金属管を電縫管製造装置により製造することは行われていない。
前記のスクイズロールと高周波溶接機とによる溶接工程では、左右対象の開放円形状態で突合せ溶接するので、図示の通り溶接部(溶接ビード)wが真上になり、そして、サイジングロールで四角形断面に整形された角形金属管の上辺の中央に溶接部Wがくる。
ところで、特許文献1の角形金属管は、左右に対向する2面だけに凹溝を形成するので問題はないが、電縫管製造装置では、金属板の端部同士の突合せ溶接である溶接部wが辺の中央に位置することから、4面に凹溝を有する角形金属管を、湾曲成形する前の段階で凹溝を形成してから製造しようとしても、半割凹溝(凹溝の半分)同士の突合せ溶接は不可能であり、製造できない。
この傾斜角度は請求項4のように、水平面から30°〜45°の傾斜が適切である。
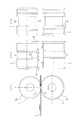
図2は図1におけるエンボスロールを示すもので、(イ)は図1における1段目のエンボスロール(E1)の側面図、(ロ)は(イ)の正面図、(ハ)は2段目のエンボスロール(E2)の正面図である。
各エンボスロールE1、E2はそれぞれ上下のロール2、3及び4、5からなり、各下ロール2、4はそれぞれ2つの凸部2a、4aを持ち、各上ロール3、5は前記凸部2a、4aにそれぞれ対応する2つの凹部3a、5aを持つ。なお、各辺に複数の溝を設ける場合は、エンボスロールE1、E2の凸部の数を3つ以上持ち、各上ロール3、5は前記凸部2a、4aにそれぞれ対応する3つ以上の凹部3a、5aを持たせればよい。
前記1段目のエンボスロールE1は、上下のロール2、4で金属板に中央側の2つの凹溝を形成するが、さらに、各ロール2、3の両端部にそれぞれ小さな円弧曲げをするための凹曲面部2a又は凸曲面部3bを持つ。両端部の凹曲面部2aと凸曲面部3bとで金属板の両端縁に小さな円弧曲げを施すことで、金属板に引張力が生じるので、凹溝を付ける際に生じる金属板の中央側に向く圧縮力(中央側に寄ろうとする力)が前記両端縁の円弧曲げによって生じる引張り力と相殺されることで、端縁部の歪が抑制され、縁波が抑制される。これにより、突合せ溶接の際のエッジ同士の突合せが正常に行われ、良好な突合せ溶接が行われる。
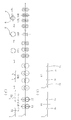
ここまでの工程で、図7(イ)のロールフラワー図に示すように、前述のブレークダウンロールによる粗成形、及びフィンパスロールによる仕上げ成形でほぼ円形状になり、溶接工程で図7(ロ)のように頂部に溶接部(接合点)6を持つ円形管7となるが、続く複数段のサイジングロール(SZR)による整形工程及び矯正用の例えば1段のタークスヘッドロール(THR)で、円形管7を、この整形工程での面が水平から角度θで傾斜した四角形管8に整形する傾斜整形を行う。したがって、製造された四角形金属管8は、四角形の角部に溶接部Wのある四角形金属管(溝付き四角形金属管)8となる。図示例の傾斜整形では水平から傾斜させた角度θは45°である。
なお、角部に溶接部Wがくることは、溶接部に割れが発生する恐れがあると思われることで従来は行われていないが、アプセット量と入熱量を通常の場合より大きくすることで、溶接部に割れの発生しない角部に溶接部Wのある角形鋼管を製造することは可能である。
従来の電縫管製造方法では、既に述べたように、4面に凹溝を有する溝付き四角形金属管を、金属板を湾曲成形する前の段階で金属板に凹溝を形成してから製造しようとしても、半割凹溝(凹溝の半分)同士の突合せ溶接となってしまうので不可能であり、製造できないが、傾斜整形をすることで、事前に凹溝を形成した上で、図9(イ)に示すように4面に凹溝8aを有する溝付き四角形金属管8を製造することが可能となる。
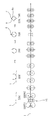
図4は図3におけるエンボスロールE1’、E2’を示すもので、(イ)は図3における1段目のエンボスロールE1’の側面図、(ロ)は(イ)の正面図、(ハ)は2段目のエンボスロールE2’の正面図である。
この実施例のエンボスロールE1’、E2’は、凹溝を形成しない部分(2c’、3c’、4c’、5c’)を持つことが異なるだけである。すなわち、1段目について言えば、下ロール2’の凸部2a’に凸無し部(ロール外周面と同じ面)2c’を持ち、上ロール3’の凹部3a’に凹無し部(ロール外周面と同じ面)3c’を持つ。2段目についも同様である。
このエンボスロールE1’、E2’により、金属板1に断続する金属板長手方向に細長い凹溝1a’、1b’が形成され、したがって、図9(ロ)に示すような断続する金属板長手方向に細長い凹溝8bを有する溝付き四角形金属管8’が製造される。
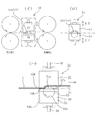
図示の通り、この凹溝加工装置51は、1段目のブレークダウンロールBDR#1と、2段目のブレークダウンロールBDR#2との間に設置している。
前記球面状凸型56の前記受座部54は、前記凹球面座54aを有して球体55の下側半球部分を収容する受座部本体54bと、球体55の上側半球部分部の一部(前記突出部55a)を突出させるように球体上部を押さえる蓋体54cとからなる。
前記球面状凸型56及び凹型57は、図示略のフレームに、例えばねじ部を有する圧下軸58を介して金属板1に圧下力を与えることができるように上下に移動可能に装着されている。
この凹溝加工装置51において金属板1は、球面状凸型56と凹型57との間に平坦なまま導入されて、ブレークダウンロールによる駆動力で矢印方向に引き抜かれて凹溝1a、1bが形成される。この場合、球面状凸型56と凹型57との1段の型にて4つの凹溝1a、1bを形成することができる。
この場合、金属板に凹溝を形成する際に、図8(ハ)に示した前述の実施例(図1)における凹溝1a、1bの位置に対して、図8(ロ)に示すように例えば外側に寸法mだけずらした位置に凹溝1a”、1b”を形成する。
凹溝の位置をずらしたこの金属板1’を前述と同様にして円形管にしたのち、サイジングロールにおける傾斜整形では、面の傾斜角度を前述の45°より小さな傾斜角θにて傾斜整形すると、2点鎖線で示した溝付き四角形金属管8”のように溶接部(接合点)wがコーナー部から若干ずれた位置になる。
傾斜整形におけるこの傾斜角θは30°〜45°の範囲が適切である。
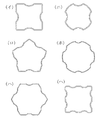
また、図11(ヘ)に示すように、1つの辺に例えば2つなど、複数の溝を持つ四角形金属管(多角形金属管)を製造することもできる。
1a、1a’、1a” (金属板の幅方向外側の)凹溝
1b、1b’、1b” (金属板の幅方向中央側の)凹溝
E1 1段目のエンボスロール(下ロール2、上ロール3)
E2 2段目のエンボスロール(下ロール4、上ロール5)
2a、4a 凸部
3a、5a 凹部
6 溶接部(接合点)
7 円形管
8、8’ 四角形金属管(溝付き四角形金属管)
8a (四角形金属管の連続する)凹溝
8b (四角形金属管の断続する金属板長手方向に細長い)凹溝
51 凹溝加工装置
55 球体
56 球面状凸型
57 凹型
w 溶接部
BDR ブレークダウンロール
FPR フィンパスロール
SZR サイジングロール
THR タークスヘッドロール
Claims (7)
- 電縫管製造装置におけるブレークダウンロールの前の段階、又は初期段階で金属板に複数の、連続する凹溝又は断続する金属板長手方向に細長い凹溝を形成し、湾曲成形の後にスクイズロールを持つ溶接工程で両エッジを突き合わせ溶接して円管にし、続く整形工程で整形して溝付き金属管を製造することを特徴とする溝付き金属管の製造方法。
- 製造対象とする溝付き金属管が多角形溝付き金属管である場合に、電縫管製造装置におけるブレークダウンロールの前の段階、又は初期段階で金属板に、多角形金属管の各辺に1つ又は複数の連続又は断続する凹溝を形成し、湾曲成形の後にスクイズロールを持つ溶接工程で両エッジを突き合わせ溶接して円管にし、続く整形工程で整形して溝付き金属管を製造することを特徴とする請求項1記載の溝付き金属管の製造方法。
- 製造対象とする多角形溝付き金属管が四角形溝付き金属管である場合に、前記整形工程において、辺が水平面から傾斜した状態となり溶接部が四角形金属管の角部近傍となる四角形金属管とする傾斜成形により溝付き四角形金属管を製造することを特徴とする請求項2記載の溝付き金属管の製造方法。
- 前記整形工程における前記傾斜成形により、四角形金属管の辺が水平面から30°〜45°傾斜した状態となるように傾斜成形することを特徴とする請求項4載の溝付き金属管の製造方法。
- 金属板に多角形溝付き金属管の各辺の数だけの凹溝を形成する手段として、金属板を、ブレークダウンロールの前の段階で、凹溝に対応する凸部と凹部とをそれぞれ持つ上下一対の成形ロールである複数段のエンボスロールを通過させることを特徴とする請求項2〜4のいずれか1項に記載の溝付き金属管の製造方法。
- 前記複数段のエンボスロールのうちの1段目のエンボスロールにおいて、金属板の両端縁に小さな円弧曲げを施すことを特徴とする請求項5記載の溝付き金属管の製造方法。
- 金属板に多角形溝付き金属管の各辺の数だけの凹溝を形成する手段として、金属板を、ブレークダウンロールの前の段階、又は初期段階で、凹球面座を有する受座部の前記凹球面座に球体を任意方向に回転可能に面接触させて収容支持してなる球面状凸型と、前記球面状凸型に対向して配されるとともに、前記球面状凸型の球体の前記受座部から突出している突出部に対応する凹面を有する凹型とを有する金属板加工装置における前記球面状凸型の球体と凹型の凹面との間を通過させることを特徴とする請求項2〜4のいずれか1項に記載の溝付き金属管の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016073757A JP6734686B2 (ja) | 2016-04-01 | 2016-04-01 | 溝付き金属管の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016073757A JP6734686B2 (ja) | 2016-04-01 | 2016-04-01 | 溝付き金属管の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017185497A true JP2017185497A (ja) | 2017-10-12 |
| JP6734686B2 JP6734686B2 (ja) | 2020-08-05 |
Family
ID=60045903
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016073757A Expired - Fee Related JP6734686B2 (ja) | 2016-04-01 | 2016-04-01 | 溝付き金属管の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6734686B2 (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111872153A (zh) * | 2020-01-29 | 2020-11-03 | 河北科技大学 | 一种四角花方管一体成型装置 |
| JP2021509361A (ja) * | 2018-02-28 | 2021-03-25 | イ、ボ ヒョンLEE, Bohyun | エンボス金属パイプ製造に用いられる相互噛み合い構造の陰陽刻エンボス金型ローラ |
| CN112642898A (zh) * | 2020-12-21 | 2021-04-13 | 浙江晶日科技股份有限公司 | 一种带安装槽异形杆的冷弯成型方法 |
| CN112642899A (zh) * | 2020-12-21 | 2021-04-13 | 浙江晶日科技股份有限公司 | 一种带安装槽异形杆的冷弯成型方法 |
| CN116159909A (zh) * | 2023-04-24 | 2023-05-26 | 太原科技大学 | 一种矩形钢管角部增厚的孔型成型方法及成型辊 |
| IT202300013782A1 (it) * | 2023-07-03 | 2025-01-03 | Paolo Peruzzini | Metodo per realizzare un tubo di pescaggio perfezionato di una caldaia. |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60111718A (ja) * | 1983-11-22 | 1985-06-18 | Nippon Steel Metal Prod Co Ltd | エンボス模様を有する角形鋼管の成形方法 |
| JPS6284824A (ja) * | 1985-10-08 | 1987-04-18 | Kawasaki Steel Corp | 差厚角鋼管製造方法 |
| JPH0471720A (ja) * | 1990-07-10 | 1992-03-06 | Nakajima Kokan Kk | 大径角形鋼管コーナー部の材質改善工法 |
| JPH07275931A (ja) * | 1994-04-04 | 1995-10-24 | Itochu Corp | 鋼管の製造方法 |
| KR101443242B1 (ko) * | 2014-04-08 | 2014-09-22 | 주식회사 대동강업 | 휨 강성이 향상된 각관 제조 방법 |
-
2016
- 2016-04-01 JP JP2016073757A patent/JP6734686B2/ja not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60111718A (ja) * | 1983-11-22 | 1985-06-18 | Nippon Steel Metal Prod Co Ltd | エンボス模様を有する角形鋼管の成形方法 |
| JPS6284824A (ja) * | 1985-10-08 | 1987-04-18 | Kawasaki Steel Corp | 差厚角鋼管製造方法 |
| JPH0471720A (ja) * | 1990-07-10 | 1992-03-06 | Nakajima Kokan Kk | 大径角形鋼管コーナー部の材質改善工法 |
| JPH07275931A (ja) * | 1994-04-04 | 1995-10-24 | Itochu Corp | 鋼管の製造方法 |
| KR101443242B1 (ko) * | 2014-04-08 | 2014-09-22 | 주식회사 대동강업 | 휨 강성이 향상된 각관 제조 방법 |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021509361A (ja) * | 2018-02-28 | 2021-03-25 | イ、ボ ヒョンLEE, Bohyun | エンボス金属パイプ製造に用いられる相互噛み合い構造の陰陽刻エンボス金型ローラ |
| JP7036326B2 (ja) | 2018-02-28 | 2022-03-15 | ヒョン イ、ボ | エンボス金属パイプ製造に用いられる相互噛み合い構造の陰陽刻エンボス金型ローラ |
| CN111872153A (zh) * | 2020-01-29 | 2020-11-03 | 河北科技大学 | 一种四角花方管一体成型装置 |
| CN112642898A (zh) * | 2020-12-21 | 2021-04-13 | 浙江晶日科技股份有限公司 | 一种带安装槽异形杆的冷弯成型方法 |
| CN112642899A (zh) * | 2020-12-21 | 2021-04-13 | 浙江晶日科技股份有限公司 | 一种带安装槽异形杆的冷弯成型方法 |
| CN112642899B (zh) * | 2020-12-21 | 2022-08-26 | 浙江晶日科技股份有限公司 | 一种带安装槽异形杆的冷弯成型方法 |
| CN116159909A (zh) * | 2023-04-24 | 2023-05-26 | 太原科技大学 | 一种矩形钢管角部增厚的孔型成型方法及成型辊 |
| IT202300013782A1 (it) * | 2023-07-03 | 2025-01-03 | Paolo Peruzzini | Metodo per realizzare un tubo di pescaggio perfezionato di una caldaia. |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6734686B2 (ja) | 2020-08-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6734686B2 (ja) | 溝付き金属管の製造方法 | |
| US10603703B2 (en) | Method of manufacturing press-formed product, and press-formed product | |
| JP5111911B2 (ja) | ヘミング加工方法及びパネルアセンブリ製造方法 | |
| CN101011929B (zh) | 面板紧固方法和用于汽车的面板部件 | |
| JP2005324255A (ja) | 丸鋼管の製造方法 | |
| US20160279692A1 (en) | Method and press-forming apparatus for manufacturing structural member for automotive body | |
| JP3925370B2 (ja) | 液圧バルジ加工用異形素管の製造方法及び装置 | |
| CN110461488A (zh) | 冲压模具及钢管的制造方法 | |
| JP2017185498A (ja) | 溝付き金属管の製造方法及び装置 | |
| CN104271279A (zh) | 钢管的制造方法 | |
| CN113226584A (zh) | 冲压成形方法 | |
| JP5392811B2 (ja) | L字型構造部材の製造方法 | |
| JP2001062532A (ja) | 中空パイプ状ワークの異形断面成形方法 | |
| JP2005199293A (ja) | 高加工性溶接管の製造方法 | |
| CN112638558B (zh) | 钢管的制造方法及冲压模具 | |
| KR101680565B1 (ko) | 롤 포밍 방법 | |
| JP2003326318A (ja) | 二重管の製造方法および二重管 | |
| JP5077211B2 (ja) | 異形コ字状部を有する成形体及びその製造方法 | |
| JP4442758B2 (ja) | 電縫管の製造方法 | |
| JPH1177172A (ja) | 角パイプ直角曲げ加工方法およびその曲げパイプを用いた椅子 | |
| JP7137829B2 (ja) | 丸形鋼管の製造方法、丸形鋼管製造設備 | |
| CN107614139A (zh) | 压制成形品及其设计方法 | |
| JP6741268B2 (ja) | エンボス形状を有する鋼板の製造方法及び製造装置 | |
| JP2002219525A (ja) | バルジ成形方法 | |
| JP7854353B2 (ja) | プレス成形品、プレス成形品の接合構造及びシートフレーム |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20180813 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20190320 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20191120 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20191125 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20200122 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20200310 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20200428 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200708 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200710 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6734686 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |