JP2017185709A - タイヤ用のビード部材の製造方法 - Google Patents
タイヤ用のビード部材の製造方法 Download PDFInfo
- Publication number
- JP2017185709A JP2017185709A JP2016076785A JP2016076785A JP2017185709A JP 2017185709 A JP2017185709 A JP 2017185709A JP 2016076785 A JP2016076785 A JP 2016076785A JP 2016076785 A JP2016076785 A JP 2016076785A JP 2017185709 A JP2017185709 A JP 2017185709A
- Authority
- JP
- Japan
- Prior art keywords
- bead
- apex rubber
- bead apex
- bead core
- manufacturing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Tyre Moulding (AREA)
Abstract
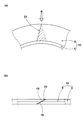
【解決手段】環状のビードコア5の半径方向の外側面に、帯状のビードエーペックスゴム8を周方向に貼り付けてタイヤ用のビード部材10を製造する方法である。ビードエーペックスゴム8の第1端16をビードコア5に位置合わせして、ビードエーペックスゴム8の第1端側部分17の半径方向の内側面17iを、ビードコア5の前記外側面11に圧着する第1工程S1と、圧着されたビードエーペックスゴム8の第1端側部分17と、ビードコア5とを、クリップ手段20で左右両側から挟持し第1端16の変形を抑制して固定する第2工程S2と、固定の後、残りのビードコア5の外側面11に、ビードエーペックスゴム8を周方向に貼り付けるとともに、ビードエーペックスゴム8の第2端18を第1端16に固着する第3工程S3とを含む。
【選択図】 図3
Description
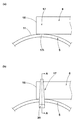
図3(a)には、ビードコア5にビードエーペックスゴム8が貼り付けられるときの部分側面図が示されている。図3(a)に示されるように、第1工程S1では、ビードエーペックスゴム8の貼り付け始端である第1端16が、ビードコア5に位置合わせされる。望ましい態様として、本実施形態の第1端16は、例えば、ビードコア5の半径方向に沿うように位置合わせされる。
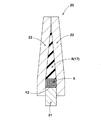
図3(b)には、第2工程S2におけるビードコア5及びビードエーペックスゴム8の部分側面図が示されている。図3(b)に示されるように、第2工程S2では、圧着されたビードエーペックスゴム8の第1端側部分17と、ビードコア5とが、クリップ手段20によって固定される。
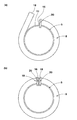
図5(a)及び(b)には、第3工程S3におけるビードコア5及びビードエーペックスゴム8の側面図が示されている。図5(a)に示されるように、第3工程S3では、前記固定の後、残りのビードコア5の外側面11に、ビードエーペックスゴム8が周方向に貼り付けられる。さらに、図5(b)に示されるように、ビードエーペックスゴム8の貼り付け終端である第2端18が第1端16に固着される。
各テストタイヤについて、回転時のタイヤ半径方向の力の変動成分であるラジアルフォースバリエーションRFVが測定された。前記RFVは、タイヤユニフォミティ試験機を用い、JASOC607:2000の「自動車用タイヤのユニフォミティ試験方法」に準拠して測定された。結果は、比較例のRFVを100とする指数であり、数値が小さい程、タイヤのユニフォミティが良好であることを示す。
テスト結果が表1に示される。

8 ビードエーペックスゴム
10 ビード部材
11 外側面
16 第1端
17 第1端側部分
17i 内側面
18 第2端
20 クリップ手段
S1 第1工程
S2 第2工程
S3 第3工程
Claims (5)
- 環状のビードコアの半径方向の外側面に、帯状のビードエーペックスゴムを周方向に貼り付けてタイヤ用のビード部材を製造する方法であって、
前記ビードエーペックスゴムの周方向の第1端を前記ビードコアに位置合わせして、前記ビードエーペックスゴムの第1端側部分の半径方向の内側面を、前記ビードコアの前記外側面に圧着する第1工程と、
前記圧着された前記ビードエーペックスゴムの前記第1端側部分と、前記ビードコアとを、半径方向にのびる一対のクリップ手段で左右両側から挟持し前記第1端の変形を抑制して固定する第2工程と、
前記固定の後、残りの前記ビードコアの前記外側面に、前記ビードエーペックスゴムを周方向に貼り付けるとともに、前記ビードエーペックスゴムの第2端を前記第1端に固着する第3工程とを含むタイヤ用のビード部材の製造方法。 - 前記第1工程において、前記ビードエーペックスゴムの前記第1端を、前記ビードコアの半径方向に沿うように位置合わせする請求項1記載のタイヤ用のビード部材の製造方法。
- 前記ビードコアは、矩形状の横断面を有し、
前記ビードエーペックスゴムは、半径方向外側に向かってテーパ状にのびる横断面を有し、
前記クリップ手段は、前記ビードコアの半径方向の内側面側に位置する第1片と、半径方向の内側部が前記第1端側部分に固着されかつ半径方向の外側部が互いに接続された左右一対の第2片とを含む請求項1又は2記載のタイヤ用のビード部材の製造方法。 - 前記第1片と前記第2片とは、磁力により互いに吸着する請求項1乃至3のいずれかに記載のタイヤ用のビード部材の製造方法。
- 前記第3工程は、前記ビードエーペックスゴムの前記第2端が前記第1端に固着されるに先立ち、前記ビードエーペックスゴムの第2端側部分を一対のクリップ手段で左右両側から挟持して前記第2端の変形を抑制する工程を含む請求項1乃至4のいずれかにタイヤ用のビード部材の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016076785A JP6772518B2 (ja) | 2016-04-06 | 2016-04-06 | タイヤ用のビード部材の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016076785A JP6772518B2 (ja) | 2016-04-06 | 2016-04-06 | タイヤ用のビード部材の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017185709A true JP2017185709A (ja) | 2017-10-12 |
| JP6772518B2 JP6772518B2 (ja) | 2020-10-21 |
Family
ID=60045366
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016076785A Active JP6772518B2 (ja) | 2016-04-06 | 2016-04-06 | タイヤ用のビード部材の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6772518B2 (ja) |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6490736A (en) * | 1987-09-30 | 1989-04-07 | Sumitomo Rubber Ind | Apex mounting and its device |
| JPH06297603A (ja) * | 1993-04-16 | 1994-10-25 | Bridgestone Corp | ビードフィラのビードワイヤへの貼付方法およびその装置 |
| WO2008010293A1 (fr) * | 2006-07-21 | 2008-01-24 | Toyo Tire & Rubber Co., Ltd. | Procédé et dispositif de production de talon de pneu |
| JP2008501545A (ja) * | 2004-06-04 | 2008-01-24 | ブイエムアイ エペ ホランド ベスローテン フェンノートシャップ | タイヤ・ビード・アセンブリの形成 |
| CN102514216A (zh) * | 2011-12-30 | 2012-06-27 | 中橡集团曙光橡胶工业研究设计院 | 压辊曲线与钢圈压合面吻合的压辊及压合钢圈包布的方法 |
| US20120318440A1 (en) * | 2011-06-14 | 2012-12-20 | Richard David Vargo | Method and apparatus for forming an annular elastomeric tire component |
-
2016
- 2016-04-06 JP JP2016076785A patent/JP6772518B2/ja active Active
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6490736A (en) * | 1987-09-30 | 1989-04-07 | Sumitomo Rubber Ind | Apex mounting and its device |
| JPH06297603A (ja) * | 1993-04-16 | 1994-10-25 | Bridgestone Corp | ビードフィラのビードワイヤへの貼付方法およびその装置 |
| JP2008501545A (ja) * | 2004-06-04 | 2008-01-24 | ブイエムアイ エペ ホランド ベスローテン フェンノートシャップ | タイヤ・ビード・アセンブリの形成 |
| WO2008010293A1 (fr) * | 2006-07-21 | 2008-01-24 | Toyo Tire & Rubber Co., Ltd. | Procédé et dispositif de production de talon de pneu |
| US20120318440A1 (en) * | 2011-06-14 | 2012-12-20 | Richard David Vargo | Method and apparatus for forming an annular elastomeric tire component |
| CN102514216A (zh) * | 2011-12-30 | 2012-06-27 | 中橡集团曙光橡胶工业研究设计院 | 压辊曲线与钢圈压合面吻合的压辊及压合钢圈包布的方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6772518B2 (ja) | 2020-10-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9452650B2 (en) | Vehicular arm component and manufacturing method the same | |
| US10596870B2 (en) | Vehicular arm component manufacturing method and vehicular arm component | |
| US10224766B2 (en) | Stator with core including divided cores, and electric motor | |
| US10589577B2 (en) | Heavy-duty pneumatic tire | |
| US20240006944A1 (en) | Stator assembly of hairpin winding motor and manufacturing method thereof | |
| WO2014073418A1 (ja) | 空気入りタイヤ | |
| CN105814427B (zh) | 胎面环的刚性测定装置以及胎面环的均匀性测定方法 | |
| CN114746296B (zh) | 双滚动凸瓣无压接导向管 | |
| JP2013180641A (ja) | スパイクタイヤ | |
| US20210175784A1 (en) | Stator assembly of hairpin winding motor and manufacturing method thereof | |
| US11027324B2 (en) | Single piece vehicle wheel manufacturing process | |
| CN112805487B (zh) | 碟形弹簧、碟形弹簧装置、以及碟形弹簧的制造方法 | |
| JP6772518B2 (ja) | タイヤ用のビード部材の製造方法 | |
| JP2012056504A (ja) | 重荷重用空気入りタイヤ | |
| JP2013147051A (ja) | ビードコアおよびそれを用いたタイヤ | |
| US20160172075A1 (en) | Wire harness manufacturing method and wire harness | |
| JP2014206243A (ja) | ホース金具の取り付け方法 | |
| JP6555998B2 (ja) | 空気入りタイヤ | |
| JP2013129234A (ja) | ビードコアおよびそれを用いたタイヤ | |
| CN100543154C (zh) | 高频感应加热淬火方法以及淬火用夹具 | |
| JP2015229465A (ja) | 空気入りタイヤおよびその製造方法 | |
| TWM498676U (zh) | 自行車輪圈 | |
| GB2465682A (en) | Clips | |
| JP2010052472A (ja) | 空気入りタイヤ及びその製造方法 | |
| US2675202A (en) | Mounting |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20190204 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20200117 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20200225 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20200304 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200901 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200914 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6772518 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |