JP2017205934A - 不燃性パネルの製造方法 - Google Patents
不燃性パネルの製造方法 Download PDFInfo
- Publication number
- JP2017205934A JP2017205934A JP2016099468A JP2016099468A JP2017205934A JP 2017205934 A JP2017205934 A JP 2017205934A JP 2016099468 A JP2016099468 A JP 2016099468A JP 2016099468 A JP2016099468 A JP 2016099468A JP 2017205934 A JP2017205934 A JP 2017205934A
- Authority
- JP
- Japan
- Prior art keywords
- panel
- foam
- core
- adhesive
- face
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Laminated Bodies (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Molding Of Porous Articles (AREA)
Abstract
Description
(2)上記ボイドの発生は面材の厚さを大きくして剛性を持たせることにより抑えることが可能であるが、面材厚さの増大は材料費の増大やキュアタイムの長期化を招き、結果として製造コストの増大を招く。
(3)上記外周枠体の一部にパネルどうしのジョイント部材(例えば塩化ビニル製)を用いると、芯材の発泡成形と同時にジョイント部材の装着を同時にできる。しかし、そのジョイント部材でパネルを接合して壁等を構築した状態においてジョイント部材が熱橋となり、断熱性を低下させる。
(4)芯材の片面のみに面材を貼り付けた片面面材タイプの不燃性パネルを製造することが困難である。
[1]素材フォーム成形工程
ポリウレタンフォーム原料を非拘束状態で混合して発泡反応させ、硬質ポリイソシアヌレートフォームからなる自然発泡状態の素材フォームを得る。ポリウレタンフォーム原料は、ポリイソシアネートとポリオールを主原料とし、この他に、触媒、発泡剤、整泡剤等が混合される。これら原料を適宜配合に調製し、反応に適した温度に加熱した雰囲気下(例えば50〜70℃程度)で混合させることで、ポリイソシアネートの三量化反応からポリイソシアヌレート環を生成させ、一定割合以上にポリイソシアヌレート環を含む硬質ポリイソシアヌレートフォームを生成して素材フォームを得る。
(ポリイソシアネート)
ポリイソシアネートとしては、ポリウレタンの技術分野において公知のポリイソシアネート化合物が使用可能であり、芳香族ポリイソシアネート化合物、脂肪族ならびに脂環族ポリイソシアネートに分類されるものが挙げられる。中では、コスト面、物理的特性、難燃性等の観点から芳香族ポリイソシアネート化合物の使用が好適である。
ポリオールは、イソシアネートの存在下でウレタン反応を進行させポリウレタンを得るためのものである。ポリオールとしては、芳香族系ポリエステルポリオールおよびポリエーテルポリオールが使用されるとともに、その他の各種ポリオールを必要に応じて使用することができる。
触媒としては、例えばN,N,N’,N’,N”−ペンタメチルジエチレントリアミン、テトラメチルヘキサメチレンジアミン、N,N−ジメチルシクロヘキシルアミン、トリエチレンジアミン、N−メチルモルホリン、N,N,N’,N’−ヘキサメチルエチレンジアミン、DBU、ビス(2−ジメチルアミノエチル)エーテル等のアミン触媒、ジブチル錫ジラウレート、ジブチル錫ジアセテート、オクチル酸錫等の金属系触媒が、ウレタン化反応触媒として挙げられる。また、イソシアヌレート結合を形成する触媒としては、酢酸カリウム、オクチル酸カリウム等が挙げられ、アミン触媒の中にもイソシアヌレート環形成反応を促進するものがある。
発泡剤としては、ポリウレタン用の発泡剤として公知の発泡剤が使用可能であり、HCFC−141b、HFC−365mfc、HFC−245fa、HCFC−22、HFC−134a等のフロン系等のフロン系発泡剤、塩化メチレン等のハロゲン化炭化水素、低沸点炭化水素(シクロペンタン、n−ペンタン、イソペンタン、n−ブタン等)、水等が挙げられる。
上記原料には、整泡剤、難燃剤、可塑剤、着色剤、酸化防止剤等のポリウレタンフォーム成形分野で使用される添加剤を必要に応じて添加することができる。例えば、整泡剤としては、シリコーン系界面活性剤等の各種界面活性剤を使用することができる。また、難燃剤としては、ハロゲン含有化合物、有機リン酸エステル類、三酸化アンチモン、水酸化アルミニウム等の金属化合物メタロセン類、金属アセチルアセトネート類、8−オキシキノリン金属錯体類、ジメチルグリオキシム金属錯体類等が挙げられる。
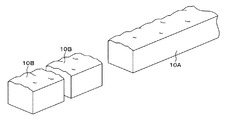
ポリイソシアヌレートフォームからなるスラブ状の素材フォーム10Bは、直方体状の塊である。次いでこの素材フォーム10Bを、図2に示すように製造すべき不燃性パネルに応じた形状および寸法に切断加工して長方形状の芯材パネル10に成形する。切断加工は、例えば素材フォーム10Bを一方向に送りながらカッターで所定厚さにスライスし、さらに縁部を切断して整えるといった方法で行われる。芯材パネル10の厚さは製造する不燃性パネルに応じたものとなり、例えば25〜250mmの範囲から選択される。例えば製造すべき厚さが50mmの不燃性パネルを製造する場合には、芯材パネル10の厚さは49mm±1mmに設定される。
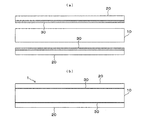
図3(a)に示すように、芯材パネル成形工程で得られた芯材パネル10の両面に貼り合わせる面材20の接合面に接着剤30を塗布する。図3は、芯材パネル10の両面に面材20を貼り合わせてなるサンドイッチパネルの場合を示している。なお、接着剤30は芯材パネル10側に塗布してもよく、芯材パネル10と面材20の双方に塗布してもよい。
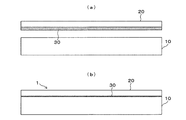
次いで図3(b)に示すように、芯材パネル10の両面に接着剤30によって面材20を接着し、不燃性パネル1を得る。芯材パネル10と面材20の接着は、面材20間に芯材パネル10を挟んだ状態をプレスすることで行う。不燃性パネル1の全体寸法例としては、幅:500〜1200mm、長さ:1〜12m、厚さ:25〜250mmといった寸法が挙げられる。
上記実施形態の不燃性パネル1の製造方法は、密閉した型枠内で芯材を発泡成形するのではなく、素材フォーム10Bを自然発泡状態で得た後、その素材フォーム10Bを切断加工して芯材パネル10に成形し、次いで芯材パネル10を接着剤30で面材20に接着して不燃性パネル1を得るものである。素材フォーム10Bは、密閉した型枠内での発泡成形と異なり、非拘束状態すなわち空気や発泡ガスを巻き込むことのない開放空間で発泡した自然発泡状態であるため、ボイドは発生しない。よってその素材フォーム10Bを切断加工して得た芯材パネル10を面材20に接着させることにより、面材20の表面にはボイドによる凹部が発生しない。このため面材20で構成される表面が常に平坦であり、不燃性パネル3は、高品質、かつ良好な外観性を備えたものとなる。
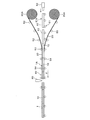
図5は、複数の芯材パネル10に面材20を連続的に接着し、複数の所望長さの不燃性パネルを連続的に得る実施形態を示している。
・厚さ:49.0mm
・質量:1.96kg/m2(有機質量:1.96kg/m2)
・密度:40kg/m3
・組成(mass%)
ポリメリックMD1 63
ポリエステル系ポリオール 30
難燃剤(リン・ハロゲン系) 5
三量化触媒、整泡剤等 2
発泡剤(HFC-245fa,HFC365mfc) 8(外割)
・イソシアネート指数:300
2.面材:合成樹脂塗装鋼板
・鋼板:溶融亜鉛めっき鋼板(JIS G 3302)、厚さ:0.287mm
・表面塗装:上塗りのポリエステル樹脂系塗料と下塗りのエポキシ樹脂系塗料
・裏面塗装:エポキシ樹脂系塗料
・全体厚さ:0.322mm
・全体質量:2.274kg/m2(全体有機質量:29.2g/m2)
・表面側の有機質量:25.2g/m2)
3.接着剤:ウレタン樹脂系接着剤
・厚さ:0.13mm
・質量:132g/m2(有機質量:132g/m2)
・組成(mass%)
ポリウレタン樹脂 95
発泡剤シリコーン等 5
3個の試験体の加熱開始後20分間の総発熱量は、3.52MJ/m2、3.52MJ/m2、4.32MJ/m2であった。これらの値は、「国土交通省による建築基準法第68条の25第1項(同法第88条第1項において準用する場合を含む。)の規定に基づく同法第2条第九号及び同法施工令108条の2第一号から第三号まで(不燃材料)の規定」による適合合格値である「7.2MJ/m2以下」を、いずれも大きく下回るものである。また、最高発熱速度は、41.60kw/m2、26.30kw/m2、18.82kw/m2であり、加熱開始後20分間において最高発熱速度が10秒以上継続して200kw/m2を超えることはなかった。さらに、加熱開始後20分間に裏面まで貫通する防火上有害な亀裂および穴は生じなかった。これらのことから、本発明の製造方法で製造される不燃性パネルは、十分な不燃性を有することが確認された。
1A…パネル素材
10…芯材パネル
10B…素材フォーム
20…面材
30…接着剤
50…製造ライン
Claims (3)
- ポリウレタンフォームからなる芯材パネルの少なくとも片面に金属板からなる面材を接合してなる不燃性パネルの製造方法であって、
ポリウレタンフォーム原料を非拘束状態で発泡反応させてポリイソシアヌレートフォームからなる自然発泡状態の素材フォームを得る素材フォーム成形工程と、
前記素材フォームを切断加工して所定の芯材パネルの形状および寸法に成形する芯材パネル成形工程と、
前記芯材パネル成形工程で得られた芯材パネルと前記面材の互いの接合面の少なくとも一方の接合面に接着剤を塗布する接着剤塗布工程と、
前記芯材パネルと前記面材の互いの接合面を前記接着剤で接着する接着工程と、
を備えることを特徴とする不燃性パネルの製造方法。 - 前記芯材パネル成形工程で得られた芯材パネルを、製造ラインに順次投入して該芯材パネルの端面どうしを当接させていき、次いで、該製造ライン上で前記接着剤塗布工程および前記接着工程を順次行って、前記芯材パネルの少なくとも片面に前記面材を接合してパネル素材を得、次いで、該製造ラインの下流側で、前記パネル素材を切断して所望長さの不燃性パネルを得ることを特徴とする請求項1に記載の不燃性パネルの製造方法。
- 前記接着剤塗布工程において前記接合面に塗布する前記接着剤は樹脂系接着剤であって、その塗布量を150g/m2以下とすることを特徴とする請求項1または2に記載の不燃性パネルの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016099468A JP6117972B1 (ja) | 2016-05-18 | 2016-05-18 | 不燃性パネルの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016099468A JP6117972B1 (ja) | 2016-05-18 | 2016-05-18 | 不燃性パネルの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP6117972B1 JP6117972B1 (ja) | 2017-04-19 |
| JP2017205934A true JP2017205934A (ja) | 2017-11-24 |
Family
ID=58666880
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016099468A Active JP6117972B1 (ja) | 2016-05-18 | 2016-05-18 | 不燃性パネルの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6117972B1 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021147760A (ja) * | 2020-03-16 | 2021-09-27 | 明正工業株式会社 | 不燃性パネルの製造方法および不燃性パネル |
| JP2023006352A (ja) * | 2021-06-30 | 2023-01-18 | 株式会社イノアックコーポレーション | 断熱ボード |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115847996A (zh) * | 2022-11-22 | 2023-03-28 | 辽宁鑫硕智能机械有限公司 | 复合板材的芯材生产方法 |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56154322U (ja) * | 1980-04-16 | 1981-11-18 | ||
| JPS59179032U (ja) * | 1983-05-18 | 1984-11-30 | 大日本印刷株式会社 | 直接発泡法によるポリウレタン発泡層と表面シ−トとの積層シ−ト |
| JPS6083732U (ja) * | 1983-11-14 | 1985-06-10 | 株式会社 アイジ−技術研究所 | 防火パネル |
| JPH08336922A (ja) * | 1995-06-09 | 1996-12-24 | Isuzu Motors Ltd | 断熱パネル及び断熱箱 |
| JP2005288746A (ja) * | 2004-03-31 | 2005-10-20 | Toyo Tire & Rubber Co Ltd | 硬質ポリウレタンフォーム・ボードの製造方法とその製造装置 |
| JP2007238843A (ja) * | 2006-03-10 | 2007-09-20 | Inoac Corp | 消臭性ポリウレタン発泡体及びその製造方法 |
| JP2009035685A (ja) * | 2007-08-03 | 2009-02-19 | Toyo Tire & Rubber Co Ltd | 硬質ポリウレタンフォーム用ポリオール組成物及び硬質ポリウレタンフォームの製造方法 |
| JP2011104923A (ja) * | 2009-11-19 | 2011-06-02 | Meisei Kogyo Kk | 片面金属板断熱パネルの製造方法 |
| JP2015145690A (ja) * | 2014-01-31 | 2015-08-13 | 旭有機材工業株式会社 | 断熱パネル |
-
2016
- 2016-05-18 JP JP2016099468A patent/JP6117972B1/ja active Active
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56154322U (ja) * | 1980-04-16 | 1981-11-18 | ||
| JPS59179032U (ja) * | 1983-05-18 | 1984-11-30 | 大日本印刷株式会社 | 直接発泡法によるポリウレタン発泡層と表面シ−トとの積層シ−ト |
| JPS6083732U (ja) * | 1983-11-14 | 1985-06-10 | 株式会社 アイジ−技術研究所 | 防火パネル |
| JPH08336922A (ja) * | 1995-06-09 | 1996-12-24 | Isuzu Motors Ltd | 断熱パネル及び断熱箱 |
| JP2005288746A (ja) * | 2004-03-31 | 2005-10-20 | Toyo Tire & Rubber Co Ltd | 硬質ポリウレタンフォーム・ボードの製造方法とその製造装置 |
| JP2007238843A (ja) * | 2006-03-10 | 2007-09-20 | Inoac Corp | 消臭性ポリウレタン発泡体及びその製造方法 |
| JP2009035685A (ja) * | 2007-08-03 | 2009-02-19 | Toyo Tire & Rubber Co Ltd | 硬質ポリウレタンフォーム用ポリオール組成物及び硬質ポリウレタンフォームの製造方法 |
| JP2011104923A (ja) * | 2009-11-19 | 2011-06-02 | Meisei Kogyo Kk | 片面金属板断熱パネルの製造方法 |
| JP2015145690A (ja) * | 2014-01-31 | 2015-08-13 | 旭有機材工業株式会社 | 断熱パネル |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021147760A (ja) * | 2020-03-16 | 2021-09-27 | 明正工業株式会社 | 不燃性パネルの製造方法および不燃性パネル |
| JP2023006352A (ja) * | 2021-06-30 | 2023-01-18 | 株式会社イノアックコーポレーション | 断熱ボード |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6117972B1 (ja) | 2017-04-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US12305385B2 (en) | Process for encapsulating fragile insulation materials within polyisocyanurate | |
| EP2969534B1 (en) | Panel with fire barrier | |
| EP3132099B1 (en) | Panel with fire barrier | |
| US20070059516A1 (en) | Fire resistant insulated building panels utilizing intumescent coatings | |
| EP3865276B1 (en) | Methods and systems for manufacturing foam wall structures | |
| JP2002507261A (ja) | サンドイッチ構造の金属パネル | |
| EP4112837A1 (en) | Foam wall structures and methods for their manufacture | |
| JP2021147760A (ja) | 不燃性パネルの製造方法および不燃性パネル | |
| RU2759184C2 (ru) | Упрочненные сэндвич-панели | |
| KR101310288B1 (ko) | 폴리우레탄 또는 폴리이소시아누레이트 폼 조성물 | |
| US10144798B2 (en) | Methods for designing polyisocyanurate foam-forming compositions, related polyisocyanurate foam-forming compositions, and foams produced thereby | |
| JP6117972B1 (ja) | 不燃性パネルの製造方法 | |
| US11015337B2 (en) | Method of pouring polyisocyanurate foam directly onto a facer to improve cell orientation and density stratification | |
| JP2015145690A (ja) | 断熱パネル | |
| JP7261674B2 (ja) | 外壁断熱構造とその施工方法 | |
| KR100795768B1 (ko) | 발포성 코팅을 이용한 내화성 절연 건축용 패널 | |
| JP6120682B2 (ja) | 充填用ウレタンボード | |
| KR101125829B1 (ko) | 우레탄 패널의 제조방법 및 이에 의하여 제조된 우레탄 패널 | |
| JPH02209229A (ja) | 断熱複合パネル | |
| PL248383B1 (pl) | Płyta warstwowa z rdzeniem wielowarstwowym poliuretanowym | |
| JP2007302002A (ja) | 不燃性パネルの製造方法 | |
| CA2336090A1 (en) | Metal sandwich panels |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A975 | Report on accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A971005 Effective date: 20170126 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170130 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170213 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20170321 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20170323 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6117972 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |