JP2017206390A - 丁合装置 - Google Patents
丁合装置 Download PDFInfo
- Publication number
- JP2017206390A JP2017206390A JP2017167987A JP2017167987A JP2017206390A JP 2017206390 A JP2017206390 A JP 2017206390A JP 2017167987 A JP2017167987 A JP 2017167987A JP 2017167987 A JP2017167987 A JP 2017167987A JP 2017206390 A JP2017206390 A JP 2017206390A
- Authority
- JP
- Japan
- Prior art keywords
- bundle
- stack
- reference signal
- paper
- timing reference
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images





Landscapes
- Collation Of Sheets And Webs (AREA)
- Pile Receivers (AREA)
Abstract
【解決手段】各給紙部に重送検知手段を設け、重送検知時点で新たな給紙を停止し、すで
に丁合が始まっている束だけを排出させ、その後蓄積部からスタックを搬出させるととも
に、丁合を再開させ、搬出スタックから重送束を探すか、重送束が排出される前に揃え動
作を中断して、排出スタックの中から重送束を発見し易くするか、蓄積部のスタックを移
動手段でずらして停止させその上に後続の束が重なるようにして、そのずれた束から重送
束を発見するようにするか、重送束が排出される直前にスタックをずらしてその上に重送
束を排出させずらしたスタックを戻し、重送束のみを突出させて発見し易くする。
【選択図】図1
Description
給紙部を複数有し、各給紙部から給紙された用紙を搬送しながら互いに重ねてセットする
丁合装置において、給紙部からの給紙に際し、本来用紙を1枚ずつ給紙すべきところ、給
紙しようとする用紙の下の用紙が重なって(多くの場合少しずれて)送り出される重送が
発生した場合に、この重送のある丁合束を、積載された多数の丁合束の中から装置の稼働
率の低下をなるべく小さく抑えつつ発見し易くするとともに、丁合束の端面を揃えるため
の技術に関するものである。
、1枚ずつ取り出して重ね合わせて、配達単位の束とする丁合装置が新聞販売店で使用さ
れている。
各給紙部は毎回広告を間違いなく1枚ずつ送り出すのが本来の機能であるが、稀に2枚
同時に送り出す重送(給紙エラー)を起すことがある。重送が起きたか否かは、送り出さ
れた用紙の先端から後端までが所定位置を通過するのに要する搬送量を検出することによ
り行う。検出された搬送量が所定量以上であれば重送とする。広告が2枚重なっていれば
、前後方向に互いにずれているはずだから、1枚の場合よりも搬送量が長くなるからであ
る。重送が検知されれば、給紙エラーとして装置を一旦停止させる。ユーザは重送広告を
含む束から、2枚送られた広告のうちの1枚を取り除くということを行って、その後装置
の稼動を再開させる。
ずれかの給紙部において発生した束を排出するリジェクト収容部を設けた丁合機が特許文
献1に開示されている(例えば、特許文献1参照)。
この特許文献1記載の丁合装置は、丁合された束がスタッカトレイに向う搬送路から、
リジェクト収容部へ向う搬送路を分岐させて設けるとともに、その分岐部に切替ゲートを
設け、正常な束はスタッカトレイに、重送等の給紙エラーを含む束はリジェクト収容部に
向うように切替ゲートを制御し、丁合作業を止めることなく、給紙エラーを含む束を振り
分けて稼動効率を向上させたものである。
になり、材料費も上がるという問題があった。
かといって、重送が発生するたびに装置を停止させていては、作業効率が悪くなるとい
う問題がある。
」という)をユーザが取り出し易いように、コンベアで搬出するとともに、エレベータで
リフトアップする装置も広く使われている(例えば特許文献2参照)。
ックは丁合装置から出てきた束をそのまま重ねたものであるので、十分に揃っておらず、
配達に供する前に手作業で揃える作業が必要であった。
1記載の技術では、リジェクト収容部や切替ゲートとその駆動機構が必要となるため、装
置が複雑になり、また材料費も上がるという問題がある。
また、特許文献2記載の技術では、リフトアップ装置によリ、スタックの取り出しは容
易になるが、取り出したスタックは丁合装置から出て来た束をそのまま重ねたものである
ので、十分に揃っておらず配達に供する前に揃え作業が必要であるという問題があった。
設けることなく、取り出されたスタックの揃え作業が不要となる丁合装置を実現すること
にある。
本発明の第1の構成は、上下方向に並べて設けられ、用紙を複数枚積載した給紙台から
、用紙を1枚ずつ送り出す複数の給紙部と、
各給紙部に設けられ、送り出された用紙の先端が所定位置を通過してから後端が該所定
位置を通過するまでの搬送量を検出する搬送量検出手段と、
各給紙部から送り出された用紙を搬送しながら互いに重ねて束とする丁合搬送路と、
丁合搬送路で重ねられた用紙束を蓄積してスタックを形成する蓄積部と、
蓄積部に蓄積された用紙束内及び用紙束相互間の端縁を揃える揃え手段と、
蓄積部に蓄積されたスタックの位置を移動させる移動手段と、
所定周期のタイミング基準信号を前記複数の給紙部へ繰り返し発信し、該タイミング基
準信号が発せられるたびに該タイミング基準信号から各給紙部の上下方向の位置に応じて
上から順次遅らせたタイミングで用紙を1枚ずつ送り出させることによって、各給紙部か
ら送られてきた用紙が前記丁合搬送路で互いに重なり合った時に、その先端が揃うように
各給紙部を動作させる丁合制御手段と、
を有する丁合装置において、
前記丁合制御手段は、
搬送量検出手段で検出された搬送量が設定した上限値以上であった場合、該検出以降は
前記タイミング基準信号の発信を中断するとともに、該検出の時点で丁合が始まっている
束をすべて蓄積部に排出した後、操作者が再スタート操作しない限りはタイミング基準信
号の発信を再開しない停止状態とし、
搬送量検出手段で検出された搬送量が設定した下限値以上であって、前記上限値以下で
あった場合、該検出以降は前記タイミング基準信号の発信を中断するとともに、該検出の
時点で丁合が始まっている束をすべて前記蓄積部に排出した後、蓄積したスタックを前記
移動手段で移動させて蓄積部から搬出するとともに、その搬出後に空いた蓄積部に後続の
束が蓄積されるようなタイミングで、基準信号の発信を再開することを特徴とする丁合装
置である。
が前記上限値以下で、前記下限値以上であることが検出されたときは、前記丁合制御手段
が該検出された用紙を含む束が蓄積部に排出される直前に、揃え手段による端縁の揃えを
中断し、スタックの搬出後に改めて蓄積される束に対しては、揃えを再開するように制御
することを特徴とする丁合装置である。
、用紙を1枚ずつ送り出す複数の給紙部と、
各給紙部に設けられ、送り出された用紙の先端が所定位置を通過してから後端が該所定
位置を通過するまでの搬送量を検出する搬送量検出手段と、
各給紙部から送り出された用紙を搬送しながら互いに重ねて束とする丁合搬送路と、
丁合搬送路で重ねられた用紙束を蓄積してスタックを形成する蓄積部と、
蓄積部に蓄積された用紙束内及び用紙束相互間の端縁を揃える揃え手段と、
蓄積部に蓄積されたスタックの位置を移動させる移動手段と、
所定周期のタイミング基準信号を前記複数の給紙部へ繰り返し発信し、該タイミング基
準信号が発せられるたびに該タイミング基準信号から各給紙部の上下方向の位置に応じて
上から順次遅らせたタイミングで用紙を1枚ずつ送り出させることによって、各給紙部か
ら送られてきた用紙が前記丁合搬送路で互いに重なり合った時に、その先端が揃うように
各給紙部を動作させる丁合制御手段と、
を有する丁合装置において、
前記丁合制御手段は、
搬送量検出手段で検出された搬送量が設定した上限値以上であった場合、該検出以降は
前記タイミング基準信号の発信を中断するとともに、該検出の時点で丁合が始まっている
束をすべて蓄積部に排出した後、操作者が再スタート操作しない限りはタイミング基準信
号の発信を再開しない停止状態とし、
搬送量検出手段で検出された搬送量が設定した下限値以上であって、前記上限値を越え
ない場合、
該検出された用紙を含む束が蓄積部に排出されるよりも前に、揃え手段による揃え動作
を中断、あるいは揃え動作の作動形態を変更して、タイミング基準信号の発信の繰り返し
をそのまま継続することを特徴とする丁合装置である。
たいて揃えるバックジョガーと、束が排出される方向と平行な端縁をたたいて揃えるサイ
ドジョガーとを有し、搬送量検出手段で検出された搬送量が設定した上限値以下で下限値
以上であることが検出されたときは、バックジョガーの揃え動作を中断し、サイドジョガ
ーの揃え動作はそのまま継続することを特徴とする第3の構成の丁合装置である。
、用紙を1枚ずつ送り出す複数の給紙部と、
各給紙部に設けられ、送り出された用紙の先端が所定位置を通過してから後端が該所定
位置を通過するまでの搬送量を検出する搬送量検出手段と、
各給紙部から送り出された用紙を搬送しながら互いに重ねて束とする丁合搬送路と、
丁合搬送路で重ねられた用紙を蓄積してスタックを形成する蓄積部と、
蓄積部に蓄積された用紙束内及び用紙束相互間の端縁を揃える揃え手段と、
蓄積部に蓄積されたスタックの位置を移動させる移動手段と、
所定周期のタイミング基準信号を前記複数の給紙部へ繰り返し発信し、該タイミング基
準信号が発せられるたびに該タイミング基準信号から各給紙部の上下方向の位置に応じて
上から順次遅らせたタイミングで用紙を1枚ずつ送り出させることによって、各給紙部か
ら送られてきた用紙が前記丁合搬送路で互いに重なり合った時に、その先端が揃うように
各部を動作させる丁合制御手段と、
を有する丁合装置において、
前記丁合制御手段は、
搬送量検出手段で検出された搬送量が設定した上限値を越えた場合、該検出以降は前記
タイミング基準信号の発信を中断するとともに、該検出の時点で丁合が始まっている束を
すべて蓄積部に排出した後、操作者が再スタート操作しない限りはタイミング基準信号の
発信を再開しない停止状態とし、
搬送量検出手段で検出された搬送量が設定した下限値以上、上限値以下であった場合、
該検出以降は前記タイミング基準信号の発信を中断するとともに蓄積部のスタックを移
動手段で移動させて、その移動の分だけ蓄積部内での位置をずらして停止させ、その移動
後のスタックの上に後続の束が一部分ずれて重なるようなタイミングでタイミング基準信
号の発信を再開することを特徴とする丁合装置である。
、用紙を1枚ずつ送り出す複数の給紙部と、
各給紙部に設けられ、送り出された用紙の先端が所定位置を通過してから後端が該所定
位置を通過するまでの搬送量を検出する搬送量検出手段と、
各給紙部から送り出された用紙を搬送しながら互いに重ねて束とする丁合搬送路と、
丁合搬送路で重ねられた用紙束を蓄積してスタックを形成する蓄積部と、
蓄積部に蓄積された用紙束内及び用紙束相互間の端縁を揃える揃え手段と、
蓄積部に蓄積されたスタックの位置を移動させる移動手段と、
所定周期のタイミング基準信号を前記複数の給紙部へ繰り返し発信し、該タイミング基
準信号が発せられるたびに該タイミング基準信号から各給紙部の上下方向の位置に応じて
上から順次遅らせたタイミングで用紙を1枚ずつ送り出させることによって、各給紙部か
ら送られてきた用紙が前記丁合搬送路で互いに重なり合った時に、その先端が揃うように
各部を動作させる丁合制御手段と、
を有する丁合装置において、
前記丁合制御手段は、
搬送量検出手段で検出された搬送量が予め設定した上限値以上であった場合、該検出以
降は前記タイミング基準信号の発信を中断するとともに、該検出の時点で丁合が始まって
いる束をすべて蓄積部に排出した後、操作者が再スタート操作しない限りはタイミング基
準信号の発信を再開しない停止状態とし、
搬送量検出手段で検出された搬送量が前記上限値を越えず、予め設定した下限値以上で
あった場合、
該検出以降は前記タイミング基準信号の発信を中断するとともに、該検出された用紙が
入っている束が蓄積部に排出される直前に、蓄積部のスタックを移動手段で一方向に移動
させて、その移動の分だけ蓄積部内での位置を一方向にずらして停止させ、その後該検出
された用紙が入っている束が移動後のスタックの上に積み重ねられ、その直後さらに蓄積
部のスタックを移動手段で前記一方向とは逆方向に移動させ、その移動後にさらに後続の
束が重なるようなタイミングでタイミング基準信号の発信を再開することを特徴とする丁
合装置である。
て、丁合搬送路の、最下段の給紙部が合流する位置よりも下方で、束となった広告の前端
と後端が所定位置通過するのに要する搬送量を検知する束搬送量検知手段とし、
搬送量検出手段で検出された搬送量に代えて、束搬送量検知手段で検出された束搬送量
を利用することを特徴とする丁合装置である。
る揃え手段を設けたので、用紙束取り出し後の揃え作業が不要になるという効果がある。
搬送量検出手段で検出された搬送量が、揃え手段による揃えが不能となることを示す上
限値を越えた場合には、タイミング基準信号の発信が自動停止し、新たな丁合動作は行わ
れず、検出時点で丁合動作に入っている用紙束(数束)のみが蓄積部に排出され、操作者
が再スタートをしない限り丁合装置は再稼動しないので、作業員は、蓄積部に排出された
丁合束を蓄積部から取り出すことも、またその束の中から重送(給紙部から、用紙が2枚
ずれた状態で重なって給紙されること)のあった束を、落ち着いて探し出したり、重送の
原因を調べたりすることができるという効果がある。
タイミング基準信号の発信が中断して新たなる丁合動作は停止し、重送が検知された時点
ですでに丁合動作が開始されている束だけが全部蓄積部へ排出され、その重なった束群(
スタックと言う)が移動手段によって搬出され、搬出され終わると、丁合動作が自動的に
再開され、空いた蓄積部に用紙束の蓄積が再開されることになる。
重送による丁合動作停止時間は、重送検知時点から、重送束を含む数束を排出し、これを
移動させる時間だけということになり、装置稼働率の低下を非常に低くすることができる
という効果がある。
値以下の重送が検出された場合、該重送のある用紙束(重送束)が蓄積部に排出される直
前に、揃え手段による端縁の揃えを中断して、該重送検出時点で丁合が始まっている束を
全て蓄積部へ排出し、蓄積したスタックを移動手段で蓄積部から搬出するとともに、空い
た蓄積部に改めて蓄積される束に対しては、揃えを自動再開するようになっているので、
まず、先に蓄積部から搬送されたスタックでは、揃え手段による揃えが行われて端面が揃
っている下層部分と、揃え手段による揃えが中断されたため端面が揃っていない上層部分
との境目が分かり易いうえ、揃え手段の揃え動作の中断が、重送のある用紙束が蓄積部に
排出される直前になされることにより、重送発生束以後が揃え動作を受けておらず、その
ため端面が揃っていない上層部分の最下層の用紙束が重送束であることになり、重送束の
発見が非常に容易になるとともに、重送検出時点で丁合が始まっていた束より、後の束に
対しては揃え手段による揃えを自動的に再開しているので速やかに正常動作に復帰できる
という効果がある。
イミング基準信号の発信を中断するとともに、検出時点で丁合が始まっている用紙束を蓄
積部へ排出した後、操作者が再スタート操作をしない限り丁合動作を再開しないというの
であるから、作業員は、蓄積部に排出された丁合束を取り出すことも、またその束の中か
ら重送のあった束を探し出したり、重送の原因を調べたりすることができるという効果が
ある。
(重送束)が蓄積部に排出されるよりも前に、揃え手段による揃え動作を中断、あるいは
揃え動作の動作形態を変更(例えば揃え動作のストロークを短くしたり、揃え手段を後退
させるなど)して、タイミング基準信号の発信の繰り返しを継続するというのであるから
、重送束が蓄積部へ排出されたとき以降の用紙束は、揃え動作が行われないか、不十分な
ための重送紙が束の端面からはみ出しているので重送束の発見が容易となるという効果が
ある。
ガーと、束が排出される方向と平行な端縁をたたくサイドジョガーが設けられているが、
揃え動作を中断したり、動作形態を変更したりするのはバックジョガーの方だけとしてい
るので、重送の発見は、第3の構成同様、容易となるという効果がある。
イミング基準信号の発信を中断するとともに、該検出の時点で丁合が始まっている束をす
べて蓄積部に排出した後、操作者が再スタート操作をしない限りは、タイミング基準信号
の発信を再開しないようになっているので、作業員は、蓄積部に排出された丁合束を蓄積
部から取り出すことも、また、その束の中から重送束を落ち着いて
探し出したり、重送の原因を調べたりすることができるという効果がある。
タイミング基準信号の発信を中断して丁合動作を中断するとともに蓄積部にすでに排出さ
れているスタックを移動手段で位置を移動させて停止させ、その上に後続の束が重なるよ
うなタイミングでタイミング基準信号の発信を再開するので、移動した束と後続の束は、
移動した分だけずれて重なることになる。
生束が排出される前とした場合には、ずれて重なった上の束の最下位に重送束が存在する
ことになり、重送束を極めて容易に特定できるという効果があり、また移動が上記タイミ
ングより多少前後したとしても、重送束はスタックの位置がずれている面の上下付近に存
在することは確実であるから重送束を容易に特定できるという効果がある。
、第5の構成と同じである。
検出搬送量が下限値以上、上限値以下である場合には、タイミング基準信号の発信を中
断するとともに、重送束が蓄積部に排出される直前に、蓄積部のスタックを一方向に移動
させて停止させ、その後重送束が移動後のスタックの上に積み重ねられ、その直後にスタ
ックを移動手段で戻す方向に移動させて停止させ、その上にその後の後続の束が排出され
重ねられるようになっているので、重送束のみが、前記移動させた分だけはみ出した状態
になるので、重送束の特定が極めて容易になるという効果がある。
手段としたものであるが、給紙方向で用紙がずれて重送されている場合、そのずれの量は
搬送量検出手段で検出しても、束搬送量検知手段で検出してもその検出量は同じであるの
で、搬送量検出手段を束搬送量検知手段に代えても、全く同じであるので第1の構成乃至
第6の構成における効果に全く変わりはない。
してから後端が通過するまでの通過量(搬送量)を検出する搬送量検出手段を設け、検出
搬送量が用紙の搬送方向の長さと同じであれば用紙が複数枚重なって送出される、いわゆ
る重送がなく、検出搬送量が用紙の長さを越えた場合には重送ありと判断する。
ということになるが、実際にはそのような重送の頻度は小さく、通常の重送は用紙が送出
方向にずれた状態で送出されるので、検出搬送量が用紙の長さを越えた場合を重送ありと
判断することに実用上の問題はない。
本発明では蓄積された丁合束を搬出移動させる必要があるので移動手段を設けている。ま
た、順次排出されて来る丁合束が積み重なったときに、その側端面において丁合束同士お
よび丁合束内の用紙同士が揃うようにするための揃え手段を設け、更に、前記搬送量検出
手段により検出された搬送量が設定した上限値および下限値に対してどのような値である
かによって、給紙部からの給紙を止めるか否か、丁合搬送路で束が形成されて行く時にそ
の先端を揃うようにする制御、揃え手段の動作制御、移動手段の移動制御等々を行わせる
丁合制御手段を設ける。
以下、本発明の丁合装置の実施例を図面を参照しつつ説明する。
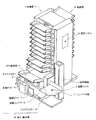
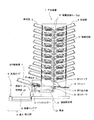
図1は本発明を適用した丁合装置の実施例の構造関係の説明図である。図2は、図1の
操作パネル3側の方から、カバーを外して見た正面図である。給紙部2は、左右に10段
ずつ設けられており、左右の各段からそれぞれ1枚ずつ給紙された用紙は中央の縦搬送路
14で先端(下端)が揃うように丁合され、折り給紙部4から給紙されて折りナイフ17
と折りローラ20で折目をつけられた折紙に挟み込まれた状態で排紙搬送路21で排紙口
22まで搬送され排紙口22から蓄積部23(移動コンベア8上)へ排出される。
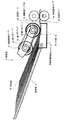
給紙板37上に用紙束36を斜めにずらして配置する。その用紙束36の先端には、給
紙ローラ26とサパキ板32が圧接している。給紙ローラ26の軸は図示しない給紙モー
タで回転駆動される。
給紙ローラ26の給紙方向上流側に給紙ローラ26と同形状の補助給紙ローラ27が設
けられている。補助給紙ローラ27の軸と給紙ローラ26の軸には共に歯つきプーリ28
、29が設けられ、歯つきベルト30で駆動が伝達される。
上位の用紙が補助給紙ローラ27によって給紙ローラ26とサバキ板32の間に送り込ま
れる。この時2枚同時に通過しようとしても、サバキ板32と用紙との摩擦力によって、
2枚目以降の前進が阻止されるので、最上位の1枚だけが送り出されることになる。
送ローラ対33はメインモータ(図示せず)により常時回転駆動されている。この時、用
紙検知センサ34が用紙の前端と後端を検知することにより、その間の搬送量を検知する
。
れながら、下方へ搬送される。縦搬送路14には所定間隔で縦搬送ローラ対24が設けら
れ、メインモータ(図示せず)により常時回転されている。
片面側の10段の給紙部2の列の下方には折り給紙部4が設けられている。折り給紙部
4には折り用紙が積載され、構成は他の給紙部と同じである。送り出された折り用紙は折
り搬送路16を通って折り込板19に入り、先端がストッパ18に当接して、折り用紙が
縦搬送路14の下端をふさぐ形で停止する。上方から縦搬送路14を丁合された用紙束が
下降してくるタイミングで折りナイフ17が下降する。停止していた折り用紙はその内側
に上方から下降してきた用紙束を挟んで折りローラ20で二つ折りされる。こうして折り
用紙で他の用紙を挟んだ形の束(配達に供される広告の束)が、その後排紙搬送路21を
通って排紙口22から排出される。折り搬送路16、排紙搬送路21もメインモータによ
り常時駆動されている。
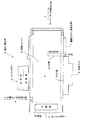
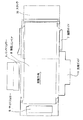
揃え・搬出部10は排紙口22から排出された用紙束を受け入れて、周縁を揃え手段(バ
ックジョガー9、サイドジョガー5)により揃えながら蓄積し、ある程度蓄積されて積み
重ね(以下、スタックという)が形成されると、そのスタックを搬出する。
排紙口22から排出された用紙束は、先端ガイド6に当接して、移動コンベア8上に落
下する。排出が繰り返されると、その上に順次積載され、スタックを形成する。
丁合機から矢印Aの方向に排出された束は、先端ガイド6のガイド面に当接し、移動コ
ンベア8上に排出される。排出を繰り返している間、揃え手段であるバックジョガー9と
サイドジョガー5の可動部が往復動作する。バックジョガー9の可動部と先端ガイド6の
ガイド面との間で用紙束を挟んで揃える。同様にサイドジョガー5の可動部と揃え位置に
ある開閉ガイド7のガイド面との間で用紙束を挟んで揃える。開閉ガイドは支点を中心に
揃え位置と退避位置とを旋回移動できる。用紙束が排出されている間は、揃え位置に位置
している。
往復動作可能な可動部を有する。支持部の内部には駆動モータとクランク機構が設けられ
、モータの回転運動を可動部の往復運動に変換する。
サイドジョガー5は、支持部が揃え・搬出部10のフレームに設けられていること以外
は、バックジョガー9と同様である。
知されると(或いは、予め定めた部数のスタックが形成されると)、用紙束の排出を中止
し、開閉ガイド7を開いて退避位置にして、移動コンベア8のベルトを周回駆動させてス
タックを矢印B方向に移動させ、矢印Cの方向に搬出させる。
エレベータ板11を昇降させる昇降機構13が設けられている。エレベータ板11は移動
コンベア8のベルト面よりも若干低い位置で待機する。搬出されてきたスタックは、エレ
ベータ板11の上に移送される。エレベータ板11の積載センサ12がスタックの到来を
検知すると、昇降機構13が動作してエレベータ板11を上昇させ、スタックを持ち上げ
て停止する。
丁合装置1本体は、メイン制御部を有し、各給紙部2は個別に給紙制御部、揃え・搬出
部は揃え・搬出制御部を有する。給紙制御部は給紙部の数分設けられている。
パルス出力手段は、メインモータで回転される軸のいずれかに、周方向に穴を環状配置
した円板を設け、この円板の穴を検出できるように光軸を配置した光センサにより、メイ
ンモータ回転中は常時パルスを出力しているものである。このパルスはメイン制御部、給
紙制御部に送られており、メインモータ動作中の各動作タイミングは、このパルスを計数
することによりタイミングが取られている。以下、パルスと表記する場合は、このパルス
出力手段により出力されているパルスを指す。
メインモータが回転開始する。次にメイン制御部は所定のタイミングで給紙トリガ信号を
各給紙部2の給紙制御部に一斉に送信する。この給紙トリガ信号は給紙タイミングの基準
となるタイミング基準信号である。各給紙部2の給紙制御部は、給紙トリガ信号を受信し
たタイミングから、所定の遅延パルス分だけ遅らせて、給紙モータを駆動して用紙の送り
出しを開始する。この所定の遅延パルス数は、各給紙部によって異なるものであり、縦搬
送路14で用紙の先端が揃って重なるように、下方に位置する給紙部2ほど多くなるよう
に各々の給紙制御部に記憶されている。
る。折り給紙部4にも給紙制御部が設けられている。折り用紙は、この重なった束が縦搬
送路14の最下位に到達するよりも少し前に、折り用紙の先端がストッパ18に当接して
待機できるように、遅延パルスが設定されている。
時に、上方から降りてきた束がその間に挟まれて束を形成し、その束が更に搬送されて、
排紙口22から排紙される。
給紙トリガは所定パルス間隔で繰り返し発信されるので、次々に繰り返し用紙の束(配
達に供する広告の束)が形成され、排紙口22から順次排出される。
部にジョグ開始信号を送信する。揃え・搬出制御部はジョグ開始信号を受信すると、パッ
クジョガー駆動モータ、サイドジョガー駆動モータを駆動開始し、各ジョガーは往復動作
を開始する。こうして、用紙束が繰り返し排出・蓄積されて形成するスタック38の端縁
を各々揃える。
送る。メイン制御部は満杯信号を受けると給紙トリガの発信を中止し、その時点で丁合が
始まっているすべての束の丁合を完了させ、排出させた後、排出完了信号を揃え・搬出制
御部へ送る。この排出完了信号を受けると、揃え・搬出制御部はサイドジョガー、バック
ジョガーの動作を停止させるとともに、開閉ガイド駆動モータを駆動して退避位置とする
。更に移動コンベア駆動モータを回転させてコンベアを周回駆動させて、その上のスタッ
クをエレベータ板上に搬出する。
部は、エレベータ昇降モータを駆動して、スタックを持ち上げるとともに、開閉ガイド駆
動モータを駆動させて開閉ガイド7をガイド位置とする。更にバックジョガー駆動モータ
、サイドジョガー駆動モータを駆動開始し、各ジョガーの往復動作を再開する。メイン制
御部には搬出完了信号を出し、メイン制御部はこれを受けて給紙トリガ(タイミング基準
信号)発信の繰り返しを再開する。
ると、エレベータ板11は下降して、次に送り込まれるスタックを待機する。
満杯検知センサに代えて、予め定めた部数分の束が形成されたら搬出するようにしても
よい。その数値は予め操作パネル3等に入力しておき、メイン制御部あるいは搬出積載制
御部に記憶しておく。
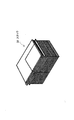
スタックとよんでいる。図7はバックジョガー9とサイドジョガー5がスタック38側へ
進出し、側縁が押されて揃えられている状態である。
る状態である。
給紙の際、各給紙部2において、用紙が所定位置を前端から後端まで通過するのに要す
る搬送量を検出する。この搬送量は、図3における用紙検知センサ34により、用紙の先
端が通過したタイミングから、用紙の後端が通過したタイミングまでのパルス数として検
出される。
給紙トリガ送信を継続する。他方、揃え手段による揃えが不能になる上限値(設定値)を
越える場合は、重送エラー(第2の重送)として給紙トリガ送信を中止し、その時点で給
紙開始されている束をすべて排出してからメインモータを停止させる。その後ユーザがス
タートスイッチを押さなければ動作再開しない。
は停止させない。その動作は、以下各実施例で説明する。
なお、この搬送量検出手段は、束搬送量検出手段に代えてもよい。この束搬送量検出手
段は、例えば、図2の排紙搬送路21に設けられ、各給紙部から送り出された用紙が重な
って束を形成した後の、その束の前端と後端が所定位置を通過する間の束搬送量を、メイ
ンパルスを計数することにより検知する。これを検知することにより、束からはみ出した
重送用紙が混入している場合は、束搬送量が通常よりも長くなるから、重送ありと判定す
ることができる。
また、搬送量も束搬送量も、パルス信号で計数するのに限らず、例えば、メイン制御部
から所定間隔で発信するクロック信号を計数するなどしてもよい。
実施例1は第1の構成および第2の構成に対応する。
いずれかの給紙部で第1の重送が発生した場合、第1の重送が発生したという信号が給
紙制御部からメイン制御部へ送られる。メイン制御部は、第1の重送信号とともに、該信
号がどの給紙部から送られて来たかを認識する。そして、その時点でタイミング基準信号
の発信を中断するとともに、該検出の時点で、丁合が始まっている束をすべて蓄積部に排
出した後、そのスタックを蓄積部から搬出するとともに、その後に後続の束を蓄積させる
。そして、メイン制御部は、第1の重送信号を検知した用紙が含まれる束(以下、第1の
重送束という)よりも1つ前の束の排出が完了してから、第1の重送信号を検知した束が
含まれる束が排出されるまでの間に、ジョグ(揃え)動作が停止するように、ジョグ停止
信号を揃え・搬出制御部へ送る。揃え・搬出制御部はジョグ停止信号に応じて、バックジ
ョガーとサイドジョガーの各駆動モータを停止させる。
信号を送るまでの時間もかかる。
そして、最後の用紙束が排出されたタイミングで、メイン制御部が排出完了信号を揃え
・搬出制御部に送り、これを受けて揃え・搬出制御部は、開閉ガイド駆動モータを駆動し
て退避位置とし、移動コンベア駆動モータを回転させてコンベアを周回駆動させ、スタッ
クをエレベータ板上に搬出する。
搬出後は開閉ガイドが揃え位置に戻り、ジョガーの動作が開始され、給紙トリガの繰り
返しが再開し、丁合動作が自動的に再開される。
1上に移動され、空いたところに次以降の束が排出されている(この後エレベータは上昇
して、スタックを持ち上げる)。このエレベータ板11上のスタックの最上位の2〜3部
は揃っておらず、それよりも下位は揃っていることになる。その揃っていない部分の最下
位に、第1の重送束が存在していることになり、容易に特定できる(第1の重送エラーが
検知された時点で、それよりも上流側から最大2セット分の給紙が始まっている可能性が
あるので、それをすべて丁合、排出した後にスタックが移動・排出されるため、最上位か
ら2〜3部以内となる)。また、第1の重送束からは重送した用紙がスタックからはみ出
しているから、容易に重送した用紙を特定することができる。
また、搬出後に丁合動作が再開されるため、エラー処理による作業時間のロスも生じな
い。
行わない」ということを行わなくとも(例えば、第1の重送が検知された時点で丁合開始
していた束をすべて排出するまで、ジョガーの動作を継続させる)、排出されたスタック
の最上位の2〜3部以内を探せば第1の重送束を特定することができる。
実施例2は第3の構成および第4の構成に対応する。
実施例2では、第1の重送が発生した場合は、スタックは移動させず、揃え動作を中止
する。揃え動作を中止するタイミングは、第1の重送が検出された用紙を含む束が蓄積部
に排出される直前とするのが最も好ましいが、第1の重送が検出された用紙を含む束が蓄
積部に排出されるよりも前であればいつでもよい。従って、第1の重送が検出されたら直
ちにジョガーの各駆動モータを停止させてもよいし、第1の重送が検出された用紙を含む
束が蓄積部に排出される直前に揃え動作を中止するようにしてもよい。
るので、既に揃えられたスタックの上に、揃っていない束が積み上がる。満杯が検知され
るか、予め決めた部数に達すると、開閉ガイドを開き、移動コンベアを駆動して、スタッ
クを搬出する。搬出後は開閉ガイドが揃え位置に戻り、ジョガーの動作が開始され、給紙
トリガの繰り返しが再開し、丁合動作が自動的に再開され、次のスタックの形成を開始す
る。
いるが、上の方が揃っていない。そして、その揃っていない部分の最下位或いはその近く
に第1の重送束が存在していることになり、容易に特定できる。
第1の重送が検出された用紙を含む束が蓄積部に排出される直前に揃え動作を中止した
場合は、揃っていない部分の最下位に第1の重送束が存在していることになる。第1の重
送が検出されたら直ちにジョガーの各駆動モータを停止させた場合は、揃っていない部分
の最下位から3部以内に第1の重送束が存在していることになる。それは、通常、丁合装
置では第1の重送が検知された時点で、最大3部の丁合が同時進行しているためである。
また、実施例1と同様に、第1の重送束からは重送した用紙がスタックからはみ出して
いるから、容易に重送した用紙を特定することができる。
作を中止させるのはバックジョガーのみとして、サイドジョガーの揃え動作は継続してよ
い。第1の重送がどこで発生したかは、揃っている部分と揃っていない部分の境界によっ
て特定するため、バックジョガーとサイドジョガーのいずれかの揃え動作を中止するだけ
で、その機能は果せるからである。加えて、一方だけでも揃っている分だけ、バックジョ
ガー、サイドジョガー共に揃えを中断した場合に比べて、スタック取出し後の揃え作業が
楽になる。また、バックジョガーの揃え動作を中止するから、重送した用紙もはみ出した
ままとなるので、重送用紙の特定も可能である。
、或いはサイドジョガーの動作ストロークが短くなるように変更してもよい。或いは揃え
動作そのものは継続し、バックジョガー、サイドジョガーの支持部をスタックに対して後
退させてもよい。そうすることによって、第1の重送が発生して以降は揃えが甘くなるよ
うにしてもよい。
実施例2では、第1の重送が発生しても丁合が停止しないので、作業時間のロスをより
少なくできる。
実施例3は第5の構成に対応する。
実施例3では、第1の重送が発生した場合、スタックをわずかに移動させる。具体的に
は、第1の重送を検知したら、直ちに開閉ガイド7を開いておき、その後、移動コンベア
8をわずかに駆動させ、スタックの位置をずらす。この移動コンベアを駆動させるタイミ
ングは、第1の重送束が排出される直前が最も好ましいが、若干前後してもよい。即ち第
1の重送を検知したら直ちにコンベアを駆動してもよいし、第1の重送束が排出された直
後、或いはそれよりも1〜2部後に移動してもよい。
たスタックの上に、移動コンベアで移動した分だけずれた状態で新たな束が積み上がる。
満杯が検知されるか、予め決めた部数に達すると、移動コンベア8を駆動して、スタッ
クを搬出する。搬出後は開閉ガイドが揃え位置に戻って給紙トリガの繰り返しが再開し、
丁合動作が自動的に再開され、次のスタックの形成を開始する。
とで位置がずれている。そして、第1の重送束が排出される直前にコンベアを駆動した場
合は、その上の方の部分の最下位に第1の重送束が存在していることになり、容易に特定
できるので最良であるが、コンベアを移動するタイミングが若干それよりも前後していて
も、スタックの位置がずれている付近を探せば第1の重送束を見つけることができる。
てもよい。揃えを中止した場合は、第1の重送束からは重送した用紙がスタックからはみ
出しているから、重送用紙の特定が容易である。揃えを中止しない場合は、下から上まで
束受入方向と直角な前縁と後縁が揃った束を得ることができる。但し、第1の重送以降は
開閉ガイドが開いたままとなるので、束受入方向に平行な両側縁は、第1の重送以降は揃
っていない束となる(図11は揃えを中止しない場合の図である)。
てもスタックが崩れない程度が望ましく、例えば全幅(受入方向に平行な両側端間)40
0mmの幅のスタックであれば、50mm前後が望ましい。
実施例4では、第1の重送が発生した場合、スタックをわずかに移動させるとともに、
第1の重送が発生した束をその上に排出した直後、スタックを元に戻す。具体的には、第
1の重送を検知したら、直ちに開閉ガイドを開いておき、その後、移動コンベアをわずか
に駆動させ、スタックの位置をずらす。ここまでは実施例3と同じである。
実施例4では、スタック位置をずらし、その上に第1の重送束を排出した直後に、移動
コンベアを逆方向に駆動してスタックを戻す。その後は給紙トリガの繰り返しを継続し、
即ち丁合作業を継続する。
を搬出する。搬出後は開閉ガイドが揃え位置に戻って給紙トリガの繰り返しが再開し、丁
合動作が自動的に再開され、次のスタックの形成を開始する。
第1の重送束のみが、ずらした分だけはみ出した状態である。このはみ出した束を検査
すればよい。
実施例4においても、スタックの位置をずらすと同時に揃えを中止してもしなくてもよ
いこと、中止した場合は第1の重送束から重送した用紙がはみ出した状態となること。中
止しない場合は、束受入方向と直角な前縁と後縁が下から上まで揃った束が得られること
は、実施例3と同じである。図12は中止しない場合の図である。
2 給紙部
3 操作パネル
4 折り給紙部
5 サイドジョガー
6 先端ガイド
7 開閉ガイド
8 移動コンベア
9 バックジョガー
10 揃え・搬出部
11 エレベータ板
12 載置センサ
13 昇降機構
14 縦搬送路
16 折り搬送路
17 折りナイフ
18 ストッパ
19 折り込み板
20 折りローラ
21 排紙搬送路
22 排紙口
23 蓄積部
24 縦搬送ローラ対
25 架台
26 給紙ローラ
27 補助給紙ローラ
28 歯つきプーリ
29 歯つきプーリ
30 歯つきベルト
31 用紙有無検知センサ
32 サバキ板
33 横搬送ローラ対
34 用紙検知センサ
35 搬送ガイド
36 用紙束
37 給紙板
38 スタック
Claims (7)
- 上下方向に並べて設けられ、用紙を複数枚積載した給紙台から、用紙を1枚ずつ送り出
す複数の給紙部と、
各給紙部に設けられ、送り出された用紙の先端が所定位置を通過してから後端が該所定
位置を通過するまでの搬送量を検出する搬送量検出手段と、
各給紙部から送り出された用紙を搬送しながら互いに重ねて束とする丁合搬送路と、
丁合搬送路で重ねられた用紙束を蓄積してスタックを形成する蓄積部と、
蓄積部に蓄積された用紙束内及び用紙束相互間の端縁を揃える揃え手段と、
蓄積部に蓄積されたスタックの位置を移動させる移動手段と、
所定周期のタイミング基準信号を前記複数の給紙部へ繰り返し発信し、該タイミング基
準信号が発せられるたびに該タイミング基準信号から各給紙部の上下方向の位置に応じて
上から順次遅らせたタイミングで用紙を1枚ずつ送り出させることによって、各給紙部か
ら送られてきた用紙が前記丁合搬送路で互いに重なり合った時に、その先端が揃うように
各給紙部を動作させる丁合制御手段と、
を有する丁合装置において、
前記丁合制御手段は、
搬送量検出手段で検出された搬送量が設定した上限値以上であった場合、該検出以降は
前記タイミング基準信号の発信を中断するとともに、該検出の時点で丁合が始まっている
束をすべて蓄積部に排出した後、操作者が再スタート操作しない限りはタイミング基準信
号の発信を再開しない停止状態とし、
搬送量検出手段で検出された搬送量が設定した下限値以上であって、前記上限値以下で
あった場合、該検出以降は前記タイミング基準信号の発信を中断するとともに、該検出の
時点で丁合が始まっている束をすべて前記蓄積部に排出した後、蓄積したスタックを前記
移動手段で移動させて蓄積部から搬出するとともに、その搬出後に空いた蓄積部に後続の
束が蓄積されるようなタイミングで、タイミング基準信号の発信を再開する
ことを特徴とする丁合装置。 - 搬送量検出手段で検出された搬送量が前記上限値以下で、前記下限値以上であることが
検出されたときは、前記丁合制御手段が、該検出された用紙を含む束が蓄積部に排出され
る直前に、揃え手段による端縁の揃えを中断し、スタックの搬出後に改めて蓄積される束
に対しては、揃えを再開するように制御することを特徴とする請求項1記載の丁合装置。 - 上下方向に並べて設けられ、用紙を複数枚蓄積した給紙台から、用紙を1枚ずつ送り出
す複数の給紙部と、
各給紙部に設けられ、送り出された用紙の先端が所定位置を通過してから後端が該所定
位置を通過するまでの搬送量を検出する搬送量検出手段と、
各給紙部から送り出された用紙を搬送しながら互いに重ねて束とする丁合搬送路と、
丁合搬送路で重ねられた用紙束を蓄積してスタックを形成する蓄積部と、
蓄積部に蓄積された用紙束内及び用紙束相互間の端縁を揃える揃え手段と、
蓄積部に蓄積されたスタックの位置を移動させる移動手段と、
所定周期のタイミング基準信号を前記複数の給紙部へ繰り返し発信し、該タイミング基
準信号が発せられるたびに該タイミング基準信号から各給紙部の上下方向の位置に応じて
上から順次遅らせたタイミングで用紙を1枚ずつ送り出させることによって、各給紙部か
ら送られてきた用紙が前記丁合搬送路で互いに重なり合った時に、その先端が揃うように
各給紙部を動作させる丁合制御手段と、
を有する丁合装置において、
前記丁合制御手段は、
搬送量検出手段で検出された搬送量が設定した上限値以上であった場合、該検出以降は
前記タイミング基準信号の発信を中断するとともに、該検出の時点で丁合が始まっている
束をすべて蓄積部に排出した後、操作者が再スタート操作しない限りはタイミング基準信
号の発信を再開しない停止状態とし、
搬送量検出手段で検出された搬送量が設定した下限値以上であって、前記上限値を越え
ない場合、
該検出された用紙を含む束が蓄積部に排出されるよりも前に、揃え手段による揃え動作
を中断、あるいは揃え動作の作動形態を変更して、タイミング基準信号の発信の繰り返し
をそのまま継続する
ことを特徴とする丁合装置。 - 前記揃え手段は、束が排出される方向と直交する端縁をたたいて揃えるバックジョガー
と、束が排出される方向と平行な端縁をたたいて揃えるサイドジョガーとを有し、請求項
3において、搬送量検出手段で検出された搬送量が設定した上限値以下で下限値以上であ
ることが検出されたときは、バックジョガーの揃え動作を中断し、サイドジョガーの揃え
動作はそのまま継続することを特徴とする請求項3記載の丁合装置。 - 上下方向に並べて設けられ、用紙を複数枚積載した給紙台から、用紙を1枚ずつ送り出
す複数の給紙部と、
各給紙部に設けられ、送り出された用紙の先端が所定位置を通過してから後端が該所定
位置を通過するまでの搬送量を検出する搬送量検出手段と、
各給紙部から送り出された用紙を搬送しながら互いに重ねて束とする丁合搬送路と、
丁合搬送路で重ねられた用紙を蓄積してスタックを形成する蓄積部と、
蓄積部に蓄積された用紙束内及び用紙束相互間の端縁を揃える揃え手段と、
蓄積部に蓄積されたスタックの位置を移動させる移動手段と、
所定周期のタイミング基準信号を前記複数の給紙部へ繰り返し発信し、該タイミング基
準信号が発せられるたびに該タイミング基準信号から各給紙部の上下方向の位置に応じて
上から順次遅らせたタイミングで用紙を1枚ずつ送り出させることによって、各給紙部か
ら送られてきた用紙が前記丁合搬送路で互いに重なり合った時に、その先端が揃うように
各部を動作させる丁合制御手段と、
を有する丁合装置において、
前記丁合制御手段は、
搬送量検出手段で検出された搬送量が設定した上限値を越えた場合、該検出以降は前記
タイミング基準信号の発信を中断するとともに、該検出の時点で丁合が始まっている束を
すべて蓄積部に排出した後、操作者が再スタート操作しない限りはタイミング基準信号の
発信を再開しない停止状態とし、
搬送量検出手段で検出された搬送量が設定した下限値以上、上限値以下であった場合、
該検出以降は前記タイミング基準信号の発信を中断するとともに蓄積部のスタックを移
動手段で移動させて、その移動の分だけ蓄積部内での位置をずらして停止させ、その移動
後のスタックの上に後続の束が一部分ずれて重なるようなタイミングでタイミング基準信
号の発信を再開する
ことを特徴とする丁合装置。 - 上下方向に並べて設けられ、用紙を複数枚積載した給紙台から、用紙を1枚ずつ送り出
す複数の給紙部と、
各給紙部に設けられ、送り出された用紙の先端が所定位置を通過してから後端が該所定
位置を通過するまでの搬送量を検出する搬送量検出手段と、
各給紙部から送り出された用紙を搬送しながら互いに重ねて束とする丁合搬送路と、
丁合搬送路で重ねられた用紙束を蓄積してスタックを形成する蓄積部と、
蓄積部に蓄積された用紙束内及び用紙束相互間の端縁を揃える揃え手段と、
蓄積部に蓄積されたスタックの位置を移動させる移動手段と、
所定周期のタイミング基準信号を前記複数の給紙部へ繰り返し発信し、該タイミング基
準信号が発せられるたびに該タイミング基準信号から各給紙部の上下方向の位置に応じて
上から順次遅らせたタイミングで用紙を1枚ずつ送り出させることによって、各給紙部か
ら送られてきた用紙が前記丁合搬送路で互いに重なり合った時に、その先端が揃うように
各部を動作させる丁合制御手段と、
を有する丁合装置において、
前記丁合制御手段は、
搬送量検出手段で検出された搬送量が予め設定した上限値以上であった場合、該検出以
降は前記タイミング基準信号の発信を中断するとともに、該検出の時点で丁合が始まって
いる束をすべて蓄積部に排出した後、操作者が再スタート操作しない限りはタイミング基
準信号の発信を再開しない停止状態とし、
搬送量検出手段で検出された搬送量が前記上限値を越えず、予め設定した下限値以上で
あった場合、
該検出以降は前記タイミング基準信号の発信を中断するとともに、該検出された用紙が
入っている束が蓄積部に排出される直前に、蓄積部のスタックを移動手段で一方向に移動
させて、その移動の分だけ蓄積部内での位置を一方向にずらして停止させ、その後該検出
された用紙が入っている束が移動後のスタックの上に積み重ねられ、その直後に蓄積部の
スタックを移動手段で前記一方向とは逆方向に移動させ、その移動後にさらに後続の束が
重なるようなタイミングでタイミング基準信号の発信を再開する
ことを特徴とする丁合装置。 - 請求項1乃至6記載の搬送量検出手段に代えて、丁合搬送路の、最下段の給紙部が合流
する位置よりも下方で、束となった広告の前端と後端が所定位置通過するのに要する搬送
量を検知する束搬送量検知手段とし、
搬送量検出手段で検出された搬送量に代えて、束搬送量検知手段で検出された束搬送量
を利用することを特徴とする請求項1乃至6のいずれか1項に記載の丁合装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017167987A JP6550597B2 (ja) | 2017-08-31 | 2017-08-31 | 丁合装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017167987A JP6550597B2 (ja) | 2017-08-31 | 2017-08-31 | 丁合装置 |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013235977A Division JP6212808B2 (ja) | 2013-11-14 | 2013-11-14 | 丁合装置 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2017206390A true JP2017206390A (ja) | 2017-11-24 |
| JP2017206390A5 JP2017206390A5 (ja) | 2018-05-10 |
| JP6550597B2 JP6550597B2 (ja) | 2019-07-31 |
Family
ID=60416244
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017167987A Active JP6550597B2 (ja) | 2017-08-31 | 2017-08-31 | 丁合装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6550597B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020081260A (ja) * | 2018-11-22 | 2020-06-04 | 株式会社三洋物産 | 遊技機 |
| JP2022131838A (ja) * | 2021-02-26 | 2022-09-07 | 株式会社デュプロ | 丁合包装システム |
| JP2023021291A (ja) * | 2018-11-22 | 2023-02-10 | 株式会社三洋物産 | 遊技機 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6440675U (ja) * | 1987-09-08 | 1989-03-10 | ||
| JP2001031269A (ja) * | 1999-07-26 | 2001-02-06 | Riso Kagaku Corp | 丁合装置 |
| JP2008081310A (ja) * | 2006-09-29 | 2008-04-10 | Canon Finetech Inc | シート処理装置、および画像形成装置 |
| JP2008201590A (ja) * | 2002-03-26 | 2008-09-04 | Duplo Seiko Corp | 紙受装置 |
-
2017
- 2017-08-31 JP JP2017167987A patent/JP6550597B2/ja active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6440675U (ja) * | 1987-09-08 | 1989-03-10 | ||
| JP2001031269A (ja) * | 1999-07-26 | 2001-02-06 | Riso Kagaku Corp | 丁合装置 |
| JP2008201590A (ja) * | 2002-03-26 | 2008-09-04 | Duplo Seiko Corp | 紙受装置 |
| JP2008081310A (ja) * | 2006-09-29 | 2008-04-10 | Canon Finetech Inc | シート処理装置、および画像形成装置 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020081260A (ja) * | 2018-11-22 | 2020-06-04 | 株式会社三洋物産 | 遊技機 |
| JP2023021291A (ja) * | 2018-11-22 | 2023-02-10 | 株式会社三洋物産 | 遊技機 |
| JP2022131838A (ja) * | 2021-02-26 | 2022-09-07 | 株式会社デュプロ | 丁合包装システム |
| JP7680007B2 (ja) | 2021-02-26 | 2025-05-20 | 株式会社デュプロ | 丁合包装システム |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6550597B2 (ja) | 2019-07-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8608151B2 (en) | Loading station for plate elements and machine for processing such elements | |
| JP5065191B2 (ja) | 用紙処理装置 | |
| JP6550597B2 (ja) | 丁合装置 | |
| JP4034307B2 (ja) | 用紙後処理装置 | |
| JP4657911B2 (ja) | 用紙後処理装置及び用紙後処理方法 | |
| JP6212809B2 (ja) | シート収容装置 | |
| JP2008207963A (ja) | 用紙後処理装置 | |
| JP6212808B2 (ja) | 丁合装置 | |
| JP2014201441A (ja) | シート裁断及び丁合装置 | |
| US5439344A (en) | Corrugated cardboard box counting and discharging device | |
| JP2017206390A5 (ja) | ||
| JP2007186299A (ja) | 用紙後処理装置 | |
| JP6462071B2 (ja) | シート収容装置 | |
| JP2013124178A (ja) | 用紙後処理装置および画像形成装置 | |
| JP2006124164A (ja) | 用紙後処理装置 | |
| JP2006124153A (ja) | 用紙後処理装置 | |
| EP4653363A1 (en) | Stacker and corresponding machining processing device | |
| JPH0825694B2 (ja) | 紙葉類処理装置 | |
| JP5092899B2 (ja) | 中継搬送装置及び後処理装置 | |
| JP2007308215A (ja) | 用紙後処理装置 | |
| JP4758242B2 (ja) | 用紙後処理装置 | |
| EP1739044B1 (en) | Apparatus and method for collecting sheets into sets | |
| JP2021130556A (ja) | シート蓄積搬送装置及び丁合システム | |
| JP2023120871A (ja) | シート材処理装置及び画像形成装置 | |
| JP4495080B2 (ja) | 用紙後処理装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170919 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180220 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180615 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180627 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20180820 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20181017 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181225 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190225 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20190531 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20190603 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6550597 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |