JP2017209743A - 加工装置 - Google Patents
加工装置 Download PDFInfo
- Publication number
- JP2017209743A JP2017209743A JP2016103357A JP2016103357A JP2017209743A JP 2017209743 A JP2017209743 A JP 2017209743A JP 2016103357 A JP2016103357 A JP 2016103357A JP 2016103357 A JP2016103357 A JP 2016103357A JP 2017209743 A JP2017209743 A JP 2017209743A
- Authority
- JP
- Japan
- Prior art keywords
- signal
- processing
- unit
- tool
- measurement
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images






Landscapes
- Machine Tool Sensing Apparatuses (AREA)
Abstract
【解決手段】被削材を切削加工する加工装置を、被削材を加工する工具を保持する主軸とこの主軸を回転駆動する駆動部とを備えた加工装置本体と、加工装置本体の駆動部で回転駆動している主軸から得られる信号を測定する測定部と、主軸から得られる信号のうち主軸が正常に動作しているときに得られる信号を格納する正常信号記憶部と、測定部で測定して得た測定信号および正常信号記憶部に記憶された正常信号を所定の時間間隔ごとに所定の時間分だけ取出して処理する信号処理部と、信号処理部で測定信号と正常信号とを所定の時間分だけ所定の時間間隔ごとに処理した結果を積分する積分処理部と、積分処理部で積分処理した結果に基づいて加工装置本体を制御する加工機指令部とを備えて構成した。
【選択図】 図1
Description
本願は上記課題を解決する手段を複数含んでいるが、その一例を挙げるならば、被削材を切削加工する加工装置を、被削材を加工する工具を保持する主軸とこの主軸を回転駆動する駆動部とを備えた加工装置本体と、加工装置本体の駆動部で回転駆動している主軸から得られる信号を測定する測定部と、主軸から得られる信号のうち主軸が正常に動作しているときに得られる信号を格納する正常信号記憶部と、測定部で測定して得た測定信号および正常信号記憶部に記憶された正常信号を所定の時間間隔ごとに所定の時間分だけ取出して処理する信号処理部と、信号処理部で測定信号と正常信号とを所定の時間分だけ所定の時間間隔ごとに処理した結果を積分する積分処理部と、積分処理部で積分処理した結果に基づいて加工装置本体を制御する加工機指令部とを備えて構成した。
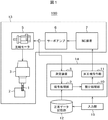
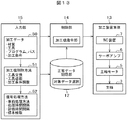
図1は、本実施例に係る工具の異常を予測する機能を備えた加工装置100の構成と信号の流れを示すブロック図である。本実施例に係る工具の異常を予測する加工装置100は、加工装置本体13と、測定データを演算し加工機の制御命令を出力する演算部14と、正常データが記憶されている正常データ記憶部12と、加工装置の設定を入力する入力部15を備えている。
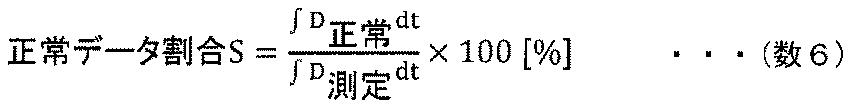
Claims (7)
- 被削材を切削加工する加工装置であって、
被削材を加工する工具を保持する主軸と前記主軸を回転駆動する駆動部とを備えた加工装置本体と、
前記加工装置本体の前記駆動部で回転駆動している前記主軸から得られる信号を測定する測定部と、
前記主軸から得られる信号のうち前記主軸が正常に動作しているときに得られる信号を格納する正常信号記憶部と、
前記測定部で測定して得た測定信号および前記正常信号記憶部に記憶された正常信号を所定の時間間隔ごとに所定の時間分だけ取出して処理する信号処理部と、
前記信号処理部で前記測定信号と前記正常信号とを前記所定の時間分だけ所定の時間間隔ごとに処理した結果を積分する積分処理部と、
前記積分処理部で積分処理した結果に基づいて前記加工装置本体を制御する加工機指令部と
を備えたことを特徴とする加工装置。 - 請求項1記載の加工装置であって、前記測定部は、前記加工装置本体の前記駆動部で回転駆動している前記主軸から得られる電流値、電力値、加速度、又は切削力の信号を測定することを特徴とする加工装置。
- 請求項1記載の加工装置であって、前記積分処理部は、前記信号処理部で前記測定信号を処理して得られた信号の積分値と前記正常信号を処理して得られた信号の積分値とを求め、前記測定信号を処理して得られた信号の積分値に含まれる前記正常信号を処理して得られた信号の積分値の割合を求めることを特徴とする加工装置。
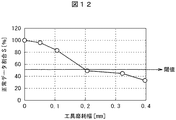
- 請求項1記載の加工装置であって、加工機指令部は、前記積分処理部で前記測定信号を処理して得られた信号の積分値に含まれる前記正常信号を処理して得られた信号の積分値の割合が予め設定した閾値を超えたときに加工機を制御することを特徴とする加工装置。
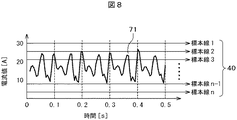
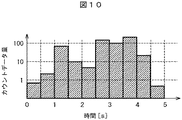
- 請求項1記載の加工装置であって、前記信号処理部は、前記測定信号と前記正常信号を所定の時間分だけ所定の時間間隔ごとに取出した信号の信号波形について、波形の振幅方向に指定した間隔で複数本の標本線を設定し、該設定した各標本線と前記出力信号の波形が交差する回数をカウントするとともに、前記交差して前記出力信号の波形が前記標本線よりも大きくなっている時間を計測し、該カウントした回数と前記出力信号の波形が前記標本線よりも大きくなっている時間とについて統計処理を行ってカウントデータ量を求めることを特徴とする加工装置。
- 請求項5記載の加工装置であって、前記積分処理部は、前記信号処理部で処理して求めたカウントデータ量を、前記所定の時間間隔ごとに時間積分することにより時間軸における前記測定信号のデータ量と前記正常信号のデータ量を求め、前記測定信号のデータ量に含まれる前記正常信号のデータ量の割合を求めることを特徴とする加工装置。
- 請求項5記載の加工装置であって、加工機指令部は、前記積分処理部で前記測定信号と前記正常信号とを処理して得られた前記測定信号のデータ量に含まれる前記正常信号のデータ量の割合が予め設定した閾値を超えたときに加工機を制御することを特徴とする加工装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016103357A JP6629672B2 (ja) | 2016-05-24 | 2016-05-24 | 加工装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016103357A JP6629672B2 (ja) | 2016-05-24 | 2016-05-24 | 加工装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017209743A true JP2017209743A (ja) | 2017-11-30 |
| JP6629672B2 JP6629672B2 (ja) | 2020-01-15 |
Family
ID=60474290
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016103357A Active JP6629672B2 (ja) | 2016-05-24 | 2016-05-24 | 加工装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6629672B2 (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110076626A (zh) * | 2018-01-26 | 2019-08-02 | 发那科株式会社 | 加工时间预测装置 |
| CN110196574A (zh) * | 2018-02-27 | 2019-09-03 | 发那科株式会社 | 数值控制装置 |
| JP2020518467A (ja) * | 2017-03-29 | 2020-06-25 | ロベルト・ボッシュ・ゲゼルシャフト・ミト・ベシュレンクテル・ハフツングRobert Bosch Gmbh | 少なくとも1つの工具の少なくとも1つの特性値を検出するための方法、追加モジュール、及び、工具 |
| CN112296757A (zh) * | 2019-07-24 | 2021-02-02 | 株式会社理光 | 信息处理装置、信息处理系统、异常预测方法 |
| JP2021037567A (ja) * | 2019-09-02 | 2021-03-11 | 日立金属株式会社 | 工作機械の監視システム |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5851054A (ja) * | 1981-09-18 | 1983-03-25 | Okuma Mach Works Ltd | 工具異常検知装置 |
| JPS6044254A (ja) * | 1983-08-15 | 1985-03-09 | Mitsubishi Heavy Ind Ltd | 切削異常診断装置 |
| JP2004110602A (ja) * | 2002-09-20 | 2004-04-08 | Shoichi Tejima | 波形パターンデータから設備の診断・監視又は製品の良品・不良品検査のための特徴を抽出する方法及びプログラム |
| JP2005022052A (ja) * | 2003-07-04 | 2005-01-27 | Isuzu Motors Ltd | 加工工具の異常・寿命の検知方法および検知装置 |
| JP2011230206A (ja) * | 2010-04-26 | 2011-11-17 | Mitsubishi Electric Corp | 工具寿命検出方法、および工具寿命検出装置 |
-
2016
- 2016-05-24 JP JP2016103357A patent/JP6629672B2/ja active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5851054A (ja) * | 1981-09-18 | 1983-03-25 | Okuma Mach Works Ltd | 工具異常検知装置 |
| JPS6044254A (ja) * | 1983-08-15 | 1985-03-09 | Mitsubishi Heavy Ind Ltd | 切削異常診断装置 |
| JP2004110602A (ja) * | 2002-09-20 | 2004-04-08 | Shoichi Tejima | 波形パターンデータから設備の診断・監視又は製品の良品・不良品検査のための特徴を抽出する方法及びプログラム |
| JP2005022052A (ja) * | 2003-07-04 | 2005-01-27 | Isuzu Motors Ltd | 加工工具の異常・寿命の検知方法および検知装置 |
| JP2011230206A (ja) * | 2010-04-26 | 2011-11-17 | Mitsubishi Electric Corp | 工具寿命検出方法、および工具寿命検出装置 |
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020518467A (ja) * | 2017-03-29 | 2020-06-25 | ロベルト・ボッシュ・ゲゼルシャフト・ミト・ベシュレンクテル・ハフツングRobert Bosch Gmbh | 少なくとも1つの工具の少なくとも1つの特性値を検出するための方法、追加モジュール、及び、工具 |
| US11370102B2 (en) | 2017-03-29 | 2022-06-28 | Robert Bosch Gmbh | Method for capturing at least one characteristic value of at least one tool |
| CN110076626A (zh) * | 2018-01-26 | 2019-08-02 | 发那科株式会社 | 加工时间预测装置 |
| CN110076626B (zh) * | 2018-01-26 | 2021-04-02 | 发那科株式会社 | 加工时间预测装置 |
| CN110196574A (zh) * | 2018-02-27 | 2019-09-03 | 发那科株式会社 | 数值控制装置 |
| JP2019149041A (ja) * | 2018-02-27 | 2019-09-05 | ファナック株式会社 | 数値制御装置 |
| US11079741B2 (en) | 2018-02-27 | 2021-08-03 | Fanuc Corporation | Numerical controller |
| CN110196574B (zh) * | 2018-02-27 | 2024-08-23 | 发那科株式会社 | 数值控制装置 |
| CN112296757A (zh) * | 2019-07-24 | 2021-02-02 | 株式会社理光 | 信息处理装置、信息处理系统、异常预测方法 |
| JP2021037567A (ja) * | 2019-09-02 | 2021-03-11 | 日立金属株式会社 | 工作機械の監視システム |
| JP7255427B2 (ja) | 2019-09-02 | 2023-04-11 | 株式会社プロテリアル | 工作機械の監視システム |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6629672B2 (ja) | 2020-01-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11614728B2 (en) | Machine tool management system that obtains a next maintenance period from a maintenance period model and a refinement algorithm | |
| CN109909804B (zh) | 基于主轴驱动电流和工步的刀具磨损破损在线监测方法 | |
| JP7120208B2 (ja) | 切削工具の異常検知装置、および異常検知方法 | |
| JP6629672B2 (ja) | 加工装置 | |
| JP3883485B2 (ja) | 工具折損あるいは予知検出装置 | |
| CN105676778B (zh) | 基于传感器监测的智能制造方法和系统以及加工机床 | |
| EP2947528B1 (en) | Method of calculating stable spindle rotation number capable of suppressing chatter vibration, method of informing the same, method of controlling spindle rotation number, and method of editing nc program, and apparatus therefor | |
| JP5411055B2 (ja) | 工具寿命検出方法、および工具寿命検出装置 | |
| KR101999112B1 (ko) | 공작 기계용 공구수명 관리시스템 및 공구수명 관리방법 | |
| CN111983972B (zh) | 异常检测装置、异常检测服务器以及异常检测方法 | |
| US7571022B2 (en) | System and method for monitoring machine health | |
| JP2013215809A (ja) | 切削加工システム及び方法 | |
| JP2020123191A (ja) | 数値制御システム | |
| US7383097B2 (en) | Method for managing machine tool data | |
| KR102676632B1 (ko) | 공구마모 변화량 기반 공구마모 추정 모델 생성 방법 | |
| JP2019030954A (ja) | 工作機械、および、工具の摩耗の度合いを算出する方法 | |
| JP4860444B2 (ja) | 切削加工における異常検出方法 | |
| KR20190025133A (ko) | 진동 가속도 신호를 활용한 공구 파손감지 영역 자동설정 방법 및 진동 가속도 신호를 활용한 공구 파손감지장치 | |
| JP2017024112A (ja) | 工作機械の工具状態判定装置 | |
| JP7036763B2 (ja) | 工具交換時期管理システム | |
| WO2021261418A1 (ja) | 工具診断装置、および工具診断方法 | |
| JP4615242B2 (ja) | 回転ブレード交換時期判定方法および切削装置 | |
| JP2011121139A (ja) | 工具異常検知装置および検知方法 | |
| JP2017064860A (ja) | 加工異常監視方法およびその機能を備えたnc工作機械 | |
| JP6712236B2 (ja) | 異常予兆検知システム及び異常予兆検知方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180911 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190611 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190612 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190802 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20191112 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20191205 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6629672 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |