JP2017226019A - 砥石車及び研削盤 - Google Patents
砥石車及び研削盤 Download PDFInfo
- Publication number
- JP2017226019A JP2017226019A JP2016121485A JP2016121485A JP2017226019A JP 2017226019 A JP2017226019 A JP 2017226019A JP 2016121485 A JP2016121485 A JP 2016121485A JP 2016121485 A JP2016121485 A JP 2016121485A JP 2017226019 A JP2017226019 A JP 2017226019A
- Authority
- JP
- Japan
- Prior art keywords
- blade
- grinding wheel
- cutting tool
- grindstone
- corner
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Landscapes
- Polishing Bodies And Polishing Tools (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
Description
本発明に係る砥石車は、外周面に複数の刃を有する歯切り工具を研削する砥石車である。ここで、前記歯切り工具の刃は、前逃げ角及びねじれ角を有する。そして、前記砥石車は、一方の端面に形成され、前記歯切り工具の第一刃における第一刃側面を研削する第一砥石側部と、前記一方の端面に形成され、前記第一刃における前記第一刃側面と第一刃先面とを接続する第一刃先角部を研削する第一砥石元角部と、他方の端面に形成され、前記第一刃に隣り合う第二刃における第二刃側面を研削する第二砥石側部と、前記他方の端面に形成され、前記第二刃における前記第二刃側面と第二刃先面とを接続する第二刃先角部を研削する第二砥石元角部とを備える。前記第一砥石元角部と前記第二砥石元角部は、前記砥石車の中心軸から異なる径方向位置に形成されている。
本発明に係る研削盤は、上述した砥石車を備える。本発明に係る研削盤によれば、多数の砥石車を必要とせずに、且つ、複数の研削工程を必要としないため、低コスト化を図ることができる。
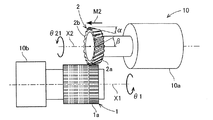
(1−1.歯車1の歯側面の切削を行う工作機械)
本発明に係る砥石車は、歯車1を切削するための歯切り工具2を研削対象とする。特に、本実施形態においては、歯車1の切削として、スカイビング加工を例に挙げる。
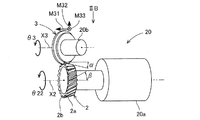
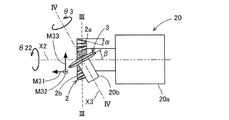
次に、歯切り工具2の刃側面の研削を行う工作機械(研削盤)20について、図2A及び図2Bを参照して説明する。本実施形態においては、工作機械20は、工具研削盤やアンギュラ研削盤などである。
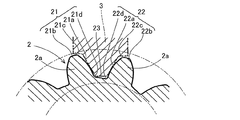
次に、歯切り工具2の刃2aの詳細形状について、図3及び図4を参照して説明する。まず、図3を参照して、歯切り工具2の中心軸X2に直交する平面における、歯切り工具2の刃2aの断面形状について説明する。ここで、図3において、円弧状の二点鎖線は、歯切り工具2の中心軸X2を中心とする円弧である。
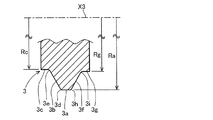
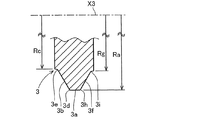
次に、砥石車3の詳細形状について、図4及び図5を参照して説明する。図5に示すように、砥石車3は、外周側に、最外周面3a、第一砥石側部3b、第一砥石元部3c、第一砥石先角部3d、第一砥石元角部3e、第二砥石側部3f、第二砥石元部3g、第二砥石先角部3h、第二砥石元角部3iを備える。ここで、第一砥石側部3b、第一砥石元部3c、第一砥石先角部3d、第一砥石元角部3eは、第一刃21を研削する部位としての第一砥石群を構成する。一方、第二砥石側部3f、第二砥石元部3g、第二砥石先角部3h、第二砥石元角部3iは、第二刃22を研削する部位としての第二砥石群を構成する。
上述したように、歯切り工具2が、ねじれ角βを有すると共に前逃げ角αを有するために、砥石車3における一方の端面と他方の端面とが異なる形状となることを説明した。そこで、前逃げ角αを変化させた場合に、砥石車3の形状がどのように変化するかについて、シミュレーションを行った。シミュレーションの条件として、歯切り工具2の条件を、表1に示すように設定した。

第一実施形態においては、砥石車3は、歯切り工具2の刃2aの第一刃先面21b及び第二刃先面22bを研削するために、第一砥石元部3c及び第二砥石元部3gを備えることとした。この他に、図8に示すように、砥石車3は、第一砥石元部3c及び第二砥石元部3gを備えない構成としてもよい。
以下に、第一実施形態及び第二実施形態の砥石車3による効果について説明する。
第一、第二実施形態における工作機械(研削盤)20は、砥石車3を備える。砥石車3は、外周面に複数の刃2aを有する歯切り工具2を研削する砥石車である。ここで、歯切り工具2の刃2aは、前逃げ角α及びねじれ角βを有する。
Claims (7)
- 外周面に複数の刃を有する歯切り工具を研削する砥石車であり、
前記歯切り工具の刃は、前逃げ角及びねじれ角を有し、
前記砥石車は、
一方の端面に形成され、前記歯切り工具の第一刃における第一刃側面を研削する第一砥石側部と、
前記一方の端面に形成され、前記第一刃における前記第一刃側面と第一刃先面とを接続する第一刃先角部を研削する第一砥石元角部と、
他方の端面に形成され、前記第一刃に隣り合う第二刃における第二刃側面を研削する第二砥石側部と、
前記他方の端面に形成され、前記第二刃における前記第二刃側面と第二刃先面とを接続する第二刃先角部を研削する第二砥石元角部と、
を備え、
前記第一砥石元角部と前記第二砥石元角部は、前記砥石車の中心軸から異なる径方向位置に形成されている、砥石車。 - 前記第一刃先角部及び前記第二刃先角部は、前記第一刃側面及び前記第二刃側面との境界に共通する接線を有する湾曲凸状に形成され、
前記第一砥石元角部及び前記第二砥石元角部は、前記湾曲凸状に対応する湾曲凹状に形成される、請求項1に記載の砥石車。 - 前記砥石車は、さらに、
前記一方の端面に形成され、前記第一刃における前記第一刃先面を研削する第一砥石元部と、
前記他方の端面に形成され、前記第二刃における前記第二刃先面を研削する第二砥石元部と、
を備え、
前記第一砥石元部と前記第二砥石元部は、前記砥石車の中心軸から異なる径方向位置に形成されている、請求項1又は2に記載の砥石車。 - 前記砥石車は、前記第一刃先面及び前記第二刃先面を研削しない、請求項1又は2に記載の砥石車。
- 前記歯切り工具は、スカイビング加工に用いる工具である、請求項1−4の何れか一項に記載の砥石車。
- 前記砥石車は、前記歯切り工具を前記歯切り工具の中心軸周りに回転させる場合に、前記砥石車の中心軸周りに回転させながら、前記歯切り工具の回転接線方向である並進方向に移動させることにより、前記歯切り工具を研削する、請求項1−5の何れか一項に記載の砥石車。
- 請求項1−6の何れか一項に記載の前記砥石車を備える、研削盤。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016121485A JP6699387B2 (ja) | 2016-06-20 | 2016-06-20 | 砥石車及び研削盤 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016121485A JP6699387B2 (ja) | 2016-06-20 | 2016-06-20 | 砥石車及び研削盤 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017226019A true JP2017226019A (ja) | 2017-12-28 |
| JP6699387B2 JP6699387B2 (ja) | 2020-05-27 |
Family
ID=60890619
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016121485A Active JP6699387B2 (ja) | 2016-06-20 | 2016-06-20 | 砥石車及び研削盤 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6699387B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021030337A (ja) * | 2019-08-21 | 2021-03-01 | 株式会社ジェイテクト | 歯切り工具の研削方法、研削装置、並びに、砥石車形状及び研削条件決定装置 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3324604A (en) * | 1964-07-30 | 1967-06-13 | Fellows Gear Shaper Co | Method of grinding gear shaper cutters |
| JPS6052220A (ja) * | 1983-09-02 | 1985-03-25 | Mitsubishi Heavy Ind Ltd | セミトツピング付きピニオンカツタ及びその歯形研削砥石 |
| JPH02218533A (ja) * | 1989-02-16 | 1990-08-31 | Osaka Seimitsu Kikai Kk | Nc化された歯車研削盤によるはすば歯車のバイアス研削方法 |
| JPH04226831A (ja) * | 1990-06-14 | 1992-08-17 | Pfauter Maag Cutting Tools Lp | ホブ及びホブ素材の研削方法 |
| JP2009045681A (ja) * | 2007-08-17 | 2009-03-05 | Mitsubishi Heavy Ind Ltd | 樽形ウォーム状工具のドレッシング方法及びドレッシング装置及び内歯車研削盤 |
-
2016
- 2016-06-20 JP JP2016121485A patent/JP6699387B2/ja active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3324604A (en) * | 1964-07-30 | 1967-06-13 | Fellows Gear Shaper Co | Method of grinding gear shaper cutters |
| JPS6052220A (ja) * | 1983-09-02 | 1985-03-25 | Mitsubishi Heavy Ind Ltd | セミトツピング付きピニオンカツタ及びその歯形研削砥石 |
| JPH02218533A (ja) * | 1989-02-16 | 1990-08-31 | Osaka Seimitsu Kikai Kk | Nc化された歯車研削盤によるはすば歯車のバイアス研削方法 |
| JPH04226831A (ja) * | 1990-06-14 | 1992-08-17 | Pfauter Maag Cutting Tools Lp | ホブ及びホブ素材の研削方法 |
| JP2009045681A (ja) * | 2007-08-17 | 2009-03-05 | Mitsubishi Heavy Ind Ltd | 樽形ウォーム状工具のドレッシング方法及びドレッシング装置及び内歯車研削盤 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021030337A (ja) * | 2019-08-21 | 2021-03-01 | 株式会社ジェイテクト | 歯切り工具の研削方法、研削装置、並びに、砥石車形状及び研削条件決定装置 |
| JP7395873B2 (ja) | 2019-08-21 | 2023-12-12 | 株式会社ジェイテクト | 歯切り工具の研削方法、研削装置、並びに、砥石車形状及び研削条件決定装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6699387B2 (ja) | 2020-05-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5700854B2 (ja) | フェースギヤを製造するための方法及び工具 | |
| KR102555094B1 (ko) | 치형부를 기계가공하는 방법, 툴 장치 및 치성형 머신 | |
| CN106363249B (zh) | 精加工锥齿轮的方法和机器以及相应设计的磨削工具 | |
| JP5650762B2 (ja) | 正面歯車を製造する連続方法 | |
| US8696408B2 (en) | Method of manufacturing formed cutter and grinding tool for formed cutter | |
| JP6572372B2 (ja) | エルボの製造方法 | |
| CN109482984B (zh) | 一种成型法摆线齿锥齿轮的磨齿方法 | |
| CN104718042A (zh) | 借助一种工具而修整齿轮的齿面的方法 | |
| JP2017534472A (ja) | 多回転刃部を持ったアキシャルホブ | |
| CN108568567B (zh) | 一种基于通用四轴数控机床与球头铣刀的螺旋锥齿轮加工方法 | |
| CN109641296A (zh) | 在工具几何形状不变的情况下的强力刮齿压力角校正 | |
| JP2013212577A (ja) | 偏心移動研削工具を使用してかさ歯車を機械加工する装置及び方法 | |
| EP0543941A1 (en) | Universal dressing roller and method and apparatus for dressing cup-shaped grinding wheels | |
| CN102791428B (zh) | 内齿轮磨削用螺纹状砂轮的修整方法 | |
| JP6693290B2 (ja) | 歯切り工具、砥石車、歯切り工具の設計方法、砥石車の設計方法及び工作機械 | |
| JP2013111659A (ja) | 鼓形歯車状砥石のドレッシング方法及びディスク形ドレッサ | |
| JP6699387B2 (ja) | 砥石車及び研削盤 | |
| JP7304487B2 (ja) | 歯車製造装置、歯車製造方法、及びそれに用いられるねじ状工具 | |
| JP6910049B2 (ja) | 外歯車状砥石のドレッシング方法及びドレッサーセット | |
| JP2019119030A (ja) | 歯車加工用工具研磨装置、歯車加工用工具研磨方法及び歯車加工用工具研磨装置を備える歯車加工装置 | |
| JP7395873B2 (ja) | 歯切り工具の研削方法、研削装置、並びに、砥石車形状及び研削条件決定装置 | |
| JP2020069623A (ja) | 歯切り工具の加工装置及び加工方法 | |
| JP2015000444A (ja) | ナットのねじ溝加工方法及びそれに用いられる工具 | |
| RU2430813C2 (ru) | Резцовая зуборезная головка для нарезания арочных зубьев цилиндрических зубчатых колес | |
| JP2022514781A (ja) | パワースカイビングのための独立した圧力角補正 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20190520 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200331 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20200327 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200413 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6699387 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |