JP2017227316A - 樹脂被覆ねじ - Google Patents

樹脂被覆ねじ Download PDF

Info

Publication number
JP2017227316A
JP2017227316A JP2016125912A JP2016125912A JP2017227316A JP 2017227316 A JP2017227316 A JP 2017227316A JP 2016125912 A JP2016125912 A JP 2016125912A JP 2016125912 A JP2016125912 A JP 2016125912A JP 2017227316 A JP2017227316 A JP 2017227316A
Authority
JP
Japan
Prior art keywords
resin
head
screw
workpiece
coated
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Pending
Application number
JP2016125912A
Other languages
English (en)
Inventor
竜介 足立
Ryusuke Adachi
竜介 足立
靖 松尾
Yasushi Matsuo
靖 松尾
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Nittoseiko Co Ltd
Original Assignee
Nittoseiko Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Nittoseiko Co Ltd filed Critical Nittoseiko Co Ltd
Priority to JP2016125912A priority Critical patent/JP2017227316A/ja
Publication of JP2017227316A publication Critical patent/JP2017227316A/ja
Pending legal-status Critical Current

Links

Images

Landscapes

  • Bolts, Nuts, And Washers (AREA)

Abstract

【課題】締結時にワークが座屈しても頭部に固着された樹脂部が離脱し難い樹脂被覆ねじの提供。【解決手段】ワークに螺合するねじ部10と、このねじ部10に一体に成形した頭部20と、この頭部20を覆う樹脂部30とを備えて成る樹脂被覆ねじにおいて、前記樹脂部30は、前記頭部20と同等あるいはそれ以下の直径寸法に設定されて成り、前記頭部20の上面20cに固着されて成ることを特徴とする。これにより、締結によりワークが座屈しても、樹脂部30がワークに接することが無いので頭部20から離脱し難い。【選択図】図1

Description

本発明は、樹脂材を金属製の頭部に覆い被せ、一体成形した樹脂被覆ねじに関する。
従来の樹脂被覆ねじ100a(100b)は、特許文献1ないし4、図6(a),(b)に示すように、金属製のねじ部110および頭部120と、前記頭部120を覆う樹脂部130(140)とから構成されており、発熱するワークなどの締結部品として広く用いられている。
前記頭部120は、先端に十字形状などの係合部を備えたねじ締め工具(図示せず)に係合可能な係合穴120hを備えて成り、前記ねじ締め工具の回転力を受けて前記ねじ部110と一体に回転可能に構成されている。
前記樹脂部130(140)は、前記頭部120の外径よりも大きな直径となるように寸法設定されており、前記係合穴120hに前記ねじ締め工具を進入可能な挿通部130h(140h)を備えて成る。また、前記樹脂部130は、頭部120の座面120aよりも高い位置となるように配置され、座面120aを覆わないように構成されている。一方、前記樹脂部140は、頭部120の座面120aよりも低い位置から上方へ延びるように配置され座面120aを覆うように構成されている。
このように構成された従来の樹脂被覆ねじ100a(100b)は、前記ワークに締結された状態でかつ上述したワークが発熱状態になると、ワークの熱が前記ねじ部110および頭部120へ伝達される。しかし、この熱を帯びた頭部120は、前記樹脂部130(140)によって覆われているので、作業者が誤って熱せられた前記頭部120に直接触れることがない。よって、従来の樹脂被覆ねじ100a(100b)は、作業者を火傷あるいは感電などの事故から守ることを可能とすることから安全性に優れるという特徴を備えている。
特開2009−287746号公報 特開昭58−156710号公報 特開平08−284934号公報 実開昭50−141059号公報
しかしながら、従来の樹脂被覆ねじ100a(100b)は、ワークへ締結する際、樹脂部130(140)が頭部120から離脱したり割れるという問題があった。これは、ワークと前記樹脂部130あるいは頭部120とが着座した以降、所定の締付けトルクに到達するまで樹脂被覆ねじ100a(100b)に回転が加えられるためである。つまり、着座以降において、ワークと樹脂被覆ねじ100a(100b)との接触面に強い押圧力が徐々に生じるので、ワークが変形し易いものであれば下方へ座屈し易い。これにより、従来の樹脂被覆ねじ100aであれば、頭部120よりも剛性の低い樹脂部130は、その下端130aがワークにより上方へ押されることになり、頭部120から上方へ離脱してしまう。また、従来の樹脂被覆ねじ100bであれば、頭部120よりも剛性の低い樹脂部140は、その座面140aがこれよりも剛性の高い頭部120およびワークに挟み込まれるように押圧され、前記座面140aから頭部120の座面120aまたは頭部120の外周120bへ向かって亀裂が生じ、やがて前述の樹脂部140と同様に頭部120から上方へ離脱してしまう。
本発明は、ワークに螺合するねじ部と、このねじ部に一体に成形した頭部と、この頭部を覆う樹脂部とを備えて成る樹脂被覆ねじにおいて、前記樹脂部は、前記頭部と同等あるいはそれ以下の直径寸法に設定されて成り、前記頭部の上面に固着されて成ることを特徴とする。また、前記頭部は、その外周に平坦部を備えて成るフランジ形状とすることが好ましい。さらに、前記ねじ部に挿通されるとともに締結されることでワークとの座面を成す座金を備えて成ってもよい。また、前記頭部は、その上面に前記樹脂部を上方へ離脱させないよう成形したアンダーカット部を備えて成ることが好ましい。
以上説明した本発明の樹脂被覆ねじは、樹脂部を頭部と同等あるいはそれ以下の直径寸法に設定されて成るため、樹脂部が締結時に沈み込み変形するワークに接触し難い。よって、本発明の樹脂被覆ねじは、樹脂材が頭部から離脱し難いという利点がある。
さらに、本発明の樹脂被覆ねじは、その頭部外周に平坦部を備えたフランジ形状を形成して成るので、着座面積を広く設定でき締結時に生じる面圧を低減できる。よって、締結時に生じるワークの変形を低減できるという利点もある。また、このフランジ形状を備えた頭部に樹脂部が成形されるので、樹脂部がフランジ形状の前記平面に倣って均一な厚みに仕上がり易いという利点もある。
さらに、本発明の樹脂被覆ねじは、ねじ部に挿通した座金を備えて成るため、前述と同様に締結時に生じる面圧を低減でき、ワークの変形を低減できるという利点もある。
また、本発明の樹脂被覆ねじは、頭部の上面にアンダーカット部を備えるため、仮に樹脂部が上方へ離脱するような力を受けてもアンダーカット部に引っ掛かっているので、頭部から離脱し難いという利点もある。
本発明の第1の実施形態に係る樹脂被覆ねじの断面図である。 本発明の第2の実施形態に係る樹脂被覆ねじの断面図である。 本発明の第3の実施形態に係る樹脂被覆ねじの断面図である。 本発明の第4の実施形態に係る樹脂被覆ねじの断面図である。 本発明の第5の実施形態に係る樹脂被覆ねじの断面図である。 従来の樹脂被覆ねじを説明する説明図であり、(a)は代表的な従来の樹脂被覆ねじの断面図であり、(b)は別の従来の樹脂被覆ねじの断面図である。
以下、本発明の樹脂被覆ねじについて図1ないし図5に基づき説明する。本発明の第1の実施形態は図1、第2の実施形態は図2、第3の実施形態は図3、第4の実施形態は図4、第5の実施形態は図5に対応しており、これらを順に説明する。また、第2ないし第5の実施形態の説明において、第1の実施形態と同様の構成となる部位の説明は省略する。
(第1の実施形態)
本発明の第1の実施形態に係る樹脂被覆ねじ1aは、後述するめねじに螺合するねじ山を備えたねじ部10およびこのねじ部10と一体に成形された頭部20と、この頭部20の上面20cに密着し固着された樹脂部30とから構成される。前記ねじ部10および前記頭部20は、導電性あるいは導熱性に優れた低炭素鋼やステンレスなどの材質であり、前記頭部20の上面20cから下方へ深さを有する係合穴20hが形成されている。この係合穴20hは、図示しない六角穴やすり鉢状に形成された十字穴であり、ねじ締め工具の先端に嵌合可能に構成される。
また、前記頭部20は、図1に示すように、その上面20cが径方向へ平坦に延びるよう水平面を備え、その外周20bが前記ねじ部10に沿って延びる垂直面を備え、さらに、その座面20aが前記上面20cと平行な水平面を成し構成されている。また、前記上面20cおよび前記外周20bは丸みを帯びた曲線部によって連接され、前記外周20bおよび前記座面20aも前述と同様の曲線部によって連接されて成る。
前記樹脂部30は、前記上面20cと接するように配されて成り、前記外周20bから径方向へ張り出さない寸法に設定されている。したがって、樹脂部30は、前記上面20c側の曲線部を覆うように配設されており、これと異なる材質である頭部20の上面20cおよび前記曲線部を被覆するように頭部20に固着されて成る。また、この樹脂部30の中央には、前記ねじ締め工具の先端を侵入可能にする挿通部30hが配置されており、ねじ締め工具の先端と前記係合穴20hとが係合できるように構成されている。
また、前記樹脂部30の厚みは、前記係合穴20hに作業者などの指が触れないように設定されており、具体的には樹脂材30の挿通部30hに先端R2.8mmの部材を設置しても部材先端が係合穴20hに触れないような厚みに設定されている。つまり、樹脂部材30の厚みは、前記係合穴20hの大きさに合わせて都度選定されている。
このように構成された樹脂被覆ねじ1aは、回転する前記ねじ締め工具に係合して、図示しないワークに予め配設されためねじへ螺入され、前記頭部20の座面20aが前記ワークの上面に着座する。この後もねじ締め工具は所定の締付けトルクに達するまで回転駆動するので、この着座後も前記ねじ部10がさらにめねじへ深く入り込もうとする。よって、ワークに当接している状態の前記座面20aは、さらにワークを下方へ押圧することになるので、ワークは頭部20の座面20aの形状に倣って座屈するように変形することがある。
つまり、ワークは、前記樹脂部30の剛性よりも高くかつ前記頭部20の剛性よりも低い場合であれば、頭部20の外周20bに倣って座屈変形するものの、前記樹脂部30は、この外周20bから張り出していないため、座屈変形したワークによって上方へ押し上げられない。したがって、本発明の第1の実施形態に係る樹脂被覆ねじ1aは、樹脂部30が頭部20から離脱することなくしっかりと固着している状態を保つ。
(第2の実施形態)
次に、本発明の第2の実施形態に係る樹脂被覆ねじ1bは、前述した第1の実施形態の前記頭部20、樹脂部30と異なる頭部21、樹脂部31を備えており、ここでは違いのある前記頭部21および前記樹脂部31の形状について説明する。
前記頭部21は、図2に示すように、その上面21cが上方へ突起し丸みを帯びた曲部と、平坦に成形された平坦部とを一体に成形されて成る。また、この頭部21は、その外周21bがねじ部10に沿って延びる垂直面を備え、さらに、その座面21aが前記上面21cの平坦部とほぼ平行に延びるように成形されて成る。よって、頭部21は、フランジ形状を成している。
前記樹脂部31は、前記上面21cと接するように配されて成り、前記外周21bから径方向へ張り出さない寸法に設定されている。したがって、樹脂部31は、前記上面21c側の前記曲部および平坦部に配設されており、これと異なる材質である頭部21の上面21cを被覆するように頭部21に固着されて成る。また、この樹脂部31の中央には、前記ねじ締め工具の先端を進入可能にする挿通部31hが配置されており、ねじ締め工具の先端と前記頭部21の係合穴21hとが係合できるように構成されている。
このように構成された樹脂被覆ねじ1bは、回転するねじ締め工具に係合して前記ワークのめねじに螺入されて頭部21の座面21aがワークの上面に着座する。この後もねじ締め工具は所定の締付けトルクに達するまで回転駆動するので、この着座後も前記ねじ部10がさらにめねじへ深く入り込もうとする。よって、ワークに当接している状態の前記座面21aは、さらにワークを下方へ押圧することになるので、ワークは頭部21の座面21aの形状に倣って座屈するように変形することがある。
つまり、ワークは、前記樹脂部31の剛性よりも高くかつ前記頭部21の剛性よりも低い場合であれば、頭部21の外周21bに倣って座屈変形するものの、前記樹脂部31は、この外周21bから張り出していないため、座屈変形したワークによって上方へ押し上げられない。したがって、本発明の第2の実施形態に係る樹脂被覆ねじ1bは、樹脂部31が頭部21から離脱することなくしっかりと固着ている状態を保つ。
(第3の実施形態)
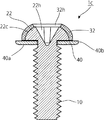
次に、本発明の第3の実施形態に係る樹脂被覆ねじ1cを説明する。この樹脂被覆ねじ1cも前述の樹脂被覆ねじ1bと同様に第1の実施形態の頭部20、樹脂部30と異なる頭部22、樹脂部32を備え、これらに加えて、前記頭部22と別体の座金40を備えている。したがって、以下では前記頭部22、前記樹脂部32、前記座金40についてのみ説明する。
前記頭部22は、図3に示すように、その上面22cが上方へ突起し丸みを帯びた曲線を備えて成り、前記ねじ締め工具の先端に係合可能な係合穴22hを備えて成る。
前記樹脂部32は、前記頭部22の上面22cと接するように配されて成り、後述する座金40の外周40bから径方向へ張り出さない寸法に設定されている。また、樹脂部32は、これと異なる材質である頭部22の上面22cを被覆するように頭部22に固着されて成り、その中央には、前記ねじ締め工具の先端を進入可能にする挿通部32hが配置され、ねじ締め工具の先端と前記頭部22の係合穴22hとが係合できるように構成されている。
前記座金40は、頭部22およびねじ部10と同様の材質から成り、所謂平ワッシャである。また、この座金40は、ねじ部10と頭部22との境界付近に配置されており、ねじ部10の軸方向に沿って若干移動可能に構成されている。さらに、座金40は、前記頭部22および前記樹脂部32よりも大径に設定されており、ワークに接する水平に延びる座面40aとこの座面40aから直交する方向へ向きを変えた外周40bとを備えて成る。
このように構成された樹脂被覆ねじ1cは、回転するねじ締め工具に係合して前記ワークのめねじに螺入されて前記座金40の座面40aがワークの上面に着座する。この後もねじ締め工具は所定の締付けトルクに達するまで回転駆動するので、この着座後も前記ねじ部10がさらにめねじへ深く入り込もうとする。よって、ワークに当接している状態の前記座面40aは、さらにワークを下方へ押圧することになるので、ワークは前記座金40の座面40aの形状に倣って座屈するように変形することがある。
つまり、ワークは、前記樹脂部32の剛性よりも高くかつ前記座金40の剛性よりも低い場合であれば、座金40の外周40bに倣って座屈変形するものの、前記樹脂部32は、この外周40bから張り出していないため、座屈変形したワークによって上方へ押し上げられない。したがって、本発明の第3の実施形態に係る樹脂被覆ねじ1cは、樹脂部32が頭部22から離脱することなくしっかりと固着ている状態を保つ。
(第4の実施形態)
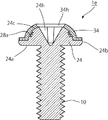
次に、本発明の第4の実施形態に係る被覆ねじ1dを説明する。この樹脂被覆ねじ1dは、上述した第1の実施形態の頭部20に後述するアンダーカット部28を備えた頭部23としたものであり、ここでは違いのある前記頭部23、アンダーカット部28、樹脂部33について説明する。
前記頭部23は、図4に示すように、その上面23c,23cが高さの異なる2段の平面により構成されており、これら高さの異なる上面23c,23cを上方へ向かって拡径する返し形状のアンダーカット部28によって連接され、前記ねじ締め工具の先端に係合可能な係合穴23hを備えて成る。また、頭部23は、所定の直径に設定されており垂直方向に延びる外周23bと、水平方向に延びワークに当接する座面23aとを備える。
前記樹脂部33は、前記頭部23の上面23c,23cおよび前記アンダーカット部28に接するように配されて成り、前記頭部23の外周23bから径方向へ張り出さない寸法に設定されている。また、樹脂部33は、これと異なる材質の頭部23の上面23c,23cおよびアンダーカット部28を被覆するように頭部23に固着されて成り、その中央には前記ねじ締め工具の先端を進入可能にする挿通部33hが配置され、ねじ締め工具の先端と前記頭部23の係合穴23hとが係合できるように構成されている。
このように構成された樹脂被覆ねじ1dは、回転するねじ締め工具に係合して前記ワークのめねじに螺入されて前記頭部23の座面23aがワークの上面に着座する。この後もねじ締め工具は所定の締付けトルクに達するまで回転駆動するので、この着座後も前記ねじ部10がさらにめねじへ深く入り込もうとする。よって、ワークに当接している状態の前記座面23aは、さらにワークを下方へ押圧することになるので、ワークは前記頭部23の座面23aの形状に倣って座屈するように変形することがある。
つまり、ワークは、前記樹脂部33の剛性よりも高くかつ前記頭部23の剛性よりも低い場合であれば、頭部23の外周23bに倣って座屈変形するものの、前記樹脂部33は、この外周23bから張り出していないため、座屈変形したワークによって上方へ押し上げられない。したがって、本発明の第4の実施形態に係る樹脂被覆ねじ1dは、樹脂部33が頭部23から離脱することなくしっかりと固着ている状態を保つ。さらに、樹脂被覆ねじ1dは、前述したようなワークの変形ではなく単に樹脂部33を上方へ摘み上げられるような場合であっても、前記アンダーカット部28を備えるため、樹脂部33が頭部23から離脱し難いという利点もある。
(第5の実施形態)
次に、本発明の第5の実施形態に係る樹脂被覆ねじ1eを説明する。この樹脂被覆ねじ1eは、前記アンダーカット部28の形状を鋸刃状に成形したアンダーカット部28aとしている。つまり、第4の実施形態に係る樹脂被覆ねじ1dの変形例であり、樹脂被覆ねじ1eは、前述した第4の樹脂被覆ねじ1dと同様の作用効果を有している。
1a・・・樹脂被覆ねじ
10 ・・・ねじ部
20 ・・・頭部
20a・・・座面
20b・・・外周
20c・・・上面
30 ・・・樹脂部

Claims (4)

  1. ワークに螺合するねじ部と、このねじ部に一体に成形した頭部と、この頭部を覆う樹脂部とを備えて成る樹脂被覆ねじにおいて、
    前記樹脂部は、前記頭部と同等あるいはそれ以下の直径寸法に設定されて成り、前記頭部の上面に固着されて成ることを特徴とする樹脂被覆ねじ。
  2. 前記頭部は、その外周に平坦部を備えて成るフランジ形状としたことを特徴とする請求項1に記載の樹脂被覆ねじ。
  3. 前記ねじ部に挿通されるとともに締結されることでワークとの座面を成す座金を備えて成ることを特徴とする請求項1または請求項2に記載の樹脂被覆ねじ。
  4. 前記頭部は、その上面に前記樹脂部を上方へ離脱させないよう成形したアンダーカット部を備えて成ることを特徴とする請求項1ないし請求項3の何れかに記載の樹脂被覆ねじ。
JP2016125912A 2016-06-24 2016-06-24 樹脂被覆ねじ Pending JP2017227316A (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2016125912A JP2017227316A (ja) 2016-06-24 2016-06-24 樹脂被覆ねじ

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2016125912A JP2017227316A (ja) 2016-06-24 2016-06-24 樹脂被覆ねじ

Publications (1)

Publication Number Publication Date
JP2017227316A true JP2017227316A (ja) 2017-12-28

Family

ID=60889133

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2016125912A Pending JP2017227316A (ja) 2016-06-24 2016-06-24 樹脂被覆ねじ

Country Status (1)

Country Link
JP (1) JP2017227316A (ja)

Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH10252731A (ja) * 1997-03-14 1998-09-22 Toyota Autom Loom Works Ltd クランクプーリ固定ボルト
US6302630B1 (en) * 2000-04-18 2001-10-16 Lockheed Martin Fastener with recessed head and head insert
JP2009085240A (ja) * 2007-09-27 2009-04-23 Sharp Corp ネジ、断熱部材及びネジ製造方法
DE102012001904A1 (de) * 2012-01-27 2013-08-01 Heinz Grund Verfahren zur Ausstattung eines Verbindungselementes mit einem Kunststoffelement und mit diesem Verfahren hergestelltes Verbindungselement
DE102012018061A1 (de) * 2012-09-13 2014-03-13 Daimler Ag Schraube zur Anordnung in einer elektrischen Baueinheit
JP2015514190A (ja) * 2012-03-29 2015-05-18 ザ・ボーイング・カンパニーTheBoeing Company Eme防止を提供する締め具システム

Patent Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH10252731A (ja) * 1997-03-14 1998-09-22 Toyota Autom Loom Works Ltd クランクプーリ固定ボルト
US6302630B1 (en) * 2000-04-18 2001-10-16 Lockheed Martin Fastener with recessed head and head insert
JP2009085240A (ja) * 2007-09-27 2009-04-23 Sharp Corp ネジ、断熱部材及びネジ製造方法
DE102012001904A1 (de) * 2012-01-27 2013-08-01 Heinz Grund Verfahren zur Ausstattung eines Verbindungselementes mit einem Kunststoffelement und mit diesem Verfahren hergestelltes Verbindungselement
JP2015514190A (ja) * 2012-03-29 2015-05-18 ザ・ボーイング・カンパニーTheBoeing Company Eme防止を提供する締め具システム
DE102012018061A1 (de) * 2012-09-13 2014-03-13 Daimler Ag Schraube zur Anordnung in einer elektrischen Baueinheit

Similar Documents

Publication Publication Date Title
JP5083396B2 (ja) 締結ねじの製造方法
US9328762B2 (en) Pierce nut for high-strength steel plate
JP2010500560A5 (ja)
US20110211932A1 (en) Self-piercing nut element and component assembly consisting of the nut element and a sheet metal part
KR20100033355A (ko) 클린치 볼트
TW201346145A (zh) 穿透形螺帽
TWI606188B (zh) 拉釘及使用其之密封結構
US10598203B2 (en) Functional element for a fluid-tight attachment to a sheet metal part, component assembly and method
WO2013157338A1 (ja) 二重ナット
CN101438066A (zh) 冲孔螺母及其用途
JP2017129247A (ja) 締結装置
JP2012013133A (ja) 緩み止めねじ
JP4609811B2 (ja) パンチ組立体
US20080298924A1 (en) Riveting structure
JP2015218780A (ja) 締結具
JP5177780B1 (ja) 二重ナット締結具およびこれを用いた二重ナット締結方法
JP6029810B2 (ja) ねじ締結構造
JP6200114B1 (ja) 緩み止めねじ
JP3143575U (ja) 固着具と成形品部材
JP4824120B2 (ja) スペーサ
JP4590242B2 (ja) 金属板に設けた穴に部品を締結する方法
JP2016136056A (ja) ナットの脱落防止機構
JP7580081B2 (ja) ワッシャの製造方法
JP2012052668A (ja) ねじ部品の頭部駆動穴
JP2007107716A (ja) 緩み止めナット

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20190510

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20200423

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20200605

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20200923

A02 Decision of refusal

Free format text: JAPANESE INTERMEDIATE CODE: A02

Effective date: 20210324