JP2017500486A - ターボマシン用インペラのためのブレードと、このブレードをモデリングする方法 - Google Patents
ターボマシン用インペラのためのブレードと、このブレードをモデリングする方法 Download PDFInfo
- Publication number
- JP2017500486A JP2017500486A JP2016541041A JP2016541041A JP2017500486A JP 2017500486 A JP2017500486 A JP 2017500486A JP 2016541041 A JP2016541041 A JP 2016541041A JP 2016541041 A JP2016541041 A JP 2016541041A JP 2017500486 A JP2017500486 A JP 2017500486A
- Authority
- JP
- Japan
- Prior art keywords
- blade
- platform
- platform wall
- root
- airfoil
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/12—Blades
- F01D5/14—Form or construction
- F01D5/147—Construction, i.e. structural features, e.g. of weight-saving hollow blades
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/02—Blade-carrying members, e.g. rotors
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/12—Blades
- F01D5/14—Form or construction
- F01D5/141—Shape, i.e. outer, aerodynamic form
- F01D5/142—Shape, i.e. outer, aerodynamic form of the blades of successive rotor or stator blade-rows
- F01D5/143—Contour of the outer or inner working fluid flow path wall, i.e. shroud or hub contour
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/12—Blades
- F01D5/22—Blade-to-blade connections, e.g. for damping vibrations
- F01D5/225—Blade-to-blade connections, e.g. for damping vibrations by shrouding
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/30—Fixing blades to rotors; Blade roots ; Blade spacers
- F01D5/3007—Fixing blades to rotors; Blade roots ; Blade spacers of axial insertion type
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06F—ELECTRIC DIGITAL DATA PROCESSING
- G06F30/00—Computer-aided design [CAD]
-
- G—PHYSICS
- G06—COMPUTING OR CALCULATING; COUNTING
- G06F—ELECTRIC DIGITAL DATA PROCESSING
- G06F30/00—Computer-aided design [CAD]
- G06F30/10—Geometric CAD
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2220/00—Application
- F05D2220/30—Application in turbines
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/50—Building or constructing in particular ways
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- Theoretical Computer Science (AREA)
- General Physics & Mathematics (AREA)
- Geometry (AREA)
- Computer Hardware Design (AREA)
- Evolutionary Computation (AREA)
- Architecture (AREA)
- Pure & Applied Mathematics (AREA)
- Mathematical Optimization (AREA)
- Mathematical Analysis (AREA)
- Computational Mathematics (AREA)
- Structures Of Non-Positive Displacement Pumps (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
- Heat Treatment Of Articles (AREA)
- Software Systems (AREA)
Abstract
Description
a)第1の表面のあらゆる箇所が、第1の製造方向と呼称される方向に対して鋭角又は直角を形成する法線を有するように、圧力側と吸引側とから選択される第1の表面のCADモデルを作成する段階と、
b)上記プラットフォーム壁の各々が、圧力側における圧力側部分と吸引側における吸引側部分とによって構成されており、及び、これらの部分が、エアフォイルを通過するプラットフォーム壁の上流端縁から下流端縁に延びる頂上カーブにおいて交わるように、且つ、第1の表面の上のあらゆる箇所と、第1の表面と同じ側に位置する上記根元及び先端プラットフォーム壁部分のあらゆる箇所とが、第1の製造方向に対して鋭角又は直角を形成する法線を有するように、ブレードの根元プラットフォーム壁と先端プラットフォーム壁とのCADモデルを作成する段階
とを行うことによってモデリングされる時に実現される。
c)第2の表面のあらゆる箇所が、第2の製造方向と呼称される方向に対して鋭角又は直角を形成する法線を有するように、第1の表面とは異なる、圧力側と吸引側とから選択される第2の表面のCADモデルを作成する段階と、及び、段階b)において、第2の表面と同じ側の根元及び先端プラットフォーム壁のあらゆる箇所が第2の製造方向に対して鋭角又は直角を形成する法線を有するように、根元及び先端プラットフォーム壁のCADモデルが作成される段階
を行うことによってモデリングされる。
a)エアフォイルの理論表面を決定する。
b)プラットフォーム壁の理論表面を決定する。
c)ブレードに関する構造カーブを決定する。
d)プラットフォーム壁を作成する。
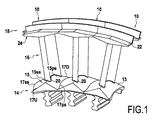
理論エアフォイル表面30が最初に作成される。この表面は、エアフォイル16のために必要とされる外側表面を表す。この表面は、特に、エアフォイルに適用可能である空気力学的な制約条件の関数である。エアフォイルは、吸引側30ssと圧力側30psとによって構成されており、及び、前縁36と後縁38とを有する(図3)。
その次に、理論根元プラットフォーム壁表面40と理論先端プラットフォーム壁表面60とが作成又は決定される。これらの表面の各々は、羽根車を通過する気体流を画定する内側又は外側ケーシングのために必要とされる形状を概ね有する。
理論エアフォイル及びプラットフォーム壁表面(30、40、60)によって構成される支持実体を画定した後に、構造カーブ45、65が、プラットフォーム13の壁とプラットフォーム22の壁とに関してそれぞれに作成される。
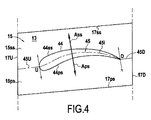
− カーブ45は限界点U、Dを通過しなければならない。
− カーブ45は、理論プラットフォーム壁表面40の上流及び下流の頂上カーブ40U、40Dのそれぞれに対して上流及び下流に延びなければならない。
− カーブ45は、限界点U、Dの間の理論エアフォイル表面30を通過することなしに、限界点U、Dを互いに連結しなければならない。
− 限界点U、Dによって構成されている端部を有する、カーブ44の内側の部分45i(半径方向図(図4)では、この湾曲部分45iはカーブ44の内側を延びる)と、
− それぞれに限界点Uからカーブ40uに及び限界点Dからカーブ40dに根元の理論プラットフォーム壁表面40上に形成されている2つの湾曲部分45u、45dとを備える。
根元及び先端プラットフォーム壁が次のように作成される。根元プラットフォーム壁の作成だけを説明するが、先端プラットフォーム壁は類似の仕方で作成される。
その次に、限定(limitation)が適用され終わった後に、ブレードの中にプラットフォーム壁15、24と連結フィレット20、72と理論エアフォイル表面30とを明確に組み込むことによって、完成ブレードのためのデジタルモデルが最終決定される。
その次に、ブレード10は、このように決定されたCADモデルによって決定された形状を伴って、工業的に製造されることが可能である。
13 プラットフォーム
14 ブレードの根元
15 プラットフォーム壁
16 エアフォイル
18 ブレード先端
22 プラットフォーム
24 プラットフォーム壁
100 羽根車
110 ターボマシン
Claims (15)
- ターボマシン(100)の羽根車のためのブレード(10)であって、前記羽根車の外向きの半径方向において、連続して、根元(14)と、エアフォイル(16)と、先端(18)とを備え、
前記根元(14)は、前記エアフォイルに向かう側に表面(15)を有する根元プラットフォーム(13)を有し、前記表面(15)は根元プラットフォーム壁と呼称され、
前記先端(18)は、前記エアフォイルに向かう側に表面(24)を有する先端プラットフォーム(22)を有し、前記表面(24)は先端プラットフォーム壁と呼称され、
前記エアフォイル(16)は、エアフォイル表面(30)と呼称され且つ圧力側(30ps)と吸引側(30ss)とを備える外側表面を有する、ターボマシン(100)の羽根車のためのブレードにおいて、
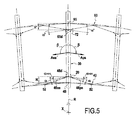
前記ブレードは、前記根元プラットフォーム壁及び前記先端プラットフォーム壁の各々が前記圧力側における圧力側部分(15ps、24ps)と前記吸引側における吸引側部分(15ss、24ss)とによって構成されており、これらの部分は、前記エアフォイルを通過する前記プラットフォーム壁の上流端縁(15U、24U)から下流端縁(15D、24D)に延びている頂上カーブ(45、65)において交わり、
前記圧力側の前記外側表面と前記吸引側の前記外側表面とから選択される第1の表面のあらゆる箇所と、前記第1の表面と同じ側に位置している前記根元及び先端プラットフォーム壁部分のあらゆる箇所とが、第1の製造方向(Aps)と呼称される方向に対して鋭角又は直角を形成する法線を有することを特徴とするターボマシン(100)の羽根車のためのブレード。 - 前記第1の表面とは異なる前記エアフォイルの第2の表面のあらゆる箇所と、前記第2の表面と同じ側に位置している前記根元プラットフォーム壁部分及び先端プラットフォーム壁部分のあらゆる箇所とが、第2の製造方向と呼称される方向に対して鋭角又は直角を形成する法線を有する請求項1に記載のブレード。
- 半径方向図において、前記第1の製造方向と前記第2の製造方向は互いに平行であり且つ反対向きである請求項2に記載のブレード。
- 前記ブレードの軸方向範囲の一部分において、又は、実際には、前記ブレードの軸方向範囲の全体において、前記第1の製造方向と前記ブレードに関して概ね半径方向である方向とを含む平面内における第1の側の前記根元プラットフォーム壁の区域又は前記先端プラットフォーム壁の区域が、主として直線セグメントによって構成されている請求項1〜3のいずれか1項に記載のブレード。
- N個のブレードを有するターボマシン用羽根車(100)の場合に、前記圧力側の前記ブレードの第1のプラットフォームの前記プラットフォーム壁を画定する端縁が、360°/Nを経由した回転の後に、前記吸引側の前記第1のプラットフォームの前記プラットフォーム壁を画定する端縁と概ね一致する請求項1〜4のいずれか1項に記載のブレード。
- 請求項1〜5のいずれか1項に記載の複数のブレード(10)を備える羽根車(100)。
- 特に低圧タービンのための、請求項6に記載の羽根車(100)を含むターボマシン(110)。
- 根元とエアフォイルと先端とを連続して備えており、且つ、ブレードの外側表面が吸引側と圧力側とによって構成されている、ブレードをモデリングするためのモデリング方法において、
a)第1の表面のあらゆる箇所が、第1の製造方向と呼称される方向に対して鋭角又は直角を形成する法線を有するように、前記圧力側と前記吸引側とから選択される第1の表面のCADモデルを作成する段階と、
b)根元プラットフォーム壁部分及び前記先端プラットフォーム壁部分の各々が、前記圧力側における圧力側部分(15ps、24ps)と前記吸引側における吸引側部分(15ss、24ss)とによって構成されており、及び、これらの部分が、前記エアフォイルを通過する前記プラットフォーム壁の上流端縁(15u、24u)から下流端縁(15d、24d)に延びる頂上カーブ(45、65)において交わるように、且つ、前記第1の表面の上のあらゆる箇所と、前記第1の表面と同じ側に位置する前記根元プラットフォーム壁部分及び前記先端プラットフォーム壁部分のあらゆる箇所とが、前記第1の製造方向に対して鋭角又は直角を形成する法線を有するように、前記ブレードの前記根元及び先端プラットフォーム壁のCADモデルを作成する段階とを含むことを特徴とする方法。 - 段階b)において、前記プラットフォーム壁の1つのプラットフォーム壁のCADモデルが、構造カーブ(45)を平行移動の形で移動させるか又は移行させることによって得られる頂上カーブ(45c)から作成される請求項8に記載のモデリング方法。
- 段階b)において、前記構造カーブは、前記構造カーブが理論エアフォイル表面(30)を横断するように作成される請求項9に記載のモデリング方法。
- 段階b)において、360°/Nの回転を無視する場合に、前記圧力側において前記プラットフォーム壁を画定する限定カーブが、前記吸引側において前記プラットフォーム壁を画定する限定カーブに概ね一致するように、前記プラットフォーム壁の1つのプラットフォーム壁が作成される請求項8〜10のいずれか1項に記載のモデリング方法。
- 段階b)において、前記プラットフォーム壁の1つのプラットフォーム壁の前記部分の少なくとも1つのCADモデルが、2つのカーブ(45c、52ps,52ss)に突き当たりながら移動する直線セグメントを掃引することによって得られる請求項8〜11のいずれか1項に記載のモデリング方法。
- 請求項8〜12のいずれか1項に記載の方法を使用してブレードの第1の側がモデリングされる、ブレードをモデリングするためのモデリング方法において、
c)第1の表面とは異なる第2の表面のあらゆる箇所が、第2の製造方向と呼称される方向に対して鋭角又は直角を形成する法線を有するように、圧力側と吸引側とから選択される前記第2の表面のCADモデルを作成する段階と、段階b)において、前記第2の表面と同じ側の前記根元及び先端プラットフォーム壁のあらゆる箇所が前記第2の製造方向に対して鋭角又は直角を形成する法線を有するように、前記根元及び先端プラットフォーム壁のCADモデルが作成される段階とをさらに含むモデリング方法。 - 前記第1の製造方向と前記第2の製造方向は互いに同一である請求項13に記載のモデリング方法。
- 根元と先端とエアフォイルとを備える、ターボマシンの羽根車のためのブレードを製造する方法であって、前記ブレードを画定するために、請求項8〜14のいずれか1項に記載のモデリング方法を使用することを特徴とする方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1362899A FR3014941B1 (fr) | 2013-12-18 | 2013-12-18 | Aube pour roue a aubes de turbomachine et procede de modelisation de celle-ci |
| FR1362899 | 2013-12-18 | ||
| PCT/FR2014/053204 WO2015092204A1 (fr) | 2013-12-18 | 2014-12-08 | Aube pour roue a aubes de turbomachine et procede de modelisation de celle-ci |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017500486A true JP2017500486A (ja) | 2017-01-05 |
| JP6687522B2 JP6687522B2 (ja) | 2020-04-22 |
Family
ID=50289967
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016541041A Active JP6687522B2 (ja) | 2013-12-18 | 2014-12-08 | ターボマシン用インペラのためのブレードと、このブレードをモデリングする方法 |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US10626728B2 (ja) |
| EP (1) | EP3084132B1 (ja) |
| JP (1) | JP6687522B2 (ja) |
| CN (1) | CN105829652B (ja) |
| BR (1) | BR112016014245B1 (ja) |
| CA (1) | CA2934052C (ja) |
| FR (1) | FR3014941B1 (ja) |
| RU (1) | RU2717183C2 (ja) |
| WO (1) | WO2015092204A1 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3369892B1 (de) | 2017-03-03 | 2020-08-19 | MTU Aero Engines GmbH | Konturierung einer schaufelgitterplattform |
| KR101984397B1 (ko) * | 2017-09-29 | 2019-05-30 | 두산중공업 주식회사 | 로터, 터빈 및 이를 포함하는 가스터빈 |
| JP7162514B2 (ja) * | 2018-12-07 | 2022-10-28 | 三菱重工業株式会社 | 軸流式ターボ機械及びその翼 |
| CN112069630B (zh) * | 2020-11-11 | 2021-01-22 | 中国航发上海商用航空发动机制造有限责任公司 | 压气机及叶片、叶片的二维叶型设计方法、计算机设备 |
| CN113137282B (zh) * | 2021-04-21 | 2023-05-02 | 杭州汽轮动力集团股份有限公司 | 一种反动式透平级组连接结构及其结构参数设计方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61103503U (ja) * | 1984-12-13 | 1986-07-01 | ||
| JP2011074837A (ja) * | 2009-09-30 | 2011-04-14 | Toshiba Corp | ターボ機械 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4602412A (en) * | 1982-12-02 | 1986-07-29 | Westinghouse Electric Corp. | Method for assembling in a circular array turbine blades each with an integral shroud |
| DE4432999C2 (de) * | 1994-09-16 | 1998-07-30 | Mtu Muenchen Gmbh | Laufrad einer Turbomaschine, insbesondere einer axial durchströmten Turbine eines Gasturbinentriebwerks |
| WO2000070509A1 (en) * | 1999-05-13 | 2000-11-23 | Rolls- Royce Corporation | Method for designing a cyclic symmetric structure |
| US6857853B1 (en) * | 2003-08-13 | 2005-02-22 | General Electric Company | Conical tip shroud fillet for a turbine bucket |
| US20060280610A1 (en) | 2005-06-13 | 2006-12-14 | Heyward John P | Turbine blade and method of fabricating same |
| US20090285690A1 (en) * | 2008-05-19 | 2009-11-19 | Brown Clayton D | Axial blade slot pressure face with undercut |
| FR2937770B1 (fr) * | 2008-10-27 | 2011-04-22 | Snecma | Procede de creation d'une surface non axisymetrique |
| US20120051930A1 (en) * | 2010-08-31 | 2012-03-01 | General Electric Company | Shrouded turbine blade with contoured platform and axial dovetail |
| US9103213B2 (en) * | 2012-02-29 | 2015-08-11 | General Electric Company | Scalloped surface turbine stage with purge trough |
-
2013
- 2013-12-18 FR FR1362899A patent/FR3014941B1/fr active Active
-
2014
- 2014-12-08 CN CN201480069669.4A patent/CN105829652B/zh active Active
- 2014-12-08 BR BR112016014245-4A patent/BR112016014245B1/pt active IP Right Grant
- 2014-12-08 WO PCT/FR2014/053204 patent/WO2015092204A1/fr not_active Ceased
- 2014-12-08 JP JP2016541041A patent/JP6687522B2/ja active Active
- 2014-12-08 EP EP14828201.5A patent/EP3084132B1/fr active Active
- 2014-12-08 CA CA2934052A patent/CA2934052C/fr active Active
- 2014-12-08 RU RU2016128803A patent/RU2717183C2/ru active
- 2014-12-08 US US15/104,904 patent/US10626728B2/en active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61103503U (ja) * | 1984-12-13 | 1986-07-01 | ||
| JP2011074837A (ja) * | 2009-09-30 | 2011-04-14 | Toshiba Corp | ターボ機械 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20170122108A1 (en) | 2017-05-04 |
| CN105829652B (zh) | 2019-06-28 |
| RU2016128803A (ru) | 2018-01-23 |
| JP6687522B2 (ja) | 2020-04-22 |
| WO2015092204A1 (fr) | 2015-06-25 |
| BR112016014245B1 (pt) | 2022-02-15 |
| CN105829652A (zh) | 2016-08-03 |
| EP3084132A1 (fr) | 2016-10-26 |
| US10626728B2 (en) | 2020-04-21 |
| FR3014941B1 (fr) | 2016-01-08 |
| CA2934052C (fr) | 2023-02-21 |
| BR112016014245A2 (ja) | 2017-08-08 |
| CA2934052A1 (fr) | 2015-06-25 |
| RU2717183C2 (ru) | 2020-03-18 |
| EP3084132B1 (fr) | 2019-05-15 |
| FR3014941A1 (fr) | 2015-06-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7547186B2 (en) | Nonlinearly stacked low noise turbofan stator | |
| Siddappaji et al. | General capability of parametric 3d blade design tool for turbomachinery | |
| US11808175B2 (en) | Gas turbine engine airfoils having multimodal thickness distributions | |
| JP6687522B2 (ja) | ターボマシン用インペラのためのブレードと、このブレードをモデリングする方法 | |
| Milli et al. | PADRAM: Parametric design and rapid meshing system for complex turbomachinery configurations | |
| CN103392180A (zh) | 针对建模对象的整体变形 | |
| CN107269583A (zh) | 一种基于高次多项式的超/跨音速轴流风扇设计方法 | |
| CN117386663B (zh) | 轴流压气机的转子叶片及其积叠线的获取方法 | |
| CN116127628B (zh) | 基于中弧线加厚度分布的跨音叶型间接生成方法及系统 | |
| CN107908914B (zh) | 离心压缩机闭式叶轮可加工性判断及中间截面的计算方法 | |
| CN110032784B (zh) | 带封严篦齿的高速轴流压气机的低速模化设计方法 | |
| CN106202711A (zh) | 液力变矩器流道模型的参数化方法 | |
| JP6809904B2 (ja) | ブレード、羽根車、及び、ターボマシンと、ブレードを製造する方法 | |
| CN103902786A (zh) | 一种涡轮气冷动叶片伸根段外形参数化设计方法 | |
| CN101158991A (zh) | 大小叶片压气机的气动设计方法 | |
| US20160012178A1 (en) | Method of designing a common preform for providing preforms for turbine engine outlet guide vanes of different geometrical profiles and made out of composite material | |
| Straccia et al. | Analysis of cavity leakage effects on coupled non-axisymmetric endwall-airfoil optimization in a low-speed compressor tandem stator | |
| McGlumphy et al. | Numerical investigation of tandem airfoils for subsonic axial-flow compressor blades | |
| CN115370596B (zh) | 基于s3面的透平压气机叶道及其构造方法 | |
| CN115600327B (zh) | 压气机叶片的倒角造型方法及加工方法 | |
| Durschmidt et al. | An integrated design system for fans, compressors, and turbines: Part 3—fan and compressor airfoil geometry generators | |
| Masud et al. | Design refinement and performance analysis of two-stage fan for small turbofan engines | |
| CN118188048A (zh) | 一种高负荷低压涡轮叶尖泄漏流的控制方法 | |
| CN114021284A (zh) | 一种压气机中轴向槽类处理机匣数值模拟网格划分方法 | |
| CN119129101A (zh) | 一种基于吸、压力面参数的压气机叶片开槽设计方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20160818 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20171113 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180914 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181023 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190123 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20190514 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190917 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20191105 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20191203 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20200217 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200303 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200402 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6687522 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |