JP2017507861A - 非平面である部分を有する2つの移動する材料のウェブを一緒に封止する方法及び装置 - Google Patents
非平面である部分を有する2つの移動する材料のウェブを一緒に封止する方法及び装置 Download PDFInfo
- Publication number
- JP2017507861A JP2017507861A JP2016555348A JP2016555348A JP2017507861A JP 2017507861 A JP2017507861 A JP 2017507861A JP 2016555348 A JP2016555348 A JP 2016555348A JP 2016555348 A JP2016555348 A JP 2016555348A JP 2017507861 A JP2017507861 A JP 2017507861A
- Authority
- JP
- Japan
- Prior art keywords
- web
- sealing
- forming
- webs
- machine direction
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images










Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B38/0012—Mechanical treatment, e.g. roughening, deforming, stretching
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B51/00—Devices for, or methods of, sealing or securing package folds or closures; Devices for gathering or twisting wrappers, or necks of bags
- B65B51/10—Applying or generating heat or pressure or combinations thereof
- B65B51/14—Applying or generating heat or pressure or combinations thereof by reciprocating or oscillating members
- B65B51/146—Closing bags
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B51/00—Devices for, or methods of, sealing or securing package folds or closures; Devices for gathering or twisting wrappers, or necks of bags
- B65B51/10—Applying or generating heat or pressure or combinations thereof
- B65B51/26—Devices specially adapted for producing transverse or longitudinal seams in webs or tubes
- B65B51/30—Devices, e.g. jaws, for applying pressure and heat, e.g. for subdividing filled tubes
- B65B51/303—Devices, e.g. jaws, for applying pressure and heat, e.g. for subdividing filled tubes reciprocating along only one axis
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B9/00—Enclosing successive articles, or quantities of material, e.g. liquids or semiliquids, in flat, folded, or tubular webs of flexible sheet material; Subdividing filled flexible tubes to form packages
- B65B9/02—Enclosing successive articles, or quantities of material between opposed webs
- B65B9/023—Packaging fluent material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B9/00—Enclosing successive articles, or quantities of material, e.g. liquids or semiliquids, in flat, folded, or tubular webs of flexible sheet material; Subdividing filled flexible tubes to form packages
- B65B9/02—Enclosing successive articles, or quantities of material between opposed webs
- B65B9/04—Enclosing successive articles, or quantities of material between opposed webs one or both webs being formed with pockets for the reception of the articles, or of the quantities of material
- B65B9/042—Enclosing successive articles, or quantities of material between opposed webs one or both webs being formed with pockets for the reception of the articles, or of the quantities of material for fluent material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/18—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using heated tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/74—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by welding and severing, or by joining and severing, the severing being performed in the area to be joined, next to the area to be joined, in the joint area or next to the joint area
- B29C65/745—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by welding and severing, or by joining and severing, the severing being performed in the area to be joined, next to the area to be joined, in the joint area or next to the joint area using a single unit having both a severing tool and a welding tool
- B29C65/7457—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by welding and severing, or by joining and severing, the severing being performed in the area to be joined, next to the area to be joined, in the joint area or next to the joint area using a single unit having both a severing tool and a welding tool comprising a perforating tool
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/11—Joint cross-sections comprising a single joint-segment, i.e. one of the parts to be joined comprising a single joint-segment in the joint cross-section
- B29C66/112—Single lapped joints
- B29C66/1122—Single lap to lap joints, i.e. overlap joints
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/13—Single flanged joints; Fin-type joints; Single hem joints; Edge joints; Interpenetrating fingered joints; Other specific particular designs of joint cross-sections not provided for in groups B29C66/11 - B29C66/12
- B29C66/133—Fin-type joints, the parts to be joined being flexible
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/344—Stretching or tensioning the joint area during joining
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/40—General aspects of joining substantially flat articles, e.g. plates, sheets or web-like materials; Making flat seams in tubular or hollow articles; Joining single elements to substantially flat surfaces
- B29C66/41—Joining substantially flat articles ; Making flat seams in tubular or hollow articles
- B29C66/43—Joining a relatively small portion of the surface of said articles
- B29C66/431—Joining the articles to themselves
- B29C66/4312—Joining the articles to themselves for making flat seams in tubular or hollow articles, e.g. transversal seams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/40—General aspects of joining substantially flat articles, e.g. plates, sheets or web-like materials; Making flat seams in tubular or hollow articles; Joining single elements to substantially flat surfaces
- B29C66/41—Joining substantially flat articles ; Making flat seams in tubular or hollow articles
- B29C66/43—Joining a relatively small portion of the surface of said articles
- B29C66/432—Joining a relatively small portion of the surface of said articles for making tubular articles or closed loops, e.g. by joining several sheets ; for making hollow articles or hollow preforms
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/72—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined
- B29C66/723—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined being multi-layered
- B29C66/7232—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined being multi-layered comprising a non-plastics layer
- B29C66/72321—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined being multi-layered comprising a non-plastics layer consisting of metals or their alloys
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/72—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined
- B29C66/723—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined being multi-layered
- B29C66/7234—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined being multi-layered comprising a barrier layer
- B29C66/72341—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined being multi-layered comprising a barrier layer for gases
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/73—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset
- B29C66/737—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the state of the material of the parts to be joined
- B29C66/7371—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the state of the material of the parts to be joined oriented or heat-shrinkable
- B29C66/73711—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the state of the material of the parts to be joined oriented or heat-shrinkable oriented
- B29C66/73713—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the state of the material of the parts to be joined oriented or heat-shrinkable oriented bi-axially or multi-axially
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/81—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps
- B29C66/814—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps
- B29C66/8141—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps characterised by the surface geometry of the part of the pressing elements, e.g. welding jaws or clamps, coming into contact with the parts to be joined
- B29C66/81411—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps characterised by the surface geometry of the part of the pressing elements, e.g. welding jaws or clamps, coming into contact with the parts to be joined characterised by its cross-section, e.g. transversal or longitudinal, being non-flat
- B29C66/81421—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps characterised by the surface geometry of the part of the pressing elements, e.g. welding jaws or clamps, coming into contact with the parts to be joined characterised by its cross-section, e.g. transversal or longitudinal, being non-flat being convex or concave
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/81—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps
- B29C66/814—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps
- B29C66/8141—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps characterised by the surface geometry of the part of the pressing elements, e.g. welding jaws or clamps, coming into contact with the parts to be joined
- B29C66/81427—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps characterised by the surface geometry of the part of the pressing elements, e.g. welding jaws or clamps, coming into contact with the parts to be joined comprising a single ridge, e.g. for making a weakening line; comprising a single tooth
- B29C66/81429—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps characterised by the surface geometry of the part of the pressing elements, e.g. welding jaws or clamps, coming into contact with the parts to be joined comprising a single ridge, e.g. for making a weakening line; comprising a single tooth comprising a single tooth
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/81—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps
- B29C66/814—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps
- B29C66/8141—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps characterised by the surface geometry of the part of the pressing elements, e.g. welding jaws or clamps, coming into contact with the parts to be joined
- B29C66/81431—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps characterised by the surface geometry of the part of the pressing elements, e.g. welding jaws or clamps, coming into contact with the parts to be joined comprising a single cavity, e.g. a groove
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/81—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps
- B29C66/814—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps
- B29C66/8141—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps characterised by the surface geometry of the part of the pressing elements, e.g. welding jaws or clamps, coming into contact with the parts to be joined
- B29C66/81433—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the design of the pressing elements, e.g. of the welding jaws or clamps characterised by the surface geometry of the part of the pressing elements, e.g. welding jaws or clamps, coming into contact with the parts to be joined being toothed, i.e. comprising several teeth or pins, or being patterned
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/81—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps
- B29C66/816—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the mounting of the pressing elements, e.g. of the welding jaws or clamps
- B29C66/8161—General aspects of the pressing elements, i.e. the elements applying pressure on the parts to be joined in the area to be joined, e.g. the welding jaws or clamps characterised by the mounting of the pressing elements, e.g. of the welding jaws or clamps said pressing elements being supported or backed-up by springs or by resilient material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/83—General aspects of machine operations or constructions and parts thereof characterised by the movement of the joining or pressing tools
- B29C66/832—Reciprocating joining or pressing tools
- B29C66/8322—Joining or pressing tools reciprocating along one axis
- B29C66/83221—Joining or pressing tools reciprocating along one axis cooperating reciprocating tools, each tool reciprocating along one axis
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/84—Specific machine types or machines suitable for specific applications
- B29C66/843—Machines for making separate joints at the same time in different planes; Machines for making separate joints at the same time mounted in parallel or in series
- B29C66/8432—Machines for making separate joints at the same time mounted in parallel or in series
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/84—Specific machine types or machines suitable for specific applications
- B29C66/849—Packaging machines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2031/00—Other particular articles
- B29L2031/712—Containers; Packaging elements or accessories, Packages
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B38/0012—Mechanical treatment, e.g. roughening, deforming, stretching
- B32B2038/0028—Stretching, elongating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/02—2 layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B39/00—Nozzles, funnels or guides for introducing articles or materials into containers or wrappers
- B65B2039/009—Multiple outlets
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Package Closures (AREA)
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
Abstract
Description
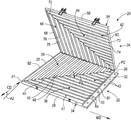
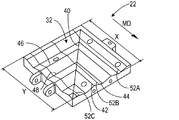
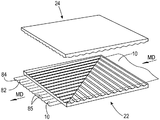
図3は、本明細書において述べるようにウェブをプリーツ加工又は別様に成形するための形成装置20の1つの例を示す。形成装置20は、形成ガイド22と、ウェブを形成ガイド22と少なくとも部分的に接触しているように維持するための装置又は機構と、を備える。場合によっては、ウェブを形成ガイド22と少なくとも部分的に接触した状態に維持するための装置は、選択的な噛合い構成要素24を備えていてもよい。形成ガイド22は、2つの側縁部26と、終端を有する上流側端部28と、終端を有する下流側端部30と、ウェブ対向面32と、反対側面34と、を備え得る。形成ガイド22のウェブ対向面32の形状については、以下で更に詳しく述べる。反対側面34は、平坦であるか(図3に示されるように)、波状であるか(図6に示されるように)、又は角度が付いているか若しくは曲がっているか(図13及び図14に示されるように)を含む、任意の好適な形状のものであり得るが、これらに限定されない。
(1)単位用量パッケージ
いくつかの場合では、方法及び装置が、消費製品用の単位用量パッケージの形成、充填、封止に用いられ得る。方法及び装置が、単位用量パッケージの製造に関連して本明細書において示されるが、これは、方法及び装置の使用の単なる1つの例にすぎないことを理解されたい。方法及び装置を、任意の好適なプロセスにおいて用いることができる。
図11は、機械横方向に複数のレーンL1、L2、...L12を有する装置を示す。これは、並んだ列のサチェットを単一のフィルムのウェブ(つまり、単一の第1の材料のウェブ10及び単一の第2の材料のウェブ12)から製造することを可能にする。本明細書において述べられるVFFS装置は、2〜12、またはそれより多くの任意の好適な数の複数レーンを備えることができる。本明細書において述べられる単位用量パッケージを作成する方法は、形成装置20をウェブ10及び12のうちの少なくとも1つに提供する。しかし、形成装置をウェブ10及び12の両方に提供することは、一般的に望ましい。そのような場合に、ウェブのそれぞれを、本明細書において述べられるタイプの形成装置20及び20’のうちの1つを通過させる。形成装置20及び20’は、水平及び鉛直方向に対して任意の好適な(単数又は複数の)角度に向いた(つまり、任意の好適な向きにある)状態であり得る。好適な向きは、実質的に鉛直方向から実質的に水平方向までの範囲にあり得る。図11に示されるプロセスの変形において、形成装置20及び20’は、実質的に水平の向きであり、ウェブ10及び12は、反対の方向からプロセスに供給される。ウェブ10及び12は、それらが形成装置20及び20’を通過するときに、一緒により接近させられ、そして、鉛直下方に旋回させられ、その上にノズル118を有する充填チューブ116の周りの充填区画の中に供給される。鉛直方向封止機構120を、図の底部に示す。
ウェブ10及び12を旋回させることについての1つの難題は、旋回装置の上のプリーツ状ウェブを再度方向付けることにある。単にプリーツ状ウェブを従来のアイドラーローラーを通過させれば、プリーツ状ウェブの構造を座屈させて、その望ましいプリーツ状の形態を破壊することになる。出願人は、アイドラーローラーの周りでプリーツ状ウェブを旋回させることを試みるよりも良好な方法を開発した。本方法は、ウェブのうちの少なくとも一方を、典型的には、ウェブ10及び12のそれぞれを固定された特定成形面、たとえば図13に示される旋回ガイド140の上を通す。ウェブ10及び12は、図11に示されるように、典型的には反対方向からVFFS装置の中にもたらされる。ウェブ10及び12は、本明細書において述べたようにそれぞれ形成され、次に、ウェブ10及び12は、それ自体の旋回ガイド(図11に示されず)の上で鉛直下方に旋回させられる。図13に示される旋回ガイド140は、プリーツ状ウェブを45度の角度下方に旋回させる。
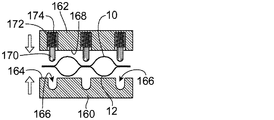
複数レーンのサチェットを1つのウェブから同時に形成する場合、ウェブ10及び12は、たとえば図12に示されるもののような断面形状を呈することができる。これは、機械横方向(CD)封止部を形成するために熱融着幅封止バーがウェブを締着する前の、分配区画の中にあるウェブ10及び12の例である。CD封止部を作成するためにウェブ10及び12を締着することに伴って生じる1つの難題は、しわが封止されるべきウェブの部分に形成され得ることである。描画シーケンス図15A〜図15Dに示されるように、封止バー122Aと122Bとが一緒になると、結合されたウェブは、封止用の平坦な構造を形成するために水平方向に広がることができない。図15A〜図15Cは、封止バー122Aと122Bとが一緒になる順序を示す。図15Dは、封止バー122Aと122Bとが戻って離れた後に形成され得るウェブのしわを示す。
サチェット作成のプロセスの場合、第1の機械横方向封止部は、サチェットの底部を形成するために作成される。生成物は、サチェットの開いている上部の中に分配される。生成物は、封止部がサチェットの底部を形成するために作成された後に、分配されることができる。別の実施形態では、生成物は、封止部が最大のライン速度でサチェットの底部を形成するために作成される少し前に分配されることができる(何故なら、生成物が封止範囲まで流れ落ちるのにわずかな時間しかかからないからである)。生成物は、任意の好適な分配機器又は装置によって分配されることができる。好適な装置は、分配されるべき生成物にしたがって、ノズル、容積式ポンプ、及び固形物又は粉体を分配するための装置を含むが、これらに限定されない。本説明は、ノズルについて述べているが、別の分配装置を、その代わりに用いてもよい。
Claims (10)
- 2つの移動する材料のウェブを一緒に封止するための装置であって、前記ウェブが機械方向に移動しており、前記材料のウェブが非平面である部分を有する場合に、前記装置は、
a)ウェブ接触面を有する第1の構成要素であって、少なくとも1つの凹部が前記ウェブ接触面にある、第1の構成要素と、
b)ウェブ接触面を有する反対側の第2の構成要素であって、前記第2の構成要素は、前記第1の構成要素と第2の構成要素との間を前記移動する材料のウェブと共に前記第1の構成要素の前記ウェブ接触面にある前記少なくとも1つの凹部と噛み合う少なくとも1つの突起を備えている、反対側の第2の構成要素と、
c)前記第1及び第2の構成要素の上に又はその近くに位置する封止機構であって、前記封止機構は、前記移動する材料のウェブの部分を一緒に封止するためのものである、封止機構と、を備えることを特徴とする、装置。 - 前記封止機構は、前記材料のウェブにわたって機械横方向に向いた封止部を形成するように構成されている、請求項1に記載の装置。
- 前記封止機構、並びに前記第1及び第2の構成要素のうちの少なくとも一方は、前記第1及び第2の構成要素のうちの他方に向かって移動可能である1つの構成要素の上に両方とも置かれることにより、前記構成要素が前記第1及び第2の構成要素のうちの他方に向かって移動するとき、前記構成要素は前記非平面部分を平坦にすることと、前記封止部を形成することとの両方を行う、請求項1又は2に記載の装置。
- 前記少なくとも1つの突起は、バネ式である突出要素を備える、請求項1〜3のいずれか一項に記載の装置。
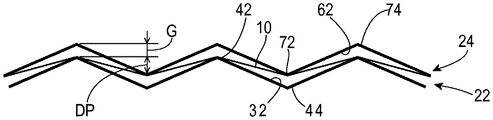
- 前記第1及び第2の構成要素のウェブ接触面は、封止面を備え、前記封止面は、正弦波の波の形状を有し、前記波の波頭は、機械方向に延びる、請求項1〜3のいずれか一項に記載の装置。
- 前記第1及び第2の構成要素のウェブ接触面は、封止面を備え、断面で眺めたとき、前記第1及び第2の構成要素のうちの少なくとも1つの前記封止面は、少なくとも1つの窪みを中に有し、前記第1及び第2の構成要素のうちの一方は、封止バーを備え、他方の構成要素は、アンビルを備え、前記窪みは、
a)前記少なくとも1つの窪みが、前記封止バーの前記封止面にあるか、
b)前記少なくとも1つの窪みが、前記アンビルの表面にあり、前記封止バーの封止部形成部分が、前記アンビルの表面にある前記窪みを係合するように位置しているか、又は
c)前記少なくとも1つの窪みが、前記封止バーの前記封止面及び前記アンビルの表面にあり、前記封止バーの封止部形成部分は、前記アンビルの表面にある窪みを係合するように位置している、
封止面のうちの1つに提供されている、請求項1〜3又は5のいずれか一項に記載の装置。 - 2つの移動する材料のウェブを一緒に封止する方法であって、その材料のウェブは、非平面である部分を有し、前記方法は、
a)第1の材料のウェブ及び第2の材料のウェブを機械方向に請求項1〜6のいずれか一項に記載の装置の中に供給する工程であって、前記第1及び第2の材料のウェブは、前記機械方向に向いた長さ及び機械横方向に向いた幅を有し、前記第1及び第2の材料のウェブは、それらの長さの一部分に沿って相互にほぼ平行に前記装置を通して供給され、前記第1及び第2の材料のウェブのうちの少なくとも1つは、前記少なくとも1つのウェブの幅にわたって形成された非平面部分を有する、工程と、
b)前記ウェブの非平面部分のうちの少なくともいくつかを伸長させて平坦にするために、前記ウェブのうちの少なくとも一部を前記ウェブ接触面にある少なくとも1つの凹部の中に押し込む工程と、
c)前記第1及び第2の材料のウェブの部分を前記平坦にされた部分にわたって一緒に封止する工程と、
を備える、方法。 - 工程(c)は、前記封止部が硬化を完了するために時間がかかり、前記ウェブの非平面部分のうちの少なくともいくつかを伸長させて平坦にするために、前記ウェブのうちの少なくとも部分を前記ウェブ接触面にある少なくとも1つの凹部の中に押し込む工程(b)が硬化を完了している場合に、工程(b)及び(c)は、工程(b)が工程(c)の前に起こるか、又は工程(b)と(c)とが同時に起こることによって、前記工程(c)において前記封止部が形成される前に生じることができる、請求項7に記載の方法。
- 前記ウェブを封止するための装置は、複数レーンパッケージ形成装置の一部であり、前記第1及び第2の材料のウェブは、その間に少なくとも2つの生成物用量を有し、前記生成物用量は、前記機械横方向に間隔をあけており、前記封止機構は、前記材料のウェブにわたって機械横方向に向いた封止部を形成するように構成されている、請求項7又は8に記載の方法。
- 前記パッケージはサチェットである、請求項9に記載の方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US14/199,040 US9751291B2 (en) | 2014-03-06 | 2014-03-06 | Method and apparatus for sealing two moving webs of material together, which webs have portions which are non-planar |
| US14/199,040 | 2014-03-06 | ||
| PCT/US2015/017716 WO2015134266A1 (en) | 2014-03-06 | 2015-02-26 | Method and apparatus for sealing two moving webs of material together, which webs have portions which are non-planar |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017507861A true JP2017507861A (ja) | 2017-03-23 |
| JP6267359B2 JP6267359B2 (ja) | 2018-01-24 |
Family
ID=52633693
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016555348A Active JP6267359B2 (ja) | 2014-03-06 | 2015-02-26 | 非平面である部分を有する2つの移動する材料のウェブを一緒に封止する方法及び装置 |
Country Status (7)
| Country | Link |
|---|---|
| US (2) | US9751291B2 (ja) |
| EP (1) | EP3113929B1 (ja) |
| JP (1) | JP6267359B2 (ja) |
| CN (1) | CN106103048B (ja) |
| BR (1) | BR112016020530B1 (ja) |
| MX (1) | MX363630B (ja) |
| WO (1) | WO2015134266A1 (ja) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2014015477A1 (en) | 2012-07-24 | 2014-01-30 | The Procter & Gamble Company | Method and apparatus for packing products into containers |
| US9643812B2 (en) | 2014-03-06 | 2017-05-09 | The Procter & Gamble Company | Method for pleating or shaping a web |
| US9783330B2 (en) | 2014-03-06 | 2017-10-10 | The Procter & Gamble Company | Method and apparatus for shaping webs in a vertical form, fill, and sealing system |
| WO2018129124A1 (en) | 2017-01-04 | 2018-07-12 | Church & Dwight Co., Inc. | A system and a related method for forming a multi-chamber package |
| CN114033105B (zh) * | 2021-11-09 | 2022-11-04 | 中冶建工集团有限公司 | 用于墙柱、梁板结构的钢筋保护层垫条施工工艺 |
| EP4364929B1 (en) * | 2022-11-01 | 2026-01-28 | The Procter & Gamble Company | Sealing jaws and water-soluble unit dose article comprising a fibrous non-woven sheet |
| EP4364930B1 (en) | 2022-11-01 | 2025-12-17 | The Procter & Gamble Company | Sealing jaws and water-soluble unit dose article comprising a fibrous non-woven sheet |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59153811U (ja) * | 1983-03-31 | 1984-10-16 | 株式会社寺岡精工 | 充填包装機における充填袋 |
| JPH0269839U (ja) * | 1988-11-15 | 1990-05-28 | ||
| JPH08112861A (ja) * | 1994-10-15 | 1996-05-07 | Nakajima Doukou Kk | 加熱溶着装置 |
| JP2007039050A (ja) * | 2005-07-29 | 2007-02-15 | Omori Mach Co Ltd | エンドシール装置および四方シール包装機 |
| JP2009012857A (ja) * | 2007-06-06 | 2009-01-22 | Setsuo Shinkai | 加工食品の複数列式連続包装装置 |
Family Cites Families (42)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB716702A (en) | 1949-12-29 | 1954-10-13 | Holoplast Ltd | A method of manufacturing corrugated plastic laminates, and the products of such manufacture |
| US3066932A (en) | 1959-09-03 | 1962-12-04 | Kimberly Clark Co | Paperfolding machine and method |
| US3165310A (en) | 1963-07-10 | 1965-01-12 | Bartelt Engineering Co Inc | Longitudinal folding device for two strips |
| US3401927A (en) | 1966-07-25 | 1968-09-17 | Kimberly Clark Co | Longitudinal web folding board |
| US3453801A (en) * | 1967-02-27 | 1969-07-08 | Anderson Bros Mfg Co | Method and apparatus for wrapping articles |
| US3784186A (en) | 1971-06-24 | 1974-01-08 | Int Paper Co | Method of and apparatus for making pleated and folded articles from a web |
| GB1433910A (en) | 1973-10-12 | 1976-04-28 | Chamberlain Phipps Ltd | Folding apparatus |
| US4001075A (en) * | 1974-11-20 | 1977-01-04 | Marathon Cheese Corporation | Seal for packages capable of thermoplastic sealing and means for effecting such sealing |
| US4170347A (en) | 1977-06-22 | 1979-10-09 | E. I. Du Pont De Nemours And Company | Web pleater |
| US4115182A (en) * | 1977-06-29 | 1978-09-19 | Arenco Machine Company | Sealing means |
| US4349997A (en) * | 1980-04-21 | 1982-09-21 | Mitsubishi Jukogyo Kabushiki Kaisha | Device for enabling registry of operations in an apparatus for continuously forming containers filled with material |
| US4433527A (en) * | 1981-08-19 | 1984-02-28 | E. I. Du Pont De Nemours And Company | Heat sealing film cut-off device |
| US4512138A (en) * | 1982-03-04 | 1985-04-23 | The Dow Chemical Company | Form, fill and seal machine with hot gas and thermal impulse sealing |
| US4551965A (en) * | 1983-04-06 | 1985-11-12 | Doboy Verpackungsmaschinen Gmbh | Welding and separating apparatus for plastic films |
| JPS59199461A (ja) * | 1983-04-23 | 1984-11-12 | テルモ株式会社 | 包装容器およびその密封方法 |
| US4715166A (en) * | 1987-01-07 | 1987-12-29 | Tokiwa Kogyo Co., Ltd. | Film packaging apparatus |
| US4869048A (en) * | 1987-06-29 | 1989-09-26 | Zip-Pak Incorporated | Stretcher for package forming |
| ES2011144A6 (es) | 1988-10-10 | 1989-12-16 | Torres Martinez M | Sistema ondulador longitudinal de bandas laminares. |
| NL8802493A (nl) | 1988-10-11 | 1990-05-01 | Crellin Bv | Kaasvat van kunststof met tijdens het spuitgieten op de opstaande wanden gevormde wei-afvoerverdiepingen. |
| US5076040A (en) * | 1990-01-02 | 1991-12-31 | W.A. Lane, Inc. | Seal bars having asymmetric surface features |
| US5067302A (en) * | 1990-01-26 | 1991-11-26 | Zip-Pak Incorporated | Sealing jaws for zippered foil or film in form, fill and seal machines |
| GB2267250B (en) * | 1992-05-28 | 1996-01-24 | Food Machinery Design Ltd | Heat seals |
| US5389188A (en) | 1992-12-03 | 1995-02-14 | Converting, Inc. | Apparatus for, forming pleats in a sheet material |
| SE501098C2 (sv) * | 1993-03-02 | 1994-11-14 | Tetra Laval Holdings & Finance | Anordning för försegling, sätt vid framställning av en förseglingsback och användning |
| IN189471B (ja) | 1993-09-27 | 2003-03-01 | Exxon Chemical Patents Inc | |
| US6167681B1 (en) * | 1996-01-30 | 2001-01-02 | Tetra Laval Holdings & Finance S.A. | Sealing apparatus |
| US5868901A (en) * | 1996-09-13 | 1999-02-09 | Lako Tool & Manufacturing, Inc. | Crimper assembly for sealing overlapping portions of a sheet of packaging material |
| CA2315688A1 (en) | 1998-01-23 | 1999-07-29 | The Procter & Gamble Company | Method for making a stable nonwoven web having enhanced extensibility in multiple direction |
| US6379483B1 (en) * | 1998-02-10 | 2002-04-30 | Vilho Eriksson | Apparatus and method for sealing a tubular container |
| US6041580A (en) * | 1998-07-29 | 2000-03-28 | Greener Corp. | Crimping jaw assemblies for forming package closures |
| US6896950B2 (en) * | 1999-07-29 | 2005-05-24 | Sealstrip Corporation | Composite web for making resealable packages and reclosable seals |
| US6481188B1 (en) * | 2000-06-30 | 2002-11-19 | Owens Corning Fiberglas Technology, Inc. | Apparatus and method for sealing an article |
| GB2372013A (en) * | 2001-02-13 | 2002-08-14 | Photofone Ltd | Transfer printing an image onto a mobile phone casing using heat and pressure |
| US6562166B2 (en) * | 2001-05-11 | 2003-05-13 | The Procter & Gamble Company | Method of material property modification with ultrasonic energy |
| US7963899B2 (en) | 2001-07-13 | 2011-06-21 | The Proctor & Gamble Company | Continuous in-line pleating apparatus and process |
| US7235115B2 (en) | 2004-07-09 | 2007-06-26 | 3M Innovative Properties Company | Method of forming self-supporting pleated filter media |
| EP2113371A1 (en) * | 2008-04-29 | 2009-11-04 | Tetra Laval Holdings & Finance SA | Sealing jaw for producing sealed packages of a food product |
| AT507384B1 (de) * | 2008-09-18 | 2011-07-15 | Westwind Verpackungen Gmbh | Verschliesseinrichtung zum verschliessen von vorzugsweise beutelförmigen verpackungseinheiten |
| US20110000613A1 (en) * | 2009-07-01 | 2011-01-06 | Printpack Illinois, Inc. | Heat Seal Die With Compressible Heat Seal Members and Methods of Use Thereof |
| DE102009040096A1 (de) | 2009-09-04 | 2011-03-10 | Focke & Co.(Gmbh & Co. Kg) | Tabakbeutel |
| US9452853B2 (en) | 2010-07-09 | 2016-09-27 | Kraft Foods Group Brands Llc | Apparatus for forming packages using non-linear sealing jaws |
| CA2883380A1 (en) | 2012-09-20 | 2014-03-27 | The Procter & Gamble Company | Multi-hole filling nozzle and components thereof |
-
2014
- 2014-03-06 US US14/199,040 patent/US9751291B2/en active Active
-
2015
- 2015-02-26 CN CN201580012190.1A patent/CN106103048B/zh active Active
- 2015-02-26 MX MX2016011499A patent/MX363630B/es unknown
- 2015-02-26 WO PCT/US2015/017716 patent/WO2015134266A1/en not_active Ceased
- 2015-02-26 EP EP15709037.4A patent/EP3113929B1/en active Active
- 2015-02-26 BR BR112016020530-8A patent/BR112016020530B1/pt active IP Right Grant
- 2015-02-26 JP JP2016555348A patent/JP6267359B2/ja active Active
-
2017
- 2017-07-31 US US15/663,860 patent/US20170334186A1/en not_active Abandoned
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59153811U (ja) * | 1983-03-31 | 1984-10-16 | 株式会社寺岡精工 | 充填包装機における充填袋 |
| JPH0269839U (ja) * | 1988-11-15 | 1990-05-28 | ||
| JPH08112861A (ja) * | 1994-10-15 | 1996-05-07 | Nakajima Doukou Kk | 加熱溶着装置 |
| JP2007039050A (ja) * | 2005-07-29 | 2007-02-15 | Omori Mach Co Ltd | エンドシール装置および四方シール包装機 |
| JP2009012857A (ja) * | 2007-06-06 | 2009-01-22 | Setsuo Shinkai | 加工食品の複数列式連続包装装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3113929B1 (en) | 2018-10-10 |
| BR112016020530B1 (pt) | 2021-10-26 |
| US20170334186A1 (en) | 2017-11-23 |
| BR112016020530A2 (pt) | 2017-08-15 |
| CN106103048A (zh) | 2016-11-09 |
| MX363630B (es) | 2019-03-28 |
| US20150251403A1 (en) | 2015-09-10 |
| WO2015134266A1 (en) | 2015-09-11 |
| JP6267359B2 (ja) | 2018-01-24 |
| EP3113929A1 (en) | 2017-01-11 |
| MX2016011499A (es) | 2016-11-16 |
| CN106103048B (zh) | 2018-03-27 |
| US9751291B2 (en) | 2017-09-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6267359B2 (ja) | 非平面である部分を有する2つの移動する材料のウェブを一緒に封止する方法及び装置 | |
| JP6412151B2 (ja) | 縦型形成充填密封システムでウェブを成形するための方法及び機器 | |
| US10618767B2 (en) | Method and apparatus for pleating or shaping a web | |
| US20150251782A1 (en) | Method and Apparatus for Sealing Two Moving Webs of Material Together, Which Webs Have Portions Which are Non-Planar | |
| JP2005519745A (ja) | ロール形態で貯蔵可能な連続フィルターフレームストリップ | |
| TW202019543A (zh) | 具有包含經局部薄化彎曲區帶之強化細絲之起褶襉空氣過濾器 | |
| JP2015516322A5 (ja) | ||
| JP2020097247A (ja) | ポーチまたは容器を製造するためのシステムおよび方法 | |
| HK1203282A2 (zh) | 用来将第二折叠薄膜插入到第一折叠薄膜内的设备 | |
| HK1228355A1 (en) | Method and apparatus for shaping webs in a vertical form, fill, and sealing system | |
| HK1228846A1 (en) | Method and apparatus for sealing two moving webs of material together, which webs have portions which are non-planar | |
| HK1228866A1 (en) | Method and apparatus for pleating or shaping a web | |
| HK1228866B (en) | Method and apparatus for pleating or shaping a web | |
| CN104797221A (zh) | 伸缩性片的制造装置及制造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20161124 |
|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20161129 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20160901 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20170707 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170718 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170913 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20171121 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20171221 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6267359 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |