JP2017511270A - プラスチック押出スクリュー用のミキシングセクション - Google Patents
プラスチック押出スクリュー用のミキシングセクション Download PDFInfo
- Publication number
- JP2017511270A JP2017511270A JP2016564441A JP2016564441A JP2017511270A JP 2017511270 A JP2017511270 A JP 2017511270A JP 2016564441 A JP2016564441 A JP 2016564441A JP 2016564441 A JP2016564441 A JP 2016564441A JP 2017511270 A JP2017511270 A JP 2017511270A
- Authority
- JP
- Japan
- Prior art keywords
- channel
- mixing
- wiping
- barrier
- mixing section
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B7/00—Mixing; Kneading
- B29B7/30—Mixing; Kneading continuous, with mechanical mixing or kneading devices
- B29B7/34—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices
- B29B7/38—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices rotary
- B29B7/40—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices rotary with single shaft
- B29B7/42—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices rotary with single shaft with screw or helix
- B29B7/428—Parts or accessories, e.g. casings, feeding or discharging means
- B29B7/429—Screws
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B7/00—Mixing; Kneading
- B29B7/30—Mixing; Kneading continuous, with mechanical mixing or kneading devices
- B29B7/34—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices
- B29B7/38—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices rotary
- B29B7/40—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices rotary with single shaft
- B29B7/42—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices rotary with single shaft with screw or helix
- B29B7/421—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices rotary with single shaft with screw or helix with screw and additionally other mixing elements on the same shaft, e.g. paddles, discs, bearings, rotor blades of the Banbury type
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B7/00—Mixing; Kneading
- B29B7/30—Mixing; Kneading continuous, with mechanical mixing or kneading devices
- B29B7/34—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices
- B29B7/38—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices rotary
- B29B7/46—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices rotary with more than one shaft
- B29B7/48—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices rotary with more than one shaft with intermeshing devices, e.g. screws
- B29B7/482—Mixing; Kneading continuous, with mechanical mixing or kneading devices with movable mixing or kneading devices rotary with more than one shaft with intermeshing devices, e.g. screws provided with screw parts in addition to other mixing parts, e.g. paddles, gears, discs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/36—Means for plasticising or homogenising the moulding material or forcing it through the nozzle or die
- B29C48/50—Details of extruders
- B29C48/505—Screws
- B29C48/53—Screws having a varying channel depth, e.g. varying the diameter of the longitudinal screw trunk
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/36—Means for plasticising or homogenising the moulding material or forcing it through the nozzle or die
- B29C48/50—Details of extruders
- B29C48/505—Screws
- B29C48/64—Screws with two or more threads
- B29C48/65—Screws with two or more threads neighbouring threads or channels having different configurations, e.g. one thread being lower than its neighbouring thread
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/36—Means for plasticising or homogenising the moulding material or forcing it through the nozzle or die
- B29C48/50—Details of extruders
- B29C48/505—Screws
- B29C48/67—Screws having incorporated mixing devices not provided for in groups B29C48/52 - B29C48/66
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/78—Thermal treatment of the extrusion moulding material or of preformed parts or layers, e.g. by heating or cooling
- B29C48/80—Thermal treatment of the extrusion moulding material or of preformed parts or layers, e.g. by heating or cooling at the plasticising zone, e.g. by heating cylinders
- B29C48/83—Heating or cooling the cylinders
- B29C48/832—Heating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/36—Means for plasticising or homogenising the moulding material or forcing it through the nozzle or die
- B29C48/50—Details of extruders
- B29C48/505—Screws
- B29C48/59—Screws characterised by details of the thread, i.e. the shape of a single thread of the material-feeding screw
- B29C48/60—Thread tops
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
Abstract
Description
本出願は、参照によって本明細書に援用される、2014年1月17日出願の(特許出願1)の恩典を主張する。
本発明は、ミキシングセクションを有する押出スクリューに関する。
溶融プラスチックと着色料を含めて添加物とを混合することは、ダイスによって押出成形中に溶融プラスチックを押し出す前に、又は射出成型法の間に型枠中に溶融プラスチックを射出する前に、重要な工程である。通常は、プラスチックペレット及び種々の添加物を、通常は、バレル、及びそのバレル内で回転する押出スクリューを備える押出機械の供給口に供給する。通常は、バレルとは、加熱壁を有する正確な円柱状の穴である。スクリューとは通常は、該して円柱状のスクリュールート、ならびに本体から突出する連続したらせんリッジ又は「矢羽(flight)」を有している細長いらせん状刃先のような部材である。このらせん状の矢羽は、狭い(通常は、約1cmの幅)、連続した平坦な表面(好ましくはバレルの内壁から近くて離れている)を呈する。好ましくは、矢羽は、押出成形品が矢羽とバレルの内壁との間を流れないが、内壁から「ふき取られる」ように構成される。この押出成形品は、通常は、プラスチックペレット、部分的に溶融したプラスチックペレット、溶融プラスチック及び可能性としては添加物の組み合わせである。非溶融プラスチック及び溶融プラスチックの割合は、押出成形品が取り込み付近であるか、又は出口付近であるか次第で変化する。チャネルは、矢羽の回旋の間に規定される。このチャネルは、押出スクリューがバレル内で回旋するにつれて、バレルの長さを下って押出成形品を運ぶ。ほとんどの場合、この押出スクリューは、供給セクションを備え、ここでのチャネルの深さは一般には、一定してかつ比較的深く(100mmの直径のスクリューについては15mm程度)、移行セクションではチャネルの深さは、減少し、第一の計測セクションでのチャネルの深さが減少され(100mmの直径のスクリューについては7mm程度)かつ一定である。このようなチャネルの深さは、当該分野では、「ルート深さ(root depth)」として公知である。通常は、バレルの内壁は、高度に粘性の溶融プラスチック材料中にプラスチックペレットを溶融するための加熱バンドを備える。完全なミキシングを達成するために、押出スクリューは、ミキシングセクションを備える場合が多い。ミキシングセクションの目的は、溶融プラスチック及び添加物を、ダイス又は射出成型の型枠のいずれかの中に押出成形品を押し付ける第二の計測セクションの前にできるだけ多く混合することである。
本発明の押出スクリューは、ミキシングセクションを備える。このミキシングセクションは、押出成形品を受容するための入口端及び押出成形品を排出するための出口端を有する。このミキシングセクションは、ミキシングセクションルート、ワイピングランド及びバリアランドを備える。このミキシングセクションルートは該して形状が円柱状である。ワイピングランド及びバリアランドは、ミキシングセクションルートの上に、互い違いになっている方式で配置されて、それらが入口端から出口端へ伸展するにつれてらせんを描くように配置されている。ワイピングランドは、押出バレルの壁に該して適合する外面を有する。バリアランドの外面と押出バレルの壁との間には隙間(offset)がある。ワイピングランドは、バリアランドよりも大きいらせん角度を有する。ワイピングランド及びバリアランドは、出口端に向かって狭くなる入口チャネルを規定する。バリアランド及びワイピングランドはまた、出口端に向かって広くなる出口チャネルも規定する。
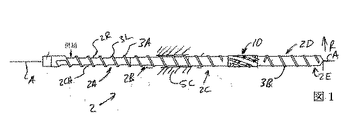
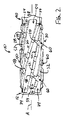
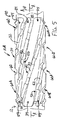
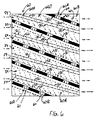
図面を参照すれば、図1及び図2は、ミキシングセクション10の例示的な実施形態を備える、押出スクリュー2を示す。押出スクリュー2は、図1で部分的にのみ示される押出バレル5内の矢印Rで示される方向に回転するように配置されている。当業者の読者には、押出バレル5は、押出スクリュー2の少なくとも全長に伸びることが理解されよう。当業者の読者はまた、押出バレル5が、押出スクリュー2を受容するための正確に規定された円柱状の穴を提示しており、かつ通常は、プラスチック押出成形品を加熱及び溶融するために通常供給端付近に配置された加熱バンドを備えることも理解するであろう。参照によって本明細書に援用される(特許文献2)についても参照される。
Claims (10)
- 押出スクリューのためのミキシングセクションであって:
(a)押出成形品を受容するための入口端及び押出成形品を排出するための出口端と、
(b)該入口端と該出口端との間から伸展している、互い違いになっているワイピングランド及びバリアランドであって、該ワイピングランド及び該バリアランドの両方とも正のらせん角度を有しており、かつ該バリアランドがワイピングランドよりも大きいらせん角度を有しており、該ワイピングランド及び該バリアランドが、その入口端から出口端へ断面積が減少する入口チャネルを規定しており、該バリアランド及び該ワイピングランドがまた、該入口端と交互しており、かつその入口端から出口端へ断面積を増大する出口チャネルを規定している、ワイピングランド及びバリアランドと、
(c)該ワイピングランド及びバリアランドに切り込まれたミキシングチャネルであって、該ミキシングチャネルは、該ワイピングランドに対して共通の内面壁を提示しており、該ミキシングチャネルは、該ワイピングランドの角度から少なくとも実質的に90度離れている負のらせん角度を規定するように配置されており、それによって、該入口端から出口端に流れる押出成形品の一部は、該押出成形品の一部が、該ミキシングチャネルの内面壁に遭遇する時方向を変える、ミキシングチャネルと、
を備える、ミキシングセクション。 - ミキシングセクションであって、ここで:
前記ワイピングランドのらせん角度が、55度と75度との間であって、かつ該バリアランドのらせん角度が、該ワイピングランドのらせん角度よりも少なくとも5度大きい、請求項1に記載のミキシングセクション。 - ミキシングセクションであって、ここで:
前記各々の入口チャネルの深さが、入口端から出口端に向かって減少し、かつ各々の出口チャネルの深さが、入口端から出口端へ増大する、請求項1に記載のミキシングセクション。 - ミキシングセクションであって、ここで:
前記各々の入口チャネルの深さが、入口端から出口端に向かって減少し、かつ各々の出口チャネルの深さが、入口端から出口端へ増大する、請求項2に記載のミキシングセクション。 - ミキシングセクションであって、ここで:
前記ミキシングチャネルの少なくとも1つが、各々の入口チャネル及び各々の出口チャネル中のワイピングランドとバリアランドとの間の表面にまたがって規定される、請求項3に記載のミキシングセクション。 - 押出バレル内の回転のための熱可塑性押出スクリューであって、該押出スクリューは、
(a)押出バレル内の縦軸に対して回転可能である、該して円柱状の、細長いスクリュールートと、
(b)前記スクリュールートにそって配置されている計測セクションであって、該計測セクションは、押出バレルのスクリュールートから内面へ伸展するらせんのワイピングランドを有しており、該らせんのワイピングランドは、該計測セクションを通じて押出成形品を運ぶためのチャネルを規定している、計測セクションと、
(c)該計測セクションの下流のミキシングセクションであって、該ミキシングセクションは:
(i)入口端及び出口端を有している、該して円柱状のミキシングセクションルートと、
(ii)前記ミキシングセクションルートから外向きに伸展する少なくとも2つのワイピングランドであって、該ワイピングランドは、側面及び外面を有しており、該外面は該押出バレルの内壁に十分に適合しており、該ワイピングランドの外面とバレル壁との間の押出成形品の流れを実質的に妨げ、該ワイピングランドは、第一の正のらせん角度を有するらせんの形式で該ミキシングセクションルート上に配置されており、該第一のらせん角度は、該バレル内で該ミキシングセクションが回転するにつれて、該ミキシングセクションの入口端から出口端へ向かって押出成形品を促すワイピングランドを規定するために適切である、ワイピングランドと、
(iii)少なくとも2つのバリアランドであって、これもまた該ミキシングセクション本体から外向きに伸展しており、該バリアランドは、側面を有しており、該バリアランドはまた、該押出成形品の一部が該バリアランドと該バレル壁との間を流れることを可能にするため、押出バレルの内壁から十分に離れた外面も有しており、該バリアランドは、該ワイピングランドの間に、互い違いになっている方式で配置されており、該バリアランドは、該ワイピングランドの第一のらせん角度よりも大きい第二のらせん角度を有している、バリアランドと、
(iv)入口チャネルを規定する隣接するワイピングランド及びバリアランドであって、その各々が入口端と出口端との間で伸展し、該入口チャネルが、それらの入口端とそれらの出口端との間で断面積を減少する、ワイピングランド及びバリアランドと、
(v)隣接するバリアランド及びワイピングランドであって、また入口チャネルの間で互い違いになっている方式で配置されている出口チャネルも規定し、各々の出口チャネルが、入口端と出口端との間で伸展しており、該出口チャネルはそれらの入口端とそれらの出口端との間で断面積を増大する、バリアランド及びワイピングランドと、
(vi)ワイピングランド及びバリアランドに切り込まれたミキシングチャネルであって、該ミキシングチャネルは、負のらせん角度を規定するように配置されており、該ミキシングチャネルはまた、該ワイピングランド及び該バリアランドに対して該して垂直であるように配向されている、内壁面も呈しており、それによって、該ミキシングセクションは回転され、該ミキシングセクションの該ワイピングランド及び該バリアランドが、該ミキシングセクションの入口端から出口端へ押し出しを促し、それによって、該押出成形品の一部が、該ミキシングチャネルの側壁に遭遇する場合、該押出成形品の一部が、方向を変化し、それによって該押出成形品のミキシングを改善する、ミキシングチャネルと、
を備える、ミキシングセクションと、
を備える、熱可塑性押出スクリュー。 - 押出スクリューであって、ここで:
前記ミキシングセクションの各々の入口チャネルの深さが、前記入口端から出口端へ向かって減少し、かつ前記各々の出口チャネルの深さが、該入口端から出口端へ増大する、請求項6に記載の押出スクリュー。 - 押出スクリューであって、ここで:
前記ミキシングセクションのミキシングチャネルの少なくとも1つが、各々の入口チャネル及び各々の出口チャネル中のワイピングランドとバリアランドとの間の表面にまたがって規定される、請求項6に記載の押出スクリュー。 - 押出スクリューであって、ここで:
前記ワイピングラントのらせん角度が、55度と75度との間であって、かつ前記バリアランドのらせん角度が、該ワイピングランドのらせん角度よりも少なくとも5度大きい、請求項6に記載の押出スクリュー。 - 押出スクリューであって、ここで:
前記ワイピングランドのらせん角度が、55度と75度との間であって、かつ前記バリアランドのらせん角度が、該ワイピングランドのらせん角度よりも少なくとも5度大きく、かつ該ミキシングチャネルのらせん角度が、該ワイピングランドのらせん角度から少なくとも90度離れている、請求項6に記載の押出スクリュー。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US201461928855P | 2014-01-17 | 2014-01-17 | |
| PCT/IB2015/000313 WO2015107422A1 (en) | 2014-01-17 | 2015-01-20 | Mixing section for a plastic extrusion screw |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017511270A true JP2017511270A (ja) | 2017-04-20 |
| JP6596770B2 JP6596770B2 (ja) | 2019-10-30 |
Family
ID=53008810
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016564441A Expired - Fee Related JP6596770B2 (ja) | 2014-01-17 | 2015-01-20 | プラスチック押出スクリュー用のミキシングセクション |
Country Status (6)
| Country | Link |
|---|---|
| US (2) | US9764496B2 (ja) |
| EP (1) | EP3094467A1 (ja) |
| JP (1) | JP6596770B2 (ja) |
| CN (1) | CN105392610A (ja) |
| DE (1) | DE112015000414T5 (ja) |
| WO (1) | WO2015107422A1 (ja) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE112015000414T5 (de) * | 2014-01-17 | 2016-12-08 | Reifenhäuser GmbH & Co. KG Maschinenfabrik | Mischbereich für eine Extruderschnecke für Plastik |
| JP6789084B2 (ja) * | 2015-11-30 | 2020-11-25 | 東洋機械金属株式会社 | 熱可塑性樹脂と強化用繊維とが混合溶融された溶融樹脂を射出する射出成形機及び射出成形機用スクリュー |
| US10532490B2 (en) * | 2016-04-06 | 2020-01-14 | Davis-Standard, Llc | Plasticating apparatus screw having grooves of varying angles and depths |
| DE102017124091B4 (de) * | 2017-10-17 | 2019-08-01 | Kraussmaffei Technologies Gmbh | Scherteil und Einschnecken-Plastifiziereinheit |
| TWI650221B (zh) * | 2017-10-20 | 2019-02-11 | 國立臺灣科技大學 | 用於複合材料的混料式螺桿結構 |
| DE102018006234B4 (de) | 2018-08-08 | 2023-11-30 | Jochen Hennes | Einschnecke mit Mischfunktion |
| DE102019127839A1 (de) * | 2019-10-15 | 2021-04-15 | Reifenhäuser GmbH & Co. KG Maschinenfabrik | Mischteil für eine Plastifiziereinheit |
| CN112391688B (zh) * | 2020-11-03 | 2022-07-29 | 广西德福莱医疗器械有限公司 | 熔喷布挤出机螺杆料筒 |
| CN112743694B (zh) * | 2020-12-28 | 2022-11-01 | 大连橡胶塑料机械有限公司 | 一种密炼机的剪啮一体转子 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56173422U (ja) * | 1980-05-23 | 1981-12-21 | ||
| JPS5734936A (en) * | 1980-08-12 | 1982-02-25 | Mitsubishi Petrochem Co Ltd | Screw for kneading thermoplastic resin |
| JPH0183507U (ja) * | 1987-11-24 | 1989-06-02 | ||
| JPH0550488A (ja) * | 1990-11-26 | 1993-03-02 | Sekisui Chem Co Ltd | 成形機用スクリユー |
| US5816698A (en) * | 1996-04-15 | 1998-10-06 | Spirex Corporation | Screw and plasticating apparatus and method |
| US5932159A (en) * | 1997-11-07 | 1999-08-03 | Rauwendaal Extrusion Engineering, Inc. | Screw extruder with improved dispersive mixing |
| JP2014091320A (ja) * | 2012-11-07 | 2014-05-19 | Sekisui Chem Co Ltd | 押出成形機用スクリュー |
Family Cites Families (25)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3486192A (en) | 1967-03-24 | 1969-12-30 | Union Carbide Corp | Apparatus for extrusion of thermoplastics |
| US3652064A (en) | 1968-03-22 | 1972-03-28 | Uniroyal Englebert Ag | Apparatus for conveying plastic material |
| US3587450A (en) | 1968-09-13 | 1971-06-28 | Du Pont | Screw press for drying elastomeric materials |
| US3788614A (en) | 1972-12-06 | 1974-01-29 | Gk Syst Inc | Mixing section for extruder feed screw |
| US3941535A (en) | 1974-10-01 | 1976-03-02 | Street Louis F | Extrusion device |
| CH603341A5 (ja) | 1975-06-30 | 1978-08-15 | Maillefer Sa | |
| CA1074780A (en) * | 1976-07-14 | 1980-04-01 | Frenkel C-D Aktiengesellschaft | Opposite handed variable groove threaded screw and barrel transfer mixer |
| US4227870A (en) | 1979-03-14 | 1980-10-14 | The B. F. Goodrich Company | Apparatus for working rubber compounds |
| US4330214A (en) | 1980-02-19 | 1982-05-18 | W. H. Willert, Inc. | Plasticizing screw |
| US4405239A (en) | 1982-04-13 | 1983-09-20 | Chung Chan I | Energy efficient extruder screw |
| US4639143A (en) | 1985-02-28 | 1987-01-27 | New Castle Industries, Inc. | Extrusion screw |
| US4752136A (en) | 1986-07-23 | 1988-06-21 | Spirex Corporation | Extruder injection apparatus and method |
| US4964730A (en) | 1986-08-19 | 1990-10-23 | Alzner Bernard G | Plasticating extruder screw |
| US4944906A (en) | 1988-10-11 | 1990-07-31 | Spirex Corporation | Methods of injection molding and extruding wet hygroscopic ionomers |
| US5215764A (en) * | 1991-06-10 | 1993-06-01 | Westland Corporation | Extruder mixing screw |
| EP0563012A1 (de) * | 1992-03-18 | 1993-09-29 | Gottlieb Looser | Vorrichtung zum Mischen von fliessfähigem Material |
| US5318357A (en) | 1992-06-16 | 1994-06-07 | Spirex Corporation | Extruder injection apparatus |
| JP2000218619A (ja) * | 1999-01-29 | 2000-08-08 | Tahara:Kk | 押出機用混練分散用部品及びスクリュー |
| US6547431B1 (en) | 2000-11-09 | 2003-04-15 | Milacron Inc. | Mixing section for a feed screw and methods of making the same |
| US6497508B1 (en) * | 2001-06-15 | 2002-12-24 | New Castle Industries, Inc. | Plasticating process, apparatus and screw with mixing |
| US7014353B2 (en) * | 2002-02-25 | 2006-03-21 | New Castle Industries, Inc. | Plasticating screw and apparatus |
| US7032843B1 (en) * | 2003-04-24 | 2006-04-25 | Westland Corporation U.S.A., Inc. | Mixing nozzle |
| US8313051B2 (en) * | 2008-03-05 | 2012-11-20 | Sealed Air Corporation (Us) | Process and apparatus for mixing a polymer composition and composite polymers resulting therefrom |
| US9011131B2 (en) * | 2010-03-11 | 2015-04-21 | Rms Equipment Llc | Lug type extruder screw |
| DE112015000414T5 (de) * | 2014-01-17 | 2016-12-08 | Reifenhäuser GmbH & Co. KG Maschinenfabrik | Mischbereich für eine Extruderschnecke für Plastik |
-
2015
- 2015-01-20 DE DE112015000414.9T patent/DE112015000414T5/de not_active Withdrawn
- 2015-01-20 CN CN201580001319.9A patent/CN105392610A/zh active Pending
- 2015-01-20 US US14/600,852 patent/US9764496B2/en not_active Expired - Fee Related
- 2015-01-20 EP EP15718996.0A patent/EP3094467A1/en not_active Withdrawn
- 2015-01-20 WO PCT/IB2015/000313 patent/WO2015107422A1/en not_active Ceased
- 2015-01-20 JP JP2016564441A patent/JP6596770B2/ja not_active Expired - Fee Related
-
2017
- 2017-09-14 US US15/704,763 patent/US10513051B2/en not_active Expired - Fee Related
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56173422U (ja) * | 1980-05-23 | 1981-12-21 | ||
| JPS5734936A (en) * | 1980-08-12 | 1982-02-25 | Mitsubishi Petrochem Co Ltd | Screw for kneading thermoplastic resin |
| JPH0183507U (ja) * | 1987-11-24 | 1989-06-02 | ||
| JPH0550488A (ja) * | 1990-11-26 | 1993-03-02 | Sekisui Chem Co Ltd | 成形機用スクリユー |
| US5816698A (en) * | 1996-04-15 | 1998-10-06 | Spirex Corporation | Screw and plasticating apparatus and method |
| US5932159A (en) * | 1997-11-07 | 1999-08-03 | Rauwendaal Extrusion Engineering, Inc. | Screw extruder with improved dispersive mixing |
| JP2001522736A (ja) * | 1997-11-07 | 2001-11-20 | ロウエンダール イクストルージョン エンジニアリング,インコーポレイテッド | いろいろな異なる分散混合素子を備えたスクリュー押出機 |
| JP2014091320A (ja) * | 2012-11-07 | 2014-05-19 | Sekisui Chem Co Ltd | 押出成形機用スクリュー |
Also Published As
| Publication number | Publication date |
|---|---|
| US10513051B2 (en) | 2019-12-24 |
| CN105392610A (zh) | 2016-03-09 |
| DE112015000414T5 (de) | 2016-12-08 |
| JP6596770B2 (ja) | 2019-10-30 |
| WO2015107422A9 (en) | 2015-10-29 |
| US20180126596A1 (en) | 2018-05-10 |
| US9764496B2 (en) | 2017-09-19 |
| EP3094467A1 (en) | 2016-11-23 |
| US20150298356A1 (en) | 2015-10-22 |
| WO2015107422A1 (en) | 2015-07-23 |
| WO2015107422A4 (en) | 2015-12-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6596770B2 (ja) | プラスチック押出スクリュー用のミキシングセクション | |
| US11192279B2 (en) | Plasticating apparatus screw having grooves of varying angles and depths | |
| CN102189666B (zh) | 凸耳型挤出机螺杆 | |
| JP4555351B2 (ja) | 混練度調整装置、押出機、及び連続混練機 | |
| EP1711322B1 (en) | Apparatus for plasticating thermoplastics | |
| US5816698A (en) | Screw and plasticating apparatus and method | |
| KR101361433B1 (ko) | 혼련 세그먼트 및 혼련 설비 | |
| CN113412182A (zh) | 螺杆及挤出机 | |
| US5178458A (en) | Extruder screw mixing head | |
| US10350809B2 (en) | Plastic processing screw | |
| CN106956415A (zh) | 组合型双转子连续混炼挤出机 | |
| US9132579B2 (en) | Extruder feed throat having hardened tiles on internal surfaces | |
| PL221688B1 (pl) | Tuleja obrotowa cylindra aktywnego wytłaczarki ślimakowej |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20171031 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180301 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20181004 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181016 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20190107 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20190305 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190326 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20190813 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20190912 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6596770 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |