JP2017516681A - 複数のシートをマークする方法。 - Google Patents
複数のシートをマークする方法。 Download PDFInfo
- Publication number
- JP2017516681A JP2017516681A JP2016561724A JP2016561724A JP2017516681A JP 2017516681 A JP2017516681 A JP 2017516681A JP 2016561724 A JP2016561724 A JP 2016561724A JP 2016561724 A JP2016561724 A JP 2016561724A JP 2017516681 A JP2017516681 A JP 2017516681A
- Authority
- JP
- Japan
- Prior art keywords
- stack
- finishing
- sheets
- printing
- edge
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000000034 method Methods 0.000 claims abstract description 68
- 238000012545 processing Methods 0.000 claims abstract description 6
- 238000009966 trimming Methods 0.000 claims description 63
- 238000004080 punching Methods 0.000 claims description 31
- 238000005520 cutting process Methods 0.000 claims description 26
- 238000005553 drilling Methods 0.000 claims description 21
- 238000013507 mapping Methods 0.000 claims description 4
- 239000003086 colorant Substances 0.000 description 8
- 238000012937 correction Methods 0.000 description 8
- 238000007730 finishing process Methods 0.000 description 5
- 238000010586 diagram Methods 0.000 description 4
- 239000012467 final product Substances 0.000 description 4
- 230000000694 effects Effects 0.000 description 3
- 206010044565 Tremor Diseases 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 2
- 238000004891 communication Methods 0.000 description 2
- 238000002360 preparation method Methods 0.000 description 2
- 238000001228 spectrum Methods 0.000 description 2
- 206010008531 Chills Diseases 0.000 description 1
- 230000006399 behavior Effects 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 239000007795 chemical reaction product Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 230000000007 visual effect Effects 0.000 description 1
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H43/00—Use of control, checking, or safety devices, e.g. automatic devices comprising an element for sensing a variable
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J13/00—Devices or arrangements of selective printing mechanisms, e.g. ink-jet printers or thermal printers, specially adapted for supporting or handling copy material in short lengths, e.g. sheets
- B41J13/0009—Devices or arrangements of selective printing mechanisms, e.g. ink-jet printers or thermal printers, specially adapted for supporting or handling copy material in short lengths, e.g. sheets control of the transport of the copy material
- B41J13/0045—Devices or arrangements of selective printing mechanisms, e.g. ink-jet printers or thermal printers, specially adapted for supporting or handling copy material in short lengths, e.g. sheets control of the transport of the copy material concerning sheet refeed sections of automatic paper handling systems, e.g. intermediate stackers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H37/00—Article or web delivery apparatus incorporating devices for performing specified auxiliary operations
- B65H37/06—Article or web delivery apparatus incorporating devices for performing specified auxiliary operations for folding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H39/00—Associating, collating, or gathering articles or webs
- B65H39/10—Associating articles from a single source, to form, e.g. a writing-pad
-
- G—PHYSICS
- G03—PHOTOGRAPHY; CINEMATOGRAPHY; ANALOGOUS TECHNIQUES USING WAVES OTHER THAN OPTICAL WAVES; ELECTROGRAPHY; HOLOGRAPHY
- G03G—ELECTROGRAPHY; ELECTROPHOTOGRAPHY; MAGNETOGRAPHY
- G03G15/00—Apparatus for electrographic processes using a charge pattern
- G03G15/65—Apparatus which relate to the handling of copy material
- G03G15/6582—Special processing for irreversibly adding or changing the sheet copy material characteristics or its appearance, e.g. stamping, annotation printing, punching
-
- G—PHYSICS
- G03—PHOTOGRAPHY; CINEMATOGRAPHY; ANALOGOUS TECHNIQUES USING WAVES OTHER THAN OPTICAL WAVES; ELECTROGRAPHY; HOLOGRAPHY
- G03G—ELECTROGRAPHY; ELECTROPHOTOGRAPHY; MAGNETOGRAPHY
- G03G2215/00—Apparatus for electrophotographic processes
- G03G2215/00362—Apparatus for electrophotographic processes relating to the copy medium handling
- G03G2215/00789—Adding properties or qualities to the copy medium
- G03G2215/00814—Cutter
-
- G—PHYSICS
- G03—PHOTOGRAPHY; CINEMATOGRAPHY; ANALOGOUS TECHNIQUES USING WAVES OTHER THAN OPTICAL WAVES; ELECTROGRAPHY; HOLOGRAPHY
- G03G—ELECTROGRAPHY; ELECTROPHOTOGRAPHY; MAGNETOGRAPHY
- G03G2215/00—Apparatus for electrophotographic processes
- G03G2215/00362—Apparatus for electrophotographic processes relating to the copy medium handling
- G03G2215/00789—Adding properties or qualities to the copy medium
- G03G2215/00818—Punch device
-
- G—PHYSICS
- G03—PHOTOGRAPHY; CINEMATOGRAPHY; ANALOGOUS TECHNIQUES USING WAVES OTHER THAN OPTICAL WAVES; ELECTROGRAPHY; HOLOGRAPHY
- G03G—ELECTROGRAPHY; ELECTROPHOTOGRAPHY; MAGNETOGRAPHY
- G03G2215/00—Apparatus for electrophotographic processes
- G03G2215/00362—Apparatus for electrophotographic processes relating to the copy medium handling
- G03G2215/00886—Sorting or discharging
- G03G2215/00902—Sorting marks of jobs, e.g. on the sheet edges
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Abstract
本発明は、印刷システム上での印刷及び仕上げを用いて複数のシートを自動的に処理するための印刷システム及び方法に関し、方法は、複数のシートを印刷するための印刷命令を受信するステップ、印刷され仕上げられたシートのスタックを形成するために、印刷後の複数のシートを仕上げるための仕上げ命令を受信するステップであり、スタックはスタック高さを有し、仕上げ命令は、複数のシートのそれぞれの上の意図される位置においてスタック高さの方向に延びる新たな目標スタックエッジを作り出すための命令を含む、ステップ、複数のシートのうちの、一つのシートのグループの各シート上にマークを印刷するステップであり、マークは、少なくとも一つの目標ヒット点のグループにおいて新たな目標スタックエッジをヒットするように意図される、ステップ、及び仕上げ命令に従って複数の印刷されたシートを仕上げ、新たな実際のスタックエッジを作り出すステップ、を含み、複数のマークの複数の実際のヒット点は、複数の実際のヒット点のそれぞれが新たな実際のスタックエッジをヒットし且つ少なくとも一つの目標ヒット点のグループのうちの一つのヒット点に対応し、新たな実際のスタックエッジ上にパターンを形成し、パターンは、スタック高さの方向に延び、且つ複数のシート上への印刷及び/又は複数の印刷されたシートの仕上げの、正確さの程度に関する連続的比例的な表示を含む。
Description
本発明は、印刷システム上での印刷及び仕上げを用いて複数のシートを自動的に処理するための方法に関し、方法は、複数のシートを印刷するための印刷命令を受信するステップ、印刷され仕上げられたシートのスタックを形成するために、印刷後の複数のシートを仕上げるための仕上げ命令を受信するステップであり、スタックはスタック高さを有し、仕上げ命令は、複数のシートのそれぞれの上の意図される位置においてスタック高さの方向に延びる新たな目標スタックエッジを作り出すための命令を含む、ステップ、複数のシートのうちの、一つのシートのグループの各シート上にマークを印刷するステップであり、マークは、少なくとも一つの目標ヒット点のグループにおいて新たな目標スタックエッジをヒットするように意図される、ステップ、及び仕上げ命令に従って複数の印刷されたシートを仕上げ、新たな実際のスタックエッジを作り出すステップ、を含む。目標ヒット点は、新たな目標スタックエッジとのマークの意図される交点である。新たな目標スタックエッジは、スタックの木口(end grain)であってもよい。
本発明は更に、本発明による方法を行うように構成された印刷システムに関する。
印刷システムは、複数のシート上に画像を印刷するための印刷エンジン、及び複数の印刷されたシートを仕上げるための、インライン又はオフラインの、仕上げモジュールを有し得る。複数の印刷されたシートは、ある特定の高さ、スタック高さの印刷されたシートのスタック(積み重ね)を形成し得る。複数の印刷されたシートはまた、印刷されたシートのスタックを形成するために仕上げモジュールに提供されてもよく、その印刷されたシートのスタックはそのとき仕上げられる準備ができている。仕上げ命令は、印刷システムの制御ユニットから仕上げモジュールに、直接的に又は印刷エンジンを経由して伝送され得る。仕上げモジュールは、印刷されたシートのスタックをトリムするように、印刷されたシートのスタックを切断するように、印刷されたシートのスタックをドリルするように、印刷されたシートのスタックをパンチするように、又は印刷されたシートのスタックを折り曲げるように、構成され得る。トリミング工程は、スタックを、廃棄される部分と最終製品として望まれた部分又は更なる仕上げ工程のために使用可能な部分とに分離する。切断工程は、スタックを、最終製品のため又は更なる仕上げ工程のために両方が使用可能な二つの部分に分離する。切断工程は、型を用いたものであり得る。ドリリング工程は、スタックにスタック高さの方向の穴を作り出し、パンチング工程は、同じことを行う。作り出された穴は、円形の外周若しくは長方形の外周又は他の如何なる接続された幾何学的な形も有し得る。トリミング工程は、少なくとも一つの新たなエッジ、つまり、トリミングが実際に起こる、すなわちトリムナイフがスタックを切断する、スタック内の場所におけるエッジを作り出す。切断工程は、少なくとも一つの新たなエッジ、つまり、スタックが少なくとも二つの部分に分割される場所におけるエッジを作り出す。
ドリリング工程又はパンチング工程は、新たなエッジ、つまり、穴の‐円形、長方形又は他の幾何学的に接続された形の−内部領域を作り出す。トリミングマークが知られており、それは、トリミング線の意図される位置を示すためにシート上に印刷される。切断マークが知られており、それは、トリミング線の意図される位置を示すためにシート上に印刷される。シートがトリム又は切断されている場合に、トリム又は切断されたシートの内部領域上のマークの存在はトリミング又は切断が正しい位置でなかったことを示し、トリム又は切断されたシートのエッジ上のマークの存在はトリミング又は切断が成功したことを示し、トリム又は切断されたシート上のマークの欠如もトリミング又は切断が正しい位置でなかったことを示す。通常、スタックの上端のシートは、マークに関してよく検査される。しかしながら、スタックが実質的なスタック高さを有するならば、複数のシートが検査され、スタックから取り出される必要がある。例えば、スタックを通って刃が下方に移動するときの切断又はトリミングのための刃の逸脱又はふらつきは、スタックの上端のシートにおいてスタックの下端のシートとは別のトリミング又は切断の挙動を生じさせ得る。
画像‐シート位置合わせ、前‐後位置合わせ及び色の正確性を修正するためにシートの上面及びシートの底面に校正マーク(calibration marks)を印刷する印刷システムが知られている。印刷システムの印刷エンジンによって複数のシートを印刷した後に、印刷システムの一部分であるトリミング装置又は切断装置による処理に対する支援のための切断マーク又はトリムマーク(cut or trim marks)を、上端のシート及び/又は下端のシート上に、印刷する印刷システムが知られている。しかしながら、正確に仕上げられた最終製品を生産するために、試行錯誤法が通常適用され、シートの浪費につながる。
本発明の一つの目的は、より効率的な方法で、正確に仕上げられたシートのスタックに達するための方法を提供することである。
本発明によれば、上記の目的は、上述したような方法であって、複数のマークの複数の実際のヒット点(actual hit point)は、複数の実際のヒット点のそれぞれが新たな実際のスタックエッジ(actual stack edge)をヒットし且つ少なくとも一つの目標ヒット点(target hit point)のグループのうちの一つのヒット点に対応し、新たな実際のスタックエッジ上にパターンを形成し、パターンは、スタック高さの方向に延び、且つ複数のシート上への印刷及び/又は複数の印刷されたシートの仕上げの、正確さの程度に関する連続的比例的な表示を含む、方法によって達成される。実際のヒット点は、新たな実際のスタックエッジとのマークの交点である。実際のヒット点は、仕上げ動作、すなわち切断、トリミング、ドリリング、パンチング等のようなピアシング動作によって横切られるマークの位置にある。新たな実際のスタックエッジ上に形成されるパターンは、視覚的なパターンである。
パターンを観察及び測定することによって、仕上げ工程が仕上げの規範から逸脱するかどうか及びどの程度逸脱するか、並びに印刷工程が印刷に関する規範から逸脱するかどうか及びどのように逸脱するかが、決定され得る。マークは、トリミング又は切断が仕上げ工程である場合に、新たな目標スタックエッジの中心点及び/又は新たな目標スタックエッジの終点の近くに位置してもよい。直線でない新たな目標スタックエッジの場合において、穴をドリリング又はパンチングするときに、マークは、直線でない新たな目標スタックエッジに沿って分布させられてもよい。直線でない新たな目標スタックエッジは、円形状を有してもよい。
一つの実施形態によれば、連続的比例的な表示は、複数の実際のヒット点のうちの一つの実際のヒット点から、対応する目標ヒット点への距離と共に色が変わる(異なる)、パターン内の一群の色である。新たな実際のスタックエッジ上に色が現れる位置における、シートのスタックの不正確、危険及び正確な印刷及び/又は仕上げを示すために、パターンの部分は、それぞれ赤色、オレンジ色及び緑色であってもよい。赤色、オレンジ色及び緑色以外の色も想定され得る。
一つの実施形態によれば、連続的比例的な表示は、マークと新たな実際のスタックエッジとの間の横断のそれぞれの大きさによって提供される。マークと新たな実際のスタックエッジとの間の横断が大きいほど、新たな実際のスタックエッジ上の位置であってその位置にパターンが現れる位置における、シートのスタックの印刷/仕上げの誤りが大きい。換言すれば、横断の大きさは、誤りの規模に対して比例的である。
一つの実施形態によれば、横断は線分であり、横断の大きさは、線分の長さであると決定される。各シート上のマークは、例えば複数の中空でない(solid)三角形を包含してもよい。新たな実際のスタックエッジによる中空でない三角形の横断は、点又は線分であってもよい。線分の長さは、線分が現れる位置におけるシートのスタックの印刷及び/又は仕上げの正確さの程度を示す。新たな実際のスタックエッジ上の全ての横断によって形成されるパターンは、中空でない長方形若しくは中空でない三角形又は任意の他のコンパクトな中空でない幾何学的オブジェクトであってもよい。
一つの実施形態によれば、横断は一点又は少なくとも二点から成り、横断が一点から成る場合には大きさはゼロであると決定され、他の場合には大きさは少なくとも二点の間の最大距離であると決定される。そのような横断は、一つの点における新たな目標スタックエッジ上を横切る少なくとも二つの線を含むマークを印刷することによって達成されてもよい。仕上げ及び/又は印刷が正確である場合は、一つの点のみが新たな実際のスタックエッジにおいて各シート上に見え、新たな実際のスタックエッジ上のパターンは、シートのスタックの上端からシートのスタックの下端への方向の一本の線又は任意の他の曲線であろう。仕上げ及び/又は印刷が不正確である場合は、少なくとも二つの点が新たな実際のスタックエッジにおいて各シート上に見え、新たな実際のスタックエッジ上のパターンは、シートのスタックの上端からシートのスタックの下端への方向の少なくとも二本の線又は少なくとも二本の任意の他の曲線であろう。
更なる実施形態によれば、トリミング工程又は切断工程の場合に、もしトリミング又は切断が小さ過ぎれば(過小)、二つの点が新たな実際のスタックエッジにおいて各シート上に見え(visible)、新たな実際のスタックエッジ上のパターンは、シートのスタックの上端からシートのスタックの下端への方向の一対の線又は一対の任意の他の曲線であろう。また、もしトリミング又は切断が大き過ぎれば(過大)、三つの点が新たな実際のスタックエッジにおいて各シート上に見え、新たな実際のスタックエッジ上のパターンは、シートのスタックの上端からシートのスタックの下端への方向の三本の線又は三本の任意の他の曲線であろう。
一つの実施形態によれば、マークは第一部分及び第二部分を有し、各部分は新たな目標スタックエッジを横切り、第一部分及び第二部分は、互いに対して及び第一部分と第二部分との間の仮想補助線(virtual auxiliary line)に対して発散しており(divergent)、仮想補助線は新たな目標スタックエッジに対して直角であり、連続的比例的な表示は、マークが印刷された各シートにおける第一部分の実際のヒット点と第二部分の実際のヒット点との間の距離によって決定される。例えば、マークは、新たな目標スタックエッジにおいて二本の交わる線を含んでもよい。マークの第一の部分は、新たな目標スタックエッジの一方側の二本の交わる線の一部であってもよい。マークの第二の部分は、新たな目標スタックエッジの他方側の二本の交わる線の一部であってもよい。
一つの実施形態によれば、方法は、シート上の各目標ヒット点に関して、シートのグループの各シート上に線分を印刷するステップであり、線分は、新たな目標スタックエッジの一部分であり、対応する目標ヒット点を含む、ステップ、を更に含む。そのような線分は、新たな目標スタックエッジの目標とする位置を示すための補助線分である。
一つの実施形態によれば、仕上げ命令(instruction)は、トリミング(trimming)命令、切断(cutting)命令、ドリリング(drilling)命令、パンチング(punching)命令及び折り曲げ(folding)命令のうちの少なくとも一つである。トリミング及び切断命令は、中空でない長方形の形を有する新たな実際のスタックエッジにつながってもよい。ドリリング及びパンチング命令は、円筒又は長方形の箱の内側の形を有する新たな実際のスタックエッジにつながってもよい。折り曲げ命令は、折り線に位置する新たな実際のスタックエッジにつながってもよい。
一つの実施形態によれば、仕上げ命令は、折り曲げの後に新たな目標スタックエッジが折り線の反対側に作り出されるように意図されるような、複数のシートについての折り線に沿う折り曲げ命令を含む。等しい大きさの半分を作り出す意図をもって複数のシートが半分に折り曲げられる場合に、折り線の反対側にあるシートのスタックのスタックエッジは、スタック高さの方向において完璧に真直ぐな長方形ではない形を有する。そのようなスタックエッジは、補正されるべきクリープ(creep)を有する。折り曲げの後に、そのようなエッジは、真っ直ぐなエッジを得るためにトリムされてもよい。トリミング工程は、例えば、そのようなエッジの側で、スタックの上端及び下端よりも、スタックの中央にあるシート上の印刷された文章のより小さな余白につながってもよい。
一つの実施形態によれば、マークは、線分、円、円弧、曲線、楕円、楕円弧、長方形、長方形の角、三角形並びに一群の交差する線分のうちの少なくとも一つである。交差する線分は、逸脱の拡大効果を達成するために、1/4πラジアンよりも低い交角(intersection angle)で新たな目標スタックエッジに向かって各々配置されてもよい。そのような逸脱の拡大効果はまた、指数曲線を使用することによって達成されてもよい。
一つの実施形態によれば、パターンは、スタックが正確に仕上げられた場合は、新たな実際のスタックエッジのスタック高さ方向の一つの線分から成り、スタックが正確に仕上げられていない場合は、新たな実際のスタックエッジの高さ方向の少なくとも二つの線分から成る。このパターンは、マーク内の交差する線分又は交差する曲線を使用することによって達成されてもよい。更なる実施形態によれば、トリミング工程又は切断工程の場合に、もしトリミング又は切断が小さ過ぎれば、新たな実際のスタックエッジ上のパターンは、シートのスタックの上端からシートのスタックの下端への方向の一対の線又は一対の他の曲線であろう。また、もしトリミング又は切断が大き過ぎれば、新たな実際のスタックエッジ上のパターンは、シートのスタックの上端からシートのスタックの下端への方向の三本の線又は三本の他の曲線であろう。
一つの実施形態によれば、パターンは、印刷及び/又は仕上げの正確さの程度の文字情報又は色情報を含む。文字情報又は色情報は、複数のシート上に印刷されるマークの一部であってもよい。文字情報又は色情報は、仕上げ工程が文字情報又は色情報の部分をわからなくしないような位置にマーク内で位置してもよく、その部分は正確な印刷及び/又は仕上げからの逸脱の程度を確立するために適している。
更なる実施形態によれば、方法は、印刷システムのユーザインターフェイスによって文字情報又は色情報(textual or color information)を受信するステップであり、文字情報又は色情報はシートのスタックから読み取られる、ステップ、及び文字情報又は色情報に応じて印刷命令及び/又は仕上げ命令を適合させるステップ、を含む。文字情報は、新たな実際のスタックエッジ上の文字情報の位置の位置表示と一緒に印刷システムのユーザインターフェイスを介して入力されてもよい。文字情報及び位置情報は、印刷システムの制御ユニット内の印刷命令及び/又は仕上げ命令の適合のために入力される。
一つの実施形態によれば、方法は、印刷システムの情報インターフェイスにおいてパターンのデジタル画像を受信するステップ、及び不正確な印刷及び/又は仕上げを防止するために、デジタル画像を印刷命令及び/又は仕上げ命令への適合にマッピングするステップ、を含む。デジタル画像は、新たな実際のスタックエッジ上のパターンの写真を撮ること並びに更なる研究及び分析のために印刷システムの記憶装置の中にデジタル画像を入力することの結果であってもよい。印刷システムの画像処理ユニットは、より正確な最終産物を達成するために、デジタル画像から印刷命令及び/又は仕上げ命令への適合を導き出し(derive)てもよい。
本発明は更に、複数のシートを自動的に印刷及び仕上げをするための印刷システムに関し、印刷システムは、印刷エンジン、仕上げモジュール、並びに複数のシートを印刷するための印刷命令を受信するため、及び印刷され仕上げられたシートのスタックを形成するために印刷後の複数のシートを仕上げるための仕上げ命令を受信するための制御ユニットであり、スタックはスタック高さを有し、仕上げ命令は、複数のシートのそれぞれの上の意図される位置においてスタック高さの方向に延びる新たな目標スタックエッジを作り出すための命令を含む、制御ユニット、を有し、印刷エンジンは、複数のシートのうちの、一つのシートのグループの各シート上にマークを印刷するように構成されており、マークは、少なくとも一つの目標ヒット点のグループにおいて新たな目標スタックエッジをヒットするように意図され、仕上げモジュールは、仕上げ命令に従って複数の印刷されたシートを仕上げ、新たな実際のスタックエッジを作り出すように構成されており、複数のマークの複数の実際のヒット点は、複数の実際のヒット点のそれぞれが新たな実際のスタックエッジをヒットし且つ少なくとも一つの目標ヒット点のグループのうちの一つのヒット点に対応し、新たな実際のスタックエッジ上にパターンを形成し、パターンは、スタック高さの方向に延び、且つ複数のシート上への印刷及び/又は複数の印刷されたシートの仕上げの、正確さの程度に関する連続的比例的な表示を含む。
印刷システムの一つの実施形態によれば、仕上げモジュールは、トリミング装置、切断装置、ドリリング装置、パンチング装置及び折り曲げ装置のうちの少なくとも一つを有する。仕上げモジュールは、印刷エンジンの内側又は印刷エンジンからオフラインに置かれてもよい。オフライン仕上げの場合は、仕上げ命令は直接的に仕上げモジュールに向かうであろう。
本発明はまた、本発明による方法を行うことを少なくとも一つのコンピュータに命令するように構成されたコンピュータが実行可能なプログラムコードを含む記録媒体に関する。
本発明の適用性の更なる範囲は、以下の詳細な記述から明らかになるであろう。しかしながら、詳細な記述及び具体的な実施例は、本発明の実施形態を示すが、この詳細な記述から本発明の範囲内での種々の変更及び改良が当業者にとって明らかになるであろうから、単に例示として与えられていることが理解されるべきである。
本発明は、添付の図面を参照して以下で記述される。図面において、同じ又は類似の要素は、いくつかの図を通じて同じ参照番号によって同定される。
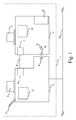
図1は、本発明による印刷システムの第一の模式図である。図1は印刷システム1を示し、印刷システム1は、ネットワークNに接続された印刷モジュール2、仕上げモジュール3、印刷モジュール2内の印刷インターフェイス4、仕上げモジュール3内の仕上げインターフェイス5、印刷インターフェイス4と仕上げインターフェイス5との間のデータ接続6、仕上げモジュールコンソール7、印刷モジュールコンソール8、シート出口9、シート入口10、印刷モジュール2内の印刷機メモリ12、仕上げモジュール3内の仕上げ機メモリ13、印刷モジュール2上の自動原稿送り装置15、及び複数のシートの出力(output)、例えば印刷され仕上げられたシートのスタックを受容及び保持するための、仕上げモジュール3上の出力保持部16、を有する。印刷インターフェイス4と仕上げインターフェイス5は、印刷命令及び仕上げ命令に関するデジタル情報を交換するように構成されている。その印刷命令及び仕上げ命令は、誤りのない印刷処理、印刷モジュールから仕上げモジュールに向かうシートの誤りのない流れ及び誤りのない仕上げ処理のために必要とされる。
印刷命令及び仕上げ命令は、ネットワークNを介して印刷モジュール2によって受信された印刷ジョブの仕様の一部であってもよい。印刷命令及び仕上げ命令はまた、印刷モジュールコンソール8を介して入力されて、印刷モジュール2の印刷機メモリ12に記憶されてもよい。仕上げ命令はまた、仕上げモジュールコンソール7を介して入力されて、仕上げモジュール4の仕上げ機メモリ13に記憶されてもよい。
デジタル情報は、印刷モジュール2から印刷モジュールインターフェイス4、データ接続6及び仕上げモジュールインターフェイス5を介して仕上げモジュール3に渡されてもよい。データ接続6は、通信ケーブル、無線接続、赤外線ビーム又は如何なる他のデータ通信手段であってもよい。複数のシートが印刷モジュール2によって印刷される前に、印刷データ、印刷命令及び仕上げ命令を含むデジタル情報は、複数のシートの印刷が開始しようとしているときに考慮に入れられる。印刷されたシートは、シート入口10を介して仕上げモジュール3に入るためにシート出口9に届く。シートの流れ方向は矢印11によって示されている。複数の印刷されたシートの仕上げは、仕上げモジュール3に渡されている仕上げ命令を考慮に入れる。
仕上げモジュール3は、トリミング装置、切断装置、ドリリング装置、パンチング装置、折り曲げ装置又は前述の仕上げ装置の組み合わせであってもよい。
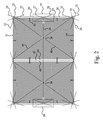
図2は、本発明によるマークを備えた冊子のシートを示す。A5の冊子を作るために、A4フォーマットの複数のシート上に、本発明によるマーク22‐25,27‐28,31‐34が印刷される。提示されるシートは、上端エッジ21、下端エッジ37、及び冊子の表面の一部になるように意図される表面エッジ(face edge)26を有する。A4のシートは、A5の冊子を形成するために、背中心線42に従って折り曲げられるように計画される。表面エッジ26の側において、シートは、意図されるトリム線29に従ってトリムされるように意図される。マーク24‐25,27‐28,31‐32は、意図されるトリム線29を横切っている。マーク22,23は、上端エッジ21を横切っている。マーク33,34は、下端エッジ37を横切っている。マーク24‐25,27‐28,31‐32のそれぞれは、意図されるトリム線29と1/2πラジアンより小さな角度を有する。図2において、意図されるトリム線29とマーク24‐25,27‐28,31‐32のそれぞれの角度は、更に1/4πラジアンより小さい。これは、図3において説明される理想的なトリミング動作との実際のトリミング動作の逸脱を測定することに関して、拡大効果に達するために有利である。トリム逸脱マーク24‐25は、意図されるトリム線29の第一端に近い。トリム逸脱マーク31‐32は、意図されるトリム線29の第二端に近い。トリム逸脱マーク27‐28は、意図されるトリム線29の中心にある。トリム逸脱領域は、意図されるトリム線29の両側に位置する。右のトリム逸脱領域30は、意図されるトリム線29の右側に位置する。トリム調節マーク35は、意図されるトリム線からの実際のトリム線の逸脱を、「mm」のような距離単位で示すために、意図されるトリム線29に位置する。図示されているシートは二枚の紙葉(leafs)、左紙葉及び右紙葉を有する。水平な紙葉中心線36は、右紙葉を二つの部分、上方部分及び下方部分に分ける。水平な紙葉中心線36はまた、意図されるトリム線29及びトリム逸脱マーク27‐28を単一の点で横切る。単一の点は、意図されるヒット点である。各紙葉は、最終製品としての冊子内でのその紙葉の意図される位置に従って数値表示38‐39を有する。右紙葉は計画される冊子の第一の紙葉であることに留意されたい。紙葉の箱形の斜線40‐41は、“1”と数値を付された右紙葉を斜めに走る。背領域は、背中心線42の両側、左背領域43及び右背領域44において規定される。背領域の幅は、とりわけ、そのA5の冊子を得るために折り曲げられなければならないA4のシートの数によって規定される。本発明のマークはまた、シートの裏面(back side)に印刷されてもよいことが、留意される。これはその後、両面を印刷する場合に印刷システムの前‐後位置合わせにおける逸脱を検出することにおいてもマークが助けになり得るので、有利である。
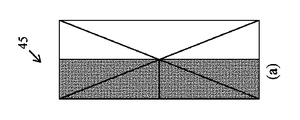
図3は、図2に示される領域45を拡大表示する。図3は再び、トリム逸脱マーク27‐28、意図されるトリム線29及び水平な紙葉中心線36を示す。図3はまた、破線として図示された潜在的な実際のトリムエッジa,b,c,d,e,f,g,hを示す。破線a,b,c,d,e,f,g,hのそれぞれは、第一トリム逸脱線27を一度横切り、第二トリム逸脱線28を一度横切る。破線a,b,c,dのそれぞれは、水平な紙葉中心線36を一度横切る。潜在的な実際のトリムエッジa,b,c,d,e,f,g,hに類似する潜在的な実際のトリムエッジは、領域45の反対側の領域20において想定され得る。二つのA5のシートを形成するようにA4のシートを半分に折り曲げた後に、それらの領域45及び20は互いに重なり合い、トリムされるべき新たなスタックエッジを形成するであろう。
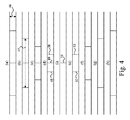
図4(a)‐4(i)は、仕上げられたA5の冊子のスタック表面エッジにおけるパターンを示す。スタック表面エッジは、両矢印46によって示されるスタック高さ(stack height)を有する。図4(i)のパターンは、トリミング動作が極度に成功した状況、すなわちシートの実際のトリムエッジが意図されるトリム線29と一致する状況に対応する。図4(i)に示されるパターンは、スタック高さ方向の一本の線51のみを示す。一本の線51は、スタックの各シート上に印刷された点によって形成されている。一本の線51の印刷された点は、各シート上の第一トリム逸脱線27及び第二トリム逸脱線28の交点並びに領域20内の対応するトリム逸脱線の交点に対応する。本発明の方法によれば、一本の線51の印刷された点のそれぞれは、意図されており、且つこの場合においては実際のヒット点でもある。
図4(e)は、トリミング動作が完全には成功しなかった状況、すなわちトリミングが小さ過ぎた状況に対応する。シートの実際のトリムエッジは、図3に示される潜在的な実際のトリムエッジeと一致する。図4(e)のパターンは、スタック高さ方向の二本の線52,53を示す。第一の線52は、スタックの各シート上に印刷された点によって形成される。第一の線52の印刷された点は、各シート上の潜在的な実際のトリムエッジeとの第二トリム逸脱線28の交点に対応する。第二の線53もまた、スタックの各シート上に印刷された点によって形成される。第二の線53の印刷された点は、各シート上の潜在的な実際のトリムエッジeとの第一トリム逸脱線27の交点に対応する。本発明の方法によれば、第一の線52及び第二の線53の印刷された点のそれぞれは、実際のヒット点である。
第一の線52と第二の線53との間の距離は、スタック内の複数の印刷されたシートの仕上げの正確さの程度に関する表示である。トリミングが小さ過ぎたため、仕上げモジュールのトリム設定は調節される必要がある。このようにして、仕上げモジュールは校正される。
図4(f)、4(g)及び4(h)もまた、トリミング動作が完全には成功しなかった状況、すなわちトリミングが小さ過ぎた状況に対応する。シートの実際のトリムエッジは、図3に示されるような潜在的な実際のトリムエッジf,g,hとそれぞれ一致する。図4(f)、4(g)及び4(h)のパターンもまた、スタック高さ方向の二本の線を示す。両方の線は、スタックの各シート上に印刷された点によって形成される。第一の線の印刷された点は、各シート上のそれぞれの潜在的な実際のトリムエッジf,g,hとの第二トリム逸脱線28の交点に対応する。第二の線の印刷された点は、各シート上のそれぞれの潜在的な実際のトリムエッジf,g,hとの第一トリム逸脱線27の交点に対応する。本発明の方法によれば、第一の線及び第二の線の印刷された点のそれぞれは、実際のヒット点である。
第一の線と第二の線との間の距離は、図4(e)から図4(f)及び図4(g)を経由し、及び図4(i),4(e),4(f),4(g)及び4(h)のそれぞれの間の他の状況を経由して、図4(h)に向かって増大しており、スタック内の複数の印刷されたシートの仕上げの正確さの程度に関する連続的比例的な表示を示している。トリミングは、図4(e)から図4(h)に向かって悪くなる。仕上げモジュールのトリム設定は調節される必要がある。
図4(d)は、トリミング動作が完全には成功しなかった状況、すなわちトリミングが大き過ぎた状況に対応する。シートの実際のトリムエッジは、図3に示される潜在的な実際のトリムエッジdと一致する。図4(d)のパターンは、スタック高さ方向の三本の線48,49,50を示す。第一の線48は、スタックの各シート上に印刷された点によって形成される。第一の線48の印刷された点は、各シート上の潜在的な実際のトリムエッジdとの第二トリム逸脱線28の交点に対応する。第二の線50もまた、スタックの各シート上に印刷された点によって形成される。第二の線50の印刷された点は、各シート上の潜在的な実際のトリムエッジdとの第一トリム逸脱線27の交点に対応する。第三の線49、パターン内の中央線もまた、スタックの各シート上に印刷された点によって形成される。第三の線49の印刷された点は、各シート上の潜在的な実際のトリムエッジdとの水平な紙葉中心線36の交点に対応する。本発明の方法によれば、第一の線48、第二の線50及び第三の線49の印刷された点のそれぞれは、実際のヒット点である。
トリミングが大き過ぎる場合にパターン内に三本の線を示すことによって、操作者は、パターンに代わってトリミングが小さ過ぎ又は小さ過ぎであるかどうかを識別することができる。この場合も同様に、第一の線48と第二の線50との間の距離は、スタック内の複数の印刷されたシートの仕上げの正確さの程度に関する表示である。トリミングが大き過ぎたため、仕上げモジュールのトリム設定は調節される必要がある。このようにして、仕上げモジュールは校正される。
図4(c)、4(b)及び4(a)もまた、トリミング動作が完全には成功しなかった状況、すなわちトリミングが大き過ぎた状況に対応する。シートの実際のトリムエッジは、図3に示されるような潜在的な実際のトリムエッジc,b,aとそれぞれ一致する。図4(c)、4(b)及び4(a)のパターンもまた、スタック高さ方向の三本の線を示す。全ての三本の線は、スタックの各シート上に印刷された点によって形成される。第一の線の印刷された点は、各シート上のそれぞれの潜在的な実際のトリムエッジc,b,aとの第二トリム逸脱線28の交点に対応する。第二の線の印刷された点は、各シート上のそれぞれの潜在的な実際のトリムエッジc,b,aとの第一トリム逸脱線27の交点に対応する。第三の線、パターン内の中央線の印刷された点は、各シート上のそれぞれの潜在的な実際のトリムエッジc,b,aとの水平な紙葉中心線36の交点に対応する。本発明の方法によれば、第一の線、第二の線及び第三の線の印刷された点のそれぞれは、実際のヒット点である。
第一の線と第二の線との間の距離は‐破線両矢印47によって示される距離のように‐図4(d)から、図4(c)及び図4(b)を経由し、及び図4(i),4(d),4(c),4(b)及び4(a)のそれぞれの間の他の図示されない状況を経由して、図4(a)に向かって増大しており、スタック内の複数の印刷されたシートの仕上げの正確さの程度に関する連続的比例的な表示を示している。トリミングは、図4(d)から図4(a)に向かって悪くなる。仕上げモジュールのトリム設定は調節される必要がある。
図2,3及び4は、スタックの一つの表面エッジをトリムする場合を記述する。しかしながら、如何なる他のエッジでも、切断又はトリムされることが想定され得る。また、シートのスタックを二つの部分に切断することが想定されてもよく、同じマークが意図される切断線に沿って使用されてもよい。
図5及び図6は、本発明によるマークの他の実施形態を示す。図5(a)はこの場合も同様に、図2による領域45を、図2に示されるようなマークと共に示す。
図5(b)は、楕円の形を有するマーク54,55を示す。マーク54,55はまた、新たな実際のスタックエッジ上の二本又は三本のパターンにつながる。パターン内の二本の外側の線の間の距離は、仕上げが悪化するときに増大する。マーク54,55の楕円曲線に起因して、パターン内の外側の二本の線の最大距離が存在する。
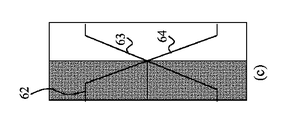
図5(c)は、意図されるトリム線に交わる二本の線及び複数の水平な線分62を含むマーク63,64を示す。意図されるトリム線からの逸脱が十分に悪い場合、パターン内の二本の外側の線の間の距離は、マーク63,64内の末端の水平な線分62に起因して一定のままになる。
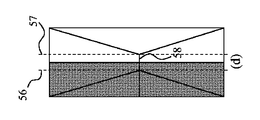
図5(d)は、意図されるトリム線に交わる水平な線分58を含むマークを示す。水平な線分58の末端のそれぞれにおいて、二本の線が、意図されるトリム線に対して1/4πラジアンよりも小さな角度を有する方向で開始する。水平な線分58は、縦の破線56,57によって示される意図されるトリム線からの逸脱の二つの限界の間の許容差であると見なされる。二つの限界の間では、意図されるトリム線からの逸脱は許容される。実際のトリミングが二本の破線56,57の間で達成される場合は、一本の単線のみが、シートのスタックの表面エッジ上のパターン内に見られる。
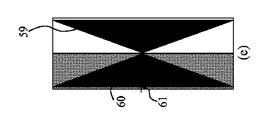
図5(e)は、二つの中空でない三角形59,60を含むマークを示し、中空でない三角形の一つ(60)において、水平な線が三角形から外側に残されている。このマークによれば、連続的比例的な表示は、マークと新たな実際のスタックエッジとの間の横断のそれぞれの大きさによって決定される。マークと新たな実際のスタックエッジとの間の横断が大きいほど、新たな実際のスタックエッジ上であってその位置にパターンが現れる位置おける、シートのスタックの印刷/仕上げの誤りが大きい。マークと新たな実際のスタックエッジとの間の横断は線分であり、横断の大きさは、線分の長さであると決定される。本発明の方法によれば、その線分は、一連の実際のヒット点である。新たな実際のスタックエッジによる中空でない三角形59,60の横断は、点又は線分であってもよい。線分の長さは、線分が現れる位置におけるシートのスタックの印刷及び/又は仕上げの正確さの程度を示す。新たな実際のスタックエッジ上の全ての横断によって形成されるパターンは、中空でない長方形若しくは中空でない三角形又は任意の他のコンパクトな中空でない幾何学的オブジェクトであってもよい。
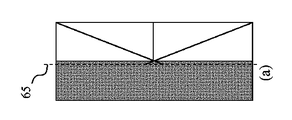
図6(a)は二本の交わる線のマークを示し、交差は、意図されるトリムエッジで行われる。意図されるトリム線の左に配置される交わる線の線片は、縦の破線65(マークの一部ではない)でのカットオフにおいて非常に小さい。これは、これらのマークが同じシート上の原稿(ドキュメント)の実際の内容を印刷することと組み合わせても使用され得るので、有利である。トリミングが意図されるトリム線の近くで非常に精密に行われた場合は、小さなアーティファクト‐小さな線片のみが、印刷されたシート上に見える。
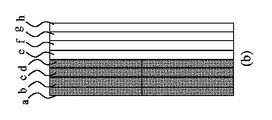
図6(b)は、色のついたバンドa,b,c,d,e,f,g,hのマークを示し、各バンドは別の色を有する。このマークによれば、連続的比例的な表示は、スタックの実際のトリムエッジから意図されるトリム線への距離と共に色が変わる(異なる)、パターン内の一群の色である。新たな実際のスタックエッジ上に色が現れる位置における、シートのスタックの不正確、危険及び正確なトリミングを示すために、マークのバンドは、それぞれ赤色、オレンジ色及び緑色であってもよい。バンドの色は、意図されるトリム線に対して直角に、対称的に分布させられてもよい。しかしながら、もし大き過ぎるトリミングと小さ過ぎるトリミングが互いから識別されるべきであるならば、意図されるトリム線の左側で、意図されるトリム線の右側とは異なる色が使用されてもよい。意図されるトリム線の近くのバンドの代わりに、色スペクトルの連続的な部分が、意図されるトリム線の場所及びその両側に印刷されることが想定されてもよい。
図4(a)‐4(h)は、スタック高さ46の方向において真っ直ぐな線のパターンを示す。しかしながら、シートのスタックに適用される印刷工程及び/又は仕上げ工程はまた、新たな実際のスタックエッジにおいて他のパターンを引き起こし得る。
図7及び図8は、シートのスタックの新たな表面エッジ上に現れ得るパターンを示す。シートは、印刷エンジンによって図2に従ったマークを両面に印刷され、スタッカ内で積み重ねられている。しかしながら、シートの片面にのみ印刷することが想定されてもよい。印刷の後に、本実施例においては、シートのスタックは、折り曲げ仕上げ機によって半分に折り曲げられ、トリミング仕上げ機によってトリムされている。しかし、トリミング及び/又は切断のみもまた、想定されてもよい。図7及び図8において、X‐軸が挙げられる。図2による背中心線は、このX‐軸の一部である。パターンは、図2の領域45内の実際のヒット点から、及び図2の領域20内の実際のヒット点から現れる。
パターン1は、スタック高さの方向の一本の縦線を示す。パターン1は、トリミングが正確であり、背中心線が正確に折り曲げられ、前/後位置合わせ(front/back registration)が正確であり、クリープ補正(creep compensation)が正確であり、且つスタッキングが正確であった場合に現れる。クリープは、シートのスタックの折り曲げが原因となって出現する。修正動作が操作者によって実行される必要は一切ない。
パターン2は、スタック高さの方向の三本の縦線を示す。パターン2は、トリミングが過大であり、背中心線が正確に折り曲げられ、前/後位置合わせが正確であり、クリープ補正が正確であり、且つスタッキングが正確であった場合に現れる。修正動作、すなわちトリミング仕上げ機の調節が、操作者によって実行されてもよい。
パターン3は、スタック高さの方向の二本の縦線を示す。パターン3は、トリミングが過小であり、背中心線が正確に折り曲げられ、前/後位置合わせが正確であり、クリープ補正が正確であり、且つスタッキングが正確であった場合に現れる。修正動作、すなわちトリミング仕上げ機の調節が、操作者によって実行されてもよい。
パターン4は、スタック高さの方向の三本の縦線を示す。中央の縦線は、スタックの上半分にのみ延びる。パターン4は、トリミングがスタックの下半分で過小且つスタックの上半分で過大であり、背中心線が右側に移されており、前/後位置合わせが正確であり、クリープ補正が正確であり、且つスタッキングが正確であった場合に現れる。修正動作、すなわち折り曲げ仕上げ機の調節が、操作者によって実行されてもよい。
パターン5は、スタック高さの方向の二本の曲がった縦線を示す。パターン5は、トリミングが過小であり、背中心線が正確に折り曲げられ、前/後位置合わせが正確であり、クリープ補正が過小であり、且つスタッキングが正確であった場合に現れる。二つの修正動作、すなわち画像準備アプリケーションを用いた原稿に対応する画像ファイルにおけるクリープ補正の調節、及びトリミング仕上げ機の調節が、操作者によって実行されてもよい。
パターン6は、スタックの上半分における二本の斜線、及びスタック高さの下半分における二本の斜線を示す。パターン6は、トリミングが過小であり、背中心線が正確に折り曲げられ、前/後位置合わせが正確であり、クリープ補正が良好であり、且つスタッキングが不良であった場合に現れる。修正動作、すなわちスタッカ内でのスタッキング(積み重ね)の調節が、操作者によって実行されてもよい。
パターン7は、スタック高さの方向の一本の震えたような縦線を示す。パターン7は、トリミングが正確であり、背中心線が正確に折り曲げられ、前/後位置合わせが不良であり、クリープ補正が良好であり、且つスタッキングが良好であった場合に現れる。修正動作、すなわち印刷エンジンの前/後位置合わせの調節が、操作者によって実行されてもよい。
パターン8は、スタックの上半分における二本の震えたような斜線、及びスタック高さの下半分における二本の震えたような斜線を示す。パターン8は、トリミングが過小であり、背中心線が正確に折り曲げられ、前/後位置合わせが不良であり、且つスタッキングが不良であった場合に現れる。パターンが不良なスタッキングによって既に乱されているので、クリープ補正に問題があるかどうかは判定困難である。修正動作、すなわちトリミング仕上げ機の調節、スタッカの調節及び印刷エンジンの前/後位置合わせの調節が、操作者によって実行されてもよい。
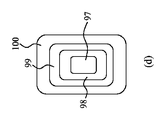
図9(a)‐図9(f)は、シートに穴をドリリング又はパンチングで開けるときに使用されるマークの例を示す。図9(a)に示されるマークは、円形の穴の意図される位置の周りの複数の同心円から成る。複数の同心円の間の領域には、異なる色がつけられてよい。例えば、内部領域91は、この領域91内の穴は正確なパンチングであることを示すために、緑色をつけられてもよい。領域92は、黄色をつけられてもよい。領域93は、オレンジ色をつけられてもよい。領域94は、この領域94内の穴は不正確なパンチングであることを示すために、赤色をつけられてもよい。
図9(b)は、図9(a)と同じマーク、及び新たな実際のパンチ穴95を示す。パンチ穴95は、緑色の領域91内の正確な位置にある。シートのスタックの上方の視点から穴の内側を見たときに、パンチ穴95の円形の壁は完全に緑色がついており、パンチ動作が成功したことを示す。
図9(c)は、図9(a)と同じマーク、及び新たな実際のパンチ穴96を示す。パンチ穴96は、正確な位置になく、マークの複数の同心円に対して中心を外れている。パンチ穴96は、緑色の領域91及び黄色の領域92をヒットする。シートのスタックの上方の視点から穴の内側を見たときに、パンチ穴96の円形の壁は、部分的に‐パンチ穴96の左側部分には‐緑色がついており、また、部分的に‐パンチ穴96の右側部分には‐黄色がついている。パンチ穴の円形の壁に一つの色よりも多くが見えることは、不正確なパンチング動作の表示である。そのうえに、見える色は、パンチング動作の不正確さの重度を示す。不正確なパンチング又はドリリングの場合には、パンチング装置又はドリリング装置を調節するために適切な動作が操作者によって取られてもよい。
図9(a)‐図9(c)に示されるマークはまた、内部領域91によって特定される、穴の許容される大きさに関して、大きすぎる穴を検出するために使用されてもよい。
内部領域91よりも小さな同心円が、小さすぎる穴を検出するために内部領域91の内側に加えられてもよい。これらの追加的な同心円は、内部領域91の緑色以外の色を有してもよく、又は更にそれぞれ領域92,93,94の黄色、オレンジ色及び赤色以外の色を有してもよい。
図9(d)に示されるマークは、長方形の穴の意図される位置の周りの複数の同心の長方形から成る。複数の同心の長方形の間の領域には、異なる色がつけられてよい。例えば、内部領域97は、この領域97内の穴は正確なパンチングであることを示すために、緑色をつけられてもよい。領域98は、黄色をつけられてもよい。領域99は、オレンジ色をつけられてもよい。領域100は、この領域100内の穴は不正確なパンチングであることを示すために、赤色をつけられてもよい。
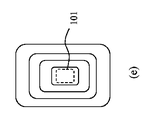
図9(e)は、図9(d)と同じマーク、及び新たな実際のパンチ穴101を示す。パンチ穴101は、緑色の領域97内の正確な位置にある。シートのスタックの上方の視点から穴の内側を見たときに、パンチ穴101の長方形の壁は完全に緑色がついており、パンチ動作が成功したことを示す。
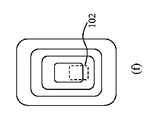
図9(f)は、図9(d)と同じマーク、及び新たな実際のパンチ穴102を示す。パンチ穴102は、正確な位置になく、マークの複数の同心の長方形に対して非相称である。パンチ穴102は、緑色の領域97及び黄色の領域98をヒットする。シートのスタックの上方の視点から穴の内側を見たときに、パンチ穴102の長方形の壁は、部分的に‐図9(f)のパンチ穴102の上側部分には‐緑色がついており、また、部分的に‐図9(f)のパンチ穴102の下側部分には‐黄色がついている。パンチ穴の壁に一つの色よりも多くが見えることは、不正確なパンチング動作の表示である。そのうえに、見える色は、パンチング動作の不正確さの重度を示す。不正確なパンチング又はドリリングの場合には、パンチング装置又はドリリング装置を調節するために適切な動作が操作者によって取られてもよい。
図9(d)‐図9(f)に示されるマークはまた、内部領域97によって特定される、穴の許容される大きさに関して、大きすぎる穴を検出するために使用されてもよい。
内部領域97よりも小さな同心の長方形が、小さすぎる穴を検出するために内部領域97の内側に加えられてもよい。これらの追加的な同心の長方形は、内部領域97の緑色以外の色を有してもよく、又は更にそれぞれ領域98,99,100の黄色、オレンジ色及び赤色以外の色を有してもよい。
図9(a)‐図9(f)の記述において述べられた以外の色を備えた領域が、想定されてもよい。パンチ穴の周りの複数の領域の代わりに、色スペクトルの連続的な部分が、パンチ穴の意図される位置の場所及びその周りに印刷されることが想定されてもよい。
図2‐5及び図6(a)に示されるマークの更なる実施形態において、マークの線及び/又は曲線は、色が仕上げ動作及び/又は印刷動作の正確性の程度を示すようなやり方で、色をつけられてもよい。
更なる実施形態において、一つ以上の仕上げ工程が、シートのスタックに対して実行されることが想定されてもよい。仕上げ動作のそれぞれについて、スタックの複数のシート上にマークが印刷されて、多重のパターンにつながってもよい。その多重のパターンは、複数の仕上げモジュール、印刷エンジン及び/又は画像ファイル準備の調節につながってもよい。
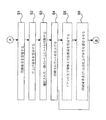
図10は、本発明による方法の一つの実施形態の図式を示す。本方法は、印刷システム上で印刷及び仕上げを用いて複数のシートを自動的に処理することに適する。開始点Aは、第一ステップS1につながる。
第一ステップS1により、印刷命令は、複数のシートを印刷するために印刷システムによって受信される。印刷命令は、印刷されるべきデジタル画像に関してもよく、また印刷のための印刷ジョブ設定に関してもよい。
第二ステップS2により、仕上げ命令は、印刷され仕上げられたシートのスタックを形成するために、印刷後の複数のシートを仕上げるために受信される。印刷命令及び仕上げ命令は、使用者又は操作者による印刷システムへの印刷ジョブのサブミッションに組み込まれてもよい。第一ステップS1及び第二ステップS2は、一つのステップに組み合わされてもよい。形成されるべきスタックはスタック高さを有し、スタック高さは、とりわけ印刷されるべき媒体の種類に依存する。仕上げ命令は、複数のシートのそれぞれの上の意図される位置においてスタック高さの方向に延びる新たな目標スタックエッジを作り出すための命令を含む。新たな目標スタックエッジは、シートのスタックの現存するスタックエッジをトリミングすることに起因する新たなエッジであってもよい。新たな目標スタックエッジは、シートのスタックの現存するスタックエッジを切断することに起因する新たなエッジであってもよい。新たな目標スタックエッジは、シートのスタックに、スタック高さ方向で穴をパンチング又はドリリングすることに起因する新たなエッジであってもよい。
第三ステップS3により、マークは、複数のシートのうちの、一つのシートのグループの各シート上に印刷される。そのシートのグループは、使用者又は操作者によって選択されてもよく、例えば上端及び下端のシート又は全てのシートであってもよい。好ましくは、全てのシートにマークが与えられる。マークは、少なくとも一つの目標ヒット点のグループにおいて新たな目標スタックエッジをヒットするように意図される。少なくとも一つの目標ヒット点のグループは、単一の点、二点、三点、自然数個の点又は一つ若しくはそれ以上の線分であってもよい。マークは、新たな目標スタックエッジに接するか又は交わる一本又はそれ以上の線分、新たな目標スタックエッジに接するか又は交わる楕円曲線、又は、新たな目標スタックエッジに接するか又は交わる中空でない二次元オブジェクトを含んでもよい。マークはまた、中空でない色部分を含んでもよい。色部分の色は、印刷及び/又は仕上げの正確さの程度を表現する。
第四ステップS4により、複数の印刷されたシートは、仕上げ命令に従って仕上げられ、新たな実際のスタックエッジを作り出す。複数のマークの複数の実際のヒット点は、新たな実際のスタックエッジ上に見える。複数の実際のヒット点のそれぞれは、新たな実際のスタックエッジをヒットし且つ少なくとも一つの目標ヒット点のグループのうちの一つのヒット点に対応する。複数の実際のヒット点は、新たな実際のスタックエッジ上にパターンを形成する。パターンは、スタック高さの方向に延びる。パターンは、図4、図7及び図8に図示されるような、複数のシート上への印刷及び/又は複数の印刷されたシートの仕上げの、正確さの程度に関する連続的比例的な表示を含む。
方法は、終点Bにおいて終了する。
一つの実施形態によれば、方法は、シート上の各目標ヒット点に関して、シートのグループの各シート上に線分を印刷するステップであり、線分は、新たな目標スタックエッジの一部分であり、対応する目標ヒット点を含む、ステップ、を更に含む。
更なる実施形態によれば、方法は、図10において破線のボックスを用いて可視化された二つの追加的、任意的なステップを有する。第五ステップS5において、文字情報又は色情報が、印刷システムのユーザインターフェイスによって受信される。その文字情報又は色情報は、操作者によって、シートのスタックの新たな実際のスタックエッジ上に見えるパターンから読み取られるか又は観察される。第六ステップS6において、仕上げ命令及び/又は印刷命令は、再び印刷及び仕上げをするときにより正確な最終製品を得るために、文字情報又は色情報に応じて適合させられる。
一つの代替的な実施形態によれば、方法は、印刷システムの情報インターフェイスにおいてパターンのデジタル画像を受信するステップを含み、また方法は、不正確な印刷及び/又は仕上げを防止するために、デジタル画像を印刷命令及び/又は仕上げ命令への適合にマッピングするステップ、を含む。そのデジタル画像は、文字又は色同定装置によって新たな実際のスタックエッジ上に見えるパターンから撮影された写真の結果であってもよい。マッピングするステップは、印刷システムに接続された制御ユニットによって処理されてもよい。
図11は、図3に等しく、図2に示される領域45を拡大表示する。図11は再び、トリム逸脱マーク27‐28、意図されるトリム線29及び水平な紙葉中心線36を示す。図11はまた、破線として図示された潜在的な実際のトリムエッジa,b,c,d,e,f,g,hを示す。破線a,b,c,d,e,f,g,hのそれぞれは、第一トリム逸脱線27を一度横切り、第二トリム逸脱線28を一度横切る。破線a,b,c,dのそれぞれは、水平な紙葉中心線36を一度横切る。
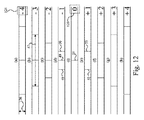
図12(a)‐図12(i)は、仕上げられたA5の冊子のスタック表面エッジにおけるパターンを示す。スタック表面エッジは、両矢印126によって示されるスタック高さを有する。それぞれの図12(a)‐図12(i)におけるパターンは、それぞれの図4(a)‐4(i)と同じ状況を表す。加えて、複数のシートから選択された、一つのシートのグループの各シート上のマークは、文字表示の一部を包含する。完全な文字表示は、図12(a)‐図12(i)に示されるスタックエッジ上のパターンにおいて見え且つ読めるようになる。パターン内の文字表示は、意図されるトリム線からの逸脱の数値表示であってもよい。例えば、図12(i)に示されるような、トリミング動作が極度に成功した状況、すなわちシートの実際のトリムエッジが意図されるトリム線29と一致する状況についての数値表示120は、数値ゼロ(0)である。図12(i)に示される数値ゼロ(0)は、スタックの各シート上に印刷された点によって形成されている。数値ゼロ(0)の印刷された点は、各シート上の文字表示の一部との実際のスタックエッジの交点に対応する。例えば、図12(a)に示されるような、トリミング動作が極度に大き過ぎた状況についての数値表示124は、
数値マイナス4(−4)である。これからスタックエッジ上に文字表示を形成する部分であるマークの部分の位置は、スタックエッジ上に完全に可読な文字表示を形成するために、シート毎に比例的に(proportionally)変わるであろう。
数値マイナス4(−4)である。これからスタックエッジ上に文字表示を形成する部分であるマークの部分の位置は、スタックエッジ上に完全に可読な文字表示を形成するために、シート毎に比例的に(proportionally)変わるであろう。
図11及び図12は、スタックの一つの表面エッジをトリムする場合を記述する。しかしながら、如何なる他のエッジでも、切断又はトリムされることが想定され得る。また、シートのスタックを二つの部分に切断することが想定されてもよく、図12に示されるパターンを形成するために、同じマークが意図される切断線に沿って使用されてもよい。
当業者は、添付の特許請求の範囲内で他の実施形態が可能であることを認識するであろう。
Claims (17)
- 印刷システム上で印刷及び仕上げを用いて複数のシートを自動的に処理するための方法であって、当該方法は、
前記複数のシートを印刷するための印刷命令を受信するステップ、
印刷され仕上げられたシートのスタックを形成するために、印刷後の前記複数のシートを仕上げるための仕上げ命令を受信するステップであり、前記スタックはスタック高さを有し、前記仕上げ命令は、前記複数のシートのそれぞれの上の意図される位置において前記スタック高さの方向に延びる新たな目標スタックエッジを作り出すための指示を含む、ステップ、
前記複数のシートのうちの、一つのシートのグループの各シート上にマークを印刷するステップであり、前記マークは、少なくとも一つの目標ヒット点のグループにおいて前記新たな目標スタックエッジをヒットするように意図される、ステップ、及び
前記仕上げ命令に従って複数の印刷されたシートを仕上げ、新たな実際のスタックエッジを作り出すステップ、
を含み、
前記複数のマークの複数の実際のヒット点は、前記複数の実際のヒット点のそれぞれが前記新たな実際のスタックエッジをヒットし且つ前記少なくとも一つの目標ヒット点のグループのうちの一つのヒット点に対応し、前記新たな実際のスタックエッジ上にパターンを形成し、前記パターンは、前記スタック高さの方向に延び、且つ正確さの程度に関する連続的比例的な表示の集合のうちの、前記複数のシート上への印刷及び/又は前記複数の印刷されたシートの仕上げの、正確さの程度に関する表示を含み、
前記マークは、1/2πラジアンより小さな角度で前記シートの平面内で前記新たな目標スタックエッジを横切る、
方法。 - 前記マークは、1/4πラジアンより小さな角度で前記シートの平面内で前記新たな目標スタックエッジを横切る、請求項1に記載の方法。
- 前記連続的比例的な表示は、前記マークと前記新たな実際のスタックエッジとの間の横断のそれぞれの大きさによって提供される、請求項1又は請求項2に記載の方法。
- 前記横断は線分であり、前記横断の大きさは、前記線分の長さであると決定される、請求項3に記載の方法。
- 前記横断は一点又は少なくとも二点から成り、前記横断が一点から成る場合には前記大きさはゼロであると決定され、他の場合には前記大きさは前記少なくとも二点の間の最大距離であると決定される、請求項3に記載の方法。
- 前記マークは第一部分及び第二部分を有し、各部分は前記新たな目標スタックエッジを横切り、前記第一部分及び前記第二部分は、互いに対して及び前記第一部分と前記第二部分との間の仮想補助線に対して発散しており、前記仮想補助線は前記新たな目標スタックエッジに対して直角であり、前記連続的比例的な表示は、前記マークが印刷された各シートにおける前記第一部分の実際のヒット点と前記第二部分の実際のヒット点との間の距離によって決定される、
請求項3に記載の方法。 - 当該方法は、
前記シート上の各目標ヒット点に関して、一つのシートのグループの各シート上に線分を印刷するステップであり、前記線分は、前記新たな目標スタックエッジの一部分であり、対応する目標ヒット点を含む、ステップ、
を更に含む、請求項1に記載の方法。 - 前記仕上げ命令は、トリミング命令、切断命令、ドリリング命令、パンチング命令及び折り曲げ命令のうちの少なくとも一つである、請求項1に記載の方法。
- 前記仕上げ命令は、折り曲げの後に前記新たな目標スタックエッジが折り線の反対側に作り出されるように意図されるような、複数のシートについての前記折り線に沿う折り曲げ命令を含む、請求項1に記載の方法。
- 前記マークは、線分、円、曲線、円弧、楕円、楕円弧、長方形、長方形の角、三角形並びに一群の交差する線分のうちの少なくとも一つである、請求項1に記載の方法。
- 前記パターンは、前記スタックが正確に仕上げられた場合は、前記新たな実際のスタックエッジの前記スタック高さ方向の一つの線分から成り、前記スタックが正確に仕上げられていない場合は、前記新たな実際のスタックエッジの前記スタック高さ方向の少なくとも二つの線分から成る、請求項3に記載の方法。
- 前記パターンは、印刷及び/又は仕上げの正確さの程度の文字情報又は色情報を含む、請求項1に記載の方法。
- 当該方法は、
前記印刷システムのユーザインターフェイスによって前記文字情報又は色情報を受信するステップであり、前記文字情報又は色情報は前記シートのスタックから読み取られる、ステップ、及び
前記文字情報に応じて前記印刷命令及び/又は前記仕上げ命令を適合させるステップ、
を含む、請求項12に記載の方法。 - 当該方法は、
前記印刷システムの情報インターフェイスにおいて前記パターンのデジタル画像を受信するステップ、及び
不正確な印刷及び/又は仕上げを防止するために、前記デジタル画像を前記印刷命令及び/又は前記仕上げ命令への適合にマッピングするステップ、
を含む、請求項1に記載の方法。 - 複数のシートを自動的に印刷及び仕上げをするための印刷システムであって、当該印刷システムは、印刷エンジン、仕上げモジュール、並びに前記複数のシートを印刷するための印刷命令を受信するため、及び印刷され仕上げられたシートのスタックを形成するために印刷後の前記複数のシートを仕上げるための仕上げ命令を受信するための制御ユニットであり、前記スタックはスタック高さを有し、前記仕上げ命令は、前記複数のシートのそれぞれの上の意図される位置において前記スタック高さの方向に延びる新たな目標スタックエッジを作り出すための命令を含む、制御ユニット、を有し、
前記印刷エンジンは、前記複数のシートのうちの、一つのシートのグループの各シート上にマークを印刷するように構成されており、前記マークは、少なくとも一つの目標ヒット点のグループ内の前記新たな目標スタックエッジをヒットするように意図され、
前記仕上げモジュールは、前記仕上げ命令に従って複数の印刷されたシートを仕上げ、新たな実際のスタックエッジを作り出すように構成されており、
前記複数のマークの複数の実際のヒット点は、前記複数の実際のヒット点のそれぞれが前記新たな実際のスタックエッジをヒットし且つ前記少なくとも一つの目標ヒット点のグループのうちの一つのヒット点に対応し、前記新たな実際のスタックエッジ上にパターンを形成し、前記パターンは、前記スタック高さの方向に延び、且つ正確さの程度に関する連続的比例的な表示の集合のうちの、前記複数のシート上への印刷及び/又は前記複数の印刷されたシートの仕上げの正確さの程度に関する表示を含む、
印刷システム。 - 前記仕上げモジュールは、トリミング装置、切断装置、ドリリング装置、パンチング装置及び折り曲げ装置のうちの少なくとも一つを有する、請求項15に記載の印刷システム。
- 請求項1乃至14のいずれか一項に記載の方法を行うことを少なくとも一つのコンピュータに命令するように構成されたコンピュータが実行可能なプログラムコードを含む記録媒体。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP14164255.3 | 2014-04-10 | ||
| EP14164255 | 2014-04-10 | ||
| PCT/EP2015/057461 WO2015155160A1 (en) | 2014-04-10 | 2015-04-07 | Method for marking a plurality of sheets |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017516681A true JP2017516681A (ja) | 2017-06-22 |
Family
ID=50473147
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016561724A Pending JP2017516681A (ja) | 2014-04-10 | 2015-04-07 | 複数のシートをマークする方法。 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US10059556B2 (ja) |
| EP (1) | EP3129835B1 (ja) |
| JP (1) | JP2017516681A (ja) |
| WO (1) | WO2015155160A1 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10220610B2 (en) | 2016-05-24 | 2019-03-05 | Océ Holding B.V | Method of printing a print job with digital finishing visualization images |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5085417A (en) * | 1991-12-01 | 1992-02-04 | Liberty Share Draft And Check Printers, Inc. | Method of encoding stacks of printed material |
| JPH06143862A (ja) * | 1992-11-02 | 1994-05-24 | Dainippon Printing Co Ltd | 中綴機の文字乱丁検知装置 |
| JP2001047771A (ja) * | 1999-08-11 | 2001-02-20 | Sony Corp | 識別マーク付き印刷用紙、製本の乱丁検出方法及び乱丁検出装置 |
| JP2003175491A (ja) * | 2001-12-13 | 2003-06-24 | Printing Bureau Ministry Of Finance | 積載シートの状態判別方法及び積載シートの断裁装置 |
| US7789310B2 (en) * | 2004-06-29 | 2010-09-07 | Hewlett-Packard Development Company, L.P. | Media identification |
| JP2006256019A (ja) * | 2005-03-16 | 2006-09-28 | Konica Minolta Business Technologies Inc | 画像形成装置 |
| CN102098949B (zh) * | 2008-07-17 | 2013-06-12 | Sca卫生用品公司 | 折叠材料的堆叠 |
-
2015
- 2015-04-07 JP JP2016561724A patent/JP2017516681A/ja active Pending
- 2015-04-07 EP EP15713534.4A patent/EP3129835B1/en active Active
- 2015-04-07 WO PCT/EP2015/057461 patent/WO2015155160A1/en not_active Ceased
-
2016
- 2016-09-27 US US15/277,671 patent/US10059556B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| US20170015517A1 (en) | 2017-01-19 |
| WO2015155160A1 (en) | 2015-10-15 |
| EP3129835B1 (en) | 2020-06-10 |
| EP3129835A1 (en) | 2017-02-15 |
| US10059556B2 (en) | 2018-08-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| ES2843474T3 (es) | Controles para sistemas de fabricación de papel, hojas y cajas | |
| US11449290B2 (en) | Control plan for paper, sheet, and box manufacturing systems | |
| JP5758940B2 (ja) | 画像編集装置、方法及びプログラム | |
| US10427435B2 (en) | Printing indicia indicating an intended location of a fold line | |
| US10220610B2 (en) | Method of printing a print job with digital finishing visualization images | |
| US10324665B2 (en) | Document processing system for processing a print job | |
| GB2362604A (en) | Book cover with an alignment feature | |
| EP3325361B1 (en) | Detecting misalignment | |
| EP1982941A2 (en) | Dynamic double crease or double score booklet | |
| US8456690B2 (en) | Imposition enhancements for automatic document printing | |
| US10059556B2 (en) | Method for marking a plurality of sheets | |
| JP2019514817A (ja) | 紙加工産業の製品に折目を付けるシリンダ用のプレートを準備する製造方法および装置 | |
| US6550991B2 (en) | Paper tray adjustment page | |
| JP5113613B2 (ja) | 画像形成装置 | |
| JP5884749B2 (ja) | 記録媒体処理装置、記録媒体処理システム及びプログラム | |
| JP5895903B2 (ja) | 画像形成システム、画像形成システム制御方法及び画像形成システム制御プログラム | |
| US9533854B2 (en) | Method for creating a fold preparation pattern, computer for implementing the method and system having the computer | |
| EP1096781A2 (en) | Automatic document finishing | |
| JP2016530121A (ja) | 複写ジョブを処理するための装置及び方法 | |
| JP2008228151A (ja) | 画像形成装置及び画像形成システム | |
| US662982A (en) | Guide for picture-trimming. | |
| EP2043854B1 (en) | Envelope processing evaluation guide and method | |
| CN104553078A (zh) | 自动折手方法及自动折手设备 | |
| CN113352688A (zh) | 一种用于印刷样张的打样控制方法及装置 | |
| US359469A (en) | Method of making indexed books |