JP2017528598A - マスク、キャリア、及び堆積ツールの構成要素から堆積材料を取り除くための剥脱プロセス - Google Patents
マスク、キャリア、及び堆積ツールの構成要素から堆積材料を取り除くための剥脱プロセス Download PDFInfo
- Publication number
- JP2017528598A JP2017528598A JP2017511709A JP2017511709A JP2017528598A JP 2017528598 A JP2017528598 A JP 2017528598A JP 2017511709 A JP2017511709 A JP 2017511709A JP 2017511709 A JP2017511709 A JP 2017511709A JP 2017528598 A JP2017528598 A JP 2017528598A
- Authority
- JP
- Japan
- Prior art keywords
- workpiece
- layer
- deposited material
- fluid
- temperature
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Classifications
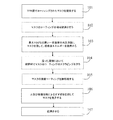
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B08—CLEANING
- B08B—CLEANING IN GENERAL; PREVENTION OF FOULING IN GENERAL
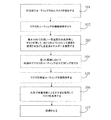
- B08B7/00—Cleaning by methods not provided for in a single other subclass or a single group in this subclass
- B08B7/04—Cleaning by methods not provided for in a single other subclass or a single group in this subclass by a combination of operations
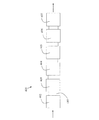
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B08—CLEANING
- B08B—CLEANING IN GENERAL; PREVENTION OF FOULING IN GENERAL
- B08B3/00—Cleaning by methods involving the use or presence of liquid or steam
- B08B3/04—Cleaning involving contact with liquid
- B08B3/10—Cleaning involving contact with liquid with additional treatment of the liquid or of the object being cleaned, e.g. by heat, by electricity or by vibration
- B08B3/12—Cleaning involving contact with liquid with additional treatment of the liquid or of the object being cleaned, e.g. by heat, by electricity or by vibration by sonic or ultrasonic vibrations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B08—CLEANING
- B08B—CLEANING IN GENERAL; PREVENTION OF FOULING IN GENERAL
- B08B3/00—Cleaning by methods involving the use or presence of liquid or steam
- B08B3/04—Cleaning involving contact with liquid
- B08B3/045—Cleaning involving contact with liquid using perforated containers, e.g. baskets, or racks immersed and agitated in a liquid bath
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B08—CLEANING
- B08B—CLEANING IN GENERAL; PREVENTION OF FOULING IN GENERAL
- B08B7/00—Cleaning by methods not provided for in a single other subclass or a single group in this subclass
- B08B7/02—Cleaning by methods not provided for in a single other subclass or a single group in this subclass by distortion, beating, or vibration of the surface to be cleaned
- B08B7/026—Using sound waves
- B08B7/028—Using ultrasounds
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C14/00—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material
- C23C14/22—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material characterised by the process of coating
- C23C14/56—Apparatus specially adapted for continuous coating; Arrangements for maintaining the vacuum, e.g. vacuum locks
- C23C14/564—Means for minimising impurities in the coating chamber such as dust, moisture, residual gases
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C16/00—Chemical coating by decomposition of gaseous compounds, without leaving reaction products of surface material in the coating, i.e. chemical vapour deposition [CVD] processes
- C23C16/44—Chemical coating by decomposition of gaseous compounds, without leaving reaction products of surface material in the coating, i.e. chemical vapour deposition [CVD] processes characterised by the method of coating
- C23C16/4401—Means for minimising impurities, e.g. dust, moisture or residual gas, in the reaction chamber
- C23C16/4404—Coatings or surface treatment on the inside of the reaction chamber or on parts thereof
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C16/00—Chemical coating by decomposition of gaseous compounds, without leaving reaction products of surface material in the coating, i.e. chemical vapour deposition [CVD] processes
- C23C16/44—Chemical coating by decomposition of gaseous compounds, without leaving reaction products of surface material in the coating, i.e. chemical vapour deposition [CVD] processes characterised by the method of coating
- C23C16/4401—Means for minimising impurities, e.g. dust, moisture or residual gas, in the reaction chamber
- C23C16/4407—Cleaning of reactor or reactor parts by using wet or mechanical methods
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C16/00—Chemical coating by decomposition of gaseous compounds, without leaving reaction products of surface material in the coating, i.e. chemical vapour deposition [CVD] processes
- C23C16/44—Chemical coating by decomposition of gaseous compounds, without leaving reaction products of surface material in the coating, i.e. chemical vapour deposition [CVD] processes characterised by the method of coating
- C23C16/4412—Details relating to the exhausts, e.g. pumps, filters, scrubbers, particle traps
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23G—CLEANING OR DE-GREASING OF METALLIC MATERIAL BY CHEMICAL METHODS OTHER THAN ELECTROLYSIS
- C23G5/00—Cleaning or de-greasing metallic material by other methods; Apparatus for cleaning or de-greasing metallic material with organic solvents
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- General Chemical & Material Sciences (AREA)
- Cleaning Or Drying Semiconductors (AREA)
- Cleaning By Liquid Or Steam (AREA)
- Physical Vapour Deposition (AREA)
- Chemical Vapour Deposition (AREA)
Abstract
ワークピースから堆積材料を剥脱させる方法は、超音波洗浄器にワークピースを浸して、ワークピースに超音波エネルギーを適用することであって、超音波洗浄器は流体を含有し、流体は、室温を上回る温度から流体の沸点を下回る温度までの範囲内の一定温度に保持されるか、あるいは流体は、室温と、流体の沸点を下回る温度との間の範囲内で選択された△Tにわたって循環され、温度は、ワークピースから層の剥脱を促進するために、層とワークピースとの間に大幅なCTEの不一致をもたらすように選択され、超音波洗浄器において層をほぐすプロセス時間が数秒から最大120分までの範囲内である、適用することと、液体ですすぐことによってワークピースを洗浄することと、ワークピースを乾燥させることとを含みうる。剥脱プロセスを実行するシステムが記載されている。【選択図】図1
Description
[0001]本願は、2014年8月28日出願の米国仮特許出願第62/042,922号の利益を主張するものである。
[0002]本開示の実施形態は概して、例えばマスク、キャリア、及び他の堆積システムの構成要素等のワークピースから堆積材料の層を剥脱させるプロセス及びシステムに関し、より具体的には、限定するものではないが、温度制御された液体中のピースに超音波エネルギーを適用することと、温度が、一又は複数の堆積層の材料とワークピースとの間のCTE(熱膨張係数)の不一致により、堆積層とワークピースとの間のインターフェースにおける応力が増加するように制御されることを含むワークピースの表面から堆積層を剥脱させるプロセス及びシステムに関する。
[0003]基板に材料の薄膜を堆積させる堆積システムは、例えば半導体産業、薄膜電池産業、エレクトロクロミック産業、フラットパネルディスプレイ産業等の多くの産業界で広く使用されている。これらの堆積システムでは、例えばマスク、基板キャリア及びサブキャリア、他の堆積システムの構成要素等の様々なワークピースが用いられうる。これらのワークピースは、ワークピースの表面に蓄積された堆積材料を取り除くために、頻繁に洗浄する必要がある。堆積材料には、例えば金属、半導体、絶縁体、電解質等の広範囲の材料が含まれうる。一般に、これらのワークピースを洗浄するのに(多くの場合、有害又は毒性化学物質を使用した)攻撃性の強い化学プロセス又は(ワークピースの寸法及び完全性に悪影響を与えうる)機械プロセスが使用される。
[0004]有害又は毒性化学物質を使用せず、ワークピースの寸法及び完全性に大きく悪影響を及ぼさない攻撃性の弱いワークピースの洗浄プロセスが必要であることが明らかである。
[0005]本書には、例えばシャドーマスク、キャリア、サブキャリア、他の堆積システムの構成要素等の堆積システムのワークピースから堆積層を取り除く方法及び機器が記載される。PVD(物理気相堆積)、CVD(化学気相堆積)、PECVD(プラズマ化学気相堆積)、スパッタリング、HWCVD(熱線化学気相堆積)、ALD(原子層堆積)システムを含む広範囲の堆積システムからのワークピースが、本書に記載されるプロセスからの利益を享受できる。開示された方法の実施形態を使用して、金属、半導体、絶縁体、電解質等を含む非常に広い範囲の堆積材料が取り除かれうると考えられる。本書に記載されるプロセスの実施形態は、蓄積した堆積材料を取り除くために、温度制御された液体中でコーティングされたワークピースに超音波エネルギーを適用することを含みうる。これらのプロセスは、超音波エネルギーに曝露されている間に堆積材料の剥脱が促進されるように、一又は複数の堆積層とワークピースとの間のCTEの不一致により、インターフェースに応力を引き起こすことに基づくものである。このため、インターフェースにおける応力が結合破壊レベルにまで増加するのを補助するように、剥脱機器の動作範囲内の温度、又は温度の範囲が決定され、これにより一又は複数の堆積層の剥脱/デラミネーションが更に良好になり、非常にきれいで寸法が変わっていないワークピースが再利用可能となる。
[0006]幾つかの実施形態によれば、マスク、キャリア、及び他の材料堆積システムの構成要素等の一又は複数のワークピースから堆積材料を剥脱させるプロセスは、ワークピースの表面をコーティングしている堆積材料の層を有するワークピースを提供することと、超音波洗浄器にワークピースを浸して、ワークピースに超音波エネルギーを適用することであって、超音波洗浄器は流体を含有し、流体は室温を上回る温度から流体の沸点を下回る温度までの範囲内の一定温度に保持され、一定温度は、ワークピースから堆積材料の層の剥脱を促進するために、堆積材料の層とワークピースとの間に大幅なCTE(熱膨張係数)の不一致をもたらすように選択され、超音波洗浄器において堆積材料の層をほぐすプロセス時間が数秒から最大120分までの範囲内である、適用することと、液体ですすぐことによってワークピースを洗浄することと、ワークピースを乾燥させることとを含みうる。
[0007]更に、幾つかの実施形態によれば、マスク、キャリア、及び他の材料堆積システムの構成要素等の一又は複数のワークピースから堆積材料を剥脱させるプロセスは、ワークピースの表面をコーティングしている堆積材料の層を有するワークピースを提供することと、超音波洗浄器にワークピースを浸して、ワークピースに超音波エネルギーを適用することであって、超音波洗浄器は流体を含有し、室温と流体の沸点を下回る温度との間の範囲内で選択された△Tにわたって水が循環し、ワークピースは超音波洗浄器に浸されている間に△Tにわたる多数回の循環に曝露され、△Tは、ワークピースからの堆積材料の層の剥脱を促進するために、堆積材料の層とワークピースとの間に大幅なCTE(熱膨張係数)の不一致が起こる温度を通して逸脱が得られるように選択され、超音波洗浄器において堆積材料の層をほぐすプロセス時間は、数秒から最大120分までの範囲内である、適用することと、液体ですすぐことによってワークピースを洗浄することと、ワークピースを乾燥させることとを含みうる。
[0008]更に、本開示には、前述したプロセスを実行するように構成された装置及びシステムが記載される。幾つかの実施形態によれば、マスク、キャリア、及び他の材料堆積システムの構成要素等の一又は複数のワークピースから堆積材料を剥脱させるシステムは、堆積材料の層でコーティングされたワークピースを自動的に機械研磨する第1の装置と、温度制御された流体中のワークピースに超音波エネルギーを適用する第2の装置と、研磨材でワークピース上の堆積材料の層のスクラビングを行う第3の装置と、ワークピース上の全ての残留コーティングを酸処理する第4の装置と、液体によるすすぎを使用してワークピースを洗浄する第5の装置と、ワークピースを乾燥させる第6の装置とを備えうる。
[0009]本開示のこれらの及びその他の態様と特徴は、添付の図と併せて特定の実施形態の下記の説明を読むことで、当業者には明らかになるであろう。
[0014]以下、本開示の実施形態について、当業者が本開示を実施できるように実施例として提示される図面を参照しながら詳細に説明する。とりわけ、図及び以下の例は、本開示の範囲を単一の実施形態に限定することを意図するものではなく、説明又は図示する要素の一部又は全てを入れ替えることによって、他の実施形態も可能である。更に、既知の構成要素を使用して、本開示のある要素を部分的に又は完全に実装可能である場合、かかる既知の構成要素のうちの、本開示の理解に必要な部分のみを説明し、かかる既知の構成要素の他の部分の詳細な説明は、本開示を曖昧にしないように省略する。本明細書では、単数の構成要素を示す実施形態を限定的と見なすべきではなく、むしろ、本開示は、本書に別段の明示的な記載がない限り、複数の同一の構成要素を含む他の実施形態を包含することが意図されており、その逆も同様である。更に出願人は、本明細書または特許請求の範囲内のいかなる用語も、一般的でないと、又は特殊な意味を有すると見なされることを、そのように明記しない限りは、意図していない。更に、本開示は、本書で例示のために言及される既知の構成要素の、現在既知の均等物及び将来知られることになる均等物も包含する。
[0015]本書には、堆積システムのワークピース、例えばシャドーマスク、キャリア、サブキャリア、他の堆積システムの構成要素等から堆積層を取り除く方法及び機器が記載されている。スパッタリング及び蒸着等のPVD、PECVD及びHWCVD等のCVD,電気めっき、ゾルゲル、ALDシステムを含む広範囲の堆積システムからのワークピースが、本書に記載されるプロセスからの利益を享受することができる。本開示の方法の実施形態を使用して、金属、半導体、絶縁体、電解質、有機キャッピング層等を含む非常に広範囲の堆積材料を取り除くことができると考えられる。本書に開示されるプロセスは、半導体産業、薄膜電池産業、エレクトロクロミック産業、フラットパネルディスプレイ産業等を含む広範囲の産業にとって有益となりうる。発明者らは、本書に記載される方法及び機器が、TFB(薄膜電池)産業で使用される材料を取り除くのに特に効果的であることを見出した。例えば、本書に記載されるように、LiPON及びLiは、Liに対しては室温の、そしてLiPONに対しては約70℃の超音波洗浄器の流体を用いて、そしてある場合には超音波洗浄器又は機械処理において流体の温度循環さえも必要とせずに、超音波プロセスによってマスク/サブキャリアのワークピースから簡単に取り除かれ、LiCoO2は、機械処理と、室温から流体の沸点のすぐ下の温度までの温度範囲にわたる超音波洗浄器の流体の温度循環とを組み合わせた高温超音波プロセスによって簡単に取り除かれる。
[0016]本書に記載されるプロセスの実施形態は、ワークピースから蓄積した堆積材料を取り除くために、温度制御された液体中の堆積材料でコーティングされたワークピースに超音波エネルギーを適用することを含みうる。これらのプロセスは、超音波エネルギーに曝露されている間に堆積材料の剥脱が促進されるように、一又は複数の堆積材料とワークピースとの間のCTEの不一致によって引き起こされるインターフェースの応力に基づくものである。このため、インターフェースにおける応力が結合破壊レベルにまで増加するのを補助するように、剥脱機器の動作範囲内の温度、又は温度の範囲が決定され、これにより一又は複数の堆積層の剥脱/デラミネーションが更に良好になり、非常にきれいで寸法が変わっていないワークピースが再利用可能となる。
[0017]ワークピースは、アンバー(マスク材料として一般的に使用されるCTEが非常に低いFe・Ni合金)のような強磁性材料、ステンレス鋼のような他の金属、Al2O3等のセラミック及びAIN等の材料でできていてよい。
[0018]本開示のプロセス及び機器から利益を享受しうる電気化学的デバイスの製造に使われるワークピースの具体例において、ワークピースに堆積されうる幾つかの典型的な材料、及びこれらの堆積に使用できる堆積システムの具体的な種類の例を下記に挙げる。カソード層の例はLiCoO2層であり、アノード層の例はLi金属層であり、電解質層の例はLiPON層である。しかしながら、広範囲のカソード材料、例えばLiMn2O4及びLiNiCoAlO2、V2O5、LiMnO2、Li5FeO4、NMC(NiMnCo酸化物)、NCA(NiCoAl酸化物)、LMO(LixMnO2)、LFP(LixFePO4)、LiMnスピネル等を使用することができ、広範囲のアノード材料、例えばSi、C、シリコン・リチウム合金、硫化ケイ素リチウム、Al、Sn等を使用することができ、広範囲のリチウム伝導性電解質材料、例えば固体ポリマー電解質、LiI/Al2O3混合物、LLZO(LiLaZr酸化物)、LiSiCON等を使用することができることが期待される。様々な導電材料も、例えば合金されていてよい、及び/又は複数の異なる材料の層に存在していてよいAg、Al、Au、Ca、Cu、Co、Sn、Pd、Zn及びPtの一又は複数を含む、及び/又は例えばTi接着層等を含むアノード又はカソード電流コレクタ層として堆積させることができる。これらの材料は例えばスパッタリング及び蒸着システム等のPVDシステム、CVDシステム、電気めっきシステム、ゾルゲルシステム等の堆積システムを使用して堆積させることができる。真空堆積システムの他の例には、PECVD、反応性スパッタリング、非反応性スパッタリング、RF(高周波)スパッタリング、マルチ周波数スパッタリング、電子ビーム蒸着、イオンビーム蒸着、熱蒸着、ALD等が挙げられる。真空を利用しない堆積の他の例には、プラズマスプレー、スプレー熱分解、スロットダイコーティング、スクリーン印刷等が含まれる。
[0019]図1は、幾つかの実施形態による、例えばマスク、キャリア、及び他の堆積システムの構成要素等の堆積材料をワークピースから剥脱させるプロセスフローの第1の例を提供する。例えばLiCoO2等の材料をTFB及びエレクトロクロミック素子等の電気化学的デバイスのパターニングに使用されるシャドーマスクから剥脱させる具体例のプロセスフローは、この実施例ではLiCoO2等のTFB材料の薄膜でコーティングされたマスクであるワークピースを提供すること(101)と、必要に応じて、マスク上のコーティングの機械研磨を行うことであって、浮遊微小粒子の生成を低減するために湿った環境(本書の「湿った環境」という語は、ワークピースを流体で満たした容器につける、又はワークピースの表面が乾燥しないように流体膜で維持することのいずれかを指している)で実施可能であり、スチールウール、サンドペーパー等が研磨に使われうる、機械研磨を行うこと(102)と、超音波洗浄器にマスクを浸して、超音波エネルギーをマスクに適用することであって、洗浄器は流体(例えば水)を含有し、室温を上回る温度から流体の沸点(水の場合は100℃)を下回る温度までの範囲内、実施形態では60℃〜80℃の範囲の一定温度で保持され、温度は、マスクからの堆積材料の剥脱を促進するのに十分な堆積材料の層とマスクとの間のCTEの不一致をもたらすように選択され、超音波洗浄器でのプロセス時間は、堆積材料をほぐす必要に応じて、数秒から最大120分まで変更することができる、適用すること(103)と、超音波処理の後で必要に応じて、マスクの表面から残留堆積材料の大部分を取り除くために、スチールウール、サンドペーパー等の研磨材でマスクのスクラビングを行うことであって、これは、浮遊微小粒子の生成を低減するために、湿った環境で実施することができる、スクラビングを行うこと(104)と、必要に応じてマスクの表面の全ての残留堆積材料を取り除きやすくするために、例えば希塩酸(重量5%〜25%)又は希フッ化水素酸(重量1%未満)等の希酸でマスクを処理することであって、酸処理の明細はマスク材料によって変わり、処理はマスクの完全性と寸法に影響しないように考案されうる、処理すること(105)と、水(例:蒸留水又は脱イオン水)によるすすぎ及び/又は有機溶剤によるすすぎを使用してマスクを洗浄すること(106)と、マスクを乾燥させることであって、例えば気流を当てる及び/又はマスクを加熱することによってマスクを乾燥させること(107)とを含みうる。
[0020]通常、第2の材料の基板上の第1の堆積材料の層との間の応力は、第1の層の厚さによって変化し、この結果、超音波洗浄器における剥脱を促進するのに十分でありうるCTEの不一致もまた第1の層の厚さによって変化し、本書に開示された実施形態による方法を使用して第1の層を剥脱させることができるようにするためには、第1の層が厚いほど、CTEの不一致は小さくてよいことに留意したい。
[0021]機械研磨(102)、スクラビング(104)及び酸処理(105)のうちの一又は複数は必ずしも剥脱プロセスの一部として使用する必要はないが、そうしなければ簡単には取り除くことができない堆積層をワークピースから剥脱しやすくするために利用可能であることに留意したい。例えば、マスク/サブキャリアにコーティングされたLi又はLiPON層は通常、いかなる機械処理も追加せずに簡単にまた完全に剥脱する。金属又はLiCoO2でコーティングされたマスク/サブキャリアに対しては、超音波処理後に更に洗浄するためにサンドペーパーが使用されうる。加えて、厚いカソードTFBについては、各カソード堆積により通常、マスク/サブキャリアに10μmの厚さを上回るLiCoO2層が生成されるため、良好な粒子性能(ワークピースを次に使用している間に粒子が生成されない)を確保するために、各堆積後のLiCoO2のマスク/サブキャリアの洗浄が必要でありうる。厚いカソード層の応力が高いために、約70℃の高温超音波プロセス後にLiCoO2膜がマスク/サブキャリアから剥離し始める場合があり、その後軽くサンドペーパー処理をすることで十分にマスク/サブキャリアから全てのLICoO2残留物が取り除かれる。
[0022]更に、図1を参照すると、機械研磨は手動、又は実施形態において自動であってよく、スクラビングは手動、あるいは実施形態において自動であってよい。更に、実施形態において、ワークピースを超音波洗浄器に浸す代わりに、超音波エネルギーが加えられた温度制御された水をワークピースに噴射又は噴霧することができ、この方法では堆積材料でカバーされたワークピースの全ての部分に噴射/噴霧が到達するように必要に応じて、マスクと噴射/噴霧を相対的に移動させることが可能である。更に、実施形態において、超音波エネルギーを、化学薬品を添加した水中のワークピースに適用することができる。添加される化学薬品は、剥脱と、化学反応洗浄の複合効果をもたらすように選択されうる。例えば、(1)水と有機溶剤、特に水酸化物官能基を有する有機溶剤、(2)水と酸、又は(3)水と過酸化水素である。更に、実施形態では下記:超音波エネルギーをパルス状にしうる又はそれ以外の方法で変化させうる、及び超音波周波数を変化させうる、そして複数の超音波周波数を同時使用しうることのうちの一又は複数が適用されうる。
[0023]図2は、幾つかの実施形態に係る、ワークピースから例えばマスク、キャリア、及び他の堆積システムの構成要素等の堆積材料を剥脱させるプロセスフローの第2の例を提示する。剥脱させる第2のプロセスフローは第1のプロセスフローと同じであるが、ワークピースを超音波洗浄器に浸して、ワークピースに超音波エネルギーを適用することを含み、洗浄器は流体(例えば水)を含有し、流体の温度は室温から流体の沸点を下回る(水の場合100℃を下回る)温度の範囲内の△Tにわたって循環し、実施形態において△Tは最大80℃であってよく、他の実施形態において△Tは30℃〜50°であり、ワークピースは超音波洗浄器に浸されている間に多数回の循環にさらされ、実施形態において、回数は2〜5回であってよく、他の実施形態において回数は5回を上回り、温度は、ワークピースからの堆積材料の剥脱を促進するのに十分な堆積材料とワークピースとの間のCTEの不一致をもたらすように選択され、超音波洗浄器におけるプロセス時間は、堆積材料をほぐす必要に応じて、数秒から最大120分までの範囲内で変化させること(203)ができる。本書において、温度の循環による「インターフェースでの移動」のために、特定の場合に堆積層のより効果的な除去が誘発され得、これにより、剥脱がすでに始まっているところの堆積層の剥脱が更に促進されやすくなることに留意すべきである。更に、温度の循環により、CTEの不一致の度合いが高い温度を通る可能性が高くなり得、これは堆積材料とワークピースの異なるCTE関数と組み合わさった温度の関数としてのCTE値の非線形性に起因することに留意したい。
[0024]図3は、幾つかの実施形態に係る超音波剥離システム300を示す概略図である。システム300は、例えばワークピース310が浸される水等の洗浄液302で満たされた洗浄器301を含む。ワークピース310の周りの流体302に超音波エネルギーを供給する超音波トランスデューサ303を図示したように洗浄器内に設置することができる、あるいは実施形態において、トランスデューサを流体302中に浮かばせることができる、あるいは他の実施形態では、流体が洗浄器に再び入れられる直前にトランスデューサを流体循環ループ304の中に組み込むことができる。流体302は洗浄器301全体で循環し、ポンプ305による流体循環ループ304、及び流体の温度は、必要に応じてヒータ/クーラ306によって上昇させる/低下させることができる。(流体温度はまた、洗浄器へ流体を追加する及び/又は洗浄器から流体を除去することによっても調節され得、例えば急速に冷却するために、洗浄器への冷水の追加が使用されうる)流体の循環、流体温度、及び超音波トランスデューサによって流体へ加えられるエネルギーを制御するために、コントローラ307が使用される。更に、装置300は、急速な温度循環、及び可変の超音波機能(パルス状、周波数変更等)を提供するように構成されうる。例えば、実施形態では、急速な温度循環とは十分な冷水を洗浄器へ加えることにより、洗浄器温度が80℃から室温へ2分未満で低下することでありうる。
[0025]図4は、幾つかの実施形態に係るインライン剥脱システム400を示す図である。システム400は、ワークピースを自動的に機械研磨する装置402と、温度制御された流体中のワークピースに超音波エネルギーを適用する、例えば超音波剥脱装置300等の装置403と、実施形態では湿った環境において研磨材でワークピース上のコーティングをスクラビングする装置404と、ワークピース上の全ての残留コーティングを酸処理する装置405と、水(例:脱イオン(DI)水又は蒸留水)、及び/又は有機溶剤によるすすぎを使って洗浄する装置406と、ワークピースを乾燥させる装置407とを備えうる。システム400は、ワークピースを装置から装置へ移動させるコンベヤ410、又は実施形態においてはオーバーヘッドガントリー(overhead gantry)を有しうる。実施形態では、システム400は実行されるべき特定の剥脱プロセスの必要に応じて、より多くの、又はより少ない装置を有するように構成されうる。更に、実施形態では、幾つかの装置の機能を1つの装置にまとめることができ、別の実施形態では、幾つかの装置は独立型であってよい。
[0026]本開示の実施形態は、本開示のある実施形態を参照して特に説明されているが、本開示の本質及び範囲から逸脱することなく、形態及び詳細に変更及び修正を加えうることは、当業者には容易に明らかになるはずである。
Claims (15)
- マスク、キャリア、及び他の材料堆積システムの構成要素等の一又は複数のワークピースから堆積材料を剥脱させる方法であって、
前記ワークピースの表面をコーティングしている堆積材料の層を有するワークピースを提供することと、
超音波洗浄器に前記ワークピースを浸して、前記ワークピースに超音波エネルギーを適用することであって、前記超音波洗浄器は流体を含有し、前記流体は室温を上回る温度から流体の沸点を下回る温度までの範囲内の一定温度に保持され、前記一定温度は、前記ワークピースから前記堆積材料の層の剥脱を促進するために、前記堆積材料の層と前記ワークピースとの間に大幅なCTE(熱膨張係数)の不一致をもたらすように選択され、前記超音波洗浄器において前記堆積材料の層をほぐすプロセス時間が数秒から最大120分までの範囲内である、適用することと、
液体ですすぐことによって前記ワークピースを洗浄することと、
前記ワークピースを乾燥させることと
を含む方法。 - 前記ワークピース上の前記堆積材料の層を機械研磨することを更に含む、請求項1に記載の方法。
- 前記洗浄器の前記流体が、60℃〜80℃の範囲の温度に保持される、請求項1に記載の方法。
- マスク、キャリア、及び他の材料堆積システムの構成要素等の一又は複数のワークピースから堆積材料を剥脱させる方法であって、
前記ワークピースの表面をコーティングしている堆積材料の層を有するワークピースを提供することと、
超音波洗浄器に前記ワークピースを浸して、前記ワークピースに超音波エネルギーを適用することであって、前記超音波洗浄器は流体を含有し、前記流体は、室温と流体の沸点を下回る温度との間の範囲内で選択された△Tにわたって循環し、前記ワークピースは前記超音波洗浄器に浸されている間に△Tにわたる多数回の循環に曝露され、前記△Tは、前記ワークピースからの前記堆積材料の層の剥脱を促進するために、前記堆積材料の層と前記ワークピースとの間に大幅なCTE(熱膨張係数)の不一致が起こる温度を通して逸脱が得られるように選択され、前記超音波洗浄器において前記堆積材料の層をほぐすプロセス時間は、数秒から最大120分までの範囲内である、適用することと、
液体ですすぐことによって前記ワークピースを洗浄することと、
前記ワークピースを乾燥させることと
を含む方法。 - 前記△Tは80℃以下である、請求項4に記載の方法。
- △Tは30℃〜50℃である、請求項4に記載の方法。
- 前記ワークピース上の前記堆積材料の層を機械研磨することを更に含む、請求項4に記載の方法。
- 前記超音波エネルギーを適用した後に、前記ワークピースの前記表面から全ての残留堆積材料の大部分を取り除くために、研磨材で前記ワークピースのスクラビングを行うことを更に含む、請求項1又は4に記載の方法。
- 前記超音波エネルギーを適用した後に、前記ワークピースの前記表面上の全ての残留堆積材料を取り除きやすくするために、希酸で前記ワークピースを処理することを更に含む、請求項1又は4に記載の方法。
- 前記液体は水を含む、請求項1又は4に記載の方法。
- 前記液体は有機溶剤を含む、請求項1又は4に記載の方法。
- マスク、キャリア、及び他の材料堆積システムの構成要素等の一又は複数のワークピースから堆積材料を剥脱させるシステムであって、
堆積材料の層でコーティングされたワークピースを自動的に機械研磨する第1の装置と、
温度制御された流体中の前記ワークピースに超音波エネルギーを適用する第2の装置と、
研磨材で前記ワークピース上の前記堆積材料の層のスクラビングを行う第3の装置と、
前記ワークピース上の全ての残留コーティングを酸処理する第4の装置と、
液体によるすすぎを使用して前記ワークピースを洗浄する第5の装置と、
前記ワークピースを乾燥させる第6の装置と
を備えるシステム。 - 前記システムが、前記ワークピースをシステムからシステムへと移動させるコンベヤを有する、請求項12に記載のシステム。
- 前記第2の装置が、前記温度制御された流体に前記ワークピースを完全に浸すように構成されている、請求項12に記載のシステム。
- 前記第3の装置が、湿った環境において研磨材で前記ワークピース上の前記堆積材料の層のスクラビングを行うように構成されている、請求項12に記載のシステム。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US201462042922P | 2014-08-28 | 2014-08-28 | |
| US62/042,922 | 2014-08-28 | ||
| PCT/US2015/047403 WO2016033442A1 (en) | 2014-08-28 | 2015-08-28 | Exfoliation process for removal of deposited materials from masks carriers, and deposition tool components |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017528598A true JP2017528598A (ja) | 2017-09-28 |
Family
ID=55400646
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017511709A Pending JP2017528598A (ja) | 2014-08-28 | 2015-08-28 | マスク、キャリア、及び堆積ツールの構成要素から堆積材料を取り除くための剥脱プロセス |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20180216225A1 (ja) |
| EP (1) | EP3186823A4 (ja) |
| JP (1) | JP2017528598A (ja) |
| KR (1) | KR20170049546A (ja) |
| CN (1) | CN106999995A (ja) |
| TW (1) | TW201622000A (ja) |
| WO (1) | WO2016033442A1 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020036936A1 (en) * | 2018-08-14 | 2020-02-20 | Massachusetts Institute Of Technology | Methods of fabricating thin films comprising lithium-containing materials |
| WO2022040236A1 (en) * | 2020-08-19 | 2022-02-24 | The Regents Of The University Of California | Free-standing lithium phosphorus oxynitride thin films and methods of their manufacture |
| CN114289399B (zh) * | 2021-12-30 | 2023-02-07 | 智程半导体设备科技(昆山)有限公司 | 清洗机槽体温度稳定性控制装置及方法 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH08229524A (ja) * | 1995-02-28 | 1996-09-10 | Nichiden Mach Ltd | 液晶用カセット洗浄装置 |
| JPH11350109A (ja) * | 1998-06-15 | 1999-12-21 | Ehime General Service Kk | スパッタリング用治具の再生方法 |
| JP2000246198A (ja) * | 1999-02-26 | 2000-09-12 | Nec Kansai Ltd | 治具表面の付着物剥離除去および洗浄方法 |
| JP2001135577A (ja) * | 1999-11-02 | 2001-05-18 | Sony Corp | 半導体成膜装置 |
| JP2003081660A (ja) * | 2001-09-06 | 2003-03-19 | Kao Corp | 洗浄方法 |
| JP2003243358A (ja) * | 2002-02-13 | 2003-08-29 | Kawasaki Microelectronics Kk | 洗浄方法および半導体装置の製造方法 |
| JP2007125516A (ja) * | 2005-11-07 | 2007-05-24 | Denso Corp | 超音波洗浄方法及び超音波洗浄装置 |
| JP2010082591A (ja) * | 2008-10-01 | 2010-04-15 | Ntn Corp | 金属部品の洗浄方法および洗浄装置 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2004179358A (ja) * | 2002-11-27 | 2004-06-24 | Mitsumi Electric Co Ltd | 半導体装置及びその製造方法 |
| JP4038685B2 (ja) * | 2003-12-08 | 2008-01-30 | 独立行政法人科学技術振興機構 | アクチュエータ素子 |
| JP2005302748A (ja) * | 2004-04-06 | 2005-10-27 | Matsushita Electric Ind Co Ltd | 半導体装置の製造方法 |
| JP2006088154A (ja) * | 2004-09-21 | 2006-04-06 | Interuniv Micro Electronica Centrum Vzw | 過渡的なキャビテーションを制御する方法及び装置 |
| US7507670B2 (en) * | 2004-12-23 | 2009-03-24 | Lam Research Corporation | Silicon electrode assembly surface decontamination by acidic solution |
| JP4724547B2 (ja) * | 2005-12-08 | 2011-07-13 | 新光電気工業株式会社 | 樹脂層表面の洗浄方法 |
| JP5395405B2 (ja) * | 2008-10-27 | 2014-01-22 | 東京エレクトロン株式会社 | 基板洗浄方法及び装置 |
| MY188904A (en) * | 2010-10-05 | 2022-01-13 | Univ Putra Malaysia | A method and apparatus for high intensity ultrasonic treatment of baking materials |
| CN103721973B (zh) * | 2013-12-31 | 2015-09-30 | 长沙理工大学 | 一种恒温数控超声波清洗的方法及装置 |
-
2015
- 2015-08-28 JP JP2017511709A patent/JP2017528598A/ja active Pending
- 2015-08-28 WO PCT/US2015/047403 patent/WO2016033442A1/en not_active Ceased
- 2015-08-28 TW TW104128449A patent/TW201622000A/zh unknown
- 2015-08-28 KR KR1020177008510A patent/KR20170049546A/ko not_active Withdrawn
- 2015-08-28 US US15/505,570 patent/US20180216225A1/en not_active Abandoned
- 2015-08-28 CN CN201580044719.8A patent/CN106999995A/zh active Pending
- 2015-08-28 EP EP15835701.2A patent/EP3186823A4/en not_active Withdrawn
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH08229524A (ja) * | 1995-02-28 | 1996-09-10 | Nichiden Mach Ltd | 液晶用カセット洗浄装置 |
| JPH11350109A (ja) * | 1998-06-15 | 1999-12-21 | Ehime General Service Kk | スパッタリング用治具の再生方法 |
| JP2000246198A (ja) * | 1999-02-26 | 2000-09-12 | Nec Kansai Ltd | 治具表面の付着物剥離除去および洗浄方法 |
| JP2001135577A (ja) * | 1999-11-02 | 2001-05-18 | Sony Corp | 半導体成膜装置 |
| JP2003081660A (ja) * | 2001-09-06 | 2003-03-19 | Kao Corp | 洗浄方法 |
| JP2003243358A (ja) * | 2002-02-13 | 2003-08-29 | Kawasaki Microelectronics Kk | 洗浄方法および半導体装置の製造方法 |
| JP2007125516A (ja) * | 2005-11-07 | 2007-05-24 | Denso Corp | 超音波洗浄方法及び超音波洗浄装置 |
| JP2010082591A (ja) * | 2008-10-01 | 2010-04-15 | Ntn Corp | 金属部品の洗浄方法および洗浄装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20180216225A1 (en) | 2018-08-02 |
| WO2016033442A1 (en) | 2016-03-03 |
| EP3186823A1 (en) | 2017-07-05 |
| KR20170049546A (ko) | 2017-05-10 |
| CN106999995A (zh) | 2017-08-01 |
| EP3186823A4 (en) | 2018-08-22 |
| TW201622000A (zh) | 2016-06-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5935174B2 (ja) | 選択スプレー式エッチングを使用して堆積チャンバ部分をクリーニングするための方法及び装置 | |
| JP6976215B2 (ja) | チャンバコンポーネント用多層プラズマ腐食防護 | |
| TWI600067B (zh) | 在先進元件的晶圓上粒子性能上所用的創新頂部塗佈方法 | |
| JP4813115B2 (ja) | 半導体製造装置用部材及びその洗浄方法 | |
| CN101099230A (zh) | 通过酸性溶液进行的硅电极组件表面去污 | |
| KR20160033056A (ko) | 플라즈마 프로세싱 챔버 컴포넌트들을 세정하기 위한 습식 세정 프로세스 | |
| US20240352589A1 (en) | ADVANCED BARRIER NICKEL OXIDE (BNiO) COATING DEVELOPMENT FOR THE PROCESS CHAMBER COMPONENTS | |
| TWI523703B (zh) | 由電漿腔室中所使用之上電極清除表面金屬污染物的方法 | |
| US20180216225A1 (en) | Exfoliation process for removal of deposited materials from masks carriers, and deposition tool components | |
| CN114496710A (zh) | 一种半导体设备陶瓷窗氧化钇涂层清洗方法 | |
| JP4398091B2 (ja) | 半導体処理装置の部品の洗浄液及び洗浄方法 | |
| US12522923B2 (en) | Advanced barrier nickel oxide (BNiO) coating development for process chamber components via ozone treatment | |
| CN102365708B (zh) | 反应器表面的选择性蚀刻 | |
| JP2024124367A (ja) | 炭化ケイ素の層を除去するための方法、並びにエピタキシャル反応器構成要素を洗浄するためのプロセス及び装置 | |
| JP6638334B2 (ja) | プラズマ処理装置部品のクリーニング方法及びクリーニング装置 | |
| US11710653B2 (en) | Method for manufacturing a handle substrate intended for temporary bonding of a substrate | |
| JP7862525B2 (ja) | プロセスチャンバ部品のための高度バリア酸化ニッケル(BNiO)コーティング開発 | |
| Cho et al. | Optimization of Cu corrosion inhibitor concentration to reduce organic defects | |
| TWI633293B (zh) | 用於穿透式電子顯微鏡之碳膜的試片處理方法 | |
| CN119008525A (zh) | 一种去掉碳化硅晶圆背面氧化层的方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180823 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190711 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190716 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20200303 |