JP2017529454A - 超硬物品の製造方法 - Google Patents
超硬物品の製造方法 Download PDFInfo
- Publication number
- JP2017529454A JP2017529454A JP2017502997A JP2017502997A JP2017529454A JP 2017529454 A JP2017529454 A JP 2017529454A JP 2017502997 A JP2017502997 A JP 2017502997A JP 2017502997 A JP2017502997 A JP 2017502997A JP 2017529454 A JP2017529454 A JP 2017529454A
- Authority
- JP
- Japan
- Prior art keywords
- cemented carbide
- substrate
- paste
- boundary
- assembly
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/20—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces by extruding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F7/00—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression
- B22F7/06—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression of composite workpieces or articles from parts, e.g. to form tipped tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P15/00—Making specific metal objects by operations not covered by a single other subclass or a group in this subclass
- B23P15/28—Making specific metal objects by operations not covered by a single other subclass or a group in this subclass cutting tools
- B23P15/34—Making specific metal objects by operations not covered by a single other subclass or a group in this subclass cutting tools milling cutters
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B19/00—Machines or methods for applying the material to surfaces to form a permanent layer thereon
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B3/00—Producing shaped articles from the material by using presses; Presses specially adapted therefor
- B28B3/02—Producing shaped articles from the material by using presses; Presses specially adapted therefor wherein a ram exerts pressure on the material in a moulding space; Ram heads of special form
- B28B3/025—Hot pressing, e.g. of ceramic materials
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/515—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on non-oxide ceramics
- C04B35/52—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on non-oxide ceramics based on carbon, e.g. graphite
- C04B35/528—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on non-oxide ceramics based on carbon, e.g. graphite obtained from carbonaceous particles with or without other non-organic components
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/515—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on non-oxide ceramics
- C04B35/58—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on non-oxide ceramics based on borides, nitrides, i.e. nitrides, oxynitrides, carbonitrides or oxycarbonitrides or silicides
- C04B35/583—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on non-oxide ceramics based on borides, nitrides, i.e. nitrides, oxynitrides, carbonitrides or oxycarbonitrides or silicides based on boron nitride
- C04B35/5831—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on non-oxide ceramics based on borides, nitrides, i.e. nitrides, oxynitrides, carbonitrides or oxycarbonitrides or silicides based on boron nitride based on cubic boron nitrides or Wurtzitic boron nitrides, including crystal structure transformation of powder
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/622—Forming processes; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/62222—Forming processes; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products obtaining ceramic coatings
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/622—Forming processes; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/626—Preparing or treating the powders individually or as batches ; preparing or treating macroscopic reinforcing agents for ceramic products, e.g. fibres; mechanical aspects section B
- C04B35/62605—Treating the starting powders individually or as mixtures
- C04B35/62625—Wet mixtures
- C04B35/6263—Wet mixtures characterised by their solids loadings, i.e. the percentage of solids
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/622—Forming processes; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/626—Preparing or treating the powders individually or as batches ; preparing or treating macroscopic reinforcing agents for ceramic products, e.g. fibres; mechanical aspects section B
- C04B35/63—Preparing or treating the powders individually or as batches ; preparing or treating macroscopic reinforcing agents for ceramic products, e.g. fibres; mechanical aspects section B using additives specially adapted for forming the products, e.g.. binder binders
- C04B35/632—Organic additives
- C04B35/634—Polymers
- C04B35/63404—Polymers obtained by reactions only involving carbon-to-carbon unsaturated bonds
- C04B35/6344—Copolymers containing at least three different monomers
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/622—Forming processes; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/626—Preparing or treating the powders individually or as batches ; preparing or treating macroscopic reinforcing agents for ceramic products, e.g. fibres; mechanical aspects section B
- C04B35/63—Preparing or treating the powders individually or as batches ; preparing or treating macroscopic reinforcing agents for ceramic products, e.g. fibres; mechanical aspects section B using additives specially adapted for forming the products, e.g.. binder binders
- C04B35/632—Organic additives
- C04B35/634—Polymers
- C04B35/63448—Polymers obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds
- C04B35/63488—Polyethers, e.g. alkylphenol polyglycolether, polyethylene glycol [PEG], polyethylene oxide [PEO]
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/622—Forming processes; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/626—Preparing or treating the powders individually or as batches ; preparing or treating macroscopic reinforcing agents for ceramic products, e.g. fibres; mechanical aspects section B
- C04B35/63—Preparing or treating the powders individually or as batches ; preparing or treating macroscopic reinforcing agents for ceramic products, e.g. fibres; mechanical aspects section B using additives specially adapted for forming the products, e.g.. binder binders
- C04B35/638—Removal thereof
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/622—Forming processes; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/64—Burning or sintering processes
- C04B35/645—Pressure sintering
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B41/00—After-treatment of mortars, concrete, artificial stone or ceramics; Treatment of natural stone
- C04B41/45—Coating or impregnating, e.g. injection in masonry, partial coating of green or fired ceramics, organic coating compositions for adhering together two concrete elements
- C04B41/50—Coating or impregnating, e.g. injection in masonry, partial coating of green or fired ceramics, organic coating compositions for adhering together two concrete elements with inorganic materials
- C04B41/5053—Coating or impregnating, e.g. injection in masonry, partial coating of green or fired ceramics, organic coating compositions for adhering together two concrete elements with inorganic materials non-oxide ceramics
- C04B41/5062—Borides, Nitrides or Silicides
- C04B41/5064—Boron nitride
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C26/00—Alloys containing diamond or cubic or wurtzitic boron nitride, fullerenes or carbon nanotubes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F5/00—Manufacture of workpieces or articles from metallic powder characterised by the special shape of the product
- B22F2005/001—Cutting tools, earth boring or grinding tool other than table ware
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F2998/00—Supplementary information concerning processes or compositions relating to powder metallurgy
- B22F2998/10—Processes characterised by the sequence of their steps
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23C—MILLING
- B23C2226/00—Materials of tools or workpieces not comprising a metal
- B23C2226/12—Boron nitride
- B23C2226/125—Boron nitride cubic [CBN]
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23C—MILLING
- B23C2226/00—Materials of tools or workpieces not comprising a metal
- B23C2226/31—Diamond
- B23C2226/315—Diamond polycrystalline [PCD]
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/02—Composition of constituents of the starting material or of secondary phases of the final product
- C04B2235/30—Constituents and secondary phases not being of a fibrous nature
- C04B2235/38—Non-oxide ceramic constituents or additives
- C04B2235/3852—Nitrides, e.g. oxynitrides, carbonitrides, oxycarbonitrides, lithium nitride, magnesium nitride
- C04B2235/386—Boron nitrides
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/02—Composition of constituents of the starting material or of secondary phases of the final product
- C04B2235/30—Constituents and secondary phases not being of a fibrous nature
- C04B2235/42—Non metallic elements added as constituents or additives, e.g. sulfur, phosphor, selenium or tellurium
- C04B2235/422—Carbon
- C04B2235/427—Diamond
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/60—Aspects relating to the preparation, properties or mechanical treatment of green bodies or pre-forms
- C04B2235/602—Making the green bodies or pre-forms by moulding
- C04B2235/6021—Extrusion moulding
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/60—Aspects relating to the preparation, properties or mechanical treatment of green bodies or pre-forms
- C04B2235/608—Green bodies or pre-forms with well-defined density
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C26/00—Alloys containing diamond or cubic or wurtzitic boron nitride, fullerenes or carbon nanotubes
- C22C2026/003—Cubic boron nitrides only
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C2204/00—End product comprising different layers, coatings or parts of cermet
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Ceramic Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Structural Engineering (AREA)
- Inorganic Chemistry (AREA)
- Mechanical Engineering (AREA)
- Crystallography & Structural Chemistry (AREA)
- Metallurgy (AREA)
- Composite Materials (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Powder Metallurgy (AREA)
- Drilling Tools (AREA)
- Cutting Tools, Boring Holders, And Turrets (AREA)
Abstract
Description
本開示は、一般的に、排他的ではないが特に工具の製造に用いる超硬構造体を含む物品の製造方法に関する。
米国特許第7,235,211号は、ロータリーコーンロックビットと共に用いられる切削エレメント上に設けられた機能的に設計された複合摩耗面の製造方法を開示する。この方法は、切削エレメントの内面に適合する材料混合物を適用してグリーン状態の材料層を形成する工程を含む。この材料混合物を、内面にフィットする形状の部品に前もって形作ることができる。適用された材料混合物を高温条件下で加圧して材料混合物を固めて焼結させることによって、適用材料混合物と基板との間の望ましくない材料移動を回避する様式で耐摩耗面を形成する。
第一態様により、基板に結合した超硬構造体を含む超硬物品であって、該超硬構造体が複数の焼結超硬結晶粒を含んでなる超硬物品の製造方法を提供する。本方法は、超硬構造体を焼結させるのに適した原材料粉末を準備する工程を含む。原材料粉末を液体媒体中の有機バインダー材料と混ぜ合わせてペーストを形成する。原材料粉末の含量は、ペーストの60質量パーセントより多く、85質量パーセント未満であり、ペーストの組成は、最大で25毎秒(秒-1)のせん断速度を有するような組成である。超硬構造体の境界を形成するために構成された形成表面領域を有する基板を含む基板アセンブリーを準備する。基板は形成表面領域と境界を共有する凹部を含む。ペーストを押し出して形成表面領域と接触させてペーストアセンブリーを与える。ペーストアセンブリーを熱処理し、バインダー材料を除去し、焼結前アセンブリーを与える。原材料粉末を焼結させ、それを形成表面領域と境界を共有する基板に結合した超硬構造体に変えるのに十分な圧力と温度に焼結前アセンブリーをさらす。
一部の例では、圧力は少なくとも約3、少なくとも約5又は少なくとも約6ギガパスカル(GPa)であってよい。温度は、少なくとも約1,200℃、少なくとも約1,300℃又は少なくとも約1,400℃であってよい。焼結前アセンブリーは、原材料粉末の実質的に全てを超硬構造体に変えるのに十分な時間、該圧力と温度を受けるであろう。
一部の例では、ペースト中の原材料粉末の含量は、ペーストの少なくとも70質量パーセント及び又は最大で80質量パーセントであってよい。一部の例では、ペーストは、約70〜85質量パーセントの原材料粉末を含んでよい。一部の例では、ペースト中の原材料粉末の含量は、ペーストの36体積パーセントより多く、少なくとも約40又は少なくとも約42 体積パーセント;及び又はペーストの59体積パーセント未満、最大で約55又は最大で53体積パーセントであってよい。
有機バインダー材料のタイプは、それが熱処理によってペーストから除去された後に原材料粉末結晶粒の間に残存する有機バインダー材料の残渣の低減を視野に入れて選択可能である。一部の例では、バインダーが水に溶解できないようなバインダーを選択し得る。バインダーは、アルコールに溶解可能であってよい。
実質的に全て又はほとんどのバインダー材料は、ペーストアセンブリーの熱処理によって除去可能であり、及び又はバインダー材料の一部の残渣は原材料粉末と接触したままであってよい。例えば、炭素含有残渣が残存することがあり、及び又は残渣が原材料粉末結晶粒の少なくとも一部の表面上にコーティング又はフィルムとして存在することがある。熱処理後に、焼結前アセンブリーに含まれる原材料粉末の配置は、ペーストアセンブリーに含まれる配置と実質的に同一であり、原材料粉末結晶粒の間に空孔の連続網目構造を含むであろう。
一部の例では、ペーストは、形成表面領域の実質的に全てと接触し得る。一部の例では、形成表面領域は平面領域を含んでよい。基板のある程度の変形及び結果的に前記圧力と温度で形成表面領域が生じ得るので、基板アセンブリーは、このことを考慮して構成する必要があり得る。
一部の例では、超硬結晶粒は、天然若しくは合成ダイヤモンド結晶を含むか又はそれらから成り、超硬構造体は、多結晶性ダイヤモンド(PCD)材料を含むか又はそれらから成り;或いは超硬結晶粒は立方晶窒化ホウ素結晶を含むか又はそれらから成り、超硬構造体は多結晶性立方晶窒化ホウ素(PCBN)材料を含むか又はそれらから成ってよい。
一部の例では、基板は硬結(cemented)炭化物材料を含むか又はそれから成ってよく;及び又は基板は、形成領域と境界を共有する超硬材料を含むか又はそれから成ってよく;及び又は基板は、焼結させて多結晶性超硬材料(例えばPCD又はPCBN材料)を形成することができ、形成表面領域と境界を共有する前駆材料を含むか又はそれから成ってよい。一部の例では、基板アセンブリーは、焼結させて多結晶性超硬材料(例えばPCD又はPCBN)を形成できる前駆材料の層を含んでよく、この層は、硬結炭化物材料と接触し、形成表面領域と境界を共有する。
一部の方法例は、少なくとも2つの両方ともペースト形態で、互いに共通の境界で接触し、互いに少なくとも1つの特性(例えば、原材料粉末組成、超硬結晶粒等の結晶粒のサイズ分布、又はいくつかの他の物理的、マクロ構造的若しくはミクロ構造的特性)が異なる粉末凝集体を準備する工程を含む。ペーストアセンブリーの熱処理の結果、両ペーストからバインダー材料を除去することができる。
例えば、第1及び第2多結晶性超硬材料は、それぞれPCD及び又はPCBN材料を含むか或いはそれらから成ってよい。一部の例では、第1及び第2多結晶性超硬材料は、異なる等級のPCD材料、又は異なる等級のPCBN材料を含むか或いはそれらから成ってよく;或いは多結晶性超硬材料の一方がPCD材料を含むか又はそれから成り、他方がPCBN材料を含むか又はそれから成ってよい。
一部の例では、基板が硬結炭化物材料を含むか又はそれから成ってよく、かつ一対の反対端を有し、これらの反対端は、形成表面領域と境界を共有し、かつ該反対端間に伸長する細長い凹部を含む側面でつながっている。
一部の例では、本方法は、超高圧プレス装置に適したカプセル内に基板アセンブリーを入れ、このカプセルを前記圧力と温度にさらし;カプセルを超高圧プレス装置から取り出し、超硬物品からカプセル材料を除去する工程を含むことができる。
一部の例では、超硬物品は、反対端とつながっている円柱側面と、基板の表面と、側面と境界を共有する超硬構造体の表面とを含んでなる実質的に円柱形状を有し得る。一部の例では、超硬物品は、らせん経路に沿って配置された複数の細長い超硬構造体を含んでよい。
一部の例では、本方法は、超硬物品を加工し、工作機械、例えば回転式工作機械(例えば、エンドミル又はツイストドリル)の切削エレメントを形成する工程を含んでよい。本方法は、超硬構造体上に刃先を形成し;及び又は基板から材料を除去して縦溝を形成する工程を含んでよい。
超硬物品の配置例を製造する非限定方法例を添付図面を参照して説明する。
超硬物品がエンドミル工具のカッターエレメントである、超硬物品の配置例を製造する非限定方法例について述べる。他の例は、ギア用パーツ並びに道路切削又は採掘用ピック等のピック用チップ等の耐摩耗性コンポーネントを含んでよい。
ミル工具を作製するためのプリフォーム体として用いる3つの実施例及び3つの比較超硬物品を作製した。ここでは、異なる含量の有機バインダー溶液を用いてペーストを作製した。
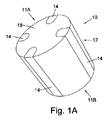
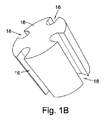
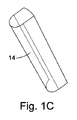
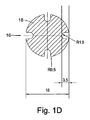
図1A〜図1Dを参照すると、プリフォーム体10は、細長い円柱形状を有し、一対の反対端11A、11Bが円柱側面12でつながっている。軸方向に整列され、正距方位的な(azimuthally equidistant)4つの多結晶性立方晶窒化ホウ素(PCBN)複合材料脈構造体14が一方の11A端から他方の11B端に伸長し、側面12と境界を共有した。PCBN脈構造体14は、硬結炭化タングステン材料から成る基板18内の凹部16に埋め込まれた。基板本体は21mmの直径を有した。PCBN材料は、Element SixTMから入手可能な市販のPCBN材料、等級DBW85(TM)であった。
PCBN材料用の原材料粉末は、cBN結晶粒を、約6μmの平均粒径を有するアルミニウム(Al)粉末とブレンドすることによって調製した。cBNの質量含量は、ブレンド粉末の約90パーセントであり、残余はAl粉末から成った。cBN結晶粒は、レーザー回折手段により測定した場合の円相当径(ECD)に関して3〜8μmの範囲の平均サイズを有した。ポリ(ビニルブチラール-co-ビニルアルコール-co-酢酸ビニル及びポリエチレングリコール(PEG)を含む有機バインダー材料の溶液を同質量のエタノールと混合した。ブレンド原材料粉末と混合したバインダー溶液を含む3つの実施例及び比較ペーストを調製した。
基板18の側面は、ニオブ(Nb)から成るそれぞれのスリーブ(図示せず)内に封入され、結果として凹部16とスリーブの内部表面領域によって画定される4つの細長い開口空洞を形成した。ペーストの長さが約3ミリメートル(mm)の横断面径を有するように、ストリング様長さのペーストを直接空洞内に注入するために構成されたノズルを有する押出装置を準備した。全ての場合に、圧縮工具を用いて、注入されたペースト上に縦に圧力を加えてその密度を高めた。圧縮圧力は、約5MPaの誤差を含んで約5メガパスカル(MPa)と推定した。実施例1〜3のペーストは、ペーストの約47〜58体積パーセントと推定される20〜30質量パーセントの範囲の3つの異なる量のバインダー溶液を含んだ。各例では、ペーストを4つの空洞のそれぞれの中に押出−注入してペーストアセンブリーを形成した。実施例及び比較例では、ペーストを種々の粘度と堅さのストリング様構造体として押し出した。実施例1、2及び3では、ペーストは、より高い材料密度を達成し、完全に溝を満たすために空洞内でそれを加圧できるようにするのに十分な粘度であった。
ペーストアセンブリーは、30分間窒素ガスを流す中で1,000℃にて熱処理受けて、有機バインダーの実質的に全てを除去して焼結前アセンブリーを形成した。原材料粉末配置の多くても約1質量パーセントと推定されるいくらかの炭素質残渣が粉末内に残存する可能性があった。バインダーを除去した後の原材料粉末の密度は、最大理論密度の約50パーセントであり、体積の残余は細孔であると推定した。特定の理論に拘束されることを望むものではないが、残渣は、粉末結晶粒の表面の酸素汚染から原材料粉末を保護する役割を果たす可能性がある。
ベルト型超高圧プレスに適したカプセル中に焼結前アセンブリーを入れ、約5.5ギガパスカル(GPa)の一軸印加圧と約1,300℃の温度に約5分間さらして原材料粉末を焼結させ、4つの各凹部内で基板に結合したPCBN脈を含む焼結品を形成した。他の例では、ベルト型プレス以外の超圧プレスを用いて一定の利益を与えることができる。例えば、キュービックプレス又はテトラヘドラルプレスの使用は、2つより多くの反対方向から、より平衡に圧力が加えられるので、より均一に焼結した本体をもたらすことができる。
焼結プロセス後、スリーブからの残留材料を研磨により除去し、本体の側面を所望径まで研磨した。焼結PCBN脈は、焼結の結果としてわずかに後退したことから少量のPCBN材料を研磨して除くだけだった。PCBNは超硬であり、相対的に遅いプロセスでダイヤモンド結晶粒を用いて研磨する必要があり得るので、結果としてプロセスの効率を改善した。超高圧の処理及び初期加工後には、焼結品の直径は17ミリメートル(mm)であり、その長さは16.5ミリメートル(mm)であった。焼結品をさらに研磨によって加工して、刃先を有する超硬構造体を形成し、超硬構造体間の方位角によって(azimuthally)基板中に縦溝(flute)を形成し、エンドミル工具用の切削エレメントを与えた。
表1は、実施例1、2及び3並びに比較例1、2及び3の特定パラメーター値及び結果を要約するのみならず、バインダー材料を除去し、多孔性原材料粉末配置をオーブンで乾燥した後のペーストのせん断速度及び原材料の密度を、これらが測定可能な場合に要約する。

超硬ミル工具を製造する特定の開示方法例は、ペーストの押出工程と、ペーストを直接注入して基板の形成表面領域と接触させる工程との併用から生じる可能性がある相対的に有効かつ便利な局面を有し得る。実際に、基板は、超硬構造体を形成するための型の少なくとも一部を提供するであろうし、超硬物品の、焼結プロセス中に基板に超硬構造体が結合する一部となるであろう。
特定方法例は、寸法精度が改善されたプリフォーム品をもたらし、完成工具又はコンポーネントを形成するために必要な加工を少なくするという局面を有し得る。
基板アセンブリーが、ペースト形態であってもよい前駆粉末材料を含むか又はそれから成る、開示方法例は、押し出されたペーストからの結晶粒に基板アセンブリーの結晶粒が散在してくるリスクを低減又は実質的に排除するという局面を有し得る。粒散在のリスクは、熱処理中にペーストからバインダーを除去するときに生じる可能性があり、このときには、原材料粉末のある程度の再配置のリスクがあり得る。従って、特定方法例は、それぞれ異なる超硬材料又は異なる等級の超硬材料を含む、境界で共に結合した少なくとも2つの超硬区域を含み、境界を横切るこれらの区域間の移行は比較的シャープ、又は急激である、超硬物品を提供できるという局面を有し得る。言い換えると、製造プロセス中に中間移行層が生じるリスク及び又は該中間層の厚さを減少させ得る。
有機バインダーが非水性であり、実質的に水に溶解できない例では、原材料粉末結晶粒の表面上に酸化物不純物が析出するリスクを減少させることができ、超硬構造体の焼結を増強することができる。
本明細書で使用する場合、粘度は、材料の流動特性であり、材料のせん断への抵抗性を表す。粘度は、単位面積当たりの力であるせん断応力と、流れの速度がゼロから該流速に変化する間の間隔で割った流れの速度であるせん断速度との比である。従って、せん断応力の単位は圧力の単位、すなわちパスカル(Pa)であり、せん断速度の単位は毎秒(秒-1)であり、結果として粘度の単位はニュートン秒(Pa.s)である。
本明細書で使用する場合、押出装置から押し出されたペースト等の材料を「押出物」と呼ぶことがある。押出物は、多くの異なる形態、例えばストリング様若しくはテープ様長さ、又はさらに複雑な形状を有する長さを有してよく、中に押出物を注入する空洞と実質的に同じ断面形状を有し得る。
本明細書で使用する場合、工作機械は、ワークピースから材料を選択的に除去してコンポーネントを製造する、すなわち機械加工と称し得るプロセスに使用できる動力付き機械装置である。物品の製造で機械加工すべき本体はワークピース材料と呼ばれることがあり、一般に、金属、合金、複合材料、木材、ポリマー(炭素繊維強化ポリマーを含めて)を含むことができる。切削工具は、ワークピースからの切屑をすくいとる面であるすくい面を有してよく、すくい面は、新たに生じた切屑の流れを方向づける。「切屑」は、工作機械によって使用中に本体のワーク面から除去された本体の破片である。カッターインサートのフランク(flank)は、カッターインサートによって本体上に生じた機械加工面の上を通る面である。フランクは、本体からのクリアランスを提供し、1つより多くのフランク面を含んでもよい。刃先は、本体の切削を行なうことを意図したすくい面の縁である。
本明細書で使用する場合、超硬材料は、少なくとも約25ギガパスカル(GPa)のビッカース硬度を有する。合成及びダイヤモンド結晶、立方晶窒化ホウ素(cBN)結晶、多結晶性ダイヤモンド(PCD)材料及び多結晶性cBNは超硬材料の例である。
本明細書で使用する場合、PCD材料は、その相当な数は互いに直接相互結合している複数のダイヤモンド結晶粒、及びダイヤモンド結晶粒の間の充填孔又は空孔を含む。PCD材料は、ダイヤモンド結晶粒の直接的相互結合を促進するのに適した触媒材料の存在下で複数のダイヤモンド結晶粒の凝集体(おそらく微細粉末の外観を有する)を少なくとも約5.5ギガパスカル(GPa)の超高圧及び高温にさらすことによって作られる。ダイヤモンドに適した触媒材料例としては、コバルト(Co)、鉄(Fe)、ニッケル(Ni)及びマンガン(Mn)、並びにこれらの金属の1つ以上を含む合金が挙げられ、高温は、触媒材料が溶融状態になるのに十分高い温度である。
本明細書で使用する場合、PCD及びPCN材料の「等級」は、材料の組成及びミクロ構造特性を表す。例えば、異なる等級のPCDは、互いにダイヤモンド結晶粒のサイズ分布及び又はダイヤモンド結晶粒の全体的な含量及び又は該PCD材料等級に含まれるダイヤモンド結晶粒の連結性(contiguities)が異なり得る。異なる等級のPCBN材料は、互いにcBN結晶粒のサイズ分布及び又はcBN結晶粒の全体的な含量及び又は該PCBN材料等級に含まれるバインダーマトリックスが異なり得る。
本明細書で使用する場合、複数の結晶粒を「焼結する」又は複数の結晶粒の「焼結」とは、結晶粒を合体させて固形の多粒状構造体(多結晶性構造体と呼んでもよい)となるように熱及び圧力を加えることを含むプロセスによって結晶粒を処理することを意味する。結晶粒は、比較的小さく(例えば、サイズが約100又は約50μm未満)、粉末のように見え、多結晶性構造体を焼結させるための「原材料粉末」又は「前駆材料」と呼ぶことができる。焼結プロセス中に、原材料粉末に含まれる結晶粒は、例えば融解、溶解、化学反応又は相変化によって、ある程度まで変換され、或いは破壊されることさえあり得る。多粒状構造体は、原材料粉末に含まれた結晶粒及び又は焼結プロセス中に結晶析出等によって形成された結晶粒と実質的に同じ結晶粒を含むか又はそれらから成り得る。多粒状構造体に含まれる結晶粒は、焼結プロセスの結果として互いに結合するか又は相互成長し得る。種々の例では、焼結は、固体若しくは液体状態の拡散、少なくとも一部の結晶粒の液化、結晶粒の部分的又は全体的な溶解、触媒作用、結晶粒の析出及び成長、隣接結晶粒の直接的な相互成長、隣接結晶粒に含まれる材料間の化学反応(反応結合)、又は結晶粒の合体を促進できる他の物理的若しくは化学的プロセスを伴い得る。
cBNは、二価鉄金属と比較的反応しないが、PCBN材料に含まれるCBN結晶粒の化学的摩耗は、連続的機械加工で達する高温における証拠と考えられる。従って、比較的高含量のcBN結晶粒を含むPCBNは、工具挿入材料が比較的強力であり、その硬さを比較的高い温度で維持する必要がある断続機械加工等の作業で使用することが多い。比較的低含量のcBN結晶粒を含むPCBN材料は、工具挿入材料が化学的摩耗に比較的耐える必要がある連続機械加工等の作業で使用されることが多い。相対的に大きいcBN結晶粒を含むPCBN材料の強度は、一般的に、相対的に小さい(微細な)cBN結晶粒を含み、その他は全て等しいPCBN材料の強度より低い可能性がある(これは、cBNの含量が相対的に高い場合に特に明白である)。従って、微細結晶粒のPCBNは、より粗い結晶粒のPCBN材料より強く、より良いワークピース表面仕上げをもたらす可能性がある。
Claims (18)
- 基板に結合した超硬構造体を含む超硬物品であって、前記超硬構造体が、焼結された複数の超硬結晶粒を含んでなる前記超硬物品の製造方法であって、下記工程:
前記超硬構造体の焼結に適した原材料粉末を準備する工程;
前記原材料粉末を、液体媒体中の有機バインダー材料と混ぜ合わせてペーストを形成する工程であって、前記原材料粉末の含量が、前記ペーストの60質量パーセントより多く、85質量パーセント未満であり、かつ前記ペーストの組成が、最大で25毎秒(秒-1)のせん断速度を有するような組成である、前記工程;
前記基板を含む基板アセンブリーであって、前記超硬構造体の境界を形成するために構成された形成表面領域を有し、前記基板が、前記形成表面領域と境界を共有する凹部を含んでなる基板アセンブリーを準備する工程;
前記ペーストを押し出して前記形成表面領域と接触させてペーストアセンブリーを与える工程;
前記ペーストアセンブリーを熱処理して前記バインダー材料を除去し、焼結前アセンブリーを与える工程;及び
前記原材料粉末を焼結させ、それを前記形成表面領域と共有する境界で前記基板に結合した前記超硬構造体に変えるのに十分な圧力と温度に前記焼結前アセンブリーをさらす工程
を含む方法。 - 前記原材料粉末の含量が、前記ペーストの70〜80質量パーセントである、請求項1に記載の方法。
- 前記形成表面領域が平面領域を含む、請求項1又は2に記載の方法。
- 前記ペーストに5〜9メガパスカル(MPa)の圧力を加える工程を含む、請求項1〜3のいずれか1項に記載の方法。
- 前記超硬結晶粒が天然又は合成ダイヤモンド結晶を含み、かつ前記超硬構造体が多結晶性ダイヤモンド(PCD)材料を含むか、又は前記超硬結晶粒が立方晶窒化ホウ素結晶を含み、かつ前記超硬構造体が多結晶性立方晶窒化ホウ素(PCBN)材料を含む、請求項1〜4のいずれか1項に記載の方法。
- 前記基板が硬結炭化物材料を含む、請求項1〜5のいずれか1項に記載の方法。
- 前記基板が、前記形成領域と境界を共有する超硬材料を含む、請求項1〜6のいずれか1項に記載の方法。
- 前記基板が、焼結されて多結晶性超硬材料を形成できる前駆材料を含み、この前駆材料が前記形成表面領域と境界を共有する、請求項1〜7のいずれか1項に記載の方法。
- 前記基板アセンブリーが、焼結されて多結晶性超硬材料を形成できる前駆材料の層を含み、この層が硬結炭化物材料と接触し、かつ形成表面領域と境界を共有する、請求項1〜8のいずれか1項に記載の方法。
- 前記超硬物品が、互いに結合し、少なくとも1つの特性が異なる第1及び第2多結晶性超硬材料を含み;前記方法が、前記第1多結晶性超硬材料を形成して前記基板と接触させて基板アセンブリーを与えるための前駆材料ペーストを析出させる工程を含み、この第1超硬材料のための前駆材料ペーストは、液体媒体中の有機バインダー材料と、60質量パーセントより多く、85質量パーセント未満の前駆粉末とを含み、最大で25毎秒(秒-1)のせん断速度を有し;前記前駆材料ペーストの表面は前記形成表面領域と境界を共有し;前記超硬構造体が前記第2多結晶性超硬材料を含む、請求項1〜9のいずれか1項に記載の方法。
- 前記基板アセンブリーが、前記基板と接触する部材を含み、この部材は、前記形成表面領域と該部材の境界との間に前記超硬構造体の形成用に構成された空洞を形成するように構成され;前記方法が、前記ペーストを前記空洞中に押し出す工程を含む、請求項1〜10のいずれか1項に記載の方法。
- 前記基板が硬結炭化物材料を含み、かつ一対の反対端を有し、これらの反対端は、前記形成表面領域と境界を共有し、かつ該反対端間に伸長する細長い凹部を含む側面でつながっている、請求項1〜11のいずれか1項に記載の方法。
- 超高圧プレス装置に適したカプセル内に前記基板アセンブリーを入れ、このカプセルを前記圧力と温度にさらし;前記カプセルを前記超高圧プレス装置から取り出し、前記超硬物品からカプセル材料を除去する工程を含む、請求項1〜12のいずれか1項に記載の方法。
- 前記超硬物品が、前記反対端とつながっている円柱側面と、前記基板の表面と、前記側面と境界を共有する前記超硬構造体の表面とを含んでなる実質的に円柱形状を有する、請求項1〜13のいずれか1項に記載の方法。
- 前記超硬物品が、らせん経路に沿って配置された複数の細長い超硬構造体を含む、請求項1〜14のいずれか1項に記載の方法。
- 前記超硬物品を加工し、工作機械用の切削エレメントを形成する工程を含む、請求項1〜15のいずれか1項に記載の方法。
- 前記超硬構造体上に刃先を形成する工程を含む、請求項1〜16のいずれか1項に記載の方法。
- 前記基板から材料を除去して縦溝を形成する工程を含む、請求項1〜17のいずれか1項に記載の方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| GBGB1412809.4A GB201412809D0 (en) | 2014-07-18 | 2014-07-18 | Method of making super-hard articles |
| GB1412809.4 | 2014-07-18 | ||
| PCT/EP2015/065869 WO2016008821A1 (en) | 2014-07-18 | 2015-07-10 | Method of making super-hard articles |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2017529454A true JP2017529454A (ja) | 2017-10-05 |
| JP2017529454A5 JP2017529454A5 (ja) | 2017-12-21 |
| JP6284679B2 JP6284679B2 (ja) | 2018-02-28 |
Family
ID=51494813
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017502997A Active JP6284679B2 (ja) | 2014-07-18 | 2015-07-10 | 超硬物品の製造方法 |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US11261133B2 (ja) |
| EP (1) | EP3169647B1 (ja) |
| JP (1) | JP6284679B2 (ja) |
| KR (1) | KR101818407B1 (ja) |
| CN (1) | CN106488895B (ja) |
| GB (2) | GB201412809D0 (ja) |
| WO (1) | WO2016008821A1 (ja) |
| ZA (1) | ZA201700027B (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB201918892D0 (en) * | 2019-12-19 | 2020-02-05 | Element Six Uk Ltd | Friction stir welding using a PCBN-based tool containing superalloys |
| USD1031801S1 (en) * | 2021-01-29 | 2024-06-18 | Sumitomo Electric Hardmetal Corp. | Cutting tool |
| CN120839068B (zh) * | 2025-09-23 | 2025-12-12 | 中南大学 | 一种聚晶金刚石-硬质合金整体螺旋刀具增材制造工艺 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH11291111A (ja) * | 1991-08-16 | 1999-10-26 | Smith Internatl Inc | ダイヤモンドロータリカッタ |
| JP2013516330A (ja) * | 2009-12-31 | 2013-05-13 | ダイヤモンド イノベイションズ インコーポレーテッド | 加工工具ブランク |
Family Cites Families (27)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4124401A (en) * | 1977-10-21 | 1978-11-07 | General Electric Company | Polycrystalline diamond body |
| US4321230A (en) * | 1980-06-05 | 1982-03-23 | Mobil Oil Corporation | Process for recovering film from pressurized extrusion zone |
| US4407690A (en) * | 1981-03-18 | 1983-10-04 | Du Pont Canada Inc. | Process for coating webs with polyethylene |
| US4762445A (en) * | 1985-06-03 | 1988-08-09 | Precorp, Inc. | Composite sintered twist drill |
| DE3784662T2 (de) * | 1986-12-23 | 1993-06-24 | De Beers Ind Diamond | Werkzeugeinsatz. |
| IE62468B1 (en) * | 1987-02-09 | 1995-02-08 | De Beers Ind Diamond | Abrasive product |
| JPH0635603B2 (ja) | 1988-03-07 | 1994-05-11 | 義信 小林 | ドリル,エンドミル等転削工具や製法 |
| AU605996B2 (en) | 1988-08-31 | 1991-01-24 | De Beers Industrial Diamond Division (Proprietary) Limited | Manufacture of abrasive products |
| US5070748A (en) * | 1990-05-24 | 1991-12-10 | Smith International, Inc. | Diamond fluted end mill |
| US5685671A (en) * | 1993-11-01 | 1997-11-11 | Smith International, Inc. | Diamond or CBN fluted center cutting end mill |
| US5560754A (en) * | 1995-06-13 | 1996-10-01 | General Electric Company | Reduction of stresses in the polycrystalline abrasive layer of a composite compact with in situ bonded carbide/carbide support |
| CA2191662C (en) * | 1995-12-05 | 2001-01-30 | Zhigang Fang | Pressure molded powder metal milled tooth rock bit cone |
| DE19806864A1 (de) * | 1998-02-19 | 1999-08-26 | Beck August Gmbh Co | Reibwerkzeug und Verfahren zu dessen Herstellung |
| GB2365025B (en) | 2000-05-01 | 2004-09-15 | Smith International | Rotary cone bit with functionally-engineered composite inserts |
| KR100829275B1 (ko) * | 2000-12-21 | 2008-05-13 | 엘리먼트 씩스 (프로덕션) (피티와이) 리미티드 | 절삭 공구 제조 방법 |
| US6615935B2 (en) | 2001-05-01 | 2003-09-09 | Smith International, Inc. | Roller cone bits with wear and fracture resistant surface |
| CN100488710C (zh) * | 2003-06-03 | 2009-05-20 | 山特维克知识产权股份有限公司 | 可转位切削刀片及其制造方法 |
| GB0823328D0 (en) * | 2008-12-22 | 2009-01-28 | Element Six Production Pty Ltd | Ultra hard/hard composite materials |
| KR101101563B1 (ko) * | 2008-12-30 | 2012-01-02 | 호남석유화학 주식회사 | 미세 구형 파우더상의 폴리카보네이트 제조방법 및 이를 이용한 고분자량 폴리카보네이트 수지의 제조방법 |
| GB201002375D0 (en) * | 2010-02-12 | 2010-03-31 | Element Six Production Pty Ltd | A superhard tip, method for making same and tool comprising same |
| GB201011583D0 (en) | 2010-07-09 | 2010-08-25 | Element Six Holding Gmbh | Hard face structure |
| GB201108975D0 (en) * | 2011-05-27 | 2011-07-13 | Element Six Ltd | Superhard structure, tool element and method of making same |
| GB201119329D0 (en) * | 2011-11-09 | 2011-12-21 | Element Six Ltd | Method of making cutter elements,cutter element and tools comprising same |
| WO2013102184A1 (en) * | 2011-12-30 | 2013-07-04 | Diamond Innovations, Inc. | Near-net cutting tool insert |
| GB201206965D0 (en) * | 2012-04-20 | 2012-06-06 | Element Six Abrasives Sa | Super-hard constructions and mathod for making same |
| EP2855053B1 (en) | 2012-05-31 | 2018-10-31 | Sandvik Intellectual Property AB | Method of making a cbn material |
| GB201210230D0 (en) | 2012-06-11 | 2012-07-25 | Element Six Ltd | Method for making tool elements and tools comprising same |
-
2014
- 2014-07-18 GB GBGB1412809.4A patent/GB201412809D0/en not_active Ceased
-
2015
- 2015-07-10 US US15/327,047 patent/US11261133B2/en not_active Expired - Fee Related
- 2015-07-10 KR KR1020177001421A patent/KR101818407B1/ko active Active
- 2015-07-10 EP EP15735967.0A patent/EP3169647B1/en active Active
- 2015-07-10 WO PCT/EP2015/065869 patent/WO2016008821A1/en not_active Ceased
- 2015-07-10 JP JP2017502997A patent/JP6284679B2/ja active Active
- 2015-07-10 GB GB1512093.4A patent/GB2534247B/en not_active Expired - Fee Related
- 2015-07-10 CN CN201580036529.1A patent/CN106488895B/zh active Active
-
2017
- 2017-01-03 ZA ZA201700027A patent/ZA201700027B/en unknown
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH11291111A (ja) * | 1991-08-16 | 1999-10-26 | Smith Internatl Inc | ダイヤモンドロータリカッタ |
| JP2013516330A (ja) * | 2009-12-31 | 2013-05-13 | ダイヤモンド イノベイションズ インコーポレーテッド | 加工工具ブランク |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3169647A1 (en) | 2017-05-24 |
| US11261133B2 (en) | 2022-03-01 |
| CN106488895B (zh) | 2019-04-23 |
| EP3169647B1 (en) | 2019-09-04 |
| US20170144936A1 (en) | 2017-05-25 |
| ZA201700027B (en) | 2019-10-30 |
| GB201412809D0 (en) | 2014-09-03 |
| GB2534247B (en) | 2019-03-20 |
| GB2534247A (en) | 2016-07-20 |
| KR20170013395A (ko) | 2017-02-06 |
| CN106488895A (zh) | 2017-03-08 |
| GB201512093D0 (en) | 2015-08-19 |
| WO2016008821A1 (en) | 2016-01-21 |
| KR101818407B1 (ko) | 2018-01-12 |
| JP6284679B2 (ja) | 2018-02-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5953616B2 (ja) | 超硬工具チップ、その製造方法及びそれを備える工具 | |
| CN105229255B (zh) | 超硬结构体及其制造方法 | |
| EP2864070B1 (en) | Method for making cutting inserts | |
| CN103619516B (zh) | 麻花钻钻尖、用于制造它的前体构造以及用于制造和使用它的方法 | |
| KR101530516B1 (ko) | 커터 구조물, 이를 포함하는 인서트, 및 커터 구조물 제조 방법 | |
| KR20170108067A (ko) | 초경질 구조물 및 그의 제조 방법 | |
| KR101469402B1 (ko) | 회전 드릴용 비트의 제조 방법 | |
| CN104395019A (zh) | 制造超硬结构的方法 | |
| JP6284679B2 (ja) | 超硬物品の製造方法 | |
| JP2017529454A5 (ja) | ||
| US20160312542A1 (en) | Polycrystalline super hard construction & method of making |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170118 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170118 |
|
| A871 | Explanation of circumstances concerning accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A871 Effective date: 20170118 |
|
| A975 | Report on accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A971005 Effective date: 20170523 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170605 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20170904 |
|
| A524 | Written submission of copy of amendment under article 19 pct |
Free format text: JAPANESE INTERMEDIATE CODE: A524 Effective date: 20171106 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180122 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180130 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6284679 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |