JP2017530003A - 高速の均質コーティングプロセス - Google Patents
高速の均質コーティングプロセス Download PDFInfo
- Publication number
- JP2017530003A JP2017530003A JP2017516866A JP2017516866A JP2017530003A JP 2017530003 A JP2017530003 A JP 2017530003A JP 2017516866 A JP2017516866 A JP 2017516866A JP 2017516866 A JP2017516866 A JP 2017516866A JP 2017530003 A JP2017530003 A JP 2017530003A
- Authority
- JP
- Japan
- Prior art keywords
- coating
- substrate
- liquid
- medium
- coating medium
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N3/00—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust
- F01N3/08—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous
- F01N3/10—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous by thermal or catalytic conversion of noxious components of exhaust
- F01N3/24—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous by thermal or catalytic conversion of noxious components of exhaust characterised by constructional aspects of converting apparatus
- F01N3/28—Construction of catalytic reactors
- F01N3/2803—Construction of catalytic reactors characterised by structure, by material or by manufacturing of catalyst support
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J19/00—Chemical, physical or physico-chemical processes in general; Their relevant apparatus
- B01J19/24—Stationary reactors without moving elements inside
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J35/00—Catalysts, in general, characterised by their form or physical properties
- B01J35/50—Catalysts, in general, characterised by their form or physical properties characterised by their shape or configuration
- B01J35/56—Foraminous structures having flow-through passages or channels, e.g. grids or three-dimensional [3D] monoliths
- B01J35/57—Honeycombs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J37/00—Processes, in general, for preparing catalysts; Processes, in general, for activation of catalysts
- B01J37/02—Impregnation, coating or precipitation
- B01J37/0215—Coating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J4/00—Feed or outlet devices; Feed or outlet control devices
- B01J4/008—Feed or outlet control devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J4/00—Feed or outlet devices; Feed or outlet control devices
- B01J4/02—Feed or outlet devices; Feed or outlet control devices for feeding measured, i.e. prescribed quantities of reagents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C7/00—Apparatus specially designed for applying liquid or other fluent material to the inside of hollow work
- B05C7/04—Apparatus specially designed for applying liquid or other fluent material to the inside of hollow work the liquid or other fluent material flowing or being moved through the work; the work being filled with liquid or other fluent material and emptied
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D7/00—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials
- B05D7/22—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials to internal surfaces, e.g. of tubes
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N3/00—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust
- F01N3/02—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for cooling, or for removing solid constituents of, exhaust
- F01N3/021—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for cooling, or for removing solid constituents of, exhaust by means of filters
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N3/00—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust
- F01N3/08—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous
- F01N3/10—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous by thermal or catalytic conversion of noxious components of exhaust
- F01N3/24—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous by thermal or catalytic conversion of noxious components of exhaust characterised by constructional aspects of converting apparatus
- F01N3/28—Construction of catalytic reactors
- F01N3/2803—Construction of catalytic reactors characterised by structure, by material or by manufacturing of catalyst support
- F01N3/2825—Ceramics
- F01N3/2828—Ceramic multi-channel monoliths, e.g. honeycombs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J2219/00—Chemical, physical or physico-chemical processes in general; Their relevant apparatus
- B01J2219/00049—Controlling or regulating processes
- B01J2219/00051—Controlling the temperature
- B01J2219/00054—Controlling or regulating the heat exchange system
- B01J2219/00056—Controlling or regulating the heat exchange system involving measured parameters
- B01J2219/00067—Liquid level measurement
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J2219/00—Chemical, physical or physico-chemical processes in general; Their relevant apparatus
- B01J2219/00049—Controlling or regulating processes
- B01J2219/00051—Controlling the temperature
- B01J2219/00054—Controlling or regulating the heat exchange system
- B01J2219/00056—Controlling or regulating the heat exchange system involving measured parameters
- B01J2219/00069—Flow rate measurement
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J2219/00—Chemical, physical or physico-chemical processes in general; Their relevant apparatus
- B01J2219/00049—Controlling or regulating processes
- B01J2219/00164—Controlling or regulating processes controlling the flow
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J2219/00—Chemical, physical or physico-chemical processes in general; Their relevant apparatus
- B01J2219/00049—Controlling or regulating processes
- B01J2219/0018—Controlling or regulating processes controlling the conductivity
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J2219/00—Chemical, physical or physico-chemical processes in general; Their relevant apparatus
- B01J2219/00049—Controlling or regulating processes
- B01J2219/00182—Controlling or regulating processes controlling the level of reactants in the reactor vessel
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J37/00—Processes, in general, for preparing catalysts; Processes, in general, for activation of catalysts
- B01J37/02—Impregnation, coating or precipitation
- B01J37/0215—Coating
- B01J37/0225—Coating of metal substrates
- B01J37/0226—Oxidation of the substrate, e.g. anodisation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J37/00—Processes, in general, for preparing catalysts; Processes, in general, for activation of catalysts
- B01J37/02—Impregnation, coating or precipitation
- B01J37/03—Precipitation; Co-precipitation
- B01J37/038—Precipitation; Co-precipitation to form slurries or suspensions, e.g. a washcoat
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J37/00—Processes, in general, for preparing catalysts; Processes, in general, for activation of catalysts
- B01J37/08—Heat treatment
- B01J37/082—Decomposition and pyrolysis
- B01J37/088—Decomposition of a metal salt
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D2254/00—Tubes
- B05D2254/04—Applying the material on the interior of the tube
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N2510/00—Surface coverings
- F01N2510/06—Surface coverings for exhaust purification, e.g. catalytic reaction
- F01N2510/068—Surface coverings for exhaust purification, e.g. catalytic reaction characterised by the distribution of the catalytic coatings
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02T—CLIMATE CHANGE MITIGATION TECHNOLOGIES RELATED TO TRANSPORTATION
- Y02T10/00—Road transport of goods or passengers
- Y02T10/10—Internal combustion engine [ICE] based vehicles
- Y02T10/12—Improving ICE efficiencies
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Organic Chemistry (AREA)
- Materials Engineering (AREA)
- Life Sciences & Earth Sciences (AREA)
- Wood Science & Technology (AREA)
- Combustion & Propulsion (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Health & Medical Sciences (AREA)
- Toxicology (AREA)
- Ceramic Engineering (AREA)
- Catalysts (AREA)
- Exhaust Gas After Treatment (AREA)
- Exhaust Gas Treatment By Means Of Catalyst (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Abstract
Description
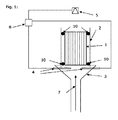
図1は、基材(1)をコーティングするための、本発明の配置を示す。コーティング機器(3)の中に、導管部(7)を介して液体コーティング媒体を充填するが、前記コーティング機器(3)は、基材(1)および装置(3)内における液体コーティング媒体の最初の量を正確に測定するためのセンサ(4)を備える。センサ(4)により測定された値は、中央演算処理装置(6)へと送達され、これに関して、上述の分析に基づいて少なくともコーティングスラリーの更なるポンピングまたは吸引を制御する。
143.8cmの直径を備える2.5 l基材を、ドイツ特許第102010007499A1に記載された手順に従ってコーティングした。通常のコーティングプロセスを、本発明に従った高速コーティングと比較した。流出センサがコーティング媒体の導入を終了する信号を送る場合に、ウォッシュコートを停止する。
Claims (8)
- 特に自動車用の排気ガス浄化触媒の製造のために、基材(1)を均質にコーティングする方法であって、前記基材は円筒状基材であり、またそれぞれが2つの端面、円周面および軸方向長さLを有し、かつ第1端面から第2端面まで多数のチャネルが通過し、液体コーティング媒体でコーティングされ、重力に抗し、
前記液体コーティング媒体(113)の、下方(7)からの前記基材への導入が、軸方向長さの一部から前記基材末端部へのコーティング速度が、前記液体コーティング媒体の前記基材(1)への最初の導入における速度と比較して減少するような方法で制御され、かつ
前記コーティングチャンバにおける前記コーティングの高さが、前記液体コーティング媒体(113)が前記基材に入る前に、導電率センサ(4)によりチェックされ、かつ
前記液体コーティング媒体の前記導入の初めにおける前記コーティング速度が、0.1m/s以上であり、かつ
前記基材の半分が既に前記液体コーティング媒体によって濡れるより以前に、コーティング速度の前記減少が始まらない、コーティングプロセス。 - 前記液体コーティング媒体の前記基材への前記最初の導入における、前記コーティング速度が、前記液体コーティング媒体が前記基材(1)の最上部に出現する少し前の前記コーティング速度と比較して、少なくとも2倍の規模である、請求項1に記載のプロセス。
- 前記基材の95%地点での前記コーティング速度を、前記液体コーティング媒体が前記基材(1)の最上部に出現する少し前の前記コーティング速度とする、請求項2に記載のプロセス。
- 前記コーティングチャンバにおける前記コーティングの高さが、前記液体コーティング媒体(113)が前記基材に入る前に、導電率センサ(4)によりチェックされる、請求項1に記載のプロセス。
- 前記基材の最上部に出現する前記液体コーティング媒体(113)が、視覚センサ(5)により監視される、請求項1に記載のプロセス。
- 前記基材が、膨張式シール(10)により下端面ならびに上端面両方で前記コーティングステーションに固定される、請求項1から5のいずれか一項に記載のプロセス。
- 前記液体コーティング媒体(113)の前記粘度が2〜200mPa・sである、請求項1から6のいずれか一項に記載のプロセス。
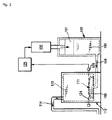
- 液体(103)を充填され、ピストン(101)を有するシリンダ(102)を有し、前記液体で充填されたシリンダ(102)がタンク(112)と連通し、タンクの内部では、前記ピストン(101)が移動するときに、移動体(111)が前記液体(103)によって比例して移動するように当該移動体(111)が配置され、前記タンク(112)は前記基材(1)用のコーティング装置(3)と連通し、前記移動体(111)が、前記液体コーティング媒体(113)に作用し、その結果として、前記コーティング装置(3)内の液体コーティング媒体(113)の高さに比例して変化をもたらす装置が使用される、請求項1から7のいずれか一項に記載のプロセス。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/EP2014/070813 WO2016050269A1 (en) | 2014-09-29 | 2014-09-29 | Fast homogenous coating process |
| EPPCT/EP2014/070813 | 2014-09-29 | ||
| PCT/EP2015/070792 WO2016050483A1 (en) | 2014-09-29 | 2015-09-11 | Fast homogenous coating process |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017530003A true JP2017530003A (ja) | 2017-10-12 |
| JP6629306B2 JP6629306B2 (ja) | 2020-01-15 |
Family
ID=51690360
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017516866A Expired - Fee Related JP6629306B2 (ja) | 2014-09-29 | 2015-09-11 | 高速の均質コーティングプロセス |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US10662849B2 (ja) |
| EP (1) | EP3200932B1 (ja) |
| JP (1) | JP6629306B2 (ja) |
| KR (1) | KR102413256B1 (ja) |
| CN (1) | CN106714985B (ja) |
| BR (1) | BR112017006470A2 (ja) |
| CA (1) | CA2962302A1 (ja) |
| PL (1) | PL3200932T3 (ja) |
| RU (1) | RU2698811C2 (ja) |
| WO (2) | WO2016050269A1 (ja) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106975585B (zh) * | 2017-05-26 | 2022-11-11 | 佛山柯维光电股份有限公司 | 一种立式紫外线灯管内表面涂膜机 |
| EP3424595B1 (en) * | 2017-07-06 | 2023-05-10 | Umicore Ag & Co. Kg | Coating apparatus and method |
| CN107876300A (zh) * | 2017-12-12 | 2018-04-06 | 杭州凯明催化剂股份有限公司 | 一种VOCs净化用不规则蜂窝陶瓷载体催化剂涂覆装置及其使用方法 |
| DE102021112955A1 (de) * | 2021-05-19 | 2022-11-24 | Umicore Ag & Co. Kg | Beschichtungsprozess für einen Wandflussfilter |
| CN113466560B (zh) * | 2021-06-30 | 2024-02-20 | 广船国际有限公司 | 一种静电喷涂涂料导电率在线监测装置 |
| DE202023100970U1 (de) | 2023-03-01 | 2023-03-16 | Umicore Ag & Co. Kg | Beschichtungsvorrichtung |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2001314818A (ja) * | 2000-03-23 | 2001-11-13 | Dmc 2 Degussa Metals Catalysts Cerdec Ag | 担体を部分的に被覆する方法 |
| JP2002059011A (ja) * | 2000-08-14 | 2002-02-26 | Ict:Kk | 触媒の製造方法 |
| US20120321537A1 (en) * | 2010-02-09 | 2012-12-20 | Umicore Ag & Co. Kg | Coating method and device |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4329162A (en) | 1980-07-03 | 1982-05-11 | Corning Glass Works | Diesel particulate trap |
| US7521087B2 (en) * | 2002-08-27 | 2009-04-21 | Basf Catalysts Llc | Method for catalyst coating of a substrate |
| DE10317885C5 (de) | 2003-04-17 | 2015-04-02 | Umicore Ag & Co. Kg | Verfahren und Vorrichtung zum Beschichten eines Tragkörpers |
| RU2250142C1 (ru) * | 2003-09-12 | 2005-04-20 | Государственное образовательное учреждение Воронежская государственная технологическая академия | Устройство для нанесения жидкости на внутреннюю поверхность цилиндрических изделий |
| GB201000019D0 (en) * | 2010-01-04 | 2010-02-17 | Johnson Matthey Plc | Coating a monolith substrate with catalyst component |
| DE102010008700A1 (de) | 2010-02-19 | 2011-08-25 | Umicore AG & Co. KG, 63457 | Beschichtungsverfahren |
| CN203764476U (zh) | 2014-03-20 | 2014-08-13 | 优美科股份公司及两合公司 | 涂覆工具 |
| EP2954958B1 (en) | 2014-06-11 | 2018-01-10 | Umicore AG & Co. KG | Apparatus for coating a substrate |
| KR102595024B1 (ko) * | 2015-12-09 | 2023-10-27 | 바스프 코포레이션 | 기재의 용액 코팅을 위한 시스템 및 방법 |
-
2014
- 2014-09-29 WO PCT/EP2014/070813 patent/WO2016050269A1/en not_active Ceased
-
2015
- 2015-09-11 KR KR1020177008600A patent/KR102413256B1/ko not_active Expired - Fee Related
- 2015-09-11 US US15/511,971 patent/US10662849B2/en active Active
- 2015-09-11 BR BR112017006470A patent/BR112017006470A2/pt not_active Application Discontinuation
- 2015-09-11 WO PCT/EP2015/070792 patent/WO2016050483A1/en not_active Ceased
- 2015-09-11 CA CA2962302A patent/CA2962302A1/en not_active Abandoned
- 2015-09-11 CN CN201580052602.4A patent/CN106714985B/zh active Active
- 2015-09-11 PL PL15763303T patent/PL3200932T3/pl unknown
- 2015-09-11 EP EP15763303.3A patent/EP3200932B1/en active Active
- 2015-09-11 JP JP2017516866A patent/JP6629306B2/ja not_active Expired - Fee Related
- 2015-09-11 RU RU2017115189A patent/RU2698811C2/ru not_active IP Right Cessation
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2001314818A (ja) * | 2000-03-23 | 2001-11-13 | Dmc 2 Degussa Metals Catalysts Cerdec Ag | 担体を部分的に被覆する方法 |
| JP2002059011A (ja) * | 2000-08-14 | 2002-02-26 | Ict:Kk | 触媒の製造方法 |
| US20120321537A1 (en) * | 2010-02-09 | 2012-12-20 | Umicore Ag & Co. Kg | Coating method and device |
| JP2013518708A (ja) * | 2010-02-09 | 2013-05-23 | ユミコア・アクチエンゲゼルシャフト・ウント・コムパニー・コマンディットゲゼルシャフト | コーティング方法および装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| US10662849B2 (en) | 2020-05-26 |
| BR112017006470A2 (pt) | 2017-12-12 |
| US20170239650A1 (en) | 2017-08-24 |
| RU2017115189A (ru) | 2018-11-02 |
| EP3200932B1 (en) | 2019-03-20 |
| PL3200932T3 (pl) | 2019-08-30 |
| CN106714985B (zh) | 2021-01-15 |
| JP6629306B2 (ja) | 2020-01-15 |
| RU2017115189A3 (ja) | 2019-02-19 |
| CA2962302A1 (en) | 2016-04-07 |
| KR20170063648A (ko) | 2017-06-08 |
| WO2016050269A1 (en) | 2016-04-07 |
| EP3200932A1 (en) | 2017-08-09 |
| RU2698811C2 (ru) | 2019-08-30 |
| WO2016050483A1 (en) | 2016-04-07 |
| CN106714985A (zh) | 2017-05-24 |
| KR102413256B1 (ko) | 2022-06-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6629306B2 (ja) | 高速の均質コーティングプロセス | |
| CN102753267B (zh) | 涂覆方法和装置 | |
| JP2009136833A (ja) | 排気ガス浄化用モノリス触媒の製造方法とモノリス触媒 | |
| JP6571690B2 (ja) | 基材をコーティングするための装置 | |
| US10441971B2 (en) | Process for coating a substrate body | |
| CN220126706U (zh) | 涂层装置 | |
| KR102512588B1 (ko) | 코팅 장치 및 방법 | |
| US10533918B2 (en) | Process for leak detection in catalyst production | |
| EP3424596A1 (en) | Method for coating a monolith carrier |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180831 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190718 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190729 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20191024 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20191105 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20191204 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6629306 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |