JP2017537607A - 接着剤転写システム - Google Patents
接着剤転写システム Download PDFInfo
- Publication number
- JP2017537607A JP2017537607A JP2017518503A JP2017518503A JP2017537607A JP 2017537607 A JP2017537607 A JP 2017537607A JP 2017518503 A JP2017518503 A JP 2017518503A JP 2017518503 A JP2017518503 A JP 2017518503A JP 2017537607 A JP2017537607 A JP 2017537607A
- Authority
- JP
- Japan
- Prior art keywords
- adhesive
- transfer
- roller
- applicator
- transfer roller
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/47—Attaching filters or mouthpieces to cigars or cigarettes, e.g. inserting filters into cigarettes or their mouthpieces
- A24C5/471—Attaching filters or mouthpieces to cigars or cigarettes, e.g. inserting filters into cigarettes or their mouthpieces by means of a connecting band
- A24C5/472—Applying adhesives to the connecting band
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/56—Making tipping materials, e.g. sheet cork for mouthpieces of cigars or cigarettes, by mechanical means
- A24C5/58—Applying the tipping materials
- A24C5/583—Applying the tipping materials to a continuous web of cigarette paper
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/56—Making tipping materials, e.g. sheet cork for mouthpieces of cigars or cigarettes, by mechanical means
- A24C5/58—Applying the tipping materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/006—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to the edges of essentially flat articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0808—Details thereof, e.g. surface characteristics
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/12—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being fed round the roller
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C11/00—Component parts, details or accessories not specifically provided for in groups B05C1/00 - B05C9/00
- B05C11/10—Storage, supply or control of liquid or other fluent material; Recovery of excess liquid or other fluent material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D1/00—Processes for applying liquids or other fluent materials
- B05D1/28—Processes for applying liquids or other fluent materials performed by transfer from the surfaces of elements carrying the liquid or other fluent material, e.g. brushes, pads, rollers
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Coating Apparatus (AREA)
- Manufacturing Of Cigar And Cigarette Tobacco (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Abstract
Description
Claims (9)
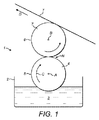
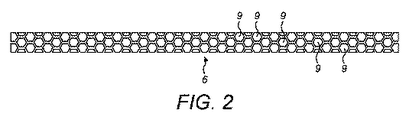
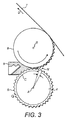
- チッピング紙ウェブが喫煙品フィルター組み立てユニットを介して供給される際にチッピング紙ウェブに接着剤のパターンを塗布するための接着剤転写システムであって、該システムは転写ローラーとアプリケーターローラーとを含み、転写ローラーはその表面にチッピング紙ウェブに塗布される接着剤のパターンに対応する彫刻されたパターンを有し、アプリケーターローラーは、転写ローラーにはさみ付けられ、転写ローラーとアプリケーターローラーが回転する際に、転写ローラーの表面で受けられた接着剤が彫刻された領域からアプリケーターローラー上に転写され、アプリケーターローラーと接触するチッピング紙の移動するウェブ上にその後の転写のための接着剤パターンをアプリケーターローラーに形成し、前記彫刻されたパターンは、転写ローラーの彫刻された領域に接着剤を離散させるための一連の個別の接着剤含有セルを含むシステム。
- 各セルは30ミクロン程度の深さを有することを特徴とする請求項1記載の接着剤転写システム。
- 各セルは0.45 ミクロン程度の幅を有することを特徴とする請求項1または2記載の接着剤転写システム。
- 各セルは転写ローラーの表面を横断する方向に六角形の形状であることを特徴とする請求項2または3記載の接着剤転写システム。
- 接着剤の溜めを収容するためのトラフを含み、転写ローラーはそれが回転する際に接着剤を取り上げるためにトラフ内に配置することができることを特徴とする請求項1乃至4いずれか1項記載の接着剤転写システム。
- 転写ローラーの表面に加圧下で接着剤を供給するように構成された接着剤アプリケーターを含むことを特徴とする請求項1乃至4いずれか1項記載の接着剤転写システム。
- 接着剤アプリケーターは転写ローラーとアプリケーターローラーの間のニップで転写ローラーに接着剤を塗布するために転写およびアプリケーターローラーの間に位置することを特徴とする請求項6記載の接着剤転写システム。
- 請求項1乃至7いずれか1項記載の接着剤転写システムを含む喫煙品フィルター組み立て装置。
- 添付図面を参照して実質的に本明細書で説明された接着剤転写システム。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| GB1417773.7A GB2531035A (en) | 2014-10-08 | 2014-10-08 | Adhesive transfer system |
| GB1417773.7 | 2014-10-08 | ||
| PCT/GB2015/052821 WO2016055768A1 (en) | 2014-10-08 | 2015-09-29 | Adhesive transfer system |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017537607A true JP2017537607A (ja) | 2017-12-21 |
| JP6483818B2 JP6483818B2 (ja) | 2019-03-13 |
Family
ID=51947024
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017518503A Expired - Fee Related JP6483818B2 (ja) | 2014-10-08 | 2015-09-29 | 接着剤転写システム |
Country Status (12)
| Country | Link |
|---|---|
| US (1) | US10412992B2 (ja) |
| EP (1) | EP3203865B1 (ja) |
| JP (1) | JP6483818B2 (ja) |
| KR (1) | KR101977345B1 (ja) |
| CN (1) | CN106793825B (ja) |
| BR (1) | BR112017007309A2 (ja) |
| GB (1) | GB2531035A (ja) |
| HU (1) | HUE046022T2 (ja) |
| MY (1) | MY182976A (ja) |
| PL (1) | PL3203865T3 (ja) |
| RU (1) | RU2665407C1 (ja) |
| WO (1) | WO2016055768A1 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2537349A (en) * | 2015-03-31 | 2016-10-19 | British American Tobacco Investments Ltd | Apparatus and method for applying adhesive to a wrapper for a smoking article |
| US20210053087A1 (en) * | 2018-02-08 | 2021-02-25 | Philip Morris Products S.A. | Adhesive application roller |
| WO2026028232A1 (en) | 2024-07-31 | 2026-02-05 | I.M.A. Industria Macchine Automatiche S.P.A. | Glue applicator unit and corresponding method for applying glue to smoking article elements |
| EP4741065A1 (en) * | 2024-11-06 | 2026-05-13 | Silgan Holdings Inc. | Machine and method for manufacturing closures, closure and pattern roller |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5611506B2 (ja) * | 1978-05-22 | 1981-03-14 | ||
| JPS5944032B2 (ja) * | 1977-04-26 | 1984-10-26 | リジエツト・グル−プ・インコ−ポレイテツド | フイルタ・プラグ及びその製造方法並びに装置 |
| EP0643928A1 (fr) * | 1993-12-16 | 1995-03-22 | Fabriques De Tabac Reunies S.A. | Dispositif d'encollage d'un ruban de papier |
| WO2000076771A1 (en) * | 1999-06-16 | 2000-12-21 | Hayneswood Engineering Sales Limited | A method of coating a substrate |
| JP2005514939A (ja) * | 2002-01-23 | 2005-05-26 | シュヴァイツア マードゥイット インターナショナルインコーポレイテッド | 発火傾向特性が低減された喫煙品 |
| JP2011130768A (ja) * | 2009-12-23 | 2011-07-07 | Hauni Maschinenbau Ag | 煙草加工産業の機械用の膠塗布ローラを製造する方法、膠塗布ローラ、ロッド状製品を製造する方法とロッド状製品 |
| US20130276966A1 (en) * | 2012-04-20 | 2013-10-24 | Shane Mikula | Glue application method for cold seal cohesive packaging |
| WO2013165567A1 (en) * | 2012-05-04 | 2013-11-07 | Unipixel Displays, Inc. | Manufacturing of high resolution conductive patterns using organometallic ink and banded anilox rolls |
| JP2014519821A (ja) * | 2011-05-16 | 2014-08-21 | アルトリア クライアント サービシーズ インコーポレイテッド | シガレット包装具の交互パターン、喫煙物品、及び方法 |
| JP2014526256A (ja) * | 2011-09-15 | 2014-10-06 | ブリティッシュ アメリカン タバコ (インヴェストメンツ) リミテッド | 喫煙品およびその製造 |
Family Cites Families (29)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB259684A (en) * | 1925-07-17 | 1926-10-18 | Walter Everett Molins | Improvements in and relating to printing machines |
| US2570041A (en) * | 1947-03-10 | 1951-10-02 | Hardin S Wedmore | Soldering iron stand |
| DE1296559B (de) * | 1965-12-30 | 1969-05-29 | Bat Cigarettenfab Gmbh | Beleimungseinrichtung |
| US4035220A (en) | 1973-10-09 | 1977-07-12 | Brown & Williamson Tobacco Corporation | Method for making porous filter tip |
| CH618589A5 (ja) | 1977-04-04 | 1980-08-15 | Burrus & Cie | |
| DE2845342A1 (de) | 1978-10-18 | 1980-04-30 | Hauni Werke Koerber & Co Kg | Verfahren zum beeinflussen der luftdurchlaessigkeit eines poroesen huellmaterials fuer stabfoermige rauchartikel sowie maschine zum herstellen derartiger rauchartikel |
| US4301583A (en) * | 1979-02-15 | 1981-11-24 | Consolidated Engravers Corporation | Fluid metering roller |
| US4295478A (en) | 1979-04-11 | 1981-10-20 | Rjr Archer, Inc. | Composite tipping structure for use on an air-ventilated cigarette and method of manufacturing same |
| US4252527A (en) | 1979-05-22 | 1981-02-24 | Liggett Group Inc. | Glue transfer apparatus for cigarette filters |
| US4249547A (en) | 1979-09-28 | 1981-02-10 | Hauni-Werke Korber & Co. Kg. | Method and apparatus for applying adhesive to running webs of wrapping material |
| US4361156A (en) | 1980-06-26 | 1982-11-30 | Liggett Group Inc. | Method and applicator for applying glue to a travelling stream of tipping paper |
| DE3105454C2 (de) | 1981-02-14 | 1985-06-05 | Fabriques de Tabac Réunies S.A., Neuchâtel | Stabförmiger, rauchbarer Artikel mit einem Filterstab am Mundende und Vorrichtung zur Herstellung eines solchen Artikels |
| GB2100572B (en) | 1981-06-02 | 1984-10-31 | British American Tobacco Co | Applications of permeability reducing materials to smoking article wrapping materials |
| DE3909990A1 (de) * | 1989-03-25 | 1990-09-27 | Bat Cigarettenfab Gmbh | Einrichtung zur erfassung ausreichender beleimung eines zu verklebenden papierstreifens |
| JPH09299849A (ja) * | 1996-05-17 | 1997-11-25 | Kao Corp | ホットメルト接着剤塗工装置 |
| DE19733446B4 (de) * | 1997-08-02 | 2005-10-27 | Hauni Maschinenbau Ag | Vorrichtung zum Auftragen einer Masse auf eine Bahn |
| AU1079200A (en) | 1998-11-09 | 2000-05-29 | Japan Tobacco Inc. | Filter cigarette |
| DE10150272A1 (de) | 2001-10-12 | 2003-04-17 | Hauni Maschinenbau Ag | Verfahren und Vorrichtung zur Überwachung von Leimbildern |
| US6810227B2 (en) * | 2001-11-27 | 2004-10-26 | Bridgestone Corporation | Foamed elastic member for use in image forming apparatus |
| US6846172B2 (en) * | 2002-06-07 | 2005-01-25 | The Procter & Gamble Company | Embossing apparatus |
| CN2613155Y (zh) | 2003-03-10 | 2004-04-28 | 红河卷烟厂 | 一种卷烟防伪涂胶辊 |
| CN2607796Y (zh) | 2003-03-10 | 2004-03-31 | 红河卷烟厂 | 一种卷烟卷制局部涂胶辊 |
| US7625605B2 (en) * | 2004-12-30 | 2009-12-01 | 3M Innovative Properties Company | Method for coating a surface with a pattern of coating fluid |
| US7481757B2 (en) | 2006-12-28 | 2009-01-27 | Philip Morris Usa Inc. | Tube rolling device |
| KR101597703B1 (ko) * | 2007-08-20 | 2016-02-26 | 알.알.도넬리앤드선즈컴퍼니 | 기판에 대한 물질의 도포를 제어하는 장치 및 방법 |
| EP2275260B2 (en) * | 2007-12-21 | 2026-03-18 | Apex Europe B.V. | A method for printing a substrate using an anilox roll, an anilox roll for a printing method and a printing apparatus |
| ITBO20110419A1 (it) | 2011-07-14 | 2013-01-15 | Gd Spa | Dispositivo e metodo di rullatura di sigarette con filtro. |
| US20130167849A1 (en) | 2011-12-28 | 2013-07-04 | Balager Ademe | Method of tipping for smoking article |
| CN203314091U (zh) | 2013-05-15 | 2013-12-04 | 湖北中烟工业有限责任公司 | 具有网状结构的接装纸涂胶辊 |
-
2014
- 2014-10-08 GB GB1417773.7A patent/GB2531035A/en not_active Withdrawn
-
2015
- 2015-09-29 KR KR1020177009522A patent/KR101977345B1/ko not_active Expired - Fee Related
- 2015-09-29 PL PL15784426T patent/PL3203865T3/pl unknown
- 2015-09-29 EP EP15784426.7A patent/EP3203865B1/en active Active
- 2015-09-29 JP JP2017518503A patent/JP6483818B2/ja not_active Expired - Fee Related
- 2015-09-29 MY MYPI2017701193A patent/MY182976A/en unknown
- 2015-09-29 RU RU2017115825A patent/RU2665407C1/ru not_active IP Right Cessation
- 2015-09-29 CN CN201580054711.XA patent/CN106793825B/zh not_active Expired - Fee Related
- 2015-09-29 US US15/517,799 patent/US10412992B2/en active Active
- 2015-09-29 WO PCT/GB2015/052821 patent/WO2016055768A1/en not_active Ceased
- 2015-09-29 HU HUE15784426A patent/HUE046022T2/hu unknown
- 2015-09-29 BR BR112017007309A patent/BR112017007309A2/pt not_active IP Right Cessation
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5944032B2 (ja) * | 1977-04-26 | 1984-10-26 | リジエツト・グル−プ・インコ−ポレイテツド | フイルタ・プラグ及びその製造方法並びに装置 |
| JPS5611506B2 (ja) * | 1978-05-22 | 1981-03-14 | ||
| EP0643928A1 (fr) * | 1993-12-16 | 1995-03-22 | Fabriques De Tabac Reunies S.A. | Dispositif d'encollage d'un ruban de papier |
| WO2000076771A1 (en) * | 1999-06-16 | 2000-12-21 | Hayneswood Engineering Sales Limited | A method of coating a substrate |
| JP2005514939A (ja) * | 2002-01-23 | 2005-05-26 | シュヴァイツア マードゥイット インターナショナルインコーポレイテッド | 発火傾向特性が低減された喫煙品 |
| JP2011130768A (ja) * | 2009-12-23 | 2011-07-07 | Hauni Maschinenbau Ag | 煙草加工産業の機械用の膠塗布ローラを製造する方法、膠塗布ローラ、ロッド状製品を製造する方法とロッド状製品 |
| JP2014519821A (ja) * | 2011-05-16 | 2014-08-21 | アルトリア クライアント サービシーズ インコーポレイテッド | シガレット包装具の交互パターン、喫煙物品、及び方法 |
| JP2014526256A (ja) * | 2011-09-15 | 2014-10-06 | ブリティッシュ アメリカン タバコ (インヴェストメンツ) リミテッド | 喫煙品およびその製造 |
| US20130276966A1 (en) * | 2012-04-20 | 2013-10-24 | Shane Mikula | Glue application method for cold seal cohesive packaging |
| WO2013165567A1 (en) * | 2012-05-04 | 2013-11-07 | Unipixel Displays, Inc. | Manufacturing of high resolution conductive patterns using organometallic ink and banded anilox rolls |
Also Published As
| Publication number | Publication date |
|---|---|
| MY182976A (en) | 2021-02-05 |
| EP3203865B1 (en) | 2019-06-12 |
| GB201417773D0 (en) | 2014-11-19 |
| KR20170051510A (ko) | 2017-05-11 |
| KR101977345B1 (ko) | 2019-05-10 |
| BR112017007309A2 (pt) | 2018-03-27 |
| CN106793825A (zh) | 2017-05-31 |
| GB2531035A (en) | 2016-04-13 |
| CN106793825B (zh) | 2020-01-21 |
| EP3203865A1 (en) | 2017-08-16 |
| HUE046022T2 (hu) | 2020-02-28 |
| US20170238602A1 (en) | 2017-08-24 |
| RU2665407C1 (ru) | 2018-08-29 |
| US10412992B2 (en) | 2019-09-17 |
| WO2016055768A1 (en) | 2016-04-14 |
| PL3203865T3 (pl) | 2020-02-28 |
| JP6483818B2 (ja) | 2019-03-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101970323B (zh) | 贴片施加设备和方法 | |
| JP6483818B2 (ja) | 接着剤転写システム | |
| JP2011512853A5 (ja) | ||
| JP6509259B2 (ja) | 喫煙品の製造に使用するチッピング紙供給装置 | |
| RU2016105132A (ru) | Способ изготовления сегмента для направления потока для курительного изделия | |
| JP2012518393A5 (ja) | ||
| CN115515439A (zh) | 用于生产条束的装置和方法以及烟草加工业的棒形物品 | |
| US12075815B2 (en) | Machine and method for making a sub-unit of a smoking article | |
| JP2018503362A (ja) | 実質的に平面の連続材料の包装されたエンドレスロッドを製造するための装置および方法 | |
| KR200474002Y1 (ko) | 팁페이퍼 및 그의 제조 장치 | |
| JP6434961B2 (ja) | 喫煙者商品を生産するための装置 | |
| KR20180135946A (ko) | 담배 산업 제품 제조 장치를 위한 롤링 드럼 및 담배 산업 제품들을 조립하는 방법 | |
| ES2877758T3 (es) | Artículo para fumar y método de fabricación del mismo | |
| EP2999362B1 (en) | Apparatus for making smokers' articles | |
| JP2008132395A (ja) | ウエブの糊塗布装置 | |
| CN104872818B (zh) | 用于制造烟草加工行业的条的方法和装置 | |
| HK1239468A1 (en) | Adhesive transfer system | |
| HK1239468B (en) | Adhesive transfer system | |
| WO2016151688A1 (ja) | 平巻紙管のためのペーパウエブの製造装置及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170424 |
|
| A529 | Written submission of copy of amendment under article 34 pct |
Free format text: JAPANESE INTERMEDIATE CODE: A529 Effective date: 20170424 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170424 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180626 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20190205 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20190214 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6483818 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |