JP2018024108A - ビードの製造装置 - Google Patents
ビードの製造装置 Download PDFInfo
- Publication number
- JP2018024108A JP2018024108A JP2016155275A JP2016155275A JP2018024108A JP 2018024108 A JP2018024108 A JP 2018024108A JP 2016155275 A JP2016155275 A JP 2016155275A JP 2016155275 A JP2016155275 A JP 2016155275A JP 2018024108 A JP2018024108 A JP 2018024108A
- Authority
- JP
- Japan
- Prior art keywords
- bead
- roller
- diameter portion
- apex rubber
- bead core
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Landscapes
- Tyre Moulding (AREA)
Abstract
【課題】ビードコアとエイペックスゴムとをより強固に圧着させることができ、かつ、製造後のビードにはみ出しゴムが形成されないようなビードの製造装置を提供する。【解決手段】ビードコアとエイペックスゴムとを圧着させるビードの製造装置であって、2枚の円盤状のローラーがV字状に配置されて、エイペックスゴムを両側から挟んでビードコアに押し付けることによりビードコアとエイペックスゴムとを圧着させるV字ローラーと、V字ローラーの下流側に配置され、圧着されたエイペックスゴムとビードコアを両側から押圧する一対のローラーとを有しており、一対のローラーの内、片方のローラーが円柱状のローラーであり、他方のローラーが円柱状の小径部と、小径部と反対側の端部に形成された円柱状の大径部と、小径部と大径部との間に形成されて大径部から小径部に向けてテーパー状に縮径された中間部とから構成されているビードの製造装置。【選択図】図2
Description
本発明は、ビードコアの外周面にエイペックスゴムを圧着させてビードを製造するビードの製造装置に関する。
空気入りタイヤのビードは、スチールワイヤからなる環状のビードコアに、断面三角形のゴムシートであるエイペックスゴムを圧着させることにより製造される(例えば特許文献1、2参照)。
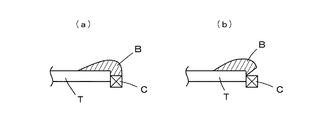
製造されたビードは、次工程であるタイヤの成形工程において、図3(a)に示すように、他のタイヤ用ゴム部材Tが貼り付けられた成形ドラムの端部にセットされ、エイペックスゴムBを折り曲げられることにより他のタイヤ用ゴム部材Tに圧着される。図3はこのタイヤの成形工程を説明する断面図である。しかし、前工程におけるエイペックスゴムBとビードコアCとの圧着が弱い場合には、図3(b)のように、折り曲げたエイペックスゴムBがビードコアCから剥がれてしまうことがあった。
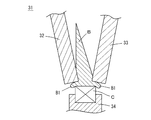
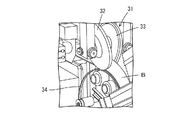
このような成形工程におけるエイペックスゴムBのビードコアCからの剥がれを防止するため、ビードの製造工程においては、従来より、図4および図5に示すようなビードの製造装置が用いられている。このビードの製造装置では、供給されてきた断面三角形のエイペックスゴムBの底面を、円盤状の支持部材34の外周に嵌め込まれたビードコアCと向かい合うように配置した後、エイペックスゴムBの根元部分をV字ローラー31で挟んでビードコアCに押し付けることにより、ビードコアCとエイペックスゴムBとを圧着している。
しかしながら、上記したビードの製造装置を用いても、適切にビードを製造することは容易でなく、ビードの製造工程以降の工程で種々の問題が生じることがあった。
具体的には、上記したV字ローラーを有するビードの製造装置を用いても、ビードコアとエイペックスゴムとを十分に圧着できていたと言うことができず、タイヤ成形工程におけるエイペックスゴムの剥がれを確実に防止することが難しい。
また、図4に示すように、V字ローラー31がエイペックスゴムBを挟む角度がずれたり、根元部分が厚いエイペックスゴムBを用いたりすると、エイペックスゴムBの根本部分のゴムがビードコアCの側面に流れて、はみ出しゴムB1が形成されることがあった。
このようなはみ出しゴムB1が形成されたビードを用いると、成形後の生タイヤを加硫する加硫工程において、ビードコアの側面付近でのゴムの流れに乱れが生じ、加硫金型と生タイヤとの間のエア残りによって加硫後のタイヤのビード部近傍にキズが生じる恐れがある。
そこで、本発明は、ビードコアとエイペックスゴムとをより強固に圧着させることができ、かつ、製造後のビードにはみ出しゴムが形成されないようなビードの製造装置を提供することを課題とする。
請求項1に記載の発明は、
ビードコアとエイペックスゴムとを圧着させて空気入りタイヤのビードを製造するビードの製造装置であって、
2枚の円盤状のローラーがV字状に配置されて、搬送されてきた前記エイペックスゴムを両側から挟んで前記ビードコアに押し付けることにより前記ビードコアとエイペックスゴムとを圧着させるV字ローラーと、
前記V字ローラーの下流側に配置され、圧着された前記エイペックスゴムと前記ビードコアを両側から押圧する一対のローラーとを有しており、
前記一対のローラーの内、片方のローラーが円柱状のローラーであり、
他方のローラーが、円柱状の小径部と、前記小径部と反対側の端部に形成された円柱状の大径部と、前記小径部と前記大径部との間に形成されて前記大径部から前記小径部に向けてテーパー状に縮径された中間部とから構成されていることを特徴とするビードの製造装置である。
請求項2に記載の発明は、
前記小径部の幅が、7.5〜10mmであることを特徴とする請求項1に記載のビードの製造装置である。
前記小径部の幅が、7.5〜10mmであることを特徴とする請求項1に記載のビードの製造装置である。
請求項3に記載の発明は、
前記中間部のテーパー角度が、前記他方のローラーの回転軸に対して3〜5°であることを特徴とする請求項1または請求項2に記載のビードの製造装置である。
前記中間部のテーパー角度が、前記他方のローラーの回転軸に対して3〜5°であることを特徴とする請求項1または請求項2に記載のビードの製造装置である。
請求項4に記載の発明は、
タイヤサイズ21インチ以下の空気入りタイヤのビードの製造に使用されることを特徴とする請求項1ないし請求項3のいずれか1項に記載のビードの製造装置である。
タイヤサイズ21インチ以下の空気入りタイヤのビードの製造に使用されることを特徴とする請求項1ないし請求項3のいずれか1項に記載のビードの製造装置である。
請求項5に記載の発明は、
前記空気入りタイヤが、乗用車用タイヤまたはライトトラック用タイヤであることを特徴とする請求項4に記載のビードの製造装置である。
前記空気入りタイヤが、乗用車用タイヤまたはライトトラック用タイヤであることを特徴とする請求項4に記載のビードの製造装置である。
本発明によれば、ビードコアとエイペックスゴムとをより強固に圧着させることができ、かつ、製造後のビードにはみ出しゴムが形成されないようなビードの製造装置を提供することができる。
以下、本発明を実施の形態に基づき図面を用いて説明する。図1は本実施の形態に係るビードの製造装置の全体構成を模式的に示す側面図である。
本実施の形態に係るビードの製造装置は、図1に示すように、V字ローラー31と、V字ローラー31の下流側に配置され、圧着されたエイペックスゴムとビードコアを両側から押圧する一対のローラー12、13を有している。
V字ローラー31は、従来と同様の構成を有しており、図4に示すように、2枚の円盤状ローラー32、33がV字状に配置されており、搬送されてきたエイペックスゴムBを両側から挟んでビードコアCに押し付ける。これによりエイペックスゴムBをビードコアCに圧着することができる。
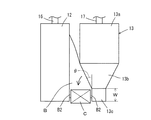
そして、V字ローラー31の下流側には、図2に示すような形状の一対のローラー12、13が配置されている。図2は本実施の形態に係るビードの製造装置に用いられるローラーを模式的に示す正面図である。
この一対のローラー12、13は、上流側のV字ローラーで圧着されたエイペックスゴムBとビードコアCを挟み込んで押圧することにより、V字ローラーによってビードコアC側面に形成されたはみ出しゴムを押し潰して平坦にすると共に、エイペックスゴムBとビードコアCとをより強固に圧着させることができる。
以下、この一対のローラー12、13の構造を具体的に説明した後、このローラー12、13によるエイペックスゴムBとビードコアCの押圧について説明する。
(1)ローラーの構造
一対のローラー12、13の内、片方のローラー12は、回転軸16を有する円柱状のローラーであり、断面三角形のエイペックスゴムBの一方の斜辺とビードコアCの一側面とに接するように配置されている。
一対のローラー12、13の内、片方のローラー12は、回転軸16を有する円柱状のローラーであり、断面三角形のエイペックスゴムBの一方の斜辺とビードコアCの一側面とに接するように配置されている。
他方のローラー13は、円柱状の小径部13cと、小径部13cと反対側の端部に形成された円柱状の大径部13aと、小径部13cと大径部13aとの間に形成されて大径部13aから小径部13cに向けてテーパー状に縮径された中間部13bとから構成されている。なお、図2中の17はローラー13の回転軸であり、この回転軸17は大径部13aと中間部13bと小径部13cを貫通するように設けられている。
そして、このローラー13は、小径部13cがビードコアCの他方の側面と接すると共に、テーパー状の中間部13bがエイペックスゴムBの他方の傾辺と接するように配置されている。
(2)一対のローラーによるビードコアとエイペックスゴムの押圧
上記した構造の一対のローラー12、13は、上流側のV字ローラーで圧着された後のエイペックスゴムBとビードコアCとを挟んで押圧する。このとき、ビードコアCの側面が円柱状のローラー12とローラー13の小径部13cとの間に挟み込まれるため、上流側のV字ローラーで形成されたはみ出しゴムB1(図4参照)が押し潰されてビードコアCの両側面に被覆ゴムB2が形成される。
上記した構造の一対のローラー12、13は、上流側のV字ローラーで圧着された後のエイペックスゴムBとビードコアCとを挟んで押圧する。このとき、ビードコアCの側面が円柱状のローラー12とローラー13の小径部13cとの間に挟み込まれるため、上流側のV字ローラーで形成されたはみ出しゴムB1(図4参照)が押し潰されてビードコアCの両側面に被覆ゴムB2が形成される。
この被覆ゴムB2は平坦に形成されるため、ビードコアCの側面に形成されていても、従来のはみ出しゴムのように加硫後のタイヤにキズを生じさせることがない。そして、この被覆ゴムB2は、エイペックスBと連続した形でビードコアCの両側面を覆うように形成されるため、タイヤの成形工程においてエイペックスゴムを折り曲げた際にエイペックスゴムが剥がれることを防止することができる。
また、この一対のローラー12、13は、エイペックスゴムBとビードコアCを挟んで押圧するに際して、ビードコアC側面のはみ出しゴムを押し潰すだけではなく、V字ローラーによって圧着されたエイペックスゴムBをビードコアCに押し付けてさらに圧着させることができる。
具体的には、図2の矢印に示すように、ローラー12、13がエイペックスゴムBとビードコアCを押圧する際に、ローラー13のテーパー状の中間部13bがエイペックスゴムBをビードコアCに向けて押し込む。これにより、上流側のV字ローラーで既に圧着されたエイペックスゴムBとビードコアCとをさらに圧着させることができるため、エイペックスゴムBとビードコアCとをさらに強固に圧着させることができる。
以上のように、本実施の形態によれば、V字ローラーの下流側に、図2に示す形状の一対のローラーを配置することにより、ビードコアとエイペックスゴムとをより強固に圧着させることができ、かつ、はみ出しゴムが形成されていないビードを製造することができる。この結果、タイヤ成形工程におけるエイペックスゴムの剥がれを十分に防止すると共に、加硫工程におけるビード部近傍のキズの発生を防止することができる。
なお、ローラー13の中間部13bのテーパー角度θは3〜5°であることが好ましい。このテーパー角度θが3°よりも小さいと、中間部13bがエイペックスゴムBをビードコアCに向けて押し込む量が少なくなるため、ビードコアCとエイペックスゴムBとを圧着させる際の力が弱まる。一方、傾斜角度θが5°よりも大きいと、テーパー状の中間部13bによる押し込み量が多くなりすぎてエイペックスゴムBの形状が変化してしまい、加硫後のタイヤに新たなキズを生じさせる恐れがある。
また、ローラー13の小径部13cの幅Wは、7.5〜10mmであることが好ましい。小径部13cの幅Wが7.5mmよりも小さいと、ビードコアC側面のはみ出しゴムを十分に押し潰すことができなくなる恐れがある。また、10mmよりも大きいと、テーパー状の中間部13bをエイペックスゴムBに接触させにくくなり、エイペックスゴムBをビードコアCに向けて押し込んで圧着させることが困難になる。
以下、実施例に基づいて本発明を具体的に説明する。
1.実施例および比較例
(1)比較例
図4に示すようなV字ローラー31を用いてビードコアCにエイペックスゴムBを圧着する従来のビードの製造装置を用いて240個のビードを製造した。なお、条件は以下の通りである。
(1)比較例
図4に示すようなV字ローラー31を用いてビードコアCにエイペックスゴムBを圧着する従来のビードの製造装置を用いて240個のビードを製造した。なお、条件は以下の通りである。
ビードコアの構成 :ビード単線を5列で3段巻回した後、4列で1段巻回
ビード単線の径 :1.2mm
エイペックスゴムの高さ :50mm
ビード単線の径 :1.2mm
エイペックスゴムの高さ :50mm
(2)実施例1〜実施例8
上記した実施の形態のように、V字ローラーの下流側に、図2で示す形状のローラー12、13が配置されたビードの製造装置を用いたことを除いて、比較例と同じ条件でビードを製造した。
上記した実施の形態のように、V字ローラーの下流側に、図2で示す形状のローラー12、13が配置されたビードの製造装置を用いたことを除いて、比較例と同じ条件でビードを製造した。
なお、実施例1〜実施例8では、表1に示すように、ローラー13の小径部13cの幅Wと、テーパー状の中間部13bのテーパー角度θをそれぞれ変化させている。
2.評価
(1)タイヤ成形工程における評価
製造後のビードを用いて生タイヤの成形を行い、図3(b)に示すようなエイペックスゴムBの剥がれが生じた回数を測定し、測定結果に基づいて剥がれ発生率を算出した。
(1)タイヤ成形工程における評価
製造後のビードを用いて生タイヤの成形を行い、図3(b)に示すようなエイペックスゴムBの剥がれが生じた回数を測定し、測定結果に基づいて剥がれ発生率を算出した。
(2)加硫工程における評価
製造後のビードを用いて成形された生タイヤを加硫成形して、加硫後のタイヤを目視で確認してビード部近傍にキズが発生しているタイヤの個数を測定した。そして、キズが発生していたタイヤについては、キズの状態からエイペックスゴムの形状異常によるキズか、はみだしゴムによるキズかを判断し、各々のキズの発生率を算出した。
製造後のビードを用いて成形された生タイヤを加硫成形して、加硫後のタイヤを目視で確認してビード部近傍にキズが発生しているタイヤの個数を測定した。そして、キズが発生していたタイヤについては、キズの状態からエイペックスゴムの形状異常によるキズか、はみだしゴムによるキズかを判断し、各々のキズの発生率を算出した。
3.評価結果
比較例および実施例1〜実施例8について、上記した各評価の結果を表1に示す。
比較例および実施例1〜実施例8について、上記した各評価の結果を表1に示す。
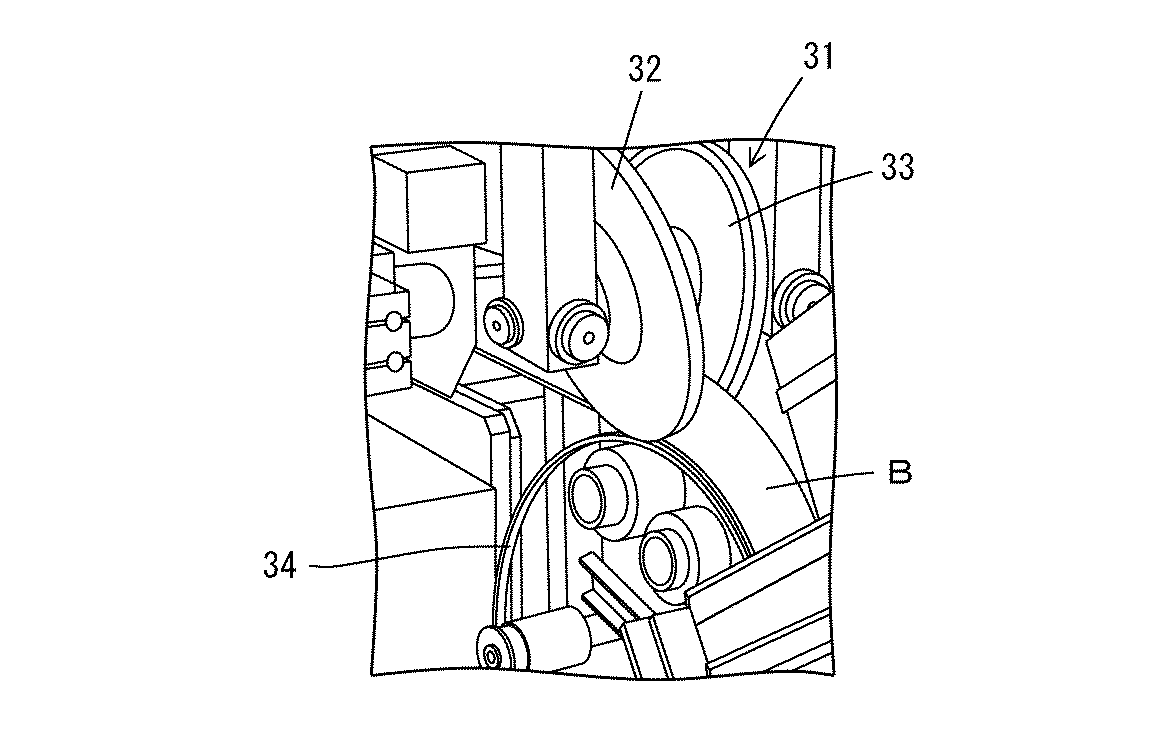
表1より、V字ローラーのみでエイペックスゴムとビードコアを圧着した比較例では、エイペックスゴムとビードコアとの圧着が弱く、タイヤ成形中のエイペックスゴムの剥がれの発生率が1.50%となった。さらに、比較例では、圧着後のビードコアの側面にはみ出しゴムが形成されたものがあり、このはみ出しゴムによるキズの発生率が5.00%となった。
一方、実施例1〜実施例8では、エイペックスゴムの剥がれの発生率と、はみ出しゴムの発生率の両方が比較例よりも少なくなっていた。このことから、V字ローラーの下流側に、図2に示すような形状のローラーを設けることにより、はみ出しゴムが形成されず、ビードコアとエイペックスゴムとが強固に圧着されたビードを製造できることが確認できた。
そして、テーパー角度を同じ値にし、小径部の幅をそれぞれ異ならせた実施例1〜実施例4の結果を比較した結果、小径部の幅は7.5〜10mmの範囲内に設定することが好ましいことが確認できた。
また、小径部の幅を同じ値にし、テーパー角度をそれぞれ異ならせた実施例5〜実施例8の結果を比較した結果、テーパー角度は3〜5°の範囲内に設定することが好ましいことが確認できた。
さらに、これらの中でも、小径部の幅を10mm、テーパー角度を3.5°に設定した実施例1では、エイペックスゴムの剥がれ、エイペックスゴム形状異常によるキズ、はみ出しゴムによるキズのいずれも発生しておらず、最も好ましい態様であることが確認できた。
以上、本発明を実施の形態に基づき説明したが、本発明は上記の実施の形態に限定されるものではない。本発明と同一および均等の範囲内において、上記の実施の形態に対して種々の変更を加えることが可能である。
12、13 ローラー
13a 大径部
13b 中間部
13c 小径部
16、17 回転軸
31 V字ローラー
32、33 円盤状ローラー
34 支持部材
B エイペックスゴム
B1 はみ出しゴム
B2 被覆ゴム
C ビードコア
T タイヤ用ゴム部材
W 小径部の幅
θ テーパー角度
13a 大径部
13b 中間部
13c 小径部
16、17 回転軸
31 V字ローラー
32、33 円盤状ローラー
34 支持部材
B エイペックスゴム
B1 はみ出しゴム
B2 被覆ゴム
C ビードコア
T タイヤ用ゴム部材
W 小径部の幅
θ テーパー角度
Claims (5)
- ビードコアとエイペックスゴムとを圧着させて空気入りタイヤのビードを製造するビードの製造装置であって、
2枚の円盤状のローラーがV字状に配置されて、搬送されてきた前記エイペックスゴムを両側から挟んで前記ビードコアに押し付けることにより前記ビードコアとエイペックスゴムとを圧着させるV字ローラーと、
前記V字ローラーの下流側に配置され、圧着された前記エイペックスゴムと前記ビードコアを両側から押圧する一対のローラーとを有しており、
前記一対のローラーの内、片方のローラーが円柱状のローラーであり、
他方のローラーが、円柱状の小径部と、前記小径部と反対側の端部に形成された円柱状の大径部と、前記小径部と前記大径部との間に形成されて前記大径部から前記小径部に向けてテーパー状に縮径された中間部とから構成されていることを特徴とするビードの製造装置。 - 前記小径部の幅が、7.5〜10mmであることを特徴とする請求項1に記載のビードの製造装置。
- 前記中間部のテーパー角度が、前記他方のローラーの回転軸に対して3〜5°であることを特徴とする請求項1または請求項2に記載のビードの製造装置。
- タイヤサイズ21インチ以下の空気入りタイヤのビードの製造に使用されることを特徴とする請求項1ないし請求項3のいずれか1項に記載のビードの製造装置。
- 前記空気入りタイヤが、乗用車用タイヤまたはライトトラック用タイヤであることを特徴とする請求項4に記載のビードの製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016155275A JP2018024108A (ja) | 2016-08-08 | 2016-08-08 | ビードの製造装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016155275A JP2018024108A (ja) | 2016-08-08 | 2016-08-08 | ビードの製造装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2018024108A true JP2018024108A (ja) | 2018-02-15 |
Family
ID=61195355
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016155275A Pending JP2018024108A (ja) | 2016-08-08 | 2016-08-08 | ビードの製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2018024108A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021126844A (ja) * | 2020-02-14 | 2021-09-02 | 住友ゴム工業株式会社 | エイペックスの貼付装置及び貼付方法 |
| JP2021126843A (ja) * | 2020-02-14 | 2021-09-02 | 住友ゴム工業株式会社 | エイペックスの貼付装置及び貼付方法 |
| KR102352788B1 (ko) * | 2020-10-22 | 2022-01-18 | 금호타이어 주식회사 | 타이어 에이펙스 수리장치 |
-
2016
- 2016-08-08 JP JP2016155275A patent/JP2018024108A/ja active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021126844A (ja) * | 2020-02-14 | 2021-09-02 | 住友ゴム工業株式会社 | エイペックスの貼付装置及び貼付方法 |
| JP2021126843A (ja) * | 2020-02-14 | 2021-09-02 | 住友ゴム工業株式会社 | エイペックスの貼付装置及び貼付方法 |
| KR102352788B1 (ko) * | 2020-10-22 | 2022-01-18 | 금호타이어 주식회사 | 타이어 에이펙스 수리장치 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8876507B2 (en) | Tire mold | |
| WO2007145284A1 (ja) | ビードコアを伴うビードフィラ素材の製造方法 | |
| CN105711073B (zh) | 片状部件的沟槽形成装置及沟槽形成方法 | |
| JP2014061602A (ja) | トレッド部材、トレッド部材用押出金型およびタイヤの製造方法 | |
| JP6296906B2 (ja) | 生タイヤ成形方法およびバンドドラム | |
| EP3106321A1 (en) | Pneumatic tire | |
| JP2016101677A (ja) | シート状部材貼り付け用押さえ装置および該押さえ装置を備えたタイヤ製造装置 | |
| JP2013193367A (ja) | 円筒状部材の成形方法、カーカスプライ素材、および空気入りタイヤ | |
| JP2007076221A (ja) | ステッチング装置及びタイヤ成型装置 | |
| JP6555998B2 (ja) | 空気入りタイヤ | |
| EP2633984B1 (en) | Molding device and molding method for tire component | |
| JP2017039287A (ja) | サイドウォール押さえローラーおよびサイドウォールゴムの貼り付け方法 | |
| EP3090885A1 (en) | Pneumatic tire | |
| US6089294A (en) | Rubber element for tire and method of manufacturing the same | |
| JP7176319B2 (ja) | ゴム部材の製造方法および製造装置 | |
| JP2017077656A (ja) | 空気入りタイヤ成形用押えローラー機構および空気入りタイヤの製造方法 | |
| JP2012131109A (ja) | 空気入りタイヤの製造方法及びビードエーペックスゴム | |
| JP5973695B2 (ja) | 空気入りタイヤの製造方法 | |
| JP2014117917A (ja) | 押圧装置および空気入りタイヤの製造方法 | |
| JP6627360B2 (ja) | 未加硫ゴムシートの圧着装置 | |
| JP6825899B2 (ja) | 空気入りタイヤの製造方法 | |
| KR100522091B1 (ko) | 비드 에이펙스 포밍 롤 | |
| JP5989380B2 (ja) | 空気入りタイヤの製造方法及びビード製造装置 | |
| JP2013018138A (ja) | 空気入りタイヤの製造方法 | |
| JP2019098967A (ja) | 空気入りタイヤ及びその製造方法 |