JP2018176231A - 溶接継手及び溶接継手の製造方法 - Google Patents
溶接継手及び溶接継手の製造方法 Download PDFInfo
- Publication number
- JP2018176231A JP2018176231A JP2017080869A JP2017080869A JP2018176231A JP 2018176231 A JP2018176231 A JP 2018176231A JP 2017080869 A JP2017080869 A JP 2017080869A JP 2017080869 A JP2017080869 A JP 2017080869A JP 2018176231 A JP2018176231 A JP 2018176231A
- Authority
- JP
- Japan
- Prior art keywords
- base material
- weld
- welded joint
- groove
- joint
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images







Landscapes
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
Abstract
Description
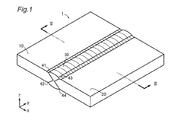
図1は、本発明の第1の実施形態による溶接継手1の構成を示す斜視図である。溶接継手1は、母材10及び20と、これらを接続する溶接金属30とを備えている。
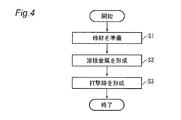
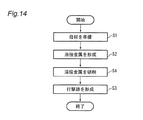
図4は、溶接継手1の製造方法の一例を示すフロー図である。この製造方法は、母材10及び20を準備する工程(ステップS1)と、溶接金属30を形成する工程(ステップS2)と、打撃跡41〜44を形成する工程(ステップS3)とを備えている。
以下、図5及び図6を参照して、溶接継手1の効果を説明する。
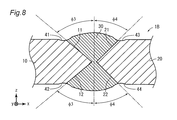
図7は、溶接継手1の変形例の一つである溶接継手1Aの構成を示す断面図である。溶接継手1Aでは、母材10及び20の開先が、表側の面と裏側の面とで非対称に形成されている。具体的には、母材10及び20の表側の面に形成された開先面11及び21が厚さ方向となす角度はφ1であり、裏側の面に形成された開先面12及び22が厚さ方向となす角度はφ2である。開先面11及び21が厚さ方向となす角度φ1は、開先面12及び22が厚さ方向となす角度φ2よりも小さい。
図12は、本発明の第2の実施形態による溶接継手2の構成を示す断面図である。溶接継手2では、母材10及び20は、多段階に形成された開先面を有している。具体的には、母材10は、開先面11及び12に加えて、開先面11に隣接する開先面13、及び開先面12に隣接する開先面14をさらに含んでいる。同様に、母材20は、開先面21及び22に加えて、開先面21に隣接する開先面23、及び開先面22に隣接する開先面24をさらに含んでいる。開先面11、12、21、及び22が厚さ方向となす角度はφ5であり、開先面13、14、23、及び24が厚さ方向となす角度はφ6である。
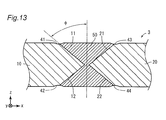
図13は、本発明の第3の実施形態による溶接継手3の構成を示す断面図である。溶接継手3は、溶接継手1(図2)の溶接金属30に代えて、溶接金属50を備えている。溶接金属50は、表面が母材10及び20の表裏の面と同一面上に形成されている。

10,20 母材
11,12,13,14,21,22,23,24 開先面
30,50 溶接金属
41,42,43,44 打撃跡
Claims (10)
- 複数の開先面を有する第1の母材と、
複数の開先面を有する第2の母材と、
前記第1の母材及び前記第2の母材の前記複数の開先面を覆って形成された、前記第1の母材及び前記第2の母材の硬さよりも小さい硬さを有する溶接金属とを備え、
前記第1の母材及び前記第2の母材の各々は、当該母材の表裏の面の一方に隣接する第1の開先面、及び当該母材の表裏の面の他方に隣接する第2の開先面を含み、前記第1の開先面及び前記第2の開先面は、当該母材の厚さ方向となす角度が45°以上である、溶接継手。 - 請求項1に記載の溶接継手であって、
前記第1の母材と前記溶接金属との境界線上、及び前記第2の母材と前記溶接金属との境界線上に打撃跡を有し、
前記打撃跡の各々は、曲率半径が10mm以下である、溶接継手。 - 請求項1又は2に記載の溶接継手であって、
前記溶接金属は、表面が前記第1の母材及び前記第2の母材の表裏の面と同一面上に形成されている、溶接継手。 - 請求項1〜3のいずれか一項に記載の溶接継手であって、
前記第1の母材及び前記第2の母材の少なくとも一方は、前記第1の開先面又は前記第2の開先面に隣接した第3の開先面をさらに含む、溶接継手。 - 請求項1〜3のいずれか一項に記載の溶接継手であって、
前記第1の母材及び前記第2の母材の各々は、前記第1の開先面と前記第2の開先面とが隣接している、溶接継手。 - 各々が複数の開先面を有する第1の母材及び第2の母材を準備する工程と、
前記第1の母材及び前記第2の母材の前記複数の開先面を覆って、前記第1の母材及び前記第2の母材の硬さよりも小さい硬さを有する溶接金属を形成する工程とを備え、
前記第1の母材及び前記第2の母材の各々は、当該母材の表裏の面の一方に隣接する第1の開先面、及び当該母材の表裏の面の他方に隣接する第2の開先面を含み、前記第1の開先面及び前記第2の開先面は、当該母材の厚さ方向となす角度が45°以上である、溶接継手の製造方法。 - 請求項6に記載の溶接継手の製造方法であって、
前記第1の母材と前記溶接金属との境界線上、及び前記第2の母材と前記溶接金属との境界線上に打撃跡を形成する工程をさらに備え、
前記打撃跡を形成する工程は、曲率半径が10mm以下の振動端子を使用してピーニングする、溶接継手の製造方法。 - 請求項6又は7に記載の溶接継手の製造方法であって、
前記溶接金属を研削して、表面が前記第1の母材及び前記第2の母材の表裏の面と同一面上なるようにする工程をさらに備える、溶接継手の製造方法。 - 請求項6〜8のいずれか一項に記載の溶接継手の製造方法であって、
前記第1の母材及び前記第2の母材の少なくとも一方は、前記第1の開先面又は前記第2の開先面に隣接した第3の開先面をさらに含む、溶接継手の製造方法。 - 請求項6〜8のいずれか一項に記載の溶接継手の製造方法であって、
前記第1の母材及び前記第2の母材の各々は、前記第1の開先面と前記第2の開先面とが隣接している、溶接継手の製造法方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017080869A JP6819432B2 (ja) | 2017-04-14 | 2017-04-14 | 溶接継手及び溶接継手の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017080869A JP6819432B2 (ja) | 2017-04-14 | 2017-04-14 | 溶接継手及び溶接継手の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2018176231A true JP2018176231A (ja) | 2018-11-15 |
| JP6819432B2 JP6819432B2 (ja) | 2021-01-27 |
Family
ID=64280526
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017080869A Active JP6819432B2 (ja) | 2017-04-14 | 2017-04-14 | 溶接継手及び溶接継手の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6819432B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115625343A (zh) * | 2022-09-30 | 2023-01-20 | 成都飞机工业(集团)有限责任公司 | 一种连接区域成形方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS495100B1 (ja) * | 1969-12-09 | 1974-02-05 | ||
| JPS569093A (en) * | 1979-07-02 | 1981-01-29 | Hitachi Ltd | Soft welded joint and its welding method |
| JPS5717386A (en) * | 1980-07-07 | 1982-01-29 | Hitachi Ltd | Production of welded joint in hydraulic turbine casing |
| JPS59183994A (ja) * | 1983-04-04 | 1984-10-19 | Nippon Steel Corp | 低温用鋼の潜弧溶接用ワイヤおよび溶接方法 |
| JP2010029897A (ja) * | 2008-07-28 | 2010-02-12 | Nippon Steel Corp | 溶接継手の疲労特性改善打撃処理方法及びその疲労特性改善打撃処理装置並びに耐疲労特性に優れた溶接構造物 |
-
2017
- 2017-04-14 JP JP2017080869A patent/JP6819432B2/ja active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS495100B1 (ja) * | 1969-12-09 | 1974-02-05 | ||
| JPS569093A (en) * | 1979-07-02 | 1981-01-29 | Hitachi Ltd | Soft welded joint and its welding method |
| JPS5717386A (en) * | 1980-07-07 | 1982-01-29 | Hitachi Ltd | Production of welded joint in hydraulic turbine casing |
| JPS59183994A (ja) * | 1983-04-04 | 1984-10-19 | Nippon Steel Corp | 低温用鋼の潜弧溶接用ワイヤおよび溶接方法 |
| JP2010029897A (ja) * | 2008-07-28 | 2010-02-12 | Nippon Steel Corp | 溶接継手の疲労特性改善打撃処理方法及びその疲労特性改善打撃処理装置並びに耐疲労特性に優れた溶接構造物 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115625343A (zh) * | 2022-09-30 | 2023-01-20 | 成都飞机工业(集团)有限责任公司 | 一种连接区域成形方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6819432B2 (ja) | 2021-01-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6515401B1 (ja) | 重ね隅肉アーク溶接継手 | |
| JP5881055B2 (ja) | 溶接方法および溶接継手 | |
| KR101308773B1 (ko) | 면외 거싯 용접 조인트 및 그 제작 방법 | |
| JP2005144552A (ja) | 耐脆性破壊発生特性に優れた大入熱突合せ溶接継手 | |
| JP2006320960A (ja) | 疲労き裂発生・進展抑止特性に優れた金属部品または金属製構造物およびそれらの製造方法 | |
| JP6819432B2 (ja) | 溶接継手及び溶接継手の製造方法 | |
| JP4319886B2 (ja) | 耐脆性破壊発生特性を有する大入熱突合せ溶接継手 | |
| JP5866947B2 (ja) | 疲労特性に優れた重ねすみ肉アーク溶接継手およびその製造方法 | |
| CN114762910B (zh) | 提高塑性应变能力的低合金高强钢焊接方法 | |
| JP2009034696A (ja) | 疲労特性に優れた突合せ溶接継手およびその製造方法 | |
| JP5364981B2 (ja) | 疲労耐久性に優れた船舶および船舶の疲労耐久性向上方法 | |
| JP6984495B2 (ja) | 隅肉溶接継手及びその製造方法 | |
| JP4858936B2 (ja) | 溶接構造体への耐脆性き裂伝播性付与方法 | |
| WO2012140920A1 (ja) | 打撃端子およびハンマーピーニング処理方法並びにそれを用いた溶接継手 | |
| CN114762908B (zh) | 薄壁低合金高强钢对接头一次成型焊接方法 | |
| JP4709697B2 (ja) | 金属重ね溶接継手の疲労強度向上方法 | |
| JP2007283369A (ja) | 隅肉溶接部の疲労性能向上方法 | |
| JP5977077B2 (ja) | 溶接部のピーニング方法 | |
| JP7597143B2 (ja) | 溶接部の疲労亀裂発生抑制方法および溶接継手の製造方法 | |
| JP2019081179A (ja) | 重ね隅肉溶接継手の加工方法および重ね隅肉溶接継手の製造方法 | |
| JP7513892B2 (ja) | 重ねすみ肉溶接継手、自動車部品、及び重ねすみ肉溶接継手の製造方法 | |
| JP4414978B2 (ja) | 疲労き裂発生・進展抑止特性に優れた異幅金属板部材およびそれを用いた金属製構造物 | |
| JP7593434B2 (ja) | 溶接部の疲労亀裂発生抑制方法および溶接継手の製造方法 | |
| JP2012223818A (ja) | 疲労特性に優れた構造物 | |
| JP7339511B2 (ja) | 溶接継手およびその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20191204 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20201119 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20201201 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20201214 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 6819432 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |