JP2019010867A - 多孔質体及びその製造方法、インクジェット記録方法、並びにインクジェット記録装置 - Google Patents
多孔質体及びその製造方法、インクジェット記録方法、並びにインクジェット記録装置 Download PDFInfo
- Publication number
- JP2019010867A JP2019010867A JP2018117967A JP2018117967A JP2019010867A JP 2019010867 A JP2019010867 A JP 2019010867A JP 2018117967 A JP2018117967 A JP 2018117967A JP 2018117967 A JP2018117967 A JP 2018117967A JP 2019010867 A JP2019010867 A JP 2019010867A
- Authority
- JP
- Japan
- Prior art keywords
- ink
- porous body
- fiber
- ink image
- liquid
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J20/00—Solid sorbent compositions or filter aid compositions; Sorbents for chromatography; Processes for preparing, regenerating or reactivating thereof
- B01J20/22—Solid sorbent compositions or filter aid compositions; Sorbents for chromatography; Processes for preparing, regenerating or reactivating thereof comprising organic material
- B01J20/26—Synthetic macromolecular compounds
- B01J20/261—Synthetic macromolecular compounds obtained by reactions only involving carbon to carbon unsaturated bonds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J20/00—Solid sorbent compositions or filter aid compositions; Sorbents for chromatography; Processes for preparing, regenerating or reactivating thereof
- B01J20/28—Solid sorbent compositions or filter aid compositions; Sorbents for chromatography; Processes for preparing, regenerating or reactivating thereof characterised by their form or physical properties
- B01J20/28014—Solid sorbent compositions or filter aid compositions; Sorbents for chromatography; Processes for preparing, regenerating or reactivating thereof characterised by their form or physical properties characterised by their form
- B01J20/28023—Fibres or filaments
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01J—CHEMICAL OR PHYSICAL PROCESSES, e.g. CATALYSIS OR COLLOID CHEMISTRY; THEIR RELEVANT APPARATUS
- B01J20/00—Solid sorbent compositions or filter aid compositions; Sorbents for chromatography; Processes for preparing, regenerating or reactivating thereof
- B01J20/28—Solid sorbent compositions or filter aid compositions; Sorbents for chromatography; Processes for preparing, regenerating or reactivating thereof characterised by their form or physical properties
- B01J20/28054—Solid sorbent compositions or filter aid compositions; Sorbents for chromatography; Processes for preparing, regenerating or reactivating thereof characterised by their form or physical properties characterised by their surface properties or porosity
- B01J20/28078—Pore diameter
- B01J20/28085—Pore diameter being more than 50 nm, i.e. macropores
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J11/00—Devices or arrangements of selective printing mechanisms, e.g. ink-jet printers or thermal printers, for supporting or handling copy material in sheet or web form
- B41J11/0015—Devices or arrangements of selective printing mechanisms, e.g. ink-jet printers or thermal printers, for supporting or handling copy material in sheet or web form for treating before, during or after printing or for uniform coating or laminating the copy material before or after printing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J2/00—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed
- B41J2/005—Typewriters or selective printing mechanisms characterised by the printing or marking process for which they are designed characterised by bringing liquid or particles selectively into contact with a printing material
- B41J2/01—Ink jet
- B41J2002/012—Ink jet with intermediate transfer member
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M7/00—After-treatment of prints, e.g. heating, irradiating, setting of the ink, protection of the printed stock
Landscapes
- Chemical & Material Sciences (AREA)
- Analytical Chemistry (AREA)
- Organic Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- Nanotechnology (AREA)
- Ink Jet (AREA)
- Ink Jet Recording Methods And Recording Media Thereof (AREA)
- Spinning Methods And Devices For Manufacturing Artificial Fibers (AREA)
- Nonwoven Fabrics (AREA)
Abstract
【課題】繰り返し使用した場合であってもインク像から液体成分を十分に除去し、画像流れを抑制できる多孔質体を提供する。【解決手段】被吐出媒体上のインク像に含まれる液体成分吸収用の多孔質体であって、多孔質体は内部に孔構造を有する繊維を含み、孔構造は以下の(a)及び(b)の要件を満たし、繊維間に形成される空隙の体積割合を示す繊維間空隙率が、40%以上80%以下であることを特徴とする多孔質体。(a)平均孔径/平均繊維径が0.2以下である。(b)繊維内空隙率が5%以上40%以下である。【選択図】図2
Description
本発明は、多孔質体及びその製造方法、インクジェット記録方法、並びにインクジェット記録装置に関する。
色材を含むインクを紙等の記録媒体上に直接又は間接的に付与することで画像を形成する場合、記録媒体がインク像中の液体成分を過剰に吸収することによるカールや、コックリングが生じることがある。そこで、インク像中の液体成分を速やかに除去するため、例えば特許文献1には、ベルト状の高分子吸収体をインク像と接触させてインク像から液体成分を吸収して除去する方法が提案されている。一方、気体や液体中の塵などの不純物を濾過するための膜として、捕集効率が高い多孔質材料を積層させることで得られる多孔質体が検討されている(特許文献2〜4)。
しかしながら、本発明者らの検討によると、特許文献1に記載の高分子吸収体を用いた場合、インク像から液体成分を除去することができるものの、十分とは言えず、更なる改善が必要であることが分かった。また、特許文献2〜4に記載の多孔質体は、液体成分を吸収することを目的としたものではなく、インク像から液体成分を除去するための部材として適用したとしても、液体成分がインク像から十分に除去されない場合があることが分かった。特に、多孔質体がインク像に接触した際に、インク中の液体成分、色材、色材以外の固形分等の一部がインク像の移動方向に対して後端側に押し流される、いわゆる「画像流れ」が発生し、良好な画像が得られない場合があることが分かった。
本発明の目的は、繰り返し使用した場合であってもインク像から液体成分を十分に除去し、画像流れを抑制できる多孔質体及びその製造方法を提供することにある。また、本発明の他の目的は、前記多孔質体を用いたインクジェット記録方法、及び前記多孔質体を備えるインクジェット記録装置を提供することにある。
本発明に係る多孔質体は、被吐出媒体上のインク像に含まれる液体成分吸収用の多孔質体であって、前記多孔質体は内部に孔構造を有する繊維を含み、前記孔構造は以下の(a)及び(b)の要件を満たし、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が、40%以上80%以下であることを特徴とする。
(a)平均孔径/平均繊維径が0.2以下である。
(b)繊維内空隙率が5%以上40%以下である。
(a)平均孔径/平均繊維径が0.2以下である。
(b)繊維内空隙率が5%以上40%以下である。
本発明に係る多孔質体の製造方法は、被吐出媒体上のインク像に含まれる液体成分吸収用の多孔質体の製造方法であって、エレクトロスピニング法により前記多孔質体を形成する工程を有し、前記多孔質体は内部に孔構造を有する繊維を含み、前記孔構造は前記(a)及び(b)の要件を満たし、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が、40%以上80%以下であることを特徴とする。
本発明に係るインクジェット記録方法は、被吐出媒体上に、インクを付与してインク像を形成する工程と、前記インク像に多孔質体を接触させ、前記インク像から液体成分の少なくとも一部を除去する工程と、を含むインクジェット記録方法であって、前記多孔質体は内部に孔構造を有する繊維を含み、前記孔構造は前記(a)及び(b)の要件を満たし、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が、40%以上80%以下であることを特徴とする。
本発明に係るインクジェット記録装置は、被吐出媒体上に、インクを付与してインク像を形成するインク付与装置と、前記インク像と接触し、前記インク像から液体成分の少なくとも一部を吸収する多孔質体を有する液吸収部材と、を備えるインクジェット記録装置であって、前記多孔質体は内部に孔構造を有する繊維を含み、前記孔構造は前記(a)及び(b)の要件を満たし、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が、40%以上80%以下であることを特徴とする。
本発明によれば、繰り返し使用した場合であってもインク像から液体成分を十分に除去し、画像流れを抑制できる多孔質体及びその製造方法を提供することができる。また、前記多孔質体を用いたインクジェット記録方法、及び前記多孔質体を備えるインクジェット記録装置を提供することができる。
以下、好適な実施の形態を挙げて、本発明を詳細に説明する。
〔多孔質体〕
本発明に係る多孔質体は、被吐出媒体上のインク像に含まれる液体成分吸収用の多孔質体である。前記多孔質体は内部に孔構造を有する繊維を含む。また、前記孔構造は以下の(a)及び(b)の要件を満たす。また、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が、40%以上80%以下である。
(a)平均孔径/平均繊維径が0.2以下である。
(b)繊維内空隙率が5%以上40%以下である。
〔多孔質体〕
本発明に係る多孔質体は、被吐出媒体上のインク像に含まれる液体成分吸収用の多孔質体である。前記多孔質体は内部に孔構造を有する繊維を含む。また、前記孔構造は以下の(a)及び(b)の要件を満たす。また、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が、40%以上80%以下である。
(a)平均孔径/平均繊維径が0.2以下である。
(b)繊維内空隙率が5%以上40%以下である。
本発明に係る多孔質体は内部に孔構造を有する繊維を含み、前記孔構造が前記(a)及び(b)の要件を満たし、かつ、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が40%以上80%以下である。このため、繊維の強度を維持しながら、液体成分の吸収性を向上させることができる。これにより、本発明に係る多孔質体をインク像と繰り返し接触させた場合においても、前記インク像から液体成分を十分に除去することができ、画像流れが抑制され、良好な画像が得られる。このような効果が得られるメカニズムの詳細については不明であるが、多孔質体を構成する繊維間の空隙だけでなく、繊維の内部にも液体成分を吸収することができるため、液体成分の吸収性が向上するものと本発明者らは推測している。また、本発明に係る多孔質体は液体成分の種類によらず除去が可能であり、材料及び構造の選択の幅が広い。なお、本発明において、孔構造とは、繊維内に空孔を有する構造を意味する。また、繊維間に形成される空隙とは、繊維間の隙間のことであり、この隙間には繊維が存在しない、すなわち、繊維間に空間を有することを意味する。また、平均孔径とは、繊維内の空孔の平均孔径を意味する。
本発明に係る多孔質体は、被吐出媒体上のインクを含むインク像と接触し、前記インク像から液体成分の少なくとも一部を除去する多孔質体であることができる。後述するように、被吐出媒体は転写体、記録媒体等であることができる。また、インク像は少なくともインクを含む画像であり、後述する反応液等を含んでもよい。前記多孔質体は、インク像と接触することでインク像中に含まれる液体成分の少なくとも一部を吸収して除去する。該液体成分はインクや反応液等に含まれる水や有機溶媒等の液体である。
前記多孔質体は内部に孔構造を有する繊維を含む。前記繊維は樹脂を含むことができる。前記樹脂としては特に限定されないが、例えば、ポリアクリロニトリル(PAN)、ポリカーボネート、ポリエチレン、ポリプロピレン、ポリエチレンオキサイド、ポリエチレングリコール、ポリエチレンテレフタレート、ポリエチレンナフタレート、ポリ−m−フェニレンテレフタレート、ポリ−p−フェニレンイソフタレート、ポリメタクリル酸、ポリメタクリル酸メチル、ポリ塩化ビニル、ポリ塩化ビニリデン−アクリレート共重合体、ポリビニルアルコール、ポリビニルピロリドン、ポリアリレート、ポリアセタール、ポリカーボネート、ポリスチレン、ポリスルホン(PSU)、ポリエーテルスルホン、ポリフェニルスルホン、ポリフェニレンサルファイド、ポリアミド、ポリイミド、ポリアミドイミド、アラミド、ポリイミドベンザゾール、ポリベンゾイミダゾール、ポリグリコール酸、ポリ乳酸、ポリウレタンなどを用いることができる。また、セルロース化合物、ポリペプチド、ポリヌクレオシド、ポリヌクレオチド、タンパク質、酵素等のポリマーを用いることもできる。また、繊維による多孔質体の成形性の観点から、前記繊維は熱可塑性樹脂を含むことが好ましく、ポリスルホンまたはポリアクリロニトリルを含むことがより好ましい。
また、前記繊維はフッ素を含む樹脂(フッ素樹脂とも呼ぶ)を含むことが好ましい。フッ素を含む樹脂は表面自由エネルギーが低く、クリーニング性が高いため、インク像と接触した際のインク像に含まれる色材の付着を容易に抑制することができる。フッ素を含む樹脂としては、例えば、ポリテトラフルオロエチレン(PTFE)、ポリクロロトリフルオロエチレン(PCTFE)、ポリフッ化ビニリデン(PVDF)、ポリフッ化ビニル(PVF)、パーフルオロアルコキシフッ素樹脂(PFA)、四フッ化エチレン・六フッ化プロピレン共重合体(FEP)、エチレン・四フッ化エチレン共重合体(ETFE)、エチレン・クロロトリフルオロエチレン共重合体(ECTFE)、ポリ(ビニリデンフルオリド−co−ヘキサフルオロプロピレン)(PVDF−HFP)、四フッ化エチレン・六フッ化プロピレン・二フッ化ビニリデン共重合体(PTFE−HFP−VDF)などが挙げられる。この中でも、色材の付着抑制の観点から、フッ素樹脂は、ポリフッ化ビニリデンであることが好ましい。また、これらの樹脂は、必要に応じて1種又は2種以上を用いてもよい。
前記繊維は内部に孔構造を有し、前記孔構造は以下の(a)及び(b)の要件を満たす。
(a)平均孔径/平均繊維径が0.2以下である。
(b)繊維内空隙率が5%以上40%以下である。
(a)平均孔径/平均繊維径が0.2以下である。
(b)繊維内空隙率が5%以上40%以下である。
前記(a)の要件に関して、平均孔径/平均繊維径が0.2を超える場合、繊維の内部の孔構造が大きいため、繊維の強度が低くなりやすい。そのため、インク像が形成された被吐出媒体に繰り返し接触した際に、多孔質体の表面が破壊され、その結果液体成分の吸収性が低下しやすい。平均孔径/平均繊維径は0.001以上0.2以下であることが好ましく、0.01以上0.2以下であることがより好ましい。また、平均繊維径は、液体成分の除去性のために多孔質体の平均孔径を小さくする観点から、0.1μm以上5.0μm以下が好ましく、0.5μm以上4.0μm以下がより好ましく、1.0μm以上3.0μm以下がさらに好ましい。また、平均孔径は、液体成分の吸収性および繊維の強度の観点から、0.01μm以上1μm以下が好ましく、0.05μm以上0.7μm以下がより好ましく、0.1μm以上0.5μm以下がさらに好ましい。なお、平均繊維径及び平均孔径は、後述する方法により測定される値である。
前記(b)の要件に関して、繊維内空隙率が5%未満である場合、繊維内に取り込める液体成分の量が低下してしまうため、液体成分の吸収性を向上させることが難しい。一方、繊維内空隙率が40%を超える場合、繊維の強度が低くなりやすく、インク像が形成された被吐出媒体に繰り返し接触した際に、多孔質体の表面が破壊され、その結果液体成分の吸収性が低下しやすい。繊維内空隙率は7%以上40%以下であることが好ましく、10%以上40%以下であることがより好ましい。なお、繊維内空隙率は後述する方法により測定される値である。
前記多孔質体は繊維を含むため、繊維間に空隙が形成される。前記多孔質体全体に対する、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率は、液体成分の吸収性の観点から40%以上80%以下であり、50%以上80%以下が好ましく、60%以上80%以下がより好ましい。なお、繊維間空隙率は後述する方法により測定される値である。
前記多孔質体は、第一の材料を含む第一の繊維と、第二の材料を含む第二の繊維とを含み、前記第一の繊維及び前記第二の繊維の少なくとも一方が前記孔構造を有することが、液体成分の吸収性の観点から好ましい。この場合、前記第一の繊維及び前記第二の繊維の両方ともが前記孔構造を有することがより好ましい。第一の材料としては、例えば、ポリアクリロニトリル(PAN)、ポリカーボネート、ポリエチレン、ポリプロピレン、ポリエチレンオキサイド、ポリエチレングリコール、ポリエチレンテレフタレート、ポリエチレンナフタレート、ポリ−m−フェニレンテレフタレート、ポリ−p−フェニレンイソフタレート、ポリメタクリル酸、ポリメタクリル酸メチル、ポリ塩化ビニル、ポリ塩化ビニリデン−アクリレート共重合体、ポリビニルアルコール、ポリビニルピロリドン、ポリアリレート、ポリアセタール、ポリカーボネート、ポリスチレン、ポリスルホン(PSU)、ポリエーテルスルホン、ポリフェニルスルホン、ポリフェニレンサルファイド、ポリアミド、ポリイミド、ポリアミドイミド、アラミド、ポリイミドベンザゾール、ポリベンゾイミダゾール、ポリグリコール酸、ポリ乳酸、ポリウレタンなどを用いることができる。また、セルロース化合物、ポリペプチド、ポリヌクレオシド、ポリヌクレオチド、タンパク質、酵素等のポリマーなどを用いることもできる。第二の材料としては、例えば、ポリテトラフルオロエチレン(PTFE)、ポリクロロトリフルオロエチレン(PCTFE)、ポリフッ化ビニリデン(PVDF)、ポリフッ化ビニル(PVF)、パーフルオロアルコキシフッ素樹脂(PFA)、四フッ化エチレン・六フッ化プロピレン共重合体(FEP)、エチレン・四フッ化エチレン共重合体(ETFE)、エチレン・クロロトリフルオロエチレン共重合体(ECTFE)、ポリ(ビニリデンフルオリド−co−ヘキサフルオロプロピレン)(PVDF−HFP)、四フッ化エチレン・六フッ化プロピレン・二フッ化ビニリデン共重合体(PTFE−HFP−VDF)等が挙げられる。なお、前記第一の繊維及び前記第二の繊維の両方ともが前記孔構造を有する場合、前記平均繊維径、前記平均孔径及び前記繊維内空隙率の値は、前記第一の繊維及び前記第二の繊維の平均値である。また、前記多孔質体は三種以上の繊維を含んでもよい。
前記繊維内部の孔は、液体成分の吸収性の観点から、繊維表面と連通していることが好ましい。この場合、インク像から液体成分を除去する前に、予め孔に液体を充填させておくことが好ましい。繊維を形成する材料がフッ素を含む樹脂のような表面エネルギーの高い材料であっても、液体成分の吸収性能がばらつくことなく、安定して繰り返し使用することができるためである。これは、予め孔に濡れ性の高い材料が充填されていることで、呼び水効果が得られるためと考えられる。予め孔に充填させる液体としては、界面活性剤を含有する水溶液や、界面活性剤を含有する水溶性溶剤などが挙げられるが、これらに限定されるものではない。液体の孔への充填は、例えば多孔質体を液体に浸漬させることにより行うことができる。
多孔質体の厚さは特に限定されないが、5〜500μmが好ましく、10〜200μmがより好ましい。
多孔質体の厚さは特に限定されないが、5〜500μmが好ましく、10〜200μmがより好ましい。
〔多孔質体の製造方法〕
本発明に係る多孔質体の製造方法は、被吐出媒体上のインク像に含まれる液体成分吸収用の多孔質体の製造方法であって、エレクトロスピニング法により前記多孔質体を形成する工程を有する。前記多孔質体は内部に孔構造を有する繊維を含み、前記孔構造は前記(a)及び(b)の要件を満たし、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が40%以上80%以下である。本発明に係る多孔質体の製造方法によれば、本発明に係る多孔質体を効率よく簡便に製造することができる。前記方法は、エレクトロスピニング法により繊維を含む多孔質体を形成する工程(以下、繊維形成工程と示す)と、前記多孔質体を加熱する工程(以下、加熱処理工程と示す)とを含むことが好ましい。以下、各工程について説明する。
本発明に係る多孔質体の製造方法は、被吐出媒体上のインク像に含まれる液体成分吸収用の多孔質体の製造方法であって、エレクトロスピニング法により前記多孔質体を形成する工程を有する。前記多孔質体は内部に孔構造を有する繊維を含み、前記孔構造は前記(a)及び(b)の要件を満たし、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が40%以上80%以下である。本発明に係る多孔質体の製造方法によれば、本発明に係る多孔質体を効率よく簡便に製造することができる。前記方法は、エレクトロスピニング法により繊維を含む多孔質体を形成する工程(以下、繊維形成工程と示す)と、前記多孔質体を加熱する工程(以下、加熱処理工程と示す)とを含むことが好ましい。以下、各工程について説明する。
[繊維形成工程]
繊維の形成方法としては、エレクトロスピニング法、メルトブロー法等が挙げられるが、本発明では細い繊維を形成できる観点からエレクトロスピニング法を用いる。繊維径が小さいほうが液体成分の捕集効率が高いためである。エレクトロスピニング法には溶液型エレクトロスピニング法と溶融型エレクトロスピニング法とがあるが、さらに細い繊維が形成可能であるため、溶液型エレクトロスピニング法が好ましい。溶液型エレクトロスピニング法は、樹脂溶液にプラスの高電圧を与え、アースやマイナスに帯電したコレクターの表面に前記樹脂溶液をスプレーする過程で繊維を生じさせる方法である。前記樹脂溶液は、ノズル等、径の細いものから吐出させる。一般的に、ノズルの径が小さいほど繊維径も小さくなる。
繊維の形成方法としては、エレクトロスピニング法、メルトブロー法等が挙げられるが、本発明では細い繊維を形成できる観点からエレクトロスピニング法を用いる。繊維径が小さいほうが液体成分の捕集効率が高いためである。エレクトロスピニング法には溶液型エレクトロスピニング法と溶融型エレクトロスピニング法とがあるが、さらに細い繊維が形成可能であるため、溶液型エレクトロスピニング法が好ましい。溶液型エレクトロスピニング法は、樹脂溶液にプラスの高電圧を与え、アースやマイナスに帯電したコレクターの表面に前記樹脂溶液をスプレーする過程で繊維を生じさせる方法である。前記樹脂溶液は、ノズル等、径の細いものから吐出させる。一般的に、ノズルの径が小さいほど繊維径も小さくなる。
前記樹脂溶液はエレクトロスピニング可能な樹脂を溶媒に溶解させた溶液である。前記樹脂としては、前述した繊維に含まれる樹脂を用いることができる。前記樹脂の重量平均分子量(Mw)は、好ましくは1万〜100万であり、より好ましくは10万〜50万である。前記重量平均分子量が1万以上であることによりビーズ状になりにくく、繊維状になりやすい。また、前記重量平均分子量が100万以下であることにより樹脂溶液が十分に延伸され、繊維状になりやすい。なお、前記重量平均分子量はゲル浸透クロマトグラフィー(GPC)により測定される値である。
前記溶媒は、前記樹脂を溶解できるものであれば特に限定されないが、例えば、水、アセトン、メチルイソブチルケトン、ジイソブチルケトン、アセトフェノン、酢酸エチル、酢酸ブチル、メタノール、エタノール、プロパノール、イソプロパノール、ヘキサフルオロイソプロパノール、テトラヒドロフラン、ジメチルスルホキシド、1,4−ジオキサン、ピリジン、N,N−ジメチルホルムアミド、N,N−ジメチルアセトアミド、N−メチル−2−ピロリドン、アセトニトリル、ギ酸、トルエン、ベンゼン、シクロヘキサン、シクロヘキサノン、四塩化炭素、塩化メチレン、クロロホルム、トリクロロエタン、エチレンカーボネート、ジエチルカーボネート、プロピレンカーボネート等が挙げられる。これらの溶媒は単独で、又は混合して使用することができる。これらの中でも、前記溶媒としては前記樹脂を完全に溶解できる溶媒が好ましい。
また、前記樹脂溶液は、繊維中に孔構造を形成するために溶媒の蒸発速度を制御する目的で、高沸点溶媒を含むことが好ましい。コレクター上に着弾した後に溶媒の蒸発が徐々に進行することによって、溶媒が含浸されていた部分が孔となった繊維が形成される。したがって、前記孔は繊維表面と連通した構造を有する。樹脂の種類、樹脂の重量平均分子量、溶媒の種類、目的とする繊維径などにもよるが、温度25℃、相対湿度25%の環境下で紡糸する場合、樹脂溶液は、沸点が150℃以上220℃以下の高沸点溶媒を含有することが好ましい。また、この高沸点溶媒の含有量は、樹脂溶液の全質量を基準として、10質量%以上であることが好ましく、10質量%以上95質量%以下であることがより好ましく、35質量%以上50質量%以下であることが更に好ましい。前記高沸点溶媒としては、N,N−ジメチルホルムアミド、N,N−ジメチルアセトアミド、N−メチル−2−ピロリドン、ジメチルスルホキシド、アセトフェノン、シクロヘキサノン等が挙げられる。これらは一種を用いてもよく、二種以上を併用してもよい。前記樹脂溶液が前記高沸点溶媒以外の溶媒を含む場合には、前記高沸点溶媒以外の溶媒の沸点は例えば50℃以上150℃未満であることができる。また、前記樹脂溶液は、さらに添加剤として塩化リチウム、臭化リチウム、塩化ナトリウム等の塩や界面活性剤等を含んでもよい。
前記樹脂溶液中の樹脂の濃度は、樹脂の組成、樹脂の分子量、溶媒の種類等にもよるが、エレクトロスピニング法への適用性の観点から、樹脂溶液の全質量を基準として、1〜50質量%であることが好ましく、10〜40質量%であることがより好ましい。前記濃度が1質量%以上であることにより、溶媒が十分に蒸発して繊維状になりやすい傾向がある。また、前記濃度が50質量%以下であることにより、樹脂が溶媒に十分に溶解して樹脂溶液が延伸され、繊維状になりやすい傾向がある。また、前記高沸点溶媒の含有量や前記樹脂の濃度によって、繊維内空隙率、平均孔径等を制御することができる。例えば、樹脂溶液中における高沸点溶媒の含有量の多くすることによって、繊維内の空隙率を高めることができる。また、樹脂溶液中の樹脂の濃度を高めることによって、繊維の平均孔径を大きくすることができる。
溶液型エレクトロスピニング法で用いられる繊維製造装置の一例を図1に示す。図1に示される繊維製造装置は以下の構成を備える。樹脂溶液を樹脂溶液収容部3及びノズル2へ供給する樹脂溶液供給装置1。ノズル2から吐出された樹脂溶液が電界によって延伸された繊維9を捕集するアースされたコレクター4。ノズル2とアースされたコレクター4との間に電界を形成するために、ノズル2に電圧を印加する電圧印加装置5。換気により蒸発した溶媒を排気するための吸気口7と排気口8とを備える、紡糸空間を囲う紡糸容器6。前記繊維製造装置は、紡糸容器6内部の温湿度を調整するために、吸気口7に不図示の空調機を有していてもよい。
樹脂溶液は、樹脂溶液供給装置1によって樹脂溶液収容部3を介してノズル2へ供給される。供給された樹脂溶液3はノズル2から押し出されるとともに、アースされたコレクター4と電圧印加装置5によって印加されたノズル2との間の電界による延伸作用を受け、繊維化されながらコレクター4へ向かって噴射される。そして、噴射された繊維9はコレクター4上に集積され、多孔質体が形成される。
樹脂溶液供給装置1は特に限定されないが、例えばシリンジポンプ、チューブポンプ、ディスペンサー等を使用することができる。ノズル2の直径(内径)は、得ようとする繊維9の繊維径にもよるが、例えば0.1〜2.0mmが好ましい。また、ノズル2は金属製であっても、非金属製であってもよい。ノズル2が金属製であれば、電圧印加装置5から電圧を印加することにより、ノズル2を一方の電極として使用することができる。一方、ノズル2が非金属製である場合には、ノズル2の内部又は樹脂溶液供給装置1からノズル2までの供給管内に電極を設置し、前記電極に電圧印加装置5から電圧を印加することにより、押し出された樹脂溶液に電界を作用させることができる。
電圧印加装置5は特に限定されないが、例えば、直流高電圧発生装置やヴァン・デ・グラフ起電機を用いることができる。印加電圧は特に限定されないが、5〜50kVが好ましい。なお、図1においては、電圧印加装置5によりノズル2に電圧を印加するとともに、コレクター4をアースすることにより電界を形成しているが、ノズル2をアースするとともに、コレクター4に電圧を印加して電界を形成してもよい。また、ノズル2とコレクター4の両方ともに、電位差を設けるようにして電圧を印加して電界を形成してもよい。
コレクター4は、繊維9を集積できるものであれば特に限定されない。コレクター4の形状としては、例えば図1に示されるようなドラム形状が挙げられる。また、例えば、金属や炭素などの導電性材料又は有機高分子などの非導電性材料からなる、不織布、織物、編物、ネット、平板、或いはベルトをコレクター4として使用することもできる。ノズル2の先端からコレクター4までの距離は、得ようとする繊維9の繊維径や残留溶媒の量にもよるが、例えば5〜30cmが好ましい。
[加熱処理工程]
前記多孔質体(加熱処理前の多孔質体)に加熱処理を施す際の加熱温度としては、繊維を構成する樹脂が結晶性樹脂の場合、該樹脂のTg(ガラス転移温度)以上、該樹脂のTm(融点)+20℃以下であることが好ましい。一方、繊維を構成する樹脂が非結晶性樹脂の場合、前記加熱温度は該樹脂のTg以上、該樹脂のTg+50℃以下であることが好ましい。加熱温度がTg以上であることにより、繊維同士が接着されて密着性が向上する。一方、加熱温度がTm+20℃以下、又は、Tg+50℃以下であることにより、繊維の溶融により空隙が詰まり、通気性が低下することを抑制することができる。なお、TgとTmは示差走査熱量測定(DSC)により測定される値である。また、繊維が複数の樹脂を含む場合には、TgとTmは最も含有量(体積)が多い樹脂のTgとTmを示す。
前記多孔質体(加熱処理前の多孔質体)に加熱処理を施す際の加熱温度としては、繊維を構成する樹脂が結晶性樹脂の場合、該樹脂のTg(ガラス転移温度)以上、該樹脂のTm(融点)+20℃以下であることが好ましい。一方、繊維を構成する樹脂が非結晶性樹脂の場合、前記加熱温度は該樹脂のTg以上、該樹脂のTg+50℃以下であることが好ましい。加熱温度がTg以上であることにより、繊維同士が接着されて密着性が向上する。一方、加熱温度がTm+20℃以下、又は、Tg+50℃以下であることにより、繊維の溶融により空隙が詰まり、通気性が低下することを抑制することができる。なお、TgとTmは示差走査熱量測定(DSC)により測定される値である。また、繊維が複数の樹脂を含む場合には、TgとTmは最も含有量(体積)が多い樹脂のTgとTmを示す。
加熱処理の際には多孔質体を加圧してもよい。多孔質体を加圧することで繊維同士の接触面積が増えるため、繊維同士が接着しやすくなり、多孔質体の強度をより向上させることができる。繊維が潰れて空隙が減ることによる液体成分の吸収性の低下を抑制するため、加圧する際の圧力は10kg/cm2以下であることが好ましく、5kg/cm2以下であることがより好ましい。該圧力の下限は特に限定されないが、例えば1kg/cm2以上とすることができる。
加熱装置としては、熱風乾燥機、オーブン、赤外線(IR)加熱装置、マイクロ波加熱装置等を用いることができる。さらに、多孔質体を加圧する場合には、加熱機構の付いた平板プレス機、ロールプレス機、ラミネート装置、カレンダー装置等を適宜用いることができる。
〔インクジェット記録方法、インクジェット記録装置〕
本発明に係るインクジェット記録方法は、被吐出媒体上に、インクを付与してインク像を形成する工程と、前記インク像に多孔質体を接触させ、前記インク像から液体成分の少なくとも一部を除去する工程と、を含む。前記多孔質体は内部に孔構造を有する繊維を含み、前記孔構造は前記(a)及び(b)の要件を満たし、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が40%以上80%以下である。本発明に係るインクジェット記録方法によれば、インク像から液体成分を十分に除去し、画像流れを抑制できるため、良好な画像が得られる。
本発明に係るインクジェット記録方法は、被吐出媒体上に、インクを付与してインク像を形成する工程と、前記インク像に多孔質体を接触させ、前記インク像から液体成分の少なくとも一部を除去する工程と、を含む。前記多孔質体は内部に孔構造を有する繊維を含み、前記孔構造は前記(a)及び(b)の要件を満たし、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が40%以上80%以下である。本発明に係るインクジェット記録方法によれば、インク像から液体成分を十分に除去し、画像流れを抑制できるため、良好な画像が得られる。
本発明に係るインクジェット記録装置は、被吐出媒体上に、インクを付与してインク像を形成するインク付与装置と、前記インク像と接触し、前記インク像から液体成分の少なくとも一部を吸収する多孔質体を有する液吸収部材と、を備える。前記多孔質体は内部に孔構造を有する繊維を含み、前記孔構造は前記(a)及び(b)の要件を満たし、前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が40%以上80%以下である。本発明に係るインクジェット記録装置によれば、インク像から液体成分を十分に除去し、画像流れを抑制できるため、良好な画像が得られる。
以下に図面を参照して、本発明の実施形態に係るインクジェット記録装置について説明する。
本実施形態のインクジェット記録装置としては、被吐出媒体としての転写体上にインクを吐出してインク像を形成し、液吸収部材によるインク像からの液体吸収後のインク像を記録媒体へ転写するインクジェット記録装置と、被吐出媒体としての紙、布等の記録媒体上にインク像を形成し、その記録媒体上でインク像から液吸収部材によって液体吸収を行うインクジェット記録装置とが挙げられる。なお、本発明において、前者のインクジェット記録装置を、以下便宜的に転写型インクジェット記録装置と称し、後者のインクジェット記録装置を、以下便宜的に直接描画型インクジェット記録装置と称する。
以下にそれぞれのインクジェット記録装置について説明する。
本実施形態のインクジェット記録装置としては、被吐出媒体としての転写体上にインクを吐出してインク像を形成し、液吸収部材によるインク像からの液体吸収後のインク像を記録媒体へ転写するインクジェット記録装置と、被吐出媒体としての紙、布等の記録媒体上にインク像を形成し、その記録媒体上でインク像から液吸収部材によって液体吸収を行うインクジェット記録装置とが挙げられる。なお、本発明において、前者のインクジェット記録装置を、以下便宜的に転写型インクジェット記録装置と称し、後者のインクジェット記録装置を、以下便宜的に直接描画型インクジェット記録装置と称する。
以下にそれぞれのインクジェット記録装置について説明する。
[転写型インクジェット記録装置]
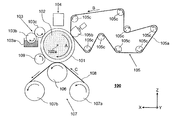
図2は、本実施形態の転写型インクジェット記録装置100の概略構成の一例を示す模式図である。この記録装置は、転写体101を介して記録媒体108にインク像を転写することで記録物を製造する、枚葉式のインクジェット記録装置である。本実施形態では、X方向、Y方向、Z方向が、それぞれ、インクジェット記録装置100の幅方向(全長方向)、奥行き方向、高さ方向を示している。記録媒体108はX方向に搬送される。
図2は、本実施形態の転写型インクジェット記録装置100の概略構成の一例を示す模式図である。この記録装置は、転写体101を介して記録媒体108にインク像を転写することで記録物を製造する、枚葉式のインクジェット記録装置である。本実施形態では、X方向、Y方向、Z方向が、それぞれ、インクジェット記録装置100の幅方向(全長方向)、奥行き方向、高さ方向を示している。記録媒体108はX方向に搬送される。
本発明の転写型インクジェット記録装置100は、図2に示すように、支持部材102によって支持された転写体101と、転写体101上にカラーインクと反応する反応液を付与する反応液付与装置103と、反応液が付与された転写体101上に有色のインクを付与し、転写体上に、インクによる画像であるインク像を形成するインクジェットヘッドを備えたインク付与装置104と、転写体上のインク像から液体成分を吸収する液吸収装置105と、液体成分を除去した転写体上のインク像を紙などの記録媒体108上に転写するための転写用の押圧部材106とを有する。また、転写型インクジェット記録装置100は、必要に応じて転写した後の転写体101の表面をクリーニングする転写体クリーニング部材109を有していてもよい。当然のことではあるが、転写体101、反応液付与装置103、インク付与装置104のインクジェットヘッド、液吸収装置105および転写体クリーニング部材109は、それぞれ、Y方向において用いられる記録媒体108に対応するだけの長さを有している。
転写体101は支持部材102の回転軸102aを中心として図2の矢印Aの方向に回転する。この支持部材102の回転により、転写体101が移動する。移動する転写体101上に、反応液付与装置103によって反応液、および、インク付与装置104によってインクが順次付与され、転写体101上にインク像が形成される。転写体101上に形成されたインク像は、転写体101の移動により、液吸収装置105が有する液吸収部材105aと接触する位置まで移動される。液吸収部材105aは本発明に係る多孔質体を有し、該多孔質体はインク像と接するように配置されている。
転写体101と液吸収装置105は、転写体101の回転に同期して移動する。転写体101上に形成されたインク像は、矢印Bの方向に移動する液吸収部材105aと接触した状態を経る。この間に液吸収部材105aは転写体上のインク像から液体成分を除去する。この接触した状態において、液吸収部材105aは、所定の押圧力をもって転写体101に押圧されることが液吸収部材105aを効果的に機能させる点で特に好ましい。
液体成分の除去を異なる視点で説明すれば、転写体上に形成されたインク像を構成するインクを濃縮するとも表現することができる。インクを濃縮するとは、インクに含まれる液体成分が減少することによって、インクに含まれる色材や樹脂といった固形分の液体成分に対する含有割合が増加することを意味する。
そして、液体成分が除去された液除去後のインク像は、液除去前のインク像と比べてインクが濃縮された状態となり、さらに転写体101により、記録媒体搬送装置107によって矢印Cの方向に搬送される記録媒体108と接触する転写部へ移動される。液除去後のインク像が記録媒体108と接触している間に、転写用の押圧部材106が転写体101を押圧することによって、記録媒体108上にインク像が転写される。記録媒体108上に転写された転写後インク像は液除去前のインク像、および液除去後のインク像の反転画像である。
なお、本実施形態では転写体上には反応液が付与されてからインクが付与されてインク像が形成されるため、インク像が形成されない非画像領域には反応液がインクと反応することなく残っている。本装置では液吸収部材105aはインク像からのみならず、未反応の反応液とも接触し、反応液の液体成分も併せて除去している。
したがって、以上では、インク像から液体成分を除去すると表現し説明しているが、インク像のみから液体成分を除去するという限定的な意味合いではなく、少なくとも転写体上のインク像から液体成分を除去していればよいという意味合いで用いている。
したがって、以上では、インク像から液体成分を除去すると表現し説明しているが、インク像のみから液体成分を除去するという限定的な意味合いではなく、少なくとも転写体上のインク像から液体成分を除去していればよいという意味合いで用いている。
なお、液体成分は、一定の形を持たず、流動性を有し、ほぼ一定の体積を有するものであれば、特に限定されるものではない。
例えば、インクや反応液に含まれる水や有機溶媒等が液体成分として挙げられる。
本実施形態の転写型インクジェット記録装置の各構成について以下に説明する。
例えば、インクや反応液に含まれる水や有機溶媒等が液体成分として挙げられる。
本実施形態の転写型インクジェット記録装置の各構成について以下に説明する。
<転写体>
転写体101は、インク像形成面を含む表面層を有する。表面層の材料としては、樹脂、セラミック等各種材料を適宜用いることができるが、耐久性等の点で圧縮弾性率の高い材料が好ましい。具体的には、アクリル樹脂、アクリルシリコーン樹脂、フッ素含有樹脂、加水分解性有機ケイ素化合物を縮合して得られる縮合物等が挙げられる。反応液の濡れ性、転写性等を向上させるために、表面処理を施して用いてもよい。表面処理としては、フレーム処理、コロナ処理、プラズマ処理、研磨処理、粗化処理、活性エネルギー線照射処理、オゾン処理、界面活性剤処理、シランカップリング処理などが挙げられる。これらを複数組み合わせてもよい。また、表面層に任意の表面形状を設けることもできる。
転写体101は、インク像形成面を含む表面層を有する。表面層の材料としては、樹脂、セラミック等各種材料を適宜用いることができるが、耐久性等の点で圧縮弾性率の高い材料が好ましい。具体的には、アクリル樹脂、アクリルシリコーン樹脂、フッ素含有樹脂、加水分解性有機ケイ素化合物を縮合して得られる縮合物等が挙げられる。反応液の濡れ性、転写性等を向上させるために、表面処理を施して用いてもよい。表面処理としては、フレーム処理、コロナ処理、プラズマ処理、研磨処理、粗化処理、活性エネルギー線照射処理、オゾン処理、界面活性剤処理、シランカップリング処理などが挙げられる。これらを複数組み合わせてもよい。また、表面層に任意の表面形状を設けることもできる。
また転写体は、圧力変動を吸収する機能を有する圧縮層を有することが好ましい。圧縮層を設けることで、圧縮層が変形を吸収し、局所的な圧力変動に対してその変動を分散し、高速印刷時においても良好な転写性を維持することができる。圧縮層の材料としては、例えばアクリロニトリル−ブタジエンゴム、アクリルゴム、クロロプレンゴム、ウレタンゴム、シリコーンゴム等が挙げられる。上記ゴム材料の成形時に、所定量の加硫剤、加硫促進剤等を配合し、さらに発泡剤、中空微粒子或いは食塩等の充填剤を必要に応じて配合し多孔質としたものが好ましい。これにより、様々な圧力変動に対して気泡部分が体積変化を伴って圧縮されるため、圧縮方向以外への変形が小さく、より安定した転写性、耐久性を得ることができる。多孔質のゴム材料としては、各気孔が互いに連続した連続気孔構造のものと、各気孔がそれぞれ独立した独立気孔構造のものがある。本発明ではいずれの構造であってもよく、これらの構造を併用してもよい。
さらに転写体は、表面層と圧縮層との間に弾性層を有することが好ましい。弾性層の材料としては、樹脂、セラミック等、各種材料を適宜用いることができる。加工特性等の点で、各種エラストマー材料、ゴム材料が好ましく用いられる。具体的には、例えばフルオロシリコーンゴム、フェニルシリコーンゴム、フッ素ゴム、クロロプレンゴム、ウレタンゴム、ニトリルゴム、エチレンプロピレンゴム、天然ゴム、スチレンゴム、イソプレンゴム、ブタジエンゴム、エチレン/プロピレン/ブタジエンの共重合体、ニトリルブタジエンゴム等が挙げられる。特に、シリコーンゴム、フルオロシリコーンゴム、フェニルシリコーンゴムは、圧縮永久ひずみが小さいため、寸法安定性、耐久性の面で好ましい。また、温度による弾性率の変化が小さく、転写性の点でも好ましい。
転写体を構成する各層(表面層、弾性層、圧縮層)の間に、これらを固定・保持するために各種接着剤や両面テープを用いてもよい。また、装置に装着する際の横伸びの抑制や、コシを保つために圧縮弾性率が高い補強層を設けてもよい。また、織布を補強層としてもよい。転写体は前記材質による各層を任意に組み合わせて作製することができる。
転写体の大きさは、目的の印刷画像サイズに合わせて自由に選択することができる。転写体の形状としては、特に制限されず、具体的にはシート形状、ローラ形状、ベルト形状、無端ウェブ形状等が挙げられる。
転写体の大きさは、目的の印刷画像サイズに合わせて自由に選択することができる。転写体の形状としては、特に制限されず、具体的にはシート形状、ローラ形状、ベルト形状、無端ウェブ形状等が挙げられる。
<支持部材>
転写体101は、支持部材102上に支持されている。転写体の支持方法として、各種接着剤や両面テープを用いてもよい。または、転写体に金属、セラミック、樹脂等を材質とした設置用部材を取り付けることで、設置用部材を用いて転写体を支持部材102上に支持してもよい。
転写体101は、支持部材102上に支持されている。転写体の支持方法として、各種接着剤や両面テープを用いてもよい。または、転写体に金属、セラミック、樹脂等を材質とした設置用部材を取り付けることで、設置用部材を用いて転写体を支持部材102上に支持してもよい。
支持部材102は、その搬送精度や耐久性の観点からある程度の構造強度が求められる。支持部材の材質には金属、セラミック、樹脂等が好ましく用いられる。中でも特に、転写時の加圧に耐え得る剛性や寸法精度のほか、動作時のイナーシャを軽減して制御の応答性を向上するために、アルミニウム、鉄、ステンレス、アセタール樹脂、エポキシ樹脂、ポリイミド、ポリエチレン、ポリエチレンテレフタレート、ナイロン、ポリウレタン、シリカセラミクス、アルミナセラミクスが好ましく用いられる。またこれらを組み合わせて用いるのも好ましい。
<反応液付与装置>
本実施形態のインクジェット記録装置は、転写体101に反応液を付与する反応液付与装置103を有する。反応液はインクと接触することによって、被吐出媒体上でのインク及び/又はインク組成物の一部の流動性を低下せしめて、インクによる画像形成時のブリーディングや、ビーディングを抑制することができる。具体的には、反応液に含まれる反応剤(インク高粘度化成分とも称する)が、インクを構成している組成物の一部である色材や樹脂等と接触することによって化学的に反応し、あるいは物理的に吸着する。これによって、インク全体の粘度の上昇や、色材などインクを構成する成分の一部が凝集することによる局所的な粘度の上昇を生じさせ、インク及び/又はインク組成物の一部の流動性を低下させることができる。図2の反応液付与装置103は、反応液を収容する反応液収容部103aと、反応液収容部103aにある反応液を転写体101上に付与する反応液付与部材103b、103cを有するグラビアオフセットローラの場合を示している。
本実施形態のインクジェット記録装置は、転写体101に反応液を付与する反応液付与装置103を有する。反応液はインクと接触することによって、被吐出媒体上でのインク及び/又はインク組成物の一部の流動性を低下せしめて、インクによる画像形成時のブリーディングや、ビーディングを抑制することができる。具体的には、反応液に含まれる反応剤(インク高粘度化成分とも称する)が、インクを構成している組成物の一部である色材や樹脂等と接触することによって化学的に反応し、あるいは物理的に吸着する。これによって、インク全体の粘度の上昇や、色材などインクを構成する成分の一部が凝集することによる局所的な粘度の上昇を生じさせ、インク及び/又はインク組成物の一部の流動性を低下させることができる。図2の反応液付与装置103は、反応液を収容する反応液収容部103aと、反応液収容部103aにある反応液を転写体101上に付与する反応液付与部材103b、103cを有するグラビアオフセットローラの場合を示している。
反応液付与装置は、反応液を被吐出媒体上に付与できるいかなる装置であってもよく、従来から知られている各種装置を適宜用いることができる。具体的には、グラビアオフセットローラ、インクジェットヘッド、ダイコーティング装置(ダイコータ)、ブレードコーティング装置(ブレードコータ)などが挙げられる。反応液付与装置による反応液の付与は、被吐出媒体上でインクと混合(反応)することができれば、インクの付与前に行っても、インクの付与後に行ってもよい。好ましくは、インクの付与前に反応液を付与する。反応液をインクの付与前に付与することによって、インクジェット方式による画像記録時に、隣接して付与されたインク同士が混ざり合うブリーディングや、先に着弾したインクが後に着弾したインクに引き寄せられてしまうビーディングを抑制することもできる。
<反応液>
以下、本実施形態に適用される反応液を構成する各成分について詳細に説明する。
以下、本実施形態に適用される反応液を構成する各成分について詳細に説明する。
(反応剤)
反応液は、インクと接触することによりインク中のアニオン性基を有する成分(樹脂、自己分散顔料など)を凝集させるものであり、反応剤を含有する。反応剤としては、例えば、多価金属イオン、カチオン性樹脂などのカチオン性成分や、有機酸など挙げることができる。
反応液は、インクと接触することによりインク中のアニオン性基を有する成分(樹脂、自己分散顔料など)を凝集させるものであり、反応剤を含有する。反応剤としては、例えば、多価金属イオン、カチオン性樹脂などのカチオン性成分や、有機酸など挙げることができる。
多価金属イオンとしては、例えば、Ca2+、Cu2+、Ni2+、Mg2+、Sr2+、Ba2+及びZn2+などの2価の金属イオンや、Fe3+、Cr3+、Y3+及びAl3+などの3価の金属イオンが挙げられる。反応液に多価金属イオンを含有させるためには、多価金属イオンとアニオンとが結合して構成される多価金属塩(水和物であってもよい)を用いることができる。アニオンとしては、例えば、Cl−、Br−、I−、ClO−、ClO2 −、ClO3 −、ClO4 −、NO2 −、NO3 −、SO4 2−、CO3 2−、HCO3 −、PO4 3−、HPO4 2−、及びH2PO4 −などの無機アニオン;HCOO−、(COO−)2、COOH(COO−)、CH3COO−、C2H4(COO−)2、C6H5COO−、C6H4(COO−)2及びCH3SO3 −などの有機アニオンを挙げることができる。反応剤として多価金属イオンを用いる場合、反応液中の多価金属塩換算の含有量(質量%)は、反応液全質量を基準として、1.00質量%以上20.00質量%以下であることが好ましい。
有機酸を含有する反応液は、酸性領域(pH7.0未満、好ましくはpH2.0〜5.0)に緩衝能を有することによって、インク中に存在する成分のアニオン性基を酸型にして凝集させるものである。有機酸としては、例えば、ギ酸、酢酸、プロピオン酸、酪酸、安息香酸、グリコール酸、乳酸、サリチル酸、ピロールカルボン酸、フランカルボン酸、ピコリン酸、ニコチン酸、チオフェンカルボン酸、レブリン酸、クマリン酸などのモノカルボン酸及びその塩;シュウ酸、マロン酸、コハク酸、グルタル酸、アジピン酸、マレイン酸、フマル酸、イタコン酸、セバシン酸、フタル酸、リンゴ酸、酒石酸、などのジカルボン酸、及びその塩や水素塩;クエン酸、トリメリット酸などのトリカルボン酸及びその塩や水素塩;ピロメリット酸などのテトラカルボン酸及びその塩や水素塩、などを挙げることができる。反応液中の有機酸の含有量(質量%)は、1.00質量%以上50.00質量%以下であることが好ましい。
カチオン性樹脂としては、例えば、1〜3級アミンの構造を有する樹脂、4級アンモニウム塩の構造を有する樹脂などを挙げることができる。具体的には、ビニルアミン、アリルアミン、ビニルイミダゾール、ビニルピリジン、ジメチルアミノエチルメタクリレート、エチレンイミン、グアニジンなどの構造を有する樹脂などを挙げることができる。反応液における溶解性を高めるために、カチオン性樹脂と酸性化合物とを併用したり、カチオン性樹脂の4級化処理を施したりすることもできる。反応剤としてカチオン性樹脂を用いる場合、反応液中のカチオン性樹脂の含有量(質量%)は、反応液全質量を基準として、1.00質量%以上10.00質量%以下であることが好ましい。
(反応剤以外の成分)
反応剤以外の成分としては、インクに用いることができるものとして後述する水性媒体、その他の添加剤などと同様のものを用いることができる。
反応剤以外の成分としては、インクに用いることができるものとして後述する水性媒体、その他の添加剤などと同様のものを用いることができる。
<インク付与装置>
本実施形態のインクジェット記録装置は、転写体101にインクを付与するインク付与装置104を有する。転写体上では反応液とインクとが混合され、反応液とインクとによってインク像が形成され、さらに、液吸収装置105にてインク像から液体成分が吸収される。
本実施形態のインクジェット記録装置は、転写体101にインクを付与するインク付与装置104を有する。転写体上では反応液とインクとが混合され、反応液とインクとによってインク像が形成され、さらに、液吸収装置105にてインク像から液体成分が吸収される。
本実施形態ではインクを付与するインク付与装置として、インクジェットヘッドを用いる。インクジェットヘッドとしては、例えば電気−熱変換体によりインクに膜沸騰を生じさせ気泡を形成することでインクを吐出する形態、電気−機械変換体によってインクを吐出する形態、静電気を利用してインクを吐出する形態等が挙げられる。本実施形態では、公知のインクジェットヘッドを用いることができる。中でも特に高速で高密度の印刷の観点からは電気−熱変換体を利用したものが好適に用いられる。描画は画像信号を受け、各位置に必要なインク量を付与する。
本実施形態ではインクジェットヘッドはY方向に延設されたフルラインヘッドであり、使用可能な最大サイズの記録媒体の画像記録領域の幅分をカバーする範囲にノズルが配列されている。インクジェットヘッドはその下面(転写体101側)にノズルが開口したインク吐出面を有しており、インク吐出面は微小な隙間(数ミリ程度)を空けて転写体101の表面と対向している。
インク付与量は画像データの濃度値やインク厚み等で表現することができるが、本実施形態では各インクドットの質量に付与個数を掛け、印字面積で割った平均値をインク付与量(g/m2)とする。尚、画像領域における最大インク付与量とは、インク中の液体成分を除去する観点より、被吐出媒体の情報として用いられる領域内において、少なくとも5mm2以上の面積において付与されているインク付与量を示す。
インク付与装置104は、被吐出媒体上に各色のカラーインクを付与するために、インクジェットヘッドを複数有していてもよい。例えば、イエローインク、マゼンタインク、シアンインク、ブラックインクを用いてそれぞれの色画像を形成する場合、インク付与装置は上記4種類のインクを被吐出媒体上にそれぞれ吐出する4つのインクジェットヘッドを有することになり、これらはX方向に並ぶように配置される。
また、インク付与装置は、色材を含有しない、あるいは含有したとしてもその割合が非常に低く、実質的に透明なクリアインクを吐出するインクジェットヘッドを含んでいてもよい。そしてこのクリアインクを反応液、カラーインクとともにインク像を形成するために利用することができる。例えば、画像の光沢性を向上させるためにこのクリアインクを用いることができる。転写後の画像が光沢感を醸すように、配合する樹脂成分を適宜調整し、さらには、クリアインクの吐出位置を制御するとよい。このクリアインクは、最終記録物ではカラーインクよりも表層側にある方が望ましいので、転写体型の記録装置では、カラーインクよりも先に転写体101上に付与するようにする。そのためにインク付与装置104と対面する転写体101の移動方向において、クリアインク用のインクジェットヘッドをカラーインク用のインクジェットヘッドより上流側に配置することができる。
また、クリアインクは、光沢用とは別に、転写体101から記録媒体へのインク像の転写性を向上させるために利用することができる。例えば、カラーインクよりも粘着性を発現する成分を多く含ませ、これをカラーインクに付与することで転写体101上に付与する転写性向上液としてクリアインクを利用することができる。例えば、インク付与装置104と対面する転写体101の移動方向において、転写性向上用のクリアインクのためのインクジェットヘッドをカラーインク用のインクジェットヘッドより下流側に配置しておく。そしてカラーインクを転写体101に付与した後、カラーインク付与後の転写体上にクリアインクを付与することで、インク像の最表面にはクリアインクが存在することになる。転写部での記録媒体へのインク像の転写において、インク像の表面のクリアインクはある程度の粘着力で記録媒体108に粘着し、これによって、液除去後のインク像が記録媒体108へ移動しやすくなる。
<インク>
以下、本実施形態に適用されるインクを構成する各成分について詳細に説明する。
以下、本実施形態に適用されるインクを構成する各成分について詳細に説明する。
(色材)
色材としては、顔料や染料を用いることができる。インク中の色材の含有量は、インク全質量を基準として、0.5質量%以上15.0質量%以下であることが好ましく、1.0質量%以上10.0質量%以下であることがより好ましい。
色材としては、顔料や染料を用いることができる。インク中の色材の含有量は、インク全質量を基準として、0.5質量%以上15.0質量%以下であることが好ましく、1.0質量%以上10.0質量%以下であることがより好ましい。
顔料の具体例としては、カーボンブラック、酸化チタンなどの無機顔料;アゾ、フタロシアニン、キナクリドン、イソインドリノン、イミダゾロン、ジケトピロロピロール、ジオキサジンなどの有機顔料を挙げることができる。
顔料の分散方式としては、分散剤として樹脂を用いた樹脂分散顔料や、顔料の粒子表面に親水性基が結合している自己分散顔料などを用いることができる。また、顔料の粒子表面に樹脂を含む有機基を化学的に結合させた樹脂結合型顔料や、顔料の粒子の表面を樹脂などで被覆したマイクロカプセル顔料などを用いることができる。
顔料を水性媒体中に分散させるための樹脂分散剤としては、アニオン性基の作用によって顔料を水性媒体中に分散させうるものを用いることが好ましい。樹脂分散剤としては、好適には、後述するような樹脂、さらに好適には水溶性樹脂を用いることができる。顔料の含有量(質量%)は、樹脂分散剤の含有量に対する質量比率(顔料/樹脂分散剤)で、0.3倍以上10.0倍以下であることが好ましい。
自己分散顔料としては、カルボン酸基、スルホン酸基、ホスホン酸基などのアニオン性基が、直接又は他の原子団(−R−)を介して顔料の粒子表面に結合しているものを用いることができる。アニオン性基は、酸型及び塩型のいずれであってもよく、塩型である場合は、その一部が解離した状態及び全てが解離した状態のいずれであってもよい。アニオン性基が塩型である場合のカウンターイオンとなるカチオンとしては、アルカリ金属カチオン;アンモニウム;有機アンモニウムなどを挙げることができる。また、他の原子団(−R−)の具体例としては、炭素原子数1乃至12の直鎖又は分岐のアルキレン基;フェニレン基やナフチレン基などのアリーレン基;カルボニル基;イミノ基;アミド基;スルホニル基;エステル基;エーテル基などを挙げることができる。また、これらの基を組み合わせた基としてもよい。
染料としては、アニオン性基を有するものを用いることが好ましい。染料の具体例としては、アゾ、トリフェニルメタン、(アザ)フタロシアニン、キサンテン、アントラピリドンなどの染料を挙げることができる。
(樹脂)
インクには、樹脂を含有させることができる。インク中の樹脂の含有量(質量%)は、インク全質量を基準として、0.1質量%以上20.0質量%以下であることが好ましく、0.5質量%以上15.0質量%以下であることがさらに好ましい。
インクには、樹脂を含有させることができる。インク中の樹脂の含有量(質量%)は、インク全質量を基準として、0.1質量%以上20.0質量%以下であることが好ましく、0.5質量%以上15.0質量%以下であることがさらに好ましい。
樹脂は、(i)顔料の分散状態を安定にする、すなわち上述の樹脂分散剤やその補助として、(ii)記録される画像の各種特性を向上させる、などの理由でインクに添加することができる。樹脂の形態としては、ブロック共重合体、ランダム共重合体、グラフト共重合体、及びこれらの組み合わせなどを挙げることができる。また、樹脂は、水性媒体に水溶性樹脂として溶解した状態であってもよく、水性媒体中に樹脂粒子として分散した状態であってもよい。樹脂粒子は色材を内包するものである必要はない。
本発明において樹脂が水溶性であることとは、その樹脂を酸価と当量のアルカリで中和した場合に、動的光散乱法により粒子径を測定しうる粒子を形成しないものであることとする。樹脂が水溶性であるか否かについては、以下に示す方法にしたがって判断することができる。まず、酸価相当のアルカリ(水酸化ナトリウム、水酸化カリウムなど)により中和された樹脂を含む液体(樹脂固形分:10質量%)を用意する。次いで、用意した液体を純水で10倍(体積基準)に希釈して試料溶液を調製する。そして、試料溶液中の樹脂の粒子径を動的光散乱法により測定した場合に、粒子径を有する粒子が測定されない場合に、その樹脂は水溶性であると判断することができる。この際の測定条件は、例えば、SetZero:30秒、測定回数:3回、測定時間:180秒、のように設定することができる。粒度分布測定装置としては、動的光散乱法による粒度分析計(例えば、商品名「UPA−EX150」、日機装製)などを使用することができる。勿論、使用する粒度分布測定装置や測定条件などは上記に限られるものではない。
樹脂の酸価は、水溶性樹脂の場合100mgKOH/g以上250mgKOH/g以下であることが好ましく、樹脂粒子の場合5mgKOH/g以上100mgKOH/g以下であることが好ましい。樹脂の重量平均分子量は、水溶性樹脂の場合3,000以上15,000以下であることが好ましく、樹脂粒子の場合1,000以上2,000,000以下であることが好ましい。樹脂粒子の動的光散乱法(測定条件は上記と同様)により測定される体積平均粒子径は、100nm以上500nm以下であることが好ましい。
樹脂としては、アクリル系樹脂、ウレタン系樹脂、オレフィン系樹脂などを挙げることができる。なかでも、アクリル系樹脂やウレタン樹脂が好ましい。
アクリル系樹脂としては、親水性ユニット及び疎水性ユニットを構成ユニットとして有するものが好ましい。なかでも、(メタ)アクリル酸に由来する親水性ユニットと、芳香環を有するモノマー及び(メタ)アクリル酸エステル系モノマーの少なくとも一方に由来する疎水性ユニットと、を有する樹脂が好ましい。特に、(メタ)アクリル酸に由来する親水性ユニットと、スチレン及びα−メチルスチレンの少なくとも一方のモノマーに由来する疎水性ユニットとを有する樹脂が好ましい。これらの樹脂は、顔料との相互作用が生じやすいため、顔料を分散させるための樹脂分散剤として好適に利用することができる。
アクリル系樹脂としては、親水性ユニット及び疎水性ユニットを構成ユニットとして有するものが好ましい。なかでも、(メタ)アクリル酸に由来する親水性ユニットと、芳香環を有するモノマー及び(メタ)アクリル酸エステル系モノマーの少なくとも一方に由来する疎水性ユニットと、を有する樹脂が好ましい。特に、(メタ)アクリル酸に由来する親水性ユニットと、スチレン及びα−メチルスチレンの少なくとも一方のモノマーに由来する疎水性ユニットとを有する樹脂が好ましい。これらの樹脂は、顔料との相互作用が生じやすいため、顔料を分散させるための樹脂分散剤として好適に利用することができる。
親水性ユニットは、アニオン性基などの親水性基を有するユニットである。親水性ユニットは、例えば、親水性基を有する親水性モノマーを重合することで形成することができる。親水性基を有する親水性モノマーの具体例としては、(メタ)アクリル酸、イタコン酸、マレイン酸、フマル酸などのカルボン酸基を有する酸性モノマー、これらの酸性モノマーの無水物や塩などのアニオン性モノマーなどを挙げることができる。酸性モノマーの塩を構成するカチオンとしては、リチウム、ナトリウム、カリウム、アンモニウム、有機アンモニウムなどのイオンを挙げることができる。疎水性ユニットは、アニオン性基などの親水性基を有さないユニットである。疎水性ユニットは、例えば、アニオン性基などの親水性基を有さない、疎水性モノマーを重合することで形成することができる。疎水性モノマーの具体例としては、スチレン、α−メチルスチレン、(メタ)アクリル酸ベンジルなどの芳香環を有するモノマー;(メタ)アクリル酸メチル、(メタ)アクリル酸ブチル、(メタ)アクリル酸2−エチルヘキシルなどの(メタ)アクリル酸エステル系モノマーなどを挙げることができる。
ウレタン系樹脂としては、例えば、ポリイソシアネートとポリオールとを反応させて得ることができる。また、鎖延長剤をさらに反応させたものであってもよい。オレフィン系樹脂としては、例えば、ポリエチレン、ポリプロピレンなどを挙げることができる。
(水性媒体)
インクには、水、又は水及び水溶性有機溶剤の混合溶媒である水性媒体を含有させることができる。水としては、脱イオン水やイオン交換水を用いることが好ましい。インク中の水の含有量(質量%)は、インク全質量を基準として、50.0質量%以上95.0質量%以下であることが好ましい。また、インク中の水溶性有機溶剤の含有量(質量%)は、インク全質量を基準として、3.0質量%以上50.0質量%以下であることが好ましい。水溶性有機溶剤としては、アルコール類、(ポリ)アルキレングリコール類、グリコールエーテル類、含窒素化合物類、含硫黄化合物類などのインクジェット用のインクに使用可能なものをいずれも用いることができる。
インクには、水、又は水及び水溶性有機溶剤の混合溶媒である水性媒体を含有させることができる。水としては、脱イオン水やイオン交換水を用いることが好ましい。インク中の水の含有量(質量%)は、インク全質量を基準として、50.0質量%以上95.0質量%以下であることが好ましい。また、インク中の水溶性有機溶剤の含有量(質量%)は、インク全質量を基準として、3.0質量%以上50.0質量%以下であることが好ましい。水溶性有機溶剤としては、アルコール類、(ポリ)アルキレングリコール類、グリコールエーテル類、含窒素化合物類、含硫黄化合物類などのインクジェット用のインクに使用可能なものをいずれも用いることができる。
(その他添加剤)
インクは、上記成分以外にも必要に応じて、消泡剤、界面活性剤、pH調整剤、粘度調整剤、防錆剤、防腐剤、防黴剤、酸化防止剤、還元防止剤など種々の添加剤を含有してもよい。
インクは、上記成分以外にも必要に応じて、消泡剤、界面活性剤、pH調整剤、粘度調整剤、防錆剤、防腐剤、防黴剤、酸化防止剤、還元防止剤など種々の添加剤を含有してもよい。
<液吸収装置>
本実施形態において、液吸収装置105は、液吸収部材105a、および液吸収部材105aを転写体101上のインク像に押し当てる液吸収用の押圧部材105bを有する。なお、液吸収部材105aおよび押圧部材105bの形状については特に制限がない。例えば、図2に示すように、押圧部材105bが円柱形状であり、液吸収部材105aがベルト形状であって、円柱形状の押圧部材105bでベルト形状の液吸収部材105aを転写体101に押し当てる構成であってもよい。また、押圧部材105bが円柱形状であり、液吸収部材105aが円柱形状の押圧部材105bの周面上に形成された円筒形状であって、円柱形状の押圧部材105bで円筒形状の液吸収部材105aを転写体に押し当てる構成であってもよい。
本実施形態において、液吸収装置105は、液吸収部材105a、および液吸収部材105aを転写体101上のインク像に押し当てる液吸収用の押圧部材105bを有する。なお、液吸収部材105aおよび押圧部材105bの形状については特に制限がない。例えば、図2に示すように、押圧部材105bが円柱形状であり、液吸収部材105aがベルト形状であって、円柱形状の押圧部材105bでベルト形状の液吸収部材105aを転写体101に押し当てる構成であってもよい。また、押圧部材105bが円柱形状であり、液吸収部材105aが円柱形状の押圧部材105bの周面上に形成された円筒形状であって、円柱形状の押圧部材105bで円筒形状の液吸収部材105aを転写体に押し当てる構成であってもよい。
本実施形態において、インクジェット記録装置内でのスペース等を考慮すると、液吸収部材105aはベルト形状であることが好ましい。
また、このようなベルト形状の液吸収部材105aを有する液吸収装置105は、液吸収部材105aを張架する張架部材を有していてもよい。図2において、105cは張架部材としての張架ローラである。図2において、押圧部材105bも張架ローラと同様に回転するローラ部材としているが、これに限定されるものではない。
また、このようなベルト形状の液吸収部材105aを有する液吸収装置105は、液吸収部材105aを張架する張架部材を有していてもよい。図2において、105cは張架部材としての張架ローラである。図2において、押圧部材105bも張架ローラと同様に回転するローラ部材としているが、これに限定されるものではない。
液吸収装置105では、本発明に係る多孔質体を有する液吸収部材105aを押圧部材105bによってインク像に押し当てて接触させることで、インク像に含まれる液体成分を液吸収部材105aに吸収させ、液体成分を減少させる。インク像中の液体成分を減少させる方法として、液吸収部材を接触させる本方式に加え、その他従来から用いられている各種手法、例えば、加熱による方法、低湿空気を送風する方法、減圧する方法等を組み合わせても良い。また、液体成分を減少させた液除去後のインク像にこれらの方法を適用してさらに液体成分を減少させてもよい。
<液吸収部材>
本実施形態では、液除去前のインク像から液体成分の少なくとも一部を、本発明に係る多孔質体を有する液吸収部材と接触させて吸収することで除去し、インク像中の液体成分の含有量を減少させる。液吸収部材のインク像との接触面を第一の面とし、第一の面に本発明に係る多孔質体が配置される。本発明に係る多孔質体を有する液吸収部材は、被吐出媒体の移動に連動して移動し、インク像と接触した後、所定の周期で別の液除去前のインク像に再接触する、循環して液吸収が可能な形状を有するものが好ましい。例えば、無端ベルト状やドラム状などの形状が挙げられる。
以下、液吸収装置105における、各種条件と構成について詳細に述べる。
本実施形態では、液除去前のインク像から液体成分の少なくとも一部を、本発明に係る多孔質体を有する液吸収部材と接触させて吸収することで除去し、インク像中の液体成分の含有量を減少させる。液吸収部材のインク像との接触面を第一の面とし、第一の面に本発明に係る多孔質体が配置される。本発明に係る多孔質体を有する液吸収部材は、被吐出媒体の移動に連動して移動し、インク像と接触した後、所定の周期で別の液除去前のインク像に再接触する、循環して液吸収が可能な形状を有するものが好ましい。例えば、無端ベルト状やドラム状などの形状が挙げられる。
以下、液吸収装置105における、各種条件と構成について詳細に述べる。
(前処理)
本実施形態において、本発明に係る多孔質体を有する液吸収部材105aをインク像に接触させる前に、液吸収部材に処理液を付与する前処理手段(図2および図5では不図示)によって前処理を施すことが好ましい。本実施形態に用いる処理液は、水及び水溶性有機溶剤を含有することが好ましい。水は、イオン交換等により脱イオンした水であることが好ましい。また、水溶性有機溶剤の種類は特に限定されず、エタノールやイソプロピルアルコール等の公知の有機溶剤をいずれも用いることができる。本実施形態に用いる液吸収部材の前処理において、付与方法は特に限定されないが、浸漬や液滴滴下が好ましい。
本実施形態において、本発明に係る多孔質体を有する液吸収部材105aをインク像に接触させる前に、液吸収部材に処理液を付与する前処理手段(図2および図5では不図示)によって前処理を施すことが好ましい。本実施形態に用いる処理液は、水及び水溶性有機溶剤を含有することが好ましい。水は、イオン交換等により脱イオンした水であることが好ましい。また、水溶性有機溶剤の種類は特に限定されず、エタノールやイソプロピルアルコール等の公知の有機溶剤をいずれも用いることができる。本実施形態に用いる液吸収部材の前処理において、付与方法は特に限定されないが、浸漬や液滴滴下が好ましい。
(加圧条件)
転写体上のインク像に対して接触するときの液吸収部材の圧力が2.9N/cm2(0.3kgf/cm2)以上であれば、インク像中の液体成分をより短時間に固液分離でき、インク像中から液体成分を除去できるため好ましい。尚、本明細書における液吸収部材の圧力とは、被吐出媒体と液吸収部材との間のニップ圧を示しており、面圧分布測定器(商品名:「I−SCAN」、新田株式会社製)を用いて面圧測定を行い、加圧領域における加重を面積で割り、値を算出したものである。
転写体上のインク像に対して接触するときの液吸収部材の圧力が2.9N/cm2(0.3kgf/cm2)以上であれば、インク像中の液体成分をより短時間に固液分離でき、インク像中から液体成分を除去できるため好ましい。尚、本明細書における液吸収部材の圧力とは、被吐出媒体と液吸収部材との間のニップ圧を示しており、面圧分布測定器(商品名:「I−SCAN」、新田株式会社製)を用いて面圧測定を行い、加圧領域における加重を面積で割り、値を算出したものである。
(作用時間)
インク像に液吸収部材105aを接触させる作用時間は、インク像中の色材が液吸収部材へ付着することをより抑制するために、50ms以下であることが好ましい。尚、本明細書における作用時間は、上述した面圧測定における、被吐出媒体の移動方向における圧力感知幅を、被吐出媒体の移動速度で割って算出される。以降、この作用時間を液吸収ニップ時間と称す。
インク像に液吸収部材105aを接触させる作用時間は、インク像中の色材が液吸収部材へ付着することをより抑制するために、50ms以下であることが好ましい。尚、本明細書における作用時間は、上述した面圧測定における、被吐出媒体の移動方向における圧力感知幅を、被吐出媒体の移動速度で割って算出される。以降、この作用時間を液吸収ニップ時間と称す。
このようにして、転写体101上には、液体成分が吸収され、液体成分の減少したインク像が形成される。この液除去後のインク像は次に転写部において記録媒体108上に転写される。転写時の装置構成及び条件について説明する。
<転写用の押圧部材>
本実施形態では、記録媒体搬送手段107によって搬送される記録媒体108上に転写体101上の液体成分除去後のインク像を、転写用の押圧部材106により記録媒体108に接触させることで転写する。転写体101上のインク像に含まれる液体成分を除去した後に、記録媒体108へ転写することにより、カールや、コックリング等を抑制した記録画像を得ることが可能となる。
本実施形態では、記録媒体搬送手段107によって搬送される記録媒体108上に転写体101上の液体成分除去後のインク像を、転写用の押圧部材106により記録媒体108に接触させることで転写する。転写体101上のインク像に含まれる液体成分を除去した後に、記録媒体108へ転写することにより、カールや、コックリング等を抑制した記録画像を得ることが可能となる。
押圧部材106は記録媒体108の搬送精度や耐久性の観点からある程度の構造強度が求められる。押圧部材106の材質には金属、セラミック、樹脂等が好ましく用いられる。中でも特に、転写時の加圧に耐え得る剛性や寸法精度のほか、動作時のイナーシャを軽減して制御の応答性を向上するために、アルミニウム、鉄、ステンレス、アセタール樹脂、エポキシ樹脂、ポリイミド、ポリエチレン、ポリエチレンテレフタレート、ナイロン、ポリウレタン、シリカセラミクス、アルミナセラミクスが好ましく用いられる。またこれらを組み合わせて用いてもよい。
転写体101上の液除去後のインク像を記録媒体108に転写するために押圧部材106が転写体を押圧する押圧時間については特に制限はない。しかし、転写が良好に行われ、かつ転写体の耐久性を損なわないようにするために、押圧時間は5ms以上100ms以下であることが好ましい。尚、本実施形態における押圧時間とは、記録媒体108と転写体101との間が接触している時間を示しており、面圧分布測定器(商品名:「I−SCAN」、新田株式会社製)を用いて面圧測定を行い、加圧領域の搬送方向長さを搬送速度で割り、値を算出したものである。
また、転写体101上の液除去後のインク像を記録媒体108に転写するために押圧部材106が転写体101を押圧する圧力についても特に制限はないが、転写が良好に行われ、かつ転写体の耐久性を損なわないようにする。このために、圧力が9.8N/cm2(1kg/cm2)以上294.2N/cm2(30kg/cm2)以下であることが好ましい。尚、本実施形態における圧力とは、記録媒体108と転写体101との間のニップ圧を示しており、面圧分布測定器を用いて面圧測定を行い、加圧領域における加重を面積で割り、値を算出したものである。
転写体101上の液除去後のインク像を記録媒体108に転写するために押圧部材106が転写体101を押圧しているときの温度についても特に制限はないが、インクに含まれる樹脂成分のガラス転移点以上又は軟化点以上であることが好ましい。また、加熱には転写体101上の液除去後のインク像、転写体101及び記録媒体108を加熱する加熱手段を備える態様が好ましい。
押圧部材106の形状については特に制限されないが、例えばローラ形状が挙げられる。
押圧部材106の形状については特に制限されないが、例えばローラ形状が挙げられる。
<記録媒体及び記録媒体搬送装置>
本実施形態において、記録媒体108は特に限定されず、公知の記録媒体をいずれも用いることができる。記録媒体としては、ロール状に巻回された長尺物、あるいは所定の寸法に裁断された枚葉のものが挙げられる。材質としては、紙、プラスチックフィルム、木板、段ボール、金属フィルムなどが挙げられる。
本実施形態において、記録媒体108は特に限定されず、公知の記録媒体をいずれも用いることができる。記録媒体としては、ロール状に巻回された長尺物、あるいは所定の寸法に裁断された枚葉のものが挙げられる。材質としては、紙、プラスチックフィルム、木板、段ボール、金属フィルムなどが挙げられる。
また、図2において、記録媒体108を搬送するための記録媒体搬送装置107は、記録媒体繰り出しローラ107aおよび記録媒体巻き取りローラ107bによって構成されているが、記録媒体を搬送できればよく、特にこの構成に限定されるものではない。
<制御システム>
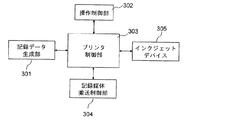
本実施形態における転写型インクジェット記録装置は、各装置を制御する制御システムを有する。図3は図2に示す転写型インクジェット記録装置における、装置全体の制御システムを示すブロック図である。
本実施形態における転写型インクジェット記録装置は、各装置を制御する制御システムを有する。図3は図2に示す転写型インクジェット記録装置における、装置全体の制御システムを示すブロック図である。
図3において、301は外部プリントサーバー等の記録データ生成部、302は操作パネル等の操作制御部、303は記録プロセスを実施するためのプリンタ制御部、304は記録媒体を搬送するための記録媒体搬送制御部、305は印刷するためのインクジェットデバイスである。
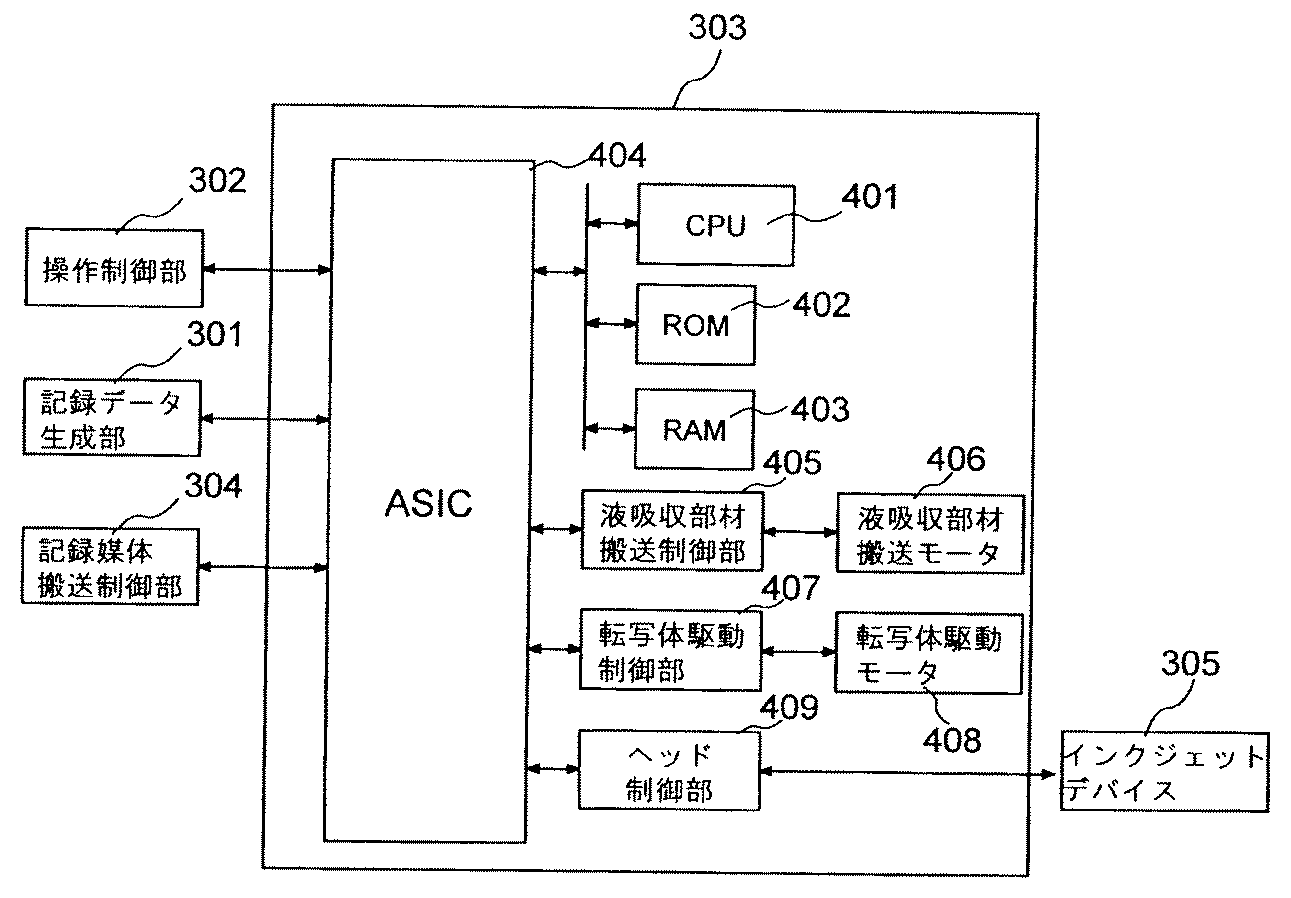
図4は図2の転写型インクジェット記録装置におけるプリンタ制御部のブロック図である。
401はプリンタ全体を制御するCPU、402はCPU401の制御プログラムを格納するためのROM、403はプログラムを実行するためのRAMである。404はネットワークコントローラ、シリアルIFコントローラ、ヘッドデータ生成用コントローラ、モーターコントローラ等を内蔵した特定用途向けの集積回路(Application Specific Integrated Circuit:ASIC)である。405は液吸収部材搬送モータ406を駆動するための液吸収部材搬送制御部であり、ASIC404からシリアルIFを介して、コマンド制御される。407は転写体駆動モータ408を駆動するための転写体駆動制御部であり、同様にASIC404からシリアルIFを介してコマンド制御される。409はヘッド制御部であり、インクジェットデバイス305の最終吐出データ生成、駆動電圧生成等を行う。
401はプリンタ全体を制御するCPU、402はCPU401の制御プログラムを格納するためのROM、403はプログラムを実行するためのRAMである。404はネットワークコントローラ、シリアルIFコントローラ、ヘッドデータ生成用コントローラ、モーターコントローラ等を内蔵した特定用途向けの集積回路(Application Specific Integrated Circuit:ASIC)である。405は液吸収部材搬送モータ406を駆動するための液吸収部材搬送制御部であり、ASIC404からシリアルIFを介して、コマンド制御される。407は転写体駆動モータ408を駆動するための転写体駆動制御部であり、同様にASIC404からシリアルIFを介してコマンド制御される。409はヘッド制御部であり、インクジェットデバイス305の最終吐出データ生成、駆動電圧生成等を行う。
[直接描画型インクジェット記録装置]
本実施形態における別の実施形態として、直接描画型インクジェット記録装置が挙げられる。直接描画型インクジェット記録装置において、被吐出媒体は画像を形成すべき記録媒体である。
本実施形態における別の実施形態として、直接描画型インクジェット記録装置が挙げられる。直接描画型インクジェット記録装置において、被吐出媒体は画像を形成すべき記録媒体である。
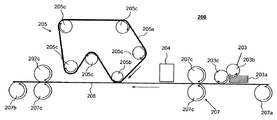
図5は、本実施形態における直接描画型インクジェット記録装置200の概略構成の一例を示す模式図である。直接描画型インクジェット記録装置は、前述した転写型インクジェット記録装置と比較し、転写体101、支持部材102、転写体クリーニング部材109を有さず、記録媒体208上で画像を形成する点以外は、転写型インクジェット記録装置と同様の手段を有する。
したがって、記録媒体208に反応液を付与する反応液付与装置203、記録媒体208にインクを付与するインク付与装置204、および、記録媒体208上のインク像に接触する液吸収部材205aにより、インク像に含まれる液体成分を吸収する液吸収装置205は、転写型インクジェット記録装置と同様の構成を有しており、説明を省略する。
なお、本実施形態の直接描画型インクジェット記録装置において、液吸収装置205は、本発明に係る多孔質体を有する液吸収部材205a、および、液吸収部材205aを記録媒体208上のインク像に押し当てる液吸収用の押圧部材205bを有する。また、液吸収部材205aおよび押圧部材205bの形状については特に制限がなく、転写型インクジェット記録装置で使用可能な液吸収部材および押圧部材と同様の形状のものを用いることができる。また、液吸収装置205は、液吸収部材を張架する張架部材を有していてもよい。図5において、205cは張架部材としての張架ローラである。張架ローラの数は図5の5個に限定されるものではなく、装置設計に応じて必要数を配置すれば良い。また、インク付与装置204によって記録媒体208にインクを付与するインク付与部、および、液吸収部材205aを記録媒体上のインク像に接触させ、液体成分を除去する液体成分除去部には、記録媒体を下方から支持する不図示の記録媒体支持部材が設けられていてもよい。なお、図5に示す反応液付与装置203は、反応液を収容する反応液収容部203aと、反応液収容部203aにある反応液を記録媒体208上に付与する反応液付与部材203b、203cを有するグラビアオフセットローラの場合を示している。
<記録媒体搬送装置>
本実施形態の直接描画型インクジェット記録装置において、記録媒体搬送装置207は特に限定されず、公知の直接描画型インクジェット記録装置における搬送手段を用いることができる。例として、図5に示すように、記録媒体繰り出しローラ207a、記録媒体巻き取りローラ207b、記録媒体搬送ローラ207cを有する記録媒体搬送装置が挙げられる。
本実施形態の直接描画型インクジェット記録装置において、記録媒体搬送装置207は特に限定されず、公知の直接描画型インクジェット記録装置における搬送手段を用いることができる。例として、図5に示すように、記録媒体繰り出しローラ207a、記録媒体巻き取りローラ207b、記録媒体搬送ローラ207cを有する記録媒体搬送装置が挙げられる。
<制御システム>
本実施形態における直接描画型インクジェット記録装置は、各装置を制御する制御システムを有する。図5に示す直接描画型インクジェット記録装置における、装置全体の制御システムを示すブロック図は、図2に示す転写型インクジェット記録装置と同様に、図3に示す通りである。
本実施形態における直接描画型インクジェット記録装置は、各装置を制御する制御システムを有する。図5に示す直接描画型インクジェット記録装置における、装置全体の制御システムを示すブロック図は、図2に示す転写型インクジェット記録装置と同様に、図3に示す通りである。
図6は図5の直接描画型インクジェット記録装置におけるプリンタ制御部のブロック図である。転写体駆動制御部407及び転写体駆動モータ408を有さない以外は図4における転写型インクジェット記録装置におけるプリンタ制御部のブロック図と同等である。
すなわち、501はプリンタ全体を制御するCPU、502は前記CPUの制御プログラムを格納するためのROM、503はプログラムを実行するためのRAMである。504はネットワークコントローラ、シリアルIFコントローラ、ヘッドデータ生成用コントローラ、モーターコントローラ等を内蔵したASICである。505は液吸収部材搬送モータ506を駆動するための液吸収部材搬送制御部であり、ASIC504からシリアルIFを介して、コマンド制御される。509はヘッド制御部であり、インクジェットデバイス305の最終吐出データ生成、駆動電圧生成等を行う。
以下、実施例及び比較例を用いて本実施形態を更に詳細に説明する。本発明は、その要旨を超えない限り、下記の実施例によって何ら限定されるものではない。尚、以下の実施例の記載において、「部」とあるのは特に断りのない限り質量基準である。多孔質体の各物性は、以下の方法により測定した。
(平均繊維径)
多孔質体の厚み方向の断面を切り出し、その断面において走査型電子顕微鏡(SEM、商品名:SU−70、(株)日立製作所製)によって100μm×100μmの領域のSEM画像を撮影した。このSEM画像において、明瞭に識別できる20箇所の繊維の断面を選択し、個々の繊維の断面の長径と短径を測定した。そして、その長径と短径を足して2で割った値を個々の繊維の繊維径とし、20箇所の繊維径の平均値を算出し、平均繊維径とした。なお、測定箇所に関して、20箇所を測定した場合に実質的に全ての構造を網羅していることを経験的に確認している。
多孔質体の厚み方向の断面を切り出し、その断面において走査型電子顕微鏡(SEM、商品名:SU−70、(株)日立製作所製)によって100μm×100μmの領域のSEM画像を撮影した。このSEM画像において、明瞭に識別できる20箇所の繊維の断面を選択し、個々の繊維の断面の長径と短径を測定した。そして、その長径と短径を足して2で割った値を個々の繊維の繊維径とし、20箇所の繊維径の平均値を算出し、平均繊維径とした。なお、測定箇所に関して、20箇所を測定した場合に実質的に全ての構造を網羅していることを経験的に確認している。
(平均孔径)
上記の平均繊維径を測定する際に用いたSEM画像の繊維の断面を選択し、その繊維の断面における樹脂部と空隙部(空孔部)が分かれるように二値化する画像処理を行った。そして、二値化された画像から空隙部を10箇所選択し、個々の面積を求め、その面積から円相当径を算出した。この円相当径を個々の孔径とし、10箇所の孔径の平均値を算出し、平均孔径とした。
上記の平均繊維径を測定する際に用いたSEM画像の繊維の断面を選択し、その繊維の断面における樹脂部と空隙部(空孔部)が分かれるように二値化する画像処理を行った。そして、二値化された画像から空隙部を10箇所選択し、個々の面積を求め、その面積から円相当径を算出した。この円相当径を個々の孔径とし、10箇所の孔径の平均値を算出し、平均孔径とした。
(繊維内空隙率)
上記の平均孔径を測定する際に用いた樹脂部と空隙部が分かれるように二値化された画像において、樹脂部の面積の総和と空隙部の面積の総和を求めた。そして、(空隙部の面積の総和)/{(空隙部の面積の総和)+(樹脂部の面積の総和)}×100を算出した。さらに同じ計算を10箇所の繊維の断面について行い、平均値として算出し、繊維内空隙率とした。なお、本発明において繊維内空隙率の%は面積%を意味する。
上記の平均孔径を測定する際に用いた樹脂部と空隙部が分かれるように二値化された画像において、樹脂部の面積の総和と空隙部の面積の総和を求めた。そして、(空隙部の面積の総和)/{(空隙部の面積の総和)+(樹脂部の面積の総和)}×100を算出した。さらに同じ計算を10箇所の繊維の断面について行い、平均値として算出し、繊維内空隙率とした。なお、本発明において繊維内空隙率の%は面積%を意味する。
(繊維間空隙率)
多孔質体の体積(厚さとサンプルの面積より計算)と質量、および繊維の密度から、繊維間の空隙体積を求め、繊維間空隙率を算出した。密度は比重計(商品名:MDS−300、アルファミラージュ製)によって測定することで求めた。なお、本発明において、繊維間空隙率の%は体積%を意味する。
多孔質体の体積(厚さとサンプルの面積より計算)と質量、および繊維の密度から、繊維間の空隙体積を求め、繊維間空隙率を算出した。密度は比重計(商品名:MDS−300、アルファミラージュ製)によって測定することで求めた。なお、本発明において、繊維間空隙率の%は体積%を意味する。
<実施例1>
(多孔質体の作製)
図1に示されるエレクトロスピニング装置を用いて、繊維からなる多孔質体を作製した。樹脂溶液として、ポリスルホン(PSU)を25質量%含むジメチルアセトアミド(DMAc)/テトラヒドロフラン(THF)(質量比5/5)溶液を調製し、樹脂溶液供給装置1にセットした。ノズル2として、内径0.22mmのステンレス製のノズルを用いた。また、コレクター4にはアルミニウム製のコレクターを用い、ノズル2とコレクター4との距離は15cmであった。電圧印加装置5から20〜30kVの範囲で電圧を印加して紡糸を行った。このときの樹脂溶液の供給量は1ml/hであった。加熱処理前の多孔質体をコレクター4から剥がし取り、熱風乾燥機で120℃で加熱処理することで、平均繊維径1.5μm、厚さ50μmの多孔質体(加熱処理後の多孔質体)を得た。多孔質体の物性等を表2に示す。
(多孔質体の作製)
図1に示されるエレクトロスピニング装置を用いて、繊維からなる多孔質体を作製した。樹脂溶液として、ポリスルホン(PSU)を25質量%含むジメチルアセトアミド(DMAc)/テトラヒドロフラン(THF)(質量比5/5)溶液を調製し、樹脂溶液供給装置1にセットした。ノズル2として、内径0.22mmのステンレス製のノズルを用いた。また、コレクター4にはアルミニウム製のコレクターを用い、ノズル2とコレクター4との距離は15cmであった。電圧印加装置5から20〜30kVの範囲で電圧を印加して紡糸を行った。このときの樹脂溶液の供給量は1ml/hであった。加熱処理前の多孔質体をコレクター4から剥がし取り、熱風乾燥機で120℃で加熱処理することで、平均繊維径1.5μm、厚さ50μmの多孔質体(加熱処理後の多孔質体)を得た。多孔質体の物性等を表2に示す。
(画像形成)
以下の(1)〜(6)の手順により画像形成を行った。
(1)得られた多孔質体を5質量%エタノール水溶液に浸漬し、そして、エアブローにて浸漬された多孔質体から余分なエタノール水溶液を除去した。
(2)反応液付与装置を用いて被吐出媒体である後述の転写体に対して後述の反応液を付与した。反応液の付与量は1g/m2であった。
(3)インク付与装置を用いて反応液が付与された転写体に対して後述のインクを付与し、液除去前のインク像を形成した。インク付与装置には、電気−熱変換素子によりオンデマンド方式にてインクの吐出を行うインクジェットヘッドを使用した。インクの付与量は25g/m2であった。
(4)前記転写体上の前記液除去前のインク像に対して前記多孔質体を2kgf/cm2の圧力で接触させ、前記インク像から液体成分を除去し、画像を形成した。
(5)前記多孔質体に含まれる前記液体成分の一部をエアブローにて除去した。
(6)(2)〜(5)の工程を100回繰り返した。なお、この工程を繰り返す際に用いられる転写体は、形成された画像を後述の画像流れの評価を行った後、クリーニングすることで繰り返し使用した。
なお、上記反応液及びインクとしては以下のものを用いた。
以下の(1)〜(6)の手順により画像形成を行った。
(1)得られた多孔質体を5質量%エタノール水溶液に浸漬し、そして、エアブローにて浸漬された多孔質体から余分なエタノール水溶液を除去した。
(2)反応液付与装置を用いて被吐出媒体である後述の転写体に対して後述の反応液を付与した。反応液の付与量は1g/m2であった。
(3)インク付与装置を用いて反応液が付与された転写体に対して後述のインクを付与し、液除去前のインク像を形成した。インク付与装置には、電気−熱変換素子によりオンデマンド方式にてインクの吐出を行うインクジェットヘッドを使用した。インクの付与量は25g/m2であった。
(4)前記転写体上の前記液除去前のインク像に対して前記多孔質体を2kgf/cm2の圧力で接触させ、前記インク像から液体成分を除去し、画像を形成した。
(5)前記多孔質体に含まれる前記液体成分の一部をエアブローにて除去した。
(6)(2)〜(5)の工程を100回繰り返した。なお、この工程を繰り返す際に用いられる転写体は、形成された画像を後述の画像流れの評価を行った後、クリーニングすることで繰り返し使用した。
なお、上記反応液及びインクとしては以下のものを用いた。
(樹脂粒子の調製)
撹拌機、還流冷却装置、及び窒素ガス導入管を備えた四つ口フラスコに、ブチルメタクリレート18.0部、重合開始剤(2,2’−アゾビス(2−メチルブチロニトリル))2.0部、及びn−ヘキサデカン2.0部を入れた。この反応系に窒素ガスを導入し、0.5時間撹拌した。このフラスコに、乳化剤(商品名:NIKKOL BC15、日光ケミカルズ製)の6.0質量%水溶液78.0部を滴下して、0.5時間撹拌した。次いで、超音波照射機で超音波を3時間照射することで、混合物を乳化させた。その後、窒素雰囲気下、80℃で4時間重合反応を行った。反応系を25℃まで冷却した後、成分をろ過し、適量の純水を添加して、樹脂粒子1(固形分)の含有量が20.0質量%である樹脂粒子1の水分散液を調製した。
撹拌機、還流冷却装置、及び窒素ガス導入管を備えた四つ口フラスコに、ブチルメタクリレート18.0部、重合開始剤(2,2’−アゾビス(2−メチルブチロニトリル))2.0部、及びn−ヘキサデカン2.0部を入れた。この反応系に窒素ガスを導入し、0.5時間撹拌した。このフラスコに、乳化剤(商品名:NIKKOL BC15、日光ケミカルズ製)の6.0質量%水溶液78.0部を滴下して、0.5時間撹拌した。次いで、超音波照射機で超音波を3時間照射することで、混合物を乳化させた。その後、窒素雰囲気下、80℃で4時間重合反応を行った。反応系を25℃まで冷却した後、成分をろ過し、適量の純水を添加して、樹脂粒子1(固形分)の含有量が20.0質量%である樹脂粒子1の水分散液を調製した。
(樹脂水溶液の調製)
酸価が150mgKOH/g、重量平均分子量が8,000のスチレン−アクリル酸エチル−アクリル酸共重合体(樹脂1)を準備した。20.0部の樹脂1を、その酸価と等モルの水酸化カリウムで中和し、適量の純水を加え、樹脂(固形分)の含有量が20.0質量%である樹脂1の水溶液を調製した。
酸価が150mgKOH/g、重量平均分子量が8,000のスチレン−アクリル酸エチル−アクリル酸共重合体(樹脂1)を準備した。20.0部の樹脂1を、その酸価と等モルの水酸化カリウムで中和し、適量の純水を加え、樹脂(固形分)の含有量が20.0質量%である樹脂1の水溶液を調製した。
(反応液の調製)
下記の各成分を混合し、十分撹拌した後、ポアサイズ3.0μmのセルロースアセテートフィルター(アドバンテック製)にて加圧ろ過を行い、反応液を調製した。
・レブリン酸:40.0部
・グリセリン:5.0部
・メガファックF444(商品名、界面活性剤、DIC製):1.0部
・イオン交換水:54.0部
下記の各成分を混合し、十分撹拌した後、ポアサイズ3.0μmのセルロースアセテートフィルター(アドバンテック製)にて加圧ろ過を行い、反応液を調製した。
・レブリン酸:40.0部
・グリセリン:5.0部
・メガファックF444(商品名、界面活性剤、DIC製):1.0部
・イオン交換水:54.0部
(顔料分散液の調製)
顔料(カーボンブラック)10.0部、樹脂1の水溶液15.0部、及び純水75.0部を混合した。この混合物と、0.3mm径のジルコニアビーズ200部を、バッチ式縦型サンドミル(アイメックス製)に入れて、水冷しながら5時間分散させた。その後、遠心分離して粗大粒子を除去し、ポアサイズ3.0μmのセルロースアセテートフィルター(アドバンテック製)にて加圧ろ過して、顔料の含有量が10.0質量%、樹脂分散剤(樹脂1)の含有量が3.0質量%の顔料分散液Kを調製した。
顔料(カーボンブラック)10.0部、樹脂1の水溶液15.0部、及び純水75.0部を混合した。この混合物と、0.3mm径のジルコニアビーズ200部を、バッチ式縦型サンドミル(アイメックス製)に入れて、水冷しながら5時間分散させた。その後、遠心分離して粗大粒子を除去し、ポアサイズ3.0μmのセルロースアセテートフィルター(アドバンテック製)にて加圧ろ過して、顔料の含有量が10.0質量%、樹脂分散剤(樹脂1)の含有量が3.0質量%の顔料分散液Kを調製した。
(インクの調製)
下記表1に示す各成分を混合し、十分撹拌した後、ポアサイズ3.0μmのセルロースアセテートフィルター(アドバンテック製)にて加圧ろ過を行い、各インクを調製した。なお、アセチレノールE100(商品名)は川研ファインケミカル製の界面活性剤である。
下記表1に示す各成分を混合し、十分撹拌した後、ポアサイズ3.0μmのセルロースアセテートフィルター(アドバンテック製)にて加圧ろ過を行い、各インクを調製した。なお、アセチレノールE100(商品名)は川研ファインケミカル製の界面活性剤である。
(転写体の作製)
厚さ0.5mmのPETシートにシリコーンゴム(KE12(商品名)、信越化学工業株式会社製)を0.3mmの厚さにコーティングしたシートを転写体の弾性層として用いた。さらにグリシドキシプロピルトリエトキシシランとメチルトリエトキシシランとをモル比1:1で混合し、加熱還流により得られる縮合物と光カチオン重合開始剤(SP150(商品名)、ADEKA製)の混合物を作製した。弾性層表面の水の接触角を10°以下となるように大気圧プラズマ処理を行い、前記混合物を弾性層上に付与し、UV照射(高圧水銀ランプ、積算露光量5000mJ/cm2)、熱硬化(150℃、2時間)により成膜し、弾性体上に厚さ0.5μmの表面層を形成した転写体を作製した。
厚さ0.5mmのPETシートにシリコーンゴム(KE12(商品名)、信越化学工業株式会社製)を0.3mmの厚さにコーティングしたシートを転写体の弾性層として用いた。さらにグリシドキシプロピルトリエトキシシランとメチルトリエトキシシランとをモル比1:1で混合し、加熱還流により得られる縮合物と光カチオン重合開始剤(SP150(商品名)、ADEKA製)の混合物を作製した。弾性層表面の水の接触角を10°以下となるように大気圧プラズマ処理を行い、前記混合物を弾性層上に付与し、UV照射(高圧水銀ランプ、積算露光量5000mJ/cm2)、熱硬化(150℃、2時間)により成膜し、弾性体上に厚さ0.5μmの表面層を形成した転写体を作製した。
(画像評価)
前記画像形成において、前記(2)〜(5)の工程が1回、10回、50回及び100回繰り返された後に得られたそれぞれの転写体上の画像について、画像端部における色材の移動量(画像流れ)を確認し、以下の基準で評価した。色材の移動量が少ないほど、インク像から液体成分が除去されており、画像品位が高く好ましい。結果を表3に示す。
A:画像流れが確認されなかった。
B:わずかに画像流れが確認された。
C:画像流れが確認された。
前記画像形成において、前記(2)〜(5)の工程が1回、10回、50回及び100回繰り返された後に得られたそれぞれの転写体上の画像について、画像端部における色材の移動量(画像流れ)を確認し、以下の基準で評価した。色材の移動量が少ないほど、インク像から液体成分が除去されており、画像品位が高く好ましい。結果を表3に示す。
A:画像流れが確認されなかった。
B:わずかに画像流れが確認された。
C:画像流れが確認された。
<実施例2>
樹脂溶液として、PSUを30質量%含むDMAc/THF(質量比6/4)溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
樹脂溶液として、PSUを30質量%含むDMAc/THF(質量比6/4)溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<実施例3>
樹脂溶液として、PSUを30質量%含むDMAc/THF(質量比7/3)溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
樹脂溶液として、PSUを30質量%含むDMAc/THF(質量比7/3)溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<実施例4>
樹脂溶液として、PSUを25質量%含むDMAc/THF/N−メチル−2−ピロリドン(NMP)(質量比6/3/1)溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
樹脂溶液として、PSUを25質量%含むDMAc/THF/N−メチル−2−ピロリドン(NMP)(質量比6/3/1)溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<実施例5>
加熱処理において、120℃の熱風乾燥時に3kg/cm2の圧力を加えた以外は実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
加熱処理において、120℃の熱風乾燥時に3kg/cm2の圧力を加えた以外は実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<実施例6>
樹脂溶液として、PSUを34質量%含むDMAc溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
樹脂溶液として、PSUを34質量%含むDMAc溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<実施例7>
樹脂溶液として、ポリアクリロニトリル(PAN)を12質量%含むジメチルホルムアミド(DMF)溶液を用い、加熱処理において熱風乾燥の温度を100℃とし、かつ3kg/cm2の圧力を加えた以外は実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
樹脂溶液として、ポリアクリロニトリル(PAN)を12質量%含むジメチルホルムアミド(DMF)溶液を用い、加熱処理において熱風乾燥の温度を100℃とし、かつ3kg/cm2の圧力を加えた以外は実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<実施例8>
樹脂溶液として、ポリフッ化ビニリデン(PVDF)を20質量%含むDMAc/メチルイソブチルケトン(MIBK)(質量比5/5)溶液を用い、加熱処理において熱風乾燥の温度を80℃とし、かつ5kg/cm2の圧力を加えた。これら以外は実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
樹脂溶液として、ポリフッ化ビニリデン(PVDF)を20質量%含むDMAc/メチルイソブチルケトン(MIBK)(質量比5/5)溶液を用い、加熱処理において熱風乾燥の温度を80℃とし、かつ5kg/cm2の圧力を加えた。これら以外は実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<実施例9>
樹脂溶液として、PVDFを20質量%含むMIBK溶液を用いて紡糸した後に、PSUを34質量%含むDMAc溶液を用いて続けて紡糸した。その後、加熱処理において熱風乾燥の温度を100℃とし、かつ5kg/cm2の圧力を加えた。これら以外は実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
樹脂溶液として、PVDFを20質量%含むMIBK溶液を用いて紡糸した後に、PSUを34質量%含むDMAc溶液を用いて続けて紡糸した。その後、加熱処理において熱風乾燥の温度を100℃とし、かつ5kg/cm2の圧力を加えた。これら以外は実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<比較例1>
樹脂溶液として、PSUを30質量%含むDMAc/THF(質量比2/8)溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体において、繊維内に孔構造は確認されなかった。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
樹脂溶液として、PSUを30質量%含むDMAc/THF(質量比2/8)溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体において、繊維内に孔構造は確認されなかった。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<比較例2>
樹脂溶液として、PSUを25質量%含むDMAc/THF(質量比4/6)溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
樹脂溶液として、PSUを25質量%含むDMAc/THF(質量比4/6)溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<比較例3>
樹脂溶液として、PSUを25質量%含むDMAc溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
樹脂溶液として、PSUを25質量%含むDMAc溶液を用いた以外は、実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<比較例4>
加熱処理において、熱風乾燥の温度を140℃とし、かつ5kg/cm2の圧力を加えた以外は実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
加熱処理において、熱風乾燥の温度を140℃とし、かつ5kg/cm2の圧力を加えた以外は実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<比較例5>
加熱処理を行わなかったこと以外は実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
加熱処理を行わなかったこと以外は実施例1と同様にして多孔質体を作製した。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
<比較例6>
スパンボンド法によって、繊維間空隙率が40%となるように加熱加工した、PSUの不織布からなる多孔質体を作製した。前記多孔質体において、繊維内に孔構造は確認されなかった。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
スパンボンド法によって、繊維間空隙率が40%となるように加熱加工した、PSUの不織布からなる多孔質体を作製した。前記多孔質体において、繊維内に孔構造は確認されなかった。前記多孔質体を用いて実施例1と同様に画像形成を行い、評価した。結果を表2及び表3に示す。
101 転写体
103、203 反応液付与装置
104、204 インク付与装置
105、205 液吸収装置
105a、205a 液吸収部材
106 転写用の押圧部材
108、208 記録媒体
103、203 反応液付与装置
104、204 インク付与装置
105、205 液吸収装置
105a、205a 液吸収部材
106 転写用の押圧部材
108、208 記録媒体
Claims (17)
- 被吐出媒体上のインク像に含まれる液体成分吸収用の多孔質体であって、
前記多孔質体は内部に孔構造を有する繊維を含み、
前記孔構造は以下の(a)及び(b)の要件を満たし、
前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が、40%以上80%以下であることを特徴とする多孔質体。
(a)平均孔径/平均繊維径が0.2以下である。
(b)繊維内空隙率が5%以上40%以下である。 - 前記平均繊維径が0.1μm以上5.0μm以下である請求項1に記載の多孔質体。
- 前記繊維が熱可塑性樹脂を含む請求項1又は2に記載の多孔質体。
- 前記繊維がフッ素を含む樹脂を含む請求項1又は2に記載の多孔質体。
- 前記多孔質体が、第一の材料を含む第一の繊維と、第二の材料を含む第二の繊維とを含み、
前記第一の繊維及び前記第二の繊維のうちの少なくとも一方が前記孔構造を有する請求項1から4のいずれか一項に記載の多孔質体。 - 前記インク像が、前記インクと接触して高粘度化する反応液を含む請求項1から5のいずれか一項に記載の多孔質体。
- 前記多孔質体が、前記インク像に接触することによって液体成分を吸収する請求項1から6のいずれか一項に記載の多孔質体。
- 被吐出媒体上のインク像に含まれる液体成分吸収用の多孔質体の製造方法であって、
エレクトロスピニング法により前記多孔質体を形成する工程を有し、
前記多孔質体は内部に孔構造を有する繊維を含み、
前記孔構造は以下の(a)及び(b)の要件を満たし、
前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が、40%以上80%以下であることを特徴とする多孔質体の製造方法。
(a)平均孔径/平均繊維径が0.2以下である。
(b)繊維内空隙率が5%以上40%以下である。 - 前記多孔質体が、前記インク像に接触することによって液体成分を吸収する請求項8に記載の多孔質体の製造方法。
- 被吐出媒体上に、インクを付与してインク像を形成する工程と、
前記インク像に多孔質体を接触させ、前記インク像から液体成分の少なくとも一部を除去する工程と、
を含むインクジェット記録方法であって、
前記多孔質体は内部に孔構造を有する繊維を含み、
前記孔構造は以下の(a)及び(b)の要件を満たし、
前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が、40%以上80%以下であることを特徴とするインクジェット記録方法。
(a)平均孔径/平均繊維径が0.2以下である。
(b)繊維内空隙率が5%以上40%以下である。 - さらに、前記被吐出媒体上に前記インクと接触して高粘度化する反応液を付与する工程を含む請求項10に記載のインクジェット記録方法。
- 前記被吐出媒体が記録媒体である請求項10又は11に記載のインクジェット記録方法。
- 前記被吐出媒体が転写体であり、前記転写体に記録媒体を接触させて、液体成分除去後のインク像を前記記録媒体へ転写する工程をさらに含む請求項10又は11に記載のインクジェット記録方法。
- 被吐出媒体上に、インクを付与してインク像を形成するインク付与装置と、
前記インク像と接触し、前記インク像から液体成分の少なくとも一部を吸収する多孔質体を有する液吸収部材と、
を備えるインクジェット記録装置であって、
前記多孔質体は内部に孔構造を有する繊維を含み、
前記孔構造は以下の(a)及び(b)の要件を満たし、
前記繊維間に形成される空隙の体積割合を示す繊維間空隙率が、40%以上80%以下であることを特徴とするインクジェット記録装置。
(a)平均孔径/平均繊維径が0.2以下である。
(b)繊維内空隙率が5%以上40%以下である。 - さらに、前記被吐出媒体上に、前記インクと接触して高粘度化する反応液を付与する反応液付与装置を備える請求項14に記載のインクジェット記録装置。
- 前記被吐出媒体が記録媒体である請求項14または15に記載のインクジェット記録装置。
- 前記被吐出媒体が転写体であり、前記転写体に記録媒体を接触させて、液体成分除去後のインク像を前記記録媒体へ転写する転写用の押圧部材をさらに備える請求項14または15に記載のインクジェット記録装置。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017129727 | 2017-06-30 | ||
| JP2017129727 | 2017-06-30 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2019010867A true JP2019010867A (ja) | 2019-01-24 |
Family
ID=64734736
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018117967A Pending JP2019010867A (ja) | 2017-06-30 | 2018-06-21 | 多孔質体及びその製造方法、インクジェット記録方法、並びにインクジェット記録装置 |
Country Status (2)
| Country | Link |
|---|---|
| US (1) | US10500565B2 (ja) |
| JP (1) | JP2019010867A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020185709A (ja) * | 2019-05-14 | 2020-11-19 | 株式会社リコー | 接触部材、乾燥装置、及び印刷装置 |
| JP2022086999A (ja) * | 2020-11-30 | 2022-06-09 | 株式会社リコー | 処理液、印刷物の製造方法及び印刷物の製造装置 |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020128031A (ja) * | 2019-02-08 | 2020-08-27 | 株式会社リコー | 液体吐出装置、及び払拭方法 |
| JP7840654B2 (ja) * | 2020-10-08 | 2026-04-06 | キヤノン株式会社 | インクジェット記録方法及びインクジェット記録装置 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4016559B2 (ja) | 1999-12-28 | 2007-12-05 | コニカミノルタホールディングス株式会社 | 画像形成装置及び画像形成方法 |
| EP2752230B1 (en) | 2011-08-31 | 2016-12-21 | Daikin Industries, Ltd. | Filter medium for air filter, air filter unit, and method for producing filter medium for air filter |
| EP2815005A4 (en) | 2012-02-16 | 2016-02-24 | Univ Cornell | ORDERED POROUS NANO FIBERS, PROCESSES AND APPLICATIONS |
| US20150367613A1 (en) | 2014-06-18 | 2015-12-24 | Canon Kabushiki Kaisha | Porous film |
-
2018
- 2018-06-21 JP JP2018117967A patent/JP2019010867A/ja active Pending
- 2018-06-25 US US16/016,922 patent/US10500565B2/en not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020185709A (ja) * | 2019-05-14 | 2020-11-19 | 株式会社リコー | 接触部材、乾燥装置、及び印刷装置 |
| JP7287102B2 (ja) | 2019-05-14 | 2023-06-06 | 株式会社リコー | 接触部材、乾燥装置、及び印刷装置 |
| JP2022086999A (ja) * | 2020-11-30 | 2022-06-09 | 株式会社リコー | 処理液、印刷物の製造方法及び印刷物の製造装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| US10500565B2 (en) | 2019-12-10 |
| US20190001301A1 (en) | 2019-01-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6833520B2 (ja) | インクジェット記録装置 | |
| US10384470B2 (en) | Ink jet recording apparatus and ink jet recording method | |
| US10029481B2 (en) | Porous body, method for producing the porous body, ink jet recording method, and ink jet recording apparatus | |
| JP2017213856A (ja) | インクジェット記録装置及びインクジェット記録方法 | |
| JP2019014100A (ja) | インクジェット記録方法及びインクジェット記録装置 | |
| US20180304616A1 (en) | Printing method and printing apparatus | |
| KR20180098375A (ko) | 잉크젯 기록 장치 및 잉크젯 기록 방법 | |
| JP2019014077A (ja) | インクジェット記録装置及びインクジェット記録方法 | |
| JP2019014101A (ja) | インクジェット記録方法及びインクジェット記録装置 | |
| US10500565B2 (en) | Porous body and method for producing the same, ink jet printing method and ink jet printing apparatus | |
| JP2017136842A (ja) | インクジェット記録方法及びインクジェット記録装置 | |
| US20190001710A1 (en) | Inkjet recording method and inkjet recording apparatus | |
| US20170232729A1 (en) | Transfer type ink jet recording method and transfer type ink jet recording apparatus | |
| US20200070519A1 (en) | Method for producing porous body, porous body, and inkjet recording apparatus | |
| JP2019014243A (ja) | インクジェット記録方法及びインクジェット記録装置 | |
| JP2019014099A (ja) | インクジェット記録装置及びインクジェット記録方法 | |
| JP6415610B2 (ja) | 記録方法および記録装置 | |
| JP2019014246A (ja) | インクジェット記録方法及びインクジェット記録装置 | |
| JP2019064141A (ja) | インクジェット記録装置用の多孔質膜の製造方法 | |
| JP2019099935A (ja) | インクジェット記録装置用の多孔質体の製造方法 | |
| JP2019010833A (ja) | 多孔質体及びその製造方法、インクジェット記録方法、並びにインクジェット記録装置 | |
| JP2021037620A (ja) | インクジェット記録装置用の多孔質体の製造方法 | |
| JP2019010756A (ja) | 転写型インクジェット記録方法及び転写型インクジェット記録装置 | |
| JP2017144736A (ja) | インクジェット記録方法 | |
| JP2020121535A (ja) | 多孔質体、画像形成装置及び画像形成方法 |