JP2019014493A - 蓋材 - Google Patents
蓋材 Download PDFInfo
- Publication number
- JP2019014493A JP2019014493A JP2017131244A JP2017131244A JP2019014493A JP 2019014493 A JP2019014493 A JP 2019014493A JP 2017131244 A JP2017131244 A JP 2017131244A JP 2017131244 A JP2017131244 A JP 2017131244A JP 2019014493 A JP2019014493 A JP 2019014493A
- Authority
- JP
- Japan
- Prior art keywords
- rubber
- resin
- lid
- layer
- heat seal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Landscapes
- Packages (AREA)
- Wrappers (AREA)
- Laminated Bodies (AREA)
Abstract
Description
前記ヒートシール層がヒートシール性樹脂に天然ゴム又は合成ゴムが配合された樹脂組
成物によって構成されており、かつ、このヒートシール層中の天然ゴム又は合成ゴムが10〜50質量%であり、
前記付着防止層が粒子径1.0μm以下の疎水性微粒子を含有していることを特徴とする蓋材である。
できる。一液硬化型あるいは二液硬化型の樹脂であってよい。望ましくは、二液硬化型ポリエステル樹脂である。
どの塗布方法を用いて塗布形成することができる。ヒートシール層3は、アンカーコート層2を被覆して、その全面に塗布すればよい。
硬化物を好ましく利用できる。また、金属アルコキシドにシランカップリング剤を混合して硬化させた硬化物を利用することもできる。
基材1として、コート紙とポリエステルフィルムとの積層体を使用した。なお、このコート紙とポリエステルフィルムとは、ドライラミネート法によって貼り合わせた。
インダー15質量%、大粒子15質量%)の塗布液を調製し、この塗布液を基材1のポリエステルフィルム面に塗布乾燥して、アンカーコート層2を形成した。塗布方法はグラビアコーティングで、ウェット塗布量は4.0g/m2である。
ヒートシール層3を、アクリル樹脂70質量%、エチレンプロピレンゴム(EPR)30質量%の塗布液を塗布乾燥して形成した点を除いて、実施例1と同様に蓋材を製造した。
ヒートシール層3を、塩化ビニル−酢酸ビニル共重合樹脂60質量%、アクリル樹脂20質量%、エチレンプロピレンゴム(EPR)20質量%の塗布液を塗布乾燥して形成した点を除いて、実施例1と同様に蓋材を製造した。
この例は、ヒートシール層3として天然ゴムと合成ゴムのいずれも含有しないヒートシール層3を使用した蓋材の例である。すなわち、ヒートシール層3を、アクリル樹脂70質量%、ポリエステル樹脂30質量%の塗布液を塗布乾燥して形成した点を除いて、実施例1と同様に蓋材を製造した。
この例は、ヒートシール層3として天然ゴム又は合成ゴムの配合量が下限未満のヒートシール層3を使用した蓋材の例である。すなわち、ヒートシール層3を、アクリル樹脂70質量%、ポリエステル樹脂25質量%、ブタジエンゴム5質量%の塗布液を塗布乾燥して形成した点を除いて、実施例1と同様に蓋材を製造した。
この例は、ヒートシール層3として天然ゴム又は合成ゴムの配合量が上限を越えるヒートシール層3を使用した蓋材の例である。すなわち、ヒートシール層3を、アクリル樹脂40質量%、ブタジエンゴム60質量%の塗布液を塗布乾燥して形成した点を除いて、実施例1と同様に蓋材を製造した。
この例は、ヒートシール層3として天然ゴムと合成ゴムのいずれも含有しないヒートシール層3を使用した蓋材の例である。すなわち、ヒートシール層3を、塩化ビニル−酢酸ビニル共重合樹脂60質量%、アクリル樹脂40質量%の塗布液を塗布乾燥して形成した点を除いて、実施例1と同様に蓋材を製造した。
この例は、ヒートシール層3として天然ゴム又は合成ゴムの配合量が下限未満のヒートシール層3を使用した蓋材の例である。すなわち、ヒートシール層3を、塩化ビニル−酢酸ビニル共重合樹脂55質量%、アクリル樹脂40質量%、ブタジエンゴム5質量%の塗布液を塗布乾燥して形成した点を除いて、実施例1と同様に蓋材を製造した。
この例は、ヒートシール層3として天然ゴム又は合成ゴムの配合量が上限を越えるヒートシール層3を使用した蓋材の例である。すなわち、ヒートシール層3を、塩化ビニル−酢酸ビニル共重合樹脂20質量%、アクリル樹脂20質量%、ブタジエンゴム60質量%の塗布液を塗布乾燥して形成した点を除いて、実施例1と同様に蓋材を製造した。
実施例1〜3、比較例1〜6の蓋材について、はじき性能、開封性、接着強度について評価した。
各蓋材に対して、水を滴下し、接触角と転落角とを測定した。また、ヨーグルト(ダノンジャパン社製:ダノンBIOヨーグルト/プレーン加糖)を滴下し、はじき性と転落角とを測定した。ヨーグルトの接触角は直接測定することができないためである。このはじき性は、蓋材を傾けて転落すれば○、転落しない場合には×とした。これらの結果を表1に示す。
各蓋材をポリスチレンシートに重ね、カップシーラーでヒートシールした。ヒートシール条件は210℃、0.2MPa、1.0秒である。
各蓋材を幅15mmの短冊状に切断し、ポリスチレンシートに重ね、ヒートシールバーでヒートシールして、JISZ0237準拠の方法にて、テンシロンで180度剥離による接着強度を測定した。ヒートシール条件は200℃、0.2MPa、1.0秒である。これら評価の結果を表1に示す。
比較例1,4の蓋材は天然ゴムと合成ゴムのいずれも配合されていないヒートシール層を設けたものである。これらは、いずれも、ポリスチレン樹脂に対する高い接着強度を有
しており、こうしてポリスチレン樹脂にヒートシールした蓋材を剥離開封する際には、アンカーコート層と基材との界面で剥離する。そして、このため、剥離に際して基材が破損する場合がある。
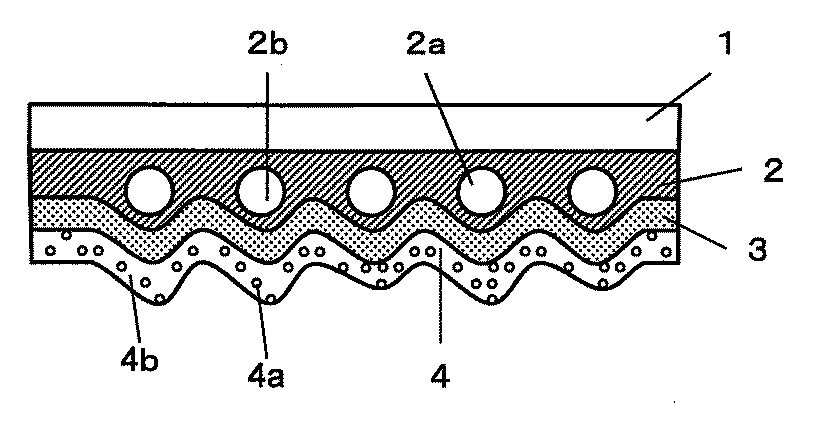
2・・・アンカーコート層
2a・・粒子
2b・・アンカーコート剤
3・・・ヒートシール層
4・・・付着防止層
4a・・微粒子
4b・・変性シリコーン化合物
Claims (8)
- 容器の開口部に熱接着すると共に内容物が付着することを防止する蓋材であって、基材、ヒートシール層、内容物の付着を防止する付着防止層をこの順に備える蓋材において、
前記ヒートシール層がヒートシール性樹脂に天然ゴム又は合成ゴムが配合された樹脂組成物によって構成されており、かつ、このヒートシール層中の天然ゴム又は合成ゴムが10〜50質量%であり、
前記付着防止層が粒子径1.0μm以下の疎水性微粒子を含有していることを特徴とする蓋材。 - 前記ヒートシール性樹脂が、ポリエチレン樹脂、ポリアクリレート樹脂、エチレン−酢酸ビニル共重合樹脂、変性ポリオレフィン樹脂のうちのいずれかで構成されていることを特徴とする請求項1に記載の蓋材。
- 前記天然ゴム又は合成ゴムが、ジエン系ゴム、オレフィン系ゴム、ビニル系ゴム、多硫化物系ゴム、含珪素系ゴム、含フッ素系ゴム、ウレタン系ゴム、含リン系ゴムのうちのいずれかで構成されていることを特徴とする請求項1又は2に記載の蓋材。
- 前記疎水性微粒子が、疎水性官能基で表面処理した無機酸化物粒子であることを特徴とする請求項1〜3のいずれかに記載の蓋材。
- 前記基材とヒートシール層との間にアンカーコート層を有しており、かつ、このアンカーコート層がバインダー中に粒子を分散して構成されており、この粒子に基づく凹凸が付着防止層表面に形成されていることを特徴とする請求項1〜4のいずれかに記載の蓋材。
- アンカーコート層の前記粒子が平均粒子径1〜100μmの粒子であることを特徴とする請求項5に記載の蓋材。
- 前記バインダーが硬化型樹脂から成ることを特徴とする請求項5又は6に記載の蓋材。
- 前記硬化型樹脂が二液硬化型ポリエステル樹脂から成ることを特徴とする請求項7に記載の蓋材。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017131244A JP2019014493A (ja) | 2017-07-04 | 2017-07-04 | 蓋材 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017131244A JP2019014493A (ja) | 2017-07-04 | 2017-07-04 | 蓋材 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2019014493A true JP2019014493A (ja) | 2019-01-31 |
Family
ID=65356352
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017131244A Pending JP2019014493A (ja) | 2017-07-04 | 2017-07-04 | 蓋材 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2019014493A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119061732A (zh) * | 2024-07-19 | 2024-12-03 | 宁波亚洲浆纸业有限公司 | 食品卡纸及其制备方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6228355A (ja) * | 1985-07-17 | 1987-02-06 | 東洋製罐株式会社 | ヒ−トシ−ル容器 |
| JPH08164973A (ja) * | 1994-12-12 | 1996-06-25 | Toyo Seikan Kaisha Ltd | ピーラブルシール容器 |
| JP2003024748A (ja) * | 2001-07-16 | 2003-01-28 | Canon Electronics Inc | 光触媒性反応装置 |
| JP2015131658A (ja) * | 2014-01-14 | 2015-07-23 | 凸版印刷株式会社 | 蓋材とその製造方法 |
| JP2015217577A (ja) * | 2014-05-16 | 2015-12-07 | 昭和電工パッケージング株式会社 | 成形用包装材及び成形ケース |
-
2017
- 2017-07-04 JP JP2017131244A patent/JP2019014493A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6228355A (ja) * | 1985-07-17 | 1987-02-06 | 東洋製罐株式会社 | ヒ−トシ−ル容器 |
| JPH08164973A (ja) * | 1994-12-12 | 1996-06-25 | Toyo Seikan Kaisha Ltd | ピーラブルシール容器 |
| JP2003024748A (ja) * | 2001-07-16 | 2003-01-28 | Canon Electronics Inc | 光触媒性反応装置 |
| JP2015131658A (ja) * | 2014-01-14 | 2015-07-23 | 凸版印刷株式会社 | 蓋材とその製造方法 |
| JP2015217577A (ja) * | 2014-05-16 | 2015-12-07 | 昭和電工パッケージング株式会社 | 成形用包装材及び成形ケース |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119061732A (zh) * | 2024-07-19 | 2024-12-03 | 宁波亚洲浆纸业有限公司 | 食品卡纸及其制备方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6330663B2 (ja) | 包装容器 | |
| JP6015318B2 (ja) | 熱シール性フィルム | |
| JP6318631B2 (ja) | 蓋材とその製造方法 | |
| JP6790399B2 (ja) | 蓋材 | |
| JP6167742B2 (ja) | 内容物非付着性包材 | |
| JP6485993B2 (ja) | 蓋材とその製造方法 | |
| JP5924078B2 (ja) | 撥水性積層体 | |
| JP2013023224A (ja) | 撥水性包装材 | |
| JP6213086B2 (ja) | 蓋材 | |
| JP2016002706A (ja) | 包装材料とそれを蓋材として用いた包装容器 | |
| JP6932566B2 (ja) | 包装材料 | |
| JP4922605B2 (ja) | 内容物付着防止用蓋材 | |
| JP2013001427A (ja) | 撥水性包装材 | |
| JP2015131659A (ja) | 蓋材とその製造方法 | |
| JP6268885B2 (ja) | 積層体 | |
| JP2016083815A (ja) | 撥液性フィルム | |
| JP5994496B2 (ja) | 蓋材 | |
| JP5962362B2 (ja) | 蓋材 | |
| JP6269255B2 (ja) | 包装材料および包装容器 | |
| JP2014156257A (ja) | 蓋材とその製造方法 | |
| JP5879787B2 (ja) | 撥水性包装材 | |
| JP6194590B2 (ja) | 蓋材とその製造方法 | |
| JP6146091B2 (ja) | 蓋材 | |
| JP2019137436A (ja) | 包装材料及び包装容器 | |
| JP2017222413A (ja) | 蓋材 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20200619 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20210525 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20210608 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20210804 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20210921 |