JP2019018477A - 三次元造形物の製造方法及び三次元造形物製造用インク - Google Patents
三次元造形物の製造方法及び三次元造形物製造用インク Download PDFInfo
- Publication number
- JP2019018477A JP2019018477A JP2017139940A JP2017139940A JP2019018477A JP 2019018477 A JP2019018477 A JP 2019018477A JP 2017139940 A JP2017139940 A JP 2017139940A JP 2017139940 A JP2017139940 A JP 2017139940A JP 2019018477 A JP2019018477 A JP 2019018477A
- Authority
- JP
- Japan
- Prior art keywords
- modeling material
- dimensional structure
- material layer
- ink
- modeling
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/24—After-treatment of workpieces or articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F1/00—Metallic powder; Treatment of metallic powder, e.g. to facilitate working or to improve properties
- B22F1/10—Metallic powder containing lubricating or binding agents; Metallic powder containing organic material
- B22F1/103—Metallic powder containing lubricating or binding agents; Metallic powder containing organic material containing an organic binding agent comprising a mixture of, or obtained by reaction of, two or more components other than a solvent or a lubricating agent
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F1/00—Metallic powder; Treatment of metallic powder, e.g. to facilitate working or to improve properties
- B22F1/10—Metallic powder containing lubricating or binding agents; Metallic powder containing organic material
- B22F1/107—Metallic powder containing lubricating or binding agents; Metallic powder containing organic material containing organic material comprising solvents, e.g. for slip casting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F10/00—Additive manufacturing of workpieces or articles from metallic powder
- B22F10/10—Formation of a green body
- B22F10/14—Formation of a green body by jetting of binder onto a bed of metal powder
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F10/00—Additive manufacturing of workpieces or articles from metallic powder
- B22F10/20—Direct sintering or melting
- B22F10/28—Powder bed fusion, e.g. selective laser melting [SLM] or electron beam melting [EBM]
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F10/00—Additive manufacturing of workpieces or articles from metallic powder
- B22F10/60—Treatment of workpieces or articles after build-up
- B22F10/68—Cleaning or washing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C64/00—Additive manufacturing, i.e. manufacturing of three-dimensional [3D] objects by additive deposition, additive agglomeration or additive layering, e.g. by 3D printing, stereolithography or selective laser sintering
- B29C64/10—Processes of additive manufacturing
- B29C64/141—Processes of additive manufacturing using only solid materials
- B29C64/153—Processes of additive manufacturing using only solid materials using layers of powder being selectively joined, e.g. by selective laser sintering or melting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C64/00—Additive manufacturing, i.e. manufacturing of three-dimensional [3D] objects by additive deposition, additive agglomeration or additive layering, e.g. by 3D printing, stereolithography or selective laser sintering
- B29C64/10—Processes of additive manufacturing
- B29C64/165—Processes of additive manufacturing using a combination of solid and fluid materials, e.g. a powder selectively bound by a liquid binder, catalyst, inhibitor or energy absorber
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C67/00—Shaping techniques not covered by groups B29C39/00 - B29C65/00, B29C70/00 or B29C73/00
- B29C67/0007—Manufacturing coloured articles not otherwise provided for, e.g. by colour change
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B33—ADDITIVE MANUFACTURING TECHNOLOGY
- B33Y—ADDITIVE MANUFACTURING, i.e. MANUFACTURING OF THREE-DIMENSIONAL [3D] OBJECTS BY ADDITIVE DEPOSITION, ADDITIVE AGGLOMERATION OR ADDITIVE LAYERING, e.g. BY 3D PRINTING, STEREOLITHOGRAPHY OR SELECTIVE LASER SINTERING
- B33Y10/00—Processes of additive manufacturing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B33—ADDITIVE MANUFACTURING TECHNOLOGY
- B33Y—ADDITIVE MANUFACTURING, i.e. MANUFACTURING OF THREE-DIMENSIONAL [3D] OBJECTS BY ADDITIVE DEPOSITION, ADDITIVE AGGLOMERATION OR ADDITIVE LAYERING, e.g. BY 3D PRINTING, STEREOLITHOGRAPHY OR SELECTIVE LASER SINTERING
- B33Y70/00—Materials specially adapted for additive manufacturing
- B33Y70/10—Composites of different types of material, e.g. mixtures of ceramics and polymers or mixtures of metals and biomaterials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F12/00—Apparatus or devices specially adapted for additive manufacturing; Auxiliary means for additive manufacturing; Combinations of additive manufacturing apparatus or devices with other processing apparatus or devices
- B22F12/40—Radiation means
- B22F12/41—Radiation means characterised by the type, e.g. laser or electron beam
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F12/00—Apparatus or devices specially adapted for additive manufacturing; Auxiliary means for additive manufacturing; Combinations of additive manufacturing apparatus or devices with other processing apparatus or devices
- B22F12/40—Radiation means
- B22F12/41—Radiation means characterised by the type, e.g. laser or electron beam
- B22F12/43—Radiation means characterised by the type, e.g. laser or electron beam pulsed; frequency modulated
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/24—After-treatment of workpieces or articles
- B22F2003/247—Removing material: carving, cleaning, grinding, hobbing, honing, lapping, polishing, milling, shaving, skiving, turning the surface
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/25—Process efficiency
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Plasma & Fusion (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Ceramic Engineering (AREA)
- Civil Engineering (AREA)
- Composite Materials (AREA)
- Structural Engineering (AREA)
- Producing Shaped Articles From Materials (AREA)
- Powder Metallurgy (AREA)
Abstract
Description
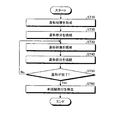
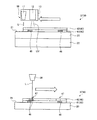
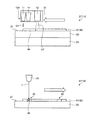
図1は、第1実施形態に係る三次元造形物の製造方法の一例を示すフローチャートである。図2から図4は、第1実施形態に係る三次元造形物の製造過程を示す図である。図1及び図2に示すように、第1実施形態に係る三次元造形物の製造方法では、まず、造形材層形成工程ST10を行う。
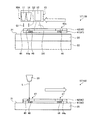
次に、第2実施形態を説明する。第2実施形態では、模様、絵柄等が付された三次元造形物101(図7参照)を製造する場合を例に挙げて説明する。図5から図7は、第2実施形態に係る三次元造形物の製造過程を示す図である。第2実施形態に係る三次元造形物の製造方法は、第1実施形態と同様、造形材層形成工程ST110と、焼結工程ST120と、造形材層を積層する積層工程ST130と、焼結工程ST140と、当該焼結工程ST140が完了した段階で三次元造形物が完成している場合(ステップST150のYes)に行う除去工程160と、を有する。
次に、第3実施形態を説明する。図8から図10は、第3実施形態に係る三次元造形物の製造過程を示す図である。第3実施形態に係る三次元造形物の製造方法は、第1実施形態と同様、造形材層形成工程ST210と、焼結工程ST220と、造形材層を積層する積層工程ST230と、焼結工程ST240と、当該焼結工程ST240が完了した段階で三次元造形物が完成している場合(ステップST250のYes)に行う除去工程260と、を有する。第3実施形態では、造形材層形成工程ST210及び積層工程ST230において、スクリーン印刷法によって造形材層を形成する場合を例に挙げて説明する。
Claims (6)
- 三次元造形物の原料でありレーザ光を照射することで焼結する粉末状の造形材と前記造形材を分散させる溶媒とを含む造形材層を作業面に形成する造形材層形成工程と、
前記造形材層のうち前記三次元造形物に対応する造形部分に前記レーザ光を照射して前記造形材を焼結させる焼結工程と、
前記造形材層から未焼結の前記造形材と前記溶媒とを除去することで、焼結された前記造形材を前記作業面に残す除去工程と
を含む三次元造形物の製造方法。 - 前記造形材層形成工程は、
前記造形材と前記溶媒とを含むインクをインクジェット印刷法によって前記作業面に吐出してインク層を形成することと、
前記作業面に形成された前記インク層から前記溶媒の一部を除去することと、を含む
請求項1に記載の三次元造形物の製造方法。 - 前記造形材層形成工程は、前記造形材と前記溶媒とを含むインクをスクリーン印刷によって前記作業面に層状に配置することを含む
請求項1に記載の三次元造形物の製造方法。 - 前記作業面に形成され前記造形材の焼結が行われた前記造形材層上に新たな造形材層を積層する積層工程をさらに含み、
前記焼結工程は、新たな前記造形材層のうち前記三次元造形物の形状に対応する造形部分に前記レーザ光を照射して前記造形材を焼結することを含む
請求項1から請求項3のいずれか一項に記載の三次元造形物の製造方法。 - 前記除去工程は、積層された複数の前記造形材層から未焼結の前記造形材と前記溶媒とをまとめて除去することを含む
請求項4に記載の三次元造形物の製造方法。 - 三次元造形物の原料でありレーザ光を照射することで焼結する粉末状の造形材と、
前記造形材を分散させる溶媒と、
前記溶媒中において前記造形材の粉末同士を連結するバインダと
を含む三次元造形物製造用インク。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017139940A JP2019018477A (ja) | 2017-07-19 | 2017-07-19 | 三次元造形物の製造方法及び三次元造形物製造用インク |
| US16/027,244 US20190022756A1 (en) | 2017-07-19 | 2018-07-03 | Method of manufacturing a three-dimensional object and ink for manufacturing a three-dimensional object |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017139940A JP2019018477A (ja) | 2017-07-19 | 2017-07-19 | 三次元造形物の製造方法及び三次元造形物製造用インク |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2019018477A true JP2019018477A (ja) | 2019-02-07 |
Family
ID=65014601
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017139940A Pending JP2019018477A (ja) | 2017-07-19 | 2017-07-19 | 三次元造形物の製造方法及び三次元造形物製造用インク |
Country Status (2)
| Country | Link |
|---|---|
| US (1) | US20190022756A1 (ja) |
| JP (1) | JP2019018477A (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6924382B2 (ja) * | 2017-09-27 | 2021-08-25 | セイコーエプソン株式会社 | 三次元造形物の製造方法及び三次元造形物の製造装置 |
| WO2020026240A1 (en) | 2018-07-30 | 2020-02-06 | Stratasys Ltd. | System and method of mitigating color offset discrepancies in 3d printing systems |
| WO2020250216A1 (en) | 2019-06-12 | 2020-12-17 | Stratasys Ltd. | System and method for selection of a print head of a three-dimensional printer |
| US11633919B2 (en) | 2019-06-12 | 2023-04-25 | Stratasys Ltd. | System and method for three-dimensional printing |
| EP3983924B1 (en) * | 2019-06-13 | 2025-07-30 | Stratasys Ltd. | Systems and methods for calculating a time duration and an amount of material required for printing a three-dimensional object |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20100323301A1 (en) * | 2009-06-23 | 2010-12-23 | Huey-Ru Tang Lee | Method and apparatus for making three-dimensional parts |
| JP2016179584A (ja) * | 2015-03-24 | 2016-10-13 | セイコーエプソン株式会社 | 三次元造形物製造用組成物および三次元造形物 |
| JP2016198929A (ja) * | 2015-04-09 | 2016-12-01 | セイコーエプソン株式会社 | 三次元造形物の製造方法および三次元造形物 |
| JP2017031490A (ja) * | 2015-08-05 | 2017-02-09 | セイコーエプソン株式会社 | 三次元造形物の製造方法、三次元造形物製造装置、三次元造形物および三次元造形物製造用組成物 |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6596224B1 (en) * | 1996-05-24 | 2003-07-22 | Massachusetts Institute Of Technology | Jetting layers of powder and the formation of fine powder beds thereby |
| WO2015194678A1 (ja) * | 2014-06-20 | 2015-12-23 | 株式会社フジミインコーポレーテッド | 粉末積層造形に用いる粉末材料およびそれを用いた粉末積層造形法 |
-
2017
- 2017-07-19 JP JP2017139940A patent/JP2019018477A/ja active Pending
-
2018
- 2018-07-03 US US16/027,244 patent/US20190022756A1/en not_active Abandoned
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20100323301A1 (en) * | 2009-06-23 | 2010-12-23 | Huey-Ru Tang Lee | Method and apparatus for making three-dimensional parts |
| JP2016179584A (ja) * | 2015-03-24 | 2016-10-13 | セイコーエプソン株式会社 | 三次元造形物製造用組成物および三次元造形物 |
| JP2016198929A (ja) * | 2015-04-09 | 2016-12-01 | セイコーエプソン株式会社 | 三次元造形物の製造方法および三次元造形物 |
| JP2017031490A (ja) * | 2015-08-05 | 2017-02-09 | セイコーエプソン株式会社 | 三次元造形物の製造方法、三次元造形物製造装置、三次元造形物および三次元造形物製造用組成物 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20190022756A1 (en) | 2019-01-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11097472B2 (en) | Generating three-dimensional objects | |
| JP6390108B2 (ja) | 焼結造形材料、焼結造形方法、焼結造形物および焼結造形装置 | |
| JP6444077B2 (ja) | 三次元構造物の形成装置および形成方法 | |
| CN105916663B (zh) | 产生三维对象 | |
| JP5400042B2 (ja) | 造形装置 | |
| TWI583538B (zh) | 產生三維物件之技術 | |
| JP6560756B2 (ja) | 多重構造3d物体の印刷 | |
| CN107530954B (zh) | 用于产生三维对象的系统和方法 | |
| Windle et al. | Ink jet printing of PZT aqueous ceramic suspensions | |
| CN105899346B (zh) | 三维(3d)印刷方法 | |
| JP6630853B2 (ja) | 3d印刷における微細構造の形成 | |
| US20080211132A1 (en) | Apparatus and Method for Building a Three-Dimensional Article | |
| CN106827527A (zh) | 三维造型物的制造方法 | |
| KR20150109384A (ko) | 디지털 바인더 및 분말 프린터 | |
| US20190022756A1 (en) | Method of manufacturing a three-dimensional object and ink for manufacturing a three-dimensional object | |
| US20160257072A1 (en) | Three-dimensionally shaped article production apparatus and three-dimensionally shaped article | |
| US10569524B2 (en) | System and method for protection of printed images formed on surfaces of three-dimensional printed objects | |
| KR20150116838A (ko) | 투명 블랭크 잉크에 의한 디지털 프린팅 | |
| CN107263863A (zh) | Dlp三维打印机及其打印方法 | |
| KR20150113001A (ko) | 디지털 프린팅용 건조 잉크 | |
| JP6440556B2 (ja) | 転写シートの製造方法及びその利用 | |
| JP2016043512A (ja) | 3次元造形物の製造方法 | |
| JP2016198929A (ja) | 三次元造形物の製造方法および三次元造形物 | |
| JP2019188655A (ja) | 付加製造法及びインク組成物 | |
| Printing | 3D Printing |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20200129 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20201222 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20201225 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20210222 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20210615 |