JP2019043111A - 接合構造 - Google Patents
接合構造 Download PDFInfo
- Publication number
- JP2019043111A JP2019043111A JP2017171812A JP2017171812A JP2019043111A JP 2019043111 A JP2019043111 A JP 2019043111A JP 2017171812 A JP2017171812 A JP 2017171812A JP 2017171812 A JP2017171812 A JP 2017171812A JP 2019043111 A JP2019043111 A JP 2019043111A
- Authority
- JP
- Japan
- Prior art keywords
- joined
- space
- reinforcing
- resin
- moisture
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Landscapes
- Mutual Connection Of Rods And Tubes (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Connection Of Plates (AREA)
- Insertion Pins And Rivets (AREA)
Abstract
【課題】2つの被接合部材により仕切られた2つの空間に対して、一方の空間から、他方の空間に、貫通孔を介して水分または湿気等が流れ込み難い接合構造を提供する。【解決手段】第1被接合部材10と第2被接合部材20とを重ね合わせた状態で、第1空間S1と第2空間とを仕切るように、第1被接合部材10と第2被接合部材20を接合した接合構造1である。第1被接合部材10と第2被接合部材20には、これらを貫通する貫通孔11、21が形成されている。第1被接合部材10と第2被接合部材20とは、貫通孔11、21に挿通された接合部材30を介して接合されている。第1被接合部材10は、第1空間S1から第2空間S2に沿った肉厚方向に、繊維強化樹脂からなる第1強化層13と、発泡樹脂からなる発泡層14と、繊維強化樹脂からなる第2強化層15と、が順に積層されたものであり、第2強化層15が、第2被接合部材20に重ね合わせられている。【選択図】図2
Description
本発明は、第1被接合部材と、第2被接合部材とを、接合部材により接合した接合構造に関する。
従来から、2つの被接合部材同士を接合する際には、これらを重ね合わせて接着剤等で接合したり、これらの端面を突き合わせて接着剤等で接合したりしている。たとえば、特許文献1には、互いに接合される平板状の2つの被接合部材の端面同士を一定の間隔をあけた状態で、これらの表面に当て板となる接合部材を接着した接合構造が提案されている。この接合構造では、2つの被接合部材および接合部材に、強化繊維に合成樹脂を含浸した繊維強化樹脂が用いられている。
特許文献1に示すような2つの被接合部材を、重ね合わせた状態で、第1空間と第2空間とを仕切るように、これらを接合する場合、これらの被接合部材に貫通孔を形成し、この貫通孔を介して接合部材により接合することがある。
しかしながら、この場合、第1および第2空間のうち、一方の空間が、他方の空間に比べて多湿である場合等には、被接合部材に形成された貫通孔を介して、水分または湿気等が、一方の空間から他方の空間に流れ込むことがある。
本発明は、このような点を鑑みてなされたものであり、2つの被接合部材により仕切られた2つの空間に対して、一方の空間から、他方の空間に、貫通孔を介して水分または湿気等が流れ込み難い接合構造を提供することにある。
前記課題を鑑みて、本発明に係る接合構造は、第1被接合部材と第2被接合部材とを重ね合わせた状態で、第1空間と第2空間とを仕切るように、前記第1被接合部材と前記第2被接合部材を接合した接合構造であって、前記第1被接合部材と前記第2被接合部材には、前記第1被接合部材と前記第2被接合部材とを重ね合わせた状態で、貫通する貫通孔が形成されており、前記第1被接合部材と前記第2被接合部材とは、前記貫通孔に挿通された接合部材を介して接合されており、前記第1被接合部材は、前記第1空間から前記第2空間に沿った肉厚方向に、繊維強化樹脂からなる第1強化層と、発泡樹脂からなる発泡層と、繊維強化樹脂からなる第2強化層と、が順に積層されたものであり、前記第2強化層が、前記第2被接合部材に重ね合わせられている。
本発明によれば、第1被接合部材と第2被接合部材とを重ね合わせた状態で、貫通孔に挿通された接合部材を介して接合されているので、第1被接合部材および第2被接合部材により第1空間と第2空間を仕切ることができる。ここで、第1空間が、第2空間に比べて多湿である場合等には、第1および第2被接合部材に形成された貫通孔を介して、水分または湿気等が、第1空間から第2空間に流れ込みやすい。しかしながら、本発明では、第1被接合部材に、発泡樹脂からなる発泡層が形成されているため、貫通孔に流入する水分または湿気等を、発泡層の発泡樹脂で吸水または吸湿することができる。これにより、第1および第2被接合部材により仕切られた2つの空間に対して、第1空間から、第2空間に、貫通孔を介して水分または湿気等が流れ込むことを低減することができる。
より好ましい態様としては、前記第2強化層の繊維強化樹脂を構成する強化繊維は、炭素繊維であり、前記接合部材は、金属材料からなる。ここで、第2強化層の強化繊維が炭素繊維であり、接合部材が金属材料からなる場合には、水分または湿気が流れ込むと、この水分または湿気により炭素繊維が接触した接合部材の表面でガルバニック腐食が発生し易い。しかしながら、本実施形態では、上述した発泡層による吸水または吸湿により、炭素繊維が接触した接合部材の表面に、水分または湿気が供給され難いため、このようなガルバニック腐食を抑えることができる。
さらに、例えば、第2被接合部材が、炭素繊維を強化繊維とした繊維強化樹脂からなる強化層を有する場合には、この強化層の炭素繊維接触する接合部材の部分におけるガルバニック腐食をも抑えることができる。
なお、ここでいう、第2被接合部材が、炭素繊維を強化繊維とした繊維強化樹脂からなる強化層を有するとは、第2被接合部材に強化層が存在すればよく、第2被接合部材が、第1被接合部材と同様に、第1強化層、発泡層、および第2強化層を積層した場合だけでなく、第2被接合部材が、強化層のみからなる場合も含む。
さらに好ましい態様としては、第2被接合部材は、前記第1空間から前記第2空間に沿った肉厚方向に、繊維強化樹脂からなる第1強化層と、発泡樹脂からなる発泡層と、繊維強化樹脂からなる第2強化層と、が積層されたものである。
この態様によれば、第2被接合部材が発泡層を含むので、第1および第2被接合部材の発泡層が、第1空間と第2空間の間に存在することになるため、これらの発泡層により、第1空間と第2空間とを断熱することができる。この結果、第1被接合部材および第2被接合部材の表面の結露を防止することができる。
さらに好ましい態様としては、前記第1被接合部材と前記第2被接合部材とが重なった部分は、接着剤を介して接着されている。この態様によれば、第1強化層側の第1空間から、貫通孔を介して流れ込む水分または湿気が発泡層に到達する前に、これを吸水または吸湿することができる。これにより、接着剤の水分または湿度による劣化を抑えることができる。
さらに好ましい態様としては、前記第1被接合部材は、第1筒状部を有し、前記第2被接合部材は、前記第1筒状部に重なり合うように、前記第1筒状部の内部に挿入された第2筒状部を有しており、前記第1および前記第2筒状部の内部空間に、前記第2空間が形成され、前記第1被接合部材と前記第2被接合部材の外部空間が前記第1空間であり、前記第1筒状部に前記第2筒状部を挿入した状態で、前記貫通孔が、前記第1筒状部と前記第2筒状部とを貫通するように形成されており、前記接合部材が、前記貫通孔に挿通された状態で、前記第1筒状部と前記第2筒状部とを接合している。
この態様によれば、第1被接合部材の第1筒状部と、この内部に内挿された第2被接合部材の第2筒状部とが重なり合った部分の内部空間が、第2空間であり、その外部が第1空間である。このような場合、第1空間が、第2空間に比べて多湿である場合等には、第1および第2筒状部に形成された貫通孔を介して、水分または湿気等が、第1空間から内部空間である第2空間に流れ込みやすい。しかしながら、この態様では、第1被接合部材の第1筒状部には、発泡樹脂からなる発泡層が形成されているため、貫通孔に流入する水分または湿気等を、発泡層の発泡樹脂で吸水または吸湿することができる。これにより、内部空間である第2空間に貫通孔を介して水分または湿気等が流れ込むことを低減することができる。
より好ましい態様としては、前記第2空間は、密閉された空間である。この態様によれば、前記第2空間が、密閉された空間である場合には、第1空間から第2空間に貫通孔を介して流れ込んだ水分または湿気が溜り易いところ、上述した如く、第1被接合部材の発泡層によりこのような現象を回避することができる。さらに、接合部材が金属部材である場合には、第2空間に面した側の接合部材の腐食を抑えることができるため、たとえ第2空間が密閉された空間であっても、接合部材の腐食状態を確認する作業を低減することができる。
本発明によれば、2つの被接合部材により仕切られた2つの空間に対して、一方の空間から、他方の空間に、貫通孔を介して水分または湿気等が流れ込み難い。
以下の本発明に係る第1および第2実施形態に係る接合構造を、図1〜図5を参照しながら説明する。
<第1実施形態>
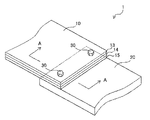
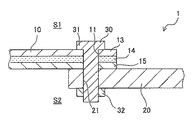
図1は、本発明の第1実施形態に係る接合構造1の模式的斜視図であり、図2は、図1のA−A線における断面図であり、図3は、図2に示す接合構造1の変形例である。
図1は、本発明の第1実施形態に係る接合構造1の模式的斜視図であり、図2は、図1のA−A線における断面図であり、図3は、図2に示す接合構造1の変形例である。
図1(a)に示すように、本実施形態に係る接合構造1は、第1被接合部材10と、第2被接合部材20とを、締結具(接合部材)30により接合した構造である。具体的には、第1被接合部材10と第2被接合部材20とを重ね合わせた状態で、第1空間S1と第2空間S2とを仕切るように、平板状の第1被接合部材10と平板状の第2被接合部材20が接合されている。
本実施形態では、第1被接合部材10と第2被接合部材20には、第1被接合部材10と第2被接合部材20とを重ね合わせた状態で、貫通する貫通孔11、21が形成されている。第1被接合部材10と第2被接合部材20とは、貫通孔11、21に挿通された締結具(接合部材)30を介して接合されている。
第1被接合部材10は、第1空間S1から第2空間S2に沿った肉厚方向に、繊維強化樹脂からなる第1強化層13と、発泡樹脂からなる発泡層14と、繊維強化樹脂からなる第2強化層15とが順に積層されている。第1強化層13と発泡層14とは接合されており、発泡層14と第2強化層15とは、接合されており、第1強化層13、発泡層14、および第2強化層15が、一体的に形成されている。第2強化層15は、第2被接合部材20に重ね合わせられている。したがって、第1被接合部材10と第2被接合部材20とが重なった部分では、第1被接合部材10側に、第1空間S1が存在し、第2被接合部材20側に、第2空間S2が存在する。
ここで、第1および第2強化層13、15は、上述した如く、繊維強化樹脂からなり、繊維強化樹脂は、強化繊維を合成樹脂が含浸された材料である。第1および第2強化層13、15を構成する強化繊維としては、ガラス繊維、炭素繊維、炭化ケイ素繊維、アルミナ繊維、チラノ繊維、玄武岩繊維、セラミックス繊維などの無機繊維;ステンレス繊維やスチール繊維などの金属繊維;アラミド繊維、ポリエチレン繊維、ポリパラフェニレンベンズオキサドール(PBO)繊維などの有機繊維;またはボロン繊維などが挙げられる。強化繊維は、一種単独で用いられてもよく、二種以上が併用されてもよい。なかでも、炭素繊維、ガラス繊維、またはアラミド繊維が好ましく、炭素繊維がより好ましい。これらの強化繊維は、軽量であるにも関わらず優れた機械的強度を有している。
第1および第2強化層13、15を構成する強化繊維としては、長繊維または短繊維のいずれであってもよいが、所望の形状に加工された強化繊維基材であってもよい。強化繊維基材としては、強化繊維を用いてなる織物基材、編物基材、不織布、または強化繊維を一方向に引き揃えた繊維束(ストランド)を糸で結束(縫合)してなる面材などが挙げられる。本実施形態では、第1および第2強化層13、15の強化繊維基材は、長繊維が織り込まれた織物基材であり、織物基材の織り方としては、平織、綾織、朱子織などが挙げられる。繊維強化基材は、一枚の繊維強化基材のみを積層せずに用いてもよく、複数枚の繊維強化基材を積層して積層繊維強化基材として用いてもよい。
合成樹脂は、強化繊維に含浸されて、強化繊維同士を結合する樹脂である。含浸させた合成樹脂によって、強化繊維同士を結着一体化させることができる。強化繊維に含浸させる合成樹脂は、熱硬化性樹脂または熱可塑性樹脂のいずれの樹脂であってもよいが、より好ましくは、熱硬化性樹脂である。
熱硬化性樹脂としては、特に限定されず、例えば、エポキシ系樹脂、不飽和ポリエステル系樹脂、フェノール系樹脂、メラミン系樹脂、ポリウレタン系樹脂、シリコン系樹脂、マレイミド系樹脂、ビニルエステル系樹脂、シアン酸エステル系樹脂、またはマレイミド系樹脂とシアン酸エステル系樹脂を予備重合した樹脂などが挙げられる。熱硬化性樹脂は、単独で用いられても二種以上が併用されてもよい。なかでも、エポキシ系樹脂、またはビニルエステル系樹脂が好ましい。これらの合成樹脂によれば、弾性に優れた繊維強化樹脂を形成することができ、得られる接合構造1の耐衝撃性を向上させることができる。また、熱硬化性樹脂には、硬化剤、硬化促進剤などの添加剤が含有されていてもよい。繊維強化樹脂は、シート・モールディング・コンパウンド(SMC)により成形されてもよい。
繊維強化樹脂における熱硬化性樹脂の含有量は、20〜80重量%が好ましく、30〜70重量%がより好ましい。熱硬化性樹脂の含有量が少な過ぎると、強化繊維同士の結着性が不十分となり、第1被接合部材10の機械的強度や接合構造1の耐衝撃性を十分に向上することができないおそれがある。また、熱硬化性樹脂の含有量が多過ぎると、第1被接合部材10の機械的強度が低下して、接合構造1の耐衝撃性を十分に向上させることができないおそれがある。
発泡層14は、素材として発泡した合成樹脂(発泡樹脂)を含んでいる。発泡層14に用いられる合成樹脂として、具体的には、ポリカーボネート系樹脂、アクリル系樹脂、熱可塑性ポリエステル系樹脂、ポリメタクリルイミド系樹脂、ポリスチレン系樹脂、ポリアミド系樹脂、またはポリプロピレン系樹脂などが挙げられる。なお、合成樹脂は、単独で用いられても二種以上が併用されてもよい。なかでも、発泡層14と、第1および第2強化層13、15とをより強固に一体化することができることから、熱可塑性ポリエステル系樹脂またはポリアミド系樹脂が好ましく、熱可塑性ポリエステル系樹脂がより好ましい。
なお、発泡層14の発泡樹脂の発泡倍率は、2〜20倍であることが好ましい。また、発泡層14により、吸水および吸湿をすることができるのであれば、発泡樹脂は、連続気泡構造または独立気泡構造のいずれの構造であってもよいが、連続気泡構造であれば、発泡樹脂による吸水および吸湿をより一層高めることができる。
発泡層14の合成樹脂は、シアノ基、ヒドロキシ基(水酸基)、カルボニル基、アミノ基、エポキシ基、ハロゲン原子、オキソ基、またはフェニル基などの極性基を有していることが好ましい。極性基を有している合成樹脂を用いることによって、発泡層14と、第1および第2強化層13、15とを強固に一体化させることができる。
本実施形態では、第2被接合部材20は、鉄、アルミニウム等の金属材料であってもよいが、本実施形態では、繊維強化樹脂からなり、この繊維強化樹脂としては、第1強化層13および第2強化層15で例示した材料を挙げることができる。
締結具(接合部材)30は、樹脂材料または金属材料などであってもよく、本実施形態では、締結具は金属材料からなり、金属材料としては、ステンレス鋼、アルミニウム合金などを挙げることができる。締結具30は、雄ネジが形成されたボルトまたはネジなどの雄ネジ部材31と、雄ネジ部材31の先端で、雄ネジ部材31に螺着される雌ネジが形成されたナットなどの雌ネジ部材32からなる。なお、本実施形態では、締結具30が、雄ネジ部材31と雌ネジ部材32で構成されるが、締結具30が第2実施形態で示すようなリベットであってもよい。
第1被接合部材10と第2被接合部材20を接合する際には、雄ネジ部材31を、第1空間S1側から、第1被接合部材10と第2被接合部材20の貫通孔11、21に挿通し、第2空間S2側にその先端を突出させ、その突出した先端に、雌ネジ部材32を螺着させ、これを締め込む。
また、本実施形態では、必要に応じて、第1被接合部材10と第2被接合部材20とが重なった部分が、接着剤を介して接着されていてもよい。この場合には、第1被接合部材10の第2強化層15と第2被接合部材20とが接着剤により接着される。これにより、第1被接合部材10と第2被接合部材20との接合状態をより強固なものにすることができる。このような接着剤としては、例えば、アクリル系接着剤(たとえば、ITW社製の商品名「プレクサス」等)を用いてもよく、エポキシ系接着剤(たとえば、コニシ社製のエポキシ樹脂系の接着剤、または、ハンツマン・ジャパン社製の商品名「アラルダイト」等)を用いてもよい。
本実施形態によれば、第1被接合部材10と第2被接合部材20とを重ね合わせた状態で、貫通孔11、21に挿通された締結具30を介して接合されているので、第1被接合部材10および第2被接合部材20により第1空間S1と第2空間S2を仕切ることができる。
ここで、第1空間S1は、外気が存在する空間であってもよく、第2空間S2が、外気から隔離された密閉空間であってもよい。
ここで、第1空間S1は、外気が存在する空間であってもよく、第2空間S2が、外気から隔離された密閉空間であってもよい。
ここで、第1空間S1が、第2空間S2に比べて多湿である場合等には、第1および第2被接合部材10、20に形成された貫通孔11、21と締結具30(具体的には雄ネジ部材31)を介して、水分または湿気等が、第1空間S1から第2空間S2に流れ込みやすい。
しかしながら、本実施形態では、第1被接合部材10に、発泡樹脂からなる発泡層14が形成されているため、貫通孔11、21に流入する水分または湿気等を、発泡層14の発泡樹脂で吸水または吸湿することができる。これにより、第1および第2被接合部材10、20により仕切られた2つの空間に対して、第1空間S1から第2空間S2に、貫通孔を介して水分または湿気等が流れ込むことを低減することができる。
ここで、第2強化層15の強化繊維が炭素繊維であり、締結具30(具体的には、雄ネジ部材31)が金属材料からなる場合には、貫通孔11、21を介して水分または湿気が流れ込んだ場合、この水分または湿気により炭素繊維が接触した締結具30の表面でガルバニック腐食が発生し易い。
しかしながら、本実施形態では、上述した発泡層14で吸水または吸湿されるので、第2強化層15近傍でのガルバニック腐食を抑えることができる。さらに、第2被接合部材20が、炭素繊維を強化繊維とした繊維強化樹脂からなる場合には、第2被接合部材20の炭素繊維に接触する雄ネジ部材31の部分におけるガルバニック腐食をも抑えることができる。
さらに、第1被接合部材10と第2被接合部材20とが重なった部分が、接着剤を介して接着されている場合には、第1空間S1から、貫通孔11、21を介して流れ込む水分または湿気が、接着剤に到達する前に、発泡層14で吸水または吸湿することができる。これにより、接着剤の水分または湿度による劣化を抑えることができる。
図2に示す接合構造1では、第2被接合部材20に、発泡層を含めなかったが、たとえば、図3に示す変形例の如く、第2被接合部材20が、第1強化層23、発泡層24、第2強化層25を順に積層したものであってもよい。第1および第2強化層23、25は、第1被接合部材10の第1および第2強化層13、15で例示した材料と同様の材料からなり、発泡層24は、第1被接合部材10の発泡層14で示す材料と同様の材料からなる。
図3に示す変形例によれば、第1および第2被接合部材10、20の発泡層14、24が、第1空間S1と第2空間S2の間に存在することになるため、これらの発泡層14、24により、第1空間S1と第2空間S2とを断熱することができる。この結果、第1被接合部材10および第2被接合部材20の表面の結露を防止することができる。
さらに、第2被接合部材20に発泡層24を含むことにより、貫通孔11、21を介して、第1空間S1から第2空間S2に向かう水分または湿気のうち、第1被接合部材10に発泡層14で吸水または吸湿できなかった分を、発泡層24で吸水または吸湿することができる。第2空間S2から第1空間S1に向かう水分または湿気を、発泡層14で吸水または吸湿する前に、発泡層24で吸水または吸湿することができる。
<第2実施形態>
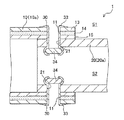
図4は、本発明の第2実施形態に係る接合構造1の模式的斜視図であり、図5は、図4のB−B線における断面図であり、図6は、図5のC−C線における断面図である。図7は、図6に示す接合構造1の変形例である。
図4は、本発明の第2実施形態に係る接合構造1の模式的斜視図であり、図5は、図4のB−B線における断面図であり、図6は、図5のC−C線における断面図である。図7は、図6に示す接合構造1の変形例である。
第1実施形態では、第1および第2被接合部材10、20が平板状であったが、本実施形態では、第1および第2被接合部材10、20は、第1および第2筒状部10a、20aを有している点が相違する。なお、その他の構成は、同じ符号を付して、その詳細な説明を省略する。
なお、図4〜図7では、第1および第2被接合部材10、20のうち、第1および第2筒状部10a、20aのみを例示しており、その他の部分は、第1および第2筒状部10a、20aに連結していれば、その構成および形状は特に限定されない。また、第1および第2被接合部材10、20は、第1および第2筒状部10a、20aのみで構成されていてもよい。
本実施形態では、上述したように、第1被接合部材10は、第1筒状部10aを有し、第2被接合部材20は、第1筒状部10aに重なり合うように、第1筒状部10aの内部に挿入された第2筒状部20aを有している。
第1および第2筒状部10a、20aの重なり合った部分の内部に、第1筒状部10aと第2筒状部20aとの内部空間を連通するように、1つの第2空間S2が形成されている。本実施形態では、第1被接合部材10と、第2被接合部材20との外部空間が、第1空間S1となる。
第1筒状部10aは、第1空間S1から第2空間S2に向かう肉厚方向に、図2に示す第1実施形態と同様の第1強化層13、発泡層14、および第2強化層15が順に積層されている。第1強化層13、発泡層14、および第2強化層15は筒状であり、第1筒状部10aの周方向に形成されている。第2筒状部20aは、図2に示す第1実施形態と同様に、金属材料または樹脂材料などからなる。したがって、これらの材料についての説明は省略する。
なお、第1被接合部材10は、上述した方法と同様の方法で製造することができる。具体的には、第1筒状部10aの空洞部分に相当する金属製ライナ等を準備し、このライナに、第2強化層15に相当するプリプレグを巻回し、さらにこの上に、発泡剤が分散された未発泡または予備発泡させた発泡層14に相当するシート材を巻回し、さらに、この上に、第1強化層13に相当するプリプレグを巻回し、賦形体を作製する。これを、必要に応じて、所望の型内に配置し、熱圧成形することにより、プリプレグに含まれる熱硬化性樹脂を硬化させた第1および第2強化層13、15を含む第1被接合部材10を成形することができる。発泡層14と、第1および第2強化層13、15とは、その界面で融着等により接合される。第1および第2強化層13、15が、繊維強化樹脂が熱可塑性樹脂である場合には、これをガラス転移点以上に加熱し、第1被接合部材10を成形する。第1被接合部材10の成形後、第1被接合部材10に貫通孔11を穿設する。
本実施形態では、第1筒状部10aに第2筒状部20aを挿入した状態で、これらの周方向の4か所には、貫通孔11、21が、第1筒状部10aと第2筒状部20aとを貫通するように形成されている。さらに、本実施形態では、リベットからなる接合部材30が、貫通孔11、21に挿通された状態で、第1筒状部10aと第2筒状部20aとを接合している。
なお、本実施形態では、接合部材30は、貫通孔11、21に挿通され、第1筒状部10aと第2筒状部20aを接合する管状体33と、リベットによる接合時に、切断される管状体33に残存し、管状体33の内部を封止する封止体34とで構成されている。また、本実施形態では、必要に応じて、第1筒状部10aと第2筒状部20aとは、これらが重なり合った部分で、上述した接着剤により接着されてもよい。
ここで、第1実施形態と同様に、第1空間S1が、第2空間S2に比べて多湿である場合等には、第1および第2筒状部10a、20aに形成された貫通孔11、21を介して、水分または湿気等が、第1空間S1から内部空間である第2空間S2に流れ込みやすい。しかしながら、本実施形態では、第1被接合部材10の第1筒状部10aには、発泡樹脂からなる発泡層14が形成されているため、貫通孔11、21に流入する水分または湿気等を、発泡層14の発泡樹脂で吸水または吸湿することができる。これにより、内部空間である第2空間S2に貫通孔11、21を介して水分または湿気等が流れ込むことを低減することができる。
特に、第2空間S2が、密閉された空間である場合には、第1空間S1から第2空間S2に貫通孔11、21を介して流れ込んだ水分または湿気が溜り易いところ、上述した如く、第1被接合部材10の発泡層14によりこのような現象を回避することができる。さらに、第2空間S2に面した側の接合部材30の腐食を抑えることができるため、たとえ第2空間S2が密閉された空間であっても、接合部材30の腐食状態を確認する作業を低減することができる。
第1および第2被接合部材10、20に炭素繊維を含み、接合部材30が金属部材である場合には、第1実施形態と同様に水分または湿気が起因した接合部材30のガルバニック腐食を低減することができる。第1筒状部10aと第2筒状部20aとは、これらが重なり合った部分で、接着剤により接着されている場合には、水分または湿気が起因した接着剤の劣化を抑えることができる。
図4〜6に示す接合構造1では、第2被接合部材20に、発泡層を含めなかったが、たとえば、図7に示す変形例の如く、第2被接合部材20が、その肉厚方向に、第1強化層23、発泡層24、第2強化層25を積層したものであってもよい。第1強化層23、発泡層24、および第2強化層25は筒状であり、第2筒状部20aの周方向に形成されている。第1および第2強化層23、25は、第1被接合部材10の第1および第2強化層13、15で例示した材料と同様の材料からなり、発泡層24は、第1被接合部材10の発泡層14で示す材料と同様の材料からなる。
図7に示す変形例によれば、第1および第2被接合部材10、20の発泡層14、24が、第1空間S1と第2空間S2の間に存在することになるため、これらの発泡層14、24により、第1空間S1と第2空間S2とを断熱することができる。この結果、外気に触れる第1被接合部材10の表面の結露を防止することができるため、第1空間S1から第2空間S2への水分の移動を低減することができる。
さらに、第2被接合部材20に発泡層24を含むことにより、貫通孔11、21を介して、第1空間S1から第2空間S2に向かう水分または湿気のうち、第1被接合部材10に発泡層14で吸水または吸湿できなかった分を、発泡層24で吸水または吸湿することができる。
以上、本発明のいくつか実施形態について詳述したが、本発明は、前記の実施形態に限定されるものではなく、特許請求の範囲に記載された本発明の精神を逸脱しない範囲で、種々の設計変更を行うことができるものである。
1:接合構造、10:第1被接合部材、10a:第1筒状部、11:貫通孔、13:第1強化層、14:発泡層、15:第2強化層、20:第2被接合部材、20a:第2筒状部、21:貫通孔、23:第1強化層、24:発泡層、25:第2強化層、30:接合部材、S1:第1空間、S2:第2空間
Claims (6)
- 第1被接合部材と第2被接合部材とを重ね合わせた状態で、第1空間と第2空間とを仕切るように、前記第1被接合部材と前記第2被接合部材を接合した接合構造であって、
前記第1被接合部材と前記第2被接合部材には、前記第1被接合部材と前記第2被接合部材とを重ね合わせた状態で、貫通する貫通孔が形成されており、
前記第1被接合部材と前記第2被接合部材とは、前記貫通孔に挿通された接合部材を介して接合されており、
前記第1被接合部材は、前記第1空間から前記第2空間に沿った肉厚方向に、繊維強化樹脂からなる第1強化層と、発泡樹脂からなる発泡層と、繊維強化樹脂からなる第2強化層と、が順に積層されたものであり、前記第2強化層が、前記第2被接合部材に重ね合わせられていることを特徴とする接合構造。 - 前記第2強化層の繊維強化樹脂を構成する強化繊維は、炭素繊維であり、前記接合部材は、金属材料からなることを特徴とする請求項1に記載の接合構造。
- 前記第2被接合部材は、前記第1空間から前記第2空間に沿った肉厚方向に、繊維強化樹脂からなる第1強化層と、発泡樹脂からなる発泡層と、繊維強化樹脂からなる第2強化層と、が積層されたものであることを特徴とする請求項2に記載の接合構造。
- 前記第1被接合部材と前記第2被接合部材とが重なった部分は、接着剤を介して接着されていることを特徴とする請求項1または2に記載の接合構造。
- 前記第1被接合部材は、第1筒状部を有し、前記第2被接合部材は、前記第1筒状部に重なり合うように、前記第1筒状部の内部に挿入された第2筒状部を有しており、前記第1および前記第2筒状部の内部空間に、前記第2空間が形成され、前記第1被接合部材と前記第2被接合部材の外部空間が前記第1空間であり、
前記第1筒状部に前記第2筒状部を挿入した状態で、前記貫通孔が、前記第1筒状部と前記第2筒状部とを貫通するように形成されており、
前記接合部材が、前記貫通孔に挿通された状態で、前記第1筒状部と前記第2筒状部とを接合していることを特徴とする請求項1〜4のいずれか一項に記載の接合構造。 - 前記第2空間は、密閉された空間であることを特徴とする請求項1〜5のいずれか一項に記載の接合構造。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017171812A JP2019043111A (ja) | 2017-09-07 | 2017-09-07 | 接合構造 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017171812A JP2019043111A (ja) | 2017-09-07 | 2017-09-07 | 接合構造 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2019043111A true JP2019043111A (ja) | 2019-03-22 |
Family
ID=65813526
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017171812A Pending JP2019043111A (ja) | 2017-09-07 | 2017-09-07 | 接合構造 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2019043111A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPWO2023277061A1 (ja) * | 2021-06-29 | 2023-01-05 | ||
| JP2023526520A (ja) * | 2020-05-20 | 2023-06-21 | アリアーヌグループ ソシエテ パ アクシオンス シンプリフィエ | 第1の金属部品と有機マトリックス複合材料製の第2の部品を組み立てる方法、及び、該組立で作られる部品 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05138743A (ja) * | 1991-11-25 | 1993-06-08 | Sekisui Chem Co Ltd | 軽量構造体及びその接続部の構造 |
| JP2007331660A (ja) * | 2006-06-16 | 2007-12-27 | Toshinobu Yoshitome | 収容カプセル |
-
2017
- 2017-09-07 JP JP2017171812A patent/JP2019043111A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH05138743A (ja) * | 1991-11-25 | 1993-06-08 | Sekisui Chem Co Ltd | 軽量構造体及びその接続部の構造 |
| JP2007331660A (ja) * | 2006-06-16 | 2007-12-27 | Toshinobu Yoshitome | 収容カプセル |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2023526520A (ja) * | 2020-05-20 | 2023-06-21 | アリアーヌグループ ソシエテ パ アクシオンス シンプリフィエ | 第1の金属部品と有機マトリックス複合材料製の第2の部品を組み立てる方法、及び、該組立で作られる部品 |
| JP7759346B2 (ja) | 2020-05-20 | 2025-10-23 | アリアーヌグループ ソシエテ パ アクシオンス シンプリフィエ | 第1の金属部品と有機マトリックス複合材料製の第2の部品を組み立てる方法、及び、該組立で作られる部品 |
| US12496783B2 (en) | 2020-05-20 | 2025-12-16 | Arianegroup Sas | Method for assembling a first metal part with a second part made of an organic matrix composite material |
| JPWO2023277061A1 (ja) * | 2021-06-29 | 2023-01-05 | ||
| WO2023277061A1 (ja) * | 2021-06-29 | 2023-01-05 | 日本製鉄株式会社 | 接合構造 |
| JP7723300B2 (ja) | 2021-06-29 | 2025-08-14 | 日本製鉄株式会社 | 接合構造 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6180206B1 (en) | Composite honeycomb sandwich panel for fixed leading edges | |
| JP2009508709A5 (ja) | ||
| US20070102239A1 (en) | Integrally damped composite aircraft floor panels | |
| US20200096036A1 (en) | Fastening insert for a component made of plastic, foam or composite material | |
| RU2647031C1 (ru) | Оснастка для формирования фиброармированных пластиков и способ формирования конструкции фиброармированных пластиков | |
| US10105898B2 (en) | Resin joined body, manufacturing method of resin joined body, and vehicle structure | |
| WO1997025198A9 (en) | Composite honeycomb sandwich structure | |
| EP0883484A1 (en) | Composite honeycomb sandwich structure | |
| JP3997047B2 (ja) | スキンと圧力隔壁の接合構造体 | |
| KR20160084684A (ko) | 선박용 복합재 패널 및 그 제조방법 | |
| JP5045330B2 (ja) | 繊維強化プラスチック構造体の製造方法 | |
| US20180194313A1 (en) | Composite material structural member and method of manufacturing the composite material structural member | |
| US10737463B2 (en) | Method for producing a sandwich panel comprising a reinforced foam core | |
| JP4396057B2 (ja) | Frp積層体及びfrpの成形方法 | |
| US11415165B2 (en) | Fastening insert for a component made of plastic, foam or composite material | |
| JP3958450B2 (ja) | 木材の接続構造 | |
| JP4404019B2 (ja) | 複合材 | |
| JP2006347134A (ja) | 繊維強化樹脂積層体及び繊維強化樹脂積層体の製造方法 | |
| JP6731875B2 (ja) | 繊維強化複合体 | |
| JP2013059950A (ja) | 複合材料の芯体 | |
| JP2018168893A (ja) | 接合構造 | |
| JPS63230323A (ja) | 構造体の接合方法 | |
| JP6871040B2 (ja) | 船舶用補強部材、船舶の補強構造及び船舶の補強方法 | |
| JP6863793B2 (ja) | 船舶用補強部材、船舶の補強構造及び船舶の補強方法 | |
| JP5273978B2 (ja) | 繊維強化樹脂製中空体 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20191009 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20201016 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20201027 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20210421 |