JP2019151902A - 鉄系成形体の熱処理方法 - Google Patents
鉄系成形体の熱処理方法 Download PDFInfo
- Publication number
- JP2019151902A JP2019151902A JP2018039138A JP2018039138A JP2019151902A JP 2019151902 A JP2019151902 A JP 2019151902A JP 2018039138 A JP2018039138 A JP 2018039138A JP 2018039138 A JP2018039138 A JP 2018039138A JP 2019151902 A JP2019151902 A JP 2019151902A
- Authority
- JP
- Japan
- Prior art keywords
- iron
- molded body
- heat treatment
- magnetized
- based molded
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Powder Metallurgy (AREA)
Abstract
【解決手段】鉄系粉末を含む原料粉末を圧縮成形した鉄系圧粉体又は前記鉄系圧粉体を焼結した鉄系焼結体である鉄系成形体の熱処理方法であって、前記鉄系成形体を磁化する磁化工程と、磁化した前記鉄系成形体を並べ、複数の前記鉄系成形体を所定の状態に整列させる整列工程と、複数の前記鉄系成形体を整列させた状態で熱処理する熱処理工程と、を備える鉄系成形体の熱処理方法。
【選択図】図3
Description
鉄系粉末を含む原料粉末を圧縮成形した鉄系圧粉体又は前記鉄系圧粉体を焼結した鉄系焼結体である鉄系成形体の熱処理方法であって、
前記鉄系成形体を磁化する磁化工程と、
磁化した前記鉄系成形体を並べ、複数の前記鉄系成形体を所定の状態に整列させる整列工程と、
複数の前記鉄系成形体を整列させた状態で熱処理する熱処理工程と、を備える。
最初に本発明の実施態様を列記して説明する。
鉄系粉末を含む原料粉末を圧縮成形した鉄系圧粉体又は前記鉄系圧粉体を焼結した鉄系焼結体である鉄系成形体の熱処理方法であって、
前記鉄系成形体を磁化する磁化工程と、
磁化した前記鉄系成形体を並べ、複数の前記鉄系成形体を所定の状態に整列させる整列工程と、
複数の前記鉄系成形体を整列させた状態で熱処理する熱処理工程と、を備える。
本発明の実施形態に係る鉄系成形体の熱処理方法の具体例を、以下に図面を参照しつつ説明する。図中の同一符号は同一名称物を示す。本発明はこれらの例示に限定されるものではなく、特許請求の範囲によって示され、特許請求の範囲と均等の意味および範囲内でのすべての変更が含まれることが意図される。
実施形態に係る鉄系成形体の熱処理方法は、鉄系成形体(鉄系圧粉体又は鉄系焼結体)を熱処理する方法であり、下記の工程を備える。
1.磁化工程:鉄系成形体を磁化する。
2.整列工程:複数の鉄系成形体を所定の状態に整列させる。
3.熱処理工程:複数の鉄系成形体を整列させた状態で熱処理する。
実施形態に係る鉄系成形体の熱処理方法の特徴の1つは、磁化した鉄系成形体を整列させ、複数の鉄系焼結体を整列させた状態で熱処理する点にある。以下、実施形態の鉄系成形体の熱処理方法について詳しく説明する。
鉄系成形体は、鉄系圧粉体又は鉄系焼結体である。鉄系圧粉体は、鉄系粉末を含む原料粉末を圧縮成形したものである。例えば、型孔が形成されたダイと、ダイの上下に対向配置される上パンチ及び下パンチとを備える金型を用いて、ダイの型孔に原料粉末を充填し、プレス機により上下からパンチで原料粉末を圧縮して成形することが挙げられる。圧縮成形する際の面圧は、例えば600MPa以上、更に1000MPa以上とすることが挙げられる。面圧の上限は、特に限定されないが、例えば1200MPa以下とすることが挙げられる。
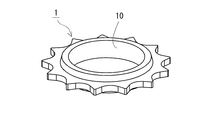
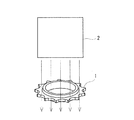
磁化工程は、鉄系成形体を磁化する工程である。鉄系成形体の磁化は、図2に示すように、コイルを備える磁化器2を用いて、鉄系成形体1に磁界を印加することが挙げられる。図2に示す例では、鉄系成形体1の上下方向(厚さ方向)に磁束が貫くように磁界を印加して、鉄系成形体1を磁化している。この場合、鉄系成形体1の上面及び下面の両端面が互いに異極になるように磁化される。
整列工程は、磁化した鉄系成形体を並べ、複数の鉄系成形体を所定の状態に整列させる工程である。鉄系成形体の整列状態としては、後述する次工程の熱処理工程において、鉄系圧粉体を焼結する場合であれば、磁化した鉄系圧粉体を積み重ねて整列させることが挙げられる。また、鉄系焼結体を焼入れする場合であれば、磁化した鉄系焼結体を磁性材からなる整列治具に吸着させて、複数の鉄系焼結体を間隔をあけて整列させることが挙げられる。鉄系成形体を積み重ねて段積みする場合、積み重ねる段数は、鉄系成形体の形状やサイズにもよるが、例えば2段以上10段以下、更に6段以下とすることが挙げられる。
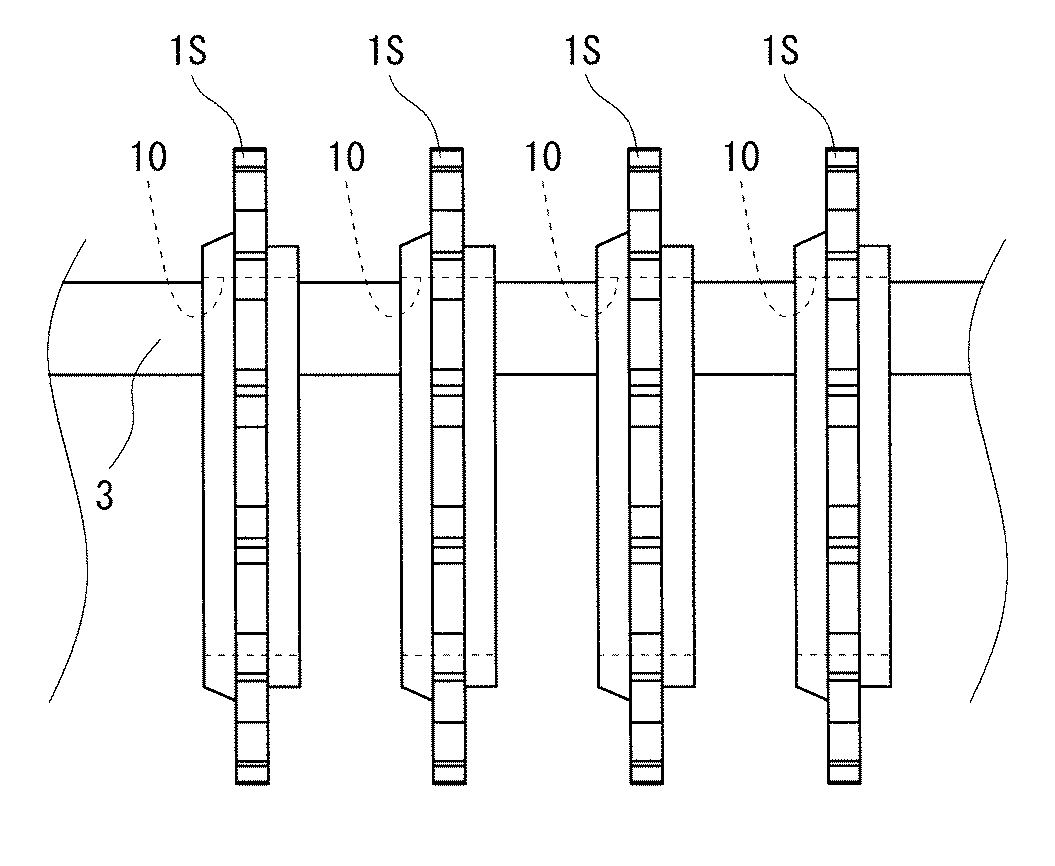
熱処理工程は、複数の鉄系成形体を整列させた状態で熱処理する工程である。熱処理としては、例えば、鉄系圧粉体を焼結したり、鉄系焼結体を焼入れすることが挙げられる。本実施形態では、鉄系成形体を磁化して整列させており、磁化した鉄系成形体の磁力により鉄系成形体の整列状態を安定して維持することができるため、その整列状態を維持したまま熱処理することが可能である。具体的には、鉄系圧粉体を焼結する場合、複数の鉄系圧粉体を積み重ねた状態(図3参照)で焼結し、鉄系焼結体を焼入れする場合、複数の鉄系焼結体を間隔をあけて整列治具に整列させた状態(図4参照)で焼入れする。
上述した実施形態に係る鉄系成形体の熱処理方法は、鉄系成形体を磁化して整列させることで、磁化した鉄系成形体の磁力により鉄系成形体の整列状態を安定して維持することができる。そのため、複数の鉄系成形体を整列させた状態で熱処理する際、その整列状態を維持したまま熱処理することが可能である。例えば、複数の鉄系圧粉体を積み重ねた状態で焼結する際、その状態を維持したまま焼結することが可能である。或いは、複数の鉄系焼結体を間隔をあけた状態で焼入れする際、その状態を維持したまま焼入れすることが可能である。
本発明の実施形態に係る鉄系成形体の熱処理方法は、例えば、鉄系圧粉体の焼結や鉄系焼結体の焼入れに利用可能である。
鉄系圧粉体を複数用意し、鉄系圧粉体を磁化した場合と磁化していない場合とで、鉄系圧粉体を積み重ねた状態で振動を与えたときの姿勢ずれや荷崩れの発生状況を評価した。
市販の純鉄粉(平均粒子径(D50):130μm)に潤滑剤を添加した原料粉末を圧縮成形して、鉄系圧粉体の試料を作製した。潤滑剤の添加量は原料粉末全体に対して0.5質量%とした。作製した鉄系圧粉体の形状は、内径35mm、外径60mm、厚さ15mmの円環状である。また、鉄系圧粉体の密度(実測密度)は6.98g/cm3で、相対密度は89%であった。
用意した鉄系圧粉体にコイルを備える磁化器を用いて磁界を印加して、鉄系圧粉体の試料を磁化した。印加する磁界の強さは、1591.6A/m(20Oe)、3978.9A/m(50Oe)、7957.8A/m(100Oe)とし、それぞれの磁界で磁化した各鉄系圧粉体を試料A、B、Cとした。ここでは、鉄系圧粉体の上下方向(厚さ方向)に磁束が貫くように磁界を印加した。また、磁化しなかった鉄系圧粉体を試料Dとした。
上記の各磁界で磁化したときの鉄系圧粉体の残留磁束密度を測定した。残留磁束密度の測定はJIS C 2552:2014(無方向性電磁鋼帯)に準拠した。なお、ここでは、測定用の試験片として内径20mm、外径30mm、厚さ5mmの円環状の鉄系圧粉体を用い、この試験片を各磁界で磁化したときの残留磁束密度を求めた。残留磁束密度は、試験片にそれぞれの磁界を印加したときのヒステリシスカーブを測定し、磁界を印加した後に磁界がゼロになったときの磁束密度とした。測定用の試験片は、上述した鉄系圧粉体の試料とサイズのみが異なり、材質や密度などは同じである。各磁界で磁化したときの残留磁束密度を表1に示す。
磁化した鉄系圧粉体(試料A〜C)と磁化していない鉄系圧粉体(試料D)とをそれぞれ、接着剤を塗布せずに、上下方向(厚さ方向)に同じ向きで積み重ねて段積みした。そして、各鉄系圧粉体を6段積み重ねた状態で実際の製造ラインにおける搬送時の振動を与え、鉄系圧粉体の姿勢ずれや荷崩れの有無を評価した。具体的には、積み重ねた各鉄系圧粉体に対し、実際の製造ラインで搬送する試験を繰り返し行って、鉄系圧粉体の姿勢ずれや荷崩れが発生した割合(不具合発生割合)を調べた。その結果を表1に示す。
鉄系焼結体を複数用意し、鉄系焼結体を磁化した場合と磁化していない場合とで、鉄系焼結体を整列治具に吊り下げた状態で振動を与えたときの位置ずれの発生状況を評価した。
試験例1で作製した鉄系圧粉体を焼結して、鉄系焼結体の試料を作製した。
用意した鉄系焼結体にコイルを備える磁化器を用いて磁界を印加して、鉄系焼結体の試料を磁化した。印加する磁界の強さは、3978.9A/m(50Oe)とし、磁化した鉄系焼結体を試料Eとした。ここでは、鉄系焼結体の上下方向(厚さ方向)に磁束が貫くように磁界を印加した。また、磁化しなかった鉄系焼結体を試料Fとした。
上記の磁界で磁化したときの鉄系焼結体の残留磁束密度を測定した。残留磁束密度の測定は、試験例1と同様に、JIS C 2552:2014(無方向性電磁鋼帯)に準拠して行い、ここでは、測定用の試験片として内径20mm、外径30mm、厚さ5mmの円環状の鉄系焼結体を用いた。そして、この試験片に上記の磁界を印加してヒステリシスカーブを測定し、試験片を磁化したときの残留磁束密度を求めた。測定用の試験片は、上述した鉄系焼結体の試料とサイズのみが異なり、材質や密度などは同じである。その結果、3978.9A/mの磁界で磁化したときの鉄系焼結体の試験片の残留磁束密度は0.50Tであった。
磁化した鉄系焼結体(試料E)と磁化していない鉄系焼結体(試料F)とをそれぞれ、棒状の整列治具に吊り下げて整列させた。具体的には、試料E及びFの鉄系焼結体を15個ずつ用意して、各々の鉄系焼結体の貫通孔に整列治具を挿通させ、整列治具に鉄系焼結体を5mm間隔で吊り下げて整列させた。整列治具は、鋳鉄製で直径10mmの棒状体であり、整列治具の有効長さは30cmである。また、試料Eでは、隣り合う鉄系焼結体の対向する端面同士が同極になるように鉄系焼結体の向きを交互に変えて配置した。そして、整列治具に鉄系焼結体を吊り下げた状態で実際の製造ラインにおける搬送時の振動を与え、鉄系焼結体の位置ずれの有無を評価した。
1G 鉄系圧粉体
1S 鉄系焼結体
10 貫通孔
2 磁化器
3 整列治具
Claims (6)
- 鉄系粉末を含む原料粉末を圧縮成形した鉄系圧粉体又は前記鉄系圧粉体を焼結した鉄系焼結体である鉄系成形体の熱処理方法であって、
前記鉄系成形体を磁化する磁化工程と、
磁化した前記鉄系成形体を並べ、複数の前記鉄系成形体を所定の状態に整列させる整列工程と、
複数の前記鉄系成形体を整列させた状態で熱処理する熱処理工程と、を備える鉄系成形体の熱処理方法。 - 前記熱処理工程において、前記鉄系成形体をA2点以上の温度に加熱する請求項1に記載の鉄系成形体の熱処理方法。
- 前記磁化工程において、前記鉄系成形体の残留磁束密度が0.3T以上になるように磁化する請求項1又は請求項2に記載の鉄系成形体の熱処理方法。
- 前記磁化工程において、前記鉄系成形体に3978.9A/m以上の磁界を印加する請求項1から請求項3のいずれか1項に記載の鉄系成形体の熱処理方法。
- 前記鉄系成形体が前記鉄系圧粉体である場合、
前記整列工程において、磁化した前記鉄系圧粉体を積み重ねて整列させ、
前記熱処理工程において、複数の前記鉄系圧粉体を積み重ねた状態で焼結する請求項1から請求項4のいずれか1項に記載の鉄系成形体の熱処理方法。 - 前記鉄系成形体が前記鉄系焼結体である場合、
前記整列工程において、磁化した前記鉄系焼結体を磁性材からなる整列治具に吸着させて、複数の前記鉄系焼結体を間隔をあけて整列させ、
前記熱処理工程において、複数の前記鉄系焼結体を間隔をあけた状態で焼入れする請求項1から請求項4のいずれか1項に記載の鉄系成形体の熱処理方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018039138A JP6970942B2 (ja) | 2018-03-05 | 2018-03-05 | 鉄系成形体の熱処理方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018039138A JP6970942B2 (ja) | 2018-03-05 | 2018-03-05 | 鉄系成形体の熱処理方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2019151902A true JP2019151902A (ja) | 2019-09-12 |
| JP6970942B2 JP6970942B2 (ja) | 2021-11-24 |
Family
ID=67948390
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018039138A Active JP6970942B2 (ja) | 2018-03-05 | 2018-03-05 | 鉄系成形体の熱処理方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6970942B2 (ja) |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5729565A (en) * | 1980-07-30 | 1982-02-17 | Namiki Precision Jewel Co Ltd | Preparation of permanent magnet alloy |
| JPS60250604A (ja) * | 1984-05-25 | 1985-12-11 | Matsushita Electric Works Ltd | 希土類コバルト薄板磁石の製法 |
| JPH0726344A (ja) * | 1993-07-12 | 1995-01-27 | Honda Motor Co Ltd | 永久磁石用素材の製造方法 |
| JPH08246006A (ja) * | 1995-03-08 | 1996-09-24 | Mitsubishi Materials Corp | 圧粉体の焼結方法 |
| JP2002002957A (ja) * | 2000-06-19 | 2002-01-09 | Fuji Kogyo Kk | 磁性金属品の搬送用ベルトコンベア |
| JP2003086445A (ja) * | 2001-07-02 | 2003-03-20 | Sumitomo Special Metals Co Ltd | 希土類焼結磁石の製造方法 |
| JP2004128302A (ja) * | 2002-10-04 | 2004-04-22 | Hitachi Metals Ltd | 希土類焼結磁石 |
| JP2008251762A (ja) * | 2007-03-30 | 2008-10-16 | Tdk Corp | 希土類焼結磁石の製造方法 |
| JP2016089254A (ja) * | 2014-11-10 | 2016-05-23 | 住友電工焼結合金株式会社 | 成形体の集荷方法、及び成形体の集荷装置 |
-
2018
- 2018-03-05 JP JP2018039138A patent/JP6970942B2/ja active Active
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5729565A (en) * | 1980-07-30 | 1982-02-17 | Namiki Precision Jewel Co Ltd | Preparation of permanent magnet alloy |
| JPS60250604A (ja) * | 1984-05-25 | 1985-12-11 | Matsushita Electric Works Ltd | 希土類コバルト薄板磁石の製法 |
| JPH0726344A (ja) * | 1993-07-12 | 1995-01-27 | Honda Motor Co Ltd | 永久磁石用素材の製造方法 |
| JPH08246006A (ja) * | 1995-03-08 | 1996-09-24 | Mitsubishi Materials Corp | 圧粉体の焼結方法 |
| JP2002002957A (ja) * | 2000-06-19 | 2002-01-09 | Fuji Kogyo Kk | 磁性金属品の搬送用ベルトコンベア |
| JP2003086445A (ja) * | 2001-07-02 | 2003-03-20 | Sumitomo Special Metals Co Ltd | 希土類焼結磁石の製造方法 |
| JP2004128302A (ja) * | 2002-10-04 | 2004-04-22 | Hitachi Metals Ltd | 希土類焼結磁石 |
| JP2008251762A (ja) * | 2007-03-30 | 2008-10-16 | Tdk Corp | 希土類焼結磁石の製造方法 |
| JP2016089254A (ja) * | 2014-11-10 | 2016-05-23 | 住友電工焼結合金株式会社 | 成形体の集荷方法、及び成形体の集荷装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6970942B2 (ja) | 2021-11-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3815563B2 (ja) | 圧粉磁心およびその製造方法 | |
| KR101632853B1 (ko) | 희토류 자석의 제조 방법 | |
| KR101213856B1 (ko) | 소결 연자성 분말성형체 | |
| US20100154588A1 (en) | Iron-based powder and composition thereof | |
| CN104036905A (zh) | 一种软磁复合材料及其制备方法 | |
| CN105268975B (zh) | 高密度粉末冶金金属软磁材料的制备方法 | |
| KR101166963B1 (ko) | 자석 코어 제조 방법, 자석 코어 및 자석 코어를 구비한 유도 부품 | |
| JP7641488B2 (ja) | 軟磁性部材及びその製造方法、軟磁性部材用合金板材 | |
| Das et al. | Novel powder metallurgy technique for development of Fe–P-based soft magnetic materials | |
| WO2015001894A1 (ja) | 焼結機械部品及びその製造方法 | |
| Milyutin et al. | Multi-component soft magnetic alloy FeNiCoAl0. 4Mo0. 1Si0. 4B0. 1 with high frequency stability of permeability | |
| JP5304908B2 (ja) | 圧粉磁心の製造方法 | |
| JP6970942B2 (ja) | 鉄系成形体の熱処理方法 | |
| US7041148B2 (en) | Coated ferromagnetic particles and compositions containing the same | |
| JP4007591B2 (ja) | 一体成形複合部材、その製造方法及び電磁駆動装置 | |
| JP2009290024A (ja) | 圧粉磁心の製造方法 | |
| US20190006098A1 (en) | Near net shape manufacturing of magnets | |
| TWI526544B (zh) | Preparation of High Density Powder Metallurgy Metal Soft Magnetic Materials | |
| KR100371913B1 (ko) | 반경질 자성 재료, 이의 제조방법 및 이를 이용한 자기 마커 | |
| JP4586399B2 (ja) | 軟磁性材料、圧粉磁心、および軟磁性材料の製造方法 | |
| JP2005060830A (ja) | 軟磁性焼結部材の製造方法 | |
| JPH04134804A (ja) | 希土類永久磁石の製造方法 | |
| JP2017106072A (ja) | 軟磁性鋼板、積層軟磁性鋼板および電磁気部品の各製造方法 | |
| JP2022013109A (ja) | 磁歪材料の製造方法 | |
| JP2017117925A (ja) | 電磁制御部品用鉄心部材及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A625 | Written request for application examination (by other person) |
Free format text: JAPANESE INTERMEDIATE CODE: A625 Effective date: 20200821 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20210608 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20210625 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20210818 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20211001 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20211019 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6970942 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |