JP2019152174A - インシュレータの貼着方法及び冶具 - Google Patents
インシュレータの貼着方法及び冶具 Download PDFInfo
- Publication number
- JP2019152174A JP2019152174A JP2018039211A JP2018039211A JP2019152174A JP 2019152174 A JP2019152174 A JP 2019152174A JP 2018039211 A JP2018039211 A JP 2018039211A JP 2018039211 A JP2018039211 A JP 2018039211A JP 2019152174 A JP2019152174 A JP 2019152174A
- Authority
- JP
- Japan
- Prior art keywords
- insulator
- motor case
- adhesive
- attaching
- application
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Landscapes
- Adhesives Or Adhesive Processes (AREA)
Abstract
Description
接着層内に空気があると、焼食と剥離の増幅連鎖から設計燃焼面以外における固体推進薬の異常燃焼が生じ、ロケットモータの所定の燃焼性能を達することができない恐れがある。
すなわち、本発明は、以下のインシュレータの貼着方法及び冶具である。
このインシュレータの貼着方法によれば、インシュレータをモータケースの内面に貼着する際に、塗布領域の接着剤が未塗布領域に広がって、接着剤に含まれる気泡が追い出される。これにより、インシュレータとモータケースの間に空気が封じ込まれることを防止することができる。
この特徴によれば、未塗布領域が複数の帯状であるため、インシュレータを圧着する際に、押し出される空気が直線的にスムーズに排出される。これにより、接着剤による空気の巻き込みをより確実に抑えることができる。また、等間隔に配置することにより、接着剤が均等に広がるため、接着剤層の厚みが均等になるという効果がある。
この特徴によれば、簡易的に、かつ、正確に未塗布領域を形成することができる。
モータケースの貼着面は、モータケースの内面であることから、接着剤が塗布しにくい。一方、インシュレータ側の貼着面は、インシュレータの外面であるため、上記の特徴によれば、接着剤が塗布しやすいという効果を奏する。
この特徴によれば、内部に投入されたエアバッグを膨張させることによって簡易的にインシュレータをモータケースの内面に貼着することができる。
この特徴によれば、インシュレータの圧着による空気の追い出し作用だけでなく、減圧による空気の引き出し作用も加わるため、インシュレータとモータケースの間に空気が封じ込まれることを防止するという本発明の効果をより一層発揮することができる。
この冶具によれば、本発明のインシュレータの貼着方法を、簡易的に、かつ、正確に実施することができる。
なお、インシュレータに含まれるその他の添加物の含有量は、特に制限されないが、上限として20質量%以下であり、好ましくは15質量%以下であり、特に好ましくは10質量%以下である。
インシュレータに含まれるフィラーの含有量は、特に制限されないが、好ましくは5〜70質量%である。下限としては、より好ましくは10質量%以上であり、更に好ましくは15質量%以上であり、特に好ましくは20質量%以上である。上限としては、より好ましくは65質量%以下であり、更に好ましくは60質量%以下であり、特に好ましくは50質量%以下である。
塗布工程は、モータケース又はインシュレータの貼着面に、接着剤を塗布する工程である。本実施態様における接着剤を塗布する工程は、インシュレータに冶具を取り付ける工程、冶具を取り付けたインシュレータに接着剤を塗布する工程、接着剤を塗布したインシュレータから冶具を取り外す工程を備える。
さらに、塗布領域11及び未塗布領域12は、それぞれ等間隔に配置されている。これにより、接着剤が均等に広がるため、接着剤層の厚みが均等になるという効果がある。
形状としては、例えば、帯状、線状、矩形状、円弧状などが挙げられる。未塗布領域の空気を抜きやすいという観点から、好ましくは帯状、線状であり、特に好ましくは直線的な帯状、直線状である。
また、配置としては、例えば、インシュレータの軸心と略平行に配置したり、軸心と傾斜して配置したりしてもよい。未塗布領域の空気の抜けやすさを考慮すると、インシュレータの軸心と略平行に等間隔で配置することが好ましい。
貼着工程は、モータケースとインシュレータを貼着する工程である。本発明の実施態様の貼着工程は、インシュレータをモータケースの内部に導入する工程、エアバッグを投入する工程、エアバッグを膨らませてインシュレータをモータケースの内面に圧着する工程を備える。
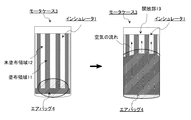
図3に示すように、モータケース3の内部にインシュレータ1を導入する。エアバッグを下部に設置し、下部から上部に向かって圧着することを勘案して、インシュレータ1は、開放部13が上部となるように配置する。このように、エアバッグ等の圧着装置とインシュレータ1の開放部13との配置を、開放部13から未塗布領域12の空気が抜けるように、圧着方向の先端に開放部13を配置する。これにより、未塗布領域12の空気を追い出すことができる。
また、ノズル側の対向する位置には未塗布領域12が形成されていることから、エアバッグ4によりインシュレータ1を圧着した際に、塗布領域11の接着剤が未塗布領域12に広がり、接着剤中に含まれる気泡を接着剤から未塗布領域12に追い出すことができる。未塗布領域12に追い出された空気は、インシュレータ1とモータケース3との間から減圧により引き抜かれるため、インシュレータ1とモータケース3の間の接着層に空気が封じ込まれることを防止することができる。
Claims (7)
- ロケットモータ用のモータケースの内面にインシュレータを貼着する方法であって、
モータケース又はインシュレータの貼着面に、接着剤を塗布する塗布工程、
モータケースとインシュレータを貼着する貼着工程、を備え、
前記の塗布工程は、接着剤を塗布する塗布領域と、接着剤を塗布しない未塗布領域を形成することを特徴とする、インシュレータの貼着方法。 - 前記の未塗布領域は、複数の帯状に形成され、複数の帯状の未塗布領域は、等間隔に配置することを特徴とする、請求項1に記載のインシュレータの貼着方法。
- 前記の塗布工程は、未塗布領域を形成するための冶具を使用することを特徴とする、請求項1又は2に記載のインシュレータの貼着方法。
- 前記の塗布工程は、インシュレータの貼着面に、接着剤を塗布することを特徴とする、請求項1〜3のいずれか一項に記載のインシュレータの貼着方法。
- 前記の貼着工程は、インシュレータの内部に投入したエアバッグを膨張することにより、インシュレータをモータケースの内面に圧着することを特徴とする、請求項1〜4のいずれか一項に記載のインシュレータの貼着方法。
- 前記の貼着工程は、モータケースの内部を減圧することを特徴とする、請求項1〜5のいずれか一項に記載のインシュレータの貼着方法。
- ロケットモータ用のモータケースの内面にインシュレータを貼着する方法に使用するための冶具であって、
モータケース又はインシュレータの貼着面に取り付けられ、接着剤を塗布しない未塗布領域を形成することを特徴とする、冶具。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018039211A JP7067126B2 (ja) | 2018-03-06 | 2018-03-06 | インシュレータの貼着方法及び冶具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018039211A JP7067126B2 (ja) | 2018-03-06 | 2018-03-06 | インシュレータの貼着方法及び冶具 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2019152174A true JP2019152174A (ja) | 2019-09-12 |
| JP7067126B2 JP7067126B2 (ja) | 2022-05-16 |
Family
ID=67948601
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018039211A Active JP7067126B2 (ja) | 2018-03-06 | 2018-03-06 | インシュレータの貼着方法及び冶具 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7067126B2 (ja) |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6111383A (ja) * | 1984-06-27 | 1986-01-18 | 日産自動車株式会社 | ライニングの施行方法 |
| JPH01159451A (ja) * | 1987-12-16 | 1989-06-22 | Tech Res & Dev Inst Of Japan Def Agency | 直填方式による端面燃焼型ロケットモータの製造方法 |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109236500A (zh) | 2018-08-22 | 2019-01-18 | 北京灵动飞天动力科技有限公司 | 一种低成本固体火箭发动机装药燃烧室单元及其加工方法 |
-
2018
- 2018-03-06 JP JP2018039211A patent/JP7067126B2/ja active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6111383A (ja) * | 1984-06-27 | 1986-01-18 | 日産自動車株式会社 | ライニングの施行方法 |
| JPH01159451A (ja) * | 1987-12-16 | 1989-06-22 | Tech Res & Dev Inst Of Japan Def Agency | 直填方式による端面燃焼型ロケットモータの製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP7067126B2 (ja) | 2022-05-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100762116B1 (ko) | 유지 밀봉제 및 이의 제조방법 | |
| CA2683085A1 (en) | Apparatus and process for making prosthetic suction sleeve | |
| JP2015128893A (ja) | 空気入りタイヤの製造方法 | |
| JP2016534345A (ja) | 部品の表面の弾性接着剤又は弾性シーリング材の接着の試験 | |
| US9593785B2 (en) | Connection method for a braided hose | |
| JP7067126B2 (ja) | インシュレータの貼着方法及び冶具 | |
| CN103819996A (zh) | 一种高分子自密封热熔胶的用途及其制备方法 | |
| DE19715296C2 (de) | Verfahren zur Herstellung eines Rohlings für Fahrzeugreifen | |
| KR930004051B1 (ko) | 보수포 만으로 타이어를 수선하는 방법 | |
| US4548102A (en) | Hole filling system for tires | |
| CN103849289A (zh) | 一种高分子自封胶的用途及其制备方法 | |
| JPS58152612A (ja) | タイヤの重量バランス修正用部材 | |
| JP2020033945A (ja) | ロケットモータ | |
| EP1818163B1 (en) | Method and system for producing a precured tread strip | |
| US2473784A (en) | Inner tube and method of making the same | |
| EP2969505A1 (en) | Methods for retreading tires employing tread composites made with dry-transfer cement composite | |
| KR101251424B1 (ko) | 공기입 타이어의 제조방법 및 그 방법에 의해 제조된 공기입 타이어 | |
| JP4412518B2 (ja) | フッ素樹脂製チューブ被覆ロールの製造方法 | |
| US20140008005A1 (en) | Envelope And Method For Retreading Tires | |
| JP3760369B2 (ja) | フッ素樹脂製チューブ被覆ベルトの製造方法 | |
| CN115216230A (zh) | 一种自粘型结构胶带及其制备方法 | |
| US3282320A (en) | Tire repair patch | |
| JP2019188671A (ja) | ライニング材剥離方法 | |
| JP2004161435A (ja) | ゴムローラおよびそれに使用する治具 | |
| KR102740977B1 (ko) | 튜브 형상의 접착식 인쇄 양식 부착층 및 이를 제조하는 방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20200330 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20210126 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20210909 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20210914 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20211111 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20220329 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20220411 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7067126 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |