JP2019155382A - アルミニウム合金の成型方法 - Google Patents
アルミニウム合金の成型方法 Download PDFInfo
- Publication number
- JP2019155382A JP2019155382A JP2018041406A JP2018041406A JP2019155382A JP 2019155382 A JP2019155382 A JP 2019155382A JP 2018041406 A JP2018041406 A JP 2018041406A JP 2018041406 A JP2018041406 A JP 2018041406A JP 2019155382 A JP2019155382 A JP 2019155382A
- Authority
- JP
- Japan
- Prior art keywords
- die
- cast
- product
- casting
- aluminum alloy
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Landscapes
- Forging (AREA)
Abstract
Description
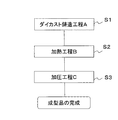
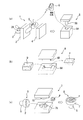
ダイカスト鋳造工程A(ステップS1)は、半凝固材料であるアルミニウム合金を別個に且つ互いに複合もしくは嵌合に適した形状に鋳造成型して複数のダイカスト鋳造品Q1,Q2となし、これら複数のダイカスト鋳造品Q1,Q2を複合もしくは嵌合して一体の成型品とするものとできる。
ダイカスト鋳造工程A(ステップS1)は、複数のダイカスト鋳造品Q1,Q2が内外で重ねられる器状の成型品とするものとできる。
加圧工程C(ステップS3)は、複合もしくは嵌合される前記ダイカスト鋳造品Q1,Q2を鋳鍛プレスした鋳鍛プレス品P同士の重ね合せ領域を過共晶合金となして一体化するものとできる。
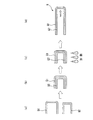
加圧工程C(ステップS3)は、前記ダイカスト鋳造品Q,Q1,Q2を鋳鍛プレスによって深底状に深絞り加工してなる鋳鍛プレス品Rとするものとできる。
複数のダイカスト鋳造品Q1,Q2は、互いにアルミニウム含有率が異なる半凝固材料であるアルミニウム合金によって個別に成型されたものとすることができる。
加熱工程B(ステップS2)では、ダイカスト鋳造品Qの融点温度直前の温度まで加熱させる。
加圧工程C(ステップS3)では、加熱工程B(ステップS2)後の鋳鍛プレスによってダイカスト鋳造品Qの内部欠陥を除去させた鋳鍛プレス品Pを成型させる。
また、ダイカスト鋳造工程A(ステップS1)において、半凝固材料であるアルミニウム合金を別個に且つ互いに複合もしくは嵌合に適した形状に鋳造成型してなる複数のダイカスト鋳造品Q1,Q2とすることで、これらのダイカスト鋳造品Q1,Q2を複合もしくは嵌合して一体の成型品を形成させ、さらに複数のダイカスト鋳造品Q1,Q2が例えば内外で重ねられる器状の成型品を形成させる。
加圧工程C(ステップS3)は、ダイカスト鋳造品Qの深絞り加工を可能にし、また、複数のダイカスト鋳造品Q1,Q2を鋳鍛プレスによって深底状に深絞り加工してなる複数の鋳鍛プレス品R同士の重ね合せ領域を過共晶合金となして一体化した複合材を形成させる。
また、アルミニウム含有率の互いに異なる半凝固材料による複数のダイカスト鋳造品Q1,Q2は、加熱工程B(ステップS2)、加圧工程C(ステップS3)の一連の工程を経ることにより、ダイカスト鋳造品Q1,Q2同士の重ね合せ領域を半凝固スラリの微細化された過共晶合金となして一体化させた鋳鍛プレス品Rを形成させる。
なお、上記した初晶シリコンの析出は共晶点以上の過共晶合金の組織である。
C…加圧工程 S…容器
F…フランジ部 Q,Q1,Q2…ダイカスト鋳造品
P…鋳鍛プレス品 R…深絞り製品
1…ダイカストマシン 2…投入射出スリーブ
2A…投入口 3…固定ダイプレート
4…可動ダイプレート 5,6,7…プレス装置
5A,6A,7A…雌型 5B,6B,7B…雄型
Claims (6)
- 半凝固材料であるアルミニウム合金を素材としてダイカスト鋳造品を成型するダイカスト鋳造工程と、ダイカスト鋳造品を融点温度直前の温度まで加熱する加熱工程と、加熱したダイカスト鋳造品を鋳鍛プレスしてダイカスト鋳造品の内部欠陥を除去する加圧工程とを有することを特徴としたアルミニウム合金の成型方法。
- ダイカスト鋳造工程は、半凝固材料であるアルミニウム合金を別個に且つ互いに複合もしくは嵌合に適した形状に鋳造成型して複数のダイカスト鋳造品となし、これら複数のダイカスト鋳造品を複合もしくは嵌合して一体の成型品とする請求項1記載のアルミニウム合金の成型方法。
- ダイカスト鋳造工程は、複数のダイカスト鋳造品が内外で重ねられる器状の成型品とする請求項1記載のアルミニウム合金の成型方法。
- 加圧工程は、複合もしくは嵌合される前記ダイカスト鋳造品を鋳鍛プレスした鋳鍛プレス品P同士の重ね合せ領域を過共晶合金となして一体化する請求項2または3記載のアルミニウム合金の成型方法。
- 加圧工程は、前記ダイカスト鋳造品を鋳鍛プレスによって深底状に深絞り加工してなる鋳鍛プレス品とする請求項2乃至4のいずれか記載のアルミニウム合金の成型方法。
- 複数のダイカスト鋳造品は、互いにアルミニウム含有率が異なる半凝固材料であるアルミニウム合金によって個別に成型されたものとする請求項2乃至5のいずれか記載のアルミニウム合金の成型方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018041406A JP6523505B1 (ja) | 2018-03-08 | 2018-03-08 | アルミニウム合金の成型方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018041406A JP6523505B1 (ja) | 2018-03-08 | 2018-03-08 | アルミニウム合金の成型方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP6523505B1 JP6523505B1 (ja) | 2019-06-05 |
| JP2019155382A true JP2019155382A (ja) | 2019-09-19 |
Family
ID=66730564
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018041406A Expired - Fee Related JP6523505B1 (ja) | 2018-03-08 | 2018-03-08 | アルミニウム合金の成型方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6523505B1 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116618611A (zh) * | 2022-01-27 | 2023-08-22 | 犇沃(浙江)科技有限公司 | 一种铝合金轮毂、用于轮毂的铝合金材料制备方法及制备控制方法 |
-
2018
- 2018-03-08 JP JP2018041406A patent/JP6523505B1/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP6523505B1 (ja) | 2019-06-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6022229B2 (ja) | ホットスタンピング成形用金型及びその製作方法 | |
| CN108480411B (zh) | 一种镁合金带筋筒形件强塑变挤压成形装置及方法 | |
| CN109093048B (zh) | 一种大型机闸类锻件模具及锻造方法 | |
| JP5968110B2 (ja) | アルミニウム又はアルミニウム合金の鍛造方法 | |
| US7261855B2 (en) | Method and system for manufacturing of complex shape parts from powder materials by hot isostatic pressing with controlled pressure inside the tooling and providing the shape of the part by multi-layer inserts | |
| CN105555435B (zh) | Hip容器的制造过程 | |
| JP2016529106A (ja) | 鍛造製品および他の加工製品の製造方法 | |
| CN102395699B (zh) | 用于制造成形件的方法 | |
| CN106926437B (zh) | 多成形方法 | |
| CN106623714A (zh) | 镁合金制品的制造方法 | |
| CN103596711B (zh) | 制造活塞或活塞轴的锻造方法 | |
| CN107921524B (zh) | 用于制造活塞的方法 | |
| JP2005074461A (ja) | 成形品の製造方法 | |
| TW201323109A (zh) | 鎂合金製品的製造方法 | |
| JP6523505B1 (ja) | アルミニウム合金の成型方法 | |
| TWI232140B (en) | Method for shaping a seamless aluminum alloy wheel rim | |
| CN102284693B (zh) | 真空铸造用模具以及真空铸造方法 | |
| CN107363205B (zh) | 带手柄法兰球阀阀体锻件的锻造成形模组 | |
| KR101690107B1 (ko) | 비중공형 원심주조 프리폼을 이용한 고강도 알루미늄 풀리 주조 단조 제조방법 및 제조 장치 | |
| TWI314077B (ja) | ||
| FR2619034A1 (fr) | Procede pour fabriquer par compression d'une poudre un element de construction comportant des parties avec des parois d'epaisseurs fortement differentes | |
| JP5775353B2 (ja) | 圧力容器用成形カップおよびその製造方法 | |
| KR20180091162A (ko) | 주단조 공법에 의한 자동차 클러치용 실린더 제조 방법 및 장치 | |
| KR101720035B1 (ko) | 냉간단조금형용 다이스 | |
| JP7322556B2 (ja) | 高圧ガス容器の口金およびその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180319 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20181213 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181218 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190214 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20190409 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20190425 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6523505 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |