JP2019155451A - 評価システム及び評価方法 - Google Patents
評価システム及び評価方法 Download PDFInfo
- Publication number
- JP2019155451A JP2019155451A JP2018048473A JP2018048473A JP2019155451A JP 2019155451 A JP2019155451 A JP 2019155451A JP 2018048473 A JP2018048473 A JP 2018048473A JP 2018048473 A JP2018048473 A JP 2018048473A JP 2019155451 A JP2019155451 A JP 2019155451A
- Authority
- JP
- Japan
- Prior art keywords
- welding
- digital signal
- time
- analog
- evaluation
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images






Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K11/00—Resistance welding; Severing by resistance heating
- B23K11/24—Electric supply or control circuits therefor
- B23K11/25—Monitoring devices
- B23K11/251—Monitoring devices using analogue means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K11/00—Resistance welding; Severing by resistance heating
- B23K11/10—Spot welding; Stitch welding
- B23K11/11—Spot welding
- B23K11/115—Spot welding by means of two electrodes placed opposite one another on both sides of the welded parts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K11/00—Resistance welding; Severing by resistance heating
- B23K11/24—Electric supply or control circuits therefor
- B23K11/241—Electric supplies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K11/00—Resistance welding; Severing by resistance heating
- B23K11/24—Electric supply or control circuits therefor
- B23K11/25—Monitoring devices
- B23K11/252—Monitoring devices using digital means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K11/00—Resistance welding; Severing by resistance heating
- B23K11/24—Electric supply or control circuits therefor
- B23K11/25—Monitoring devices
- B23K11/252—Monitoring devices using digital means
- B23K11/255—Monitoring devices using digital means the measured parameter being a force
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K11/00—Resistance welding; Severing by resistance heating
- B23K11/24—Electric supply or control circuits therefor
- B23K11/25—Monitoring devices
- B23K11/252—Monitoring devices using digital means
- B23K11/257—Monitoring devices using digital means the measured parameter being an electrical current
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K11/00—Resistance welding; Severing by resistance heating
- B23K11/24—Electric supply or control circuits therefor
- B23K11/25—Monitoring devices
- B23K11/252—Monitoring devices using digital means
- B23K11/258—Monitoring devices using digital means the measured parameter being a voltage
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K31/00—Processes relevant to this subclass, specially adapted for particular articles or purposes, but not covered by any single one of main groups B23K1/00 - B23K28/00
- B23K31/12—Processes relevant to this subclass, specially adapted for particular articles or purposes, but not covered by any single one of main groups B23K1/00 - B23K28/00 relating to investigating the properties, e.g. the weldability, of materials
- B23K31/125—Weld quality monitoring
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Quality & Reliability (AREA)
- Arc Welding Control (AREA)
- Analogue/Digital Conversion (AREA)
Abstract
Description
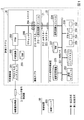
図1は、第1の実施形態の評価システム2の構成の具体例を示す図である。評価システム2は、溶接装置90による溶接の質を短時間で評価することによりリアルタイム処理を実現するシステムである。溶接装置90は、溶接ヘッド901を備える。溶接ヘッド901は、3次元空間内の所定の方向に移動可能な部材であって、溶接対象に溶接電流、溶接電圧又は荷重を印加する部材を保持する。溶接装置90は、溶接ヘッド901が保持する部材によって、溶接対象に溶接電流、溶接電圧又は荷重を印加する。評価システム2は、アナログ信号伝送線3を介して物理量取得部1に接続される。物理量取得部1(測定装置の具体例)は、溶接時の溶接装置90の動作を示す時系列のアナログ信号を非破壊に取得する。溶接時の溶接装置90の動作を示す時系列のアナログ信号とは、物理量取得部1が非破壊に取得可能な物理量であって溶接時の溶接装置90の動作を示す物理量、の溶接時の各時刻におけるアナログ値を示す信号である。非破壊に取得可能な物理量であって溶接時の溶接装置90の動作を示す物理量、とは、具体的には、溶接装置90によって溶接対象に印加される溶接電流、溶接電圧又は荷重の大きさや、溶接ヘッド901の溶接時の変位(以下「溶接ヘッド変位」という。)である。物理量取得部1は、例えば、ウェルドチェッカーであってもよい。
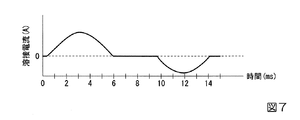
以下、簡単のため、評価用信号は、溶接装置90が溶接対象に印加した溶接電流の電流値を示す時系列のデジタル信号であると仮定して説明を行う。
所定のタイミングは、例えば、デジタル信号処理装置22に電源が投入されたタイミングであってもよいし、補助記憶装置225にコンフィギュレーションデータが記憶された時であってもよい。
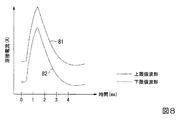
図8は、第1の実施形態における評価部230が溶接の質を評価する方法を説明する説明図である。
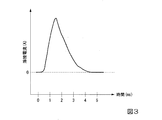
図8において、上限値波形81及び下限値波形82は、評価部230が評価用信号に基づいて溶接の質を評価する時の基準となる波形である。評価部230は、評価用信号が示す各時刻における電流値が、上限値波形81が示す電流値以下であって、下限値波形82が示す電流値以上である波形である場合に、溶接装置90による溶接の質が良いと評価する。
図9において、評価用信号が示す電流値は各時刻において、上限値波形81が示す電流値以下であって、下限値波形82が示す電流値以上である。そのため図9の場合、評価部230は、溶接装置90による溶接の質が良いと評価する。
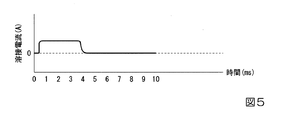
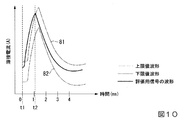
図10における評価用信号が示す時刻t1から時刻t2における電流値は、上限値波形81が示す電流値以上であり、上限値波形81が示す電流値以下ではない。そのため図10の場合、評価部230は、溶接装置90による溶接の質が良くないと評価する。
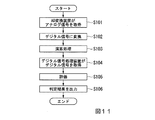
AD変換装置20は、物理量取得部1が取得した、溶接装置90によって溶接対象に印加された溶接装置90によって溶接対象に印加される溶接電流、溶接電圧又は荷重の大きさと、溶接ヘッド変位との少なくともひとつの物理量の、溶接時の各時刻における値を示す時系列のアナログ信号を、アナログ入力インタフェース201を介して取得する(ステップS101)。AD変換器202は、ステップS101において取得された時系列のアナログ信号を時系列のデジタル信号に変換する(ステップS102)。ROM205が記憶するコンフィギュレーションデータに基づいて構成されたFPGA203は、ステップS102における時系列のデジタル信号に対して所定の演算処理を行う(ステップS103)。デジタル信号処理装置22は、通信カプラ21を介して、ステップS103において演算処理が行われた時系列のデジタル信号を取得する(ステップS104)。具体的には、通信カプラ21を介してAD変換装置20から伝送された時系列のデジタル信号の値を、バッファメモリ226が記憶する。評価部230は、ステップS104における時系列のデジタル信号に基づいて、溶接装置90による溶接の質を評価する(ステップS105)。第一記録部229は、評価結果をRAM227に記録する(ステップS106)。
ユーザによって、通信モジュール222と通信可能な外部装置から通信モジュール222に、FPGA203を構成するためのコンフィギュレーションデータが入力される(ステップS201)。通信モジュール222が取得したコンフィギュレーションデータが第二記録部231によって補助記憶装置225に記録される(ステップS202)。所定のタイミングに、データ伝送制御部232が、補助記憶装置225が記憶するコンフィギュレーションデータを、AD変換装置20に伝送する(ステップS203)。具体的には、データ伝送制御部232は、通信カプラ21を介して、AD変換装置20のプロセッサ206にコンフィギュレーションデータを伝送する。ステップS203においてデータ伝送制御部232が伝送したデータをAD変換装置20のプロセッサ206が取得する(ステップS204)。ステップS204においてコンフィギュレーションデータを取得したプロセッサ206は、取得したコンフィギュレーションデータをROM205に記録する(ステップS205)。
図13は、第2の実施形態の評価システム2aの構成の具体例を示す図である。評価システム2aは、AD変換装置20、通信カプラ21及びデジタル信号処理装置22に代えて、AD変換装置20a及びデジタル信号処理装置22aを備える点で、評価システム2と異なる。AD変換装置20aは、コネクタ204に代えてコネクタ204aを備える点でAD変換装置20と異なる。デジタル信号処理装置22aは、コネクタ223及び信号変換モジュール224に代えてコネクタ223aを備える点でデジタル信号処理装置22と異なる。
以下、AD変換装置20及びデジタル信号処理装置22と同様の機能をもつものについては、図1及び図2と同じ符号を付すことで説明を省略する。
図14は、第1の実施形態の評価システム2の適用例を示す図である。
図14において、溶接装置は、溶接装置90の具体例である。図14において溶接装置は、溶接電源、溶接トランス、溶接ヘッド及び溶接電極を備える。溶接電極は、溶接対象に溶接電流、溶接電圧又は荷重を印加する部材の具体例である。溶接ヘッドは、溶接ヘッド901の具体例である。溶接電源は、溶接装置に電力を供給する。溶接トランスは、溶接電源が供給する電流を所定の電流値の電流に変換する。
ウェルドチェッカーは、物理量取得部1の具体例である。ウェルドチェッカーは、溶接電流や、溶接電圧や、溶接ヘッド変位を測定する。
CPUユニットは、AD変換装置20の具体例である。通信カプラユニットは、通信カプラ21の具体例である。高速アナログユニットは、デジタル信号処理装置22の具体例である。図14において、CPUユニットと通信カプラユニットとは、デジタル信号を伝送するケーブルによって接続されている。
データベース装置は、デジタル信号処理装置による溶接の質の評価を示す値を記憶する。
図15において、溶接装置は、溶接装置90の具体例である。図15において溶接装置は、溶接電源、溶接トランス、溶接ヘッド及び溶接電極を備える。溶接電極は、溶接対象に溶接電流、溶接電圧又は荷重を印加する部材の具体例である。溶接ヘッドは、溶接ヘッド901の具体例である。溶接電源は、溶接装置に電力を供給する。溶接トランスは、溶接電源が供給する電流を所定の電流値の電流に変換する。
ウェルドチェッカーは、物理量取得部1の具体例である。ウェルドチェッカーは、溶接電流や、溶接電圧や、溶接ヘッド変位を測定する。
CPUユニットは、AD変換装置20aの具体例である。高速アナログユニットは、デジタル信号処理装置22aの具体例である。図15において、CPUユニットと高速アナログユニットとは、デジタル信号を伝送するケーブルを介することなく接続されている。
データベース装置は、デジタル信号処理装置による溶接の質の評価を示す値を記憶する。
以下、具体的に、評価システム2及び評価システム2aが、2つのアナログ入力インタフェース201を備える場合について説明する。以下、一つ目のアナログ入力インタフェース201をCh1といい、二つ目のアナログ入力インタフェース201をCh2という。この場合評価システム2及び評価システム2aは、Ch1に入力されたアナログ信号を10マイクロ秒/回のサンプリング周波数でサンプリングし、Ch2に入力されたアナログ信号を100マイクロ秒/回のサンプリング周波数によってサンプリングしてもよい。
Claims (2)
- 溶接時に溶接対象に印加される溶接電流、溶接電圧又は荷重と、前記溶接電流、溶接電圧又は荷重を溶接対象に印加する溶接装置が備える溶接ヘッドの溶接時の変位との少なくともひとつの時系列の変化を示すアナログ信号を取得する物理量取得部が取得した前記アナログ信号をデジタル信号に変換するアナログデジタル変換部と、
前記デジタル信号を取得し、前記デジタル信号に基づいて、前記溶接時に印加された溶接電流、溶接電圧又は荷重と、前記変位との少なくともひとつが所定の条件を満たすか否かを評価する評価部と、
を備え、
前記アナログデジタル変換部は、プログラム可能な回路によって構成され、
前記回路の構成のコンフィギュレーションデータは、ユーザが変更可能である、
評価システム。 - 溶接時に溶接対象に印加される溶接電流、溶接電圧又は荷重と、前記溶接電流、溶接電圧又は荷重を溶接対象に印加する溶接装置が備える溶接ヘッドの溶接時の変位との少なくともひとつの時系列の変化を示すアナログ信号を取得する物理量取得部が取得した前記アナログ信号をデジタル信号に変換するアナログデジタル変換ステップと、
前記デジタル信号を取得し、前記デジタル信号に基づいて、前記溶接時に印加された溶接電流、溶接電圧又は荷重と、前記変位との少なくともひとつが所定の条件を満たすか否かを評価する評価ステップと、
を有し、
前記アナログデジタル変換ステップは、プログラム可能な回路によって実現され、
前記回路の構成のコンフィギュレーションデータは、ユーザが変更可能である、
評価方法。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018048473A JP2019155451A (ja) | 2018-03-15 | 2018-03-15 | 評価システム及び評価方法 |
| CN201980004228.9A CN111050971A (zh) | 2018-03-15 | 2019-03-11 | 评价系统以及评价方法 |
| EP19767552.3A EP3766622A4 (en) | 2018-03-15 | 2019-03-11 | EVALUATION SYSTEM AND EVALUATION PROCEDURE |
| US16/645,804 US11724332B2 (en) | 2018-03-15 | 2019-03-11 | Evaluation system and evaluation method |
| PCT/JP2019/009736 WO2019176863A1 (ja) | 2018-03-15 | 2019-03-11 | 評価システム及び評価方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018048473A JP2019155451A (ja) | 2018-03-15 | 2018-03-15 | 評価システム及び評価方法 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2021016903A Division JP7272379B2 (ja) | 2021-02-04 | 2021-02-04 | 評価システム |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2019155451A true JP2019155451A (ja) | 2019-09-19 |
Family
ID=67907880
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018048473A Pending JP2019155451A (ja) | 2018-03-15 | 2018-03-15 | 評価システム及び評価方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US11724332B2 (ja) |
| EP (1) | EP3766622A4 (ja) |
| JP (1) | JP2019155451A (ja) |
| CN (1) | CN111050971A (ja) |
| WO (1) | WO2019176863A1 (ja) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006122950A (ja) * | 2004-10-28 | 2006-05-18 | Fuji Heavy Ind Ltd | スポット溶接監視装置 |
| JP2010269337A (ja) * | 2009-05-21 | 2010-12-02 | Daihen Corp | プロジェクション溶接の品質判別方法 |
| JP2012076146A (ja) * | 2010-09-07 | 2012-04-19 | Sumitomo Metal Ind Ltd | リアルタイム溶接品質判定装置及び判定方法 |
| JP2012526658A (ja) * | 2009-05-14 | 2012-11-01 | フロニウス・インテルナツィオナール・ゲゼルシャフト・ミット・ベシュレンクテル・ハフツング | スポット溶接ガンの電極における電圧を決定する方法及び装置 |
| JP2018031720A (ja) * | 2016-08-26 | 2018-03-01 | 沖電気工業株式会社 | 測距装置、測距方法および測距システム |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4945201A (en) | 1989-05-19 | 1990-07-31 | Pertron Controls Corporation | Rack mountable weld controller |
| WO1996026035A1 (en) | 1995-02-24 | 1996-08-29 | Board Of Regents, The University Of Texas System | Homopolar pulsed welding quality control and verification |
| JPH11338688A (ja) | 1998-05-21 | 1999-12-10 | Nec Corp | Sram型プログラマブルデバイスの書き込み方法 |
| JP2000301349A (ja) | 1999-04-26 | 2000-10-31 | Matsushita Electric Ind Co Ltd | 抵抗溶接検査装置 |
| JP2003311428A (ja) | 2002-04-23 | 2003-11-05 | Seiwa Seisakusho:Kk | 溶接状態表示装置 |
| JP2005258996A (ja) | 2004-03-15 | 2005-09-22 | Meidensha Corp | Fpgaのリモートメンテナンス方式 |
| CN100480687C (zh) * | 2005-10-13 | 2009-04-22 | 上海交通大学 | 用于轿车车身点焊的实时质量检测与报警的方法 |
| JP6509477B2 (ja) | 2012-12-14 | 2019-05-08 | オムロン株式会社 | 制御装置および制御プログラム |
| CN105149762A (zh) * | 2014-12-27 | 2015-12-16 | 东北大学 | 电阻点焊质量评判装置 |
| CN204504488U (zh) * | 2015-02-15 | 2015-07-29 | 广东省工业技术研究院(广州有色金属研究院) | 一种钢管闪光对焊在线监测系统 |
| CN105345247B (zh) | 2015-11-19 | 2017-07-04 | 广州亨龙智能装备股份有限公司 | 电阻焊焊机焊接质量在线监控系统 |
| JP6164352B1 (ja) | 2016-11-04 | 2017-07-19 | 富士電機株式会社 | 電力変換装置の制御装置 |
-
2018
- 2018-03-15 JP JP2018048473A patent/JP2019155451A/ja active Pending
-
2019
- 2019-03-11 EP EP19767552.3A patent/EP3766622A4/en active Pending
- 2019-03-11 WO PCT/JP2019/009736 patent/WO2019176863A1/ja not_active Ceased
- 2019-03-11 CN CN201980004228.9A patent/CN111050971A/zh active Pending
- 2019-03-11 US US16/645,804 patent/US11724332B2/en active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006122950A (ja) * | 2004-10-28 | 2006-05-18 | Fuji Heavy Ind Ltd | スポット溶接監視装置 |
| JP2012526658A (ja) * | 2009-05-14 | 2012-11-01 | フロニウス・インテルナツィオナール・ゲゼルシャフト・ミット・ベシュレンクテル・ハフツング | スポット溶接ガンの電極における電圧を決定する方法及び装置 |
| JP2010269337A (ja) * | 2009-05-21 | 2010-12-02 | Daihen Corp | プロジェクション溶接の品質判別方法 |
| JP2012076146A (ja) * | 2010-09-07 | 2012-04-19 | Sumitomo Metal Ind Ltd | リアルタイム溶接品質判定装置及び判定方法 |
| JP2018031720A (ja) * | 2016-08-26 | 2018-03-01 | 沖電気工業株式会社 | 測距装置、測距方法および測距システム |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3766622A4 (en) | 2021-12-08 |
| WO2019176863A1 (ja) | 2019-09-19 |
| US11724332B2 (en) | 2023-08-15 |
| CN111050971A (zh) | 2020-04-21 |
| EP3766622A1 (en) | 2021-01-20 |
| US20200269343A1 (en) | 2020-08-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN105164493B (zh) | 利用非线性超声波调制技术的构造物的无线诊断装置及利用该装置的安全诊断方法 | |
| CN102288374A (zh) | 同时识别多点随机载荷的试验平台及试验方法 | |
| US20130233838A1 (en) | Apparatus and method for monitoring resistance welding and system thereof | |
| CN109108445A (zh) | 一种悬挂式电阻电焊机焊接过程参数监测仪及监测方法 | |
| CN106909733A (zh) | 一种钢桁架桥梁关键构件高强螺栓健康状态监测方法 | |
| CN106501632A (zh) | 一种针对应用霍尔传感器的产品的测试方法和系统 | |
| CN104375024A (zh) | 一种自动测试系统的原位自检、计量装置及其方法 | |
| US7292052B2 (en) | DCVG-CIPS measuring apparatus for detecting the results of a pipe line | |
| CN114035555B (zh) | 一种plc控制器故障检测系统 | |
| US8400179B1 (en) | Method for load-line correction of pulsed measurements | |
| JP7272379B2 (ja) | 評価システム | |
| WO2019176863A1 (ja) | 評価システム及び評価方法 | |
| CN207366489U (zh) | 一种用于监测锚固松紧的压电陶瓷系统 | |
| CN121275172A (zh) | 主变绕组温升在线监测方法及系统 | |
| CN109000823A (zh) | 冷缩电缆中间接头的导体温度测量方法及系统 | |
| CN107643476A (zh) | 一种基于虚拟仪器技术的Profibus总线绝缘性能测试方法 | |
| Grosse et al. | Initial development of wireless acoustic emission sensor Motes for civil infrastructure state monitoring | |
| CN104006868B (zh) | 智能模拟式称重传感器及其自诊断方法 | |
| CN105547625A (zh) | 一种瓷套模态测试方法、装置及系统 | |
| CN102104792A (zh) | 视频图像数组信号测试控制系统及方法 | |
| HK40039205A (en) | State analysis of an inductive operating resource | |
| HK40039205B (en) | State analysis of an inductive operating resource | |
| RU2324899C2 (ru) | Способ измерения неэлектрических величин многоточечной измерительной системой с контролем функции преобразования и измерительная система для его осуществления | |
| CN106707220A (zh) | 一种典型非线性负荷单相电能表校验装置 | |
| CN118915607B (zh) | 一种基于plc的弯曲元阵列控制系统及其控制方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180419 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20180905 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20200304 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20200825 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20201008 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20201104 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20210204 |
|
| C60 | Trial request (containing other claim documents, opposition documents) |
Free format text: JAPANESE INTERMEDIATE CODE: C60 Effective date: 20210204 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20210215 |
|
| C21 | Notice of transfer of a case for reconsideration by examiners before appeal proceedings |
Free format text: JAPANESE INTERMEDIATE CODE: C21 Effective date: 20210216 |
|
| A912 | Re-examination (zenchi) completed and case transferred to appeal board |
Free format text: JAPANESE INTERMEDIATE CODE: A912 Effective date: 20210430 |
|
| C211 | Notice of termination of reconsideration by examiners before appeal proceedings |
Free format text: JAPANESE INTERMEDIATE CODE: C211 Effective date: 20210511 |
|
| C22 | Notice of designation (change) of administrative judge |
Free format text: JAPANESE INTERMEDIATE CODE: C22 Effective date: 20210706 |
|
| C22 | Notice of designation (change) of administrative judge |
Free format text: JAPANESE INTERMEDIATE CODE: C22 Effective date: 20210803 |
|
| C27B | Notice of submission of publications, etc. [third party observations] |
Free format text: JAPANESE INTERMEDIATE CODE: C2714 Effective date: 20210831 |
|
| C13 | Notice of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: C13 Effective date: 20210907 |
|
| C302 | Record of communication |
Free format text: JAPANESE INTERMEDIATE CODE: C302 Effective date: 20211223 |
|
| C23 | Notice of termination of proceedings |
Free format text: JAPANESE INTERMEDIATE CODE: C23 Effective date: 20220105 |
|
| C03 | Trial/appeal decision taken |
Free format text: JAPANESE INTERMEDIATE CODE: C03 Effective date: 20220215 |
|
| C30A | Notification sent |
Free format text: JAPANESE INTERMEDIATE CODE: C3012 Effective date: 20220215 |