本発明の製造方法は、活性エネルギー線が透過しない面を有する2以上の被着体を、接着シートを介して積層する積層体の製造方法であり、接着シートの接着剤層の第一の表面と第1の被着体とを感圧接着にて貼合する工程[1]、前記接着シートの接着剤層のもう一方の表面へ活性エネルギー線を、[1]の工程前または工程後に照射して、接着剤層の硬化率を0.01%以上向上させる工程[2]、前記接着シートの接着剤層の第二の表面と第2の被着体とを感圧接着にて貼合する工程[3]、前記接着剤層の硬化率を前記工程[2]の硬化率からさらに3%以上硬化させる工程[4]、をこの順で含む積層体の製造方法である。
前記活性エネルギー線が透過しない面を有する被着体とは、波長200nm〜780nmの光の透過率が30%以下の被着体のことである、例えば、アルミやステンレス、銅などの金属、ガラスエポキシ基板や着色されたフィルム基材、着色されたガラス基材等が挙げられる。
前記工程[1]では、接着シートの接着剤層の第一の表面と第1の被着体とを感圧接着にて貼合する。本工程[1]では、作業環境下の温度においても適時実施できるため、第1の被着体への仮固定が容易であり、又貼り直しを容易に行うことができる。
前記工程[1]の感圧接着に用いる圧力は、0.1〜3000KPaの圧力であることが好ましく、0.5〜1000kPaであることがより好ましく、1.0〜500kPaであることがさらに好ましい。前記範囲とすることで、第1の被着体を損傷することなく、かつ高い接合強度を得るために必要な密着性を得ることが出来る。
前記工程[1]の感圧接着に用いる温度は、5〜100℃であることが好ましく、10℃〜70℃であることがより好ましく、20〜40℃であることがさらに好ましい。前記範囲とすることで、第1の被着体を損傷することなく、かつ高い接合強度を得るために必要な密着性を得ることが出来る。
前記工程[2]では、前記接着シートの接着剤層のもう一方の表面へ活性エネルギー線を、[1]の工程前または工程後に照射して、接着剤層の硬化率を0.01〜30%向上させる。本工程[2]では、活性エネルギー線を照射した後も貼合に必要な粘着性を有しているため、活性エネルギー線を照射した後でも被着体同士を積層することが可能である。
前記活性エネルギー線の照射強度としては、0.1〜1000mW/cm2が好ましく、0.5〜800mWがより好ましく、0.1〜400mW/cm2であることがより好ましい。前記所定の強度とすることで、活性エネルギー線を照射した際に生じる熱を低減できるため、活性エネルギー線を照射した後の硬化率を好適に調整可能となる。
前記活性エネルギー線の照射時間としては1〜60秒が好ましく、5〜50秒がより好ましく、10〜40秒であることがより好ましい。前記所定の時間とすることで、活性エネルギー線を照射した際に生じる熱を低減できるため、活性エネルギー線を照射した後の硬化率を好適に調整可能となる。
前記活性エネルギー線の照射時間としてはまとめて照射してもよく、分割して照射してもよい。分割して照射する場合、例えば1分間の照射を2回に分け、30秒を2回照射してもよい。分割することで、活性エネルギー線を照射した際に生じる熱を低減できるため、活性エネルギー線を照射した後の硬化率を好適に調整可能となる。
前記工程[2]では、前記活性エネルギー線を照射した後の、前記接着シートの硬化率を0.01%以上向上させる。尚、硬化率を1%向上させるというのは、工程[1]での硬化率が1%である場合、2%となることを意味する(以下同じ)。前記硬化率とすることで、活性エネルギー線を照射した後も接着シートは貼合に必要な粘着性を有しているため、活性エネルギー線を照射した後でも被着体同士を積層することが可能である。また、前記硬化率とすることで、活性エネルギー線を照射した後も接着シートは段差追従に必要な柔軟性を有しているため、例えば、被着体の少なくとも一方が撓み及び/又は凹凸を有するような被着体の積層工程において、接着シートを前記撓み及び/又は凹凸へ追従させることが可能となる。前記工程[2]では、前記の効果を高めるため、0.1〜60%硬化率を向上させることが好ましく、0.2〜40%硬化率を向上させることがよりに好ましく、0.5〜20%硬化率を向上させることがさらに好ましい。
なお、前記硬化率とは、ゲル分率で表され、ゲル分率とは本発明の接着シートの接着剤層を、23℃に調整されたトルエンへ24時間浸漬し、前記溶媒中に残存した接着シートの接着剤層の乾燥後の質量と、以下の式に基づいて算出した値をさす。
ゲル分率(質量%)={(トルエンに溶解せずに残存した接着シートの接着剤層の質量)/(トルエン浸漬前の接着シートの接着剤層の質量)}×100
前記工程[2]では、活性エネルギー線を照射することで、前記接着シートの硬化反応を開始させる。その他硬化反応を開始させる手段としては、加熱、や吸湿(吸水)等があるが、活性エネルギー線を用いることで、加熱で劣化する懸念のある部材にも適用でき、また積層工程における接着シートの吸湿管理が不要となる。
前記活性エネルギー線としては、紫外線を用いることが好ましい。前記紫外線は、紫外線による硬化反応を効率よく行う上で、窒素ガス等の不活性ガス雰囲気下で照射してもよく、空気雰囲気下で照射してもよい。また、必要に応じて熱をエネルギー源として併用し、活性エネルギー線を照射した後、加熱してもよい。
活性エネルギー線として紫外線を用いる場合には、低圧水銀ランプ、高圧水銀ランプ、超高圧水銀ランプ、メタルハライドランプ、無電極ランプ(フュージョンランプ)、ケミカルランプ、ブラックライトランプ、水銀−キセノンランプ、ショートアーク灯、ヘリウム・カドミニウムレーザー、アルゴンレーザー、太陽光、LED等が挙げられる。また、LEDは照射時の熱の発生量が少なく、前記基材への熱の影響を最小限に抑えることができるため好ましい。
上記活性エネルギー線の照射装置としては、前記したもののほかに、殺菌灯、カーボンアーク、キセノンランプ、メタルハライドランプ、走査型、カーテン型電子線加速器等を使用することができる。
前記活性エネルギー線の照射方法としては、前記接着シートに直接照射する方法、または前記接着シートに予め積層されていた基材等を介して、活性エネルギー線を照射する方法が挙げられる。その際、前記基材等が透明である必要があり、前記基材としては、例えば後述する剥離ライナーなどが挙げられる。
前記工程[3]では、接着シートの接着剤層の第二の表面と第2の被着体とを感圧接着にて貼合する。本工程[3]では、作業環境下の温度においても適時実施できるため、第2の被着体への仮固定が容易であり、又貼り直しを容易に行うことができる。
前記工程[3]の感圧接着に用いる圧力は、0.1〜3000KPaの圧力であることが好ましく、0.5〜1000kPaであることがより好ましく、1.0〜500kPaであることがさらに好ましい。前記範囲とすることで、第1の被着体を損傷することなく、かつ高い接合強度を得るために必要な密着性を得ることが出来る。
前記工程[3]の感圧接着に用いる温度は、5〜100℃であることが好ましく、10℃〜70℃であることがより好ましく、20〜40℃であることがさらに好ましい。前記範囲とすることで、第1の被着体を損傷することなく、かつ高い接合強度を得るために必要な密着性を得ることが出来る。
前記工程[4]では、20〜100℃の温度下、30分〜7日間養生することで、前記接着剤層の硬化率を前記工程[2]の硬化率から更に3%以上向上させる。本発明の製造方法では活性エネルギー線を照射することで接着シートの硬化反応が開始するため、常温下においても硬化は進行するが、必要に応じて加熱し、硬化時間を短縮することができる。
前記工程[4]では接着シートを硬化して形成した硬化物としては、その硬化率を10%以上向上させることが好ましい。前記硬化率とすることで、部材同士を強固に接合することが可能な接着剤層を得ることが可能となる。前記接着シートの硬化率としては20%以上とすることがより好ましく、30%以上向上させることがさらに好ましく、60%以上向上させることが最も好ましい。
なお、前記硬化率とは、ゲル分率で表され、ゲル分率とは本発明の接着シートの接着剤層を、23℃に調整されたトルエンへ24時間浸漬し、前記溶媒中に残存した接着シートの接着剤層の乾燥後の質量と、以下の式に基づいて算出した値をさす。
ゲル分率(質量%)={(トルエンに溶解せずに残存した接着シートの接着剤層の質量)/(トルエン浸漬前の接着シートの接着剤層の質量)}×100
前記工程[4]の硬化温度としては、30〜100℃であることが好ましく、40℃〜90℃であることがより好ましく、50〜80℃であることがさらに好ましい。前記所定の範囲とすることで、加熱による液晶表示装置の部材の損傷を抑制することなく、厚さを好適に変形し、かつ高い接合強度を得るために必要な密着性を得ることが出来るためさらに好ましい。
前記工程[4]の硬化時間としては、10分〜7日間養生することが好ましく、15分〜1日間養生することがより好ましく、20分〜3時間養生することがさらに好ましく、1〜2時間養生することが、高温での加熱による液晶表示装置の部材の損傷を抑制し、また、部材毎の熱膨張差により、冷却した際に生じる部材間のひずみによって被着体の変形、及び接着シートと被着体間で生じるクラックによる剥がれを抑制することができる。
前記工程[4]は、前記工程[2]を終えて60分以内に行われることが好ましい。より好ましくは5〜45分以内であり、より好ましくは10〜30分以内に行われることが好ましい。前記所定の範囲とすることで、前記工程[2]から工程[4]に移行するまでの準備時間を確保し、かつ前記工程[4]において、前記接着シートを被着体を密着させるために必要な粘着性と柔軟性を付与することが可能となる。
前記製造方法に用いる接着シートの接着剤層としては、硬化前の接着剤層の23℃における損失正接(tanδ23)が3.0未満であることが好ましい。
なお、前記23℃における損失正接(tanδ23)は、動的粘弾性試験機(レオメトリックス社製、商品名:アレス2KSTD)を用いて、同試験機の測定部である平行円盤の間に試験片を挟み込み、温度0〜150℃、及び、周波数1Hzでの貯蔵弾性率(G’)と損失弾性率(G”)を測定し、損失正接(tanδ)は前記損失弾性率(G”)を前記貯蔵弾性率(G’)により除した値(G”/G’)である。なお、上記測定で使用する試験片としては、前記接着剤層を厚さ1mmで直径8mmの大きさからなる円状に裁断したものを使用した。
前記接着シートの接着剤層としては、硬化前の接着剤層の23℃における損失正接(tanδ23)を周波数1Hzで測定した場合に1.5未満以下とすることがより好ましく、0.01以上1.0以下の範囲とすることがさらに好ましく、0.1以上0.8以下の範囲とすることが、特に好ましい。上記範囲とすることで、前記工程[1]及び工程[2]において、接着シートの厚さを一定に保ち、接着シートを貼合する際の取り扱い性を向上した製造方法を得ることができる。
なお、前記接着シートの硬化前の接着剤層の23℃における損失正接(tanδ23)は、前記製造時の条件に加え、後述する前記光硬化性樹脂(A)、前記熱可塑性樹脂(B)、必要に応じてその他成分等の組成やその数平均分子量等を適宜選択することによっても、前期所定の範囲内に設定することができる。
また、本発明の積層体の製造方法は、前記工程[1]と工程[2]の間、前記工程[1]と工程[3]の間、前記工程[3]と工程[4]の少なくとも1つの間に前記接着シートが押しつぶされた状態を形成する工程[5]を有することが好ましい。前記接着シートを押しつぶすことで被着体への密着性を高めることができ、例えば表面に撓みや凹凸を有するような被着体であっても、前記接着シートをその撓みや凹凸に追従させ、好適に密着させることができる。
また、前記工程[5]では、後述する温度と圧力と時間を適時調整することで、例えば接着シート後の厚さ元の厚さの10%以上薄くすることができる、これにより、例えば、被着体の少なくとも一方が撓み及び/又は凹凸を有するような被着体の積層工程において、接着シートを前記撓み及び/又は凹凸へ十分に追従させることが可能となる。又、前記接着シートの厚さを元の厚さの10%以上薄くしながら被着体と密着させるためには、前述した工程[2]における活性エネルギー線を照射した後の硬化率を前記所定の好ましい範囲とする必要がある。
前記工程[5]において、前記接着シートを押しつぶす温度は、前記接着シートを被着体を密着させ、かつ厚さを変形させるために必要であり、温度は接合するうえで適時調整できるが、30〜100℃であることが好ましく、40℃〜90℃であることがより好ましく、50〜80℃であることがさらに好ましい。前記所定の範囲とすることで、前記工程[1]、[2]、[3]においてシート形状を維持し、また加熱による液晶表示装置の部材の損傷を抑制することなく、厚さを好適に変形し、かつ高い接合強度を得るために必要な密着性を得ることが出来るためさらに好ましい。
前記工程[5]において、前記接着シートを押しつぶす圧力は、前記接着シートを被着体を密着させ、かつ厚さを変形させるために必要であり、圧力は接合するうえで適時調整できるが、0.1〜3000KPaの圧力であることが好ましく、0.5〜1000kPaであることがより好ましく、1.0〜500kPaであることがさらに好ましい。前記範囲とすることで、加圧による液晶表示装置の部材を損傷することなく、厚さを好適に変形し、かつ高い接合強度を得るために必要な密着性を得ることが出来る。
前記工程[5]において、前記接着シートを押しつぶす時間は、前記接着シートを被着体を密着させ、かつ厚さを変形させるために必要であり、時間は接合するうえで適時調整できるが、10秒〜20分であることが好ましく、30秒〜15分であることがより好ましく、1〜10分であることが、被着体の損傷することなく、厚さを好適に変形し、かつ高い接合強度を得るために必要な密着性を得ることが出来るためさらに好ましい。
前記工程[5]は、例えば、前記工程[2]の後に行われる場合、前記工程[2]を終えて60分以内に行われることが好ましい。より好ましくは5〜45分以内であり、より好ましくは10〜30分以内に行われることが好ましい。前記所定の範囲とすることで、前記工程[2]から工程[3]に移行するまでの準備時間を確保し、かつ前記工程[5]において、前記接着シートを押しつぶすために必要な柔軟性を付与することが可能となる。
前記接着シートの接着剤層としては、工程[5]の実施温度以下に融点を有するものを使用することが好ましい。前記範囲に融点を持つものが、硬前記接着シートの厚さを薄くすることを好適に行え、かつ部材の撓みや表面の段差部への追従性を向上した向上した製造方法を得ることが出来る。
なお、前記融点とは、示差走査熱量測定法(DSC法)を用いて、30℃から150℃まで昇温速度10℃/分の昇温条件で昇温し、1分間保持した後、10℃/分の降温条件で−10℃まで一旦冷却し、10分間保持した後、再度10℃/分の昇温条件で測定した際に観察される最大発熱ピーク(発熱ピークトップ)を示す温度を指す。
前記製造方法に用いる接着シートの接着剤層としては、後述する重合性化合物等を含有する組成物を使用することができるが、前記重合性化合物は、外部刺激によって重合が誘発されれば特に限定はされない。
前記製造方法に用いる接着シートの接着剤層としては、厚さが50〜2000μmの範囲のものを使用することが好ましく、100〜1500μmのものを使用することがより好ましく、200〜1000μmのものを使用することが、前記工程[1]及び工程[2]において、接着シートの厚さを一定に保ち、接着シートを貼合する際の取り扱い性を向上し、かつ前記工程[5]において前記接着シートの厚さを薄くすることを好適に行え、かつ部材の撓みや表面の段差部への追従性を向上した製造方法を得る上で好ましい。
前記製造方法に用いる接着シートの接着剤層としては、光硬化性樹脂(A)、熱可塑性樹脂(B)、光重合開始剤を有する光重合性接着剤層を用いることが好ましい。
前記光重合性接着剤層としては、前記工程[2]において外部刺激として活性エネルギー線(光)を加え、前記光重合性接着剤層の重合性官能基を活性化するため、前記工程[4]において低温での硬化の進行が可能となる。また、活性化させない状態と比較して、前記工程[4]において短時間での硬化の進行が可能となる。
前記光重合性接着剤層としては、活性エネルギー線を照射しない状態であれば保存温度によらず硬化が進行することは無く、保存安定性が良好であり、かつ加熱しなくとも反応性部位を活性化することが可能なため低温での硬化の進行が可能となる。また、活性エネルギー線以外の外部刺激を併用して用いても良い。
例えば前記活性エネルギー線以外の外部刺激としては熱を併用してもよい。熱を併用する場合、前記光により反応の進行が開始しているので、あくまでも熱は硬化反応を促進させる目的として使用し、高温で加熱する必要はなく、低温下かつ短時間での反応でも良好な硬化反応を得ることが出来る。
前記光重合性接着剤層に含まれる光硬化性樹脂(A)及び熱可塑性樹脂(B)は、不飽和二重結合以外の重合性官能基を有することが好ましい。これにより、前記工程[2]において活性エネルギー線を照射した後に急速な硬化反応を抑制し、硬化反応を徐々に進行させることが可能となるため、活性エネルギー線を照射した後も前記工程[1]又は[3]において接合に必要な粘着性を有することができる。その結果、活性エネルギー線を照射した後に接着剤組成物と部材同士を積層することが可能である。
前記光重合性接着剤層であれば、例えば活性エネルギー線を照射した後に硬化が徐々に進行するため、活性エネルギー線を照射した後も接合に必要な粘着性を有しており、活性エネルギー線を透過できない被着体においても接合することが可能である。
前記光硬化性樹脂(A)としては光カチオン重合性化合物、または光アニオン重合性化合物を用いることが好ましい。前記光カチオン重合性化合物、または光アニオン重合性化合物を用いることで、硬化時に酸素の阻害を受けず、また照射後も継続的に反応が進行し、また、活性エネルギー線を照射した後に部材と積層することで、活性エネルギー線を透過しない部材に対しても積層することが可能である。特に、カチオン重合性化合物を用いることが、光照射後の反応性に優れ、硬化後の高い接合性を得やすいためより好ましい。前記光重合性化合物は単独で用いても良いし、併用して用いてもよい。
前記光カチオン重合性化合物としては、1分子中に1個以上の光カチオン重合性の官能基を有するものであればよく、特に限定されるものではない。光カチオン重合性化合物としては、1分子中に1個以上のエポキシ基、オキセタニル基、水酸基、ビニルエーテル基、エピスルフィド基、エチレンイミン基、オキサゾリン基等の光カチオン重合性の官能基を有するものであることが好ましい。中でも、高い硬化性と、硬化後の接合性を得るうえで、前記光カチオン重合性化合物はエポキシ基、オキセタニル基を有するものがより好ましい。
前記エポキシ基を有する光カチオン重合性化合物としては、1分子中に1個以上エポキシ基を有する化合物を使用することができる。具体的には、ビスフェノールA型エポキシ樹脂、ビスフェノールF型エポキシ樹脂、ビフェニル型エポキシ樹脂、テトラメチルビフェニル型エポキシ樹脂、ポリヒドロキシナフタレン型エポキシ樹脂、イソシアネート変性エポキシ樹脂、10−(2,5−ジヒドロキシフェニル)−9,10−ジヒドロ 9−オキサ−10−フォスファフェナントレン−10−オキサイド変性エポキシ樹脂、フェノールノボラック型エポキシ樹脂、クレゾールノボラック型エポキシ樹脂、ヘキサンジオール型エポキシ樹脂、トリフェニルメタン型エポキシ樹脂、テトラフェニルエタン型エポキシ樹脂、ジシクロペンタジエン−フェノール付加反応型エポキシ樹脂、フェノールアラルキル型エポキシ樹脂、ナフトールノボラック型エポキシ樹脂、ナフトールアラルキル型エポキシ樹脂、ナフトール−フェノール共縮ノボラック型エポキシ樹脂、ナフトール−クレゾール共縮ノボラック型エポキシ樹脂、芳香族炭化水素ホルムアルデヒド樹脂変性フェノール樹脂型エポキシ樹脂、ビフェニル変性ノボラック型エポキシ樹脂、トリメチロールプロパン型エポキシ樹脂、脂環式エポキシ樹脂、エポキシ基を有するアクリル樹脂、エポキシ基を有するポリウレタン樹脂、エポキシ基を有するポリエステル樹脂、可とう性を有するエポキシ樹脂等を使用することができる。
なかでも、前記エポキシ樹脂としては、脂環式エポキシ樹脂や多官能脂肪族型エポキシ樹脂を使用することが好ましく、脂環式エポキシ樹脂を使用することがより好ましい。これらは前記光カチオン重合性に優れるため、硬化性に優れた接合材を得ることができ、前記工程[4]に要する時間を短縮できる。また、接合後の接着剤層の経時的な変形を抑制するための好適な弾性率を付与することができる。
さらに、これらに他の樹脂成分などを配合したり、付加したりして可撓性を高めたり、接着力や屈曲力の向上は図ってもよく、このような変性体としては、CTBN(末端カルボキシル基含有ブタジエン−アクリロニトリルゴム)変性エポキシ樹脂;アクリルゴム、NBR、SBR、ブチルゴム、もしくはイソプレンゴムなどの各種ゴムを樹脂分散させたエポキシ樹脂;上記のような液状ゴムで変性されたエポキシ樹脂;アクリル、ウレタン、尿素、ポリエステル、スチレンなどの各種樹脂を添加してなるエポキシ樹脂;キレート変性エポキシ樹脂;ポリオール変性エポキシ樹脂などを用いることができる。
前記オキセタニル基を有する光カチオン重合性化合物としては、1,4−ビス[(3−エチル−3−オキセタニルメトキシ)メチル]ベンゼン、1,4−ビス[(3−メチル−3−オキセタニルメトキシ)メチル]ベンゼン、3−メチル−3−グリシジルオキセタン、3−エチル−3−グリシジルオキセタン、3−メチル−3−ヒドロキシメチルオキセタン、3−エチル−3−ヒドロキシメチルオキセタン、ジ{1−エチル(3−オキセタニル)}メチルエーテル等のオキセタン化合物が挙げられる。
前記光硬化性樹脂(A)は、光重合性接着剤層の全量に対して10質量%〜70質量%の範囲で使用することが好ましく、20質量%〜40質量%の範囲で使用することが硬化後の接合性が低下することなく、かつ、例えば光重合性接着剤層からなる接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止でき、部材の撓みや表面の段差部への追従性をより一層向上した接着剤組成物を得ることができるうえでより好ましい。
また、本発明の光重合性接着剤層は熱可塑性樹脂(B)を含む。前記熱可塑性樹脂(B)は不飽和二重結合以外の重合性官能基を有する。前記不飽和二重結合以外の重合性官能基を有する熱可塑性樹脂(B)を用いることで、前記重合性化合物(A)と相互に反応することが可能となり、かつ、活性エネルギー線を照射した後の急速な硬化反応を抑制し、硬化反応を徐々に進行させることが可能となるため、前記工程[2]において活性エネルギー線を照射した後も接合に必要な柔軟性を有することができる。その結果、前記工程[1]または[3]において活性エネルギー線を与えた後に接着剤組成物と部材同士を積層することが可能である。
前記熱可塑性樹脂(B)が有する重合性官能基として、イソシアネート基、水酸基、オキセタニル基及びエポキシ基からなる群より選ばれる少なくとも1種以上を有することが好ましい。前記イソシアネート基、水酸基、オキセタニル基及びエポキシ基からなる群より選ばれる少なくとも1種以上を有する熱可塑性樹脂(B)を用いることで、前記重合性化合物(A)と相互に反応することが可能となり、かつ、活性エネルギー線を照射した後に急速な硬化反応を抑制し、硬化反応を徐々に進行させることが可能となるため、前記工程[2]において活性エネルギー線を照射した後も接合に必要な柔軟性を有することができる。その結果、前記工程[1]または[3]において活性エネルギー線を与えた後に接着剤組成物と部材同士を積層することが可能である。
また、前記熱可塑性樹脂(B)としては、40℃における損失正接(tanδ40)が3.0未満であり、60℃における損失正接(tanδ60)が1.5以上であることが好ましい。
前記熱可塑性樹脂(B)としては、その40℃における損失正接(tanδ40)が周波数1Hzで測定した場合に1.5未満以下 であるものを使用することがより好ましく、0.01以上から1.0以下の範囲であることがさらに好ましく、0.1以上から0.8以下の範囲であるものを使用することが特に好ましい、前記範囲とすることで、硬化前の接着シート形状がより安定するため、前記接着シートの取り扱い性が向上し、前記工程[1]、[2]、[3]の作業性が向上する。また、例えば前記熱可塑性樹脂(B)を含む光重合性接着剤層からなる接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されることをより一層防止でき、かつ、部材の撓みや表面の段差部への追従性を向上した光重合性接着剤層を得ることができる。
前記熱可塑性樹脂(B)としては、60℃における損失正接(tanδ60)が周波数1Hzで測定した場合に1.5以上であるものを使用することが、硬化前の取り扱い性に優れ、例えば前記熱可塑性樹脂(B)を含む光重合性接着剤層からなる接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されることを防止でき、かつ、部材の撓みや表面の段差部への追従性を向上した光重合性接着剤層を得るうえで好ましく、5.0以上であるものを使用することがさらに好ましく、10.0以上であるものを使用することが部材の撓みや表面の段差部への追従性をより一層向上した光重合性接着剤層を得るうえでさらに好ましい。
なお、上記40℃における損失正接(tanδ40)及び60℃における損失正接(tanδ60)は、動的粘弾性試験機(レオメトリックス社製、商品名:アレス2KSTD)を用いて、同試験機の測定部である平行円盤の間に試験片を挟み込み、温度40℃または60℃、及び、周波数1Hzでの貯蔵弾性率(G’)と損失弾性率(G”)を測定し、損失正接(tanδ)は前記損失弾性率(G”)を前記貯蔵弾性率(G’)により除した値(G”/G’)である。なお、上記測定で使用する試験片としては、前記接着剤層を厚さ1mmで直径8mmの大きさからなる円状に裁断したものを使用した。
なお、前記熱可塑性樹脂(B)の40℃における損失正接(tanδ40)及び60℃における損失正接(tanδ60)は、例えば、ウレタン樹脂を用いる場合、ウレタン樹脂を構成するポリオールとポリイソシアネート等の組成やその数平均分子量等を適宜選択することによって、前期所定の範囲内に設定することができる。
また、前記熱可塑性樹脂(B)としては、30℃〜120℃の範囲に融点を有するものを使用することが好ましく、35℃〜100℃の範囲に融点を持つものがより好ましく、40℃〜80℃の範囲に融点を持つものが、硬化前の取り扱い性に優れ、例えば前記熱可塑性樹脂(B)を含む光重合性接着剤層からなる接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されることを防止でき、かつ、例えば、前記工程[5]において、部材の撓みや表面の段差部への追従性を向上させることが容易な接着剤層を得ることができるため好ましい。
なお、前記融点とは、示差走査熱量測定法(DSC法)を用いて、30℃から150℃まで昇温速度10℃/分の昇温条件で昇温し、1分間保持した後、10℃/分の降温条件で−10℃まで一旦冷却し、10分間保持した後、再度10℃/分の昇温条件で測定した際に観察される最大発熱ピーク(発熱ピークトップ)を示す温度を指す。
また、前記熱可塑性樹脂(B)としては、硬化前の取り扱い性に優れ、かつ、例えば前記光重合性接着剤層からなる接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止でき、かつ、例えば、前記工程[5]において、部材の撓みや表面の段差部への追従性を向上させることが容易な接着剤層を得ることができるうえで、重量平均分子量が2000〜2000000の範囲の接着性樹脂を用いることが好ましい。より好ましい重量平均分子量の範囲は5000〜1000000であり、さらに好ましい重量平均分子量の範囲は5000〜800000である。重量平均分子量が小さすぎると、硬化前の光重合性接着剤層の凝集力が不足し、経時で光重合性接着剤層の染み出しが生じる等により取り扱い性が低下する。また、重量平均分子量が大きすぎると、前記光硬化性樹脂(A)との相溶性が低下することがある。
前記熱可塑性樹脂(B)としては、例えば、ポリエステル樹脂、ウレタン樹脂、アクリル樹脂、ポリビニルアセタール樹脂等が挙げられる。これらの接着性樹脂は、単独共重合体でも良く、共重合体でも良い。また、これらの接着性樹脂は単独で用いられても良く、2種以上が併用されても良い。
前記熱可塑性樹脂(B)としては、ウレタン樹脂、アクリル樹脂を用いることが、硬化前の取り扱い性に優れ、かつ、例えば光重合性接着剤層からなる接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止でき、部材の撓みや表面の段差部への追従性をより一層向上した接着剤組成物を得ることができるうえでより好ましく、ウレタン樹脂(B’)を用いることがさらに好ましい。
前記ウレタン樹脂(B’)は、重合性不飽和二重結合以外の重合性官能基を有することが好ましい。
前記不飽和二重結合以外の重合性官能基を有するウレタン樹脂(B’)を使用することで、前記接着剤組成物に活性エネルギー線を照射した際の急速な反応を抑制することが出来るため、活性エネルギー線を照射した後に部材同士を接合することが可能である。
前記外部刺激としては、活性エネルギー線用いることが好ましい。重合反応を進行させ硬化物を形成する場合、前記不飽和二重結合以外の重合性官能基を有するウレタン樹脂(B’)を使用することで、光の照射による重合のみでなく、暗反応によっても重合が進行させることができるため、例えば活性エネルギー線を透過できない部材同士を接合することが可能である。
前記外部刺激としては、前記光に加え、必要に応じて熱を併用してもよい。この場合、前記光により反応の進行が開始しているので、あくまでも熱は硬化反応を促進させる目的として使用し、高温で加熱する必要はなく、低温下かつ短時間での反応でも良好な硬化反応を得ることが出来る。
前記不飽和二重結合以外の重合性官能基として、イソシアネート基、水酸基、オキセタニル基及びエポキシ基からなる群より選ばれる少なくとも1種以上を有することが好ましい。
前記イソシアネート基を有するウレタン樹脂(B’)としては、例えばポリオール(b’1)とポリイソシアネート(b’2)とを反応させることによって得られたイソシアネート基を有するウレタン樹脂(B’1)を使用することができる。
前記水酸基を有するウレタン樹脂(B’)としては、例えばポリオール(b’1)とポリイソシアネート(b’2)とを反応させることによって得られた水酸基を有するウレタン樹脂(B’2)を使用することができる。
前記オキセタニル基又はエポキシ基を有するウレタン樹脂(B’)としては、例えば前記イソシアネート基を有するウレタン樹脂(B’1)と、前記イソシアネート基と反応しうる官能基(b”1)を有し、オキセタニル基又はエポキシ基かつ少なくとも1つ以上の不飽和二重結合以外の重合性官能基(b”2)を有する単量体(B”)を反応させることにより得られるウレタン樹脂(B’3)を使用することができる。
前記イソシアネート基と反応しうる官能基(b”1)としては、例えば水酸基、アミノ基、カルボキシル基、メルカプト基等を使用することができ、水酸基、アミノ基を使用することが好ましい。
前記不飽和二重結合重合性不飽和二重結合以外の重合性官能基(b”2)としては、所謂ラジカル重合性を有する官能基以外のことを指し、例えばカチオン重合性を有する官能基とアニオン重合性を有する官能基のことである。
また、前記不飽和二重結合重合性不飽和二重結合以外の重合性官能基(b”2)としては、例えばエポキシ基、オキセタニル基、エチレンスルフィド基等を使用することができ、オキセタニル基を使用することが好ましい。
前記単量体(B”)としては、前記イソシアネート基と反応しうる官能基(b”1)及びオキセタニル基又はエポキシ基前記不飽和二重結合以外の重合性官能基(b”2)を有しているものであれば特に限定されるものではなく、例えば3−エチル−3−(4−ヒドロキシブチル)オキシメチル−オキセタン、3−ヒドロキシメチル−3−エチルオキセタン、2−ヒドロキシメチルオキセタン、3−ヒドロキシオキセタン等が挙げられる。
前記単量体(B”)としては、前記ウレタン樹脂(B’)100質量部に対して、5質量部〜20質量部の範囲で使用することが好ましく、5質量部〜15質量部の範囲で使用することがより好ましい。
前記単量体(B”)としては、より具体的には前記ウレタン樹脂(B’)が有するイソシアネート基のモル数に対して、好ましくは50モル%を超えて100モル%以下、より好ましくは60モル%〜100モル%、さらに好ましくは80モル%〜100モル%の、前記イソシアネート基と反応しうる官能基を供給可能な量を使用することができる。これにより、適度な柔軟性と、速硬化性、基材への塗布後の保型性、機械的強度、耐久性(特に耐加水分解性)、基材への密着性等に優れた前記熱可塑性樹脂(B)を得ることができる。
前記ウレタン樹脂(B’)と前記単量体(B”)とを反応させる際には、必要に応じて、ウレタン化触媒を使用することができる。前記ウレタン化触媒は、前記ウレタン化反応の任意の段階で、適宜加えることができる。前記ウレタン化反応は、イソシアネート基含有量(%)が実質的に一定になるまで行うことが好ましい。
前記ウレタン化触媒としては、例えば、トリエチルアミン、トリエチレンジアミン、N−メチルモルホリン等の含窒素化合物、酢酸カリウム、ステアリン酸亜鉛、オクチル酸第一錫等の有機金属塩、ジブチル錫ジラウレート等の有機金属化合物等を使用することができる。
また、前記ポリウレタンの製造に使用可能な前記ポリオール(b’1)としては、ポリカーボネートポリオール、ポリエステルポリオール、ポリエーテルポリオール からなる群より選ばれる1種以上等を使用することができる。なかでも、前記ポリオール(b’1)としては、ポリカーボネートポリオール、ポリエステルポリオールを単独または2種以上組み合わせ使用することが好ましく、ポリエステルポリオール、又はポリカーボネートポリオール及びポリエステルポリオールを組み合わせて使用することが、硬化前の取り扱い性に優れ、例えば前記ウレタン樹脂(B’)を含む光重合性接着剤層の接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止でき、かつ、部材の撓みや表面の段差部への追従性をより一層向上した光重合性接着剤層を得ることが出来るためより好ましい。
前記ポリカーボネートポリオールとしては、例えば炭酸エステル及び/又はホスゲンと、後述する低分子ポリオールとを反応させて得られるものを使用することができる。
前記炭酸エステルとしては、例えばメチルカーボネート、ジメチルカーボネート、エチルカーボネート、ジエチルカーボネート、シクロカーボネート、ジフェニルカーボネート等を使用することができる。
また、前記炭酸エステルやホスゲンと反応しうる低分子ポリオールとしては、例えばエチレングリコール、ジエチレングリコール、トリエチレングリコール、テトラエチレングリコール、1,2−プロパンジオール、1,3−プロパンジオール、ジプロピレングリコール、トリプロピレングリコール、1,2−ブタンジオール、1,3−ブタンジオール、1,4−ブタンジオール、2,3−ブタンジオール、1,5−ペンタンジオール、1,5−ヘキサンジオール、1,6−ヘキサンジオール、2,5−ヘキサンジオール、1,7−ヘプタンジオール、1,8−オクタンジオール、1,9−ノナンジオール、1,10−デカンジオール、1,11−ウンデカンジオール、1,12−ドデカンジオール、2−メチル−1,3−プロパンジオール、ネオペンチルグリコール、2−ブチル−2−エチル−1,3−プロパンジオール、3−メチル−1,5−ペンタンジオール、2−エチル−1,3−ヘキサンジオール、2−メチル−1,8−オクタンジオール、1,4−シクロヘキサンジメタノール、ハイドロキノン、レゾルシン、ビスフェノールA、ビスフェノールF、4,4’−ビフェノール等を使用することができる。
前記ポリカーボネートポリオールとしては、脂肪族ポリカーボネートポリオールまたは脂環式ポリカーボネートポリオールを使用することが好ましい。
脂肪族ポリカーボネートポリオールとしては、前記ウレタン樹脂(B’)を含む光重合性接着剤層、例えば常温下で貼付が可能なレベルの粘着性を付与するうえで、ジアルキルカーボネートと、1,4−ブタンジオール、1,5−ペンタンジオール、3−メチル−1,5−ペンタンジオール及び1,6−ヘキサンジオールからなる群より選ばれる1種以上のポリオールとを反応させて得られるものを使用することが好ましい。
脂環式ポリカーボネートポリオールとしては、前記ウレタン樹脂(B’)を含む光重合性接着剤層接着シートに、例えば常温下で貼付可能なレベルの粘着性を付与し、かつ優れた初期凝集力を付与するうえで、例えばジアルキルカーボネートと、シクロヘキサンジメタノール及びその誘導体からなる群より選ばれる1種以上を含むポリオールとを反応させて得られるものを使用することが好ましい。
前記ポリカーボネートポリオールとしては、前記所定範囲内の損失正接(tanδ40及びtanδ60)を備えたウレタン樹脂を形成し、硬化前の取り扱い性に優れ、例えば前記ウレタン樹脂(B’)を含む光重合性接着剤層の接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止でき、かつ、部材の撓みや表面の段差部への追従性をより一層向上した接着シートを得るうえで、500〜5000の範囲の数平均分子量を有するものを使用することが好ましく、800〜3000の範囲の数平均分子量を有するものを使用することが好ましい。
前記ポリカーボネートポリオールは、前記ポリオール(b’1)の全量に対して20質量%〜80質量%の範囲で使用することが好ましく、30質量%〜70質量%の範囲で使用することがより好ましく、40質量%〜50質量%の範囲で使用することが光常温下で貼付可能なレベルの粘着性を維持し、かつ、前記ウレタン樹脂(B’)を含む硬化性接着剤組成物を用いた接着剤層を有する接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止でき、部材の撓みや表面の段差部への追従性をより一層向上した接着シートを得るうえで好ましい。
前記ポリオール(b’1)に使用可能な前記ポリエステルポリオールとしては、例えば低分子量のポリオールとポリカルボン酸とをエステル化反応して得られるもの、ε−カプロラクトン等の環状エステル化合物を開環重合反応して得られるポリエステル、これらの共重合ポリエステル等を使用することができる。
前記低分子量のポリオールとしては、例えば概ね分子量が50〜300程度である、エチレングリコール、プロピレングリコール、1,4−ブタンジオール、1,6−ヘキサンジオール、ジエチレングリコール、ネオペンチルグリコール、1,3−ブタンジオール等の脂肪族アルキレングリコールや、シクロヘキサンジメタノール等を使用することができる。
また、前記ポリエステルポリオールの製造に使用可能な前記ポリカルボン酸としては、例えばコハク酸、アジピン酸、セバシン酸、ドデカンジカルボン酸等の脂肪族ジカルボン酸や、テレフタル酸、イソフタル酸、フタル酸、ナフタレンジカルボン酸、ビフェニルジカルボン酸、ビナフチルジカルボン酸、オキシジ安息香酸、カルボニルジ安息香酸、イソフタロイルジ安息香酸、テレフタロイルジ安息香酸等の芳香族ジカルボン酸、及びそれらの無水物またはエステル化物等を使用することができる。
前記ポリエステルポリオールとしては、前記所定範囲内の損失正接(tanδ40及びtanδ60)を備えたウレタン樹脂を形成し、硬化前の取り扱い性に優れ、例えば前記ウレタン樹脂(B’)を含む光重合性接着剤層の接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止でき、かつ、部材の撓みや表面の段差部への追従性をより一層向上した接着シートを得るうえで、脂肪族ポリエステルポリオールを使用することが好ましく、直鎖脂肪族ポリエステルポリオールを使用することがより好ましい。前記直鎖脂肪族ポリエステルポリオールは、側鎖にアルキル基を有さないポリエステルポリオールを指す。
前記ポリエステルポリオールとしては、前記脂肪族アルキレングリコールと脂肪族ジカルボン酸とを反応させて得られるものが挙げられ、1,6−ヘキサンジオールとアジピン酸とをエステル化反応して得られる脂肪族ポリエステルポリオールを使用することが好ましい。
前記ポリエステルポリオールとしては、前記所定範囲内の損失正接(tanδ40及びtanδ60)を備えたウレタン樹脂を形成し、硬化前の取り扱い性に優れ、例えば前記ウレタン樹脂(B’)を含む光重合性接着剤層の接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止でき、かつ、部材の撓みや表面の段差部への追従性をより一層向上した接着シートを得るうえで、1000〜5000の範囲の数平均分子量を有するものを使用することが好ましい。
特に、前記ポリエステルポリオールとして、1,2−エタンジオールまたは1,4−ブタンジオール等の脂肪族ジオールと、アジピン酸とを反応させて得られるポリエステルポリオールを使用する場合には、1100〜2900の範囲の数平均分子量を有するものを使用することが好ましく、1,6−ヘキサンジオールとアジピン酸とを反応させて得られるポリエステルポリオールを使用する場合には、1100〜5000の範囲の数平均分子量を有するものを使用することが好ましく、1,6−ヘキサンジオールとセバシン酸とを反応させて得られるポリエステルポリオールを使用する場合には、1000〜5000の範囲の数平均分子量を有するものを使用することが好ましい。
前記ポリエステルポリオールは、前記ポリオール(b’1)の全量に対して10質量%〜70質量%の範囲で使用することが好ましく、20質量%〜60質量%の範囲で使用することが、常温下で貼付可能なレベルの粘着性を維持し、かつ、前記ウレタン樹脂(B’)を含む光重合性接着剤層の接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止でき、かつ、部材の撓みや表面の段差部への追従性をより一層向上した接着シートを得るうえで好ましい。
前記ポリオール(b’1)としては、前記ポリカーボネートポリオールと前記ポリエステルポリオールとを組み合わせ使用することが好ましい。
前記ポリカーボネートポリオール及び前記ポリエステルポリオールは、前記ポリオール(b’1)100質量部に対して、合計20質量部以上を含有するものを使用することが好ましく、50質量部以上を含有するものを使用することが、常温下で貼付可能なレベルの粘着性を維持し、かつ、かつ、前記ウレタン樹脂(B’)を含む光重合性接着剤層の接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止でき、部材の撓みや表面の段差部への追従性をより一層向上した接着シートを得るうえで好ましい。
前記ポリカーボネートポリオールと前記ポリエステルポリオールとを組み合わせ使用する際には、[ポリカーボネートポリオール/ポリエステルポリオール](質量比)は、0.4〜7.0の範囲であることが好ましく、1.0〜2.0の範囲であることが、前記所定範囲内の損失正接(tanδ40及びtanδ60)を備えたウレタン樹脂を形成し、その結果、常温下で貼付可能なレベルの粘着性を維持し、例えば前記ウレタン樹脂(B’)を含む光重合性接着剤層の接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止でき、かつ、部材の撓みや表面の段差部への追従性をより一層向上した接着シートを得るうえで好ましい。
また、前記ポリオール(b’1)としては、ポリエーテルポリオールを使用することもできる。前記ポリエーテルポリオールとしては、例えば活性水素原子を2個以上有する化合物の1種または2種以上を開始剤として、アルキレンオキサイドを付加重合させたものを使用することができる。
前記開始剤としては、例えばエチレングリコール、ジエチレングリコール、トリエチレングリコール、プロピレングリコール、トリメチレングリコール、1,3−ブタンジオール、1,4−ブタンジオール、1,6−ヘキサンジオール、ビスフェノールA、グリセリン、トリメチロールエタン、トリメチロールプロパン等を使用することができる。
前記アルキレンオキサイドとしては、例えばエチレンオキサイド、プロピレンオキサイド、ブチレンオキサイド、スチレンオキサイド、エピクロルヒドリン、テトラヒドロフラン等を使用することができる。
前記ポリエーテルポリオールとしては、脂肪族ポリエーテルポリオールや脂環式構造を有するポリエーテルポリオールを使用することが好ましい。
前記ポリエーテルポリオールとしては、特にテトラヒドロフランを開環重合して得られるポリテトラメチレングリコール、テトラヒドロフランとアルキル置換テトラヒドロフランとを反応させて得られるポリテトラメチレングリコール誘導体、ネオペンチルグリコールとテトラヒドロフランとを共重合させたポリテトラメチレングリコール誘導体等を使用することができる。なかでも、前記ポリエーテルポリオールとしては、前記光重合性接着剤層を含む接着シートが常温下で可能なレベルの貼付性を維持し、かつ、優れた柔軟性、耐久性(特に耐加水分解性)等を向上するうえで、ポリテトラメチレングリコール(PTMG)、ポリテトラメチレングリコール誘導体(PTXG)を使用することが好ましい。
また、前記ポリオール(b’1)としては、前記接着シートを硬化して形成した硬化物(硬化後の接着剤層)の接合後の接着剤層の経時的なズレや変形を抑制することを目的とする場合、芳香族ポリオールを用いることが好ましい。前記芳香族ポリオールを用いることで、前記ウレタン樹脂(B’)の剛直性を向上することができる。
前記芳香族ポリオールとしては、例えばハイドロキノン、レゾルシン、ジヒドロキシフェニル、ナフタレンジオール、ジヒドロキシジフェニルエーテル、ビスフェノールF、ビスフェノールA、ビスフェノールAに対してエチレンオキサイド、プロピレンオキサイド等のアルキレンオキサイドが付加した付加体(ジエトキシ化ビスフェノールA等)、p−キシリレングリコール、m−キシリレングリコール、o−キシリレングリコール、4,4′−ビスヒドロキシメチルビフェニル、4,2’−ビスヒドロキシメチルビフェニル、2,2’−ビスヒドロキシメチルビフェニル、4,3’−ビスヒドロキシメチルビフェニル、3,3’−ビスヒドロキシメチルビフェニル、3,2’−ビスヒドロキシメチルビフェニル、フェノールノボラック、クレゾールノボラック、1,4−ベンゼンジメタノール、1,3−ベンゼンジメタノール、1,2−ベンゼンジメタノール、4,4’−ナフタレンジメタノール、3,4’−ナフタレンジメタノール、及びこれらの変性化合物等が挙げられる。
また、前記ポリオール(b’1)としては、前記したもののほかに、その他のポリオールを使用することができる。前記その他のポリオールとしては、例えばアクリルポリオール等が挙げられる。
前記ポリオール(b’1)としては、500〜5000の範囲の数平均分子量を有するものを使用することが好ましく、1000〜3000の範囲の数平均分子量を有するものを使用することが、保型性、塗布作業性、初期凝集力等に優れた光重合性接着剤層を得るうえでより好ましい。なお、前記数平均分子量は、下記条件にて測定した値である。
〔数平均分子量の測定方法〕
本発明に記載の数平均分子量の測定は、ポリスチレン換算によるゲル・パーミエイション・クロマトグラフ(GPC)により、下記条件にて測定した値である。
樹脂試料溶液;0.4質量%テトラヒドロフラン(THF)溶液
測定装置型番;HLC−8220GPC(東ソー株式会社製)
カラム ;TSKgel(東ソー株式会社製)
溶離液 ;テトラヒドロフラン(THF)
前記ウレタン樹脂(B’)の製造に使用可能なポリイソシアネート(b’2)としては、脂環式ポリイソシアネート、脂肪族ポリイソシアネート、芳香族ポリイソシアネート等を使用することができる。
また、前記ポリイソシアネート(b’2)としては、脂環式ポリイソシアネートを使用することが、部材の撓みや表面の段差部への追従性をより一層向上した接着剤組成物を得るうえで好ましい。
前記脂環式ポリイソシアネートとしては、例えばイソホロンジイソシアネート、1,3−ビス(イソシアナートメチル)シクロヘキサン、4,4’−ジシクロヘキシルメタンジイソシアネート、2,4−及び/又は2,6−メチルシクロヘキサンジイソシアネート、シクロヘキシレンジイソシアネート、メチルシクロヘキシレンジイソシアネート、ビス(2−イソシアナトエチル)−4−シクロヘキシレン−1,2−ジカルボキシレート及び2,5−及び/又は2,6−ノルボルナンジイソシアネート、ダイマー酸ジイソシアネート、ビシクロヘプタントリイソシアネート等を、単独または2種以上組み合わせ使用することができる。
前記脂環式ポリイソシアネートとしては、前記したなかでも、前記ポリオール(b’1)との良好な反応性を有し、かつ、耐熱性や光線透過性等に優れた接着シートを得るうえで、4,4’−ジシクロヘキシルメタンジイソシアネート(HMDI)、イソホロンジイソシアネート(IPDI)、1,3−ビス(イソシアナートメチル)シクロヘキサン(BICH)を使用することが好ましい。
前記ポリオール(b’1)と前記ポリイソシアネート(b’2)とを反応させイソシアネート基を有するウレタン樹脂(B’)を製造する方法としては、例えば反応容器に仕込んだ前記ポリオール(b’1)を、常圧または減圧条件下で加熱することにより水分を除去した後、前記ポリイソシアネート(b’2)を一括または分割して供給し反応させる方法が挙げられる。
前記ポリオール(b’1)と前記ポリイソシアネート(b’2)との反応は、前記ポリイソシアネート(b’2)が有するイソシアネート基と、前記ポリオール(b’1)が有する水酸基との当量比(以下[NCO/OH当量比]という。)が、1.1〜20.0の範囲で行うことが好ましく、1.1〜13.0の範囲で行うことがより好ましく、1.1〜5.0の範囲で行うことがさらに好ましく、1.5〜3.0の範囲で行うことが特に好ましい。
また、前記ポリイソシアネート(b’2)としては、芳香族ポリイソシアネートを使用することが、前記接着剤組成物を硬化して形成した硬化物(硬化後の接着剤層)の接合後の接着剤層の経時的なズレや変形を抑制するうえで好ましい。
また、前記芳香族ポリイソシアネートとしては、例えば4,4’−ジフェニルメタンジイソシアネート、2,4’−ジフェニルメタンジイソシアネート、2,2’−ジフェニルメタンジイソシアネート等のジフェニルメタンジイソシアネート(MDI)、多核ポリフェニレンポリメチルポリイソシアネート(ポリメリックMDI)、2,4−トリレンジイソシアネート、2,6−トリレンジイソシアネート等のトリレンジイソシアネート(TDI)、1,4−ナフタレンジイソシアネート、1,5−ナフタレンジイソシアネート等のナフタレンジイソシアネート(NDI);1,5−テトラヒドロナフタレンジイソシアネート;1,2−フェニレンジイソシアネート、1,3−フェニレンジイソシアネート、1,4−フェニレンジイソシアネート等のフェニレンジイソシアネート(PDI)、キシレンジイソシアネート(XDI)、テトラメチルキシリレンジイソシアネート(TMXDI);トリジンジイソシアネート(TODI)、2,4,6−トリメチルフェニル−1,3−ジイソシアネート、2,4,6−トリイソプロピルフェニル−1,3−ジイソシアネート、クロロフェニレン−2,4−ジイソシアネート、4,4’−ジフェニルエーテルジイソシアネート、3,3’−ジメチル−4,4’−ジフェニルメタンジイソシアネート、3,3’−ジメトキシ−4,4’−ジフェニレンジイソシアネート、3,3’−ジクロロ−4,4’−ビフェニレンジイソシアネート、及びこれらの変性化合物等が挙げられる。
前記芳香族ポリイソシアネートとしては、前記したなかでも、前記ポリオール(b’1)との良好な反応性を有し、かつ、前記接着剤組成物を硬化して形成した硬化物(硬化後の接着剤層)の接合後の接着剤層の経時的なズレや変形を抑制するうえで、4,4’−ジフェニルメタンジイソシアネート、2,4’−ジフェニルメタンジイソシアネート、2,2’−ジフェニルメタンジイソシアネート等のジフェニルメタンジイソシアネート(MDI)、2,4−トリレンジイソシアネート、2,6−トリレンジイソシアネート等のトリレンジイソシアネート(TDI)、1,4−ナフタレンジイソシアネート、1,5−ナフタレンジイソシアネート等のナフタレンジイソシアネート(NDI)を使用することが好ましい。
前記ポリオール(b’1)と前記ポリイソシアネート(b’2)との反応条件(温度、時間等)は、安全、品質、コストなど諸条件を考慮して適宜設定すればよく、特に限定しないが、例えば反応温度は、好ましくは70〜120℃の範囲であり、反応時間は、好ましくは30分〜5時間の範囲である。
前記ポリオール(b’1)と前記ポリイソシアネート(b’2)とを反応させる際には、必要に応じて、触媒として、例えば、三級アミン触媒や有機金属系触媒等を使用することができる。
また、前記反応は、無溶剤の環境下で行っても、有機溶剤存在下で行ってもよい。
前記有機溶剤としては、例えば、酢酸メチル、酢酸エチル、酢酸プロピル、酢酸ブチル等のエステル系溶剤、アセトン、メチルエチルケトン、メチルブチルケトン、シクロヘキサノン等のケトン系溶剤、メチルセロソルブアセテート、ブチルセロソルブアセテート等のエーテルエステル系溶剤、トルエン、キシレン等の芳香族炭化水素系溶剤、ジメチルホルムアミド、ジメチルアセトアミド等のアミド系溶剤等を、単独または2種以上組み合わせ使用することができる。前記有機溶剤は、前記ウレタン樹脂(B’)の製造途中または、前記ウレタン樹脂(B’)を製造した後、減圧加熱、常圧乾燥等の適切な方法により除去してもよい。
本発明の光重合性接着剤層としては、活性エネルギー線を照射した後の反応性を促進し、硬化後の高い接合性を得るために光重合開始剤を含有するものを使用する
また、前記重合開始剤としては、例えば光重合開始剤と熱重合開始剤とがあるが、光により反応が進行する光重合開始剤を用いることで、低温下での反応と、良好な硬化反応を得ることが出来る。これにより、積層する部材の損傷や、部材間にひずみが生じることで部材を変形させたり、接着シートと部材間にクラックが生じさせたりすることなく、高い接合性を得ることが出来る。
前記光としては、紫外線や可視光など適宜の活性エネルギー線用いることができるが、300nm以上420nm以下の波長の活性エネルギー線用いることが好ましい。
前記光重合開始剤としては、光により活性化されるものであればよく、例えば光ラジカル重合開始剤、光カチオン重合開始剤、光アニオン重合開始剤が挙げられるが、光カチオン重合開始剤、光アニオン重合開始剤を使用することが好ましく、光カチオン重合開始剤を使用することが、暗反応による重合を好適に調整することができるため好ましい。
上記光カチオン重合開始剤としては、使用する波長の光によりカチオン重合性の官能基の開環反応を誘発し得る限り、特に限定されるわけではないが、300〜370nmの波長の光によりカチオン重合性の官能基の開環反応を誘発し、かつ370nmを超える波長領域で非活性な化合物が好ましく用いられ、このような化合物としては、例えば、芳香族ジアゾニウム塩、芳香族ヨードニウム塩、芳香族スルホニウム塩などのオニウム塩類が挙げられる。
このようなオニウム塩類の具体例としては、例えば、オプトマーSP−150、オプトマーSP−170、オプトマーSP−171(いずれもADEKA社製)、UVE−1014(ゼネラルエレクトロニクス社製)、OMNICAT250、OMNICAT270(いずれもIGM Resin社製)、IRGACURE290(BASF社製)、サンエイドSI−60L、サンエイドSI−80L、サンエイドSI−100L(いずれも三新化学工業社製)、CPI−100P、CPI−101A、CPI−200K(いずれもサンアプロ社製)等が挙げられる。
なお、前記光カチオン重合開始剤は、単独で用いられてもよく、2種以上併用されてもよい。さらに、有効活性波長の異なる複数の光カチオン重合開始剤を用い、2段階硬化させてもよい。
前記光カチオン重合開始剤は、必要に応じてアントラセン系、チオキサントン系等の増感剤を併用してもよい。
前記光カチオン重合開始剤の配合割合としては、前記ウレタン樹脂(B)を含有する接着剤組成物100質量部に対し、0.001質量部〜30質量部の範囲で使用することが好ましく、0.01〜20質量部の範囲で使用することが好ましく、0.1質量部〜10質量部の範囲で使用することが更に好ましい。前記光カチオン重合開始剤の配合割合が少なすぎると、高い接合性の発現に必要な硬化が不十分となり、多すぎると硬化性は向上するが、光照射後の硬化の進行が速く、活性エネルギー線を透過できない部材同士を接合することが困難となる。
本発明の光重合性接着剤層としては、前記光硬化性樹脂(A)、前記熱可塑性樹脂(B)、前記光重合開始剤の他にも必要に応じてその他の成分を含有するものを使用することができる。
本発明の光重合性接着剤層としては、例えば光重合性接着剤層を含む接着シート用いる場合、これをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止し、かつ常温下での貼付性に優れた接着シートを得るために、重量平均分子量が2000〜2000000の範囲の粘着性樹脂を用いることができる。好ましい重量平均分子量の範囲は5000〜1000000であり、より好ましい重量平均分子量の範囲は5000〜800000である。
前記粘着性樹脂としては、例えば、ポリエステル、ポリウレタン、ポリ(メタ)アクリレート、ポリビニルアセタール等が挙げられる。これらの粘着性樹脂は、単独共重合体でも良く、共重合体でも良い。また、これらの粘着性樹脂は単独で用いられても良く、2種以上が併用されても良い。
前記粘着性樹脂としては、常温下において粘着性を有することが、前記光重合性接着剤層を被着体へ積層する際の貼付性が向上するため好ましい。前記粘着性樹脂の粘着性を付与するためには、前記接着性樹脂のガラス転移温度が、−30〜20℃の範囲であることが好ましく、−25〜10℃の範囲であることがより好ましい。上記範囲内のガラス転移温度であることで、前記硬化性接着シート組成物に粘着性を付与するとともに、高い弾性率を付与でき、前記接着シートの接合強度を向上することができる。
なお、前記接着性樹脂のガラス転移温度は、例えば動的粘弾性試験機(レオメトリックス社製、商品名:アレス2KSTD)を用いて、同試験機の測定部である平行円盤の間に試験片を挟み込み、周波数1.0Hzでの貯蔵弾性率(G’)と損失弾性率(G”)を測定し、前記損失弾性率(G”)を前記貯蔵弾性率(G’)により除した値(G”/G’)で算出できる損失正接(tanδ)が最大値となる温度として算出することができる。
前記粘着性樹脂は架橋されても良いため、架橋剤や前記光重合性接着剤層に含まれる官能基と反応可能な官能基が導入されていても良い。上記官能基としては、例えば、水酸基、カルボキシル基、エポキシ基、アミノ基等が挙げられるが、前述した前記光重合性接着剤層の重合阻害とならない範囲において、適時選択することが好ましい。
前記粘着性樹脂は、前記前記光重合性接着剤層100質量部に対して0.1質量部〜100質量部の範囲で使用することが好ましく、1〜50質量部の範囲で使用することが好ましく、5質量部〜30質量部の範囲で使用することが更に好ましい。前記粘着性樹脂を上記範囲内の配合割合とすることで、硬化後の接合性が低下することなく、接着シートをロール等に巻き取り、それを保管した場合であっても接着剤層がロールの端部から押し出されるのをより一層防止でき、常温下での貼付性に優れた接着シートを得ることができる。
前記光重合性接着剤層としては、必要に応じてその他添加剤を含有するものを使用することができる。
前記添加剤としては、水酸化アルミニウム、酸化アルミニウム、窒化アルミニウム、水酸化マグネシウム、酸化マグネシウム、マイカ、タルク、窒化ホウ素、ガラスフレーク等のフィラー、シランカップリング剤、リン酸系添加剤、アクリレート系添加剤、粘着付与剤等を使用することができる。特にガラスとの反応性に富むシランカップリング剤を使用することが、ガラス等からなる部材に対する接着性に優れた接着シートを得ることができるため好ましく、上記光重合性接着剤層と反応しうる光硬化型シランカップリング剤を使用することがより好ましい。
また、添加剤としては、前記したものの他に、本発明の効果を損なわない範囲で、例えば軟化剤、安定剤、接着促進剤、レベリング剤、消泡剤、可塑剤、粘着付与樹脂、繊維類、酸化防止剤、加水分解防止剤、増粘剤、顔料等の着色剤、充填剤などの添加剤を含有するものを使用することができる。
前記光重合性接着剤層としては、前記したとおり予めシート状等の任意の形状に成形されたものを使用することが好ましく、シート状基材の両面に前記接着剤層を有するものであってもよく、前記シート状基材を有さず前記接着剤層によって構成される、いわゆる基材レスの接着シートであってもよい。前記接着シートとしては、単一の接着剤層によって構成されるものを使用してもよく、また、同一または異なる2以上の接着剤層が積層したものを使用することもできる。
前記接着シートの製造方法としては、例えば基材の両面に前記接着剤組成物を塗布、必要に応じて乾燥し接着剤層を形成することによって製造することができる。
前記接着シートとして、同一または異なる組成からなる2以上の接着剤層が積層されたものを製造する場合、例えばシート状基材の両面に接着剤組成物1を塗布、必要に応じて乾燥することで接着剤層1を形成し、前記接着剤層1の表面に他の接着剤組成物2を塗布、必要に応じて乾燥し接着剤層2を形成することによって製造することができる。
前記接着シートとしては、例えば離型シートの表面に前記接着剤組成物1を塗布、必要に応じて乾燥することで接着剤層1を形成し、前記接着剤層1の表面に他の接着剤組成物2を塗布、必要に応じて乾燥し接着剤層2を形成することによって製造することができる。
前記接着シートとしては、前記シート状等に成形する際の作業効率を向上させるうえで、前記組成物としては重合性化合物や重合開始剤の他に溶媒を含有するものを使用することが好ましい。
前記溶媒としては、例えば酢酸メチル、酢酸エチル、酢酸プロピル、酢酸ブチル等のエステル系溶剤;アセトン、メチルケチルケトン、メチルイソブチルケトン、ジイソブチルケトン、シクロヘキサノン等のケトン系溶剤;トルエン、キシレン等の芳香族炭化水素系溶剤等を使用することができる。
本発明の接着シートは、前記重合性化合物と、前記重合開始剤や溶媒等の任意の成分とを混合することによって製造することができる。前記した成分を混合し接着シート(X)を製造する際には、必要に応じてディゾルバー、バタフライミキサー、BDM2軸ミキサー、プラネタリーミキサー等を使用することができ、ディゾルバー、バタフライミキサーを使用することが好ましく、前記導電性フィラーを使用する場合には、それらの分散性を向上させるうえでプラネタリーミキサーを使用することが好ましい。
なお、前記重合開始剤は、前記接着シートを硬化させる前、または、前記接着シートをシート状等に成形する前に、使用することが好ましい。
また、前記接着シートは、例えば前記重合性化合物と、前記重合開始剤や溶媒等の任意の成分とを含有する組成物を製造した後、例えば剥離ライナーの表面に塗工し乾燥等させることによって製造することができる。
前記乾燥は、好ましくは40℃〜120℃、より好ましくは50℃〜90℃程度の温度で行うことが、シート状の接着シートの硬化反応を進行させることを抑制するうえで好適である。また、溶媒等の急速な揮発によるシート表面の発泡を抑制できるため好ましい。
前記接着シートは、使用される前まで、前記剥離ライナーによって挟持されていてもよい。
前記剥離ライナーとしては、例えばクラフト紙、グラシン紙、上質紙等の紙;ポリエチレン、ポリプロピレン(OPP、CPP)、ポリエチレンテレフタレート等の樹脂フィルム;前記紙と樹脂フィルムとを積層したラミネート紙、前記紙にクレーやポリビニルアルコールなどで目止め処理を施したものの片面もしくは両面に、シリコーン系樹脂等の剥離処理を施したもの等を用いることができる。
前記接着シートを保管する際の温度は−10℃以上であることが好ましく、5℃以上であることがより好ましく、23℃以上であることが、結露による前記接着シートの吸水を低減し、前記接着シートの硬化性の低減を抑制することができるためさらに好ましい。
前記接着シートを硬化して形成した硬化物(硬化後の接着剤層)としては、40℃における貯蔵弾性率(E’40)が周波数1.0Hzで測定した場合に1.0×10⁴Pa以上であり、かつ、60℃における貯蔵弾性率(E’60)が周波数1.0Hzで測定した場合に1.0×10⁴Pa以上であることが、経時的な剥がれ等を引き起こさないレベルの接着性を有するうえで好ましい。
前記接着シートを硬化して形成した硬化物(硬化後の接着剤層)としては、25℃における貯蔵弾性率(E’25)が周波数1.0Hzで測定した場合に1.0×10⁵Pa以上であることが好ましく、1.0×10⁶Pa以上であることがより好ましく、1.0×10⁷Pa以上であることがより好ましい。上記範囲とすることで、接合後の接着剤層の経時的なズレや変形を抑制することができる。
なお、前記接着シートが硬化し形成した硬化物(硬化後の接着剤層)の動的粘弾性は、動的粘弾性測定装置(レオメトリックス社製、商品名:RSA−II)を用いて測定した値である。なお、前記測定には、前記接着シートが硬化し形成した厚さ100μmの硬化物(硬化後の接着剤層)を作製し、それをダンベルカッターを用いてJIS K 7127の試験片タイプ5の形状に打ち抜いたものを使用した。
前記画像表示装置としては、例えばパソコン、携帯電話、スマートフォン、タブレットPC等のモバイル端末(PDA)、ゲーム機、テレビ(TV)、カーナビ、タッチパネル、ペンタブレットなど、LCD、PDP又はEL、有機EL、マイクロLED、量子ドット(QD)などを搭載した画像表示パネルを用いた平面型画像表示装置の構成部材を挙げることができる。構成部材としては、例えば画像表示パネル、回路基板、リアカバー、ベゼル、フレーム、シャーシなどが挙げられる。本発明の接着シートは硬化後に部材同士を強固に接合できるため、産業用途や広告用途に用いられる大型の画像表示装置を構成する部材同士の接合にも用いることができる。
着性を有するうえで好ましい。
以下に実施例及び比較例について具体的に説明をする。
<熱可塑性樹脂(X−1)の調製>
反応容器に、1,5−ペンタンジオール、1,6−ヘキサンジオール及びジアルキルカーボネートを反応させて得られる数平均分子量2000の脂肪族ポリカーボネートポリオール50質量部と、1,6−ヘキサンジオール及びアジピン酸を反応させて得られる数平均分子量4500のポリエステルポリオール30質量部とを混合し、減圧条件下にて100℃に加熱することにより、水分率が0.05質量%になるまで脱水した。
次に、前記脂肪族ポリカーボネートポリオール及び前記ポリエステルポリオールの混合物を70℃まで冷却したものと、ジシクロヘキシルメタン−4,4’−ジイソシアネート14.5質量部とを混合した後、100℃まで昇温し、3時間反応させることによって、ポリウレタンからなる熱可塑性樹脂(X−1)を得た。なお、前記熱可塑性樹脂(X−1)は重合性官能基としてイソシアネート基を有する。
<熱可塑性樹脂(X−2)の調製>
反応容器に、1,5−ペンタンジオール、1,6−ヘキサンジオール及びジアルキルカーボネートを反応させて得られる数平均分子量2000の脂肪族ポリカーボネートポリオール40質量部と、1,6−ヘキサンジオール及びアジピン酸を反応させて得られる数平均分子量4500のポリエステルポリオール40質量部とを混合し、減圧条件下にて100℃に加熱することにより、水分率が0.05質量%になるまで脱水した。
次に、前記脂肪族ポリカーボネートポリオール及び前記ポリエステルポリオールの混合物を70℃まで冷却したものと、ジシクロヘキシルメタン−4,4’−ジイソシアネート13.7質量部とを混合した後、100℃まで昇温し、3時間反応させることによって、熱可塑性樹脂(X−2)を得た。なお、前記熱可塑性樹脂(X−2)は重合性官能基としてイソシアネート基を有する。
<接着シート(Y−1)の調製>
前記熱可塑性樹脂(X−1)100質量部、CEL−2021P(ダイセル社製、脂環式エポキシ樹脂)43質量部、CPI−100P(サンアプロ社製、スルホニウム塩系、固形分濃度50%)11.4質量部を混合攪拌し、メチルエチルケトンを加え不揮発分を75質量%になるよう調整することにより接着剤組成物(y−1)を得た。
次に、離型ライナー(厚さ50μmのポリエチレンテレフタレートフィルムの片面がシリコーン化合物によって剥離処理されたもの)の表面に、前記接合性樹脂塗料(y−1)を、棒状の金属アプリケータを用いて、乾燥後の厚さが100μmになるように塗工した。
更に、前記塗工物を85℃の乾燥機に5分間投入し乾燥し、乾燥後の塗工物の片面に離型ライナー(厚さ38μmのポリエチレンテレフタレートフィルムの片面がシリコーン化合物によって剥離処理されたもの)を貼り合せ、厚さ100μmの接着シート(Y−1)を得た。
前記接着シート(Y−1)の硬化前のゲル分率は0.5%であった。
なお、前記接着シート(Y−1)の硬化前のゲル分率の測定方法としては、接着シート(Y−1)を、40mm×50mmの大きさへ切断した後、片面の剥離ライナーのみ除去して試験片とした。前記試験片の質量を測定した後、23℃に調整されたトルエンに24時間浸漬した。
前記浸漬後に試験片を取り出し、105℃の乾燥機内にて1時間乾燥させたものの質量を測定した。前記質量と、以下の式に基づいて活性エネルギー線照射前の接着剤層のゲル分率を算出した。
活性エネルギー線照射前の接着剤層のゲル分率(質量%)={(トルエンに溶解せずに残存した接着シートの接着剤層の質量)/(前記トルエン浸漬前の接着シートの接着剤層の質量)}×100
前記浸漬前の接着シート(Y−1)の接着剤層の質量は、前記試験片の質量から、その製造に使用した剥離ライナーの質量を差し引いた値を指す。また、前記残存した接着剤層の質量は、前記残存物の乾燥後の質量から、前記剥離ライナーの質量を差し引いた値を指す。
また、前記接着シート(Y−1)の23℃における損失正接(tanδ23)は0.5であった。
なお、前記接着シート(Y−1)の23℃における損失正接(tanδ23)は、接着シートの両面に積層された剥離ライナーを剥離し、接着剤層を厚さ1mmまで積層した後、直径8mmの大きさからなる円状に裁断したものを試験片とした。動的粘弾性試験機(レオメトリックス社製、商品名:アレス2KSTD)を用いて、同試験機の測定部である平行円盤の間に試験片を挟み込み、温度23℃、及び、周波数1Hzでの貯蔵弾性率(G’)と損失弾性率(G”)を測定し、損失正接(tanδ)は前記損失弾性率(G”)を前記貯蔵弾性率(G’)により除した値(G”/G’)である。
<接着シート(Y−2)の調製>
熱可塑性樹脂(X−1)100質量部の代わりに、熱可塑性樹脂(X−1)100質量部を使用すること以外は、前記接着シート(Y−1)の調製と同様の方法で、接着シート(Y−2)を調整した。
なお、前記接着シート(Y−2)の硬化前のゲル分率は0.2%であった。
また、前記接着シート(Y−2)の23℃における損失正接(tanδ33)は0.3であった。
本実施例、及び比較例で用いる被着体としては、幅15mm×長さ70mm×厚さ0.3mmの表面が平滑なアルミニウム板を脱脂処理し、アルミニウム板の上面の端部に、2本のスペーサーを、12mmの間をあけて平行に並べ、接着したスペーサー付きアルミニウムを作製し、これを被着体(I)を使用した。なお前記スペーサーは、PETフィルムと接着シートからなり、PETフィルムと接着シートの総厚が、80μmとなるように調製した。また、幅15mm×長さ70mm×厚さ1.0mmのエポキシガラス板(新神戸電機社製/KEL−GEF)を被着体(II)とした。なお、前記被着体(I)及び前記被着体(II)は、光不透過材である。
(実施例1)
工程[1−1]:前記接着シート(Y−1)を、幅10mm×長さ10mmの大きさに裁断したものを試験サンプルとした。前記試験サンプルの厚さ38μmの剥離ライナーを除去し、前記被着体(I)2本のスペーサーの間となるように23℃の温度環境下、0.05MPaの圧力で10秒間プレス圧着し、貼り合わせた。
工程[2−1]:次いで前記貼付物を23℃の温度環境下に30分間放置した。その後、前記試験サンプルのもう一方の面の表層に無電極ランプ(フュージョンランプHバルブ)を用いて、約100mW/cm2強度の紫外線を10秒間照射した。
工程[3−1]:前記紫外線照射後の貼付物を、23℃の温度環境下に20分間放置した後、前記試験サンプルのもう一方の面の剥離ライナーを除去し、前記剥離ライナーを除去した面と前記被着体(II)を23℃の温度環境下、0.05MPaの圧力で2秒間プレス圧着し、貼り合せた。
工程[5−1]:前記貼付物を、80℃に加熱した熱プレス装置を用いて0.2MPaで加圧した状態で10分間プレス成形した。
工程[4−1]:前記プレス圧着後の積層体を80℃下に1時間加熱放置し、23℃環境下に30分間放置し冷却することで評価サンプル(Z−1)を得た。
前記工程[2−1]において、紫外光を照射した後の前記接着シート(Y−1)のゲル分率は8.5%であった。
前記工程[4−1]において、前記23℃環境下に30分間放置し冷却した後の前記接着シート(Y−1)のゲル分率は71.5%であった。
前記評価サンプル(Z−1)を目視で確認したところ、前記被着体(I)及び被着体(II)には撓みや凹みの発生、変色等の変化は見られなかった。
(実施例2)
前記接着シート(Y−1)の代わりに、前記接着シート(Y−2)を用いること以外は実施例1と同様の方法で、工程[1−2]、工程[2−2]、工程[3−2]、工程[5−2]、工程[4−2]を行い、評価サンプル(Z−2)を得た。
前記工程[2−2]において、紫外光を照射した後の前記接着シート(Y−1)のゲル分率は6.1%であった。
前記工程[4−2]において、前記23℃環境下に30分間放置し冷却した後の前記接着シート(Y−1)のゲル分率は68.9%であった。
前記評価サンプル(Z−2)を目視で確認したところ、前記被着体(I)及び被着体(II)には撓みや凹みの発生、変色等の変化は見られなかった。
(実施例3)
前記工程[1−1]と前記工程[2−1]の間に、工程[5’−3]:前記貼付物を、80℃に加熱した熱プレス装置を用いて0.2MPaで加圧した状態で1分間プレス成形した工程を加えること以外は、実施例1と同様の方法で、工程[1−3]、工程[2−3]、工程[3−3]、工程[5−3]、工程[4−3]を行い、評価サンプル(Z−3)を得た。
前記工程[2−3]において、紫外光を照射した後の前記接着シート(Y−1)のゲル分率は9.0%であった。
前記工程[4−3]において、前記23℃環境下に30分間放置し冷却した後の前記接着シート(Y−1)のゲル分率は74.1%であった。
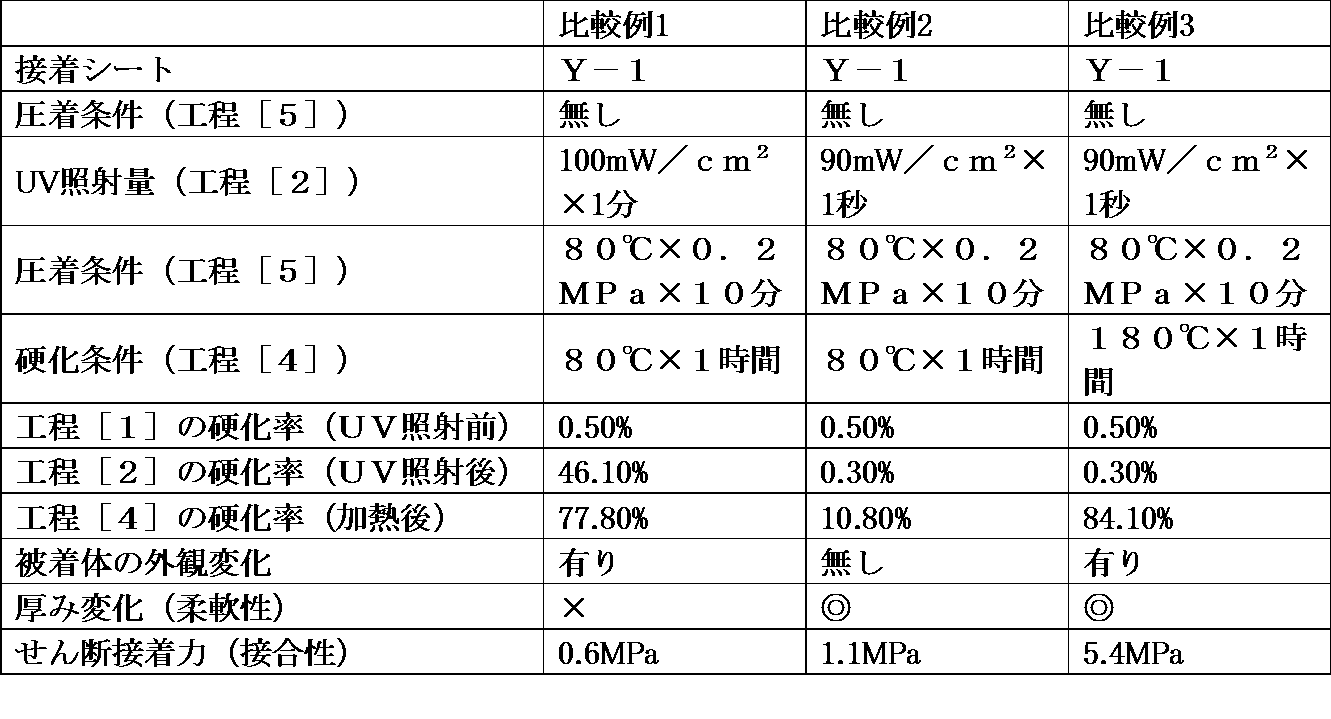
(比較例1)
前記工程[2−1]において、約100mW/cm2強度の紫外線を1分間照射すること以外は、実施例1と同様の方法で、工程[1−1’]、工程[2−1’]、工程[3−1’]、工程[5−1’]、工程[4−1’]を行い、評価サンプル(Z’−1)を得た。
前記工程[2−1’]において、紫外光を照射した後の前記接着シート(Y−1)のゲル分率は46.1%であった。
前記工程[4−1’]において、前記23℃環境下に30分間放置し冷却した後の前記接着シート(Y−1)のゲル分率は77.8%であった。
前記評価サンプル(Z’−1)を目視で確認したところ、前記被着体(I)において、一部撓みや凹みの発生が見られた。
(比較例2)
前記工程[2−1]において、約90mW/cm2強度の紫外線を1秒間照射すること以外は、実施例1と同様の方法で、工程[1−2’]、工程[2−2’]、工程[3−2’]、工程[5−2’]、工程[4−2’]を行い、評価サンプル(Z’−2)を得た。
前記工程[2−2’]において、紫外光を照射した後の前記接着シート(Y−1)のゲル分率は0.3%であった。
前記工程[4−2’]において、前記23℃環境下に30分間放置し冷却した後の前記接着シート(Y−1)のゲル分率は10.8%であった。
前記評価サンプル(Z’−2)を目視で確認したところ、前記被着体(I)及び被着体(II)には撓みや凹みの発生、変色等の変化は見られなかった。
(比較例3)
前記工程[2−1]において、約90mW/cm2強度の紫外線を1秒間照射し、前記工程[4−1]において、前記プレス圧着後の積層体の加熱放置を80℃から180℃に変更する以外は、実施例1と同様の方法で、工程[1−3’]、工程[2−3’]、工程[3−3’]、工程[5−3’]、工程[4−3’]を行い、評価サンプル(Z’−3)を得た。
前記工程[2−3’]において、紫外光を照射した後の前記接着シート(Y−1)のゲル分率は0.3%であった。
前記工程[4−3’]において、前記23℃環境下に30分間放置し冷却した後の前記接着シート(Y−1)のゲル分率は84.1%であった。
前記評価サンプル(Z’−2)を目視で確認したところ、前記被着体(II)が劣化し、黄色く変色してしまった。
また、前記実施例及び比較例で得た評価サンプルについて以下の評価を行った。
[厚み変化(柔軟性)の評価]
前記実施例及び比較例で得た評価サンプルの総厚みを測定し、そこから被着体(I)、被着体(II)の厚みを差し引くことで、前記積層後の接着シートの厚みを算出し、下記基準で評価した。
◎:前記積層後の接着シートの厚みが80μmであった。
〇:前記積層後の接着シートの厚みが80μmより厚く、90μm以下であった。
△:前記積層後の接着シートの厚みが90μmより厚く、95μm以下であった。
△:前記積層後の接着シートの厚みが95μmより厚く、100μm以下(変化なし)であった。
[せん断接着力(接合性)の評価]
前記実施例及び比較例で得た評価サンプルの被着体(I)及び前記被着体(II)の端部をそれぞれチャッキングし、23℃の温度環境下で、引張試験機を用いて180度方向に引張速度10mm/分で引張試験することによって、前記評価サンプルせん断接着力を求めた。