JP2019508657A - 蒸気を用いず作動するヤンキードライヤシリンダ - Google Patents
蒸気を用いず作動するヤンキードライヤシリンダ Download PDFInfo
- Publication number
- JP2019508657A JP2019508657A JP2018538222A JP2018538222A JP2019508657A JP 2019508657 A JP2019508657 A JP 2019508657A JP 2018538222 A JP2018538222 A JP 2018538222A JP 2018538222 A JP2018538222 A JP 2018538222A JP 2019508657 A JP2019508657 A JP 2019508657A
- Authority
- JP
- Japan
- Prior art keywords
- hollow shaft
- dryer cylinder
- cavity
- yankee dryer
- fixed hollow
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000001035 drying Methods 0.000 claims description 30
- 239000007789 gas Substances 0.000 claims description 27
- 238000005192 partition Methods 0.000 claims description 8
- 239000000203 mixture Substances 0.000 claims description 6
- 238000000034 method Methods 0.000 claims description 3
- 238000009434 installation Methods 0.000 description 10
- 239000000047 product Substances 0.000 description 5
- UGFAIRIUMAVXCW-UHFFFAOYSA-N Carbon monoxide Chemical compound [O+]#[C-] UGFAIRIUMAVXCW-UHFFFAOYSA-N 0.000 description 4
- 239000003546 flue gas Substances 0.000 description 4
- 239000000463 material Substances 0.000 description 4
- 238000010276 construction Methods 0.000 description 3
- 230000035882 stress Effects 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 238000002485 combustion reaction Methods 0.000 description 2
- 238000005265 energy consumption Methods 0.000 description 2
- 239000004744 fabric Substances 0.000 description 2
- 239000012467 final product Substances 0.000 description 2
- VNWKTOKETHGBQD-UHFFFAOYSA-N methane Chemical compound C VNWKTOKETHGBQD-UHFFFAOYSA-N 0.000 description 2
- 239000011148 porous material Substances 0.000 description 2
- 239000000779 smoke Substances 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 229910001018 Cast iron Inorganic materials 0.000 description 1
- 229910001208 Crucible steel Inorganic materials 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000006978 adaptation Effects 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 239000011324 bead Substances 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 239000000567 combustion gas Substances 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000001704 evaporation Methods 0.000 description 1
- 230000008020 evaporation Effects 0.000 description 1
- 238000004880 explosion Methods 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 238000007689 inspection Methods 0.000 description 1
- 238000011835 investigation Methods 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000008646 thermal stress Effects 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
- 238000009834 vaporization Methods 0.000 description 1
- 230000008016 vaporization Effects 0.000 description 1
Images






Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F5/00—Dryer section of machines for making continuous webs of paper
- D21F5/02—Drying on cylinders
- D21F5/021—Construction of the cylinders
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F5/00—Dryer section of machines for making continuous webs of paper
- D21F5/02—Drying on cylinders
- D21F5/022—Heating the cylinders
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F5/00—Dryer section of machines for making continuous webs of paper
- D21F5/18—Drying webs by hot air
- D21F5/181—Drying webs by hot air on Yankee cylinder
Landscapes
- Paper (AREA)
- Drying Of Solid Materials (AREA)
Abstract
高温空気の流れ(100)を通過させて空洞(21)中へ供給する入口部(23)と、高温空気の流れ(100)を通過させてドライヤシリンダ(1)を脱出させる出口部(24)とを備えた固定された中空シャフト(20)を具備したヤンキードライヤシリンダ(1)。ヤンキードライヤシリンダ(1)はさらに、内面(11)を有する、そして固定された中空シャフト(20)の周りに回転可能に搭載された円筒形シェル(10)を備えている。空洞(21)内へは、隔壁(25)が設けられており、これが、固定された中空シャフト(20)を供給部分(21a)と排出部分(21b)とに分割する。
【選択図】 図1
【選択図】 図1
Description
本発明は、紙および類似の製造物を製造する機械の分野に関するものであり、特に、ヤンキードライヤシリンダ、または単にヤンキーシリンダとしても知られるドライヤシリンダの改良された構造に関する。
公知のとおり、製紙用設備は、セルロース系繊維と水の混合物、そして場合によっては、様々な種類の添加物を形成布(forming fabric)上に分布させるのにヘッドボックスを使用している。この方法では、決まった量の水が排出され、その後、形成布上に準備された混合物層の乾燥分が増加する。
その後、含水量を、多くの布および/または混合物層のフェルトの間を連続して通すことによって減少させ、乾燥用区画を通過することが可能となるような稠度にする。この区画は通常、「ヤンキードライヤシリンダ」とも、または単に「ヤンキーシリンダ」とも呼ばれる少なくとも一つのドライヤシリンダと、高温空気を供給される乾燥用フードとを具備している。特に、処理された湿紙のウェブがヤンキーシリンダの外面に載せられ、同時に、ヤンキーシリンダの内部が、例えば蒸気を発生させることにより加熱される。
ヤンキーシリンダの内部で生じた蒸気、および紙上のフードにより吹きつけられる高温空気により、外面に載せられた湿紙のウェブが徐々に乾燥する。所望の乾燥レベルが実現されると、紙のウェブは、ヤンキーシリンダの外面から、ブレードまたはドクターブレードにより、または張力を掛けることにより除去されるが、これは所望の製造物、そして特に、クレープ紙か平滑紙かによる。
ヤンキーシリンダは、本質的に二つのヘッド、すなわち端壁を具備しており、それらの間に円筒形シェルが位置している。概して、作動状態では、それぞれの軸受に搭載されている軸受ジャーナルが、各ヘッドに固定される。中空シャフトが、シェルの内部に搭載されている。ヘッドおよび/またはシェルは、検査用開口部を備えており、これを通して少なくとも作業者がシリンダ内へ入って、通常の、または特別な整備作業を定期的に実行する。
ヤンキーシリンダの構成要素、すなわち、ヘッド、シェル、軸受ジャーナル等は、鉄の鋳造により得ることができ、ボルトにより固定することができる。
あるいは、ヤンキーシリンダは鋼製であってもよい。この場合には二つのヘッドは、円筒形シェルにねじボルトによって、または、より多くの場合では、溶接されたビードによって固定されていてもよい。
鋳鉄製ヤンキーシリンダと鋼製ヤンキーシリンダの両方において、円筒形シェルは、周方向の溝を備えた内面を有する。これらは、ヤンキーシリンダの内部に導入された蒸気から外部へ気化潜熱が移動することによって形成される復水を収集するようになされたものである。
しかし、蒸気を熱エネルギーの源として使用するヤンキーシリンダは多くの欠点を有する。
まず、これらのタイプの機械に必要な大量の蒸気が、ランニングコストの高さに関わってくる。さらに、蒸気を発生させること、そしてその蒸気をヤンキーシリンダに輸送することのどちらにも、特定の装置を使用しなければならない。
上記に加えて、高圧蒸気を使用する装置に設けられた安全基準を満足させるために、特に、ドライヤシリンダの様々な部分が受ける高い応力、主に、ドライヤシリンダ内部に導入される蒸気の高温によって生じる熱弾性応力に耐えられるように複雑な構造解を採用する必要がある。
背景技術のその他の解決策は、その代わりとして、空気の流れをシリンダ内へ供給するものであり、その空気は続いて、必要な熱エネルギーを得るために一つまたは複数のバーナーにより燃焼される。空気を用いるヤンキーシリンダの例が、欧州特許出願第0708301A1号に記載されている。
特に、本明細書に記載の解決策は、中心ダクトと、シャフトの周りに回転するシェルとを設ける。燃焼空気は、ダクトを通して導入され、シリンダ内部で決められた位置に配設されたいくつかのバーナーに供給される。したがって、バーナーが熱を発生させ、その熱がシェルに当たる。排煙は、空気の入口の反対側で中心ダクトから脱出する。
しかしながら、同第0708301A1号に記載の解決策は、特に有利であるというようには見えない。実際、バーナーの筐体、空気供給ダクトの筐体、そして燃焼ガスの排出ダクトの筐体に、少なからず空間を設ける必要がある。これよって、熱交換に利用可能な表面が大幅に減少し、よって機械の効率が低下する。
さらに、同第0708301A1号に記載の解決策は、特にバーナーとダクトとが存在することに起因して、シェル表面上に発生する熱を均一に分布させることができないように見える。このことは、最終製造物の品質に負の影響を及ぼす。
同第0708301号に記載されたこの解決策のさらなる欠点は、設備の効率が犠牲になることに加えて、シリンダの内部容積が可燃性ガスで飽和する可能性があり、したがって、内部バーナーが発生させる火炎が爆発を引き起こす、したがって作業者を危険性にさらす可能性があることである。
さらなる解決策が、米国特許第3633662号に記載されている。しかしながら、この構造解も複雑であり、シェルの内面で均一な熱分布を保証していない。
したがって、本発明の目的は、上に開示された先行技術のヤンキーシリンダの欠点を解決することができる、そして特に、シェルの内面に均一な熱分布を提供し、したがって高品質の最終製造物を製造することができるヤンキードライヤシリンダを提供することである。
本発明の目的はまた、設置された場合に設備のランニングコストを大幅に削減することができるヤンキードライヤシリンダを提供することである。
本発明のさらなる目的は、先行技術のヤンキーシリンダよりも単純な構成を有して安価なヤンキードライヤシリンダを提供することである。
この、そしてその他の目的は、本発明に係るヤンキードライヤシリンダにより実現され、このヤンキードライヤは:
− 空洞と、前記空洞を外部環境に連通させるように配設された複数の孔を備えた側面とを有する固定された中空シャフトであって:
− 所定の温度、特に100℃より高い温度を有する高温ガスの流れを通過させて前記空洞内へ供給されるように調整する入口部;
− 前記高温ガスの流れを通過させて前記ドライヤシリンダの外部へ流れるように調整する出口部を備えた、固定された中空シャフトと;
− 内面を備え、前記固定された中空シャフトの周りに回転可能に搭載された円筒形シェルであって、前記円筒形シェルの内面と前記中空シャフトの前記側面との間に内部チャンバが画定されたシェルとを具備しており;
その主な特徴は:
− 前記固定された中空シャフトを供給部分と排出部分とに分割するようにして前記空洞の内部に搭載された隔壁を、さらに設けており、前記供給部分が、前記高温ガスの流れを、前記内面に当たるようにして前記空洞から前記内部チャンバへ供給するように配設された少なくとも一つの供給孔を備え、前記排出部分が、前記出口部に空気圧で接続された少なくとも一つの排出孔を備え、前記高温ガスの流れを、前記シェルの前記内面に当てた後、前記、すなわち各排出孔を通して前記内部チャンバから前記空洞へ通過させて、前記ヤンキードライヤシリンダから前記出口部を通って脱出するように調整することである。
特に、この高温ガスは、ガスの混合物であってもよい。
有利には、ガスの混合物は、特に空気であってもよい。
有利には、高温ガスの流れの温度は、100℃と750℃との間に設定しても、有利には250と700℃との間に設定しても、好ましくは300℃と600℃との間に設定してもよい。
あるいは、高温ガスの流れは、100℃より高い温度を有する燃焼煙の流れであってもよい。
特に、高温空気の流れを供給するために供給装置を設け、前記供給装置は、前記高温空気の流れを前記空洞の前記供給部分内へ前記入口部を通して供給するように配設する。
提供された実施形態では、前記ヤンキードライヤシリンダの下流には、固定された中空シャフトの出口部に接続された吸引装置が設けられる。特に、吸引装置は、固定された中空シャフトの空洞の中へ入口部を通して供給される高温ガスの流れを吸引するように配設される。このようにして、ドライヤシリンダから脱出するガスを支援することが可能である。
有利には、円筒形シェルの内面は、複数の周方向の溝を備えている。
好ましくは、複数の分配器部材は、前記固定された中空シャフトの前記空洞からやってくる高温空気の流れをシェルの内面上に分布させるように配設された内部チャンバの中に設けられる。
特に、上に開示された複数の分配器部材のそれぞれは、固定された中空シャフトの空洞の中へ供給される高温空気の流れの配分を、シェルの内面のそれぞれ決められた部分上に分布させるように配設される。
より詳細には、分配器部材は、高温空気の所定の経路を、内部チャンバにおいて供給部分の空洞と排出部分の空洞との間で画定するような構成をとる。
特に、ヤンキーシリンダと固定された中空シャフトとは、互いに同軸となるように配設される。
本発明に係る実施形態では、各分配器部材は筒状であり、固定された中空シャフトの側面の少なくとも一つの供給孔に面した少なくとも一つの入口開口部と、円筒形シェルの内面に面した少なくとも一つの分配開口部とを備えている。
同様に、供給用開口部は、複数の入口の孔を備えた供給パネルを伴っていてもよい。この技術的解決策は特に、供給パネルが複数の吸引孔の前部に配設される場合に採用される。
好ましい実施形態によれば、上に開示の複数の分配器部材は、固定された中空シャフトに一体化される。
有利には、各分配器部材は、所定の数の吸引孔の前部に配設される。
特に、供給部分は、複数の供給孔を備え、排出部分は複数の排出孔を備えている。この場合、供給孔と排出孔の両方は、有利には、それぞれ列をなして配設される。
特に、複数の供給孔および複数の排出孔は、固定された中空シャフトの全周囲に沿って分布させる。
例えば、分布させた供給孔および排出孔を並べた列は、固定された中空シャフトの長手方向の向きであってもよい。
有利には、各分配器部材は、それぞれの供給用開口部が吸引孔のそれぞれの列の上に位置するような向きであってもよい。
好ましくは、固定された中空シャフトと、ヤンキーシリンダとの間で、少なくとも第1および第2の軸受が搭載されて両端部分に配設される。
本発明の別の態様によれば、紙の湿ったウェブ、または類似の製造物を乾燥させる設備が:
− 乾燥されることになる湿ったウェブを、使用時に載せる外面を備えた上記のヤンキードライヤシリンダと;
− 使用時に、前記湿ったウェブに関して前記ヤンキードライヤシリンダの反対側に配設される乾燥用フードであって、前記ヤンキードライヤシリンダと共同して動作して、前記湿ったウェブの乾燥を生じさせるように配設される前記乾燥用フードと;
− 前記乾燥用フードを、前記固定された中空シャフトの空洞に空気圧で接続するように配設されるダクトであって、前記乾燥用フードの内部を循環する高温空気の流れを供給するように、前記空洞内部に配設されるダクトと、
を具備している。
− 乾燥されることになる湿ったウェブを、使用時に載せる外面を備えた上記のヤンキードライヤシリンダと;
− 使用時に、前記湿ったウェブに関して前記ヤンキードライヤシリンダの反対側に配設される乾燥用フードであって、前記ヤンキードライヤシリンダと共同して動作して、前記湿ったウェブの乾燥を生じさせるように配設される前記乾燥用フードと;
− 前記乾燥用フードを、前記固定された中空シャフトの空洞に空気圧で接続するように配設されるダクトであって、前記乾燥用フードの内部を循環する高温空気の流れを供給するように、前記空洞内部に配設されるダクトと、
を具備している。
本発明のさらなる態様では、紙の湿ったウェブ、または類似の製造物を乾燥させる方法が:
− 空洞と、前記空洞を外部環境に接続するように配設された複数の孔を備えた側面とを有する、固定された中空シャフトを配置するステップであって、前記固定された中空シャフトが:
− 高温空気の流れを通過させて前記空洞内へ供給されるように調整する入口部と;
− 前記高温空気の流れを通過させて前記ドライヤシリンダの外部へ流れるように調整する出口部とを設けたステップと;
− 内面を備え、前記固定された中空シャフトの周りに回転可能に搭載された円筒形シェルであって、前記円筒形シェルの内面と前記中空シャフトの前記側面との間に内部チャンバが画定されたシェルを配置するステップと;
− 前記固定された中空シャフトを供給部分と排出部分とに分割するように、前記空洞の内部に搭載される隔壁を配置するステップと;
− 前記供給部分の中へ高温空気の流れを供給するステップであって、前記高温空気の流れを、前記空洞から前記内部チャンバへ、前記供給部分の中に設けられた少なくとも一つの供給孔を通して通過させ、その後、前記内面に当て、またその後、前記固定された中空シャフトの前記排出部分の中に、前記排出部分内に設けられた少なくとも一つの排出孔を通して入れ、さらにその後、前記シリンダから、前記出口部を通して脱出させ、前記高温空気の流れを、前記シェルの前記内面に当てた後、前記、すなわち各排出孔を通して前記内部チャンバから前記空洞へ通過させ、前記ヤンキードライヤシリンダの外部へ前記出口部を通って流すようにして調整するステップと、
を提供する。
本発明のその他の特徴は、従属請求項に記載する。
以下、本発明を、その例示的な実施形態の以下の記載を用い、添付図面を参照しつつ示すことにするが、これらの実施形態は、例示するものではあっても限定するものではない。
以下、本発明を、その例示的な実施形態の以下の記載を用い、添付図面を参照しつつ示すことにするが、これらの実施形態は、例示するものではあっても限定するものではない。
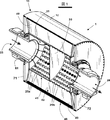
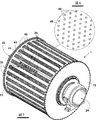
図1に図示するとおり、本発明に係るヤンキードライヤシリンダ1の構造は、内面11を有する円筒形シェル10を具備している。さらに、第1および第2のヘッド、すなわち端壁71および72が設けられ、円筒形シェル10の両端に固定されている。このシェルは、空洞21と、複数の孔25を備えた側面22とを有する固定された中空シャフト20の周りに回転可能に搭載されている。固定された中空シャフト20は、特に入口部23を備えており、これを通して、高温ガスの流れ100、好ましくは高温空気の流れ、特に100℃より高い温度を有するものが、空洞21内へ供給される。高温空気の温度は、高すぎる熱弾性応力がシリンダ1の構造に発生するのを回避するために、有利には700℃である。
固定された中空シャフト20はさらに、入口部23の反対側に、出口部24を備えている。入口部23を通って導入された高温空気の流れ100は、シェル10の内面11に当たった後、出口部24を通ってドライヤシリンダ1から脱出する。
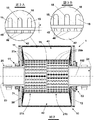
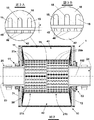
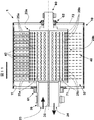
本発明によれば、空洞21内へは、隔壁35が設けられて、中空体20を、隔壁35の上流に配設される固定された供給部分20aと、隔壁35の下流に配設される排出部分20bとに分割するように搭載されている(図6)。
供給部分20aの空洞21内へ供給された高温空気の流れ100は、複数の供給孔25aを通って、円筒形シェル10の内面11と中空シャフト20の側面22との間に画定された内部チャンバ30内に入るように調整される。したがって、高温空気の流れ100は、内面11に当たり、そしてその後、空洞21の排出部分21bの中へ複数の排出孔25bを通って入る。供給孔25aよりもこれらの排出孔が、特に、出口部22に近い。
示された実施形態では、例えば図1、2、および6では、隔壁35は、固定された中空シャフト20を横切るように、特に、固定された中空シャフト20の長手方向の軸102に対して実質的に直交するように配設されている。したがってこの場合、供給部分20aは入口部23に近く、排出部分20bは出口部24に近い。
図9および10に示す代替実施形態では、隔壁35はその代わりとして、固定された中空体20の長手方向の向きである。この場合、供給部分20aは、固定された中空シャフト20の上部に位置する一方で、排出部分20bは、最下部に配設される。
示してあるとおり、例えば図1では、ヤンキードライヤシリンダ1は、内部チャンバ30の内部に収納された複数の分配器部材40を設けている。より詳細には、各分配器部材40は、空洞21の供給部分21aからやってくる高温空気の流れ100の配分を、シェル10の内面11のそれぞれ決められた部分上に分布させるようになっている。
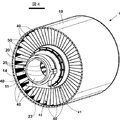
図4および6に詳細に示すとおり、分配器部材40は、ヤンキーシリンダ10の半径方向の向きであってもよい。特に、各分配器部材40は、ヤンキーシリンダ10の長手方向に延びていてもよい。
図示された代替実施形態では、例として図4および7では、各分配器部材40は筒状、例えば例示的な平行六面体形状である。特に、各分配器部材40は、固定された中空シャフト20の供給部分20aの少なくとも供給孔25aに面する少なくとも一つの入口開口部41と、円筒形シェル10の内面11に面する少なくとも一つの分配開口部42とを設けていてもよい。
図3Aに詳細に示すとおり、分配器部材40の分配開口部42は有利には、複数の分配孔46を備えた分配パネル45を伴っている。これの分配孔を、分配パネル45の表面上に均一に分布させて、分配器部材40により送達される高温空気の流れ100の配分を、円筒形シェル10の内面11のそれぞれの部分上に均一に分布させるようにすることができる。図3Bに示す代替実施形態では、分配パネル45の分配孔46は、円錐台状である。このようにして、孔の中の圧力降下を低減させることが可能であり、したがって、シェル10に当たる高温空気の流れを増加させることが可能である。
図3において、単に例として、複数の周方向の溝15を備えたシェル10の内面11が示されていることを明記しておくのが適切である。実際、本発明によれば、シェル10の内面11は必ずしも周方向の溝を備えている必要はない。分配パネル45は、堅い材料からできた分配プレートであってもよい。あるいは、分配パネル45は、多孔質材料、例えば織布、または不織布、または類似の材料に、所定のレベルの多孔性を設けたものからできていてもよい。この場合、パネルが作られるもとの材料の細孔は、分配孔として働く。
示してあるとおり、例えば図7では、分配器部材40は、互いから所定の距離に配設されており、分配開口部42はシェル10の内面11から所定の距離に配設されている。より詳細には、空間50が、二つの隣り合った分配器部材40の互い43および44に面する側面によって画定され、使用時には、脱出する高温空気の流れがそこを通過する。実際、固定された中空シャフト20の空洞21からやってくる高温空気の流れは、いったん、円筒形シェル10の内面の対応部分上にある各分配器部材40により分配されると、熱流がやってきたもとの分配器部材40の下流に配設された空間50内へ強制的に送られるが、これは特に円筒形シェル10の回転運動によるものである。高温空気の流れ100が、いったん、その熱をシェル10の内面11で移送すると、低温になって、二つの隣り合った分配器部材40の間に存在する空間を通過し、固定された中空シャフト20の排出孔25bに向かう。したがって、高温空気の流れ100は、上記の空間50から、まず空洞21内に、排出孔25bを通って入り、その後、固定された中空シャフト20の外部へ、出口部24を通って出る。この通過は、吸引装置によって生じ得るものであり、この装置は、単純化の理由から図示してはいないが、固定された中空シャフト20の出口部24の下流に配設されている。
図1〜7に示す好ましい実施形態では、供給孔25aおよび排出孔25bは、固定された中空シャフト20の長手方向にそれぞれ列をなして配置されている。より正確には、図5および6に詳細に示すとおり、供給孔25aおよび排出孔25bは、軸20が円筒形の幾何学形状の場合には、図に示すとおり、それぞれスタッガード配置になった長手方向の列をなして配置されている、すなわち、固定された中空シャフト21の外面上に、しかし異なる母線上に配設されており、また、しかし、軸20が異なる幾何学形状、例えば平行六面体の幾何学形状を有する場合には、様々な方向に沿って、しかしシェル10の軸に平行に配列されている。特に、排出孔25bの各列が、シェル10の内面11に沿った高温空気の流れ100の進行方向に関して、供給孔25aのそれぞれの列の下流に配設されている。これは、円筒形シェル10の、その回転軸周りの回転方向によって決まる。したがって、このようして、高温空気の流れ100に強制される経路が得られ、よってこの流れは、固定された中空シャフト20の空洞21から、供給孔25a、eを通って分配器部材40内へ強制的に送られ、円筒形シェル10の内面11に当たった後、二つの隣り合った分配器部材40の間に画定された空間50内へ通される。
図9〜11に示す実施形態では、入口部23および出口部24は、固定された中空体20の同じ側に配設されている。特に、入口部の反対側、かつ出口部24の反対側にある、固定された中空シャフト20の端部に、閉鎖壁26が設けられている。このようにして、構造を単純化することが可能である。実際、図10および11に示すとおり、ヤンキーシリンダ1から高温空気を脱出させるために大径を有するダクトを使用する必要はもはやなく、小径を有するシャフト80で充分であり、したがって、小サイズを有する軸受62を使用することが可能である。
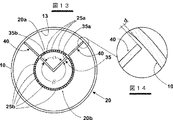
図12および13に、本発明により提供される、固定された中空シャフト20のさらなる代替実施形態を示す。この場合、隔壁35は、固定された中空シャフト20に沿って長手方向に延びているが、所定の角度αの傾斜した二つの平面部分35aおよび35bを具備している。より詳細には、供給孔25aを有する固定された中空シャフト20の供給部分20aは、この場合、二つの平面部分35aと35bとの間に設定されている。排出孔25bを備えた排出部分20bは、中心角β、特に、角度αの錯角に相当する、固定された中空シャフト20の部分である。したがってこの場合、高温空気の流れは、ヤンキードライヤシリンダ1のシェル10の内面11の部分13において送達される。さらに、高速での、例えば毎秒3回転のシェル10の回転運動が、シェル10のすべての内面11上の高温空気の流れを、実質的に均一に分布させるのに寄与する。またこの実施形態は、分配プレート45を有する、または上記のとおり有していない一つまたは複数の分配器部材40を設けている。図14の拡大部分に詳細に示すとおり、分配器部材40は、シェル10の内面11から所定の距離dに配設されている。
固定された中空シャフト20の空洞21に供給される高温空気は、特に排煙として、電気エネルギーを発生させる機械により、またはコージェネレータにより、すなわち、「ターボ発電機」、または、本発明に係るヤンキードライヤシリンダ1を設置しなければならない設備内に、またしかし、その設備の近隣に配設されたエネルギー発生用の別の機械により、得ることができる。通常は約600〜700℃である排煙の温度を下げる必要がある場合には、そのような排煙を、固定された中空シャフト20に供給する前に冷却する、例えば、排煙を新鮮な空気と混合するだけで充分である。
このようにして、ランニングコストを大幅に削減して設備のエネルギー消費量を最適化することが可能である。
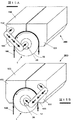
図15Aおよび15Bには、紙の湿ったウェブ160、または類似の製造物を乾燥させる、本発明に係る設備200の二つの異なる実施形態を図示する。より詳細には、設備200は、ヤンキードライヤシリンダ1を具備しており、これは図1から11を参照して上に記載したとおりである。ヤンキーシリンダ1は特に、外面12を備えており、その上には、使用時に、乾燥されることになる湿ったウェブ160が位置する。設備200はさらに、紙の湿ったウェブを乾燥させるためにヤンキーシリンダ1と共同して稼働するように配設された、乾燥用フード150を具備している。概して、乾燥用フード150は、湿紙のウェブがヤンキードライヤシリンダ1の表面12と接触することにより発生する湿気を吸引するように、そして前記湿紙のウェブ160上に高温空気の流れを供給するするように配設される。本発明によれば、設備200はさらに、固定された中空シャフト20の空洞21に乾燥用フード150を空気圧で接続するように配設されたダクト180を設けている。より詳細には、ダクト180は、乾燥用フード150の内部を循環する高温空気の流れを、空洞21内へ供給するように配設される。この特定の構造解により、特に高温空気を発生させるためのエネルギー消費を最適化することが可能になる。
実際、公知のとおり、ヤンキードライヤシリンダ1の上方に位置する乾燥用フード150の内部では、高流量の高温空気が循環しており、この高温空気の一部は、紙の湿ったウェブ160がヤンキーシリンダ1の外面と接触することにより生じる湿気の蒸発により発生し、またその一部は、高温空気発生用の少なくとも一つのバーナー、特にメタンガスを用いたバーナーを備えた乾燥用フード150の内部で発生する。フード150内部で発生した高温空気は、湿ったウェブ160に向かって誘導され、このウェブがドライヤシリンダの表面上を摺動する結果、湿紙のウェブ160から蒸発する湿気の乾燥が生じる。
乾燥用フード150は特に、「湿った」部分151と「乾燥した」部分152とに分割される。本発明は、乾燥した部分にダクト180が接続された場合(図15A)、そしてフード150の湿った部分にダクト180が接続された場合(図15B)の両方の場合を提供する。これを得るには、図15Aおよび15Bに示すとおり、フード150の二つの部分のうちの一つにダクト180を直接接続すればよく、または、それぞれの排出ダクトに直接接続してもよいが、この場合は、単純化の理由から図には示していない。
より正確には、乾燥用フードの乾燥した部分の内部で循環する空気の温度は約600〜700℃である。利用可能な高温空気の有する温度が、ヤンキーシリンダ1の構造中に高い熱応力を発生させる可能性という理由から高すぎる、したがって危険であると考えられる場合には、乾燥した部分から脱出する高温空気を、固定された中空シャフト20内に導入する前に冷気と混合することができる。
その代わりとして、フード150の湿った部分から空気が引き出される場合には、この問題は存在しない。フードの湿った部分は特に、乾燥した部分の内部を循環する空気よりも低温の高温空気の流れを通過させる。フード150の湿った部分の内部を循環する空気の温度は、実際、約300〜400℃であり、したがって、固定された中空シャフト20の空洞21内へ、上記の欠点を招くことなく供給されるには理想的である。上記に加えて、湿潤空気を使用するという事実により、同じ温度の下で、そして湿気が存在するという理由から、乾燥した高温空気を使用する場合よりも利用可能な火力を大きくすることが可能である。
図中に示してはいないさらなる代替実施形態では、高温空気を、乾燥した部分152とフード150の湿った部分151との両方から引き出して、これら高温空気の二つの流れを、固定された中空シャフト20内へ高温空気を供給する前に混合することができる。
本発明の前記の例示的な実施形態により、概念的な観点から本発明が完全に明らかになり、その結果として、他者が現在の知識を適用することにより、多様な適用に向けてそのような実施形態を、さらなる調査なしに、そして本発明から逸脱することなく修正および/または適合させることが可能となり、したがって、そのような適合および修正が特定の実施形態に均等なものとみなさなければならないであろうことは理解されたい。本明細書に記載の異なる機能を実現する手段および材料は、こうした理由から、本発明の分野から逸脱することのない異なる性質を有し得る。本明細書に採用されている文言または用語は、記載を目的とするものであり、制限を目的とするものではないことは理解されたい。
Claims (16)
- − 空洞(21)と、前記空洞(21)を外部環境に接続するように配設された複数の孔(25)を備えた側面(22)とを有する固定された中空シャフト(20)であって:
− 所定の温度、特に100℃より高い温度を有する高温ガスの流れ(100)を通過させて前記空洞(21)内へ供給されるように調整する入口部(23);
− 前記高温ガスの流れ(100)を通過させて前記ドライヤシリンダ(1)から脱出するように準備する出口部(24)とを備えた中空シャフト(20)と;
− 内面(11)を備え、前記固定された中空シャフト(20)の周りに回転可能に搭載された円筒形シェル(10)であって、前記円筒形シェル(10)の内面(11)と前記中空シャフト(20)の前記側面(22)との間に内部チャンバ(30)が画定された円筒形シェル(10)と;
を具備したヤンキードライヤシリンダ(1)であって:
− 前記固定された中空シャフト(20)を供給部分(20a)と排出部分(20b)とに分割するようにして前記空洞(21)に搭載された隔壁(35)を、さらに具備しており、前記供給部分(20a)が、前記高温ガスの流れ(100)を、前記内面(11)に当たるようにして前記空洞(21)から前記内部チャンバ(30)へ供給するように配設された少なくとも一つの供給孔(25a)を備え、前記排出部分(20b)が、前記出口部(22)に空気圧で接続された少なくとも一つの排出孔(25b)を備え、前記高温ガスの流れを、前記シェル(10)の前記内面(11)に当てた後、前記、すなわち各排出孔(25b)を通して前記内部チャンバ(30)から前記空洞(21)へ通過させ、前記ヤンキードライヤシリンダ(1)の外部へ前記出口部(24)を通って流れるように調整することを特徴とする、ヤンキードライヤシリンダ(1)。 - 複数の分配器部材(40)が設けられて前記内部チャンバ(30)内部に収納され、前記複数の分配器部材(40)のそれぞれが、前記固定された中空シャフト(20)の前記空洞(21)内へ供給された前記高温ガスの流れ(100)の配分を、前記シェル(10)の前記内面のそれぞれ決められた部分(11)上に分布させるように配設された、請求項1に記載のヤンキードライヤシリンダ(1)。
- 前記複数の分配器部材(40)のそれぞれが筒状であり、少なくとも一つの供給孔(25a)に面する少なくとも一つの入口開口部(41)と、前記円筒形シェル(10)の前記内面(11)に面する少なくとも一つの分配開口部(42)とを備えた、請求項2に記載のヤンキードライヤシリンダ(1)。
- 前記、すなわち各分配開口部(42)が、複数の分配孔(46)を備えた分配プレート(45)を伴うことにより、前記円筒形シェル(10)の内面のそれぞれの部分(11)上の高温ガスの流れ(100)のそれぞれの配分を均一に分布させるようにした、請求項3に記載のヤンキードライヤシリンダ(1)。
- 前記分配器部材(40)を、互いから所定の距離に配設し、前記分配開口部(42)を、前記シェル(10)の前記内面(11)から所定の距離に配設することにより、二つの隣り合った分配器部材(40)の互いに面した側面が、使用時には、前記排出孔(25b)の方に誘導されて脱出する高温のガスの流れを通過させる空間の境界を定めるようにした、請求項2に記載のヤンキードライヤシリンダ(1)。
- 前記供給部分(21a)が複数の供給孔(25a)を設け、前記排出部分が複数の排出孔(25b)を設け、前記供給孔(25a)および前記排出孔(25b)が、前記固定された中空シャフト(20)上で異なる長手方向の列をなして位置している、請求項5のいずれか一項に記載のヤンキードライヤシリンダ(1)。
- 前記複数の分配器部材(40)のそれぞれが、前記円筒形シェル(10)の半径方向の向きであって、前記ヤンキーシリンダ(10)の長手方向に沿って延びている、請求項6のいずれか一項に記載のヤンキードライヤシリンダ(10)。
- 前記入口部(23)および前記出口部(24)が、前記固定された中空シャフトの同じ側(20)に設けられている、請求項7のいずれか一項に記載のヤンキードライヤシリンダ(1)。
- 前記入口部(23)と前記出口部(24)とに反対の、前記固定された中空シャフトの端部(20)に、閉鎖壁(26)を設けた、請求項8に記載のヤンキードライヤシリンダ(1)。
- 前記隔壁(35)が:
− 前記固定された中空シャフトの(20)の長手方向の軸(102)に対して実質的に直交して配設された隔壁(35);
− 前記固定された中空シャフト(20)の長手方向に配設された隔壁(35);
− 前記固定された中空シャフト(20)に沿って長手方向に延び、第1の部分(35a)と、所定の角度(α)だけ傾斜した第2の部分(35b)とを具備した隔壁(35)、
の群から選択される、請求項9のいずれか一項に記載のヤンキードライヤシリンダ(1)。 - 前記高温ガスの流れがガスの混合物の流れである、請求項10のいずれか一項に記載のヤンキードライヤシリンダ(1)。
- 前記高温ガスの流れが高温空気の流れである、請求項11のいずれか一項に記載のヤンキードライヤシリンダ(1)。
- 前記高温ガスの流れの温度が、250℃と700℃の間に設定される、好ましくは300℃と600℃との間に設定される、請求項12のいずれか一項に記載のヤンキードライヤシリンダ(1)。
- 吸引装置を設けて、前記固定された中空シャフト(20)の前記出口部(24)に接続し、前記吸引装置を、前記固定された中空シャフト(20)の前記空洞(21)の中へ前記入口部(23)を通して供給される前記高温ガスの流れを吸引するように配設した、請求項13のいずれか一項に記載のヤンキードライヤシリンダ(1)。
- − 乾燥されることになる前記湿ったウェブ(160)を、使用時に載せる外面(12)を備えた、請求項1〜14のいずれか一項に記載のヤンキードライヤシリンダ(1)と;
− 使用時に、前記湿ったウェブ(160)に関して前記ヤンキードライヤシリンダの反対側(10)に配設された乾燥用フード(150)であって、前記ヤンキードライヤシリンダ(1)と共同して動作して、前記湿ったウェブの乾燥(160)を生じさせるように配設された乾燥用フード(150)と;
− 前記乾燥用フード(150)を前記固定された中空シャフトの(20)前記空洞(21)に空気圧で接続するように配設されたダクト(180)であって、前記乾燥用フード(150)の内部を循環する高温ガスの流れ(100)を供給するように、前記空洞(21)の内部に配設されたダクト(180)と、
を具備した、紙の湿ったウェブ(160)、または類似の製造物を乾燥させる設備(200)。 - − 空洞と、前記空洞を外部環境に接続するように配設された複数の孔を備えた側面とを有する、固定された中空シャフトを配置するステップであって、前記固定された中空シャフトが:
− 高温空気の流れを通過させて前記空洞内へ供給されるように調整する入口部と;
− 前記高温空気の流れを通過させて前記ドライヤシリンダの外部へ流れるように調整する出口部とを設けたステップと;
− 内面を備え、前記固定された中空シャフトの周りに回転可能に搭載された円筒形シェルであって、前記円筒形シェルの内面と前記中空軸の前記側面との間に内部チャンバ内面が画定されたシェルを配置するステップと;
− 前記固定された中空シャフトを供給部分と排出部分とに分割するように、前記空洞内に搭載される隔壁を配置するステップと、
− 前記供給部分において高温空気の流れを供給するステップであって、前記高温空気の流れを、前記空洞から前記内部チャンバへ、前記供給部分の中に設けられた少なくとも一つの供給孔を通して通過させ、その後、前記内面に当て、またその後、前記固定された中空シャフトの前記排出部分の中に、前記排出部分内に設けられた少なくとも一つの排出孔を通して入れ、さらにその後、前記シリンダから、前記出口部を通して通過させ、前記高温空気の流れが、前記シェルの前記内面に当たった後、前記、すなわち各排出孔を通して前記内部チャンバから前記空洞へ通過させ、前記ヤンキードライヤシリンダの外部へ前記出口部を通って流すようにして調整するステップと、
を含むことを特徴とする、紙の湿ったウェブ、または類似の製造物を乾燥させる方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ITUB2016A000329A ITUB20160329A1 (it) | 2016-01-22 | 2016-01-22 | Cilindro essiccatore monolucido senza impiego di vapore |
| IT102016000006526 | 2016-01-22 | ||
| PCT/IB2017/050105 WO2017125829A1 (en) | 2016-01-22 | 2017-01-10 | Yankee dryer cylinder operating without steam |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2019508657A true JP2019508657A (ja) | 2019-03-28 |
Family
ID=55795102
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018538222A Pending JP2019508657A (ja) | 2016-01-22 | 2017-01-10 | 蒸気を用いず作動するヤンキードライヤシリンダ |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US20190024314A1 (ja) |
| EP (1) | EP3405612B1 (ja) |
| JP (1) | JP2019508657A (ja) |
| CN (1) | CN108603337A (ja) |
| BR (1) | BR112018014780A2 (ja) |
| IT (1) | ITUB20160329A1 (ja) |
| PL (1) | PL3405612T3 (ja) |
| WO (1) | WO2017125829A1 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109487614B (zh) * | 2018-12-25 | 2023-12-26 | 诸城市大正机械有限公司 | 一种卫生纸机射流板结构及其制备方法 |
| IT202200011744A1 (it) | 2022-06-03 | 2023-12-03 | Toscotec S P A | Macchina per la produzione della carta. |
| IT202200011741A1 (it) | 2022-06-03 | 2023-12-03 | Toscotec S P A | Macchina per la produzione della carta. |
| CN115125755A (zh) * | 2022-07-28 | 2022-09-30 | 白城福佳科技有限公司 | 一种多孔烘缸及纸机烘干系统 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3633662A (en) * | 1970-01-16 | 1972-01-11 | Beloit Corp | Dryer drum assembly |
| FI88630C (fi) * | 1992-06-08 | 1993-06-10 | Valmet Paper Machinery Inc | Foerfarande och anordning foer att effektivera funktionen av ett yankeepressparti i en mjukpappersmaskin |
| US6683284B2 (en) * | 2002-03-22 | 2004-01-27 | Metso Paper Karlstad Ab | Thermal roll for papermaking with a fluid circulation system and method therefor |
| DE102005000795A1 (de) * | 2005-01-05 | 2006-07-13 | Voith Paper Patent Gmbh | Vorrichtung und Verfahren zur Herstellung und/oder Veredelung einer Faserstoffbahn |
| CN103334332B (zh) * | 2013-06-05 | 2015-06-10 | 杭州大路装备有限公司 | 高速卫生造纸机系统的高效干燥烘缸装置及其干燥方法 |
| CN204455702U (zh) * | 2014-12-24 | 2015-07-08 | 佛山市南海区宝拓造纸设备有限公司 | 一种钢制扬克烘缸 |
| CN204370234U (zh) * | 2014-12-27 | 2015-06-03 | 潍坊凯信机械有限公司 | 一种杨克烘缸的缸体总成 |
-
2016
- 2016-01-22 IT ITUB2016A000329A patent/ITUB20160329A1/it unknown
-
2017
- 2017-01-10 BR BR112018014780A patent/BR112018014780A2/pt not_active Application Discontinuation
- 2017-01-10 CN CN201780006841.5A patent/CN108603337A/zh active Pending
- 2017-01-10 PL PL17707658T patent/PL3405612T3/pl unknown
- 2017-01-10 US US16/070,709 patent/US20190024314A1/en not_active Abandoned
- 2017-01-10 JP JP2018538222A patent/JP2019508657A/ja active Pending
- 2017-01-10 WO PCT/IB2017/050105 patent/WO2017125829A1/en not_active Ceased
- 2017-01-10 EP EP17707658.5A patent/EP3405612B1/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP3405612A1 (en) | 2018-11-28 |
| ITUB20160329A1 (it) | 2017-07-22 |
| WO2017125829A1 (en) | 2017-07-27 |
| EP3405612B1 (en) | 2020-03-11 |
| CN108603337A (zh) | 2018-09-28 |
| US20190024314A1 (en) | 2019-01-24 |
| PL3405612T3 (pl) | 2020-09-21 |
| BR112018014780A2 (pt) | 2018-12-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FI100013B (fi) | Kuivatusmenetelmä ja kuivatusmoduli sekä niitä soveltavat kuivatusosat etenkin nopeakäyntiseen paperikoneeseen | |
| US4124942A (en) | Method and apparatus for controlling the moisture content of a web of sheet material | |
| US10260200B2 (en) | Yankee drying hood arrangement, a yankee drying cylinder fitted with a yankee drying hood arrangement and a method of drying a fibrous web | |
| EP3405612B1 (en) | Yankee dryer cylinder operating without steam | |
| FI121674B (fi) | Menetelmä ja sovitelma liikkuvan paperi- tai kartonkirainan kostuttamiseksi | |
| US5416979A (en) | Paper web dryer and paper moisture profiling system | |
| FI88630B (fi) | Foerfarande och anordning foer att effektivera funktionen av ett yankeepressparti i en mjukpappersmaskin | |
| JPH01321994A (ja) | 移動ウェブの乾燥方法および組み合わせ乾燥機 | |
| US5937538A (en) | Through air dryer apparatus for drying webs | |
| US11268240B2 (en) | Yankee drying hood arrangement, a Yankee drying cylinder fitted with a Yankee drying hood arrangement and a method of drying a fibrous web | |
| US6098309A (en) | Machine and process for manufacturing or treating a material web | |
| US20130025150A1 (en) | Device for the flow-through treatment of web-shaped material | |
| US7225558B2 (en) | Cross-machine flow and profile control for through-air devices treating permeable webs | |
| FI103999B (fi) | Kuivatusyksikkö ja niitä soveltava kuivatusosa | |
| US6904700B2 (en) | Apparatus for drying a tissue web | |
| FI104194B (fi) | Massan kuivatusosa, menetelmä massan kuivattamiseksi ja massan kuivatuslinja | |
| US3230636A (en) | Heat transfer method and means | |
| CA2206382C (en) | Curl and profile correction with high velocity hoods | |
| FI104444B (fi) | Menetelmä ja laite sellun kuivattamiseksi | |
| KR20220035994A (ko) | 통기 건조 장치 | |
| FI87668C (fi) | Foerfarande och anordning foer behandling av en banformig produkt | |
| FI99284C (fi) | Paperikoneen kuivatusosa | |
| CA1131012A (en) | Material treatment apparatus | |
| UA9034U (en) | Method for drying a paper sheet | |
| UA23294U (en) | Heat generator of air convective dryer of fiber web, for instance paper one |