JP2020005823A - 錠剤コーティング装置、及び錠剤コーティング方法 - Google Patents
錠剤コーティング装置、及び錠剤コーティング方法 Download PDFInfo
- Publication number
- JP2020005823A JP2020005823A JP2018128805A JP2018128805A JP2020005823A JP 2020005823 A JP2020005823 A JP 2020005823A JP 2018128805 A JP2018128805 A JP 2018128805A JP 2018128805 A JP2018128805 A JP 2018128805A JP 2020005823 A JP2020005823 A JP 2020005823A
- Authority
- JP
- Japan
- Prior art keywords
- tablet
- coating material
- discharge
- unit
- coating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Classifications
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61J—CONTAINERS SPECIALLY ADAPTED FOR MEDICAL OR PHARMACEUTICAL PURPOSES; DEVICES OR METHODS SPECIALLY ADAPTED FOR BRINGING PHARMACEUTICAL PRODUCTS INTO PARTICULAR PHYSICAL OR ADMINISTERING FORMS; DEVICES FOR ADMINISTERING FOOD OR MEDICINES ORALLY; BABY COMFORTERS; DEVICES FOR RECEIVING SPITTLE
- A61J3/00—Devices or methods specially adapted for bringing pharmaceutical products into particular physical or administering forms
- A61J3/06—Devices or methods specially adapted for bringing pharmaceutical products into particular physical or administering forms into the form of pills, lozenges or dragees
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61K—PREPARATIONS FOR MEDICAL, DENTAL OR TOILETRY PURPOSES
- A61K9/00—Medicinal preparations characterised by special physical form
- A61K9/20—Pills, tablets, discs, rods
- A61K9/28—Dragees; Coated pills or tablets, e.g. with film or compression coating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C5/00—Apparatus in which liquid or other fluent material is projected, poured or allowed to flow on to the surface of the work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D1/00—Processes for applying liquids or other fluent materials
- B05D1/02—Processes for applying liquids or other fluent materials performed by spraying
Landscapes
- Health & Medical Sciences (AREA)
- Chemical & Material Sciences (AREA)
- Medicinal Chemistry (AREA)
- General Health & Medical Sciences (AREA)
- Pharmacology & Pharmacy (AREA)
- Life Sciences & Earth Sciences (AREA)
- Animal Behavior & Ethology (AREA)
- Public Health (AREA)
- Veterinary Medicine (AREA)
- Bioinformatics & Cheminformatics (AREA)
- Epidemiology (AREA)
- Engineering & Computer Science (AREA)
- Medical Preparation Storing Or Oral Administration Devices (AREA)
- Coating Apparatus (AREA)
- Medicinal Preparation (AREA)
Abstract
【課題】効率的にコーティング材を錠剤にコーティングすることを課題とする。【解決手段】錠剤表面にコーティング材の皮膜を形成する錠剤コーティング装置であって、錠剤を搬送可能な錠剤搬送部11、12、13と、錠剤の形状を認識する錠剤形状認識部と、前記錠剤形状認識部が認識した錠剤の形状に基づいて吐出パターンを演算する吐出パターン演算部と、前記吐出パターン演算部が演算した前記吐出パターンに基づいて、前記コーティング材を錠剤に吐出する吐出部71、21、31と、を備えたことを特徴とする錠剤コーティング装置100とした。【選択図】図1
Description
本発明は、錠剤にコーティング膜を形成する錠剤コーティング装置、及び錠剤コーティング方法に関するものである。
錠剤においては、薬剤が持つ苦味や匂いをマスキングすると共に大気中の水分や酸素から保護し分解や劣化を効果的に防止するため、表面に糖衣液等の皮膜を形成するコーティング処理が広く実施されている。
特許文献1には、ベルトコンベアで搬送される錠剤表面に対して、インクジェットのノズルからコーティング液を連続的に噴出してコーティング処理した後、錠剤を錠剤搬出部に搬出する構成が記載されている。
特許文献1:特開2008−048924
しかしながら、特許文献1に記載のものは、錠剤表面以外のベルトコンベア上にもコーティング液を噴出することになるため、コーティング液が不必要に使われてコーティング効率が悪いという問題があった。
本発明は、上記問題点を解決して、効率的にコーティング材を錠剤にコーティングすることを課題とする。
上記課題を解決するために本発明は、錠剤表面にコーティング材の皮膜を形成する錠剤コーティング装置であって、
錠剤を搬送可能な錠剤搬送部と、
錠剤の形状を認識する錠剤形状認識部と、
前記錠剤形状認識部が認識した錠剤の形状に基づいて吐出パターンを演算する吐出パターン演算部と
前記吐出パターン演算部が演算した前記吐出パターンに基づいて、前記コーティング材を錠剤に吐出する吐出部と、を備えたことを特徴とする錠剤コーティング装置を提供するものである。
錠剤を搬送可能な錠剤搬送部と、
錠剤の形状を認識する錠剤形状認識部と、
前記錠剤形状認識部が認識した錠剤の形状に基づいて吐出パターンを演算する吐出パターン演算部と
前記吐出パターン演算部が演算した前記吐出パターンに基づいて、前記コーティング材を錠剤に吐出する吐出部と、を備えたことを特徴とする錠剤コーティング装置を提供するものである。
この構成により、効率的にコーティング材を錠剤にコーティングすることができる。
前記錠剤搬送部は、ディスクの側周面に錠剤を保持して搬送する構成としてもよい。
この構成により、搬送される錠剤の位置ずれが少なく、コーティング材の無駄な吐出を減らすことができるため、効率的にコーティング材を錠剤にコーティングすることができる。
前記吐出パターン演算部は、錠剤表面の位置に応じて濃淡のある前記吐出パターンを演算する構成としてもよい。
この構成により、錠剤表面におけるコーティング材が薄くなりがちな位置に濃くコーティング材を皮膜することができる。
前記吐出部を、錠剤の側周面角部に重点的に前記コーティング材を吐出可能な位置に設けた構成としてもよい。
この構成により、錠剤同士がこすれ合って摩耗しやすい錠剤の側周面角部に重点的にコーティングすることができる。
また、上記課題を解決するために本発明は、錠剤表面にコーティング材の皮膜を形成する錠剤コーティング方法であって、 錠剤を搬送する錠剤搬送工程と、 錠剤の形状を認識する錠剤形状認識工程と、 前記錠剤形状認識工程で認識した錠剤の形状に基づいて吐出パターンを演算する吐出パターン演算工程と 前記吐出パターン演算工程で演算した前記吐出パターンに基づいて、前記コーティング材を錠剤に吐出する吐出工程と、を備えたことを特徴とする錠剤コーティング方法を提供するものである。
この構成により、効率的にコーティング材を錠剤にコーティングすることができる。
前記錠剤搬送工程は、ディスクの側周面に錠剤を保持して搬送する構成としてもよい。
この構成により、搬送される錠剤の位置ずれが少なく、コーティング材の無駄な吐出を減らすことができるため、効率的にコーティング材を錠剤にコーティングすることができる。
前記吐出パターン演算工程は、錠剤表面の位置に応じて濃淡のある前記吐出パターンを演算する構成としてもよい。
この構成により、錠剤表面におけるコーティング材が薄くなりがちな位置に濃くコーティング材を皮膜することができる。
前記吐出工程では、重点的に錠剤の側周面角部に前記コーティング材を吐出する構成としてもよい。
この構成により、錠剤同士がこすれ合ったときに摩耗しやすい錠剤の側周面角部に重点的にコーティングすることができる。
本発明の錠剤コーティング装置、及び錠剤コーティング方法により、効率的にコーティング材を錠剤にコーティングすることができる。
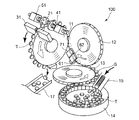
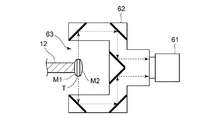
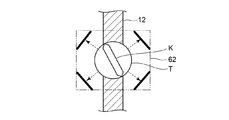
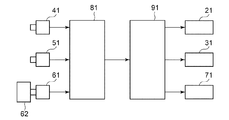
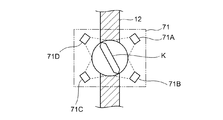
本発明の実施例1について、図1〜図6を参照して説明する。図1は、本発明の実施例1における錠剤コーティング装置を説明する図である。図2は、本発明の実施例1における錠剤側面を撮像する撮像部を説明する図であり、側面からみた図である。図3は、本発明の実施例1における錠剤側面を撮像する撮像部を説明する図であり、正面からみた図である。図4は、本発明の実施例1における錠剤コーティング装置の制御構成を説明する図である。図5は、本発明の実施例1における錠剤側面にコーティング材を吐出する様子を説明する図であり、側面からみた図である。図6は、本発明の実施例1における錠剤側面にコーティング材を吐出する様子を説明する図であり、正面からみた図である。
(錠剤コーティング装置)
本発明の実施例1における錠剤コーティング装置100は、図1に示すように、ディスク11、ディスク12、ディスク13、パーツフィーダ14、錠剤投入部15、吐出部21、吐出部31、撮像部41、撮像部51、撮像部61、吐出部71、収納箱17等からなっている。ここで、ディスク11、ディスク12、及びディスク13は錠剤搬送部を構成しており、その側周面に複数設けられた吸着孔のうち一の吸着孔で錠剤Tを吸着保持して搬送する。撮像部61にはプリズム62が設けられ、一の錠剤Tについて複数の側方画像を撮像できるように構成されている。吐出部71は、複数の吐出部71A、71B、71C、71Dを備え、錠剤Tの側面(側周面)の全面にコーティング材を吐出することができる。
本発明の実施例1における錠剤コーティング装置100は、図1に示すように、ディスク11、ディスク12、ディスク13、パーツフィーダ14、錠剤投入部15、吐出部21、吐出部31、撮像部41、撮像部51、撮像部61、吐出部71、収納箱17等からなっている。ここで、ディスク11、ディスク12、及びディスク13は錠剤搬送部を構成しており、その側周面に複数設けられた吸着孔のうち一の吸着孔で錠剤Tを吸着保持して搬送する。撮像部61にはプリズム62が設けられ、一の錠剤Tについて複数の側方画像を撮像できるように構成されている。吐出部71は、複数の吐出部71A、71B、71C、71Dを備え、錠剤Tの側面(側周面)の全面にコーティング材を吐出することができる。
ディスク11は、主面を垂直にして設けられ、ディスク12は、ディスク11と直交かつ側面同士が近接するように垂直に設けられ、ディスク13はディスク12と直交かつ側面同士が近接するように水平に設けられている。ディスク11、ディスク12、ディスク13は、側面円周上に複数の吸着孔を備え、一の吸着孔に錠剤Tを個別に吸着保持することで錠剤の受け渡し時及び搬送時の位置ずれを防いでいる。
錠剤Tは、第1主面M1又は第2主面M2のいずれかに割線Kを有していることが多い。割線K(図3参照)は、錠剤を分割する際に割れやすいように錠剤の主面(第1主面M1又は第2主面M2)に設けられた溝である。割線Kは、1本の溝が錠剤Tの一方の端部から他方の端部に直線状に設けられて半分に分割できるようにしたものが多いが、十字形状に縦・横に2本の溝が設けられて1/4に分割できるようにした錠剤Tもある。ここで、錠剤Tにおける2つの主面である第1主面M1及び第2主面M2を繋ぐ円周面を側面Sと呼ぶ。錠剤Tには、第1主面M1又は第2主面M2からみた形状が円形以外に長円形や楕円形等の異形錠も含まれる。
ディスク12における錠剤Tが搬送される位置には、撮像部61が設けられている。撮像部61は、CMOSセンサーで構成され、搬送移動中の錠剤Tを電子シャッタとストロボを用いて画像がぶれないように撮像する。実施例1においては、プリズム62を介して錠剤Tにおける4ヶ所の側方画像を撮像するように構成している。
プリズム62により錠剤Tの側方画像を撮像部61が撮像する構成について説明する。図2に示すように、ディスク12に吸着保持された錠剤Tは、凹部63を通過するようにプリズム62が配置されている。このときディスク12に吸着保持されている錠剤Tの主面は第1主面M1とし、撮像部61側を向いている主面は第2主面M2とする。凹部63を通過する錠剤Tは、4ヶ所から側方画像が撮像されるようにプリズム62が構成されており、錠剤Tからの光がプリズム62内で屈折を繰り返して撮像部61に入光してCMOSセンサーに撮像される(図2、図3参照)。そして、撮像された側方画像に基づいて、次に述べるように錠剤Tの側面の形状を錠剤形状認識部81で認識する。
錠剤形状認識部81で錠剤の側面Sの形状を認識すると、その情報が吐出パターン演算部91に入力され、錠剤側面Sにおけるコーティング材の吐出パターンを演算する(図4参照)。演算された吐出パターンは吐出部71に入力され、ディスク12に吸着された錠剤Tの側面Sにコーティング材を吐出する。吐出パターン演算部91は4ヶ所の吐出部71A、71B、71C、71Dから吐出するそれぞれの吐出パターンを演算して各吐出部に出力する。吐出部71は、図5、図6に示すように、錠剤Tの側方4ヶ所の吐出部71A、71B、71C、71Dからコーティング材を吐出するように構成されており、錠剤Tの側面S全域にコーティング材を吐出することができる。
ここで、錠剤形状認識部81及び吐出パターン演算部91はパソコンで構成されていて公知の画像処理ソフトが動作することにより、錠剤の形状を認識し、それに基づいて吐出パターンを演算することができる。
吐出パターンは、吐出範囲、吐出量、吐出回数等任意のものを演算することができる。錠剤Tの形状内の表面に均一に同じ厚さの皮膜を形成するように吐出パターンを演算してもよいし、錠剤表面の位置に応じて濃淡のある前記吐出パターンを演算する構成としてもよい。例えば、錠剤表面におけるコーティング材が薄くなりがちな位置に複数回吐出するように吐出パターンを演算すると皮膜が剥がれて錠剤Tの薬剤表面が露出することが防げる。特に、錠剤Tの側面角部は錠剤T同士が触れ合いこすれ易いので、この錠剤Tの側面角部へのコーティング材を濃くするために複数回吐出するか、コーティング材の吐出量が多くなるように吐出パターンを演算してもよい。吐出量や吐出回数を指定する場合は、事前に吐出パターン演算部にその箇所、吐出量、吐出回数等を指示しておくとよい。
また、錠剤Tの一部分にコーティングを施さないように吐出パターンを演算してコーティングすることにより、錠剤Tを服薬した際に、コーティングしていない一部分のみから薬剤の成分が徐々に溶け出すという徐放性を持たせることが可能である。
従来は、徐放性を持たせるために、コーティング後の錠剤Tにレーザー光を照射して一部のコーティング膜を破壊するという方法も行っていたが、上記のように、錠剤Tの一部分にコーティングを施さないように吐出パターンを演算してコーティングすることにより、レーザー光照射の一工程を削減することができる。
さらに、錠剤Tの位置毎に色を異ならせて複数色コーティングするために、一の色をコーティングする位置を、例えば、上半分のみとする吐出パターンを演算し、他の色をコーティングする位置を、例えば、下半分のみとする吐出パターンを演算することも可能である。この場合は、吐出部71や後述する吐出部21、吐出部31に加えて新たな吐出部を設けて他の色を吐出するように構成すればよい。これにより、錠剤Tの種類や服薬者の視認性を向上させることができる。
吐出部71、及び後述する吐出部21、吐出部31は、インクジェットヘッドからなり、ディスクの回転方向と直交する方向に一列に配列された複数のノズルからコーティング材を吐出することができる。そして、ディスク12の移動速度に同期してコーティング材を吐出することにより2次元にコーティング材を吐出することができる。吐出部71へは、錠剤Tの側面Sの形状に応じて吐出パターン演算部91で演算された吐出パターンが入力される。
コーティング材としては、加熱により高温で吐出が可能となるように溶融し、流動性が容易に確保されることが望ましい。その一方で冷却して室温となったときには、ある程度の硬さが得られることにより、コーティングされた面同士が接触したときに付着しないことが求められる。このため、コーティング材には、55℃以上に融点あるいは凝固点を持つワックス(例えば、カルナバロウ、ミツロウ、サラシミツロウ、硬化油、パラフィン、ステアリン酸、ステアリルアルコール等)等を使用するのがよく、無溶媒で使用でき速乾性のある低融点ワックスを使用するのが好ましい。
このようなワックスコーティングでは、ワックス塗布により錠剤Tが崩壊しにくくなるため、崩壊し易い錠剤でも薄いコーティング層で足り、このような薄いコーティング層形成に当該錠剤コーティング装置100は好適である。また、錠剤Tを着色する場合には、コーティング材に着色料や着色料添加のための油脂やワックス分散キャリヤ(グリセリン、ポロピレングリコール等)、ワックス基材(カルナバワックス等)等を含ませてもよい。
さらに、コーティング材として、55℃以上に融点、凝固点あるいは軟化点を持つ樹脂系物質(ポリエチレングリコール類、ポリオキシエチレン、ポリオキシプロピレングリコール類、ロジン、水素添加ロジングリセリンエステル、エステルガム、酢酸ビニル樹脂等)等を使用することも可能である。この場合、水素添加ロジングリセリンエステル等の樹脂系コーティング材の場合には、水に不溶性ではあるものの耐衝撃性がやや劣るためコーティング層はある程度厚くする必要がある。このため、樹脂系の場合には、厚塗りの吐出パターン(例えば、同一箇所に複数吐出したり、吐出量を多くしたり等)を吐出部71、及び吐出部21、吐出部31に指示することでコーティング層を厚くすることができる。
なお、実施例1においては、プリズム62を用いて錠剤Tの側方画像を撮像するように構成したが、必ずしもこれに限定されず適宜変更が可能である。例えば、ハーフミラーやミラーを用いて構成してもよいし複数の撮像部を用いて直接側方画像を撮像するように構成してもよい。また、撮像部61をCMOSセンサーで構成したが、必ずしもこれに限定されず適宜変更が可能である。例えば、CCDセンサーで構成してもよいし、ラインセンサで構成してもよい。
また、実施例1においては、4ヶ所の側方画像を撮像するように構成したが、必ずしもこれに限定されず適宜変更が可能である。例えば、3ヶ所や2ヶ所でもよいし、5ヶ所以上であってもよいが、できるだけ広い角度範囲の側方画像を撮像できるように構成することが望ましい。
さらに、実施例1においては、ディスク12における錠剤Tが搬送される位置に撮像部61を設けるように構成したが、必ずしもこれに限定されず適宜変更が可能である。例えば、ディスク13における錠剤Tが搬送される位置に撮像部61を設けるように構成してもよいし、ディスク11における錠剤Tが搬送される位置に撮像部61を設けるように構成してもよい。
また、実施例1においては、錠剤形状認識部81及び吐出パターン演算部91は、パソコンで構成するようにしたが、必ずしもこれに限定されず適宜変更が可能である。例えば、任意の制御回路で構成してもよい。
ディスク11における錠剤Tが搬送される位置には、撮像部41、撮像部51、吐出部21、吐出部31が配置されている(図1参照)。撮像部41と撮像部51とは、互いに向き合い、錠剤Tを挟むように配置され、第1主面M1を撮像部41が撮像し、第2主面M2を撮像部51が撮像する。撮像部41が撮像した画像と撮像部51が撮像した画像とは、錠剤形状認識部81に入力され、錠剤Tの第1主面M1からみた形状、及び錠剤Tの第2主面M2からみた形状を認識する。そして、認識したそれぞれの形状データは吐出パターン演算部91に入力され、コーティング材を吐出する吐出パターンを演算する。
吐出部21と吐出部31とは、互いに向き合い、錠剤Tを挟むように配置され、第1主面M1に対して吐出部21が吐出し、第2主面M2に対して吐出部31が吐出する。吐出部21及び吐出部31は共に、インクジェットヘッドで構成され、錠剤Tの移動に同期してノズルからコーティング材を吐出することにより錠剤Tの第1主面M1及び第2主面M2の全面に均一にコーティング材による皮膜を形成することができる。
ディスク11の錠剤Tの搬送端には収納箱17が設けられ、吸着孔の吸着を解除することによりコーティングが終了した錠剤Tを収納することができる。
ここで、実施例1においては、錠剤搬送部をディスク11、ディスク12、ディスク13により構成しているため、ディスクの吸着孔で錠剤Tをしっかりと吸着保持して搬送するため、錠剤Tの位置ずれが少なく、個々の錠剤Tの形状認識に正確にコーティング材を吐出することができ、コーティング材の無駄を極力なくすことが可能である。
なお、実施例1においては、撮像部41と撮像部51とを設け、錠剤Tの第1主面M1と第2主面M2の双方を撮像するように構成したが、必ずしもこれに限定されず適宜変更が可能である。例えば、撮像部41又は撮像部51のいずれかを備えて、錠剤Tの第1主面M1又は第2主面M2を撮像するように構成してもよい。その場合は、撮像した方の主面の形状を錠剤形状認識部81で認識するとともに、形状を撮像しない主面の形状は撮像した主面の形状と同じとすればよい。
また、実施例1においては、撮像部61、撮像部41、及び撮像部51により、錠剤Tの側面S、第1主面M1、及び第2主面M2の撮像を行ってそれぞれ形状を認識するように構成したが、必ずしもこれに限定されず適宜変更が可能である。例えば、レーザースキャン等の撮像部より3次元の形状を撮像し、一括して3次元形状の認識を行うように錠剤形状認識部を構成してもよい。
(錠剤コーティング方法)
錠剤コーティング装置100の動作(錠剤コーティング方法)について説明する。まず、錠剤投入部15から錠剤Tがパーツフィーダ14に投入されると、パーツフィーダ14の振動又は回転によって次第に水平方向に整列させられる。整列させられた錠剤Tはパーツフィーダ14の最終端において、ディスク13の側面円周上に設けられた複数の吸着孔のうち近接した一の吸着孔にその側面Sを吸着される。
錠剤コーティング装置100の動作(錠剤コーティング方法)について説明する。まず、錠剤投入部15から錠剤Tがパーツフィーダ14に投入されると、パーツフィーダ14の振動又は回転によって次第に水平方向に整列させられる。整列させられた錠剤Tはパーツフィーダ14の最終端において、ディスク13の側面円周上に設けられた複数の吸着孔のうち近接した一の吸着孔にその側面Sを吸着される。
ディスク13の側面円周上の吸着孔に吸着保持された錠剤Tはディスク13の反時計方向への回転に伴って、ディスク12に近づくように搬送移動させられる。そして、ディスク12に近接移動した錠剤Tは、ディスク12における近接の吸着孔への吸着を開始するとともに、ディスク13の当該吸着孔の吸着を解除して、錠剤Tの一方の主面をディスク12の当該吸着孔に吸着させる。このとき、吸着保持された主面を第1主面M1とし、その反対側の主面を第2主面M2とする。
ディスク12は、時計方向に回転することにより錠剤Tは撮像部61に近づく。錠剤Tが、撮像部61で撮像できる位置に回転させられると図示しないセンサーにより錠剤Tが検出されて、撮像部61によって撮像工程を実行して錠剤Tの側面S方向からみた側方画像を撮像する。このとき、ディスク12側周面の吸着孔に錠剤Tの主面が吸着されているため、側面Sの全周の画像を撮像することができる。撮像部61は、プリズム62によって錠剤Tの側面S4ヶ所の画像をCMOSセンサーで撮像するように構成され、搬送移動中の錠剤Tを電子シャッタとストロボを用いて画像がぶれないように撮像する。
撮像部61が撮像した4ヶ所の側方画像からほぼ全周の側面画像が得られ、これらの画像は錠剤形状認識部81に入力されて錠剤形状認識工程が実行される。上述のように側方画像による錠剤形状認識工程では、錠剤Tの側面Sのほぼ全周の形状が認識される。側方画像に基づいての形状の認識は、公知の画像処理ソフトを用いて検出することができる。具体的には境界検出法を用いて境界を求めて錠剤Tの境界を検出するようにしてもよいし、錠剤Tが白く、背景が黒く撮像されることから白領域のモーメントを演算するソフトを利用してもよく、任意の画像処理ソフトを用いて側面Sの形状を認識することができる。錠剤形状認識工程で錠剤Tの側面Sの形状を認識したら、そのデータを吐出パターン演算部91に入力して吐出パターン演算工程を実行し、吐出部71がコーティング材を吐出するパターンを演算する。実施例1においては錠剤Tの側面S全周全面のみに均一にコーティング材を皮膜するように吐出する吐出パターンを演算する。
撮像工程が終了した錠剤Tは、吐出部71がコーティング材を吐出可能な位置に搬送移動される。吐出部71がコーティング材を吐出可能な位置に錠剤Tが搬送移動されると図示しないセンサーにより錠剤Tが検出されて、コーティング材の吐出を開始する。なお、このときまでに錠剤形状認識工程及び吐出パターン演算工程は終了している。吐出部71は図5、図6に示すように錠剤Tの側方4ヶ所の方向からコーティング材を吐出できるように吐出部71A、71B、71C、71Dが構成されている。これら吐出部71A、71B、71C、71Dから吐出パターン演算工程で演算された吐出パターンに基づいて錠剤Tの側面全周全面のみに均一にコーティング材を吐出する。
次に、垂直に起立したディスク12が図1に示すように時計方向に回転することにより当該錠剤Tはディスク11に近接する。そして、ディスク11に近接移動した錠剤Tは、ディスク11における近接の吸着孔への吸着を開始するとともに、ディスク12における当該吸着孔の吸着を解除して、錠剤Tの側面Sをディスク11の当該吸着孔に吸着保持させる。このとき錠剤Tは、図1における手前側が第1主面M1、奥側が第2主面M2となっている。ディスク11に吸着保持された錠剤Tは、ディスク11の回転に伴って反時計方向に搬送移動される。
錠剤Tが撮像部41及び撮像部51で撮像できる位置に回転させられると、図示しないセンサーにより錠剤Tが検出され、撮像工程を実行して撮像部41によって錠剤Tの第1主面M1を撮像し、撮像部51によって錠剤Tの第2主面M2を撮像する。撮像部41及び撮像部51は共に、CMOSセンサーで構成され、搬送移動中の錠剤Tを電子シャッタとストロボを用いて画像がぶれないように撮像する。
そして、撮像部41及び撮像部51が撮像した錠剤Tの第1主面M1の画像及び第2主面M2の画像は、錠剤形状認識部81に入力されて錠剤形状認識工程が実行される。錠剤形状認識工程では、第1主面M1の画像により錠剤Tの第1主面M1の形状が認識され、第2主面M2の画像により錠剤Tの第2主面M2の形状が認識される。第1主面M1の画像及び第2主面M2の画像に基づいての形状認識は、公知の画像処理ソフトを用いて検出することができる。具体的には境界検出法を用いて境界を求めて錠剤Tの境界を検出するようにしてもよいし、錠剤Tが白く、背景が黒く撮像されることから白領域のモーメントを演算するソフトを利用してもよく、任意の画像処理ソフトを用いて各主面の形状を認識することができる。
錠剤形状認識工程で錠剤Tの第1主面M1及び第2主面M2の形状を認識したら、そのデータを吐出パターン演算部91に入力して吐出パターン演算工程を実行し、吐出部21、31がコーティング材を吐出するパターンを演算する。実施例1においては錠剤Tの第1主面M1及び第2主面M2の全面均一にコーティング材を皮膜するように吐出する吐出パターンを演算する。
そして、吐出パターン演算工程で演算した吐出パターンに基づいて、吐出部21、31が吐出工程を実行し、ディスク11の移動に同期してコーティング材を錠剤Tに吐出して、第1主面M1及び第2主面M2にコーティング材の皮膜を形成する。
以上のように、吐出部71(71A、71B、71C、71D)、吐出部21、及び吐出部31によるコーティング材の吐出が完了したら、錠剤Tの第1主面M1、第2主面M2、及び側面の全面にコーティング材が均一にコーティングされ皮膜が形成される。
ここで、側方画像に基づいて錠剤Tの側面S形状を認識して吐出パターンを演算するとともに、第1主面M1及び第2主面M2の画像に基づいて錠剤Tの主面形状を認識して吐出パターンを演算して、これら吐出パターンに基づいて吐出部71、吐出部21、吐出部31からコーティング材を吐出するようにしたことで、錠剤Tの全面にコーティングできるとともにそれ以外の部分には余分なコーティング材を吐出することなく効率的にコーティング材を錠剤Tにコーティングすることができる。
吐出工程が終了した錠剤Tは、収納箱17に投入可能な位置まで搬送されて、ディスク11の当該吸着孔の吸着を解除することにより収納箱17に投入される。
なお、実施例1においては、撮像部41、撮像部51、撮像部61を共に、CMOSセンサーで構成したが、必ずしもこれに限定されず適宜変更が可能である。例えば、CCDセンサーで構成してもよいし、撮像管で構成してもよいし、ラインセンサで構成してもよい。また、回転搬送中の錠剤Tに電子シャッタやストロボを用いて撮像せずに、都度、錠剤Tを停止させて撮像するようにしてもよい。
また、実施例1においては、錠剤Tの形状認識に基づいて演算した吐出パターンでコーティング材を吐出して錠剤Tの表面に皮膜を形成するようにしてコーティング材の無駄がないようにしたが、必ずしもこれに限定されず適宜変更が可能である。例えば、形成した皮膜の膜厚を計測し、膜厚不足の錠剤Tを排出するように構成してもよいし、膜厚不足の箇所に再度コーティング材を塗布するように構成してもよい。
このように、実施例1においては、錠剤表面にコーティング材の皮膜を形成する錠剤コーティング装置であって、
錠剤を搬送可能な錠剤搬送部と、
錠剤の形状を認識する錠剤形状認識部と、
前記錠剤形状認識部が認識した錠剤の形状に基づいて吐出パターンを演算する吐出パターン演算部と
前記吐出パターン演算部が演算した前記吐出パターンに基づいて、前記コーティング材を錠剤に吐出する吐出部と、を備えたことを特徴とする錠剤コーティング装置により、効率的にコーティング材を錠剤にコーティングすることができる。
錠剤を搬送可能な錠剤搬送部と、
錠剤の形状を認識する錠剤形状認識部と、
前記錠剤形状認識部が認識した錠剤の形状に基づいて吐出パターンを演算する吐出パターン演算部と
前記吐出パターン演算部が演算した前記吐出パターンに基づいて、前記コーティング材を錠剤に吐出する吐出部と、を備えたことを特徴とする錠剤コーティング装置により、効率的にコーティング材を錠剤にコーティングすることができる。
また、錠剤表面にコーティング材の皮膜を形成する錠剤コーティング方法であって、
錠剤を搬送する錠剤搬送工程と、
錠剤の形状を認識する錠剤形状認識工程と、
前記錠剤形状認識工程で認識した錠剤の形状に基づいて吐出パターンを演算する吐出パターン演算工程と
前記吐出パターン演算工程で演算した前記吐出パターンに基づいて、前記コーティング材を錠剤に吐出する吐出工程と、を備えたことを特徴とする錠剤コーティング方法により、効率的にコーティング材を錠剤にコーティングすることができる。
錠剤を搬送する錠剤搬送工程と、
錠剤の形状を認識する錠剤形状認識工程と、
前記錠剤形状認識工程で認識した錠剤の形状に基づいて吐出パターンを演算する吐出パターン演算工程と
前記吐出パターン演算工程で演算した前記吐出パターンに基づいて、前記コーティング材を錠剤に吐出する吐出工程と、を備えたことを特徴とする錠剤コーティング方法により、効率的にコーティング材を錠剤にコーティングすることができる。
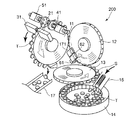
本発明における実施例2は、錠剤の側面への吐出について側面角部に重点的にコーティング材を吐出可能としたことで実施例1と異なる。実施例2について、図7〜図10を参照して説明する。図7は、本発明の実施例2における錠剤コーティング装置を説明する図である。図8は、本発明の実施例2における錠剤コーティング装置の制御構成を説明する図である。図9は、本発明の実施例2における錠剤側面にコーティング材を吐出する様子を説明する図であり、側面からみた図である。図10は、本発明の実施例2における錠剤側面にコーティング材を吐出する様子を説明する図であり、正面からみた図である。
実施例2における錠剤コーティング装置200は、図7に示すように、実施例1と同様の構成を有しているが、ディスク12において吐出部171を有している点で実施例1と異なっている。
吐出部171は図8に示すように、吐出パターン演算部91が演算した吐出パターンに基づいて錠剤Tにコーティング材を吐出するように構成されている。吐出部171は図9、図10に示すように、錠剤Tの側周面角部(側面S角部)に重点的に前記コーティング材を吐出可能な位置に設けられている。すなわち、吐出部171は、吐出部171A、171B、171C、171D、172A、172B、172C、172Dの8ヶ所の吐出部からなっている。
吐出部171A、171B、171C、171Dは、錠剤Tの一方の側周面角部に重点的に前記コーティング材を吐出可能に錠剤Tに対して斜めの位置に設けられ、吐出部172A、172B、172C、172Dは、錠剤Tの他方の側周面角部に重点的に前記コーティング材を吐出可能に錠剤Tに対して斜めの位置に設けられている。そして、いずれの吐出部171A、171B、171C、171D、172A、172B、172C、172Dともインクジェットヘッドからなり、ディスク12の回転方向と直交する方向に一列に配列されたノズルを有している。吐出工程では、これらのノズルからディスク12の回転移動に同期してコーティング材を吐出することで錠剤Tに2次元にコーティング材を皮膜することができる。
実施例2においても任意の吐出パターンを演算することができる。錠剤Tの表面に均一に同じ厚さの皮膜を形成するように吐出パターンを演算してもよいし、錠剤表面の位置に応じて濃淡のある前記吐出パターンを演算する構成としてもよい。実施例2においては、吐出部を錠剤Tの側周面角部に重点的にコーティング材を吐出可能な位置に設けたが、この錠剤Tの側周面角部へのコーティング材をさらに濃くするために複数回吐出するように吐出パターンを演算してもよい。
このように、実施例2においては、前記吐出部を、錠剤の側周面角部に重点的に前記コーティング材を吐出可能な位置である錠剤Tに対して斜めの位置に設けたことで、錠剤の側周面角部(側面S角部)に重点的に前記コーティング材の吐出が可能で、錠剤同士がこすれ合ったときに摩耗しやすい錠剤の側周面角部に重点的にコーティングすることができる。
また、前記吐出工程では、重点的に錠剤の側周面角部に前記コーティング材を吐出することで、錠剤同士がこすれ合ったときに摩耗しやすい錠剤の側周面角部に重点的にコーティングすることができる。
本発明における錠剤コーティング装置、及び錠剤コーティング方法は、コーティング材をコーティングする分野に幅広く適用することができる。
11:ディスク 12:ディスク 13:ディスク 14:パーツフィーダ
15:錠剤投入部 17:収納箱 21:吐出部 31:吐出部
41:撮像部 51:撮像部
61:撮像部 62:プリズム 63:凹部
71:吐出部 171:吐出部
81:錠剤形状認識部 91:吐出パターン演算部
100:錠剤コーティング装置 200:錠剤コーティング装置
T:錠剤 K:割線 M1:第1主面 M2:第2主面
15:錠剤投入部 17:収納箱 21:吐出部 31:吐出部
41:撮像部 51:撮像部
61:撮像部 62:プリズム 63:凹部
71:吐出部 171:吐出部
81:錠剤形状認識部 91:吐出パターン演算部
100:錠剤コーティング装置 200:錠剤コーティング装置
T:錠剤 K:割線 M1:第1主面 M2:第2主面
Claims (8)
- 錠剤表面にコーティング材の皮膜を形成する錠剤コーティング装置であって、
錠剤を搬送可能な錠剤搬送部と、
錠剤の形状を認識する錠剤形状認識部と、
前記錠剤形状認識部が認識した錠剤の形状に基づいて吐出パターンを演算する吐出パターン演算部と、
前記吐出パターン演算部が演算した前記吐出パターンに基づいて、前記コーティング材を錠剤に吐出する吐出部と、を備えたことを特徴とする錠剤コーティング装置。 - 前記錠剤搬送部は、ディスクの側周面に錠剤を保持して搬送することを特徴とする請求項1に記載の錠剤コーティング装置。
- 前記吐出パターン演算部は、錠剤表面の位置に応じて濃淡のある前記吐出パターンを演算することを特徴とする請求項1又は2に記載の錠剤コーティング装置。
- 前記吐出部を、錠剤の側周面角部に重点的に前記コーティング材を吐出可能な位置に設けたことを特徴とする請求項1〜3のいずれかに記載の錠剤コーティング装置。
- 錠剤表面にコーティング材の皮膜を形成する錠剤コーティング方法であって、
錠剤を搬送する錠剤搬送工程と、
錠剤の形状を認識する錠剤形状認識工程と、
前記錠剤形状認識工程で認識した錠剤の形状に基づいて吐出パターンを演算する吐出パターン演算工程と
前記吐出パターン演算工程で演算した前記吐出パターンに基づいて、前記コーティング材を錠剤に吐出する吐出工程と、を備えたことを特徴とする錠剤コーティング方法。 - 前記錠剤搬送工程は、ディスクの側周面に錠剤を保持して搬送することを特徴とする請求項5に記載の錠剤コーティング方法。
- 前記吐出パターン演算工程は、錠剤表面の位置に応じて濃淡のある前記吐出パターンを演算することを特徴とする請求項5又は6に記載の錠剤コーティング方法。
- 前記吐出工程では、重点的に錠剤の側周面角部に前記コーティング材を吐出することを特徴とする請求項5〜7のいずれかに記載の錠剤コーティング方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018128805A JP2020005823A (ja) | 2018-07-06 | 2018-07-06 | 錠剤コーティング装置、及び錠剤コーティング方法 |
| PCT/JP2019/011647 WO2020008690A1 (ja) | 2018-07-06 | 2019-03-20 | 錠剤コーティング装置、及び錠剤コーティング方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018128805A JP2020005823A (ja) | 2018-07-06 | 2018-07-06 | 錠剤コーティング装置、及び錠剤コーティング方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2020005823A true JP2020005823A (ja) | 2020-01-16 |
Family
ID=69059580
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018128805A Pending JP2020005823A (ja) | 2018-07-06 | 2018-07-06 | 錠剤コーティング装置、及び錠剤コーティング方法 |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP2020005823A (ja) |
| WO (1) | WO2020008690A1 (ja) |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB9623634D0 (en) * | 1996-11-13 | 1997-01-08 | Bpsi Holdings Inc | Method and apparatus for the coating of substrates for pharmaceutical use |
| WO2005123407A2 (en) * | 2004-06-14 | 2005-12-29 | Ackley Machine Corporation | Methods and systems for inspection and/or identification of pellet-shaped articles |
| JP2017158947A (ja) * | 2016-03-11 | 2017-09-14 | フロイント産業株式会社 | 錠剤印刷装置及び錠剤印刷方法並びに薬剤管理システム |
-
2018
- 2018-07-06 JP JP2018128805A patent/JP2020005823A/ja active Pending
-
2019
- 2019-03-20 WO PCT/JP2019/011647 patent/WO2020008690A1/ja not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| WO2020008690A1 (ja) | 2020-01-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10525699B2 (en) | Tablet printing device | |
| TWI832826B (zh) | 基板處理裝置、塗布模組的參數之調整方法及記錄媒體 | |
| JP5385060B2 (ja) | 保護膜被覆方法および保護膜被覆装置 | |
| TW201322853A (zh) | 基板製造裝置及基板製造方法 | |
| US20180344573A1 (en) | Tablet printing apparatus and tablet printing method | |
| TW201447278A (zh) | 保護膜檢測裝置 | |
| CN106456444A (zh) | 片剂印刷装置及片剂印刷方法 | |
| WO2017154637A1 (ja) | 錠剤印刷装置及び錠剤印刷方法並びに薬剤管理システム | |
| CN112537142B (zh) | 溶液的涂布装置及片剂印刷装置 | |
| JP2010125351A (ja) | 保護膜の被覆方法および保護膜被覆装置 | |
| JP4043382B2 (ja) | 塗布膜除去方法及びその装置 | |
| JP6328522B2 (ja) | 保護膜被覆方法および保護膜被覆装置 | |
| WO2020008690A1 (ja) | 錠剤コーティング装置、及び錠剤コーティング方法 | |
| TWI853651B (zh) | 片劑印刷裝置及片劑印刷方法 | |
| JP4720812B2 (ja) | 塗布膜除去方法 | |
| TW200834758A (en) | Method and device for placing liquid material | |
| JP2013122401A (ja) | 画像処理システム | |
| JP6927466B2 (ja) | 錠剤製造装置及び錠剤製造方法 | |
| CN112505035A (zh) | 喷嘴内部的气液界面的检测方法及衬底处理装置 | |
| JP2022150045A (ja) | ボンディング装置および固体撮像装置の製造方法 | |
| JP6633704B2 (ja) | 錠剤印刷方法 | |
| JP2024056810A (ja) | 薄膜形成装置および薄膜形成方法 | |
| TWI749371B (zh) | 藥片印刷裝置及藥片印刷方法 | |
| JP2013176714A (ja) | 液滴吐出装置および液滴の吐出状態の検出方法 | |
| JP5303487B2 (ja) | 電子部品装着装置 |