以下、本発明の実施の形態を、図面を参照して具体的に説明する。
[第1実施形態]
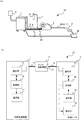
図1は、第1実施形態に係る溶接システムA1を説明するための図である。図1(a)は、溶接システムA1の全体構成を示す概要図である。図1(b)は、溶接システムA1の機能構成を示すブロック図である。
図1に示すように、溶接システムA1は、溶接電源装置1、ワイヤ送給装置2、溶接トーチ3、パワーケーブル41,42、電力伝送線5、通信線8、ガスボンベ6、およびガス配管7を備える。本実施形態においては、溶接システムA1が本発明の「熱加工システム」に相当し、溶接トーチ3が本発明の「熱加工用トーチ」に相当し、溶接電源装置1が本発明の「電源装置」に相当する。溶接電源装置1の一方の出力端子は、パワーケーブル41を介して、溶接トーチ3に接続される。ワイヤ送給装置2は、溶接ワイヤを溶接トーチ3に送り出して、溶接ワイヤの先端を溶接トーチ3の先端から突出させる。溶接トーチ3の先端に配置されているコンタクトチップにおいて、パワーケーブル41と溶接ワイヤとは電気的に接続されている。溶接電源装置1の他方の出力端子は、パワーケーブル42を介して、被加工物Wに接続される。溶接電源装置1は、溶接トーチ3の先端から突出する溶接ワイヤの先端と、被加工物Wとの間にアークを発生させ、アークに電力を供給する。溶接システムA1は、当該アークの熱で被加工物Wの溶接を行う。
溶接システムA1において、溶接電源装置1、ワイヤ送給装置2および溶接トーチ3は、互いに通信を行う。溶接電源装置1とワイヤ送給装置2とは、通信線8を介して通信を行う。また、ワイヤ送給装置2と溶接トーチ3とは、トーチケーブル39内部に設けられている通信線(図示なし)を介して通信を行う。溶接トーチ3と溶接電源装置1とは、ワイヤ送給装置2を仲介することで、通信を行う。なお、溶接トーチ3と溶接電源装置1とが直接通信を行ってもよい。また、通信方法は限定されず、電力伝送線5やパワーケーブル41,42を用いた電力線搬送通信であってもよいし、無線通信であってもよい。また、溶接電源装置1、ワイヤ送給装置2および溶接トーチ3間の情報の伝達は、制御線を介して、電圧や電流のレベルやパルスによって行ってもよい。
溶接システムA1は、溶接時にシールドガスを用いる。ガスボンベ6のシールドガスは、ワイヤ送給装置2を通るように設けられているガス配管7によって、溶接トーチ3の先端に供給される。溶接電源装置1からワイヤ送給装置2へは、送給モータなどを駆動させるための電力(例えばDC24V)が、電力伝送線5を介して供給される。また、溶接電源装置1とワイヤ送給装置2とは、通信線8を介して通信を行っている。なお、電力伝送線5を利用して電力線搬送通信を行う場合などには、通信線8を省略できる。また、溶接システムA1は、溶接トーチ3に冷却水を循環させる構成であってもよい。
溶接電源装置1は、アーク溶接のための電力を溶接トーチ3に供給するものである。図1(b)に示すように、溶接電源装置1は、機能ブロックとして、電源部11、通信部13および制御部14を備える。
電源部11は、電力系統Pから入力される三相交流電力をアーク溶接に適した電力に変換して出力する。また、電源部11は、電力系統Pから入力される三相交流電力を、ワイヤ送給装置2の送給モータなどを駆動するための直流電力に変換して、電力伝送線5を介してワイヤ送給装置2に出力する。
通信部13は、ワイヤ送給装置2との間で通信を行うためのものである。通信部13は、制御部14から入力される信号を、通信線8を介して、ワイヤ送給装置2に送信する。また、通信部13は、通信線8を介してワイヤ送給装置2から入力される信号を受信して、制御部14に出力する。通信の規格としては、例えばCAN(Controller Area Network)が使用される。
制御部14は、溶接電源装置1の制御を行うものであり、例えばマイクロコンピュータなどによって実現される。制御部14は、設定された溶接条件に応じて電力を出力するように、電源部11を制御する。制御部14は、溶接トーチ3から入力されるトーチスイッチの操作に基づく指令(後述する溶接開始指令および溶接停止指令)に応じて、電源部11に電力出力の開始および停止を指示する。また、制御部14は、トーチスイッチの操作に基づく指令に応じて、ワイヤ送給装置2に、シールドガスの供給および溶接ワイヤの送給の開始および停止を指示する。しかし、制御部14は、後述する溶接禁止状態である場合には、トーチスイッチの操作に基づく指令を入力されても、電力出力、シールドガスの供給および溶接ワイヤの送給を開始させない。溶接禁止状態の詳細については後述する。
ワイヤ送給装置2は、溶接ワイヤを溶接トーチ3に送り出すものである。溶接ワイヤは、トーチケーブル39および溶接トーチ3の内部に設けられているライナの内部を通って、溶接トーチ3の先端に導かれる。ワイヤ送給装置2は、図示しない送給モータを備え、溶接電源装置1からの指示に応じて当該送給モータを回転させることで溶接ワイヤを送給する。また、ワイヤ送給装置2は、図示しないガス電磁弁を備え、溶接電源装置1からの指示に応じて当該ガス電磁弁を開放することで、ガスボンベ6からのシールドガスを溶接トーチ3に供給する。ワイヤ送給装置2は、電力伝送線5を介して溶接電源装置1から供給される電力で、送給モータおよびガス電磁弁を駆動させる。また、この電力は、ワイヤ送給装置2からトーチケーブル39内部に設けられている電力伝送線(図示なし)を介して、溶接トーチ3にも供給される。
ワイヤ送給装置2と溶接トーチ3とは、トーチケーブル39によって接続されている。トーチケーブル39は、溶接トーチ3の基端に接続されたケーブルであり、ケーブル内部にパワーケーブル41、ガス配管7、ライナ、電力伝送線および通信線が配置されている。
コネクタ21は、溶接トーチ3とワイヤ送給装置2とを接続するための接続用端子である。例えば、コネクタ21は、凹型の接続用端子であり、溶接トーチ3のトーチケーブル39の一端に備えられた凸型のトーチプラグ(図示しない)を差し込まれることで、溶接トーチ3とワイヤ送給装置2とを接続する。このコネクタ21を介して、ワイヤ送給装置2の内部のパワーケーブル41、ガス配管7、ライナ、電力伝送線5および通信線8が、それぞれ、トーチケーブル39の内部のパワーケーブル41、ガス配管7、ライナ、電力伝送線および通信線に接続される。
溶接トーチ3は、溶接電源装置1から供給される溶接電力により、被加工物Wの溶接を行う。図1(b)に示すように、溶接トーチ3は、機能ブロックとして、通信部31、表示部32、操作部33、および制御部36を備える。
通信部31は、ワイヤ送給装置2との間で通信を行うためのものである。通信部31は、制御部36から入力される信号を、トーチケーブル39内部の通信線を介して、ワイヤ送給装置2に送信する。また、通信部31は、トーチケーブル39内部の通信線を介してワイヤ送給装置2から入力される信号を受信して、制御部36に出力する。通信の規格としては、例えばCANが使用される。
表示部32は、各種表示を行うものであり、例えば液晶表示装置であるディスプレイ321(後述)を備える。表示部32は、制御部36によって制御されており、各種情報の表示を行う。
操作部33は、複数の操作手段を備えており、作業者による各操作手段の操作を操作信号として制御部36に出力するものである。操作手段としては、後述するように、トーチスイッチ331および操作ボタン332がある。なお、操作部33には、他の操作手段が設けられてもよい。
制御部36は、溶接トーチ3の制御を行うものであり、例えばマイクロコンピュータなどによって実現される。制御部36は、操作部33より入力される操作信号に応じて、所定の処理を行う。また、制御部36は、通信部31による通信や、表示部32での表示を制御する。
図2は、溶接トーチ3の一例の外観を示す図である。同図(a)は正面図であり、同図(b)は平面図である。図2に示すように、溶接トーチ3は、トーチボディ37、ハンドル38、トーチスイッチ331、操作ボタン332、ディスプレイ321、およびトーチケーブル39を備える。
トーチボディ37は、金属製の筒状の部材であり、内部に、溶接ケーブルが挿通されたライナ、パワーケーブル41、およびガス配管7が配置されている。トーチボディ37の先端には、ノズル371が取り付けられている。トーチボディ37は、作業者が被加工物Wに対してノズル371を向けやすいように、湾曲部分を有している。
ハンドル38は、作業者が把持するための部位であり、トーチボディ37の基端部を保持するように設けられている。作業者は、このハンドル38を把持して、溶接作業を行う。ハンドル38には、トーチスイッチ331、操作ボタン332、およびディスプレイ321が配置されている。また、ハンドル38の内部には、図示しない制御基板が配置されている。当該制御基板には、通信部31、表示部32、操作部33、および制御部36を構成する回路が搭載されている。
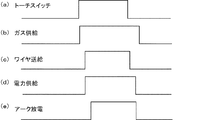
トーチスイッチ331は、溶接の開始/停止操作を受け付けるための操作手段であり、ハンドル38を把持した作業者が、人差し指で押動操作しやすい位置に配置されている。トーチスイッチ331のオン操作(押下)により、操作信号が制御部36に出力され、当該操作に基づく溶接開始指令が溶接電源装置1に入力されることで、溶接電源装置1は、溶接を開始する。具体的には、溶接電源装置1は、まず、シールドガスの供給を指示し、その後、溶接ワイヤの送給の指示、および、電力の供給を開始する。これにより、溶接トーチ3と被加工物Wとの間にアークが発生して、アーク溶接が開始される。また、オン操作が解除されること(オフ操作)により、操作信号が制御部36に出力され、当該操作に基づく溶接停止指令が溶接電源装置1に入力されることで、溶接電源装置1は、溶接を停止する。具体的には、溶接電源装置1は、まず、溶接ワイヤの送給を停止させ、電力の供給を停止する。これにより、アーク溶接が停止される。そして、溶接電源装置1は、シールドガスの供給を停止させる。すなわち、トーチスイッチ331を押下している間だけ溶接が行われる。
ディスプレイ321は、各種表示を行うものであり、ハンドル38を把持して溶接作業を行う作業者が画面を見やすいように、ハンドル38のトーチスイッチ331とは反対側に配置されている。
操作ボタン332は、画面の切り替えや各種設定値を変更する操作を行うための操作手段であり、ハンドル38のディスプレイ321と同じ側の、ハンドル38の把持部分とディスプレイ321との間に配置されている。操作ボタン332は、上ボタン332a、下ボタン332b、左ボタン332c、および右ボタン332dからなる。各ボタン332a〜332dが押下されると、対応する操作信号が制御部36に出力され、制御部36は対応する処理を行う。各ボタン332a〜332dは、ディスプレイ321に表示される画面を切り替えたり、ディスプレイ321に表示されている設定値を変更するための操作手段である。本実施形態では、右ボタン332dは、入力を指示する操作手段(エンターキー)としても機能する。
なお、溶接トーチ3の外観は上述したものに限定されない。例えば、トーチスイッチ331、操作ボタン332、およびディスプレイ321の配置場所や形状は限定されない。また、本実施形態においては、操作ボタン332が4つの独立したボタンである場合を示したが、1つの十字ボタンであってもよい。また、ボタンの数も限定されない。
次に、溶接禁止状態について説明する。
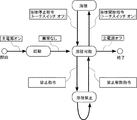
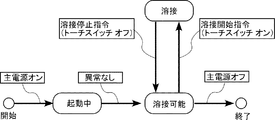
図3は、溶接電源装置1の各状態への遷移を示す状態遷移図である。溶接電源装置1は、主電源がオンにされることで溶接可能状態に遷移し、主電源がオフにされることで、溶接可能状態から解除される。また、溶接電源装置1は、トーチスイッチ331のオン操作により溶接開始指令が入力されることで、溶接可能状態から溶接状態に遷移し、トーチスイッチ331のオフ操作により溶接停止指令が入力されることで、溶接状態から溶接可能状態に遷移する。溶接状態は、溶接を行っている状態であり、溶接可能状態は、溶接状態に遷移可能な状態である。また、溶接可能状態は、トーチスイッチ331の操作による指示を受け付ける状態である。また、溶接電源装置1は、操作部33の操作手段の操作により禁止指令が入力されることで、溶接可能状態から溶接禁止状態に遷移し、操作部33の操作手段の操作により禁止解除指令が入力されることで、溶接禁止状態から溶接可能状態に遷移する。溶接禁止状態は、溶接可能状態に遷移可能な状態であり、溶接状態に直接は遷移できない状態である。したがって、溶接禁止状態は、トーチスイッチ331の操作による指示を受け付けない状態である。溶接可能状態が本発明の「可能状態」に相当し、溶接禁止状態が本発明の「禁止状態」に相当する。
図4(a)は、溶接トーチ3が溶接電源装置1に禁止指令を出力するための操作の一例を説明するための図である。図4(a)においては、ディスプレイ321に表示されたメニュー画面と、操作ボタン332とが示されている。メニュー画面には、複数の選択肢が表示されており、作業者は、上ボタン332aまたは下ボタン332bを押下することでカーソルを移動させて、右ボタン332dを押下することで、所望の選択肢を選択することができる。作業者によって、メニュー画面で選択肢「溶接禁止」が選択されると、溶接トーチ3は、溶接電源装置1に禁止指令を出力し、ディスプレイ321に溶接禁止モード画面(後述する図4(b)参照)を表示する。なお、当該表示は、溶接電源装置1から禁止指令を受信したことを示す信号を受信したときに行ってもよい。また、禁止指令を出力するための操作は、これに限定されない。
図4(b)は、溶接トーチ3が溶接電源装置1に禁止解除指令を出力するための操作の一例を説明するための図である。図4(b)においては、ディスプレイ321に表示された溶接禁止モード画面と、操作ボタン332とが示されている。溶接禁止モード画面は、溶接禁止状態であるときに表示される画面であり、溶接禁止状態であることを示す表示(ディスプレイ321の上段の「溶接禁止モード」の記載)と、溶接禁止状態を解除する(溶接可能状態へ遷移する)ための操作方法(ディスプレイ321の下段の記載)とを表示している。図4(b)では、上ボタン332aと下ボタン332bとを両方同時に3秒間押下することが、簡略的に表示されている。なお、溶接禁止モード画面は、より具体的な操作方法を表示してもよいし、解除のための操作方法を表示しなくてもよい。作業者が上ボタン332aと下ボタン332bとを両方同時に3秒間押下することで、溶接トーチ3は、溶接電源装置1に禁止解除指令を出力し、ディスプレイ321にメニュー画面を表示する。なお、当該表示は、溶接電源装置1から禁止解除指令を受信したことを示す信号を受信したときに行ってもよい。また、禁止解除指令を出力するための操作は、これに限定されない。ただし、簡単な操作で禁止解除指令が出力されると、溶接可能状態に遷移して、トーチスイッチ331の操作による指示を受け付けてしまう。したがって、禁止解除指令を出力するための操作は、容易には起こりえない操作(例えば、複数のボタンを同時に押下する、ボタンを押下した状態を数秒間保持する、またはこれらの組み合わせなど)が望ましい。なお、禁止指令を出力するための操作と禁止解除指令を出力するための操作とが同じ操作であってもよい。
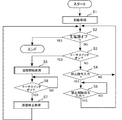
図5は、溶接電源装置1の制御部14が行う状態遷移処理を説明するためのフローチャートである。当該処理は、溶接電源装置1の主電源がオンにされたときに開始される。
まず、起動のための処理が行われる(S1)。次に、主電源がオフにされたか否かが判別される(S2)。主電源がオフにされていない場合(S2:NO)、トーチスイッチ331がオン操作されたか否かが判別される(S3)。具体的には、溶接トーチ3から溶接開始指令が入力されたか否かが判別される。トーチスイッチ331がオン操作されていない場合(S3:NO)、溶接トーチ3から禁止指令が入力されたか否かが判別される(S4)。禁止指令は、溶接トーチ3の操作手段が所定の操作(例えば図4(a)参照)をされることで入力される。禁止指令が入力されていない場合(S4:NO)、ステップS2に戻って、ステップS2〜S4の判別が繰り返される。この状態が、溶接可能状態である。
ステップS3において、トーチスイッチ331がオン操作された場合(S3:YES)、溶接開始処理が行われる(S5)。溶接開始処理は、溶接を開始するための処理であり、具体的には、ワイヤ送給装置2へのシールドガスの供給指示および溶接ワイヤの送給指示と、電源部11への電力供給指示とを含んでいる。これにより、溶接トーチ3に、シールドガスが供給され、溶接ワイヤが送給され、電力が供給されることで、アーク溶接が開始される。次に、トーチスイッチ331がオフ操作されたか否かが判別される(S6)。具体的には、溶接トーチ3から溶接停止指令が入力されたか否かが判別される。トーチスイッチ331がオフ操作されていない場合(S6:NO)、ステップS6に戻って、ステップS6の判別が繰り返される。この状態が、溶接状態である。ステップS6において、トーチスイッチ331がオフ操作された場合(S6:YES)、溶接停止処理が行われ(S7)、ステップS2に戻る。溶接停止処理は、溶接を停止させるための処理であり、具体的には、ワイヤ送給装置2へのシールドガスの供給停止指示および溶接ワイヤの送給停止指示と、電源部11への電力供給停止指示とを含んでいる。これにより、溶接トーチ3への溶接ワイヤの送給が停止され、電力の供給が停止され、シールドガスの供給が停止される。これにより、アーク溶接が停止される。
ステップS4において、禁止指令が入力された場合(S4:YES)、溶接トーチ3から禁止解除指令が入力されたか否かが判別される(S8)。禁止解除指令は、溶接トーチ3の操作手段が所定の操作(例えば図4(b)参照)をされることで入力される。禁止解除指令が入力されていない場合(S8:NO)、ステップS8に戻って、ステップS8の判別が繰り返される。この状態が、溶接禁止状態である。この状態(ステップS8)で、トーチスイッチ331がオン操作されたとしても、ステップS5には進まない。ステップS8において、禁止解除指令が入力された場合(S8:YES)、ステップS2に戻る。
ステップS2において、主電源がオフにされた場合(S2:YES)、状態遷移処理は終了される。なお、図5のフローチャートに示す処理は一例であって、制御部14が行う状態遷移処理は上述したものに限定されない。
次に、溶接システムA1の動作について説明する。
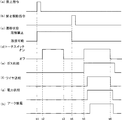
図6は、溶接システムA1における各動作シーケンスを示すタイミングチャートの一例である。同図(a)は溶接トーチ3から溶接電源装置1に出力される禁止指令を示し、同図(b)は溶接トーチ3から溶接電源装置1に出力される禁止解除指令を示している。同図(c)は溶接電源装置1の遷移状態を示している。同図(d)はトーチスイッチ331の状態を示している。同図(e)はシールドガスの供給状態を示し、同図(f)は溶接ワイヤの送給状態を示し、同図(g)は溶接電力の供給状態を示している。同図(h)はアーク放電の状態を示している。本明細書で参照する波形図やタイミングチャートの縦軸および横軸は、理解を容易とするために適宜拡大、縮小したものであり、また示される各波形も、理解の容易のために簡略化され、あるいは誇張もしくは強調されている。
作業者は、溶接箇所での溶接作業を終えて、次の溶接箇所への移動の前に、溶接トーチ3の操作手段に対して、禁止指令を出力するための所定の操作を行う。これにより、時刻t1において、禁止指令が出力され(図6(a)参照)、溶接電源装置1は溶接禁止状態に遷移している(図6(c)参照)。その後、時刻t2から時刻t3において、作業者が移動中に誤ってトーチスイッチ331を押下している(図6(d)参照)。しかし、溶接電源装置1の遷移状態が溶接禁止状態なので、溶接電源装置1は、トーチスイッチ331の操作を受け付けない。したがって、溶接トーチ3に電力(溶接ワイヤおよびシールドガスも)が供給されることはない。
次の溶接箇所まで移動した作業者は、溶接トーチ3の操作手段に対して、禁止解除指令を出力するための所定の操作を行う。これにより、時刻t4において、禁止解除指令が出力され(図6(b)参照)、溶接電源装置1は溶接可能状態に遷移している(図6(c)参照)。その後、時刻t5において、作業者がトーチスイッチ331をオン操作したことにより(図6(d)参照)、まず、溶接電源装置1はワイヤ送給装置2にガス電磁弁を開放させる指示を出力する。これにより、ガス電磁弁が開放されて、溶接トーチ3にシールドガスが供給される(図6(e)参照)。続いて、溶接電源装置1はワイヤ送給装置2に送給モータを回転させる指示を出力する。これにより、送給モータが回転して、溶接トーチ3に溶接ワイヤが送給される(図6(f)参照)。また、これとほぼ同時に、溶接電源装置1は、溶接電力を出力して、溶接トーチ3に電力の供給を開始する(図6(g)参照)。これにより、溶接トーチ3と被加工物Wとの間にアークが発生して、アーク溶接が開始される(図6(h)参照)。
そして、時刻t6において、作業者がトーチスイッチ331をオフ操作したことにより(図6(d)参照)、まず、溶接電源装置1はワイヤ送給装置2に送給モータの回転を停止させる指示を出力する。これにより、送給モータの回転が停止して、溶接トーチ3への溶接ワイヤの送給が停止する(図6(f)参照)。続いて、溶接電源装置1は、溶接電力の出力を停止して、溶接トーチ3への電力の供給を停止する(図6(g)参照)。これにより、アークが消滅して、アーク溶接が停止される(図6(h)参照)。続いて、溶接電源装置1はワイヤ送給装置2にガス電磁弁を閉鎖させる指示を出力する。これにより、ガス電磁弁が閉鎖されて、溶接トーチ3へのシールドガスの供給が停止する(図6(e)参照)。なお、トーチスイッチ331の状態の切り替わるタイミング(図6(d)参照)と、シールドガスの供給の開始および停止(図6(e)参照)、溶接ワイヤの送給の開始および停止(図6(f)参照)、溶接電力の供給の開始および停止(図6(g)参照)のタイミングは、図6に示すタイミングチャートに限定されない。これらのタイミングは、溶接条件や溶接方法によって異なる。
次に、溶接システムA1の作用効果について説明する。
本実施形態によると、溶接電源装置1は、トーチスイッチ331の操作による指示を受けて溶接状態に遷移可能な溶接可能状態と、トーチスイッチ331の操作による指示を受け付けず、溶接状態に直接は遷移できない溶接禁止状態とで切り替えられる。したがって、溶接箇所の移動時に、溶接電源装置1を溶接禁止状態に切り替えておけば、移動時のトーチスイッチ331の誤操作を防止できる。また、溶接電源装置1は、溶接トーチ3の操作手段の操作によって、溶接可能状態と溶接禁止状態とを切り替える。したがって、作業者は、溶接可能状態と溶接禁止状態との切り替えのために、溶接電源装置1まで移動する必要がない。これにより、作業者の心理的負担を解消し、かつ、作業効率を低下させることなく、作業者は、溶接と移動とを繰り返すことができる。
また、本実施形態によると、溶接可能状態と溶接禁止状態とを切り替える操作は、溶接トーチ3に元から設けられている操作手段を用いた操作であり、当該切り替えのための新たな操作手段は、追加する必要がない。したがって、溶接トーチ3の構造が複雑化することなく、また、製造コストも増加しない。
また、本実施形態によると、溶接トーチ3のディスプレイ321(表示部32)は、溶接電源装置1が溶接禁止状態のときには、これを示す溶接禁止モード画面を表示する。これにより、作業者は、溶接トーチ3のディスプレイ321を見ることで、溶接電源装置1が溶接禁止状態であることを認識できるので、溶接電源装置1まで状態を確認しに行く必要がない。また、溶接禁止モード画面には、溶接禁止状態を解除するための操作方法が表示されている。したがって、複雑な操作方法であっても、溶接禁止モード画面を見ながら操作することで、間違わずに操作を行うことができる。
また、本実施形態によると、溶接電源装置1における溶接禁止状態は、溶接電源装置1の制御部14が行う状態遷移処理により追加された状態である。したがって、従来の溶接システムにおける溶接電源装置で実行されるソフトウエアを変更するだけで、溶接システムA1とすることができ、ハードウエアを変更する必要がない。
なお、本実施形態においては、トーチスイッチの操作に基づく指令(溶接開始指令および溶接停止指令)を、通信線による通信で、溶接トーチ3から溶接電源装置1に出力する場合について説明したが、これに限られない。トーチスイッチ331と溶接電源装置1とを制御線で接続し、トーチスイッチのオンオフ操作の伝達を、制御線を介した電気信号のレベルの変化で行ってもよい。また、同様に、溶接電源装置1とワイヤ送給装置2の送給モータまたはガス電磁弁とを制御線で接続し、溶接電源装置1が、送給モータまたはガス電磁弁の制御を制御線を介した電気信号のレベルの変化で行ってもよい。
また、本実施形態においては、溶接トーチ3は、操作ボタン332の操作に基づいて、禁止指令および禁止解除指令を出力する場合について説明したが、これに限られない。溶接トーチ3は、禁止指令および禁止解除指令を他の操作手段の操作に基づいて出力してもよい。例えば、操作部33が専用の操作ボタンを備えて、制御部36は、当該操作ボタンの押下に基づいて、禁止指令および禁止解除指令を出力してもよい。なお、誤操作により禁止解除指令を出力することを防ぐために、禁止解除指令を出力するための操作は、当該操作ボタンの長押し(押下した状態を数秒間保持)やダブルクリック操作(所定の短い時間内に2回押下する操作)などの容易には起こりえない操作にするのが望ましい。また、制御部36は、トーチスイッチの操作に基づいて、禁止指令および禁止解除指令を出力してもよい。この場合、制御部36が溶接開始の操作と区別できる操作である必要がある。溶接開始の操作と区別するための操作を例示すると、禁止指令を出力するための操作としてのトーチスイッチのダブルクリック操作、禁止解除指令を出力するための操作としてのトーチスイッチのトリプルクリック操作などがある。
図7〜図13は、本発明の他の実施形態を示している。なお、これらの図において、上記第1実施形態と同一または類似の要素には、上記第1実施形態と同一の符号を付している。
[第2実施形態]
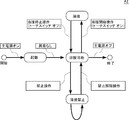
図7および図8は、第2実施形態に係る溶接システムA2を説明するための図である。図7は、溶接トーチ3の各状態への遷移を示す状態遷移図である。図8は、状態遷移処理を説明するためのフローチャートである。なお、第2実施形態に係る溶接システムA2の機能構成を示すブロック図は、第1実施形態に係る溶接システムA1のブロック図(図1(b)参照)と同様である。
第2実施形態に係る溶接システムA2は、溶接電源装置1が溶接禁止状態に遷移するのではなく、溶接トーチ3が溶接禁止状態に遷移する点で、第1実施形態に係る溶接システムA1と異なる。また、第1実施形態に係る溶接システムA1が、溶接禁止状態のときには溶接トーチ3からの溶接開始指令を受け付けないようにするのに対して、第2実施形態に係る溶接システムA2は、溶接禁止状態のときには溶接開始指令を溶接電源装置1に出力しないようにする。溶接システムA2においても、溶接禁止状態は、トーチスイッチ331の操作による指示を受け付けない状態である。
図7は、溶接トーチ3の各状態への遷移を示す状態遷移図である。溶接トーチ3は、主電源がオンにされることで溶接可能状態に遷移し、主電源がオフにされることで、溶接可能状態から解除される。また、溶接トーチ3は、トーチスイッチ331のオン操作(溶接開始操作)により、溶接開始指令を溶接電源装置1に出力し、溶接可能状態から溶接状態に遷移する。また、溶接トーチ3は、トーチスイッチ331のオフ操作(溶接停止操作)により、溶接停止指令を溶接電源装置1に出力し、溶接状態から溶接可能状態に遷移する。溶接状態は、溶接を行っている状態であり、溶接可能状態は、溶接状態に遷移可能な状態である。また、溶接可能状態は、トーチスイッチ331の操作による指示を受け付ける状態である。また、溶接トーチ3は、操作部33の操作手段の操作により禁止操作(例えば図4(a)参照)が入力されることで、溶接可能状態から溶接禁止状態に遷移し、操作部33の操作手段の操作により禁止解除操作(例えば図4(b)参照)が入力されることで、溶接禁止状態から溶接可能状態に遷移する。溶接禁止状態は、溶接可能状態に遷移可能な状態であり、溶接状態に直接は遷移できない状態である。したがって、溶接禁止状態は、トーチスイッチ331の操作による指示を受け付けない状態である。
図8は、溶接トーチ3の制御部36が行う状態遷移処理を説明するためのフローチャートである。当該処理は、溶接トーチ3の主電源がオンにされたときに開始される。
まず、起動のための処理が行われる(S11)。次に、主電源がオフにされたか否かが判別される(S12)。主電源がオフにされていない場合(S12:NO)、トーチスイッチ331がオン操作されたか否かが判別される(S13)。具体的には、操作部33からトーチスイッチ331のオン操作の操作信号が入力されたか否かが判別される。トーチスイッチ331がオン操作されていない場合(S13:NO)、操作部33から禁止操作が入力されたか否かが判別される(S14)。禁止操作が入力されていない場合(S14:NO)、ステップS12に戻って、ステップS12〜S14の判別が繰り返される。この状態が、溶接可能状態である。
ステップS13において、トーチスイッチ331がオン操作された場合(S13:YES)、溶接開始指令が溶接電源装置1に出力される(S15)。溶接開始指令を入力された溶接電源装置1は、溶接開始処理(具体的には、ワイヤ送給装置2へのシールドガスの供給指示および溶接ワイヤの送給指示と、電源部11への電力供給指示とを含んでいる)を行う。これにより、溶接トーチ3に、シールドガスが供給され、溶接ワイヤが送給され、電力が供給されることで、アーク溶接が開始される。次に、トーチスイッチ331がオフ操作されたか否かが判別される(S16)。具体的には、操作部33からトーチスイッチ331のオフ操作の操作信号が入力されたか否かが判別される。トーチスイッチ331がオフ操作されていない場合(S16:NO)、ステップS16に戻って、ステップS16の判別が繰り返される。この状態が、溶接状態である。ステップS16において、トーチスイッチ331がオフ操作された場合(S16:YES)、溶接停止指令が溶接電源装置1に出力され(S17)、ステップS12に戻る。溶接停止指令を入力された溶接電源装置1は、溶接停止処理(具体的には、ワイヤ送給装置2へのシールドガスの供給停止指示および溶接ワイヤの送給停止指示と、電源部11への電力供給停止指示とを含んでいる)を行う。これにより、溶接トーチ3への溶接ワイヤの送給が停止され、電力の供給が停止され、シールドガスの供給が停止される。これにより、アーク溶接が停止される。
ステップS14において、禁止操作が入力された場合(S14:YES)、操作部33から禁止解除操作が入力されたか否かが判別される(S18)。禁止解除操作が入力されていない場合(S18:NO)、ステップS18に戻って、ステップS18の判別が繰り返される。この状態が、溶接禁止状態である。この状態(ステップS18)で、トーチスイッチ331がオン操作されたとしても、ステップS15には進まない。ステップS18において、禁止解除操作が入力された場合(S18:YES)、ステップS12に戻る。
ステップS12において、主電源がオフにされた場合(S12:YES)、状態遷移処理は終了される。なお、図8のフローチャートに示す処理は一例であって、制御部36が行う状態遷移処理は上述したものに限定されない。
本実施形態によると、溶接トーチ3は、トーチスイッチ331の操作による指示を受けて溶接状態に遷移可能な溶接可能状態と、トーチスイッチ331の操作による指示を溶接電源装置1に出力しないことで、溶接状態に直接は遷移できない溶接禁止状態とで切り替えられる。したがって、溶接箇所の移動時に、溶接トーチ3を溶接禁止状態に切り替えておけば、移動時のトーチスイッチ331の誤操作を防止できる。また、溶接トーチ3は、溶接トーチ3の操作手段の操作によって、溶接可能状態と溶接禁止状態とを切り替える、したがって、作業者は、溶接可能状態と溶接禁止状態との切り替えのために、溶接電源装置1まで移動する必要がない。これにより、作業者の心理的負担を解消し、かつ、作業効率を低下させることなく、作業者は、溶接と移動とを繰り返すことができる。
また、本実施形態によると、溶接トーチ3における溶接禁止状態は、溶接トーチ3の制御部36が行う状態遷移処理により追加された状態である。したがって、従来の溶接システムにおける溶接トーチで実行されるソフトウエアを変更するだけで、溶接システムA2とすることができ、ハードウエアを変更する必要がない。また、第2実施形態においても、第1実施形態のその他の効果と同様の効果を奏することができる。
[第3実施形態]
図9は、第3実施形態に係る溶接システムA3の機能構成を示すブロック図である。
図9に示す溶接システムA3は、溶接可能状態と溶接禁止状態との間の遷移を、ハードウエアによって切り替える点で、第1実施形態に係る溶接システムA1と異なる。
第3実施形態において、トーチスイッチ331は、制御線81によって、溶接電源装置1の制御部14に接続されている。制御部14は、制御線81を介して、電圧や電流のレベルやパルスによって、トーチスイッチ331のオンオフ操作を検出する。溶接電源装置1の内部に配置される制御線81には、スイッチ82が配置されている。制御部14は、溶接可能状態のときにはスイッチ82を閉路させ、溶接禁止状態のときにはスイッチ82を開路させる。具体的には、制御部14は、スイッチ82が閉路している状態(溶接可能状態)のときに禁止指令を入力された場合に、スイッチ82を開路させる。また、制御部14は、スイッチ82が開路している状態(溶接禁止状態)のときに禁止解除指令を入力された場合に、スイッチ82を閉路させる。これにより、制御部14は、溶接可能状態のとき(スイッチ82が閉路)には、トーチスイッチ331のオンオフ操作を検出できるが、溶接禁止状態のとき(スイッチ82が開路)には、トーチスイッチ331のオンオフ操作を検出できない。つまり、第3実施形態に係る溶接電源装置1は、溶接可能状態と溶接禁止状態とを切り替える構成を、ハードウエアにより実現している。
第3実施形態においても、第1実施形態と同様の効果を奏することができる。
[第4実施形態]
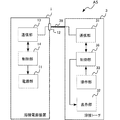
図10は、第4実施形態に係る溶接システムA4の機能構成を示すブロック図である。
図10に示す溶接システムA4は、溶接可能状態と溶接禁止状態との間の遷移を、ハードウエアによって切り替える点で、第2実施形態に係る溶接システムA2と異なる。
第4実施形態において、トーチスイッチ331は、制御線81によって、溶接電源装置1の制御部14に接続されている。制御部14は、制御線81を介して、電圧や電流のレベルやパルスによって、トーチスイッチ331のオンオフ操作を検出する。溶接トーチ3の内部に配置される制御線81には、スイッチ83が配置されている。制御部36は、溶接可能状態のときにはスイッチ83を閉路させ、溶接禁止状態のときにはスイッチ83を開路させる。具体的には、制御部36は、スイッチ83が閉路している状態(溶接可能状態)のときに禁止指令を入力された場合に、スイッチ83を開路させる。また、制御部36は、スイッチ83が開路している状態(溶接禁止状態)のときに禁止解除指令を入力された場合に、スイッチ83を閉路させる。これにより、制御部14は、溶接可能状態のとき(スイッチ83が閉路)には、トーチスイッチ331のオンオフ操作を検出できるが、溶接禁止状態のとき(スイッチ83が開路)には、トーチスイッチ331のオンオフ操作を検出できない。つまり、第4実施形態に係る溶接トーチ3は、第2実施形態に係る溶接トーチ3において、溶接可能状態と溶接禁止状態とを切り替える構成を、ハードウエアにより実現したものである。
第4実施形態においても、第2実施形態と同様の効果を奏することができる。
[第5実施形態]
図11は、第5実施形態に係る溶接システムA5の機能構成を示すブロック図である。
図11に示す溶接システムA5は、ワイヤ送給装置2を備えていない点で、第1実施形態に係る溶接システムA1と異なる。溶接システムA5は、溶接ワイヤを用いない非消耗電極式の溶接システムである。
溶接電源装置1と溶接トーチ3とは、トーチケーブル39によって接続されている。溶接電源装置1は、例えば凹型の接続用端子であるコネクタ12を備えている。コネクタ12は、溶接トーチ3のトーチケーブル39の一端に備えられた凸型のトーチプラグ(図示しない)を差し込まれることで、溶接トーチ3と溶接電源装置1とを接続する。このコネクタ12を介して、溶接電源装置1の内部のパワーケーブル41、ガス配管7、電力伝送線5および通信線8が、それぞれ、トーチケーブル39の内部のパワーケーブル41、ガス配管7、電力伝送線および通信線に接続される。なお、本実施形態では、溶接電源装置1が、内部に配置されたガス電磁弁でシールドガスの供給制御を行うので、ガス配管7が溶接電源装置1の内部を通るように設けられている。
第5実施形態においても、第1実施形態と同様の効果を奏することができる。
[第6実施形態]
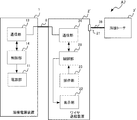
図12は、第6実施形態に係る溶接システムA6の機能構成を示すブロック図である。
図12に示す溶接システムA6は、溶接電源装置1を遠隔操作するための遠隔操作装置9を備えている点で、第1実施形態に係る溶接システムA1と異なる。
本実施形態に係る溶接トーチ3’は、通信部31、表示部32、操作部33、制御部36を備えない、シンプルな溶接トーチである。溶接トーチ3’は、トーチスイッチ331(図示なし)を備え、トーチスイッチ331のオンオフ操作を、トーチケーブル39内部に設けられている図示しない制御線を介して、溶接電源装置1に伝達する。なお、溶接トーチ3’は、通信部31、表示部32、操作部33、制御部36を備えていてもよい。
遠隔操作装置9は、第1実施形態に係る溶接トーチ3の通信部31、表示部32、操作部33、制御部36の機能を有するものである。遠隔操作装置9の通信部91、表示部92、操作部93、制御部96は、それぞれ、第1実施形態に係る溶接トーチ3の通信部31、表示部32、操作部33、制御部36と同様の機能を有する。なお、通信部13と通信部91との通信方法は限定されず、直接接続された通信線で行ってもよいし、ワイヤ送給装置2を介して行ってもよい。また、無線通信であってもよいし、制御線を介して、電圧や電流のレベルやパルスによって行ってもよい。
第6実施形態によると、溶接トーチ3’が操作部33などを備えていない場合でも、遠隔操作装置9が操作部93などを備えているので、第1実施形態と同様の効果を奏することができる。
[第7実施形態]
図13は、第7実施形態に係る溶接システムA7の機能構成を示すブロック図である。
図13に示す溶接システムA7は、第1実施形態に係る溶接トーチ3の通信部31、表示部32、操作部33、制御部36の機能を有するワイヤ送給装置2’を備えている点で、第1実施形態に係る溶接システムA1と異なる。
本実施形態に係る溶接トーチ3’は、第6実施形態に係る溶接トーチ3’と同様のものである。ワイヤ送給装置2’は、第1実施形態に係るワイヤ送給装置2の機能に加えて、第1実施形態に係る溶接トーチ3の通信部31、表示部32、操作部33、制御部36の機能を有するものである。ワイヤ送給装置2’の通信部24、表示部22、操作部23、制御部26は、それぞれ、第1実施形態に係る溶接トーチ3の通信部31、表示部32、操作部33、制御部36と同様の機能を有する。
第7実施形態によると、溶接トーチ3’が操作部33などを備えていない場合でも、ワイヤ送給装置2’が操作部23などを備えているので、第1実施形態と同様の効果を奏することができる。なお、ワイヤ送給装置とプルフィーダとからなる、いわゆるプッシュプル送給システムを有する溶接システムにおいて、ワイヤ送給装置ではなく、プルフィーダが、第1実施形態に係る溶接トーチ3の通信部31、表示部32、操作部33、制御部36の機能を有してもよい。
上記第1〜第7実施形態においては、本発明を溶接システム(溶接トーチ)に適用した場合について説明したが、これに限られない。例えば、先端に発生させたアークによって被加工物Wを切断するアーク切断システム(アーク切断トーチ)や、被加工物Wに溝彫りを行うアークガウジングシステム(アークガウジングトーチ)などにおいても、本発明を適用することができる。また、アークによる熱加工に限定されず、ガス溶接や抵抗溶接などの熱加工を行う熱加工システム(熱加工用トーチ)においても、本発明を適用することができる。
本発明に係る熱加工システムおよび熱加工用トーチは、上述した実施形態に限定されるものではない。本発明に係る熱加工システムおよび熱加工用トーチの各部の具体的な構成は、種々に設計変更自在である。